

XT Laser · KAP Processing forgalmazás
Fiber lézervágó és csővágó gépek az Ön gyártásához
Nem gépet adunk el. Segítünk meghatározni, melyik konfiguráció illik a termelésébe (síklemezhez, csőhöz vagy profilhoz), és a telepítés után is Ön mellett maradunk: magyar szervizzel, alkatrésszel és pályázati háttérrel.
- Magyar nyelvű szerviz
- Raktáron tartott alkatrész
- Helyszíni felmérés
- Pályázati támogatás (GINOP, Demján)
Technológiák
A teljes XT Laser gépkínálat egy helyen: síklemez- és csővágás, kombinált lemez–cső gépek, profilvágás és 3D-s, öttengelyes megmunkálás.
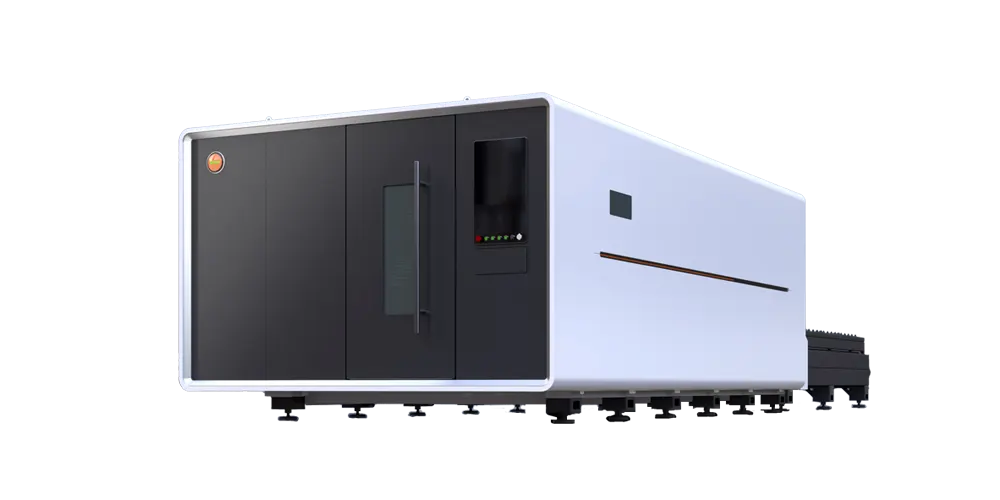
Síklemez lézervágó
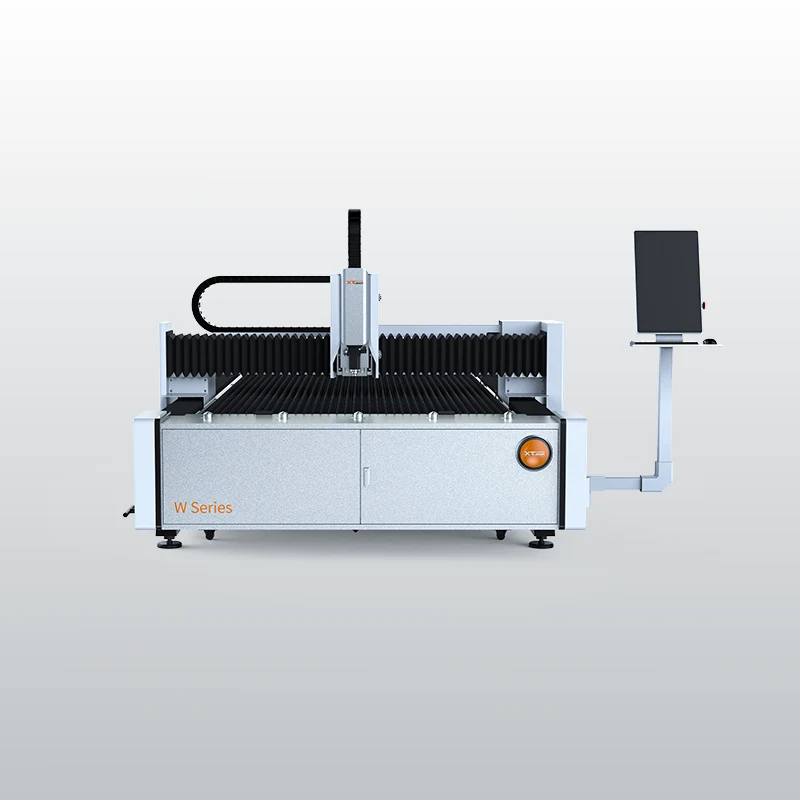
Ipari fiber lézeres síklemezvágó gépek vékony, közepes és vastag lemezhez, a 600 × 600 mm-es precíziós géptől a 3,25 × 24 m-es extra nagy formátumig, 1,5–60 kW teljesítménnyel.
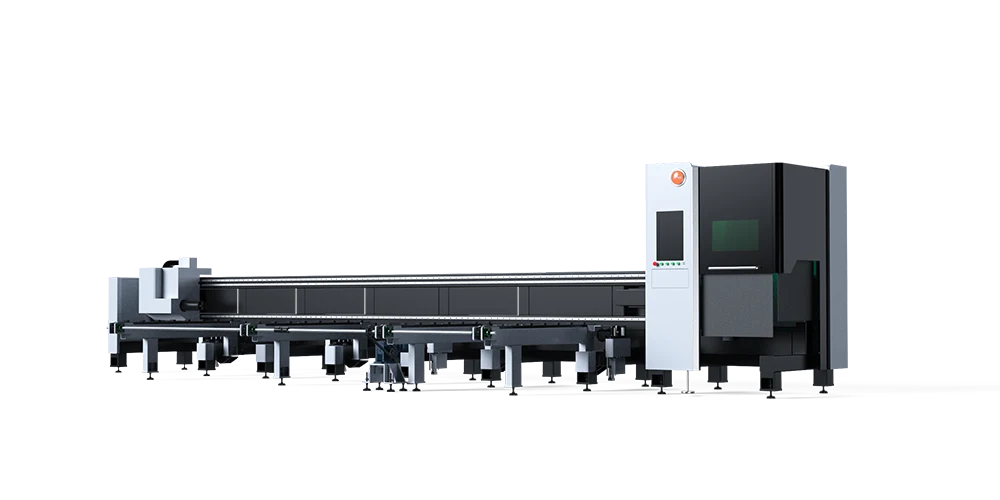
Csővágó lézergépek
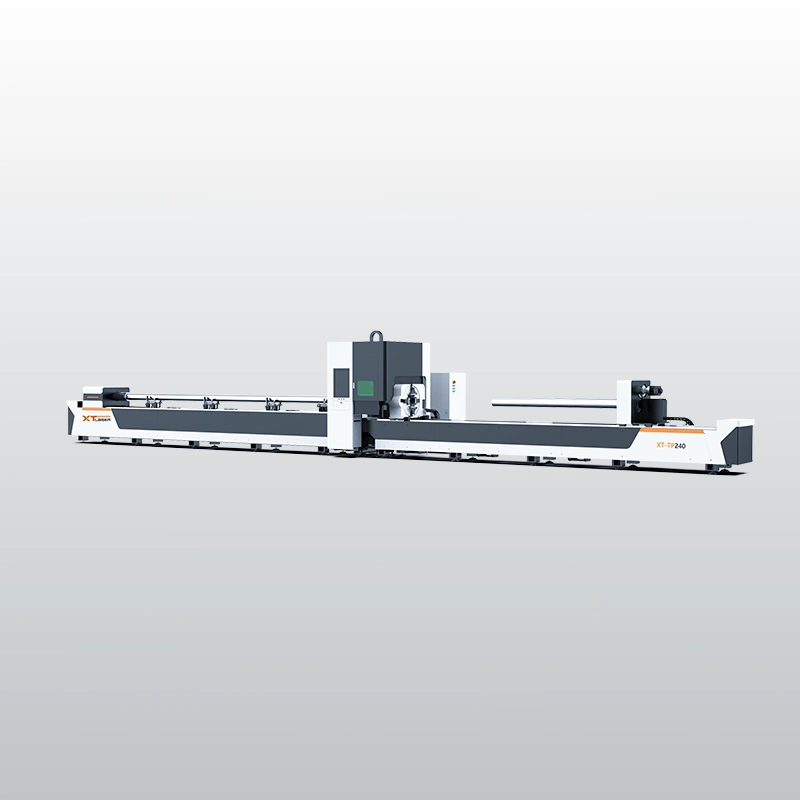
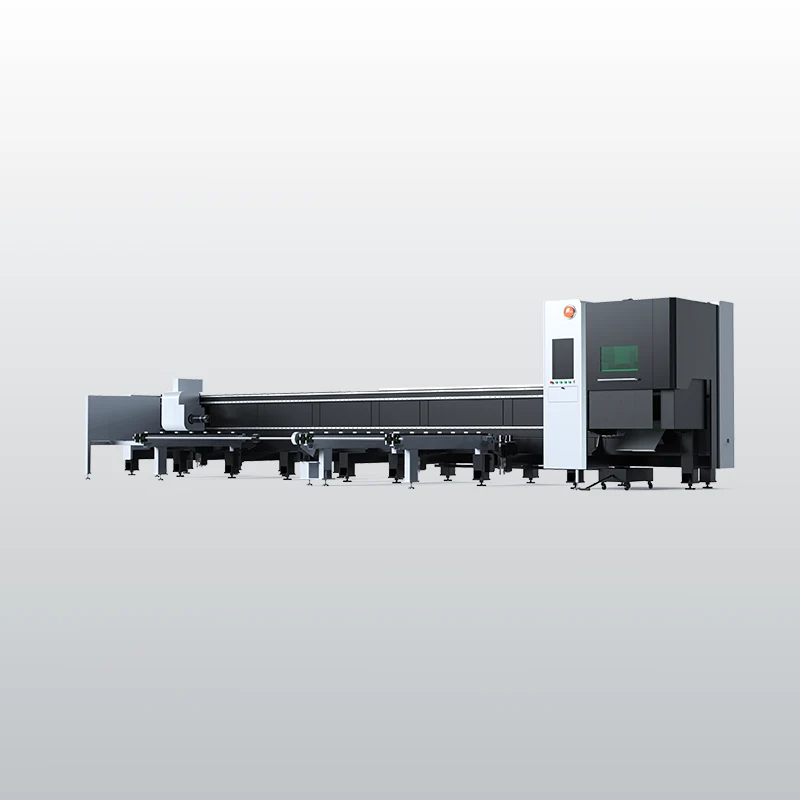
Ipari fiber lézeres csővágó rendszerek kör-, négyzet- és téglalapszelvényhez, valamint szögacélhoz, Φ10–360 mm átmérőig és 6–12,5 m csőhosszig.
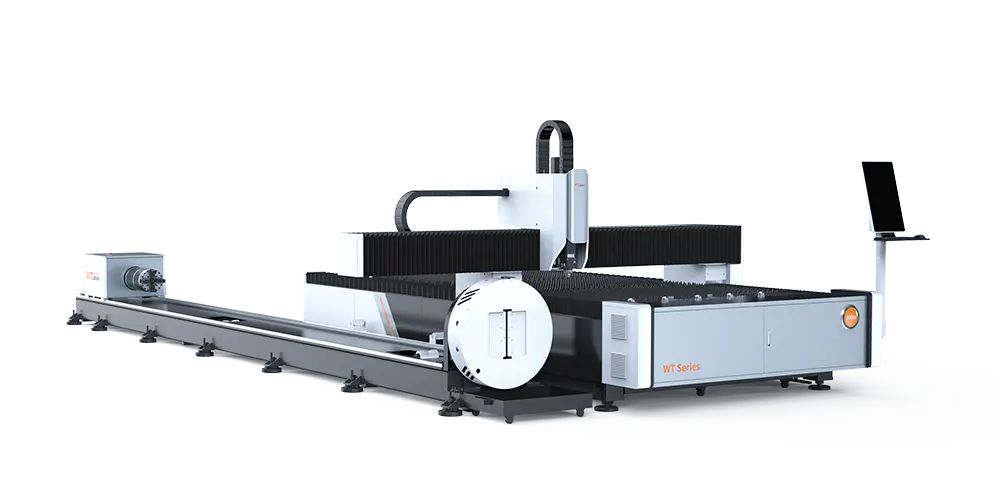
Lemez–cső kombinált lézervágó
Síklemez és cső egyetlen gépen, egy vezérlővel: öt munkaterület 1,5 × 3 m-től 2,5 × 6 m-ig, Φ10–240 mm-es kör-, négyzet- és téglalapcső legfeljebb 6 m hosszig, 3–12 kW.
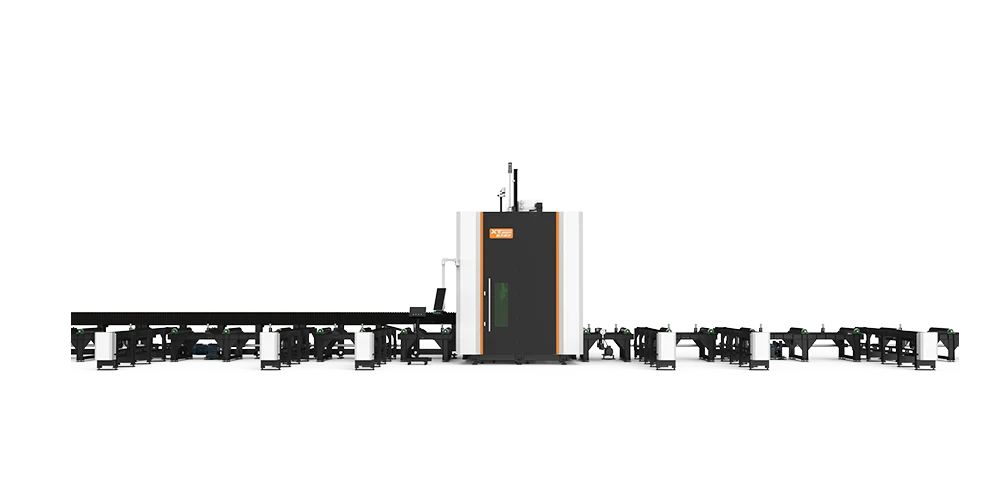
Profilacél lézervágó
Hengerelt szerkezeti acélprofilok lézervágása: I-tartó 20a–63c, HW, HM és HN H-tartó 1 500 mm magasságig, legfeljebb 12,5 m profilhossz, 12–30 kW.
3D-s, öttengelyes lézervágás
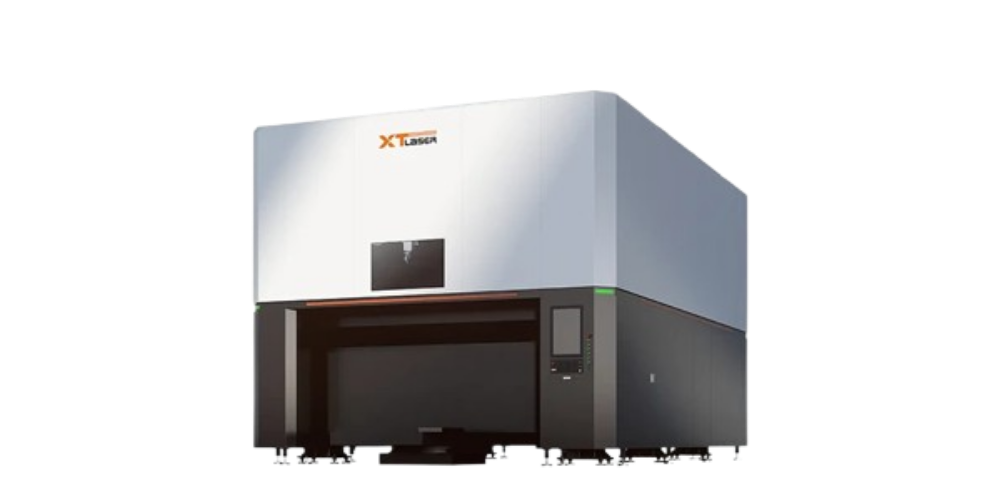
Préselt, mélyhúzott és hajlított térbeli alkatrészek lézervágása öt tengelyen: 4 000 × 2 500 mm-es munkatér 800 mm Z-úttal, ±360° C- és ±135° A-tengely, FANUC vezérlés.
FEJLESZTÉS ALATT
Hamarosan
Lézerhegesztés · lézertisztítás · lézerjelölés · cladding · automatizálás · üvegvágás
Kiemelt sorozatok
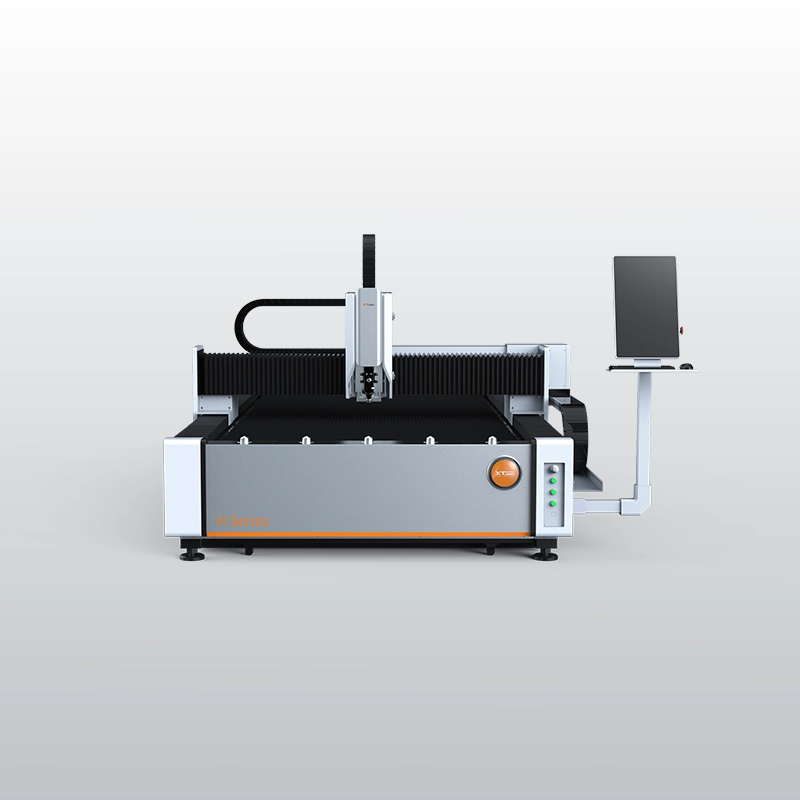
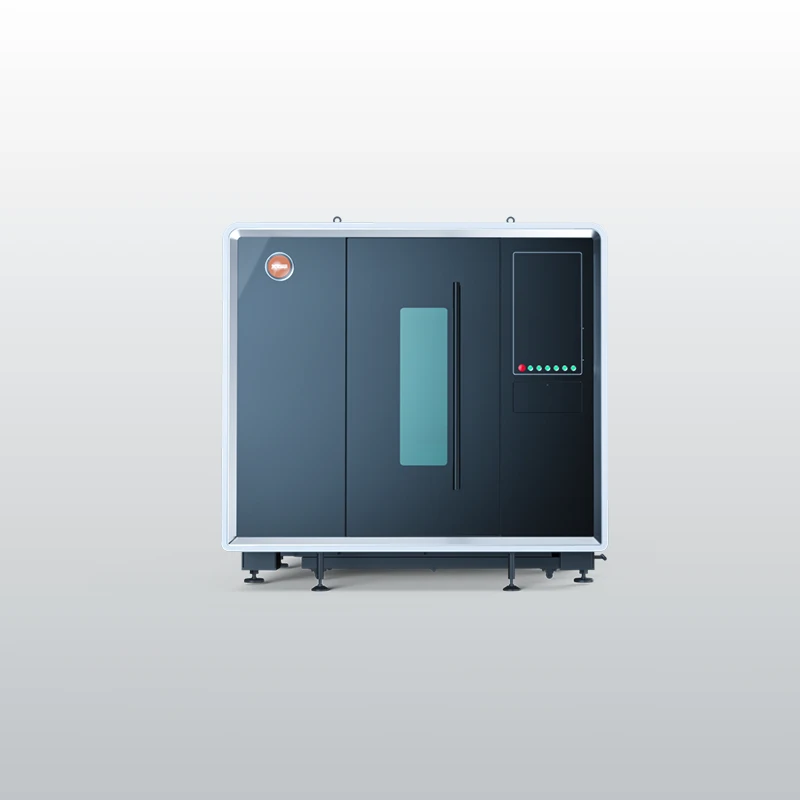
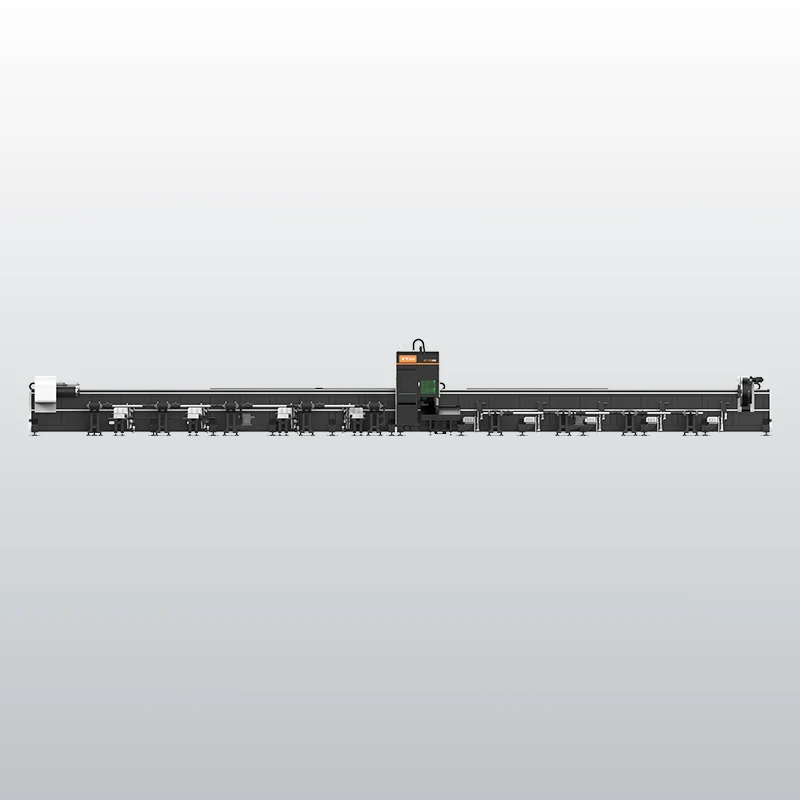
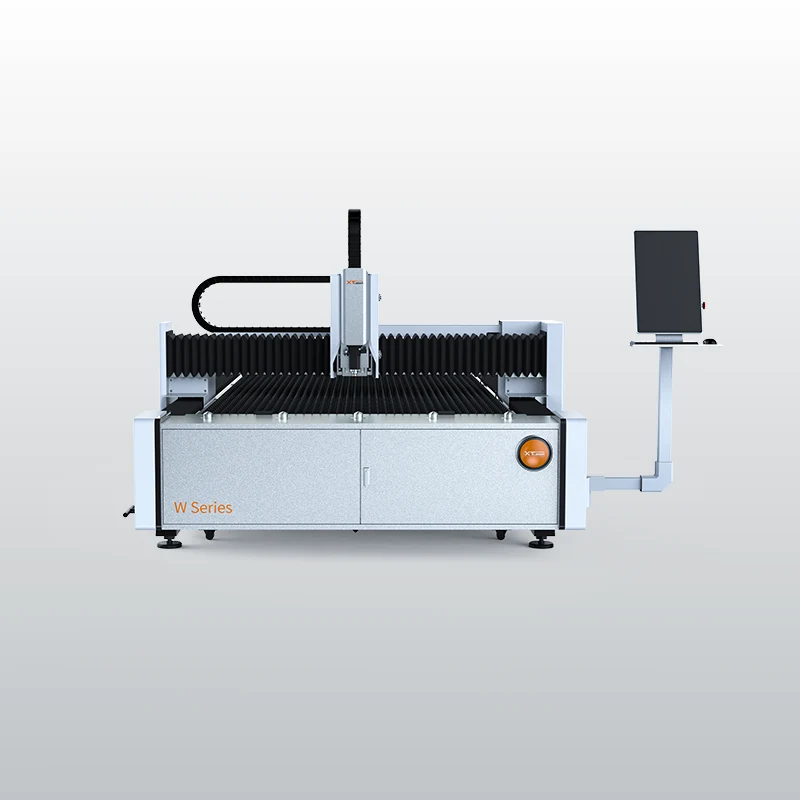
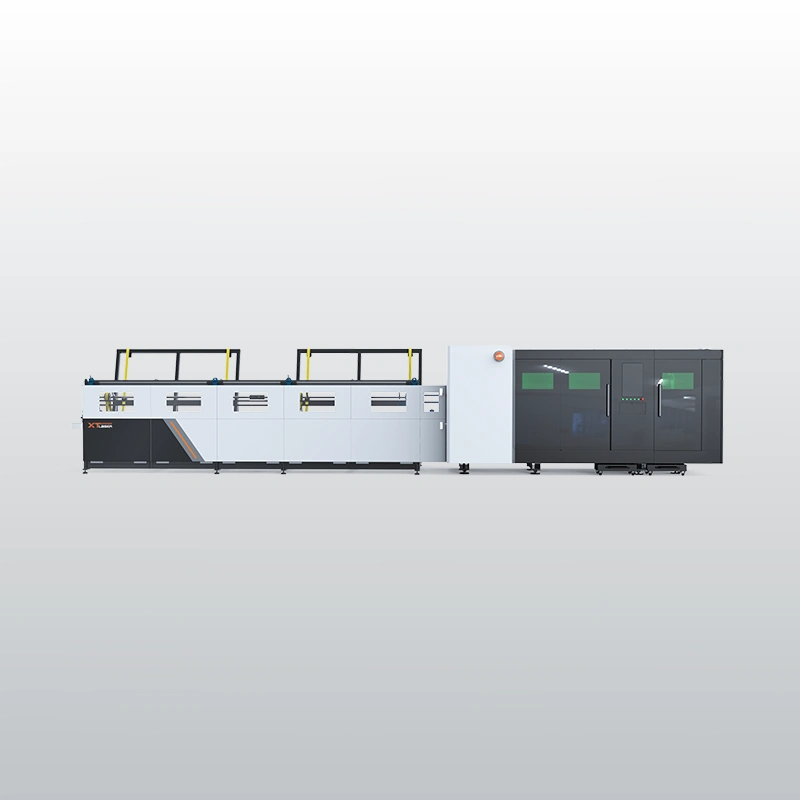
Az alábbi sorozatok fedik le a hazai fémipari gyártásban leggyakrabban előforduló feladatokat: síklemezvágás nyitott és teljesen zárt kivitelben, valamint csővágás a kis szelvényektől a nagy átmérőjű profilokig. A teljes választék a Termékek oldalon érhető el.
Miért a KAP Processing?
A gép a döntés egyik fele. A másik, hogy ki áll mögötte.
Egy lézervágó beruházás évekre szól. Négy pontban különbözünk a piac többségétől, és mind a négy azt szolgálja, hogy a gép termeljen, ne álljon.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi. A kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyar nyelvű szerviz, raktáron tartott alkatrész és telefonos támogatás, helyben elérhető szakemberekkel. Külföldi partnerre nem kell várni.
Pályázati háttér
GINOP, Demján Program: küldje el a kiírás releváns részét, és 1–2 munkanapon belül konkrét választ adunk arra, melyik konfiguráció felel meg.
Dokumentáció és megfelelőség
A magyar nyelvű kezelési dokumentációt és a megfelelőségi nyilatkozatot a beüzemeléskor átadjuk.
Lézervágás iparágak szerint
Iparáganként összegyűjtöttük a jellemző gyártási feladatokat és az azokhoz illő gépeket.
Fémszerkezet- és acélszerkezet-gyártás
Zártszelvények, körcsövek és profilok mértékre vágása tartószerkezethez és csarnokvázhoz, hegesztésre kész illesztési felülettel.
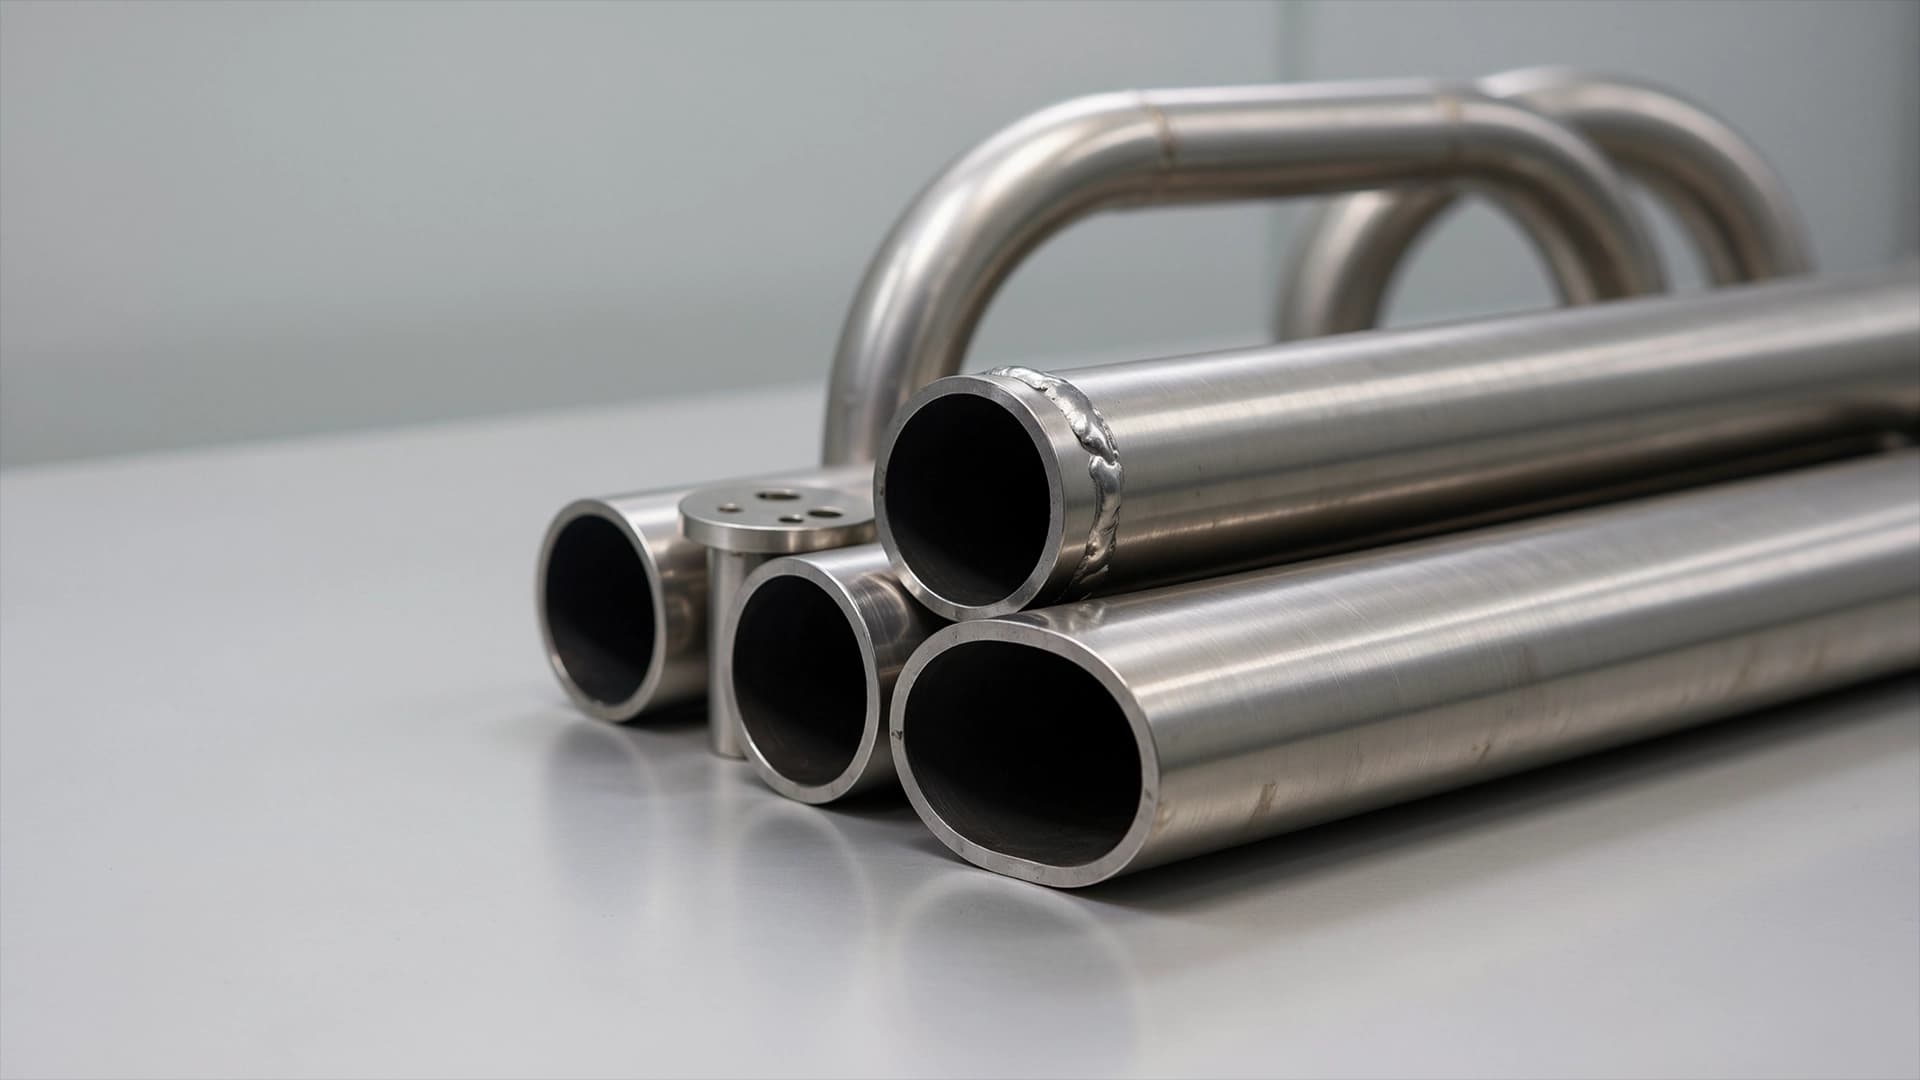
Autóipar és járműgyártás
Kipufogó-, alváz- és biztonsági csőalkatrészek vágása ±0,3 mm pontossággal, fazettavágással, 0 mm-es maradékkal.
Bútor- és könnyűfémgyártás
Asztallábak, székvázak, polcrendszerek és korlátelemek csőalkatrészeinek vágása szénacélból, rozsdamentes acélból és alumíniumból.
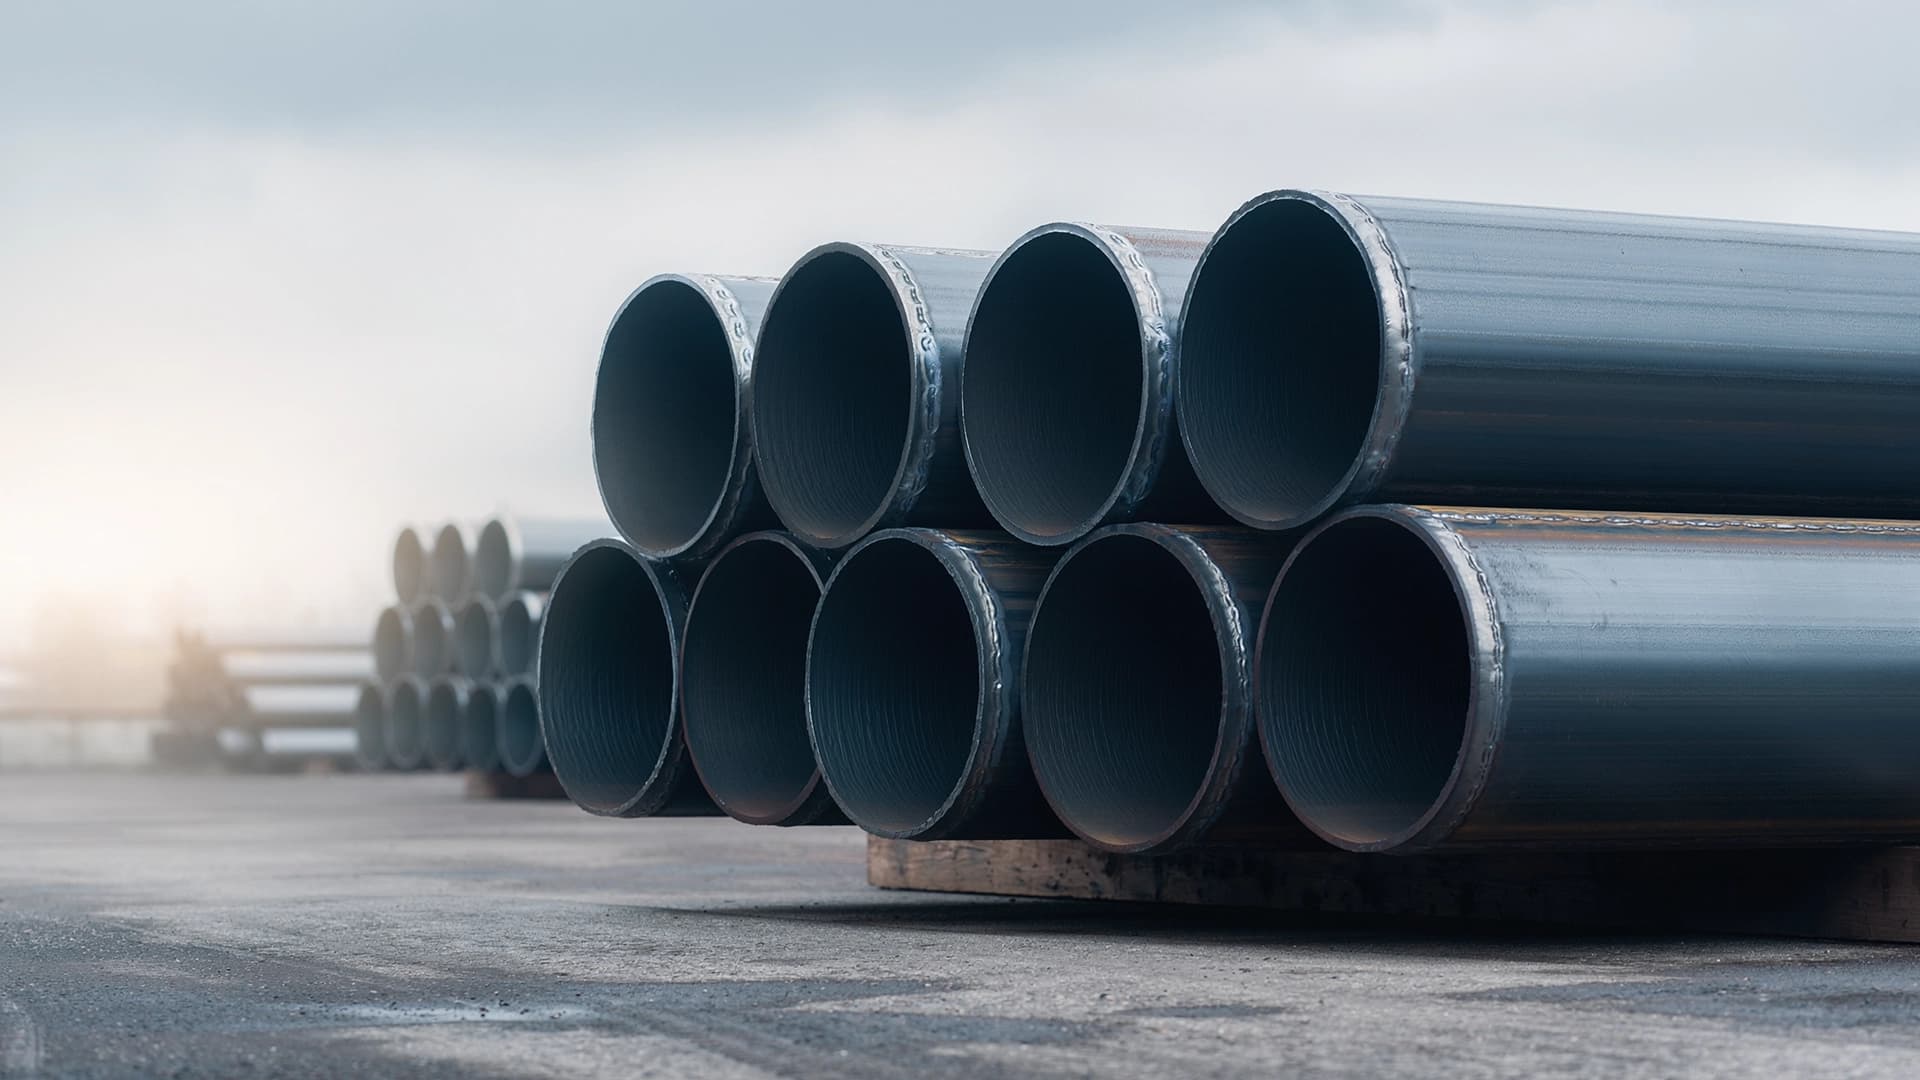
Energiaipar és csővezeték-gyártás
Nagy átmérőjű, vastag falú acélcsövek vágása és hegesztési fazettázása Φ40–360 mm között, 1600 kg csőtömegig.
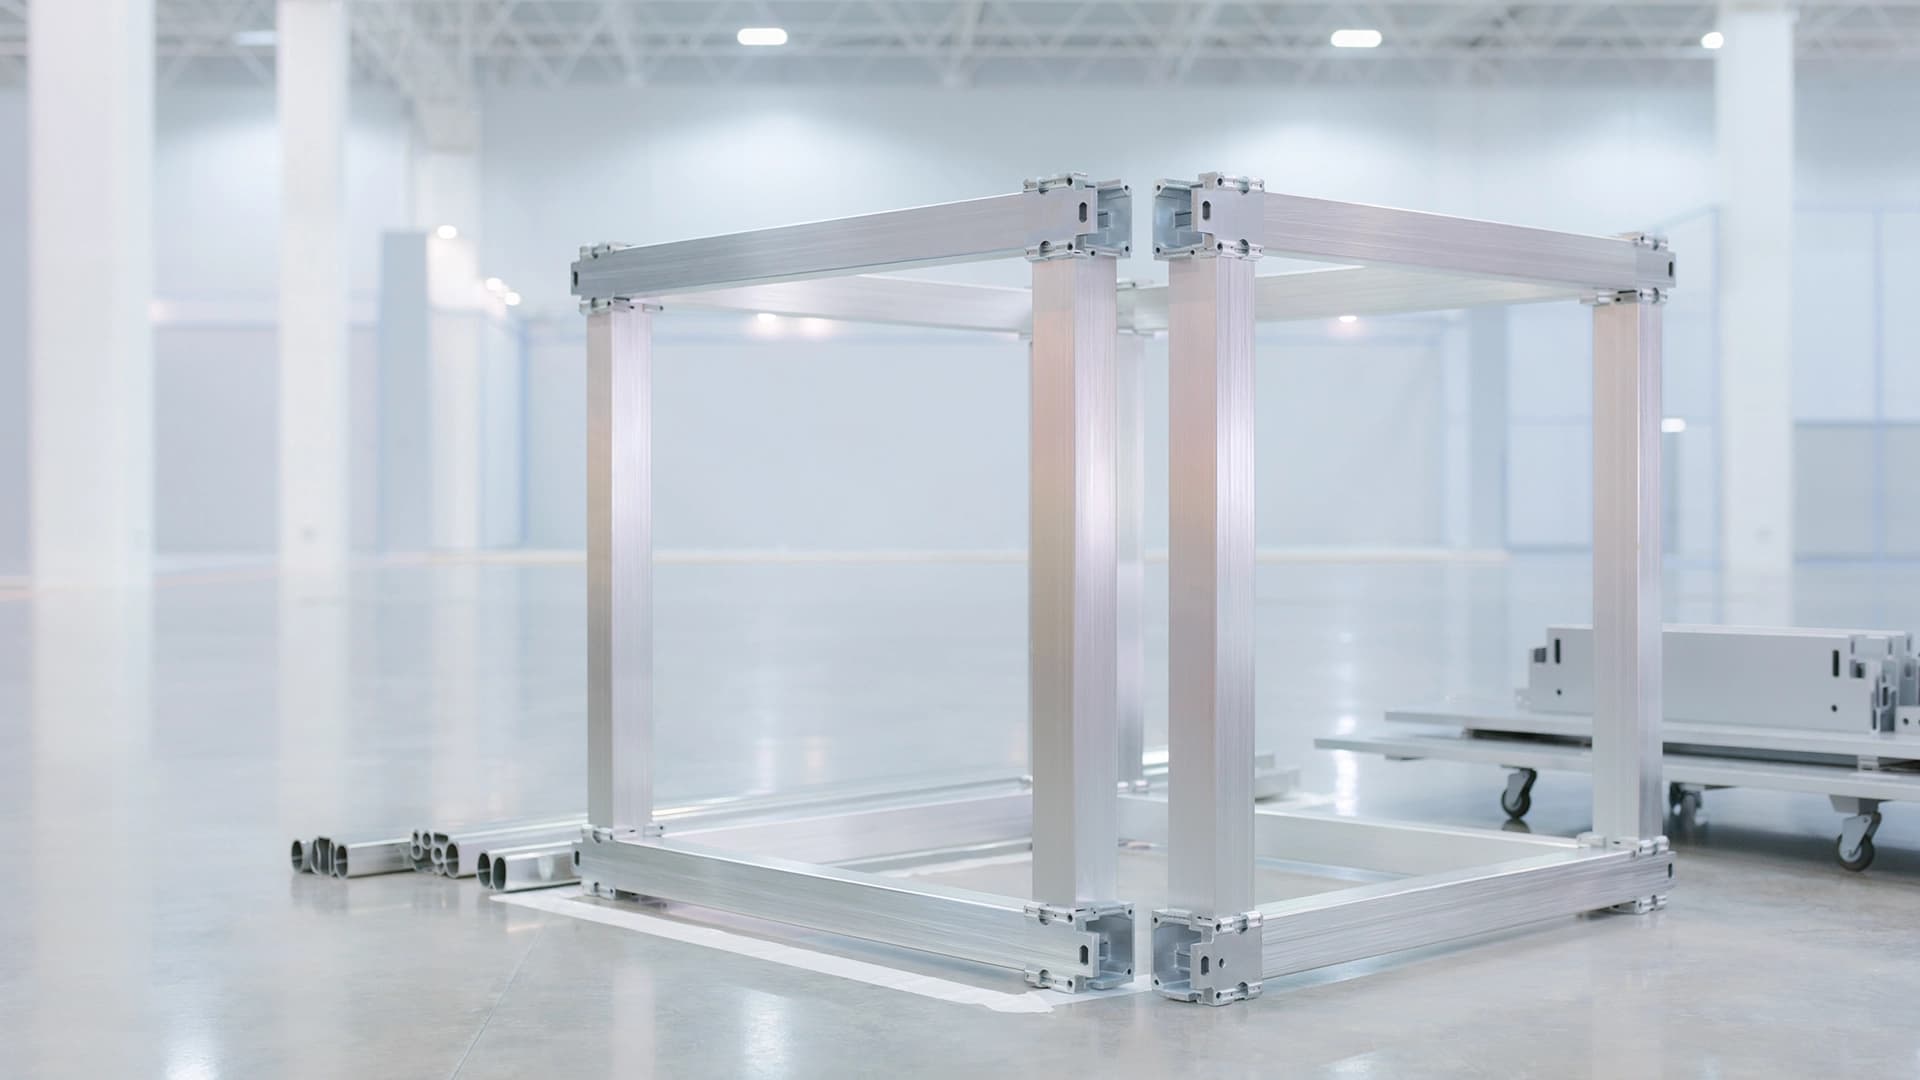
Reklámtechnika és kiállítórendszerek
Alumínium, rozsdamentes és szénacél csőprofilok vágása display- és kiállítóvázakhoz, Φ15–90 mm között, automatizált sorozatban.
Gépgyártás és berendezésgyártás
Burkolat-, tartó- és funkcionális lemezalkatrészek ipari gépekhez és berendezésekhez, szénacél, rozsdamentes, alumínium és réz lemezből.
Bérgyártás és alkatrészgyártás
Változó megrendelők, vegyes anyagok és vastagságok egy gépen: kerítéselemek, előgyártmányok és alkatrészszériák gyors átállással.
Építőipari előgyártás és csarnokszerkezet
Csarnokoszlopok, tartók, hevederek és homlokzati elemek vágása vastag szénacélból, 24 m-es lemezhosszig, egy darabban.
Így jutunk el a felméréstől a termelő gépig
Öt lépés az első kérdéstől a beüzemelt gépig. Konfigurációt és árat akkor adunk, amikor már ismerjük a feladatot.
- 1
Igényfelmérés
Feltárjuk a termelési folyamatot a díjmentes helyszíni felmérésen: anyag, vastagság vagy csőátmérő, darabszám.
- 2
Konfiguráció
A sorozatot, a lézerteljesítményt és az opciókat az anyaghoz, a sorozatnagysághoz és a tűréshatárhoz illesztjük.
- 3
Ajánlat
Konkrét konfigurációra szóló ajánlatot adunk. Pályázatnál a kiírás feltételeihez igazítjuk.
- 4
Telepítés és betanítás
Helyszíni összeszerelés, beállítás és próbaüzem, majd a kezelők betanítása magyarul.
- 5
Szerviz
Hazai szerviz és alkatrész-ellátás, telefonos támogatással, a beüzemelés után is.
Gyakori kérdések a beruházás előtt
Síklemez-, cső- vagy kombinált lézervágó kell a gyártásomhoz?
Az dönti el, melyik alapanyag adja a munka zömét. Ha főleg lemezből vág, síklemez lézervágó kell: a kínálat 1,5 × 3 m-es munkaterülettől 3,2 × 13,2 m-ig tart. Ha cső és zártszelvény dominál, csővágó, Φ10–360 mm átmérőig. Ha mindkettő jelentős, de egyik sem tölt ki egy külön gépet, a kombinált gép egy platformon vág 1,5 × 3 m-es lemezt és Φ10–240 mm-es csövet. I- és H-tartóhoz profilvágó való. A pontos választ a felmérésen adjuk meg.
Ki szervizeli a gépet Magyarországon?
A KAP Processing. A telepítést, a próbaüzemet és a kezelők betanítását a mi csapatunk végzi, és a beüzemelés után is mi vagyunk a kapcsolat: magyar nyelvű szerviz, raktáron tartott alkatrész és telefonos támogatás. Hiba esetén nem külföldi gyártói ügyfélszolgálatra kell várnia, hanem helyben elérhető szakemberekkel beszél.
Finanszírozható a gép pályázatból?
Igen, ha a kiírás az adott géptípust és beruházási célt támogatja. A GINOP- és a Demján Program-kiírásoknál is segítünk. Küldje el a kiírás releváns részét, és 1–2 munkanapon belül konkrét választ adunk arra, melyik konfiguráció felel meg a feltételeknek.
Mi történik a helyszíni felmérésen?
Megnézzük a gyártást: milyen anyagot, milyen vastagságban vagy csőátmérőben és milyen darabszámban vág, és hová kerülne a gép a csarnokban. Ebből határozzuk meg a sorozatot, a lézerteljesítményt és a szükséges opciókat. A felmérés előtt nem adunk gépajánlatot, mert a konfiguráció a gyártási adatokból következik.
Milyen adatok kellenek egy konkrét javaslathoz?
Az induláshoz négy adat elég: az anyag típusa (például szénacél, rozsdamentes acél, alumínium), a jellemző lemezvastagság, a csőátmérő, ha csövet is vág, és a várható darabszám. A rövid űrlap alapján egy munkanapon belül telefonon keressük, és időpontot egyeztetünk a díjmentes helyszíni felmérésre.
Mit kapok a gép átadásakor?
Összeszerelt, beállított és próbaüzemen átesett gépet, betanított kezelőket, magyar nyelvű kezelési dokumentációt és a megfelelőségi nyilatkozatot. A betanítás magyarul, az Ön saját munkadarabjain történik, így a kezelők a valós feladatokon tanulják meg a gépet.
Szakcikkek a lézervágó-beruházás előtt
Rövid szakcikkek a gépválasztás és az üzemeltetés kérdéseiről.
Anyagok
Bevonatos és festett lemezek lézervágása: mire figyeljen?
A bevonatos és festett lemez jól vágható lézerrel, de a bevonat a vágási zónában mindig megváltozik. A vágott él, a füst és a sorrend külön döntést kíván.
Anyagok
Szénacél lézervágása: oxigénnel vagy nitrogénnel?
Szénacélt jellemzően oxigénnel vágnak: a vas égése hőt ad, a vágás gyors, az él oxidos. Nitrogénnel tiszta él készül, több teljesítménnyel és gázzal.
Anyagok
Rozsdamentes acél lézervágása: oxidmentes él nitrogénnel
A rozsdamentes acél nitrogénnel vágva oxidmentes, fényes élt kap, amely utómunka nélkül hegeszthető. Ennek ára a nagyobb teljesítmény- és gázigény.
Nem biztos, melyik konfiguráció illik a termelésébe?
Töltse ki a rövid űrlapot, és egy munkanapon belül telefonon keressük. A díjmentes helyszíni felmérés után konkrét gépkonfigurációt és árajánlatot küldünk.