
Lézervágás csővezeték-gyártáshoz: nagy átmérőjű, vastag falú acélcső
Nagy átmérőjű, vastag falú acélcsövek vágása és hegesztési fazettázása Φ40–360 mm között, 1600 kg csőtömegig.
Nagy átmérőjű csővágó lézer az energiaipari csőgyártásban
Az energiaipari és közműves csőelemeknél a lézer a mértékre vágást, az elágazások és csonkok kontúrját és a hegesztési fazettát egy programvezérelt műveletbe vonja össze. Nagy átmérőjű, nehéz csövekhez a háromtokmányos TX sorozat készült: Φ40–360 mm közötti kör-, négyzet- és téglalapszelvényt fog be, legfeljebb 1 600 kg csőtömegig, 9 vagy 12 méteres szálhosszal. A ±45°-os fazetta X, Y és V típusban gyári alap, a vágási pontosság ±0,5 mm kör-, négyzet- és téglalapszelvényen. Φ240 mm-ig terjedő csőhöz a TP sorozat ugyanezt a fazettát és háromtokmányos vágást adja kisebb gépen.
A konfigurációt a jellemző átmérő, a falvastagság és a szálhossz alapján méretezzük.
Csővezeték-gyártási kihívások és a lézeres megoldás
Nehéz csövek befogása
Egy több száz kilós acélcső kézi vagy darus mozgatása lassú, és a vágás közbeni elmozdulás méretpontatlanságot okoz. A TX három szinkronizált tokmánnyal fogja be az akár 1 600 kg-os szálat, így a cső vágás közben sem mozdul el.
Hegesztési varrat-előkészítés
A vastag falú csővégek kézi köszörüléssel vagy külön géppel kapják meg a fazettát, ami plusz művelet és kezelőfüggő eredmény. A TX-en és a TP-n a ±45°-os fazetta X, Y és V típusban gyári alap, programból hívva, köszörülés nélkül.
Drága alapanyag a szálvégen
Nagy átmérőjű csőnél a levágott végmaradék minden szálon jelentős anyagköltség. A háromtokmányos TX kétirányban vág, így optimalizált elrendezésnél a hagyaték nulláig csökkenthető, különleges csöveknél 0–450 mm marad.
Hosszú szálak alátámasztása
A 9–12 méteres, nehéz cső belógása és rezgése rontja a vágási pontosságot. A TX állítható alátámasztása automatikus magasságigazítással követi a szálat, a vízszintes félautomata adagolás pedig gyári alapfelszereltség.
Ajánlott sorozatok csővezeték- és energiaipari gyártáshoz
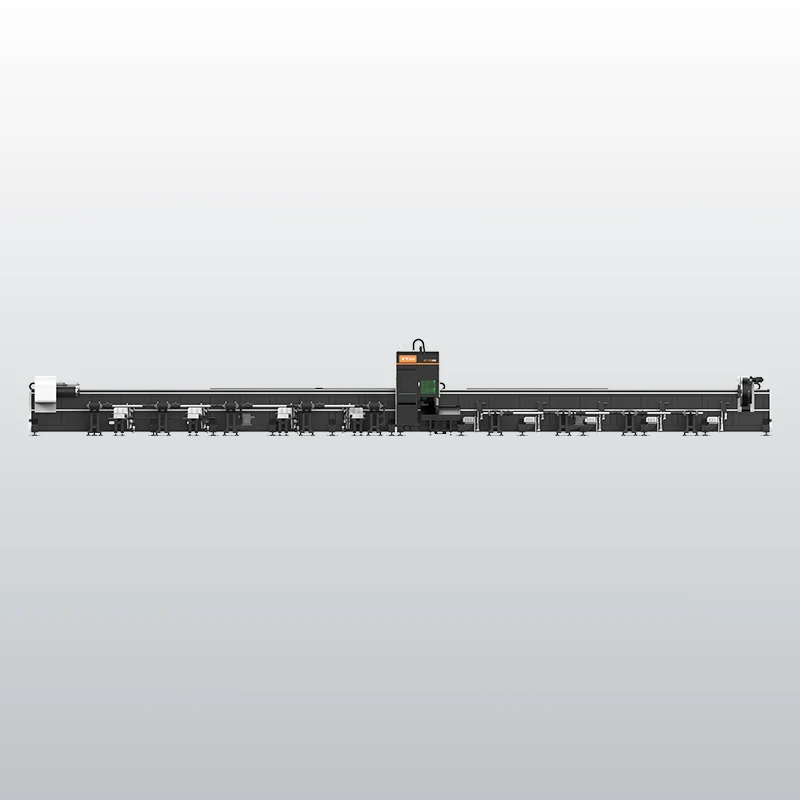
TX sorozat lézeres csővágó
Nehézipari nagy átmérőjű csővágó: Φ40–360 mm, 1600 kg csőtömeg, maradékmentes vágás, gyári ferdevágás, 9 és 12 m hossz
3–20 kW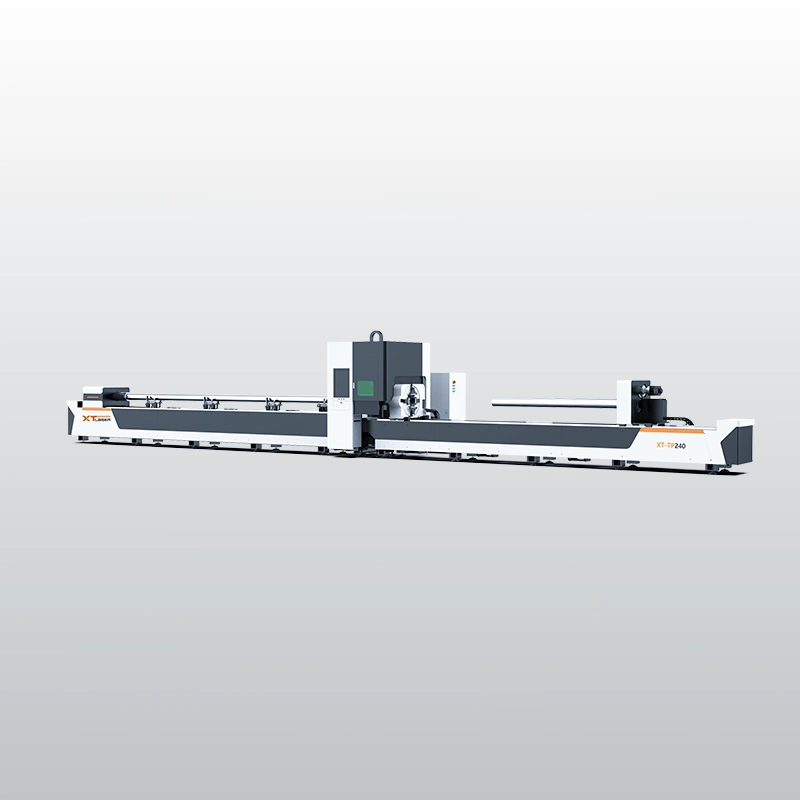
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
1,5–12 kW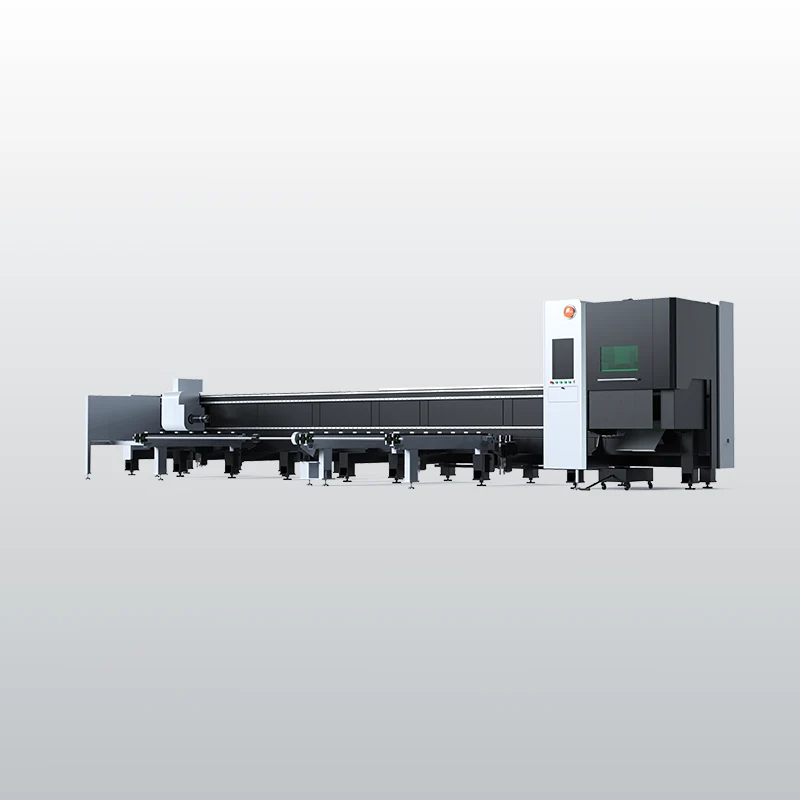
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg
1,5–6 kWFeldolgozható csőátmérők, hosszak és anyagok
| Szelvény | Befogható méret | Anyag, falvastagság | Sorozat |
|---|---|---|---|
| Nagy átmérőjű kör-, négyzet- és téglalapszelvény | Φ40–360 mm, 9 m, legfeljebb 1 600 kg | szénacél, rozsdamentes acél, alumínium; szénacélon ≤20 mm | TX360-0909 |
| Nagy átmérőjű kör-, négyzet- és téglalapszelvény | Φ40–360 mm, 12 m, legfeljebb 1 600 kg | szénacél, rozsdamentes acél, alumínium; szénacélon ≤20 mm | TX360-1212 |
| Kör-, négyzet- és téglalapszelvény, fazettával | Φ10–240 mm, 6 vagy 9 m, legfeljebb 280 kg | szénacél, rozsdamentes acél, alumínium; szénacélon ≤20 mm | TP |
| Kör-, négyzet- és téglalapszelvény | Φ10–240 mm, 6,5–12,5 m, legfeljebb 300 kg | szénacél, rozsdamentes acél, alumínium; szénacélon ≤8 mm (TK-90, TK-120), ≤12 mm (TK-160, TK-240) | TK |
A falvastagság tájékoztató érték, szénacélon: a TX-nél és a TP-nél a konfigurációtól függően, a TK-nál 3 kW-os referencián. Rozsdamentes acélon és alumíniumon azonos teljesítménynél kisebb falvastagság vágható. Szögacélhoz és U-szelvényhez a TX-re egyedi tokmánypofa, Φ520 mm-ig négytokmányos bővítés rendelhető.
Gyakori kérdések a csővezeték-elemek lézervágásáról
Melyik XT Laser gép való csővezeték-elemekhez és energetikai csőszerkezetekhez?
A legnagyobb feldolgozandó átmérő és a szál tömege dönt. Φ240 mm fölött, illetve 280 kg-nál nehezebb szálnál a háromtokmányos TX sorozat a megfelelő: Φ40–360 mm közötti szelvényt fog be, legfeljebb 1 600 kg-ig, 9 vagy 12 méteres csőhosszra, 3–20 kW teljesítménnyel. Φ240 mm alatti csővezeték-elemekhez a TP sorozat ugyanazt a háromtokmányos, fazettás vágást adja, 6 vagy 9 méteres szálra. Ha a fazetta nem rendszeres igény, és a szálhossz 12,5 m-ig terjed, a kéttokmányos TK sorozat is szóba jön. Vegyes méretkínálatnál a nagy és a kis átmérőjű csövek két gépre oszthatók.
Milyen fazettaformák készülnek, és mikor melyiket használják?
A TX és a TP sorozaton a ±45°-os fazetta három típusban készül, programból hívva, vágófejcsere nélkül. A V-típus egyoldali, ferde él, vékonyabb falhoz. Az Y-típus egy egyenes gyökrésszel kiegészített V-él, vastagabb falú csőhöz, ahol a varrat gyökét stabilan kell felépíteni. Az X-típus kétoldali fazetta, a legvastagabb falaknál, ahol mindkét oldalról hegesztenek. A fazetta a vágással egy műveletben készül, így a csővég köszörülés nélkül, ismételhetően kerül a hegesztőhöz. A TK sorozaton a fazetta opció, rendszer- és vágófejcserével, ezért rendszeres fazettázáshoz a TX vagy a TP az ésszerű választás.
Milyen pontosságot ad a lézer nagy átmérőjű, nehéz csövön?
A TX sorozat vágási pontossága ±0,5 mm kör-, négyzet- és téglalapszelvényen, szögacélon, H-tartón és U-szelvényen ±0,5–0,8 mm, a gép pozicionálási pontossága ±0,05 mm/m. A TP sorozat vágási pontossága ±0,3 mm, 1 mm-es rozsdamentes acél referencián. A nehéz szálat a TX három szinkronizált tokmánya fogja, az állítható alátámasztás pedig automatikus magasságigazítással követi, így a cső vágás közben sem mozdul el, és a vágófej minden vágásnál azonos pozícióból indul. A tényleges tűrést a cső egyenessége, ovalitása és falvastagság-eltérése is befolyásolja, ezért ezeket a felmérésnél az alapanyaggal együtt nézzük.
Alkalmas-e a lézervágás nyomástartó csőelemek előkészítésére?
A lézervágás a gyártás előkészítő lépése: a mértékre vágott csövet, a csonkok és elágazások kontúrját és a hegesztési fazettát adja, ismételhető geometriával. A kész csőelem nyomástartó minősítése viszont nem a vágógépen múlik, hanem az alapanyag tanúsítványán, a minősített hegesztési technológián, a hegesztők minősítésén és az ellenőrzési eljárásokon. A lézer ebben annyit tesz hozzá, hogy a varrat-előkészítés programból, kezelőtől függetlenül, azonos szöggel és gyökmérettel készül. A tervezett minőségirányítási követelményeket a felmérésnél áttekintjük, és ehhez igazítjuk a gép konfigurációját és a vágási paramétereket. A segédgázt is ezzel összhangban választjuk meg, mert az befolyásolja, kell-e a vágott élt hegesztés előtt tisztítani.
Feldolgozhatók-e rozsdamentes acél csőelemek ugyanazon a gépen?
Igen, a TX, a TP és a TK gyári anyaglistáján a szénacél mellett rozsdamentes acél is szerepel, így a két anyag ugyanazon a gépen, programváltással dolgozható fel. Rozsdamentes acélnál a segédgáz jellemzően nitrogén, amely oxidmentes, hegesztésre kész vágásélt ad, szénacélnál az oxigén gyorsabb és gazdaságosabb. Azonos falvastagságon a rozsdamentes acél nagyobb lézerteljesítményt igényel, mint a szénacél, ezért ha a gyártásban jelentős a vastag falú rozsdamentes cső aránya, azt a teljesítmény kiválasztásánál figyelembe vesszük. A nitrogénigény a gázellátás méretezését is befolyásolja. A gyári technológiai adatbázis anyagonként tárolja a vágási paramétereket, így az anyagváltás programból történik.