
Síklemez lézervágó
Ipari fiber lézeres síklemezvágó gépek vékony, közepes és vastag lemezhez, a 600 × 600 mm-es precíziós géptől a 3,25 × 24 m-es extra nagy formátumig, 1,5–60 kW teljesítménnyel.
Sorozatok
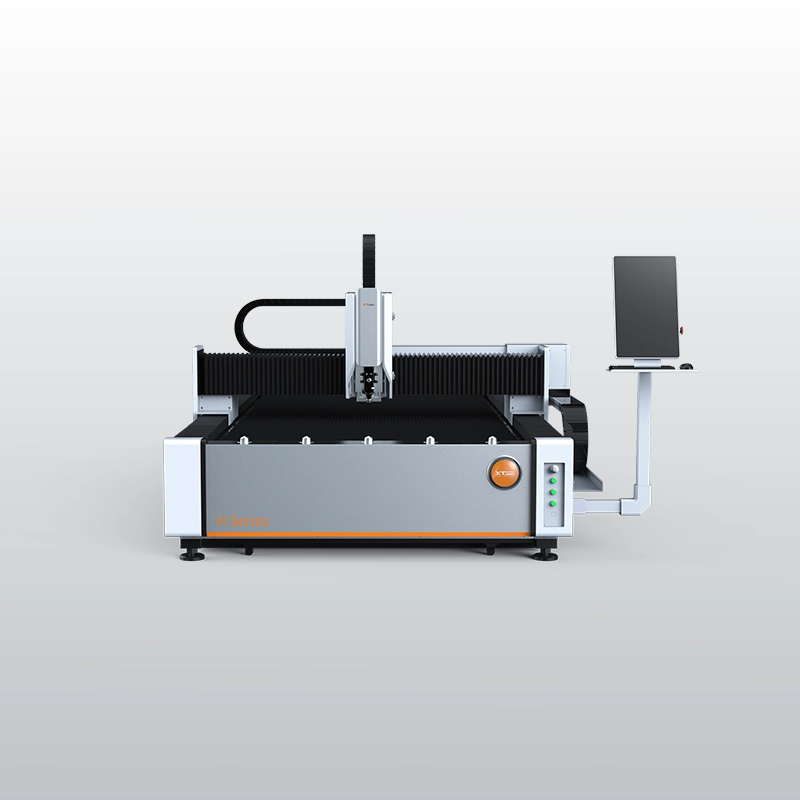
H sorozat síklemez lézervágó
Belépőszintű síklemez lézervágó kompakt műhelyekbe: 1 530 × 3 050 mm munkaterület, 3 vagy 6 kW, 9 m² alapterület
3–6 kW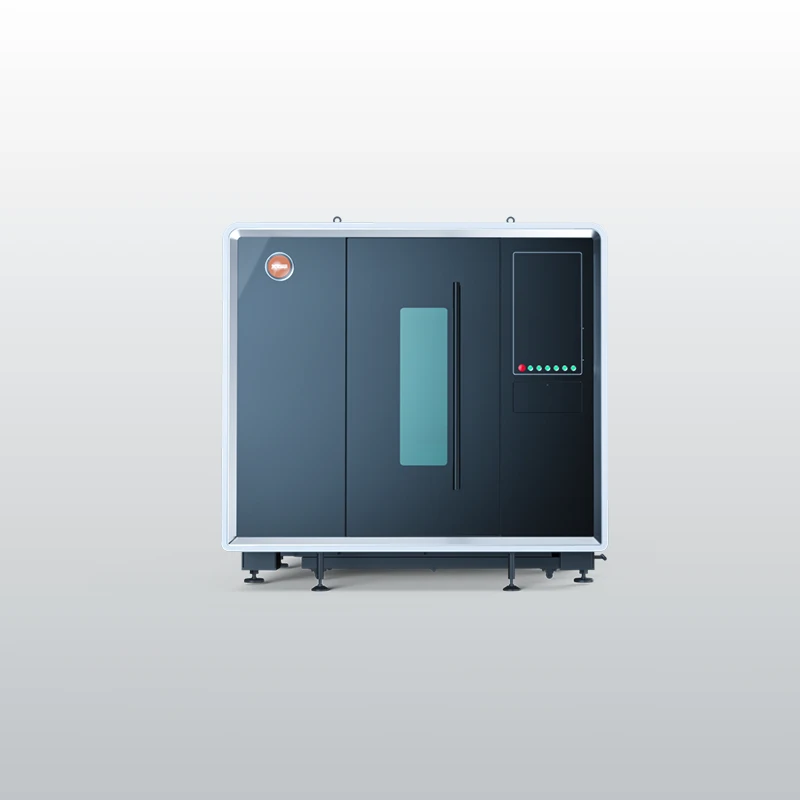
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
3–60 kW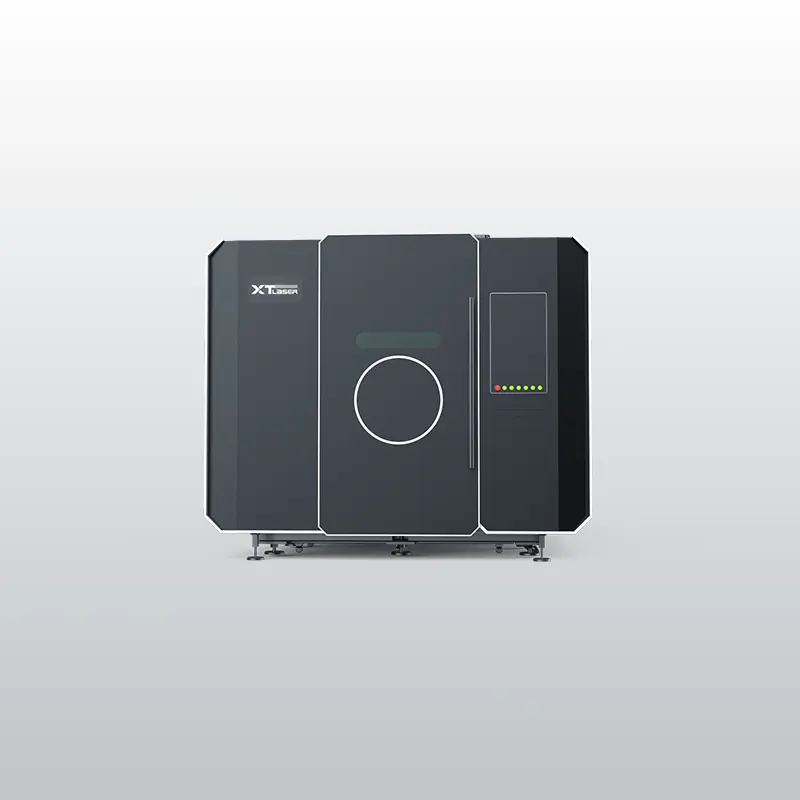
GPX sorozat nagysebességű síklemez lézervágó
Nagy dinamikájú síklemez lézervágó vékony és közepes lemezre: 3 G gyorsulás, 130 m/perc, kétállomásos csereasztal, 3–12 kW
3–12 kW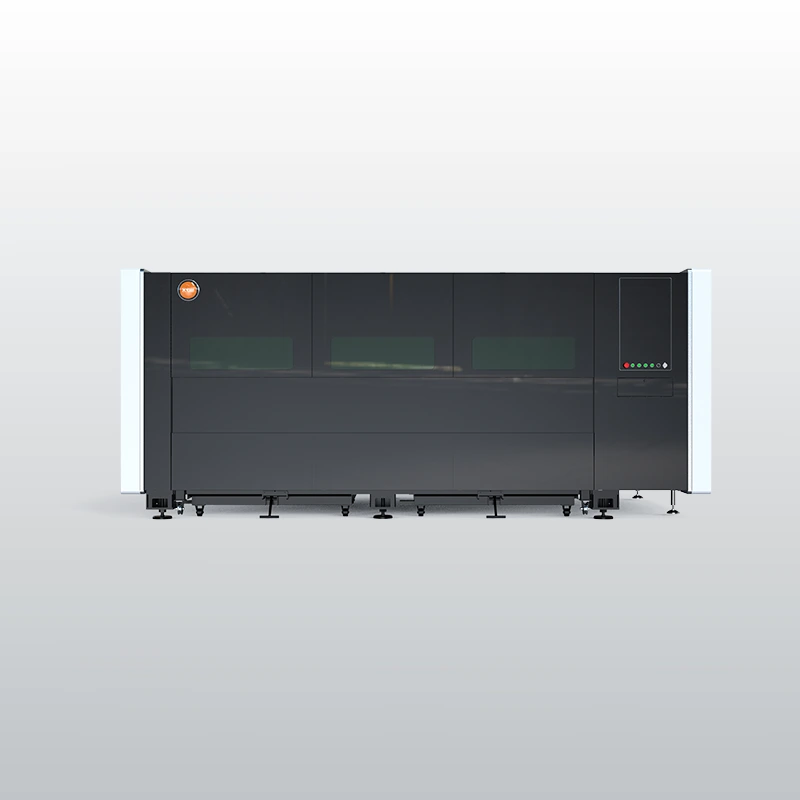
A sorozat precíziós zárt síklemez lézervágó
Teljesen zárt precíziós síklemez lézervágó: 600 × 600 mm-től 1,5 × 3 m-ig, 1,5–12 kW, lineáris motoros AL6060 változattal
1,5–12 kW
W sorozat síklemez lézervágó
A síklemez program gerince: hat munkaterület 1530 × 3050 mm-től 2540 × 8100 mm-ig, 3–30 kW teljesítménytartományban
3–30 kW
W2560FB sorozat síklemez lézervágó
Osztott, moduláris gépággyal: 2540 × 6100 mm munkaterület, 3–20 kW, a gép szétszerelve, szabványos teherautóval szállítható
3–20 kW
W25125 sorozat hosszú lemezes síklemez lézervágó
12,5 méteres lemez egyenes irányú vágása 6–40 kW teljesítményben, dupla biztonsági fényfüggönnyel és 19,6 t asztalterheléssel.
6–40 kW
W32130 sorozat nehézipari síklemez lézervágó
3,2 × 13,2 m munkaterület, 12–60 kW, kettéválasztott gépágy, 32 600 kg asztalterhelés és ferdevágás opcióként
12–60 kW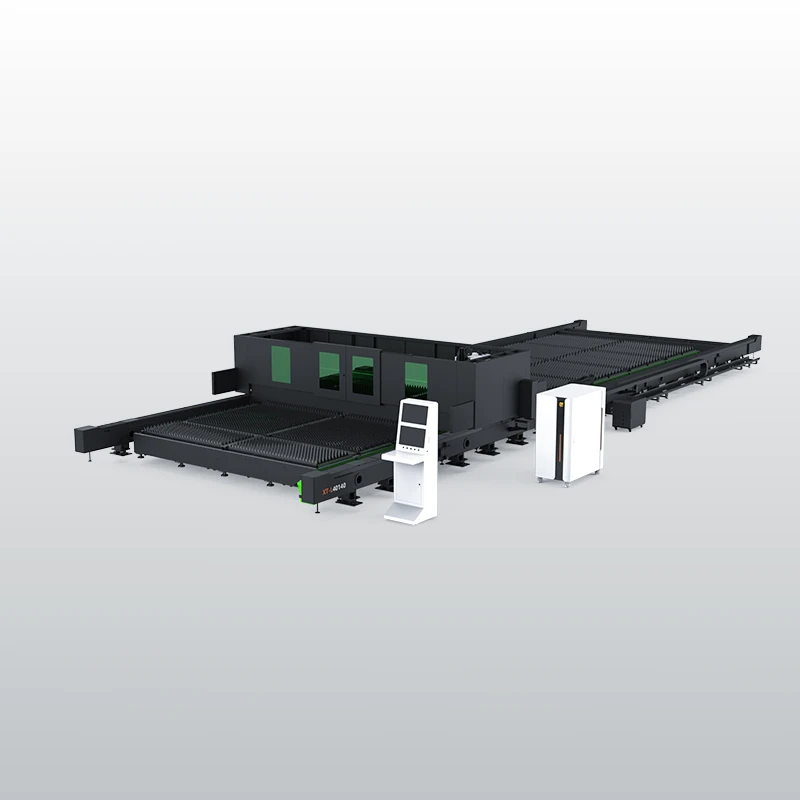
L sorozat extra-nagy formátumú síklemez lézervágó
Extra-nagy formátumú síklemez lézervágó 3250 mm széles, 12,3–24 m hosszú táblákhoz, 12–60 kW teljesítménnyel
12–60 kWSorozatok összehasonlítása
| Sorozat | Munkaterület | Teljesítmény | Változatok |
|---|---|---|---|
| H sorozat | 1 530 × 3 050 mm | 3–6 kW | 1 |
| G sorozat | 1 530 × 3 050 – 2 530 × 6 050 mm | 3–60 kW | 4 |
| GPX sorozat | 1 530 × 3 050 – 2 030 × 4 050 mm | 3–12 kW | 2 |
| A sorozat | 600 × 600 – 1 530 × 3 050 mm | 1,5–12 kW | 5 |
| W sorozat | 1 530 × 3 050 – 2 540 × 8 100 mm | 3–30 kW | 6 |
| W2560FB sorozat | 2 540 × 6 100 mm | 3–20 kW | 1 |
| W25125 sorozat | 2 540 × 12 500 mm | 6–40 kW | 1 |
| W32130 sorozat | 3 200 × 13 200 mm | 12–60 kW | 1 |
| L sorozat | 3 250 × 12 300 – 3 250 × 24 000 mm | 12–60 kW | 3 |
Mikor érdemes síklemez fiber lézert választani?
A síklemez fiber lézervágó táblából szab alkatrészt: alaplapot, konzolt, burkolólemezt, perforált vagy díszítő lemezt. Típusváltáskor nincs szerszámcsere, csak programcsere, ezért kis sorozatnál és gyakori termékváltásnál is gazdaságos. Szénacélt, rozsdamentes acélt, alumíniumot és rezet is vág; a vékony és közepes lemez vágott éle jellemzően utómunka nélkül mehet tovább hajlításra, hegesztésre vagy festésre.
Hogyan válasszon a sorozatok közül?
Lemezformátum. Szabványos 1 530 × 3 050 mm-es táblához a H, a G, a GPX és a W sorozat is választható. Hosszabb lemezhez a W és a G nagyobb változatai, valamint a W2560FB illik, 12 m fölött pedig a W25125, a W32130 és az L sorozat. A legkisebb, precíziós alkatrészekhez az A sorozat készül, 600 × 600 mm-es munkaterülettől.
Nyitott vagy zárt kivitel. A nyitott gép (H, W) egyszerűbb, és a lemez könnyen hozzáférhető. A zárt gép (A, G, GPX) a lézersugarat és a vágási füstöt a burkolaton belül tartja, ezért sűrűn járt csarnokban vagy por- és fényérzékeny környezetben előnyös.
Anyagmozgatás. A csereasztalos gépen (G, GPX) a következő táblát a vágás alatt lehet betölteni, így rövidebb az állásidő; ez sorozatgyártásnál számít. A W2560FB osztott gépágya a szállítást és a telepítést könnyíti.
Teljesítmény. A sorozatok 1,5 kW-tól 60 kW-ig fedik le a tartományt, és a legtöbb sorozaton belül több teljesítmény közül lehet választani. Hogy melyik illik, azt a vágandó anyag, a vastagság és az elvárt vágási sebesség dönti el; ebben az alábbi kérdések és a helyszíni felmérés segít.
Gyakori kérdések
Milyen anyagokat lehet síklemez fiber lézerrel vágni?
A síklemez fiber lézervágó gépek szénacélt, rozsdamentes acélt, alumíniumot és rezet vágnak, továbbá horganyzott lemezt és titánötvözetet is. A fényvisszaverő fémeket (alumínium, réz) a fiber lézer jóval jobban kezeli, mint a régebbi CO2-technológia, mert rövidebb hullámhosszán ezek az anyagok több energiát nyelnek el. A vágható vastagság anyagonként és a gép teljesítményétől függ; a vékony és közepes lemez a leggyorsabb és a legtisztább. A megfelelő segédgáz anyagonként állítható: szénacélnál jellemzően oxigén, rozsdamentes acélnál és alumíniumnál nitrogén, ami oxidációmentes vágóélt ad. Az egyes fémek vágási sajátosságait, a jellemző segédgázt és a fő kihívásokat fiber lézeres anyagáttekintésünk foglalja össze. A bevonatos anyagok vágott élét és füstjét horganyzott lemezről és festett, eloxált lemezekről szóló cikkeink részletezik.
Milyen lemezvastagságig vág egy síklemez lézervágó?
A vágható lemezvastagság elsősorban a lézerteljesítménytől és az anyagtól függ. Nagyobb teljesítménnyel vastagabb lemez vágható. Azonos teljesítményen a szénacél oxigénes vágással vastagabban vágható, mint a rozsdamentes acél vagy az alumínium, amelyhez nitrogén segédgáz kell. A belépőszintű konfigurációk a vékony és közepes lemezre, a nagy teljesítményű gépek a vastag szerkezeti lemezre készültek. A vékony és közepes lemez adja a leggyorsabb vágást és a legtisztább vágóélt. A pontos határt a jellemző anyag és a kívánt élminőség együtt jelöli ki, ezért a konfigurációt ezekhez érdemes választani. A konkrét lemezre vonatkozó határt a helyszíni felmérésen adjuk meg.
Milyen segédgázt használ a síklemez lézervágás, és melyik anyaghoz melyik kell?
A síklemez fiber lézervágás két fő segédgázt használ: oxigént és nitrogént. Az oxigén szénacél vágásához gazdaságos, mert az égési reakció gyorsítja a vágást, viszont a vágóélen enyhe oxidréteg marad. A nitrogén rozsdamentes acélhoz és alumíniumhoz ajánlott: oxidációmentes, tiszta, sorjamentes vágóélt ad, ami a látható és a továbbmegmunkált éleknél fontos, cserébe magasabb gázfogyasztással jár. A nitrogénes üzemhez szükséges arányos szelep a G és a W sorozat 6 kW-os és kisebb konfigurációin opció, 12 kW-tól alapfelszereltség. A gáz kiválasztása az anyagtól, a vastagságtól és a kívánt élminőségtől függ, ezért sok üzem mindkettőt használja; a két gázt a sűrített levegővel együtt a segédgázokról szóló cikkünk veti össze.
Miért fiber lézer a plazma vagy a CO2 helyett?
A fiber lézervágás a plazmához és a CO2-lézerhez képest pontosabb, gyorsabb és tisztább vágóélt ad, különösen a vékony és közepes lemeznél. A fiber forrás energiahatékonyabb és kevesebb karbantartást igényel (nincs gáztöltésű rezonátor és tükörrendszer, mint a CO2-nél), és jól vágja a fényvisszaverő fémeket, például az alumíniumot és a rezet, amelyek a CO2-nek nehézséget okoztak. A plazma nagyon vastag lemeznél lehet gazdaságos, de a vágóél minősége és a pontosság elmarad a fibertől. Az alacsonyabb üzemeltetési költség és a jobb él-minőség miatt a fiber lézer a mai ipari fémlemez-vágás standardja.
Hogyan válasszak munkaterületet a síklemez lézervágóhoz?
A munkaterületet a jellemző lemezméret és a munkadarab-geometria határozza meg. A szabványos európai fémlemez 1 500 × 3 000 mm, amihez az 1 530 × 3 050 mm-es munkaterület illeszkedik (belépőszintű gépek). Nagyobb táblákhoz (2 030 × 4 050 mm vagy 2 540 × 6 100 mm) a nagyformátumú gépek készültek, igen nagy, csarnokvázakhoz és daruelemekhez használt lemezekhez pedig a 3 000 mm feletti szélességű, hosszú munkaterületű gépek. A túlméretezett munkaterület felesleges költség, az alulméretezett pedig korlátozza a gyártást. A választáshoz a jellemző lemezméret, a napi darabszám és a bővülési terv a döntő szempontok.
Mennyivel javít a lemezoptimalizáló szoftver az anyagkihasználáson?
Az intelligens lemezoptimalizáló szoftver a rendelkezésre álló lemezre optimalizálja a darabelrendezést, így az anyagkihasználás jelentősen nő a kézi elrendezéshez képest, a gyártói adat szerint akár 28%-kal, a kézi elrendezési munka pedig 70%-kal csökken. Mivel a fémlemez a gyártási költség nagy részét adja, az anyagveszteség csökkentése közvetlen megtakarítás, különösen nagy darabszámnál. A szoftver a maradékanyagot is strukturáltan kezeli, így az újrafelhasználható. A pontos megtakarítás a munkadarab-geometriától, a sorozatnagyságtól és a lemezméretektől függ; egyedi rajzon érdemes validálni az ajánlatkérés előtt.
Milyen vezérlőrendszert használnak, és mennyi a betanulási idő?
A síklemez fiber lézervágó gépek jellemzően BOCHU vagy más ipari CNC-vezérlést használnak, integrált lemezoptimalizáló szoftverrel és lézervágási folyamat-adatbázissal, amely az anyag- és vastagság-specifikus paramétereket tárolja. A kezelőfelület grafikus, a gyakori anyagokhoz előre beállított vágási receptekkel, így az operátor betanulása jellemzően néhány nap. A KAP Processing a telepítéskor helyszíni betanítást ad, a folyamatos üzemtámogatás pedig a szervizcsomag része. A tapasztalt CNC-kezelők gyorsabban átállnak. Ahol ez az első fiber lézer, a betanulás valamivel hosszabb, de a folyamat-adatbázis érdemben csökkenti a kezdeti kísérletezést.
Hány kW-os lézer kell a lemezvastagsághoz?
A szükséges lézerteljesítmény a jellemző anyagtól, a lemezvastagságtól és a kívánt vágási sebességtől függ. Tájékoztató jelleggel: a vékony és közepes lemezhez a belépőszintű konfiguráció elegendő, a vastagabb szénacélhoz és a rövidebb ciklusidőhöz nagyobb teljesítmény ajánlott, a vastag szerkezeti lemez és a nagy sorozat gazdaságos vágására pedig a 12 kW-tól induló nagy teljesítményű gépek készültek. Fontos, hogy a nagyobb teljesítmény nemcsak vastagabb anyagot vág, hanem a vékony lemezt is gyorsabban, ami nagy darabszámnál kapacitást ad. A konfiguráció választásához a jellemző anyag, a vastagság és a napi darabszám a döntő, ezeket a helyszíni felmérésen vesszük fel.
Mennyibe kerül egy síklemez lézervágó gép, és hogyan kérhetek ajánlatot?
A síklemez lézervágó gép ára a teljesítménytől, a munkaterülettől, a változattól és a kiegészítő felszereltségtől (automatizálás, porelszívás, csereasztal) függ, ezért minden ajánlat egyedi. A kompakt, belépőszintű gépek adják a legkedvezőbb belépési költséget, a nagyformátumú és nagy teljesítményű konfigurációk magasabb kategóriát képviselnek. A pontos árajánlathoz a jellemző anyagot, a lemezvastagságot, a munkaterületet és a napi darabszámot érdemes megadni. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel, és az eredmény alapján konkrét konfigurációs javaslatot és árajánlatot adunk. Így az ajánlat a valós termelési profilhoz igazodik, nem egy általános listaárhoz.
Vágható-e rézlemez a síklemez lézervágóval?
Igen, síklemez lézervágóink rézlemezt is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás több mint 95%-át visszaveri, és gyorsan elvezeti a hőt, ezért az átszúrás a kritikus lépés. A vágható vastagságot a lézerteljesítmény, az elfogadható vágási idő és az anyagvastagság együtt határozza meg, így ugyanaz a lemez az egyik konfiguráción gazdaságosan, a másikon csak lassan vágható. Oxidmentes, forrasztható vágóélhez nitrogén segédgáz ajánlott, a további feltételeket a fiber lézeres rézvágásról szóló cikkünk foglalja össze. A konkrét anyagra vonatkozó határt a helyszíni felmérésen, az anyagminőség, a vastagság és a várható mennyiség alapján adjuk meg.