
Lézervágás fémbútor-gyártáshoz: asztallábtól a polcrendszerig
Asztallábak, székvázak, polcrendszerek és korlátelemek csőalkatrészeinek vágása szénacélból, rozsdamentes acélból és alumíniumból.
Csővágó lézer fémbútor- és könnyűfémszerkezet-gyártáshoz
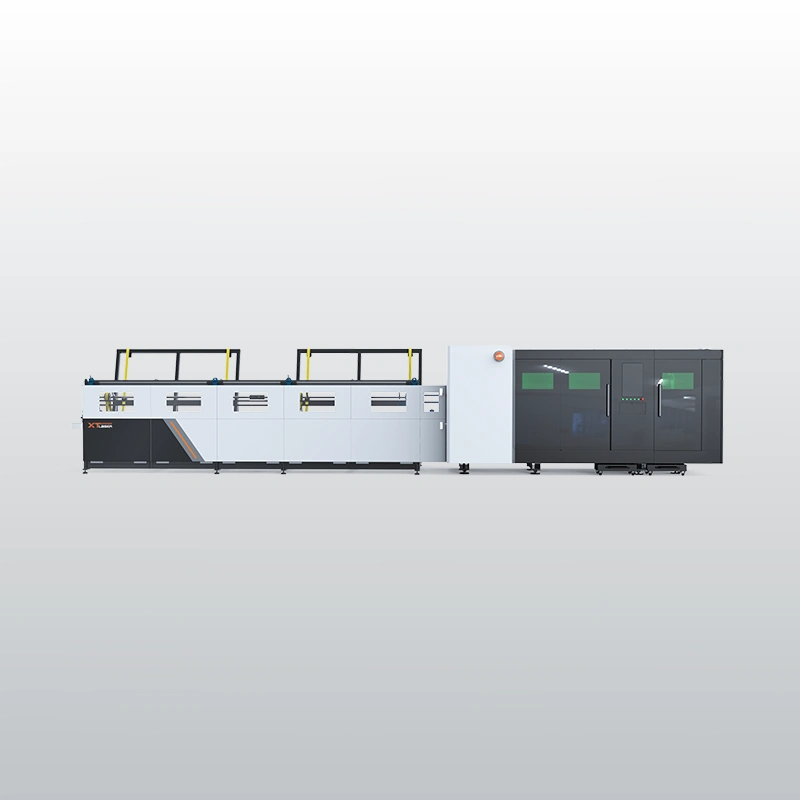
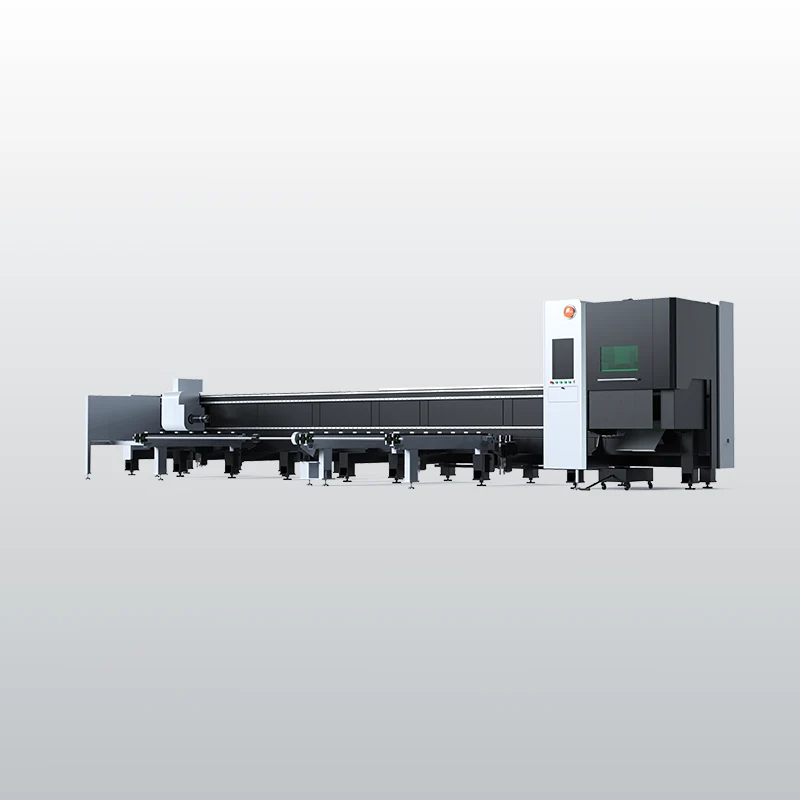
A fémbútor- és könnyűfémszerkezet-gyártás kis és közepes átmérőjű, ismétlődő csőelemekből dolgozik: asztallábakból, székvázakból, polcoszlopokból, keretekből és korlátelemekből. A vágott él gyakran a kész terméken is látszik, a csatlakozó elemeknek pedig pontosan kell illeszkedniük. Kis szelvényekhez a THP kiscsővágó a kiindulópont: Φ15–90 mm közötti kör-, valamint legfeljebb 80 mm oldalú négyzet- és téglalapszelvényt vág szénacélból, rozsdamentes acélból és alumíniumból, gyári automatizált adagolással. Nagyobb szelvényekhez és hosszabb szálakhoz, például ipari állványokhoz és raktári polcrendszerekhez, a kéttokmányos TK sorozat a folytatás, Φ10–240 mm között, 12,5 méteres szálhosszig.
A gépet a jellemző csőméretek, az anyagok és a darabszám alapján méretezzük.
Fémbútor-gyártási kihívások és a lézeres megoldás
Látható vágott él
Fémbútornál a vágott él gyakran a készterméken is látszik, a sorja vagy az elszíneződés pedig utólagos csiszolást igényel. Rozsdamentes acélon és alumíniumon a nitrogén segédgáz oxidmentes, tiszta élt ad, porszórt szénacél elemekhez az oxigénes vágás is megfelel.
Pontosan illeszkedő kötések
Egymásba dugott, hornyos vagy csavarozott kötéseknél a kézi fúrás és marás lassú, és elemenként eltérő eredményt ad. A csővágó lézer a furatokat, a hornyokat és az illesztési kontúrokat a darabolással egy programban, a rajz geometriájával vágja.
Sok azonos elem
Egy bútorcsalád néhány elemtípusból épül, nagy darabszámban és szoros szállítási határidővel. A THP anyagtároló adagolója gyári alap, így a gép önállóan adagol, vág és rak ki, felügyelet nélkül is.
Gyakori termékváltás
Kollekcióváltáskor ugyanazon a gépen más szelvény és más anyag következik. A THP vezérlése anyagonként és csőtípusonként tárolja a befogóerő-profilokat, a tárolt programok pedig egy visszatérő rendelésnél átállás nélkül indíthatók.
Ajánlott csővágó sorozatok fémbútor-gyártáshoz
Feldolgozható csőszelvények, méretek és anyagok
| Szelvény | Befogható méret | Anyag | Sorozat |
|---|---|---|---|
| Körszelvény | Φ15–90 mm, szálhossz legfeljebb 6,5 m, legfeljebb 30 kg | szénacél, rozsdamentes acél, alumínium | THP |
| Négyzet- és téglalapszelvény | oldalhossz 15–80 mm, szálhossz legfeljebb 6,5 m | szénacél, rozsdamentes acél, alumínium | THP |
| Kör-, négyzet- és téglalapszelvény, kompakt gépen | Φ10–90 vagy Φ10–120 mm, 6,5 m, legfeljebb 80 kg | szénacél, rozsdamentes acél, alumínium | TK-90, TK-120 |
| Kör-, négyzet- és téglalapszelvény, nagyobb méretben | Φ10–240 mm, 6,5–12,5 m, legfeljebb 300 kg | szénacél, rozsdamentes acél, alumínium | TK-160, TK-240 |
A vágható falvastagság a lézerteljesítménytől és az anyagtól függ: a THP 1,5–3 kW, a TK 1,5–6 kW között konfigurálható. A THP-n az automatikus kiadás 600 mm-es darabhosszig javasolt.
Gyakori kérdések a fémbútor-alkatrészek lézervágásáról
Melyik XT Laser csővágó való fémbútor- és polcrendszer-gyártáshoz?
A szelvényméret, az anyag és a kész darab hossza dönt. Φ90 mm alatti kör-, valamint 80 mm oldalhossz alatti négyzet- és téglalapszelvényhez a THP kiscsővágó a kiindulópont: szénacélt, rozsdamentes acélt és alumíniumot vág, gyári automatizált adagolással, 1,5–3 kW teljesítménnyel. Az automatikus kiadás 600 mm-es darabhosszig javasolt, ezért hosszabb vázelemekhez, polcoszlopokhoz és nagyobb szelvényekhez a kéttokmányos TK sorozat a megfelelő, Φ240 mm-ig és 12,5 méteres szálhosszig. Vegyes termékkínálatnál a rövid, nagy darabszámú elemek a THP-re, a hosszú és nagyobb szelvényű elemek a TK-ra oszthatók. A választást a jellemző alkatrészlista alapján egyeztetjük.
Vághatók-e alumínium bútorprofilok és rozsdamentes acél vázak?
Igen, mindkettő. A THP és a TK anyaglistáján egyaránt szerepel a szénacél, a rozsdamentes acél és az alumínium, így az anyag önmagában nem szűkíti a gépválasztást: azt a szelvényméret, a szálhossz és a darabhossz dönti el. Rozsdamentes acélnál és alumíniumnál a nitrogén segédgáz oxidmentes, tiszta vágásélt ad, amely látható helyre is kerülhet, a nitrogénigényt pedig a gázellátás méretezésénél vesszük figyelembe. A THP vezérlése anyagonként és csőtípusonként tárolja a befogóerő-profilokat, így anyagváltáskor nincs átszerelés. A vágható falvastagság az anyagtól és a választott lézerteljesítménytől függ, ezért a jellemző profilokat a felmérésnél egyeztetjük.
Hogyan készülnek el a csatlakozó furatok, hornyok és illesztések?
A csővágó lézer a mértékre vágással egy programban készíti el a csavarfuratokat, a dugaszolt kötések hornyait, a kivágásokat és a csőcsatlakozások illesztési kontúrját is. Az egymásba illő elemek így a rajzból kapják a geometriájukat, nem utólagos fúrásból vagy marásból. A THP-n a ±45°-os fazetta X, Y és V típusban gyári alap, programból hívva, a TK-n opció, rendszer- és vágófejcserével. A darabkiosztást a szoftver a rendelkezésre álló csőhosszra optimalizálja. Az eredmény: kevesebb gépközi mozgatás és utómunka, és a sorozat minden darabja azonos méretű marad, ami az összeszerelést és a minőségellenőrzést is egyszerűsíti.
Mennyi alapanyag marad a szálvégen kis átmérőjű csöveknél?
A THP kiscsővágón a hagyaték 20 mm-re szorítható, algoritmus-alapú anyagelrendezéssel. A TK sorozaton a TK-90 és a TK-120 változat elrendezés-optimalizált kiosztásnál 0–50 mm-rel dolgozik, a TK-160 50 mm-rel, a TK-240 60 mm-rel egyenes vágásnál. Bútoralkatrészeknél a kész darab jellemzően rövid, ezért egy szálból sok darab készül, és a szálvégi maradék aránya kicsi marad. A darabkiosztás a rövid és a hosszabb elemeket egy szálon belül is kombinálhatja, ami tovább csökkenti a hulladékot. Rozsdamentes acél és alumínium alapanyagnál a különbség minden szálon közvetlen anyagköltség, ezért az éves csőfelhasználással együtt számolunk.
Mekkora hely kell a csővágó géphez egy bútorüzemben?
A THP90 befoglaló mérete 10 100 × 2 150 × 2 050 mm, a TK-90 és a TK-120 6,5 méteres változatáé 9 265 × 3 950 × 2 190 mm. A nagyobb TK-160 és TK-240 a 6,5 méteres változatban 12 000 × 3 100 × 2 500 mm, a 12,5 méteresben 18 000 × 3 100 × 2 500 mm. A telepítésnél a szálak betöltéséhez, az anyagtároláshoz és a kész darabok elviteléhez szükséges közlekedési területtel is számolni kell. A csarnok elrendezését, az energiaellátást és a sűrítettlevegő-igényt a helyszíni felmérésen együtt nézzük át.