
Szénacél lézervágása: oxigénnel vagy nitrogénnel?
AnyagokKAP ProcessingKözzétéve: 6 perc olvasás
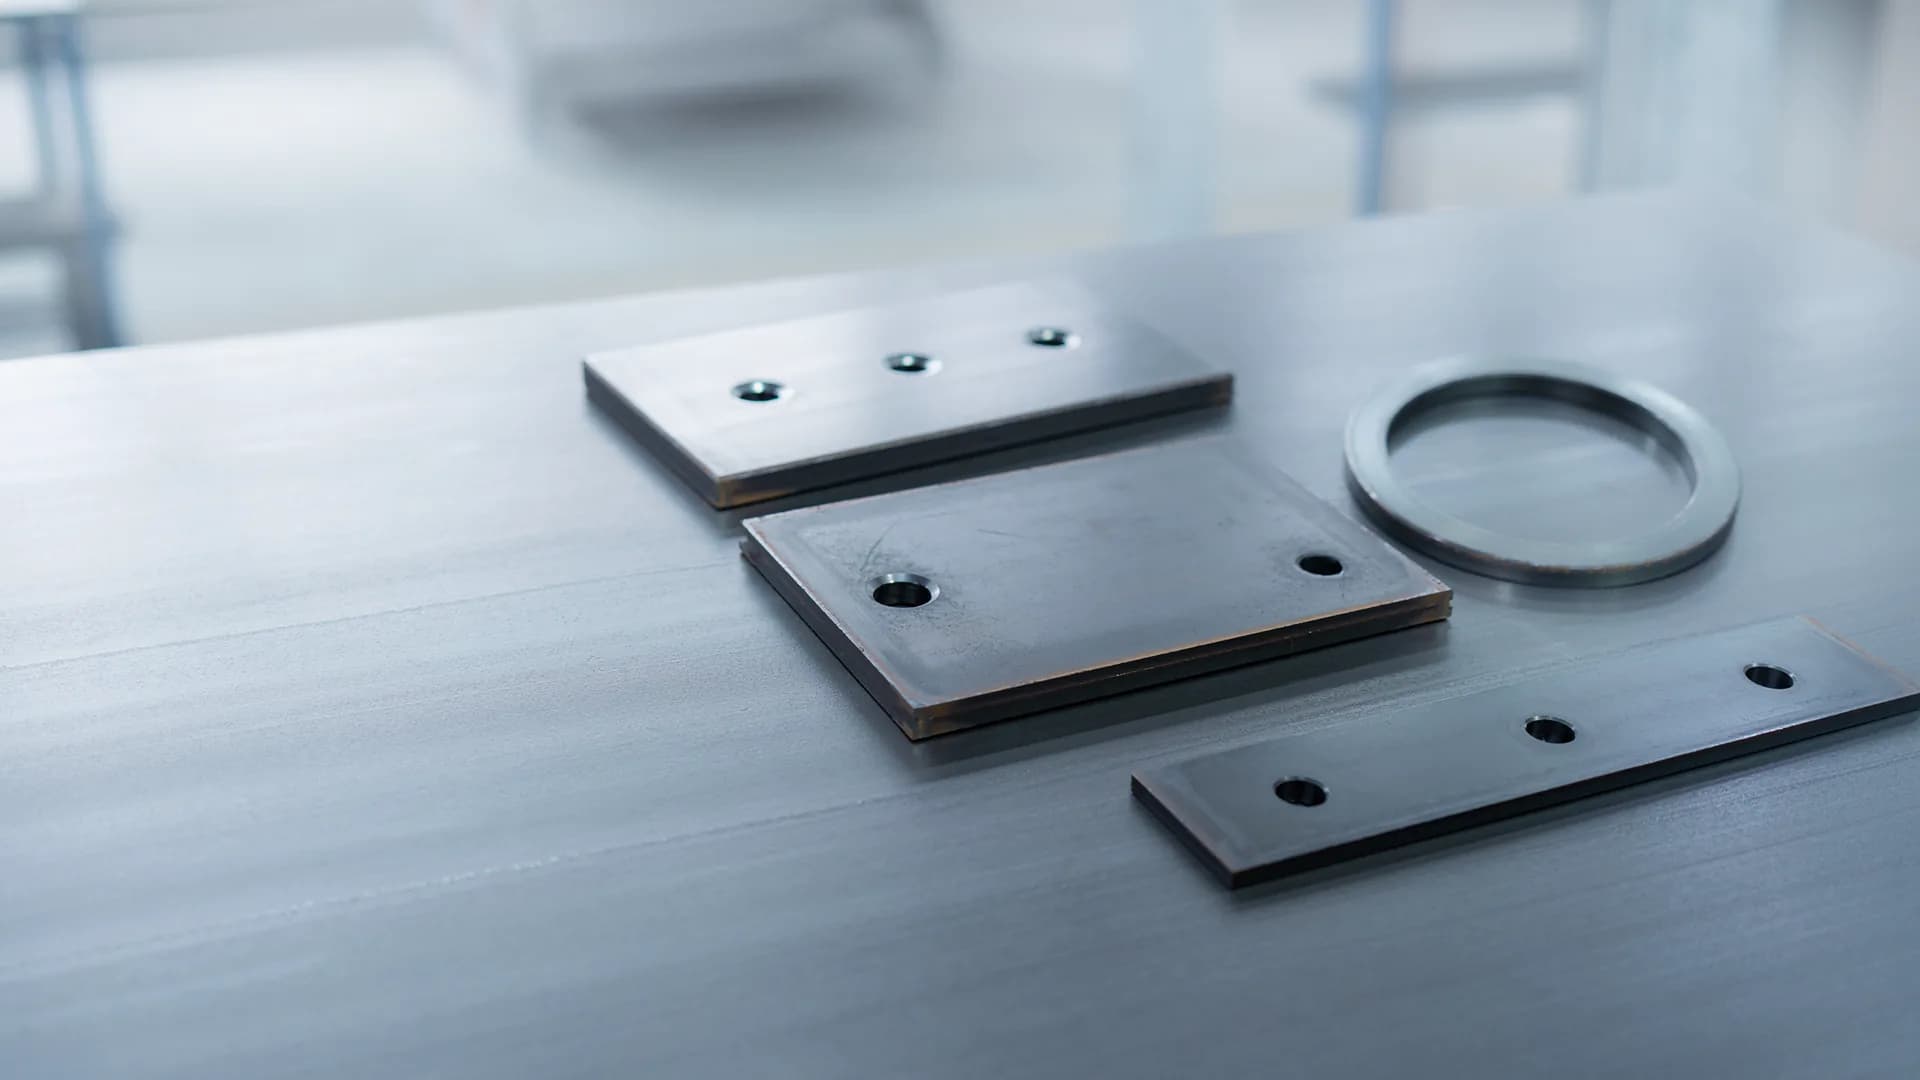
Szénacélt a gyakorlatban leggyakrabban oxigénnel vágnak: a vas és az oxigén reakciója hőt termel, ez a lézer munkáját kiegészíti, így a vágás gyors, és viszonylag kis teljesítménnyel is vastagabb lemez dolgozható fel. Cserébe a vágott élen vékony oxidréteg marad. Nitrogénnel vagy sűrített levegővel oxidmentes vagy oxidszegény él készül, ami festés előtt előnyös, de több teljesítményt és gázt kíván, ezért a választást a vastagság, az él további sorsa és a gyártási ütem dönti el.
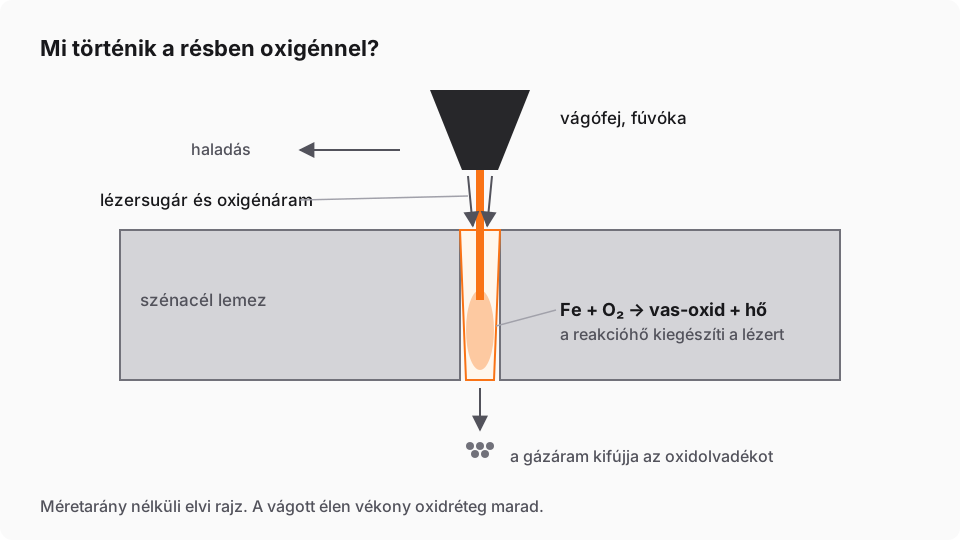
Oxigénes vágás: hőt termelő reakció a résben
Oxigénes vágásnál a lézer a lemezt a gyulladási hőmérsékletre melegíti, a vágási résbe fújt oxigén pedig elégeti a vasat. A reakció hőt termel, ez a hő a lézer energiája mellett a vágásba áramlik. Ezért vág az oxigén szénacélon vastagabb anyagot ugyanazzal a teljesítménnyel, mint a nitrogén.
A reakcióban vas-oxid keletkezik, amelynek olvadáspontja kb. 1 370 °C, alacsonyabb, mint a szénacélé (kb. 1 500 °C; kerekített anyagtáblázati értékek). Az oxidolvadék ezért hígan folyik, és a gázsugár könnyen kifújja a résből. Az oxigénes vágás tehát egyszerre égetés és olvasztás, és mindkettő a gáz minőségén múlik: a szennyezett oxigén lassítja a reakciót, durvább élt és több salakot ad.
A gáznyomás is számít. A túl nagy oxigénnyomás túlégetést okoz: a reakció a lézertől függetlenül szétterjed, az él kimarásos, a sarkok lekerekednek. A túl kicsi nyomás nem fújja ki az olvadékot, és salak marad az alsó élen. Az oxigénes vágás ezért szűkebb beállítási ablakkal dolgozik, mint amilyennek első ránézésre tűnik.
Oxigénnel jellemzően kisebb nyomáson és kisebb gázmennyiséggel vágnak, mint nitrogénnel, ami a gázköltségben is megjelenik. Az anyagok és a gázok összerendelését segédgázról szóló cikkünk, a szénacél helyét a többi fém között anyagáttekintésünk mutatja be.
Nitrogén és sűrített levegő szénacélon
Nitrogénnel vágva a résben nincs égés: a lézer olvaszt, a nagy nyomású gáz kifújja az olvadékot. Az él fémesen tiszta, oxidmentes, és közvetlenül porfesthető vagy hegeszthető. A hiányzó reakcióhőt a lézernek kell pótolnia, ezért ugyanazt a vastagságot nitrogénnel nagyobb teljesítménnyel vagy lassabban lehet vágni, és a gázfogyasztás is nagyobb. A gázt pedig a szokásosnál nagyobb nyomáson kell a résbe juttatni, mert csak a gázsugár mozgatja az olvadékot; a nyomás és a mennyiség méretezése ezért nitrogénnél a gépválasztás része.
A nagy teljesítményű lézerforrások elterjedésével a nitrogénes szénacélvágás vékony és közepes lemezen sok üzemben gazdaságossá vált: ahol a gép elég teljesítményt ad, a nitrogénes vágás gyorsabb is lehet, mint az oxigénes, és elmarad az élek utólagos tisztítása.
A sűrített levegő a kettő között áll, és egyre több üzemben a vékony szénacél alapgáza. Nagyjából négyötöde nitrogén, egyötöde oxigén, így az él enyhén oxidos, de jóval kevésbé, mint tiszta oxigénnel. Vékony szénacélon, ahol az él nem látható, költségkímélő megoldás lehet, feltéve, hogy a levegő száraz, olajmentes és szűrt.
| Segédgáz | Ami a résben történik | A vágott él | Jellemző felhasználás |
|---|---|---|---|
| Oxigén | égés és olvasztás | vékony oxidréteg | vastagabb lemez, hegesztett szerkezet |
| Nitrogén | csak olvasztás | oxidmentes, fémes | festett, látható alkatrész |
| Sűrített levegő | olvasztás, kevés oxidációval | enyhén oxidos | vékony lemez, nem látható él |
A lemezfelület: reve, rozsda, olaj
Szénacélnál a lemez felülete legalább annyit számít, mint a gép beállítása. A melegen hengerelt lemezt revétlenítés nélkül vasoxid-kéreg, reve borítja. A reve egyenetlenül vezeti a hőt és másképp nyeli el a sugárzást, mint a fém, ezért a szúrás bizonytalanabb, a vágás egyenetlenebb lehet. A pácolt, olajozott lemez és a hidegen hengerelt lemez egyenletesebb felületet ad, és kiszámíthatóbban vágható.
A rozsda hasonlóan hat: a laza oxidréteg leválik, a szúrásnál fröcsköl, és a vágott élen érdesebb felületet hagy. Az olaj kis mennyiségben nem okoz gondot, vastag rétegben viszont füstöt és lerakódást képez a fúvókán és a védőablakon.
Külön eset a gyári alapozóval, úgynevezett üzemi alapozóval bevont lemez, amely a hajóépítésben és az acélszerkezet-gyártásban gyakori. A vékony alapozóréteg a vágás közben leég, füstöt termel, és a vágott él mentén keskeny sávban eltűnik. A vágás ettől még jól halad, de az elszívást és a hegesztés előtti élelőkészítést erre is méretezni kell. Az ilyen lemezt a bevonatos anyagokhoz hasonlóan érdemes kezelni, és a próbavágást is alapozott lemezen elvégezni.
A szerkezeti acéloknál, például az S235 és az S355 minőségnél (EN 10025-2), a felület állapota beszállítónként és tételenként is eltérhet. Ha a gyártásában vegyes eredetű anyag fordul elő, érdemes az ajánlatkéréskor a felületet is megadni, és a próbavágást a tipikus anyagon elvégezni.
Hegesztés és festés előtt: mit jelent az oxidos él?
Az oxigénes vágás oxidrétege vékony és jól tapad. Hegesztett acélszerkezeteknél ez a legtöbb esetben nem akadály, ezért a fémszerkezet-gyártásban az oxigénes vágás bevett megoldás. Ahol a varratminőségre szigorú előírás vonatkozik, az élet a hegesztés előtt jellemzően megtisztítják.
Porfestésnél más a helyzet. Az oxidréteg a festék alatt idővel leválhat, és magával viheti a bevonatot, ami a vágott élek mentén lepattogzásként jelenik meg. Ezért porfestés előtt az oxigénnel vágott éleket szemcseszórással vagy csiszolással tisztítják, vagy eleve nitrogénnel vágnak. Hogy melyik a gazdaságosabb, az a darabszámon, a vastagságon és azon múlik, hogy az él látható-e. A gépgyártásban, ahol a burkolatok és a festett alkatrészek aránya nagy, gyakran a nitrogénes vágás nyer.
Vastag lemez: átszúrás és vetemedés
Vastag szénacélon az átszúrás tart a legtovább, és itt keletkezik a legtöbb fröccs. A vezérlés ezért többlépcsős átszúrással dolgozik, és az átszúrás után a furat környezetéből eltávolítja a salakot, hogy a kontúr tiszta pontból induljon. Sok kis furatnál az átszúrások ideje a teljes vágási idő jelentős része lehet, ezért a darabszám tervezésénél ezzel is számolni kell.
A vetemedés két forrásból ered. Az egyik a lemez belső feszültsége, amely hengerlésből marad vissza, és a kivágott daraboknál felszabadul. A másik a vágás hője, amely a táblán egyenetlenül oszlik el. A felemelkedő lemez a fúvókával ütközhet, ezért a vágási sorrend és a mikrokötések beállítása vastag lemeznél különösen fontos. Az L sorozat például vetemedés-érzékeléssel figyeli a lemez síkját vágás közben.
Hogy egy adott vastagság milyen teljesítménnyel és milyen idő alatt vágható gazdaságosan, arra nincs egyetlen szám: a gáz, az élelvárás és a gyártási ütem együtt dönti el. A síklemez lézervágók közül ezért a jellemző vastagságra és a napi darabszámra választunk.
Gázválasztás a gyakorlatban: négy kérdés
A szénacél gázának kiválasztásához négy kérdés tisztázása elég a legtöbb gyártásban:
- Mi történik az éllel utána? Hegesztés esetén az oxigén jellemzően megfelel; porfestés vagy látható él esetén a nitrogén vagy a tisztítás jön szóba.
- Mekkora a jellemző vastagság? Vékony és közepes lemeznél elegendő teljesítménnyel a nitrogén versenyképes, vastag lemeznél az oxigén reakcióhője a döntő.
- Mekkora a napi darabszám? Nagy darabszámnál a vágási idő és az utólagos éltisztítás ideje is a darabköltségbe kerül, ezért a két gáz összevetését darabra vetítve érdemes elvégezni.
- Milyen gázellátás érhető el? A nitrogén nagyobb mennyiséget kíván; ha az üzemben nincs méretezett ellátás, ennek kiépítése a beruházás része.
Sok üzem végül két gázzal dolgozik: vastag szénacélt oxigénnel, vékony és festésre kerülő alkatrészt nitrogénnel vág. A gép ehhez mindkét gázvezetéket kezeli, a vágási program pedig anyagonként választja a gázt.
Összefoglalás
Szénacélon az oxigén gyors vágást és oxidos élt ad, a nitrogén tiszta élt, nagyobb teljesítmény- és gázigénnyel, a sűrített levegő pedig vékony lemezen költségkímélő köztes út. A választást az dönti el, mi történik az éllel utána: hegesztik, festik, vagy látható marad. A lemezfelület és vastag anyagnál az átszúrás és a vetemedés legalább annyit számít, mint a gáz. A felmérésen a jellemző anyagra, vastagságra és utómegmunkálásra méretezzük a gépet és a gázellátást.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.
Anyagok
Rozsdamentes acél lézervágása: oxidmentes él nitrogénnel
A rozsdamentes acél nitrogénnel vágva oxidmentes, fényes élt kap, amely utómunka nélkül hegeszthető. Ennek ára a nagyobb teljesítmény- és gázigény.