
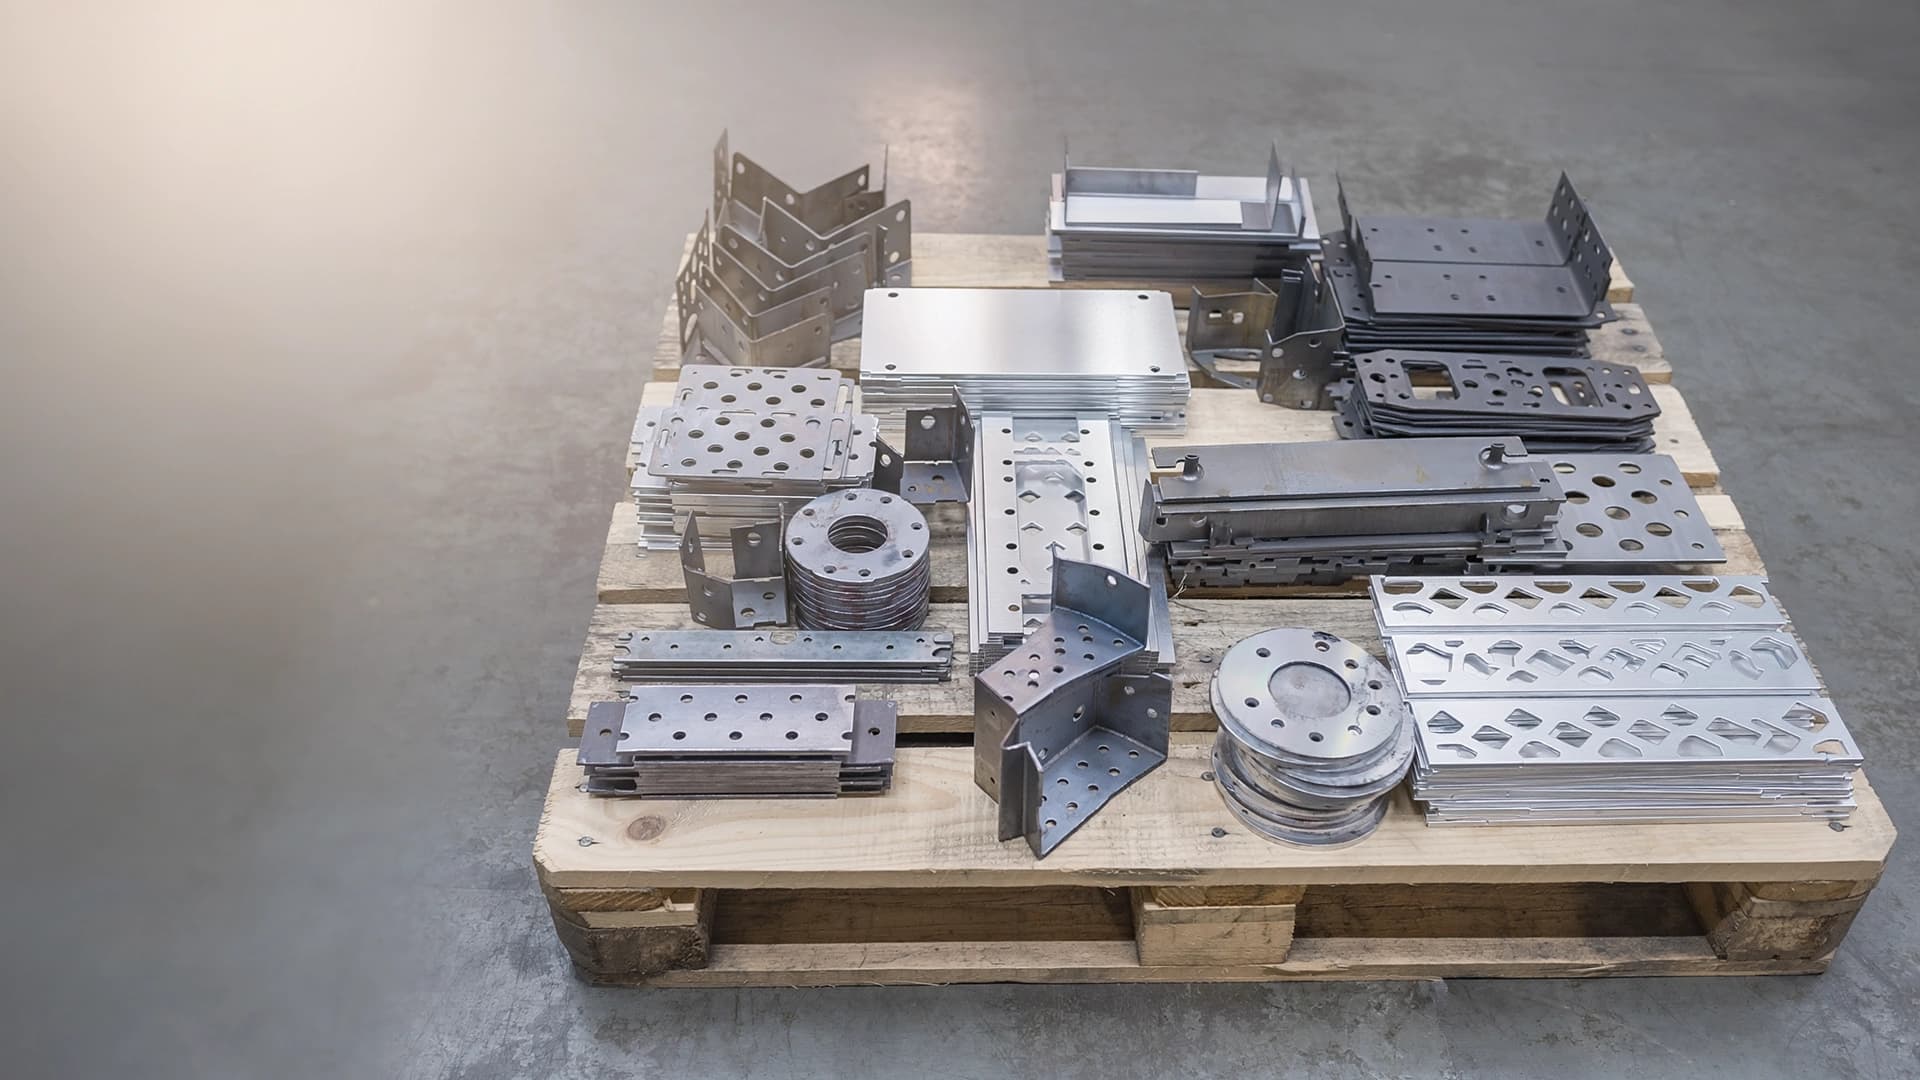
Lézervágás bérgyártóknak: sok megrendelő, sok anyag, egy gépen
Változó megrendelők, vegyes anyagok és vastagságok egy gépen: kerítéselemek, előgyártmányok és alkatrészszériák gyors átállással.
Síklemez lézervágó bérgyártáshoz és alkatrészgyártáshoz
A bérgyártó megrendelői ütemben dolgozik: egy héten belül több megrendelő, alkatrészenként más anyag, vastagság és darabszám kerül ugyanarra a gépre. A gép termelési ideje itt közvetlenül bevétel, ezért az átállás és a lemezcsere minden perce számít. Erre a csereasztalos, teljesen zárt G sorozat a kiindulópont: négy munkaterület 1 530 × 3 050 mm-től 2 530 × 6 050 mm-ig, 3–60 kW, 25–40 másodperces asztalcsere. Vékony és közepes lemez nagy darabszámához a GPX 3G gyorsulással és 130 m/perc összehangolt sebességgel rövidíti a ciklusidőt. Nagyobb táblához, csereasztal nélkül a nyitott W sorozat a folytatás.
A gépet a megrendelői kör, a táblaméretek és a műszakrend alapján méretezzük.
Bérgyártói kihívások és a lézeres megoldás
Napi megrendelőváltás
Egy bérgyártói gépen naponta több megrendelő rajza fut, mindegyik más anyaggal és darabszámmal. A lézervágás szerszám nélkül dolgozik, így az átállás egy új program betöltéséből és a lemez cseréjéből áll.
Állásidő a lemezcserénél
Egyasztalos gépen a betöltés és a kiszedés alatt a lézer áll, ami több műszakban sok elveszett gépórát jelent. A G és a GPX két asztala párhuzamosan dolgozik: amíg az egyiken vág, a másikra már a következő lemez kerül.
Széles vastagságsáv
A megrendelők a vékony burkolatlemeztől a vastag szerkezeti elemig mindent hoznak. A G sorozat mind a négy munkaterületen 3 és 60 kW között konfigurálható, így a teljesítmény a jellemző megrendelői vastagsághoz igazítható.
Több munkahely egy csarnokban
Bérgyártó üzemben a lézervágó gyakran élhajlító, hegesztő és szerelő munkahely mellé kerül. A G és a GPX teljesen zárt kivitele a lézersugárzást, a szikrát és a füstöt a fülkén belül tartja.
Ajánlott síklemez lézervágó sorozatok bérgyártáshoz
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
3–60 kW
GPX sorozat nagysebességű síklemez lézervágó
Nagy dinamikájú síklemez lézervágó vékony és közepes lemezre: 3 G gyorsulás, 130 m/perc, kétállomásos csereasztal, 3–12 kW
3–12 kW
W sorozat síklemez lézervágó
A síklemez program gerince: hat munkaterület 1530 × 3050 mm-től 2540 × 8100 mm-ig, 3–30 kW teljesítménytartományban
3–30 kWMunkaterületek, kivitelek és anyagok
| Kivitel és teljesítmény | Munkaterület | Anyag | Sorozat |
|---|---|---|---|
| Teljesen zárt, csereasztalos, 3–60 kW | 1 530 × 3 050 mm és 2 530 × 6 050 mm között, négy méretben | szénacél, rozsdamentes acél, alumínium | G |
| Teljesen zárt, csereasztalos, 3G gyorsulás, 3–12 kW | 1 530 × 3 050 mm vagy 2 030 × 4 050 mm | szénacél, rozsdamentes acél, alumínium | GPX |
| Nyitott, 3–30 kW | 1 530 × 3 050 mm és 2 540 × 8 100 mm között, hat méretben | szénacél, rozsdamentes acél, alumínium | W |
A vágható lemezvastagság az anyagtól és a választott lézerteljesítménytől függ. Az asztalcsere ideje a G sorozaton variánstól függően 25–40, a GPX-en legfeljebb 25 vagy 30 másodperc.
Gyakori kérdések a bérgyártói lézervágásról
Melyik XT Laser síklemez lézervágó való bérgyártó üzembe?
A kihasználtság, a táblaméret és a megrendelői vastagságsáv dönt. Több műszakos, vegyes megrendelői körhöz a csereasztalos, teljesen zárt G sorozat a kiindulópont: négy munkaterület 2 530 × 6 050 mm-ig, mindegyik 3–60 kW között konfigurálható. Ha a munka zöme vékony és közepes lemez nagy darabszámban, a GPX 3G gyorsulása és 130 m/perc összehangolt sebessége rövidebb ciklusidőt ad, 3–12 kW teljesítménnyel, 2 030 × 4 050 mm-ig. Egy-két műszakos üzemben, nagyobb táblához a nyitott W sorozat is megfelelő, csereasztal nélkül. A választást a megrendelői kör jellemző munkái alapján egyeztetjük.
Mennyi idő alatt áll át a gép egyik megrendelőről a másikra?
Az átállás lényegében programváltás: a lézervágáshoz nincs szerszám, az új alkatrész geometriája a megrendelő rajzából jön. A vezérlés és a nesting szoftver a korábbi munkák programjait tárolja, így egy visszatérő rendelés újraindításához nem kell újra elrendezni a táblát. Ha a következő munka más anyagot vagy vastagságot kér, a lemezcsere és a vágási beállítás váltása adja az átállás fizikai részét. Csereasztalos gépen, mint a G és a GPX, a következő megrendelő lemeze már a vágás alatt a második asztalra kerülhet, így a váltás a gépidőből alig vesz el.
Vághatók-e több megrendelő alkatrészei ugyanazon a táblán?
Igen, ha az anyag és a vastagság azonos. A nesting szoftver különböző megrendelők alkatrészeit egy táblára is kioszthatja, így kis darabszámú rendelésnél sem marad kihasználatlan felület. A programon belül az alkatrészek megrendelőnként azonosíthatók, a kiszedésnél és a szállításnál tehát nem keverednek. Egy nagy sorozatú rendelés maradék felületét a következő, kisebb rendelés darabjai tölthetik ki, ami a lemezfelhasználást és a bérmunka önköltségét is javítja. Ha egy megrendelő darabszáma változik, a szoftver a kiosztást újraszámolja. Az alapanyag eredetének és a közös táblán keletkező hulladék elszámolásának szabályait érdemes a megrendelőkkel előre rögzíteni.
Miért előnyös a teljesen zárt kivitel egy bérgyártó csarnokban?
Mert a lézervágó jellemzően más munkahelyek mellé kerül. A G sorozat zárt fülkéje fémburkolattal, lézervédett ablakokkal és a vágási ciklus alatt automatikusan záródó ajtóval tartja bent a lézersugárzást, a szikrát és a füstöt, a GPX zárt kivitele pedig európai védelmi előírások szerint készül. A por elszívása a fülkéből történik, így a szomszédos élhajlító, hegesztő vagy szerelő munkahely terhelése kisebb. Többműszakos üzemben ez a munkavédelmi szervezést is egyszerűsíti, a zárt fülke pedig a kezelőt is védi, a vágás az ablakon át követhető. A gép helyét, az elszívás kivezetését és az energiaellátást a helyszíni felmérésen együtt nézzük át.
Milyen munkák jellemzők egy bérgyártó lézervágón?
A megrendelői kör határozza meg, de néhány alkatrészcsalád szinte minden bérgyártónál visszatér. Jellemzők a kerítés- és korlátelemek, a díszítő és perforált lemezek, a fémszerkezeti hevederek, csatlakozó- és csavarozólapok, a lemezdobozok és burkolatok, valamint a mezőgazdasági gépek utángyártott alkatrészei. Ezek többsége szénacélból készül, de a rozsdamentes acél és az alumínium is rendszeres. Mivel a munka mindig a megrendelő rajzából indul, a lézervágó a ritkább, egyedi feladatokat is lefedi, egy új megrendelő első munkája pedig szerszámköltség nélkül indulhat. A jellemző munkákat és darabszámokat a felmérésnél végignézzük, és ehhez igazítjuk a gép méretét.