
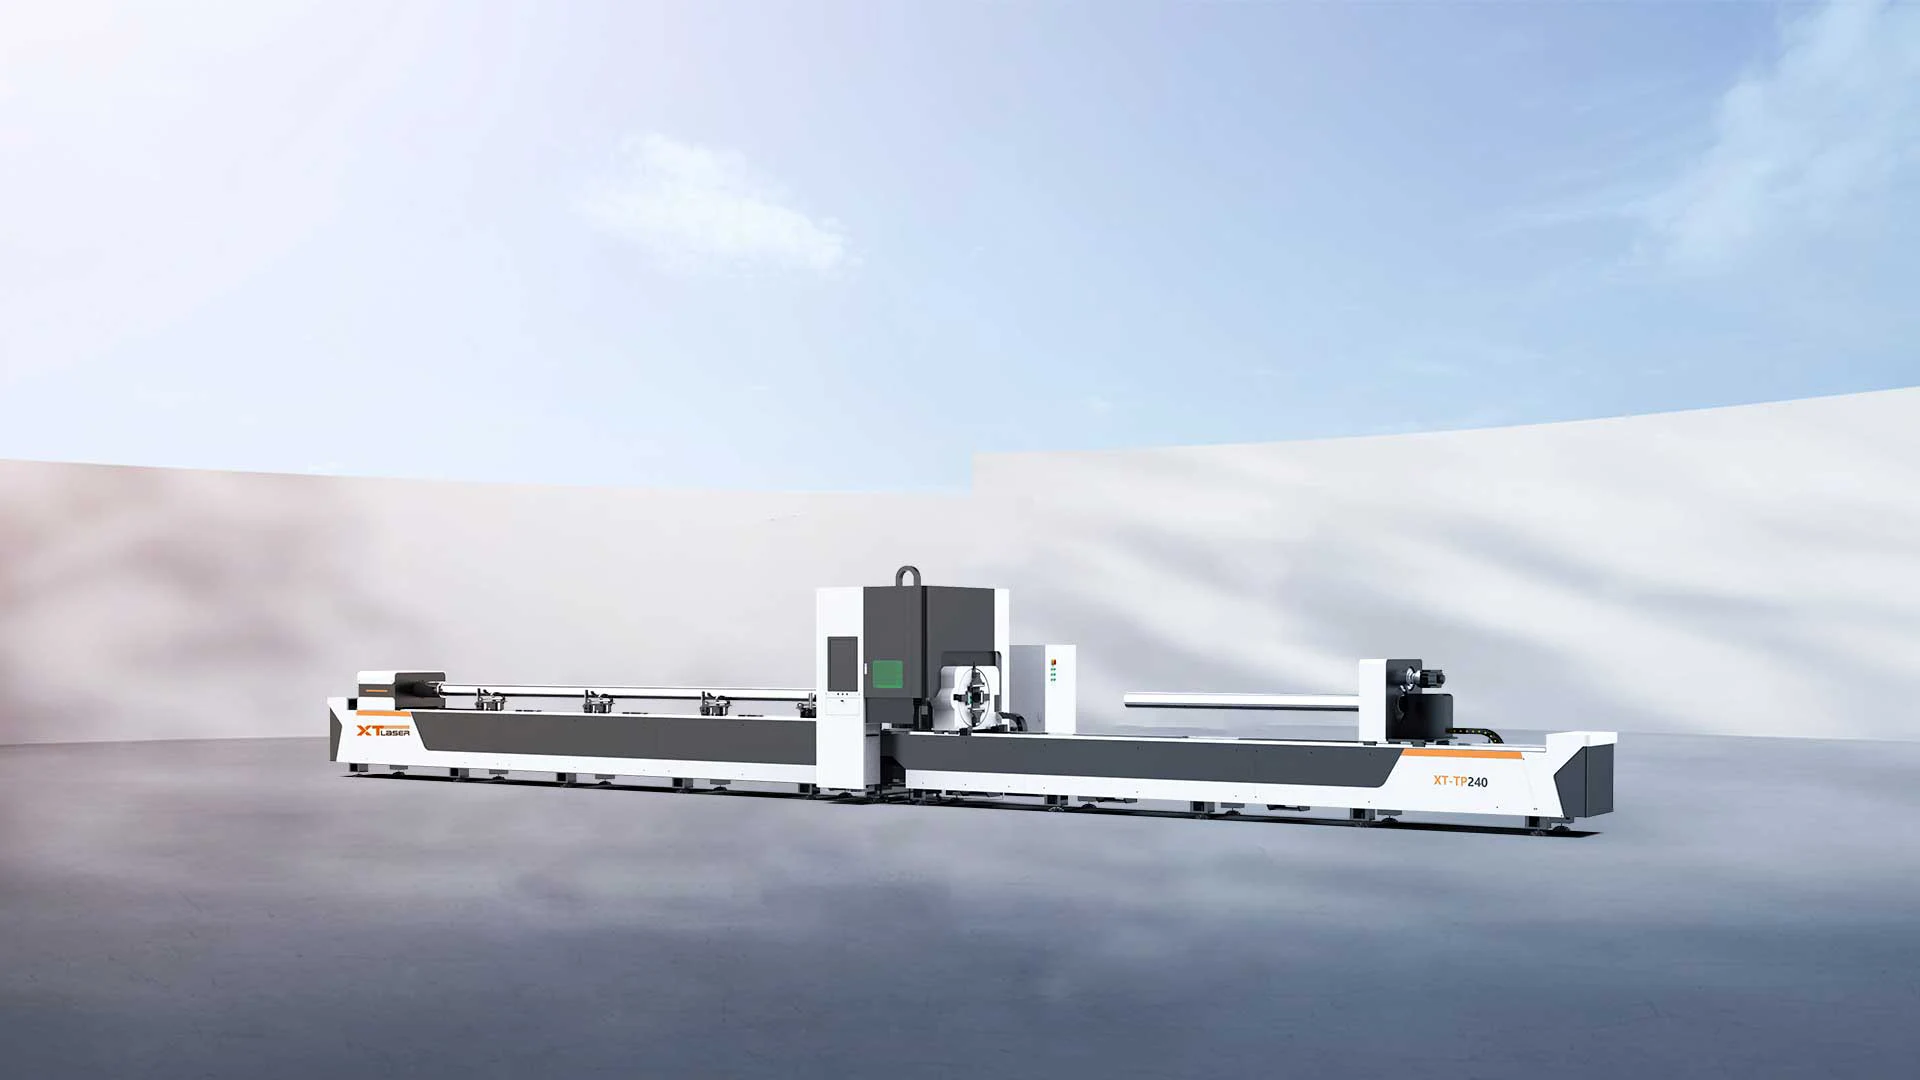
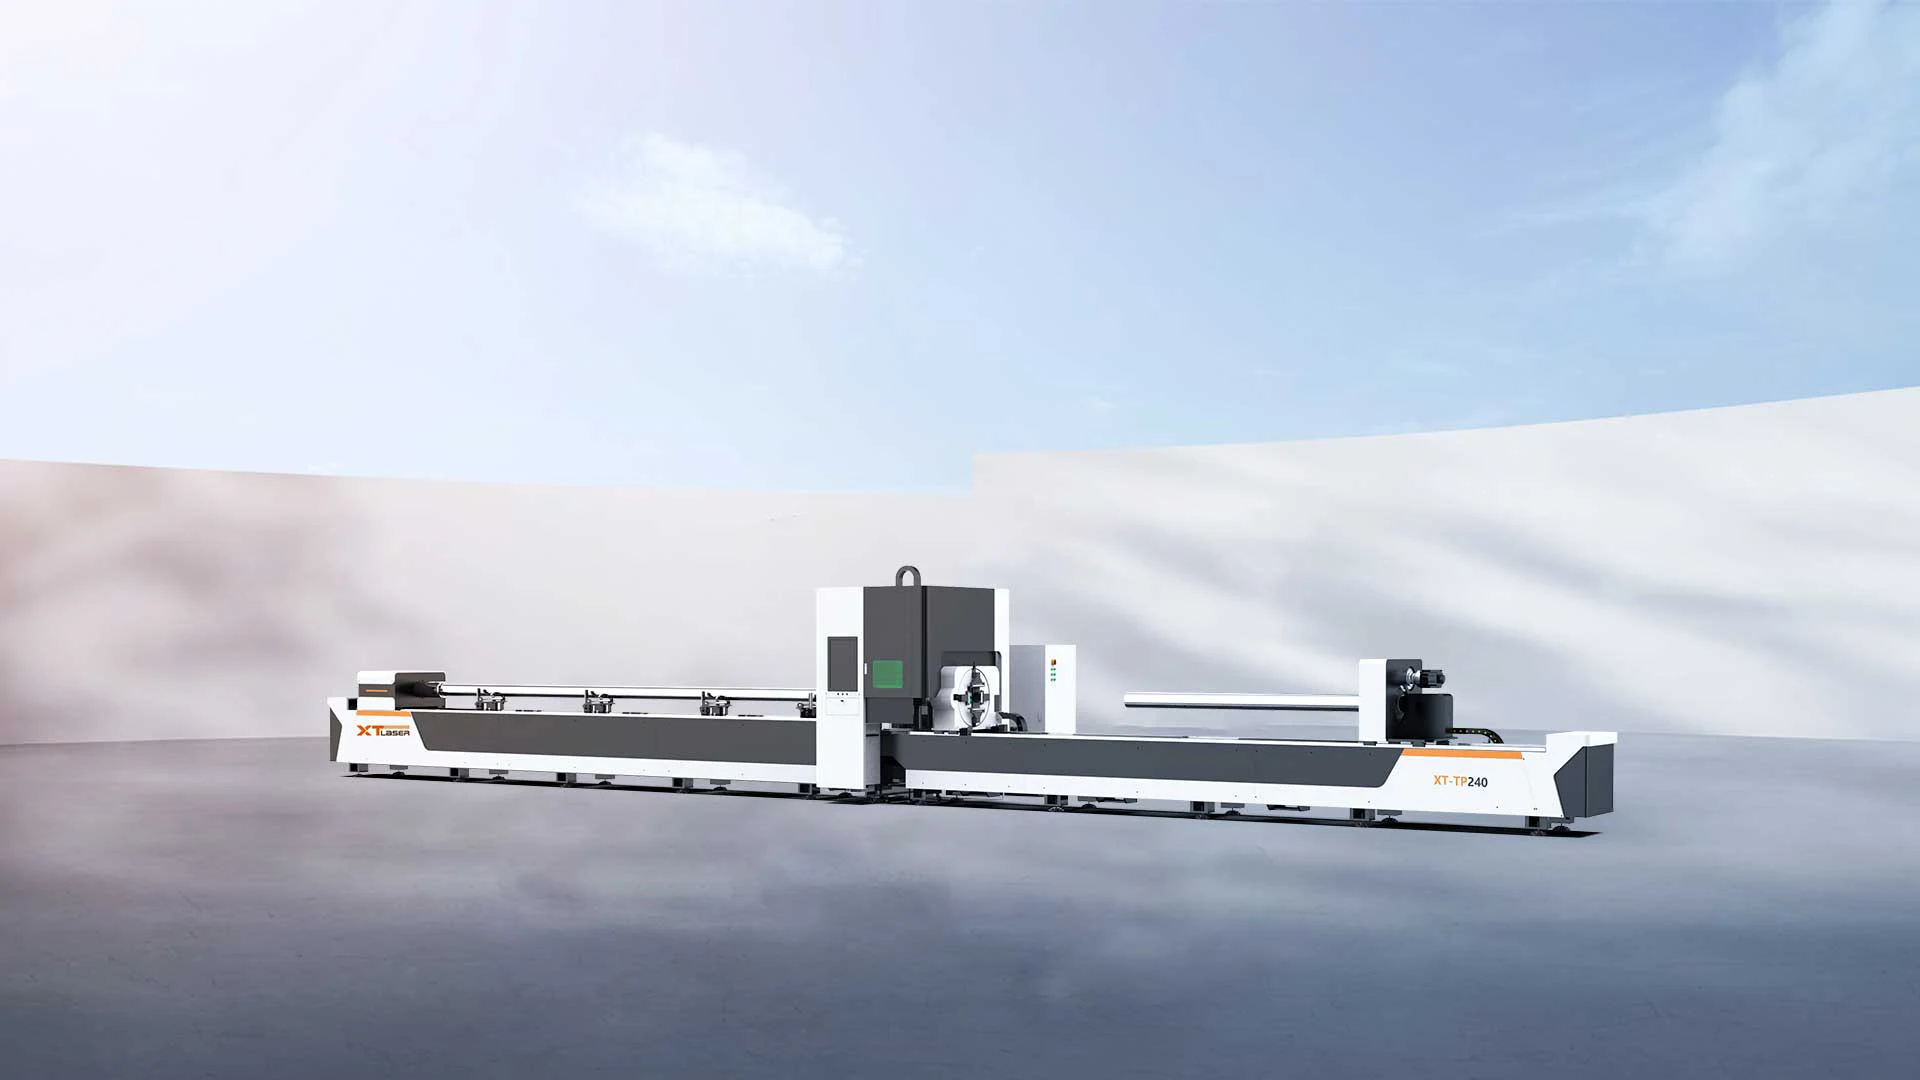
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
- Háromtokmányos, maradékmentes vágás
- ±0,3 mm vágási pontosság
- ±45° fazettavágás gyári alapként
- 1,5 G gyorsulás, 80 m/perc adagolás
- 1,5–12 kW lézerteljesítmény
- CypCut 5000 csővágó vezérlés
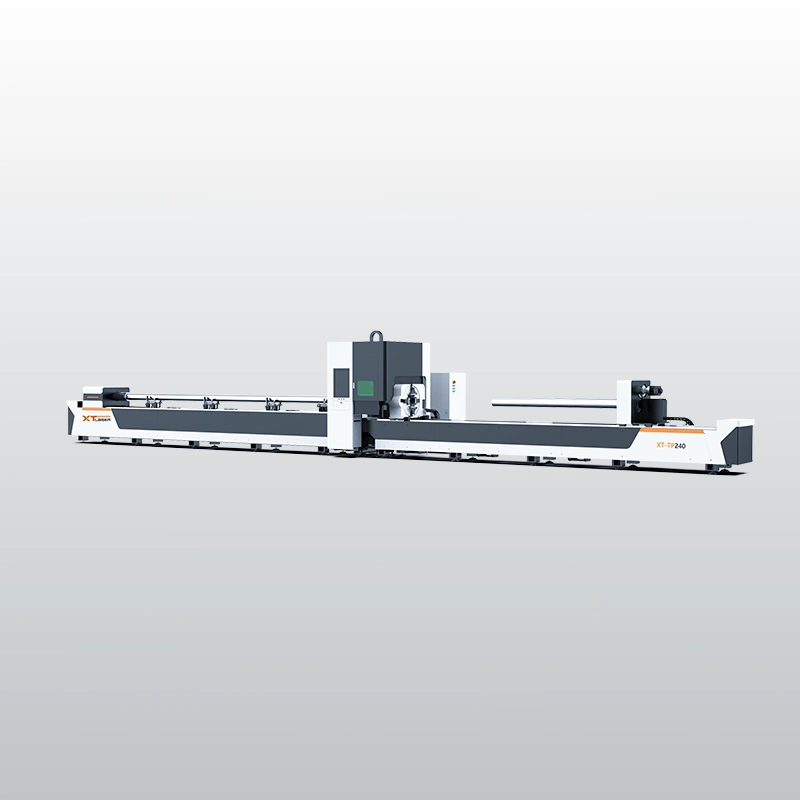
Háromtokmányos prémium csővágó maradékmentes vágással
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
- Modell
- XT-TP240-0606, XT-TP240-0909
- Teljesítmény
- 1,5–12 kW
- Max. csőátmérő
- Φ240 mm
- Tokmány
- XT LASER
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
Miért a háromtokmányos felépítés a különbség
A TP sorozat a csővágó program csúcsán helyezkedik el, és egyetlen konstrukciós döntésre épül: a hagyományos két tokmány közé egy harmadik, középső, pneumatikusan vezérelt tokmány kerül. Ez a látszólag apró változás teszi lehetővé a kétirányú vágást, amivel a szál végén megszűnik az egyébként elkerülhetetlen anyagmaradék.
A háromtokmányos koordináció a hosszú és nehéz szelvényeket is stabilan tartja a vágás alatt, ami a ±0,3 mm-es pontosság alapja. A sorozat 1,5 kW-tól 12 kW-ig konfigurálható, 6 és 9 méteres csőhosszra, és a fazettavágás alapfelszereltségként érkezik.
A TP ott hoz mérhető megtérülést, ahol az anyagköltség, az illesztési pontosság vagy a sorozatnagyság önmagában is indokolja a prémium csővágót.
Anyagmegtakarítás minden szálon
A közel nulla végmaradék értékes ötvözeteknél és nagy sorozatnál közvetlenül csökkenti a gyártási költséget.
Hegesztés-kész élek
A ±45°-os fazetta programból hívva egy műveletben elkészül, kézi köszörülés nélkül.
Egy gép több szelvényre
Kör, négyzet, téglalap, I-gerenda és U-szelvény ugyanazon a gépen, külön beruházás nélkül.
A TP sorozat kulcsjellemzői
A háromtokmányos felépítés több, egymásra épülő megoldást hoz. Mindegyik ugyanazt a célt szolgálja: stabil, hulladékmentes és pontos csővágást.
Maradékmentes vágás a teljes csőhosszon
A középső, pneumatikus tokmány kétirányú vágást tesz lehetővé, így a szokásos 50–100 mm-es végmaradék megszűnik. Értékes ötvözeteknél ez közvetlen anyagmegtakarítás minden szálon.
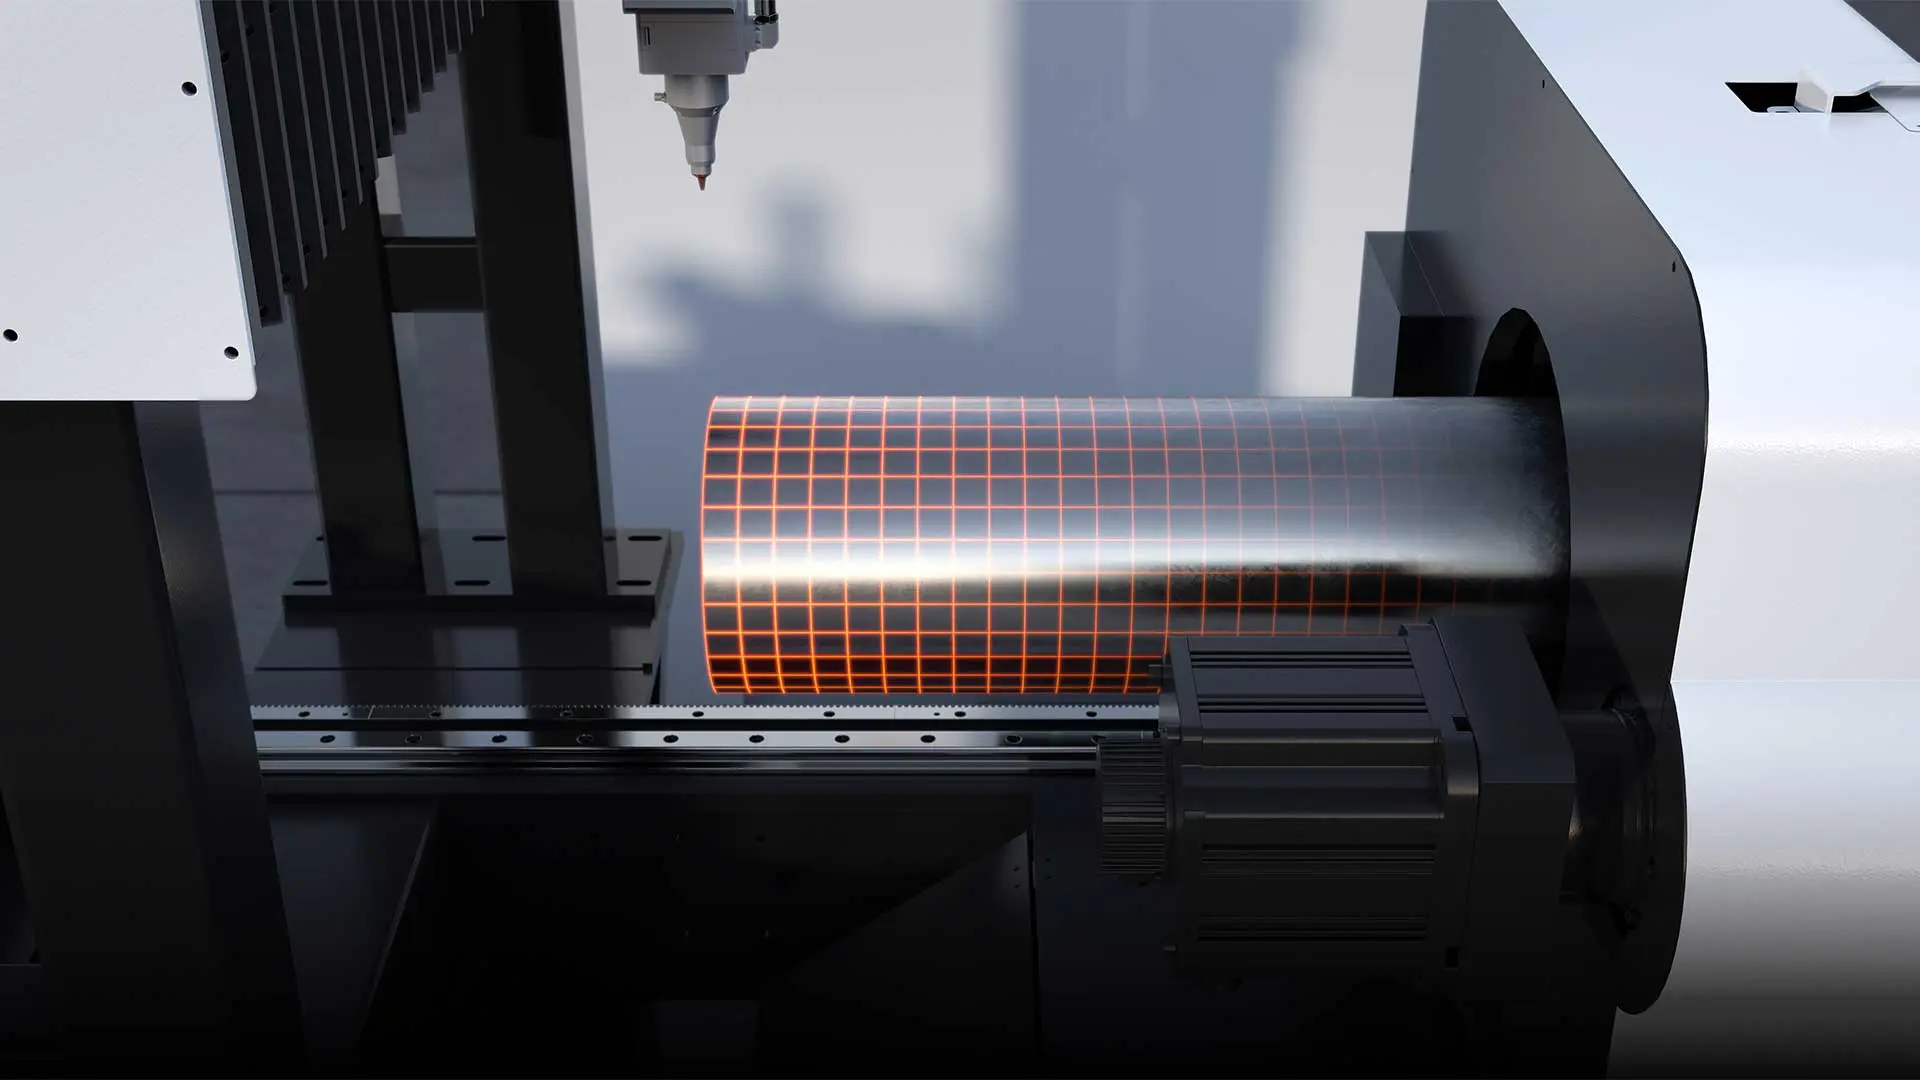
Középső tokmány, kétirányú vágás
A pneumatikusan vezérelt középső tokmány átveszi a szál támasztását, így a gép mindkét irányból dolgozhat a csövön. Ez a kialakítás adja a maradékmentes vágást és a stabil véglezárást.
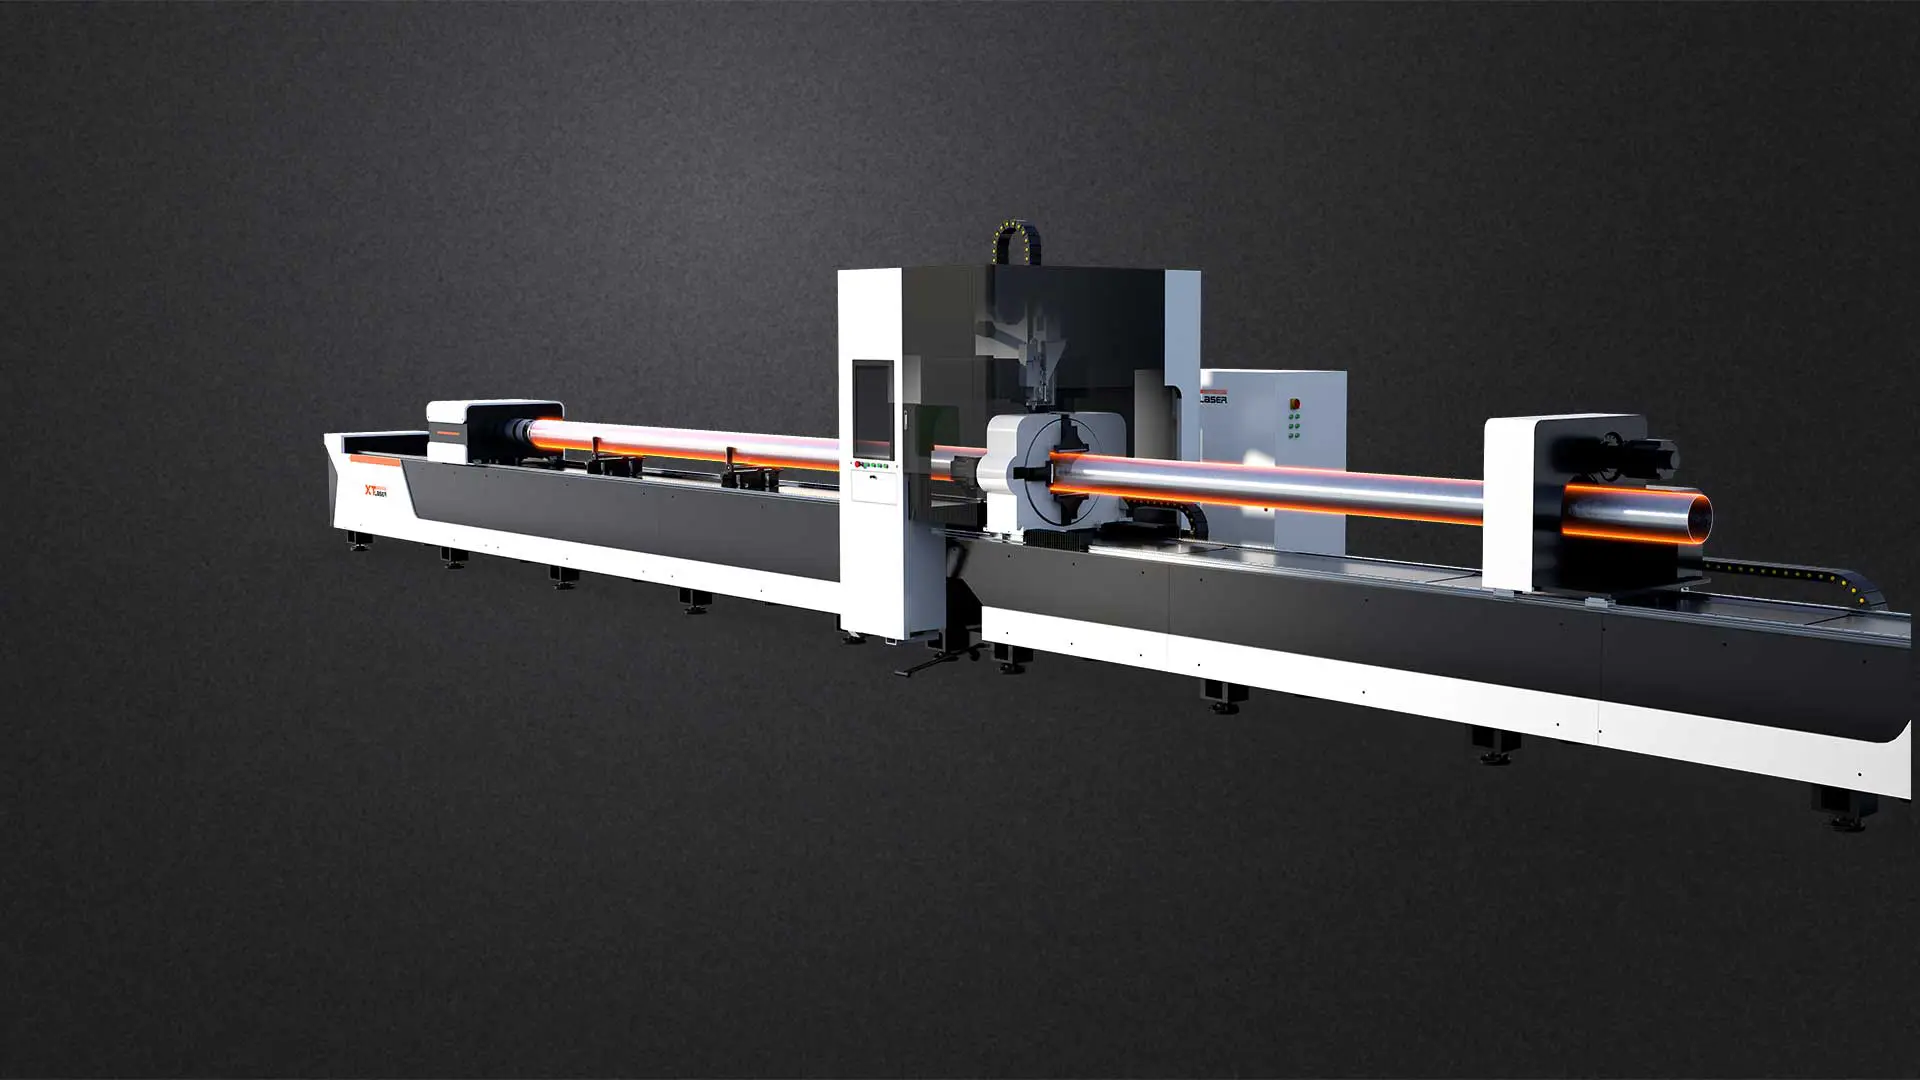
Háromtokmányos szinkron koordináció
A három tokmány vezérelt átadással mozgatja a szelvényt, folyamatos alátámasztás mellett. A szinkron mozgás csökkenti a lengést hosszú és nehéz csöveknél.
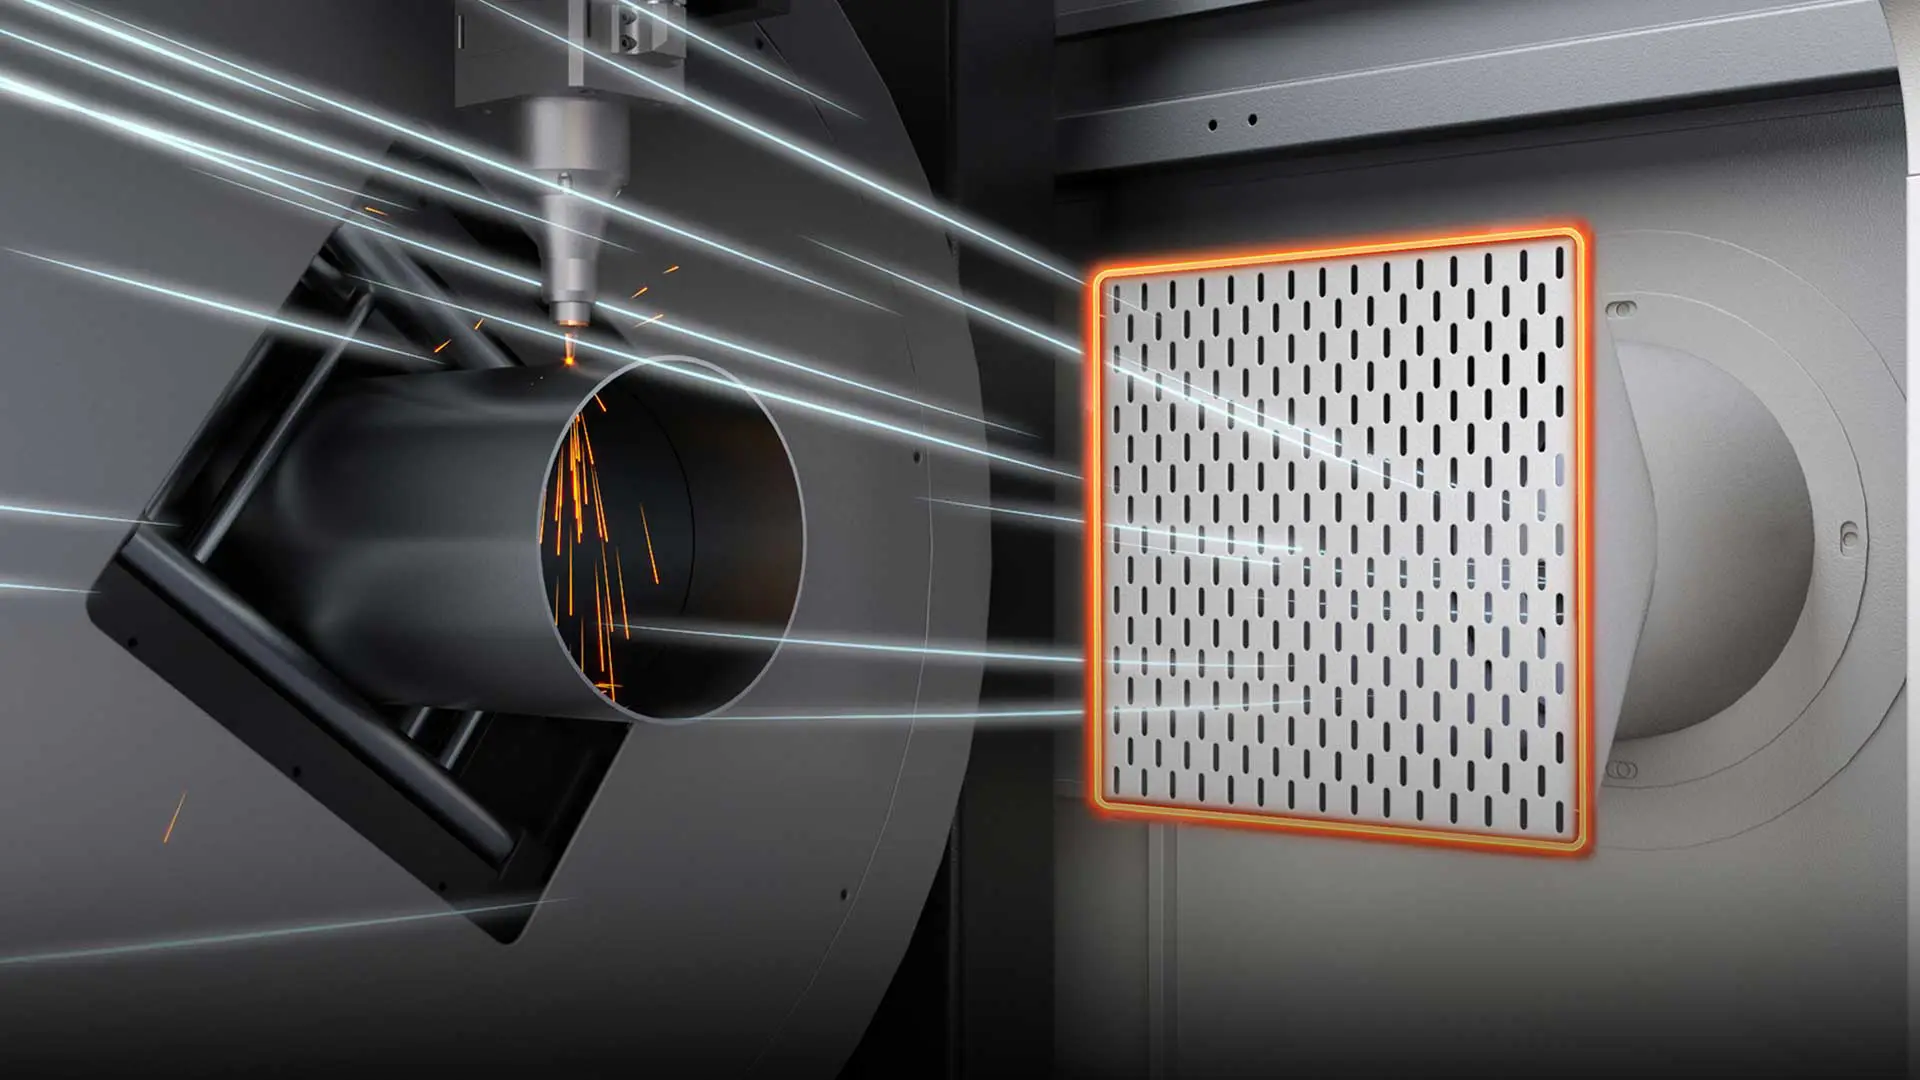
Hurricane célzott elszívás
A centralizált Hurricane porfogó közvetlenül a vágási zónánál szívja el a port és a füstöt. Tisztább munkatér és hosszabb optikai élettartam nagy sorozatú üzemben.
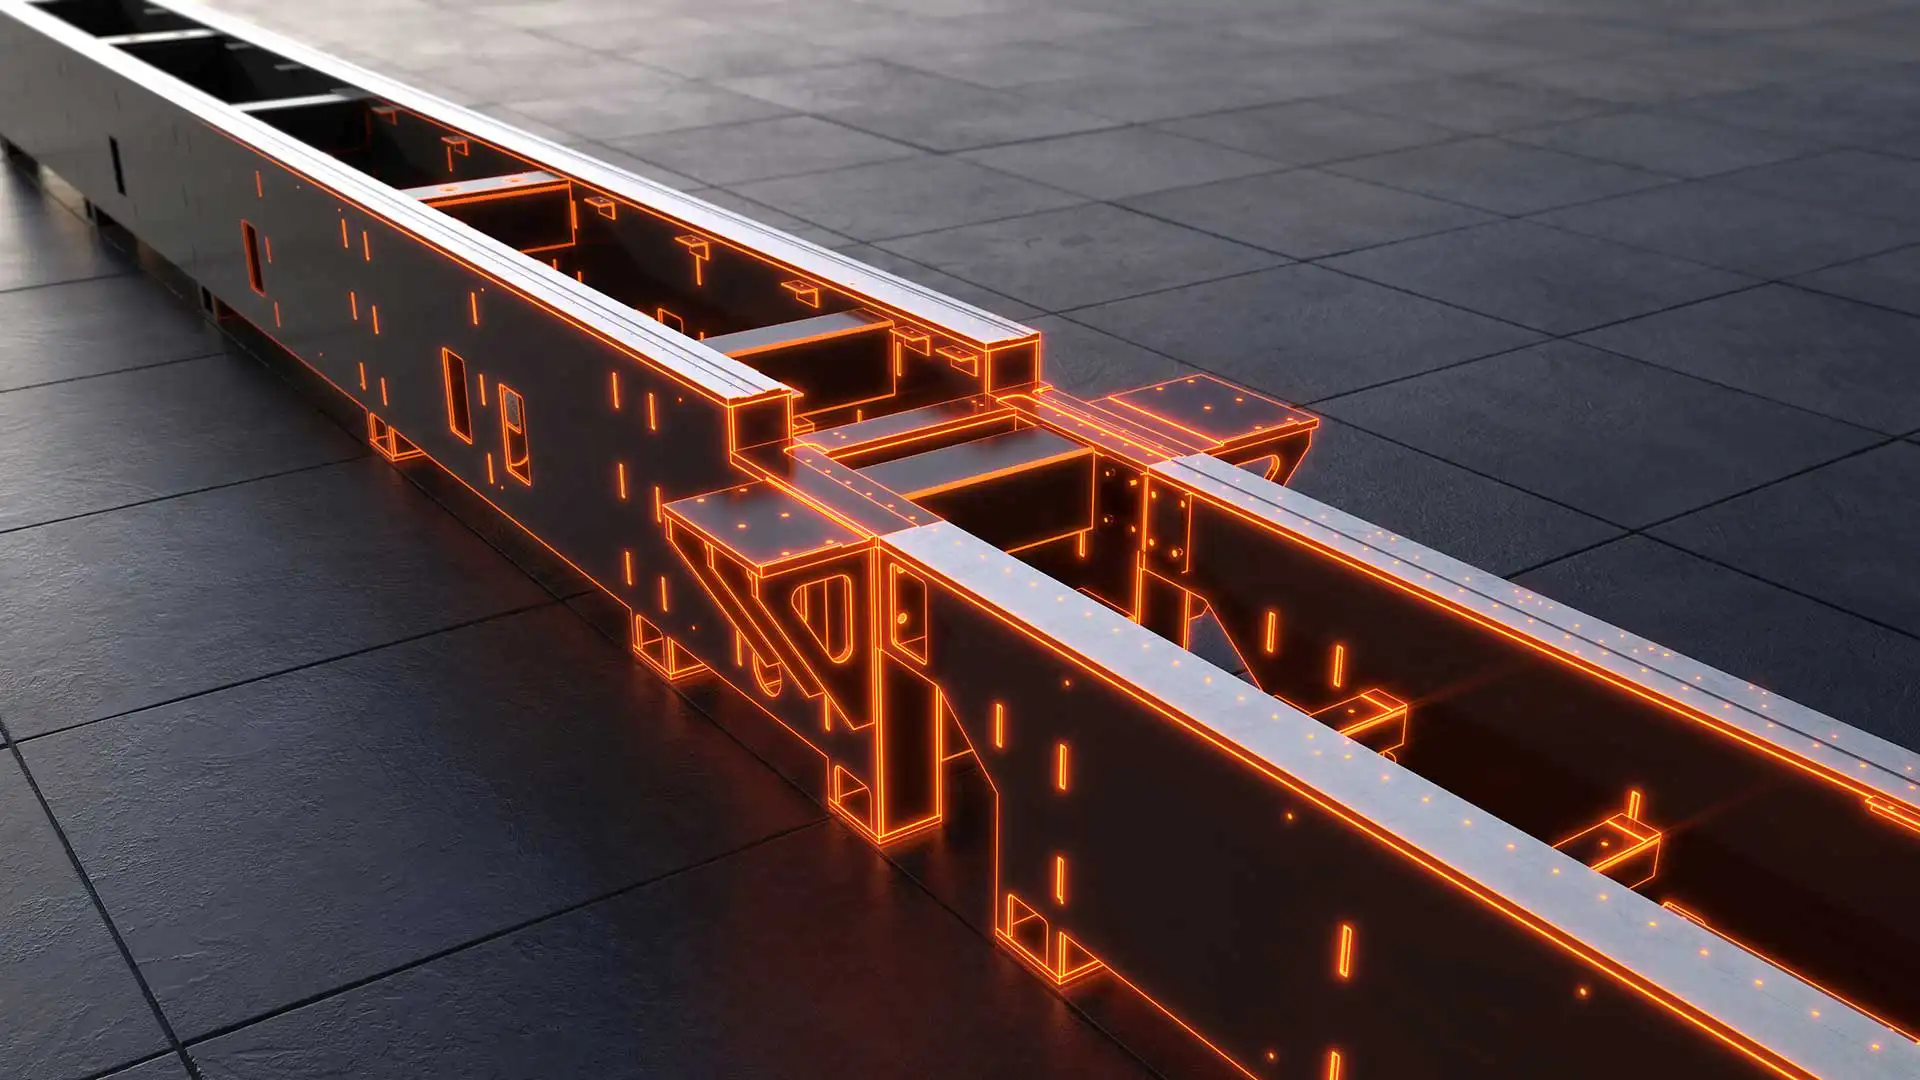
Antitorziós, rácsos gépágy
Többpontos hegesztésű, csavarásálló acélszerkezet tartja a geometriát terhelés alatt. A merev váz a gyártó adatai szerint 36%-kal jobb vágási pontosságot ad hosszú szériáknál.
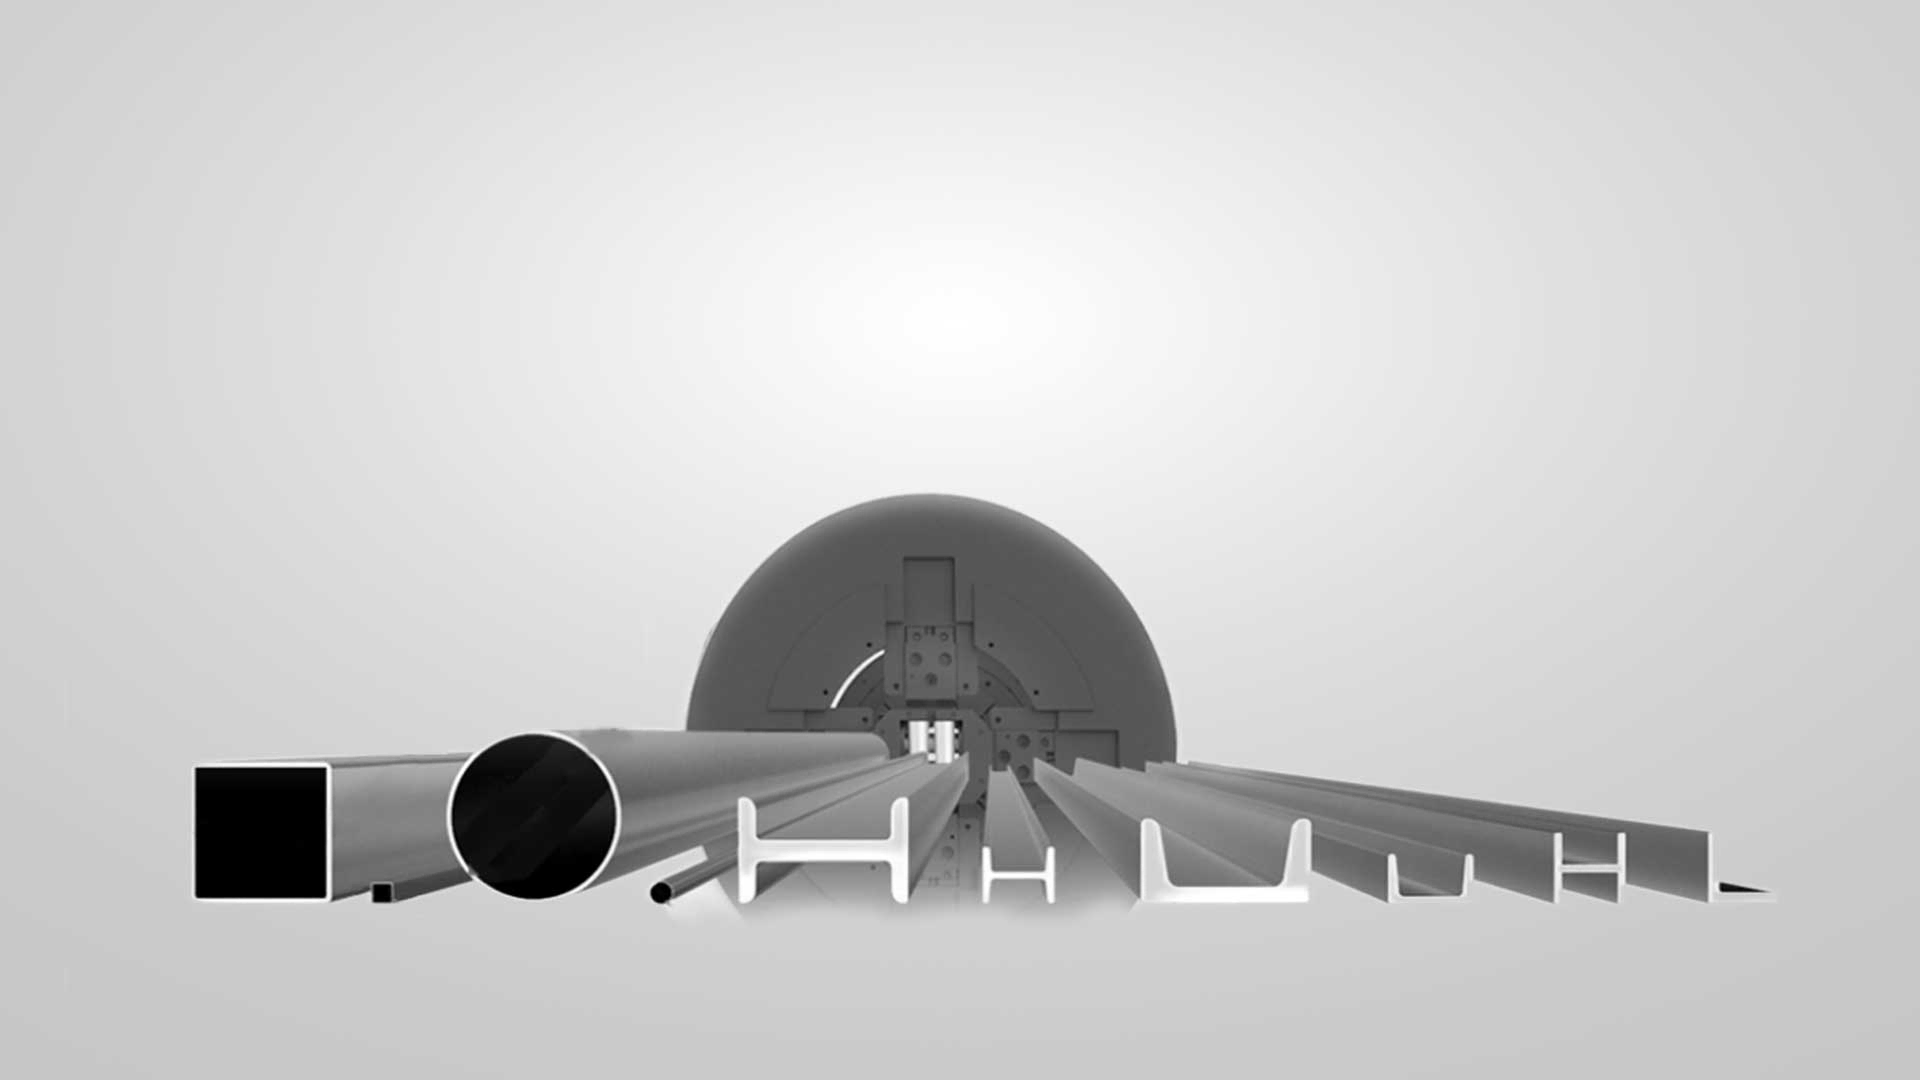
Univerzális szelvénykezelés
Kör, négyzet és téglalap cső mellett I-gerenda és U-szelvény is feldolgozható ugyanazon a gépen. Egy beruházás több szelvénytípusra, külön gép nélkül.
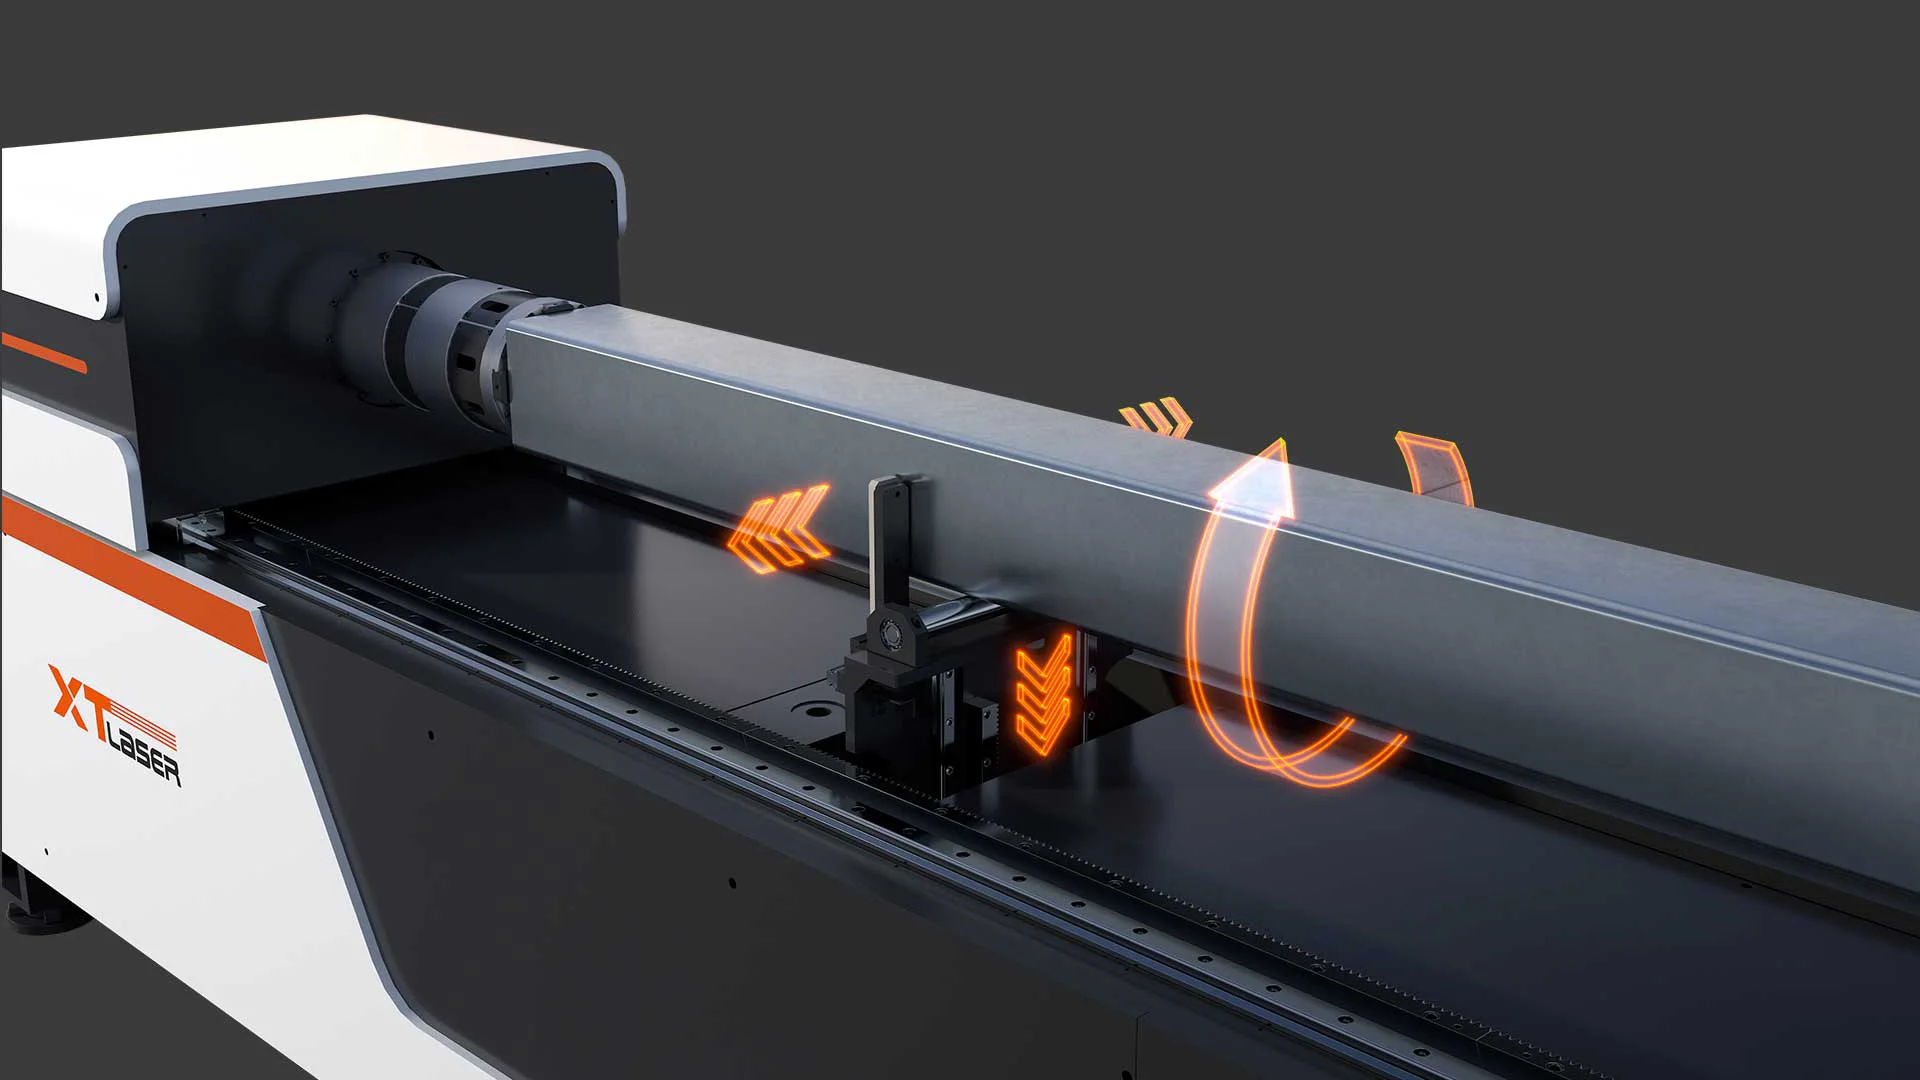
Szervó középreállás
A követő alátámasztás szervó-hajtással, automatikus középreállítással tartja a szelvényt a vágás alatt. A valós idejű csődinamika-kompenzáció csökkenti a lengést hosszú és vékony falú csöveknél.
Videó
Nézze meg a TP sorozatot működés közben: háromtokmányos csővágás a betöltéstől a kész darabig.
Videó lejátszása. A lejátszás indításakor a YouTube (Google) adatokat kap. Részletek: adatkezelési tájékoztató, 7. pont.
Folyamatirányítás
A TP sorozat vezérlése a betöltéstől a kész darabig egyetlen, összehangolt rendszerként működik. A következő négy alrendszer valós időben dolgozik együtt a stabil, felügyelet-szegény termelésért.
Intelligens buszvezérlés
Valós idejű, szinkronizált visszacsatolás köti össze a tokmányokat, a vágófejet és a hajtásokat. A stabil jelátvitel megismételhető vágásminőséget ad a teljes szálon.
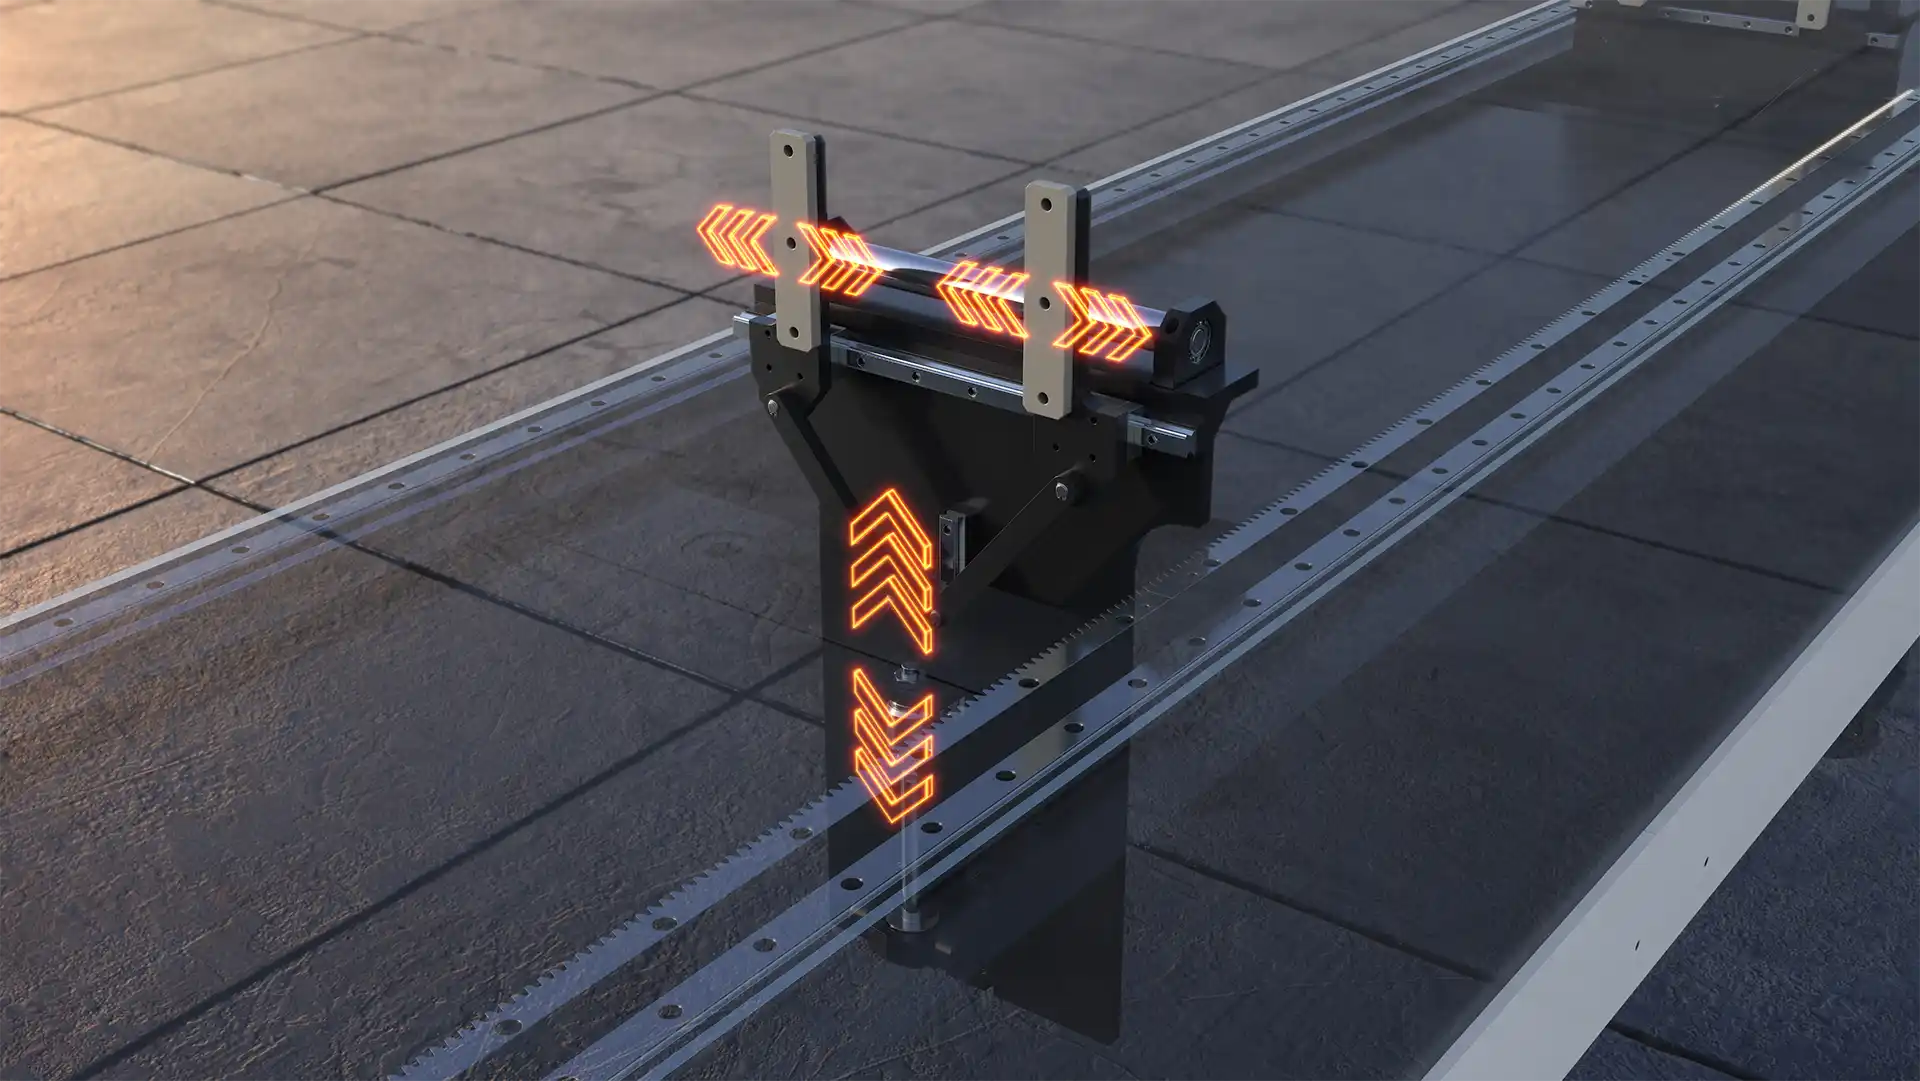
Követő alátámasztó rendszer
Az alátámasztás a cső forgásának dinamikájához igazodik, folyamatosan középen tartva a szelvényt. Ez csökkenti a lengést és a felületi karcolást vékony falú csöveknél.
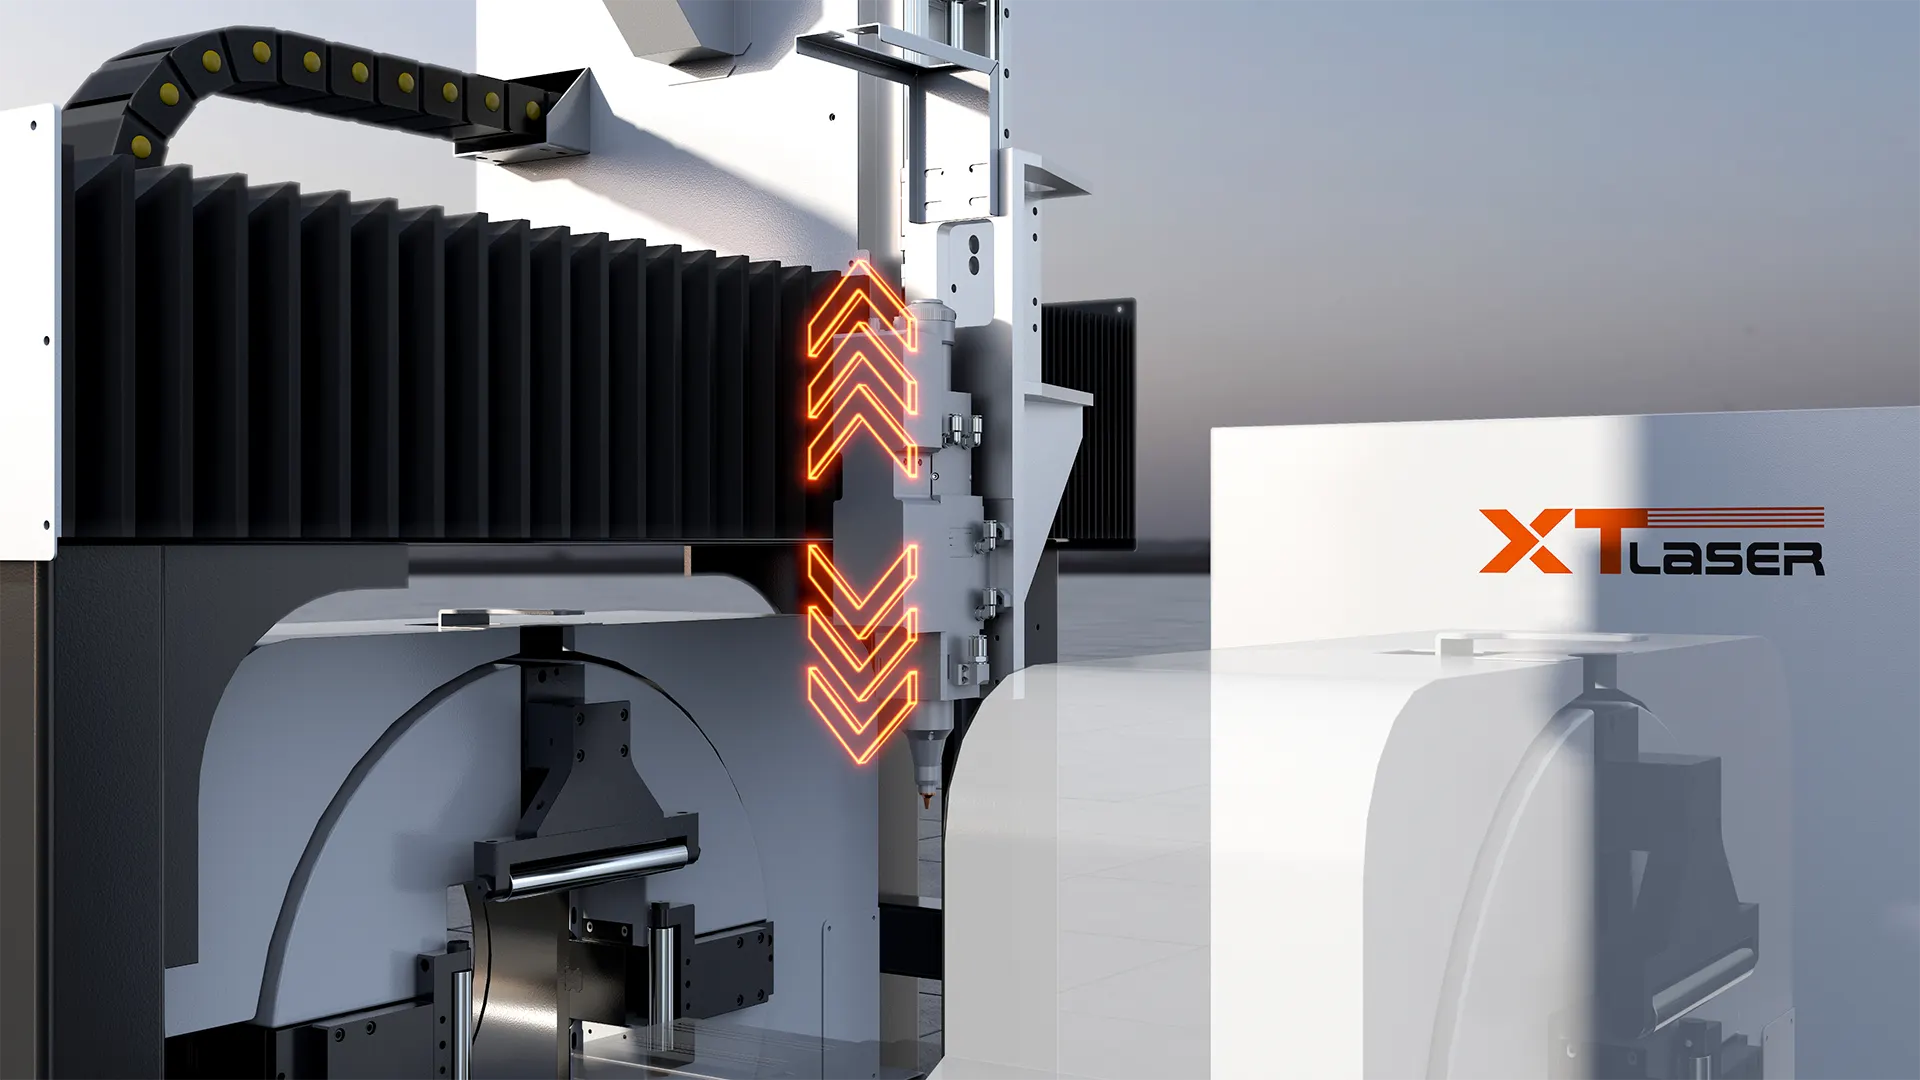
Ütközésvédelem
A rendszer folyamatosan figyeli a vágófej pozícióját, és automatikusan elkerüli az ütközést a szelvénnyel. Kevesebb fejsérülés és állásidő váratlan geometriánál.
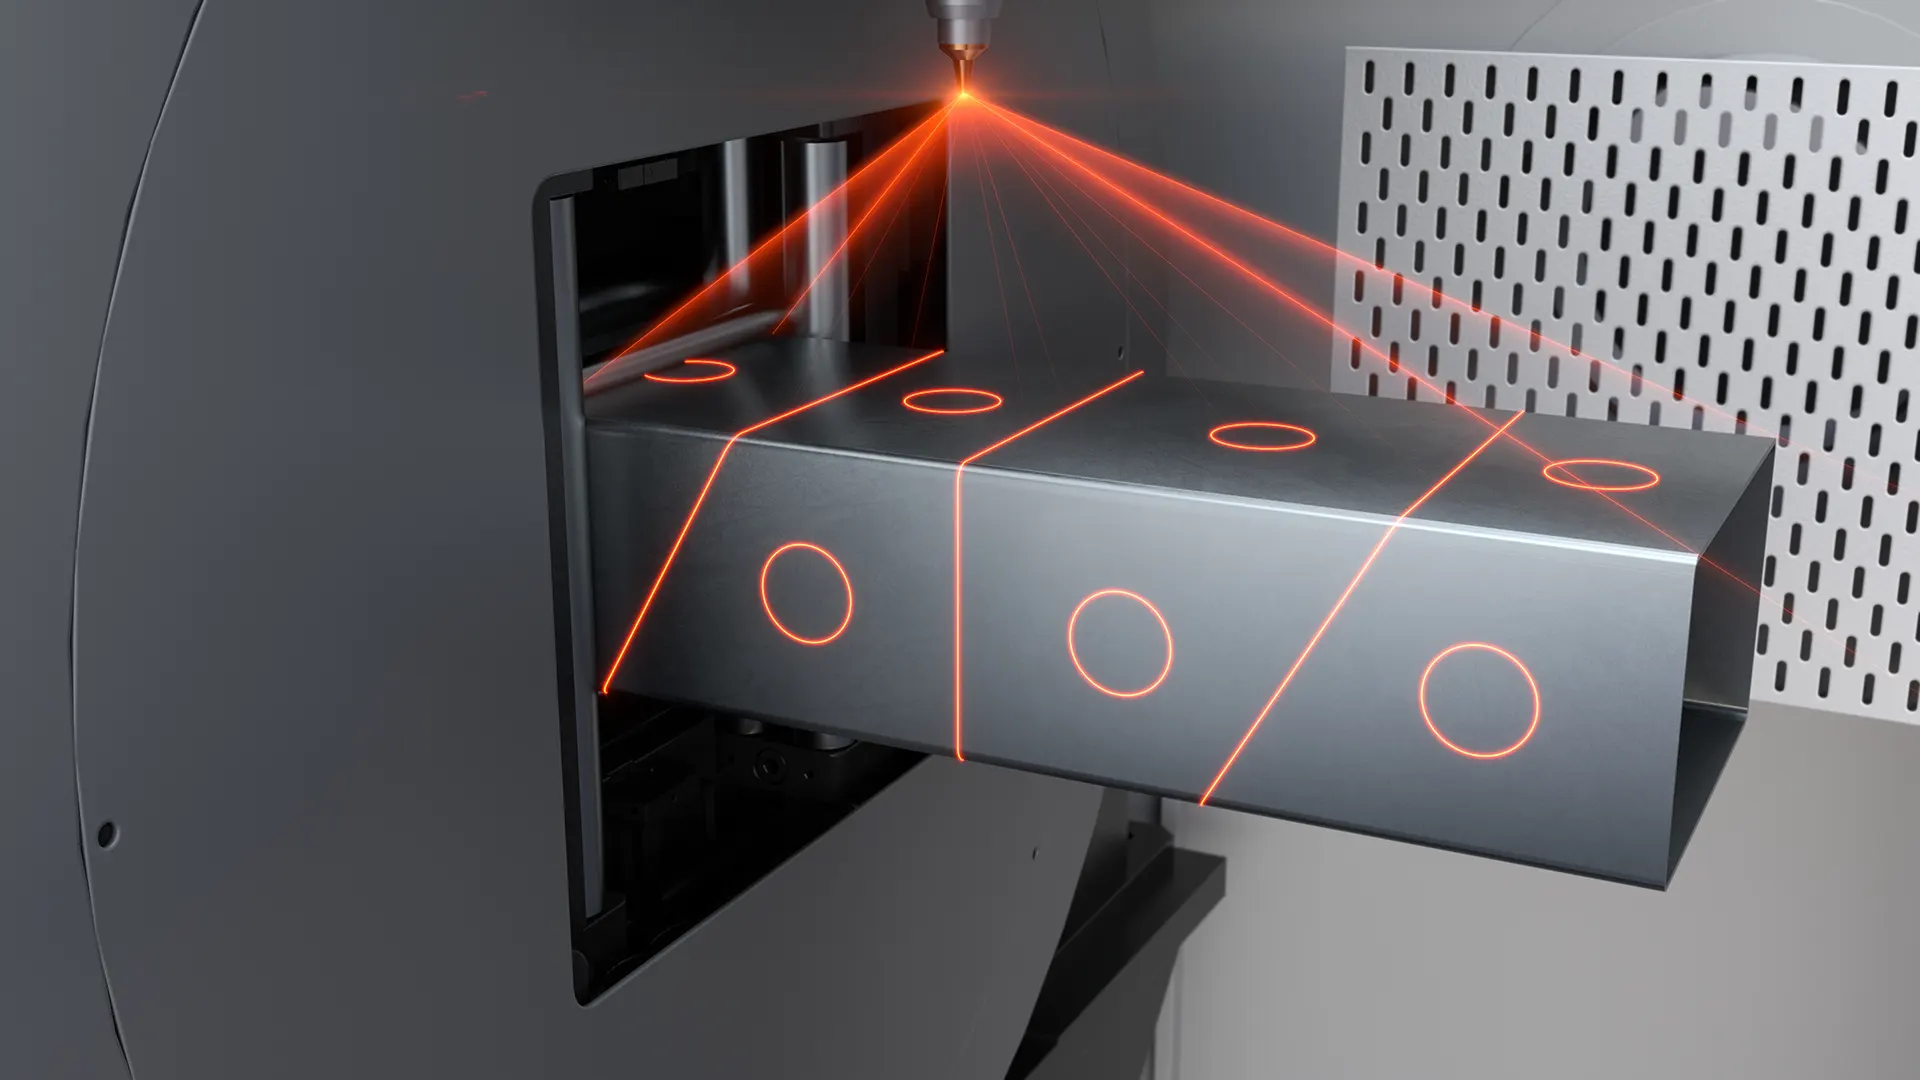
Intelligens darabkiosztás
Az algoritmus a rendelkezésre álló csőhosszra optimalizálja a darabok kiosztását. A jobb anyagkihasználás közvetlenül csökkenti a hulladékot sorozatgyártásban.
Intelligens buszvezérlés
Valós idejű, szinkronizált visszacsatolás köti össze a tokmányokat, a vágófejet és a hajtásokat. A stabil jelátvitel megismételhető vágásminőséget ad a teljes szálon.
Követő alátámasztó rendszer
Az alátámasztás a cső forgásának dinamikájához igazodik, folyamatosan középen tartva a szelvényt. Ez csökkenti a lengést és a felületi karcolást vékony falú csöveknél.
Ütközésvédelem
A rendszer folyamatosan figyeli a vágófej pozícióját, és automatikusan elkerüli az ütközést a szelvénnyel. Kevesebb fejsérülés és állásidő váratlan geometriánál.
Intelligens darabkiosztás
Az algoritmus a rendelkezésre álló csőhosszra optimalizálja a darabok kiosztását. A jobb anyagkihasználás közvetlenül csökkenti a hulladékot sorozatgyártásban.
Intelligens buszvezérlés
Valós idejű, szinkronizált visszacsatolás köti össze a tokmányokat, a vágófejet és a hajtásokat. A stabil jelátvitel megismételhető vágásminőséget ad a teljes szálon.
Követő alátámasztó rendszer
Az alátámasztás a cső forgásának dinamikájához igazodik, folyamatosan középen tartva a szelvényt. Ez csökkenti a lengést és a felületi karcolást vékony falú csöveknél.
Ütközésvédelem
A rendszer folyamatosan figyeli a vágófej pozícióját, és automatikusan elkerüli az ütközést a szelvénnyel. Kevesebb fejsérülés és állásidő váratlan geometriánál.
Intelligens darabkiosztás
Az algoritmus a rendelkezésre álló csőhosszra optimalizálja a darabok kiosztását. A jobb anyagkihasználás közvetlenül csökkenti a hulladékot sorozatgyártásban.
Kérjen konfigurációs javaslatot a TP sorozatra
Adja meg az anyagot, a falvastagságot és a szelvénytípust, és teljesítményre szabott javaslatot küldünk.
Opcionális konfiguráció
A TP sorozat gyári alapkonfigurációja a termelési volumenhez és a szálelőkészítés módjához igazítható. Az alábbi elemek rendeléskor konfigurálhatók.
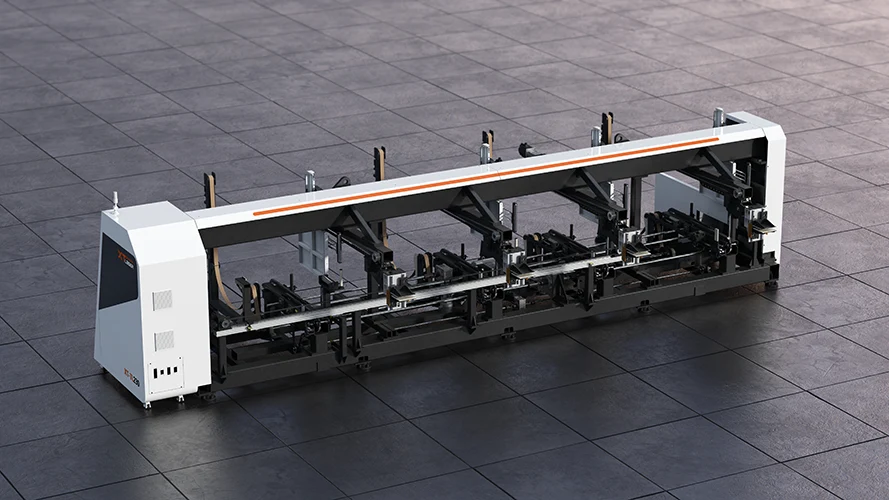
Teljesen automatikus adagolás
OpcióSorozatos, felügyelet nélküli csőbetöltés és szállítás. A kézi anyagmozgatás kiváltásával a gép önállóan dolgozza fel a köteget.
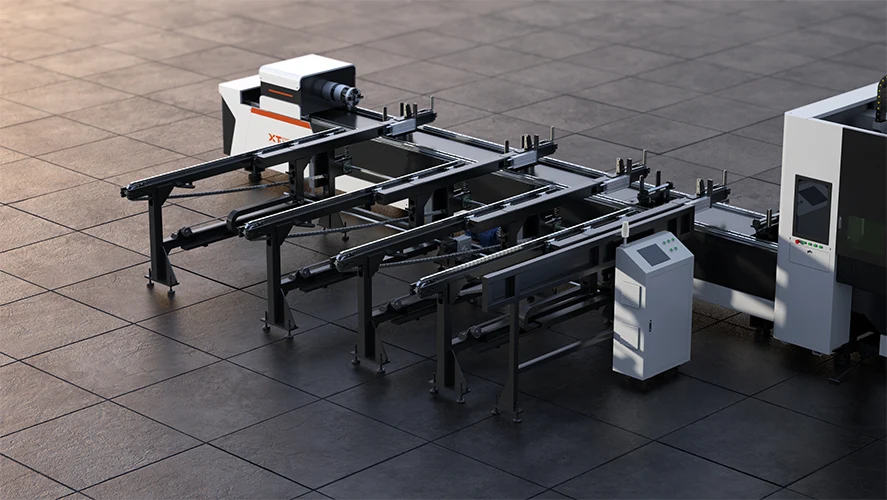
Félautomata adagolás
OpcióElőkészített kötegből gyorsított betöltés. Jellemzően megduplázza a betöltési ütemet a teljesen kézi megoldáshoz képest.
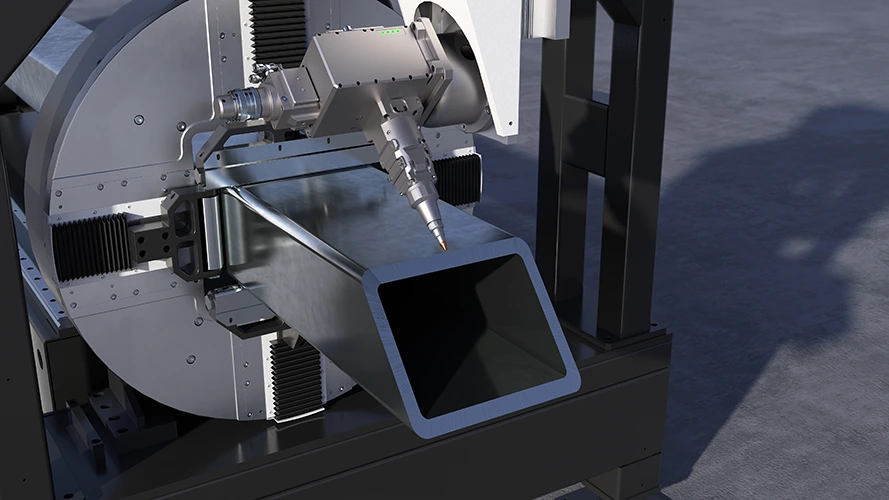
Fazettavágás (alapfelszereltség)
Standard±45° fazetta X, Y és V típusban, programból hívva. A TP sorozaton ez alapfelszereltség, külön vágófejcsere nélkül vált egyenes és fazettás vágás között.
Testreszabott csőhossz
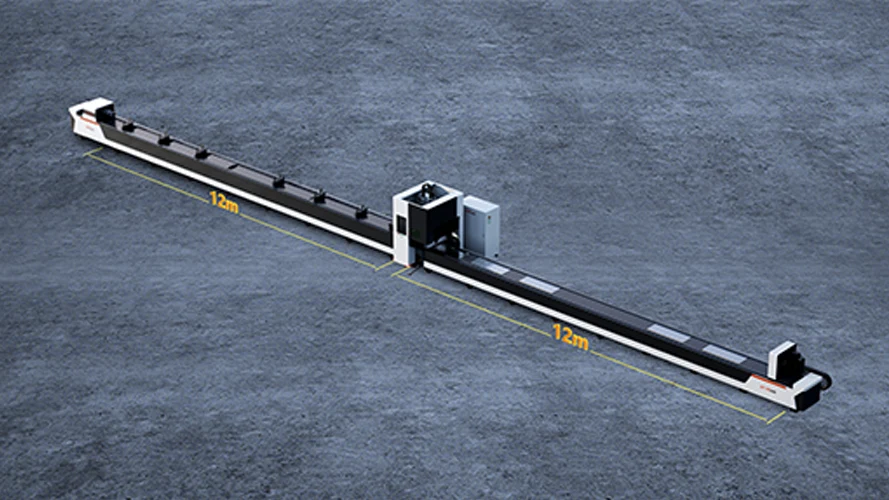
OpcióA befogható csőhossz rendelésre akár 12 méterig bővíthető. A -0606 és -0909 alapkonfiguráción túli hosszakhoz gyári testreszabás.
Teljesen automatikus adagolás
OpcióSorozatos, felügyelet nélküli csőbetöltés és szállítás. A kézi anyagmozgatás kiváltásával a gép önállóan dolgozza fel a köteget.
Félautomata adagolás
OpcióElőkészített kötegből gyorsított betöltés. Jellemzően megduplázza a betöltési ütemet a teljesen kézi megoldáshoz képest.
Fazettavágás (alapfelszereltség)
Standard±45° fazetta X, Y és V típusban, programból hívva. A TP sorozaton ez alapfelszereltség, külön vágófejcsere nélkül vált egyenes és fazettás vágás között.
Testreszabott csőhossz
OpcióA befogható csőhossz rendelésre akár 12 méterig bővíthető. A -0606 és -0909 alapkonfiguráción túli hosszakhoz gyári testreszabás.
Teljesen automatikus adagolás
OpcióSorozatos, felügyelet nélküli csőbetöltés és szállítás. A kézi anyagmozgatás kiváltásával a gép önállóan dolgozza fel a köteget.
Félautomata adagolás
OpcióElőkészített kötegből gyorsított betöltés. Jellemzően megduplázza a betöltési ütemet a teljesen kézi megoldáshoz képest.
Fazettavágás (alapfelszereltség)
Standard±45° fazetta X, Y és V típusban, programból hívva. A TP sorozaton ez alapfelszereltség, külön vágófejcsere nélkül vált egyenes és fazettás vágás között.
Testreszabott csőhossz
OpcióA befogható csőhossz rendelésre akár 12 méterig bővíthető. A -0606 és -0909 alapkonfiguráción túli hosszakhoz gyári testreszabás.
Műszaki paraméterek
Részletes műszaki adatok: a standard konfiguráció és a teljes paramétertáblázat fülekben.
- Vezérlés
- Cypcut 5000
- Vágófej
- Boci BLT
- Lézerforrás
- Raycus / IPG (igény szerint)
- Pozicionálási pontosság
- ±0,05 mm/m
- Ismétlési pontosság
- ±0,03 mm
- Max. sebesség
- 90 m/perc
- Max. gyorsulás
- 1,5 G
- Csővágási pontosság
- ±0,3 mm (kör/négyzet/téglalap), ±0,3–0,5 mm (szögacél/H-tartó/U-szelvény)
- Csőtípusok
- Körszelvény Φ10–240 mm, négyzetszelvény □10–240 mm, téglalapszelvény (hosszabb oldal ≤240 mm)
- Anyag
- Szénacél, rozsdamentes acél, alumínium, réz
- Ferdevágás
- Igen
Alkalmazási területek
A TP sorozat tipikus alkalmazási területei. Az egyes iparágakról részletesen a kapcsolódó megoldás-oldalakon.
- Fémszerkezet- és acélszerkezet-gyártás
- Csővázak és tartószerkezetek vágása
- Autóipar és járműgyártás
- Csőszerkezetek fazettavágással való feldolgozása
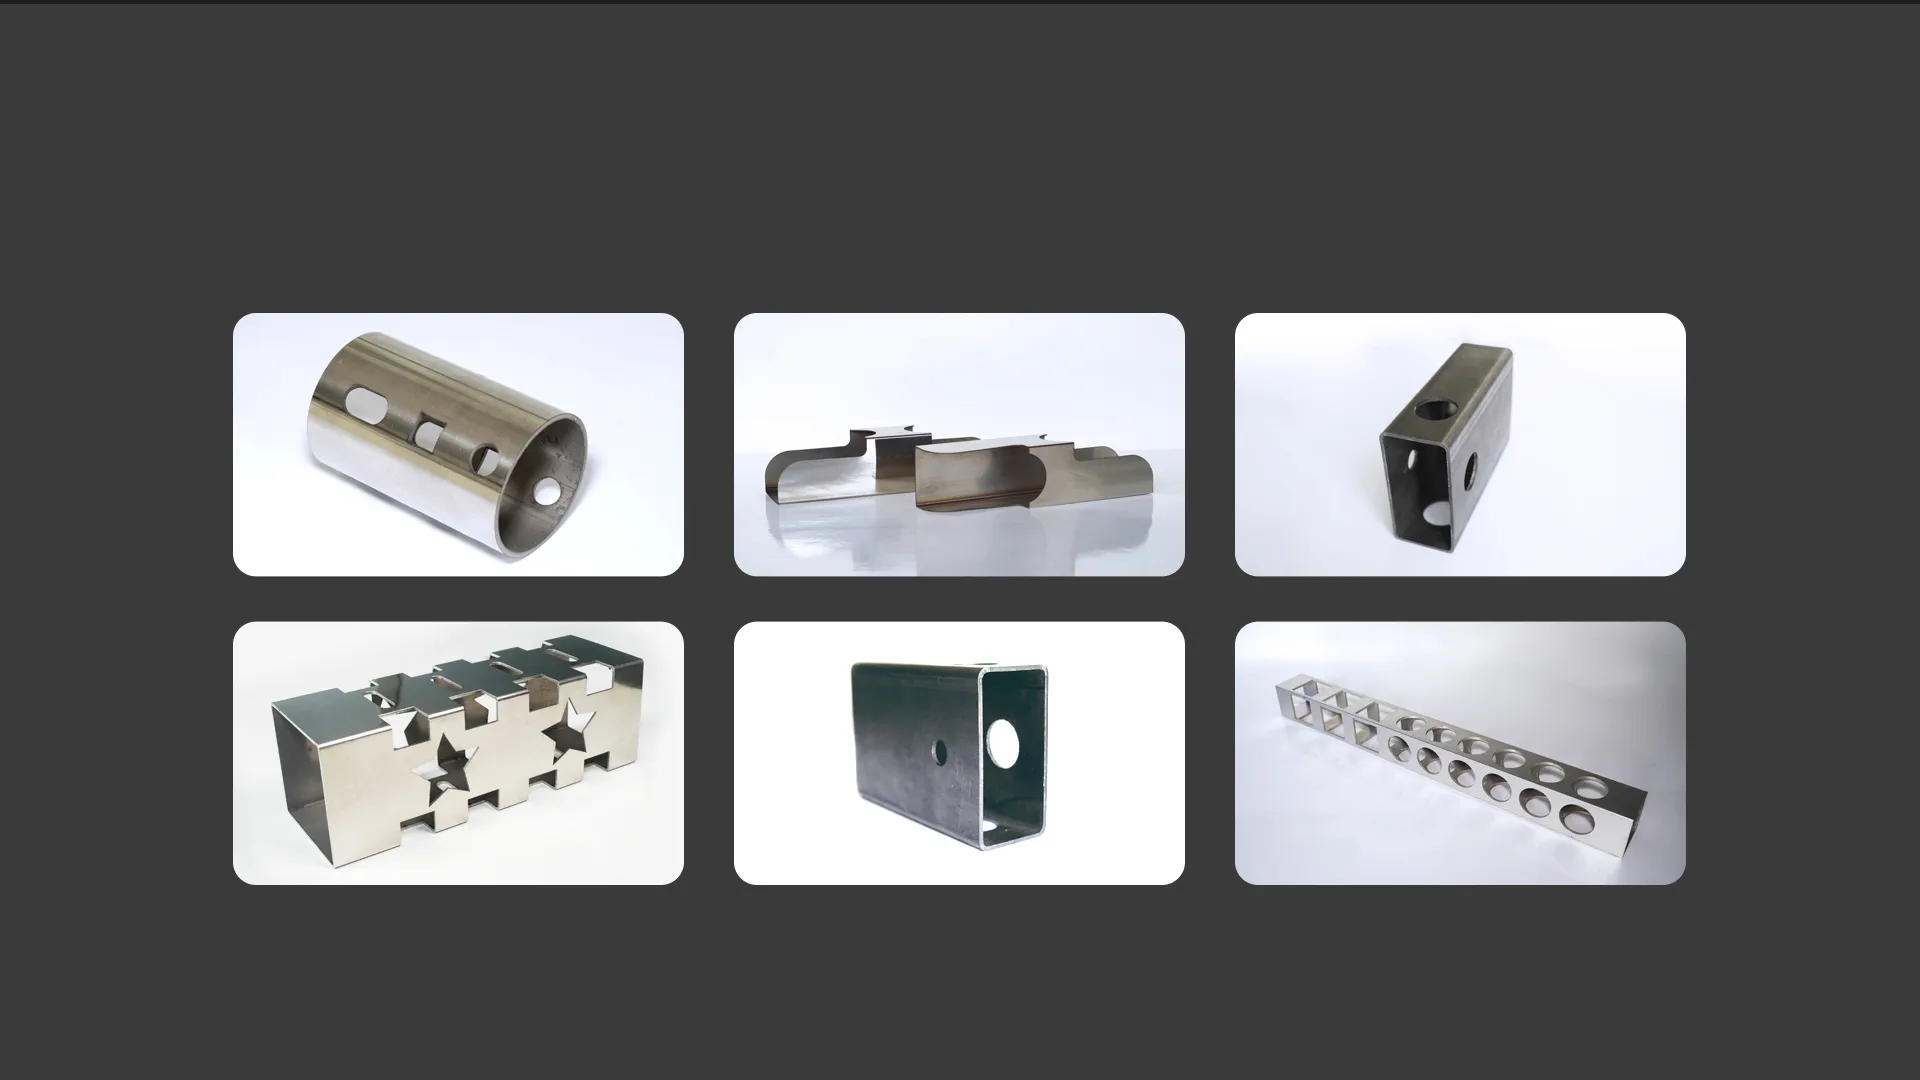
Gyártott minták
A TP sorozaton gyártott jellemző vágási minták szénacél és rozsdamentes anyagból.
Gyakori kérdések
Gyakori kérdések a TP sorozat lézeres csővágóról és a csővágásról általában.
Mennyivel csökkenti a TP sorozat az anyagveszteséget a kéttokmányos csővágókhoz képest?
A TP sorozat középső, pneumatikusan vezérelt tokmánya kétirányú vágást tesz lehetővé, így a kéttokmányos gépeknél szokásos 50–100 mm-es szálankénti végmaradék közel nullára csökken, a különleges csövek kivételével. Egy nagy sorozatú üzemben ez szálanként akár 5–10 cm megtakarított rozsdamentes acélt jelent, ami éves szinten több száz méter alapanyag. A megtakarítás közvetlenül az anyagköltségben jelentkezik, ezért a TP főként értékes ötvözeteknél és rövid késztermékeknél térül meg gyorsan. A maradékmentes vágás emellett kevesebb kézi utómunkát és selejtet is jelent a szálvégeken.
Standard-e a fazettavágás (ferde vágás) a TP sorozaton?
Igen, a ±45°-os fazettavágás a TP sorozaton gyári alapfelszereltség, nem külön rendelhető opció. A gép X, Y és V típusú fazettaformát is levág, programból hívva, vágófejcsere nélkül, így egyetlen menetben elkészül a hegesztési varrat-előkészítés. Ezzel kiváltható a vágás utáni kézi köszörülés, ami munkaidőt és minőségi szórást takarít meg az illesztéseknél. A fazetta a Φ10–240 mm tartományban, szénacélon és rozsdamentes acélon egyaránt elérhető.
Milyen átmérő- és csőhossztartományt fed le a TP sorozat?
A TP sorozat Φ10–240 mm átmérőt kezel kör, négyzet és téglalap szelvényben, a hosszabb oldal legfeljebb 240 mm-ig. Két gyári konfiguráció érhető el: a -0606 6 méteres, a -0909 pedig 9 méteres csőhosszra, mindkettő maximum 280 kg (30 kg/m) csőtömegig. A befogható csőhossz rendelésre akár 12 méterig bővíthető, ha rendszeresen fordulnak elő extra hosszú szálak. A -0606 a szabványos 6 méteres alapanyaghoz kompaktabb, a -0909 a darabolás előtti állásidőt előzi meg a hosszú szelvényeknél.
Miben különbözik a TP a TK sorozattól, és melyiket válasszam?
A TP a csővágó program prémium tagja: háromtokmányos, maradékmentes kialakítással, ±0,3 mm vágási pontossággal és gyárilag beépített fazettavágással, elektromos oldalon Schneider komponensekkel. A TK a belépő szintet képviseli, kéttokmányos elrendezéssel, fazetta nélkül vagy opcióként. A TP ott térül meg gyorsabban, ahol az anyagkihasználás kritikus (értékes ötvözetek, magas alapanyagár), az illesztési tűrés ±0,3 mm alatti, vagy a fazettavágás rendszeres igény. Ha a gyártás egyszerű, egyenes vágású szénacél szelvény nagy tételben, a TK kedvezőbb belépő lehet.
Vágható-e alumínium vagy vékony falú cső a TP sorozaton?
Igen, a TP sorozat 1,5 kW-tól rendelhető, ami alkalmassá teszi vékony falú és színesfém, például alumínium szelvények vágására is. A minimális kezelhető átmérő Φ10 mm, a segédgáz és a vágási paraméterek pedig az adott anyaghoz igazodnak, alumíniumnál jellemzően nitrogénnel. A színesfémek nagyobb fényvisszaverése miatt a stabil vágásindításhoz magasabb teljesítménykonfiguráció ajánlott, amelyet a kért anyag alapján méretezünk. A pontos falvastagság-határ a választott teljesítménytől függ.
Milyen vezérlő és vágófej van a TP sorozaton?
A TP sorozat CypCut 5000 vezérlőrendszerrel és Boci BLT csővágó fejjel érkezik, Schneider ipari elektromos komponensekkel. Ez a felépítés a portfólión belül a TP-re jellemző, mivel a program többi sorozata Siemens elektromos alapokra épül. A CypCut 5000 automatikus darabkiosztást, élkövetést és ütközésvédelmet biztosít, a Boci BLT fej pedig a fazetta- és a merőleges vágást egyaránt kezeli. A vezérlő rajzalapú programozást tesz lehetővé, így a szériaváltás gyors.
Mekkora falvastagságot vág egy lézeres csővágó?
A vágható falvastagságot a lézerteljesítmény és az anyag együtt határozza meg: nagyobb kW-nál vastagabb falú cső vágható, azonos teljesítményen pedig a szénacél vastagabban, mint a rozsdamentes acél vagy az alumínium. A pontos határt a csőgeometria és a segédgáz is befolyásolja, ezért egyetlen szám helyett konfigurációnként érdemes vizsgálni. A vékony falú csöveket kisebb teljesítmény is tisztán vágja, túlmelegedés nélkül, a vastag falú szerkezeti csőhöz nagyobb forrás kell. A termelési biztonság kedvéért a teljesítményt a leggyakoribb anyaghoz és falvastagsághoz érdemes méretezni, nem a ritka szélső esethez. A konkrét csőre vonatkozó határt a helyszíni felmérésen adjuk meg.
Milyen segédgáz kell a csővágáshoz?
A segédgáz a vágás minőségét és költségét egyaránt meghatározza. Szénacélnál az oxigén gyorsabb, gazdaságosabb vágást ad enyhén oxidált éllel, a sűrített levegő pedig olcsó kompromisszum vékonyabb falaknál. Rozsdamentes acélnál és alumíniumnál a nitrogén ad tiszta, oxidmentes, hegesztésre és festésre kész vágásélt, viszont nagyobb nyomáson fogy, ami emeli az üzemeltetési költséget. A gázválasztást a megkövetelt élminőség és a darabszám együtt dönti el, az anyagtípuson túl az üzemeltetési költség is mérlegelendő. Hogy a nitrogén, az oxigén és a sűrített levegő mikor melyik anyagnál és élkövetelménynél ad jobb eredményt, azt a lézervágás segédgázairól szóló cikkünk részletezi.
Hogyan válasszak lézerteljesítményt (kW) csővágó géphez?
A lézerteljesítményt három tényező dönti el: a leggyakoribb anyag, a maximális falvastagság és a megkövetelt vágási sebesség. Vékony falú, dekoratív vagy bútoripari csövekhez 1,5–3 kW is elegendő, míg vastag szerkezeti acélhoz vagy nagy darabszámhoz 6 kW vagy több indokolt a sebesség és a vágóképesség miatt. A túl alacsony teljesítmény szűk keresztmetszetet okoz a vastagabb anyagoknál, a túlméretezett viszont fölösleges beruházási és energiaköltség. A leggazdaságosabb választás a valós napi anyagprofilhoz igazított teljesítmény, amelyhez konkrét anyag- és vastagságadat alapján adunk javaslatot.
Mitől függ egy lézeres csővágó ára?
A lézeres csővágó árát elsősorban a lézerforrás teljesítménye (kW), a befogási elrendezés (két- vagy háromtokmányos), az anyagadagolás automatizáltsága és a maximális csőhossz határozza meg. A 6 kW feletti teljesítmény, a kis hagyatékú háromtokmányos kialakítás és a teljesen automatikus adagolás emeli az árat, cserébe nagyobb átbocsátást és anyagmegtakarítást ad. A gyári fazettavágás, a hosszabbított csőbefogás és a márkás optikai komponensek szintén ártényezők. A leggazdaságosabb konfiguráció a valós termelési profilhoz igazított, ezért az árajánlatot anyag, falvastagság, csőméret és darabszám alapján állítjuk össze. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel.
Vágható-e rézcső lézeres csővágóval?
Igen, csővágóink rézcsövet is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás 95%-nál többét visszaveri, és gyorsan elvezeti a hőt, ezért a szúrás a kritikus lépés. Hogy egy gép milyen falvastagságú rézcsövet vág, azt a lézerteljesítmény, az elfogadható vágási idő és a falvastagság együtt határozza meg. Vékony falú rézcsőnél a tokmány szorítóereje is számít, mert a puha anyag deformálódhat; a rézvágás további feltételeit a rézvágásról szóló cikkünk foglalja össze. A konkrét csőre vonatkozó határt a helyszíni felmérésen, az anyagminőség, az átmérő és a falvastagság alapján adjuk meg.
Miért a KAP Processing?
Tanácsadás
Felmérjük a gyártási profilt, a szelvényhosszt és a napi darabszámot, és ehhez méretezzük a teljesítményt.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP-háttérrel, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljük át a TP sorozat megtérülését az Ön gyártására
Helyszíni felmérés vagy online konzultáció keretében pontosítjuk a konfigurációt és a várható anyagmegtakarítást.
Hasonló termékek
Fedezze fel a csővágó program további tagjait
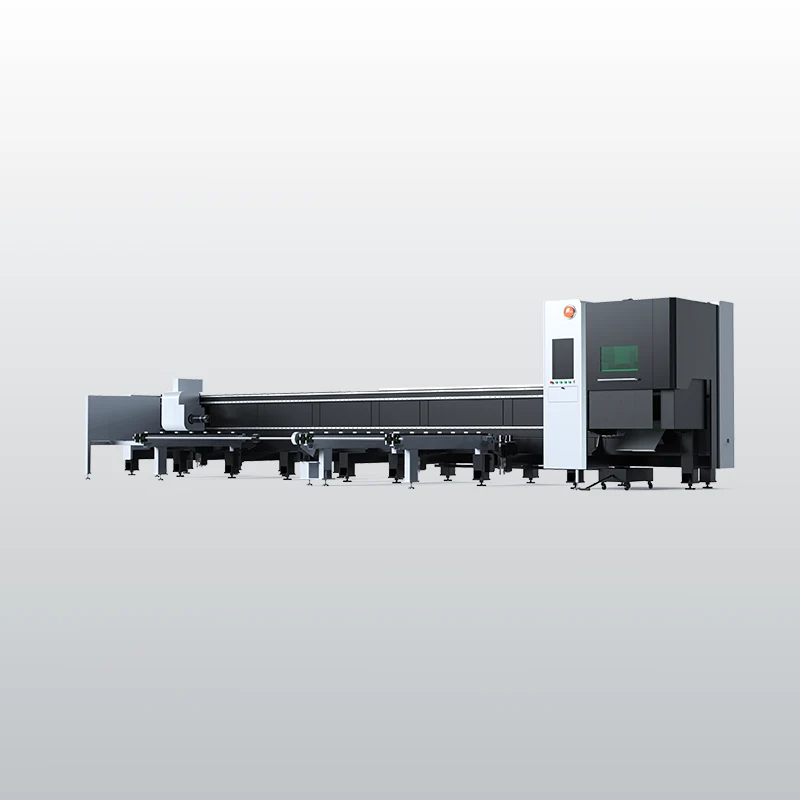
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg
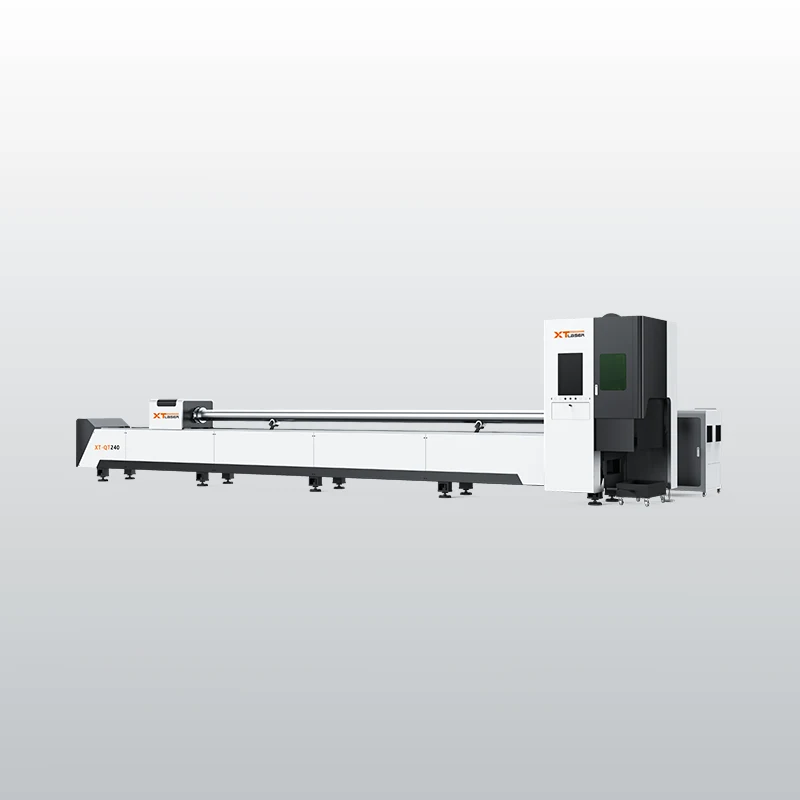
T sorozat lézeres csővágó
Kéttokmányos csővágó: azonos gépváz T160 és T240 tokmányhoz, ±0,03 mm/m pontosság, 1,5–6 kW, 9100 × 1400 mm alapterület
TX sorozat lézeres csővágó
Nehézipari nagy átmérőjű csővágó: Φ40–360 mm, 1600 kg csőtömeg, maradékmentes vágás, gyári ferdevágás, 9 és 12 m hossz