
Lézervágás építőipari előgyártáshoz és csarnokszerkezetekhez
Csarnokoszlopok, tartók, hevederek és homlokzati elemek vágása vastag szénacélból, 24 m-es lemezhosszig, egy darabban.
Nagyformátumú lézervágás acélszerkezeti előgyártáshoz
A csarnok- és hídszerkezeti előgyártás hosszú, jellemzően szénacél elemekkel dolgozik: gerinc- és övlemezekkel, hevederekkel, csavarozó- és homloklapokkal, merevítőkkel. Ezek egy része hosszabb a szokásos síklemez-munkaterületnél, a teherviselő szerkezetben pedig minden illesztés egy további varrat. Erre az L sorozat készült: 3 250 mm széles munkaterület 12 300, 16 300 vagy 24 000 mm hosszban, 12 kW-tól, ±0,05 mm/m pozicionálási pontossággal. A 13,2 méteren belüli elemekhez, opcionális ferdevágással, a W32130 a társa, az I- és H-tartók hosszra vágását és megmunkálását pedig a HPC profilvágó végzi.
A gépet az elemhosszak, a lemezvastagságok és a csarnok adottságai alapján méretezzük.
Előgyártási kihívások és a lézeres megoldás
12 méternél hosszabb elemek
A munkaterületnél hosszabb lemezelemet darabokban kell kivágni, a darabokat pedig hegesztéssel illeszteni. Az L sorozat 24 méteres munkaterülete a hosszú hevedert és gerinclemezt egy darabban vágja, illesztési varrat nélkül.
Illeszkedés a helyszíni szerelésnél
A csavarozott kapcsolatok furatképének a helyszínen illeszkednie kell, különben utólagos fúrás következik. A lézer a furatokat a kontúrral egy programban vágja; az L pozicionálási pontossága ±0,05 mm/m, a W32130-é ±0,03 mm/m.
Gerendák többlépéses megmunkálása
Az I- és H-tartók hosszra vágása, furatolása és bevágása hagyományosan több gépen fut. A HPC profilvágó gyári folyamat-adatbázisa a sarok-lekerekítést, a ferde vágást, valamint a talp- és gerincbevágást is tartalmazza, BCW kontúrszkennerrel.
Biztonság a nagy gép körül
Egy 24 méteres gépnél a kezelő messzebb áll a vágási ponttól, és a gép körül anyagmozgatás is zajlik. Az L sorozaton a biztonsági fényfüggöny és a független vezérlőpult minden méretben gyári alap.
Ajánlott sorozatok építőipari előgyártáshoz
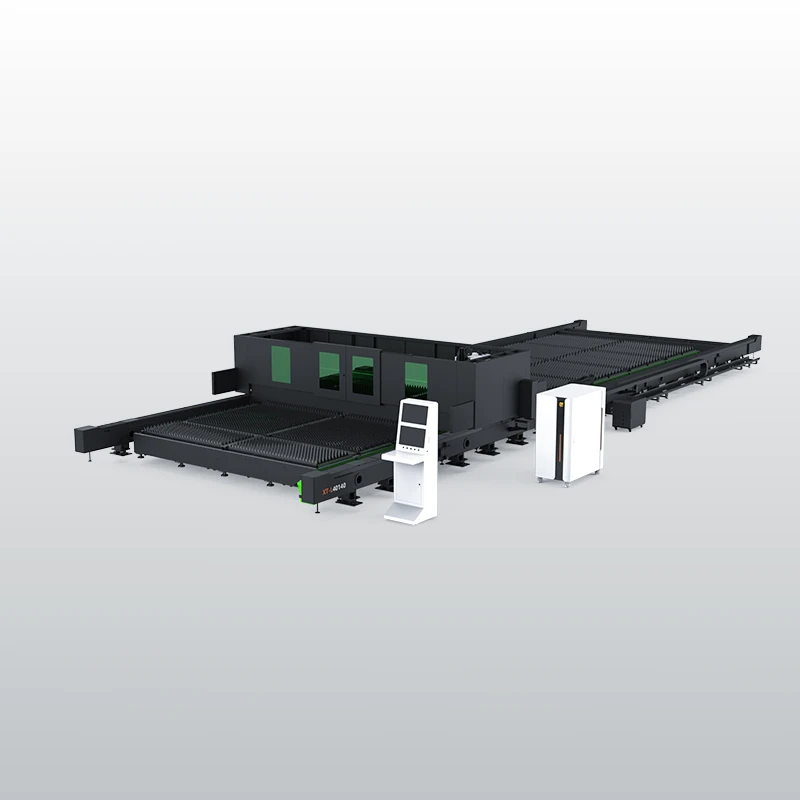
L sorozat extra-nagy formátumú síklemez lézervágó
Extra-nagy formátumú síklemez lézervágó 3250 mm széles, 12,3–24 m hosszú táblákhoz, 12–60 kW teljesítménnyel
12–60 kW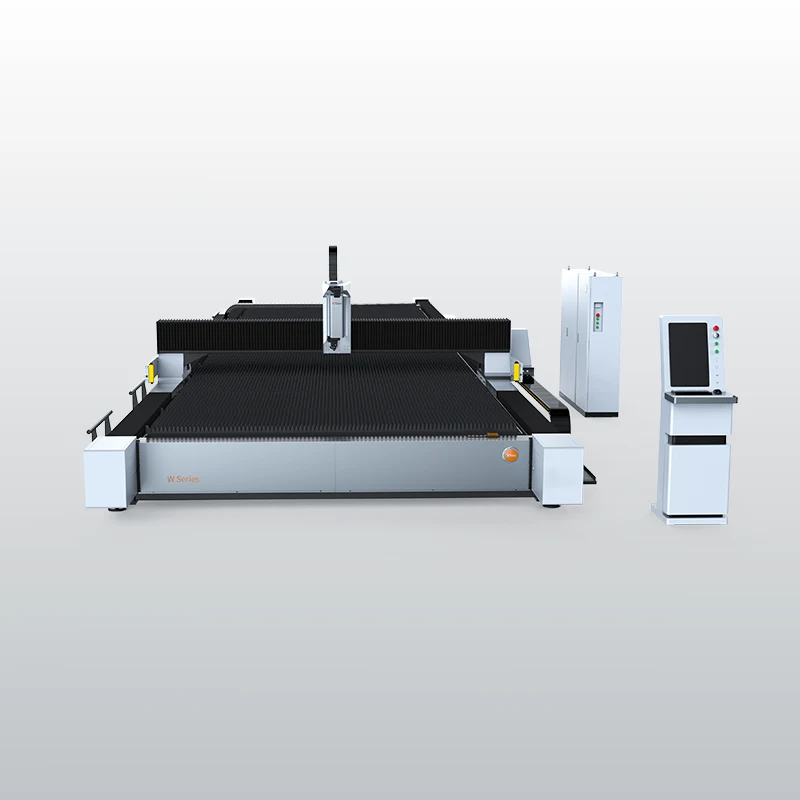
W32130 sorozat nehézipari síklemez lézervágó
3,2 × 13,2 m munkaterület, 12–60 kW, kettéválasztott gépágy, 32 600 kg asztalterhelés és ferdevágás opcióként
12–60 kW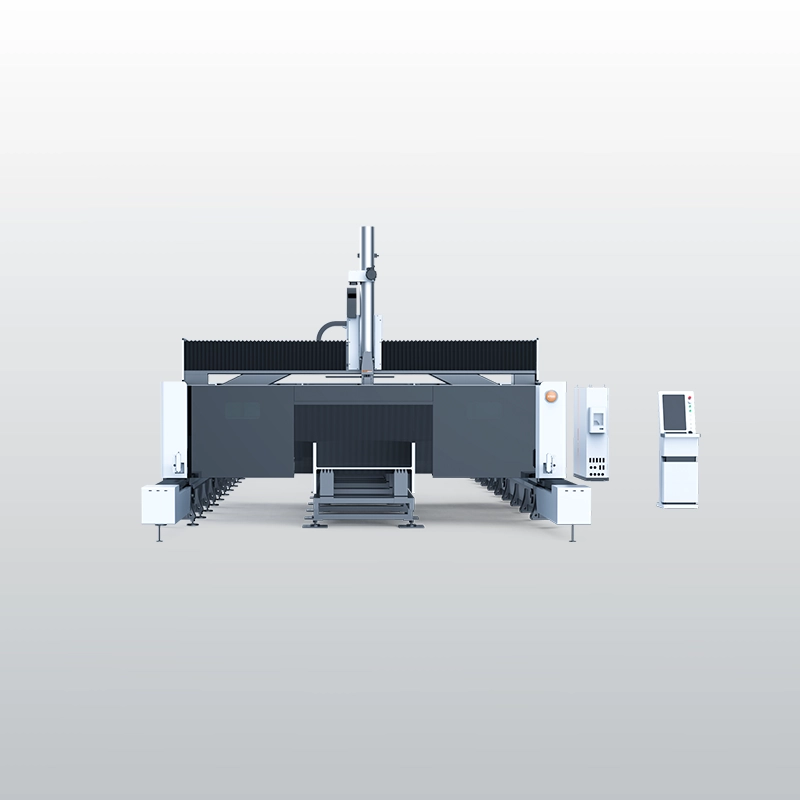
HPC sorozat profilacél lézervágó
Hengerelt I- és H-tartók lézervágása 12,5 m profilhosszig: I-tartó 20a–63c, HW, HM és HN H-tartó, 12–30 kW
12–30 kWMunkaterületek, profilméretek és anyagok
| Kivitel | Munkaterület vagy profilméret | Anyag | Sorozat |
|---|---|---|---|
| Extra hosszú síklemez, 12 kW-tól | 3 250 × 12 300, 3 250 × 16 300 vagy 3 250 × 24 000 mm | szénacél, rozsdamentes acél, alumínium | L |
| Nehézipari síklemez, ferdevágás opcióként | 3 200 × 13 200 mm | szénacél, rozsdamentes acél, alumínium | W32130 |
| I-tartó | 20a–63c (200 × 100 mm és 630 × 180 mm között), legfeljebb 12,5 m | szénacél, rozsdamentes acél | HPC |
| H-tartó (HW, HM, HN) | 200 × 100 mm és 1 500 × 600 mm között, legfeljebb 12,5 m | szénacél, rozsdamentes acél | HPC |
A vágható lemezvastagság az anyagtól és a választott lézerteljesítménytől függ. A HPC profilvágó 12–30 kW között konfigurálható.
Gyakori kérdések az építőipari előgyártás lézervágásáról
Melyik XT Laser gép való csarnokszerkezeti és hídelem-előgyártáshoz?
Az elemek hossza és típusa dönt. 13,2 méternél hosszabb lemezelemekhez, például hosszú hevederekhez, gerinc- és övlemezekhez az L sorozat a megfelelő: 3 250 mm széles munkaterület 12 300, 16 300 vagy 24 000 mm hosszban, 12 kW-tól. Ha az elemek 13,2 méteren belül maradnak, és a hegesztési élekhez ferdevágás is kell, a W32130 3 200 × 13 200 mm-es munkaterülete opcionális ferdevágással jön szóba. Hengerelt I- és H-tartókhoz a HPC profilvágó készült, 12,5 méteres profilhosszig. Vegyes előgyártásnál a lemezelemek és a gerendák jellemzően két gépre oszlanak, így egyik feladat sem várakoztatja a másikat.
Miért előnyös, ha a hosszú elem egy darabban készül?
Mert minden illesztés egy további hegesztési varrat, előkészítéssel, ellenőrzéssel és vetemedési kockázattal. Ha a lemezelem hosszabb a gép munkaterületénél, két vagy több darabból kell összeállítani, és a darabok illeszkedése a helyszíni szerelésig kihat. Az L sorozat 24 méteres munkaterülete a hosszú hevedereket és gerinclemezeket egy darabban vágja, így a szerkezetben csak a tervezett varratok maradnak, a darabolásból eredők kiesnek. Ez a gyártási időt és a minőségellenőrzés terjedelmét is csökkenti. Az egy darabban vágott hosszú elemek mozgatását és tárolását a telepítés tervezésénél figyelembe vesszük, az elemhosszak és a csarnokméret alapján pedig kiválasztjuk a megfelelő L-munkaterületet.
Milyen pontossággal vágja az L sorozat a hosszú lemezeket?
Az L sorozat pozicionálási pontossága ±0,05 mm/m, visszapozicionálási pontossága ±0,05 mm. Ez a nagy munkaterület miatt tágabb, mint a W sorozat ±0,03 mm/m értéke, de a vágott elem méretpontossága így is jóval a termikus darabolás szokásos tűrésén belül marad. A furatkép és a kontúr egy programban készül, ezért a csavarozott kapcsolatok elemei a rajz szerint illeszkednek, és a hegesztett csomópontok illesztési hézaga is egyenletes marad. A hosszú lemez hőtágulása és felfekvése a vágás minőségét befolyásolhatja, ezért a lemezkezelést és az alátámasztást a telepítés tervezésénél együtt nézzük át.
Hogyan készülnek az I- és H-tartók bevágásai és furatai?
A HPC profilvágóval, egy gépen. A gyári folyamat-adatbázis tartalmazza a sarok-lekerekítést, a ferde vágást, valamint a talp- és gerincbevágást, a gép pedig BCW kontúrszkennerrel dolgozik. I-tartóból a 20a–63c méretsort, H-tartóból a HW, HM és HN típust dolgozza fel, 200 × 100 mm és 1 500 × 600 mm közötti keresztmetszetben, 12,5 méteres profilhosszig. A hosszra vágás, a furatok és a bevágások így egy befogásban készülnek, ami kevesebb gépközi anyagmozgatást és utómunkát jelent. A profilvágó szénacél és rozsdamentes acél profilra készült, 12–30 kW teljesítménnyel, a profilok betöltéséhez és a kész gerendák elviteléhez csarnokdaruval kell számolni.
Mire kell figyelni egy extra hosszú lézervágó telepítésénél?
A gép a munkaterületnél nagyobb helyet kíván, mert mellette a lemezek betöltésére, a kész elemek elvitelére és a szervizhozzáférésre is szükség van. Az L sorozat három hosszban készül, így a munkaterület a csarnok adottságaihoz igazítható. A biztonsági fényfüggöny és a független vezérlőpult minden L változaton gyári alap, ami a nagy gép körüli munkavégzést és a távolabbi kezelést szolgálja. A telepítéshez az alapozás teherbírását, az anyagmozgatás módját, például a daru elérhetőségét, és az energiaellátást is tervezni kell. Ezeket a helyszíni felmérésen együtt nézzük át, a csarnok rajzával.