
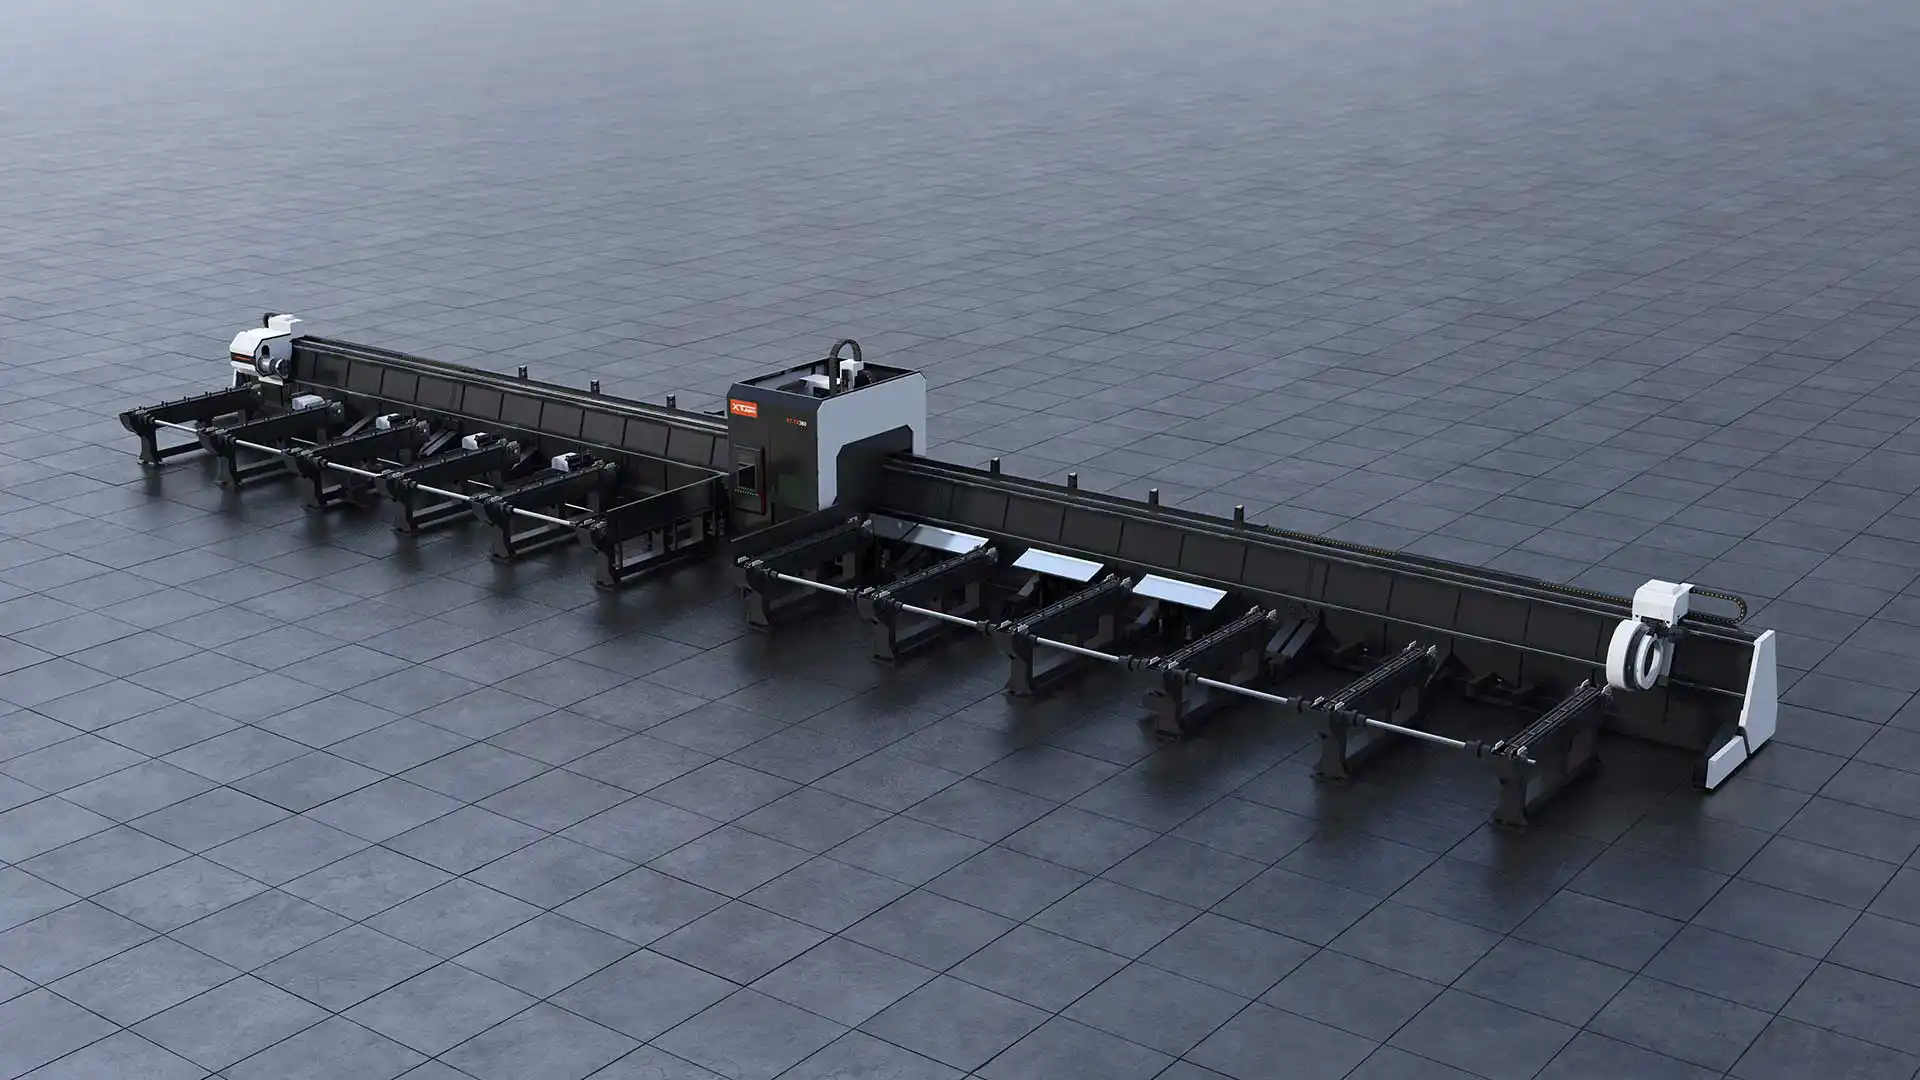
TX sorozat lézeres csővágó
Nehézipari nagy átmérőjű csővágó: Φ40–360 mm, 1600 kg csőtömeg, maradékmentes vágás, gyári ferdevágás, 9 és 12 m hossz
- Φ40–360 mm befogás
- 1 600 kg maximális csőtömeg
- Háromtokmányos, maradékmentes vágás
- ±45° fazettavágás gyári alapként
- FSCUT 5000 csővágó vezérlés
- 3–20 kW lézerteljesítmény
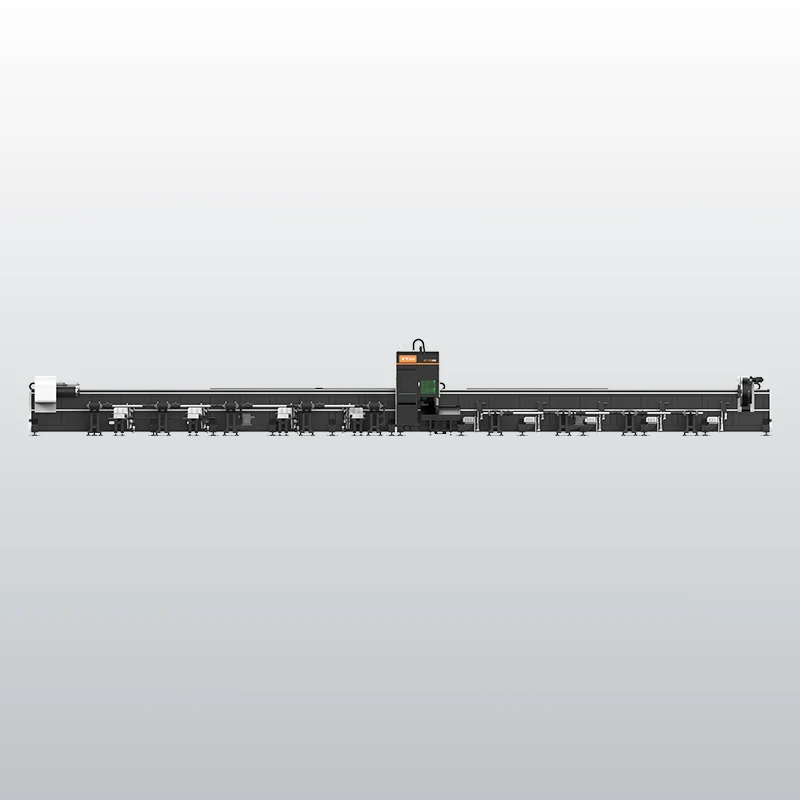
Nagy átmérőjű háromtokmányos csővágó két konfigurációban
Nehézipari nagy átmérőjű csővágó: Φ40–360 mm, 1600 kg csőtömeg, maradékmentes vágás, gyári ferdevágás, 9 és 12 m hossz
- Modell
- XT-TX360-0909, XT-TX360-1212
- Teljesítmény
- 3–20 kW
- Max. csőátmérő
- Φ360 mm
- Tokmány
- XT LASER
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
A csővágó program legnagyobb kapacitású gépe: Φ360 mm-ig, 1 600 kg-ig
A TX sorozat a legnagyobb és legnehezebb szelvényekre készült a csővágó programban: Φ40–360 mm közötti kör-, négyzet- és téglalapprofil, legfeljebb 1600 kg csőtömeg. A háromtokmányos elrendezésben a középső támasztótokmány stabilizálja a cső tengelyét, így a szál kétirányban, maradékmentesen megmunkálható, akárcsak a TP sorozaton, de nehézipari méretben.
A ±45°-os fazettavágás X, Y és V típusban gyári alapfelszereltség, programból hívva, vágófejcsere nélkül. A vezérlést a program legfejlettebb csővágó rendszere, az FSCUT 5000 adja, A-tengely alapverzióval és BLT5 fejjel. A sorozat két konfigurációban érhető el, 9, illetve 12 méteres csőhosszra, 3 kW-tól 20 kW-ig konfigurálva. A vízszintes félautomata adagolás gyári alap.
A TX az acélszerkezeti gyártásban, az energiaiparban és a nehézgépiparban hozza a legjobb megtérülést, ahol nagy átmérőjű, vastag falú acélcsöveket kell ismételhető pontossággal darabolni.
A program legnagyobb kapacitása
Φ40–360 mm befogás és 1 600 kg csőtömeg, két konfigurációban, 9 vagy 12 méteres csőhosszra.
Fazettavágás gyári alapon
±45°, X, Y és V típus, programból hívva, vágófejcsere nélkül.
Háromtokmányos, maradékmentes
Középső támasztótokmány és kétirányú vágás a szálvégi maradék nulláig szorításáért.
A TX sorozat kulcsjellemzői
A TX a csővágó program legnagyobb és legnehezebb szelvényeire épül: Φ360 mm-ig, 1 600 kg csőtömegig. A felépítés minden eleme a nehéz cső biztonságos befogását, pontos pozicionálását és maradékmentes darabolását szolgálja.
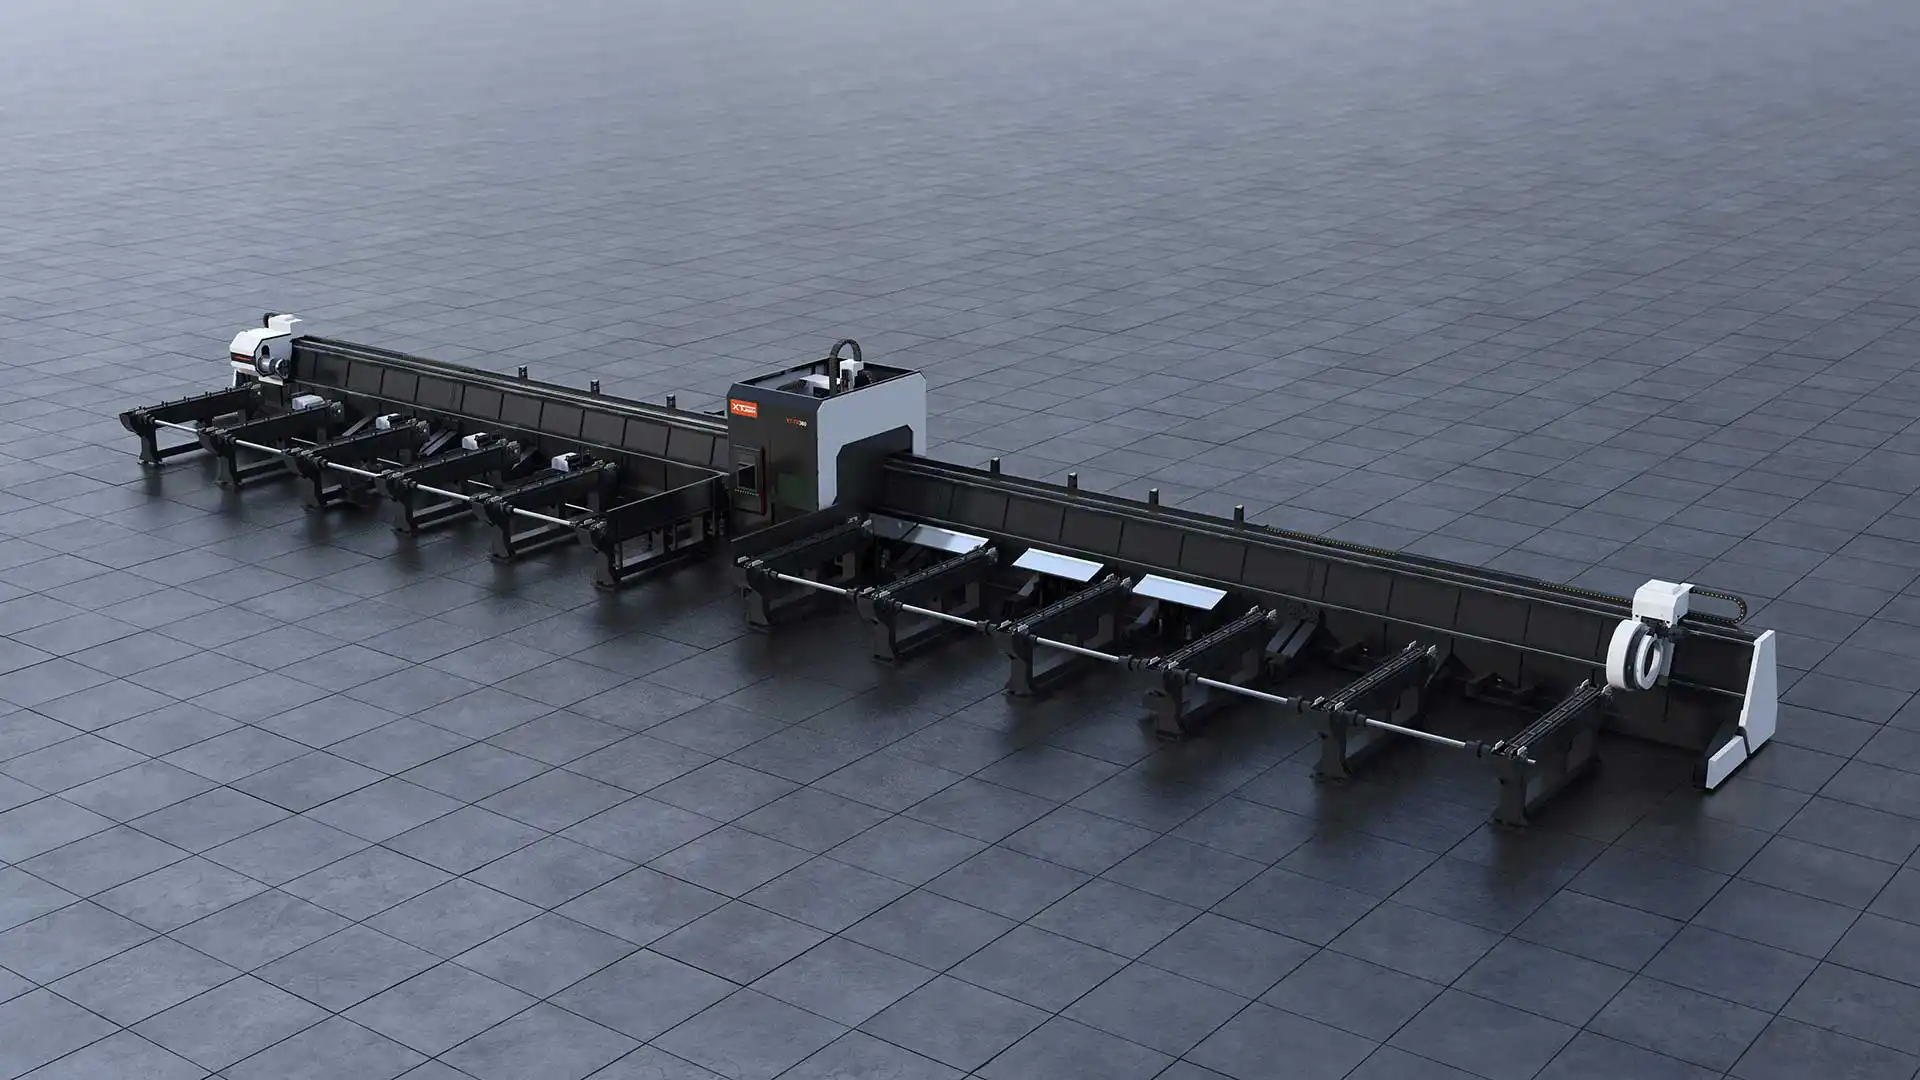
A program legnagyobb kapacitású csővágója
A TX Φ40–360 mm közötti kör-, négyzet- és téglalapszelvényt fog be, legfeljebb 1 600 kg csőtömegig, háromtokmányos maradékmentes vágással és gyári ±45°-os fazettával. Két konfigurációban érhető el, 9 vagy 12 méteres csőhosszra, 3 kW-tól 20 kW-ig konfigurálva.
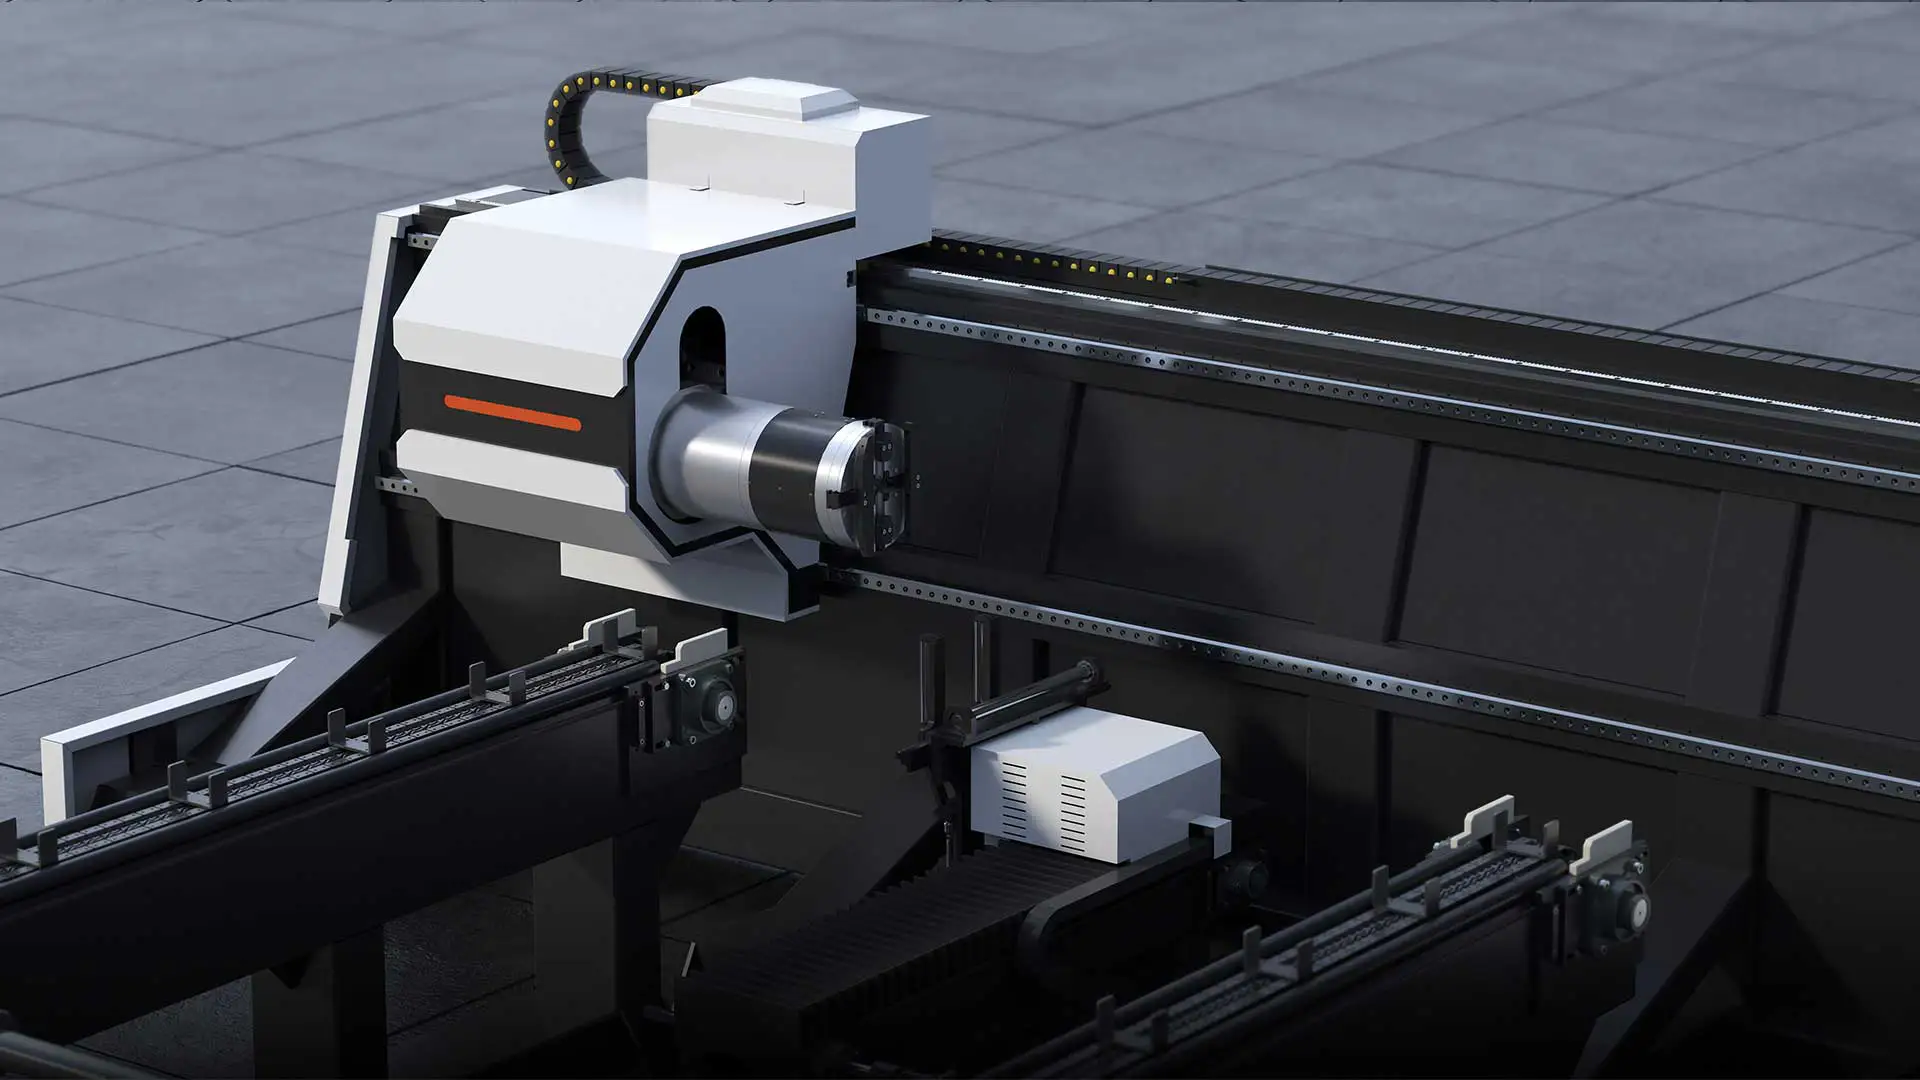
Oldaltöltős, alacsony súlypontú betöltés
A nehéz cső oldalról, alacsony súlypontban kerül a gépbe, ami rázkódásmentessé teszi a betöltést és stabilan tartja a szálat a vágás alatt. Az elrendezés helyet hagy az adagoló bekötésére is.
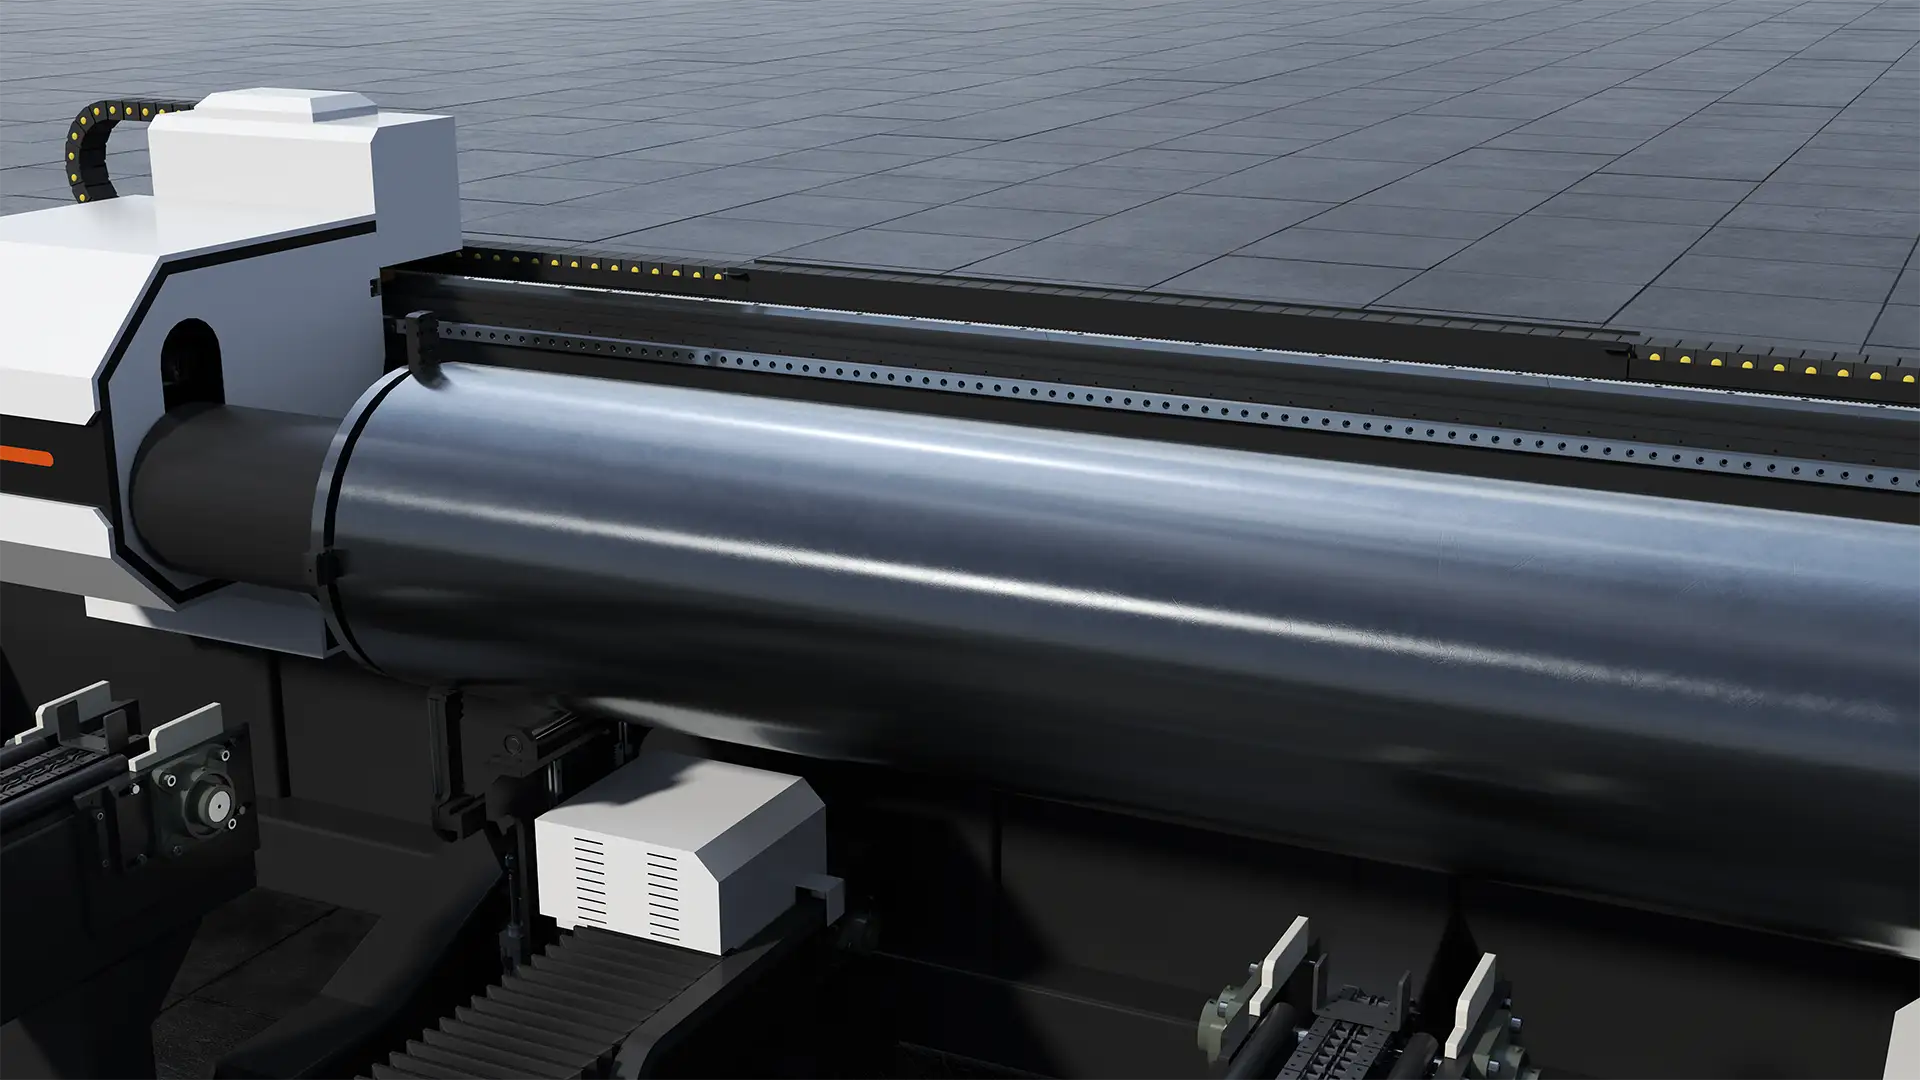
Nehézipari nagy átmérőjű tokmánybefogás
A megerősített tokmányok Φ40 mm-től Φ360 mm-ig fogják be a szelvényt, legfeljebb 1 600 kg csőtömegig. Ez a program felső átmérő- és tömeghatára, amit sem a TK, sem a TP nem ér el.
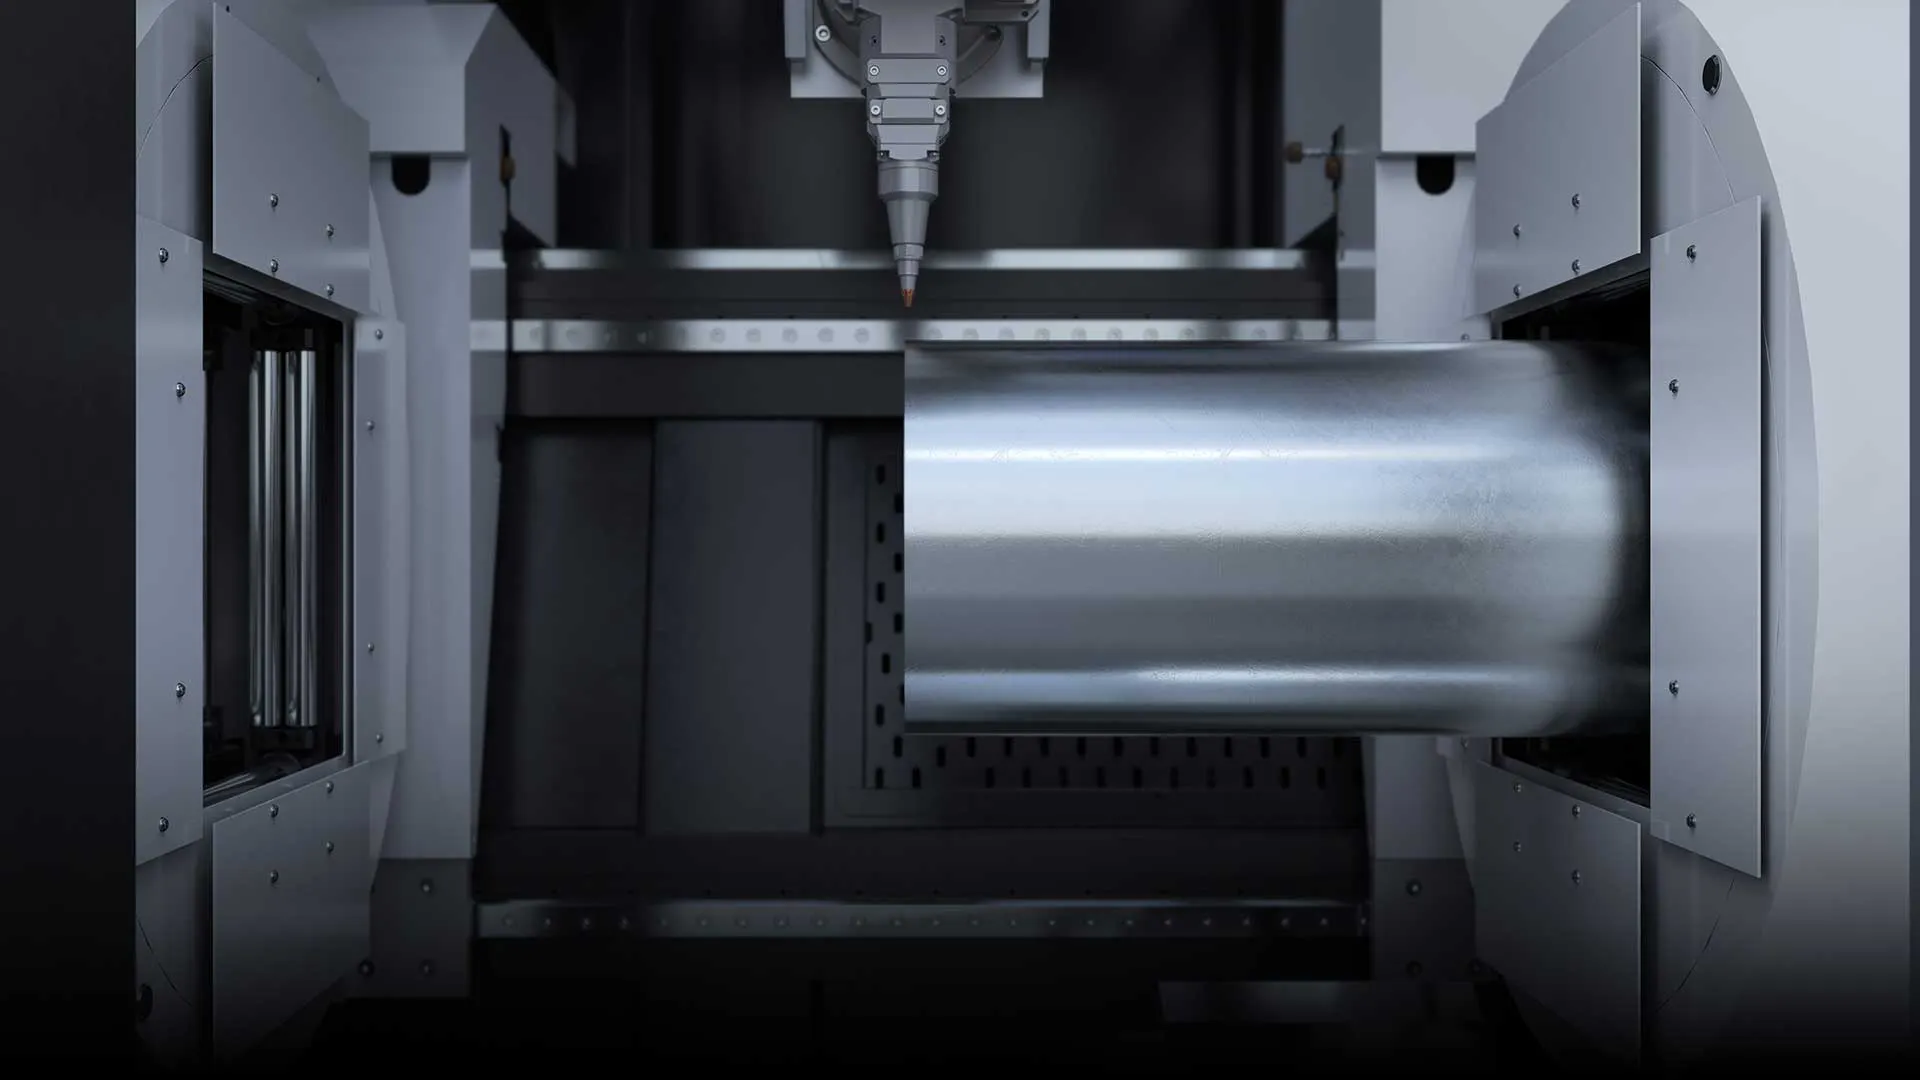
Háromtokmányos, maradékmentes vágás
A középső támasztótokmány stabilizálja a cső tengelyét, így a szál mindkét vége felől megmunkálható. Optimalizált elrendezésnél a hagyaték nulláig szorítható, ami drága nagy átmérőjű profiloknál közvetlen anyagmegtakarítás.
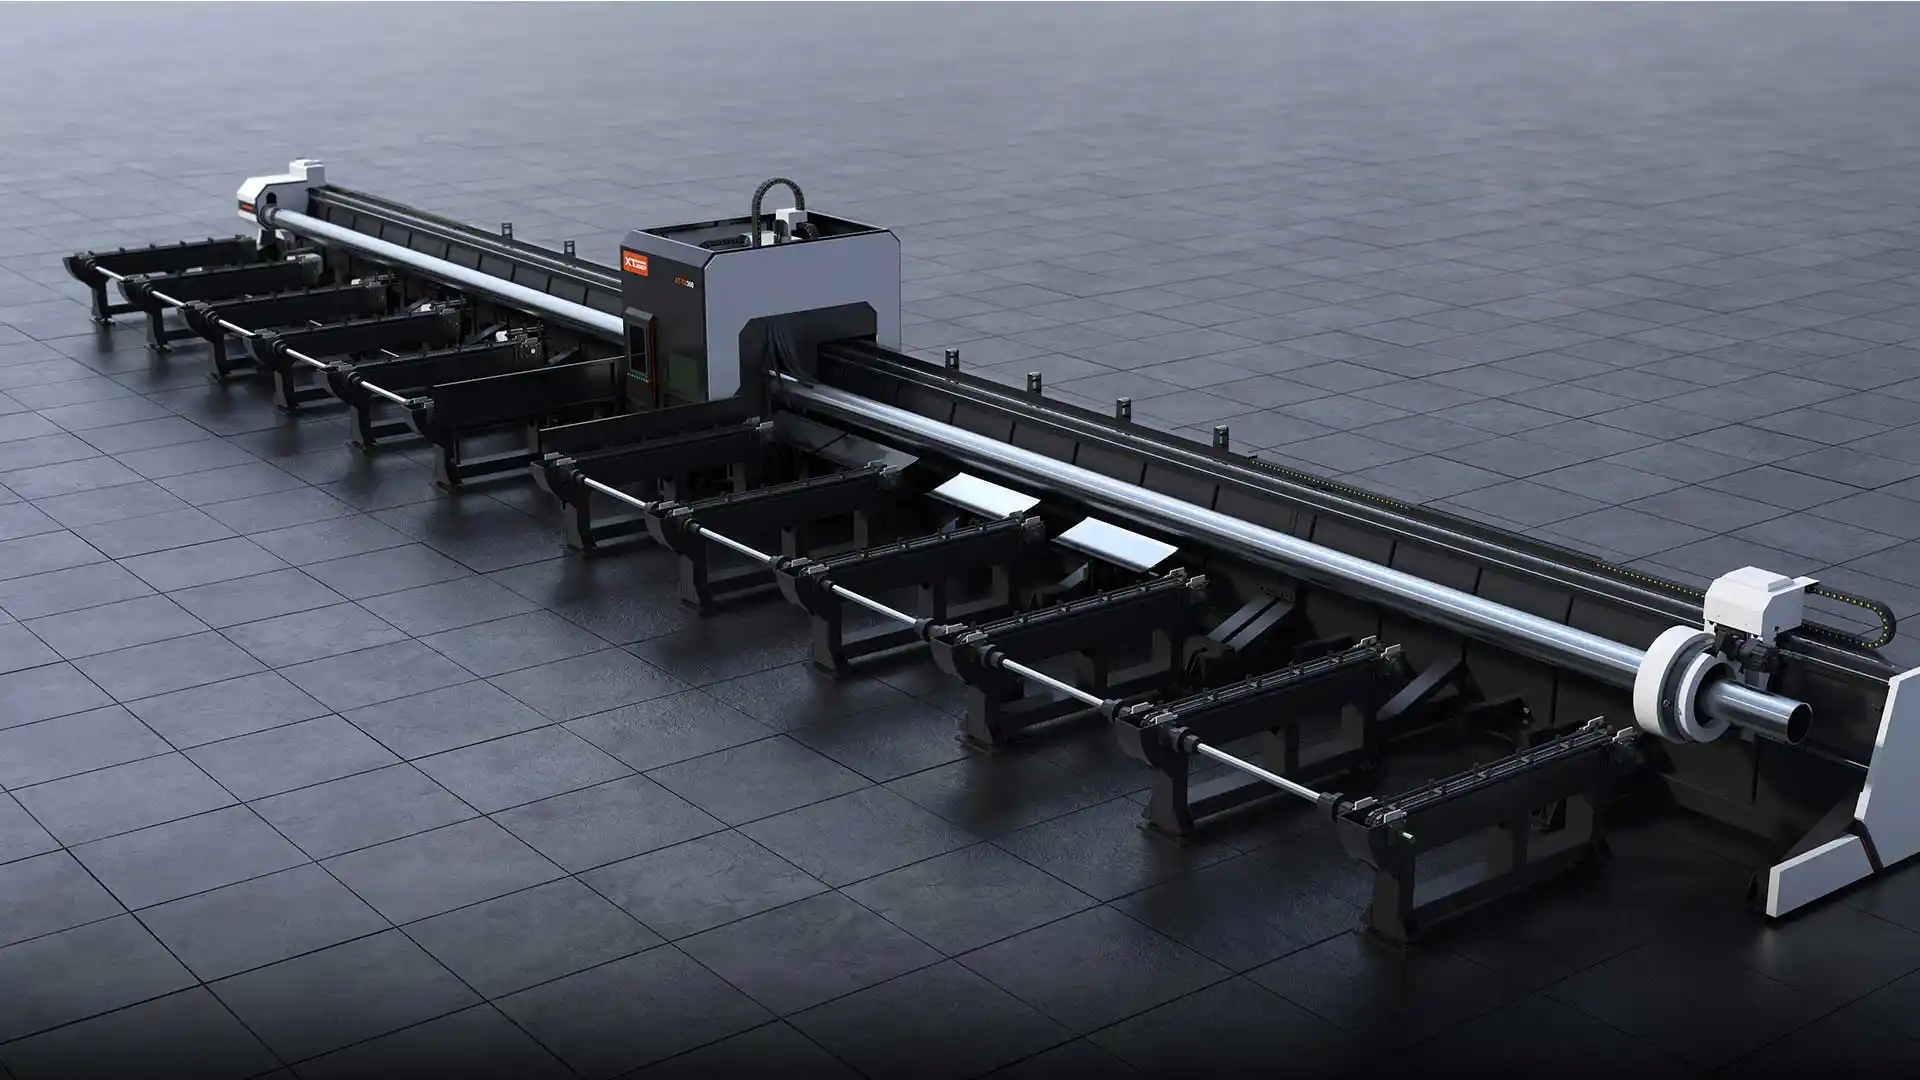
Háromtokmányos szinkronkoordináció
A három tokmány szinkronizáltan fogja be, mozgatja és vágja a teljes szálhosszt. Az 1 600 kg-os, 9–12 méteres cső így vágás közben sem mozdul el, a vágófej minden vágásnál azonos pozícióból indul.
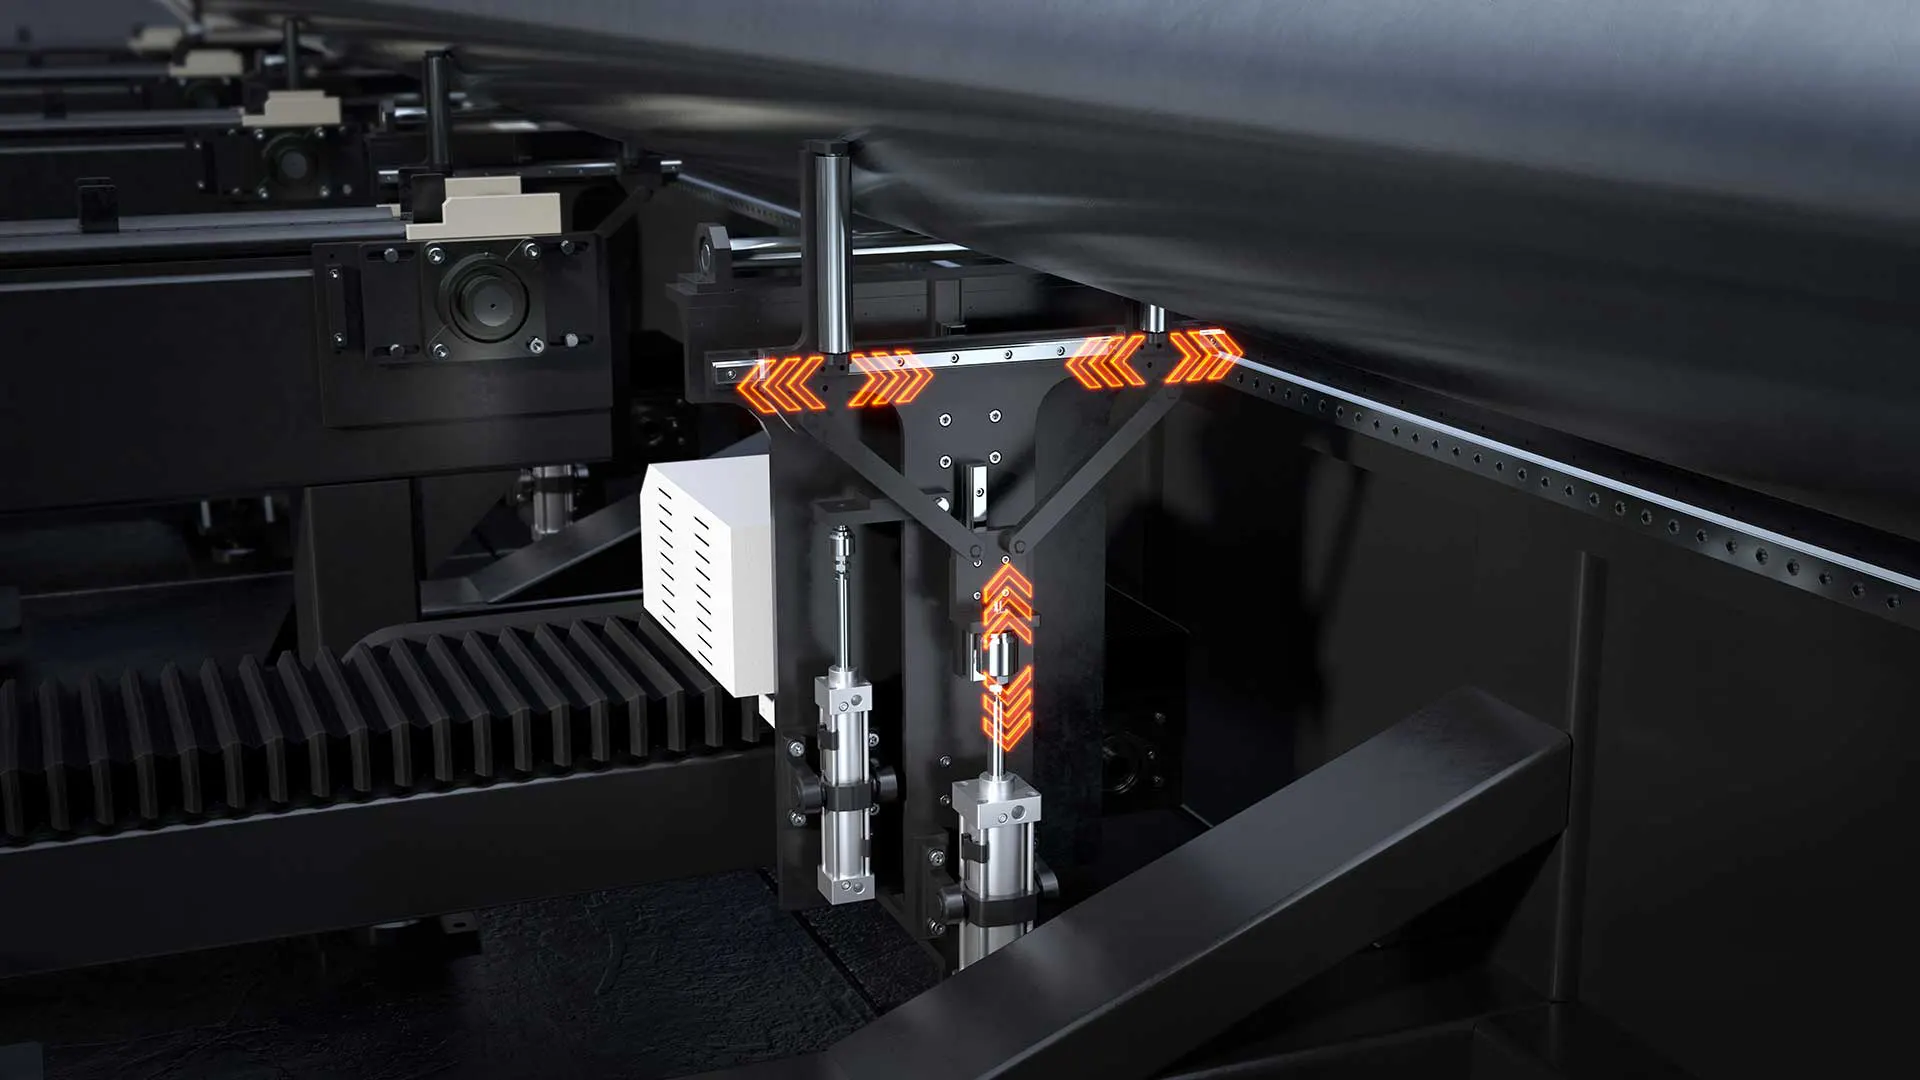
Dinamikus önközpontosítás
A rendszer a cső átmérőjéhez automatikusan igazítja a magasságot és a befogóerőt, és pontosan a tokmányközpontban tartja a szálat. Vegyes átmérőknél ez átszerelés nélküli, ismételhető befogást ad.
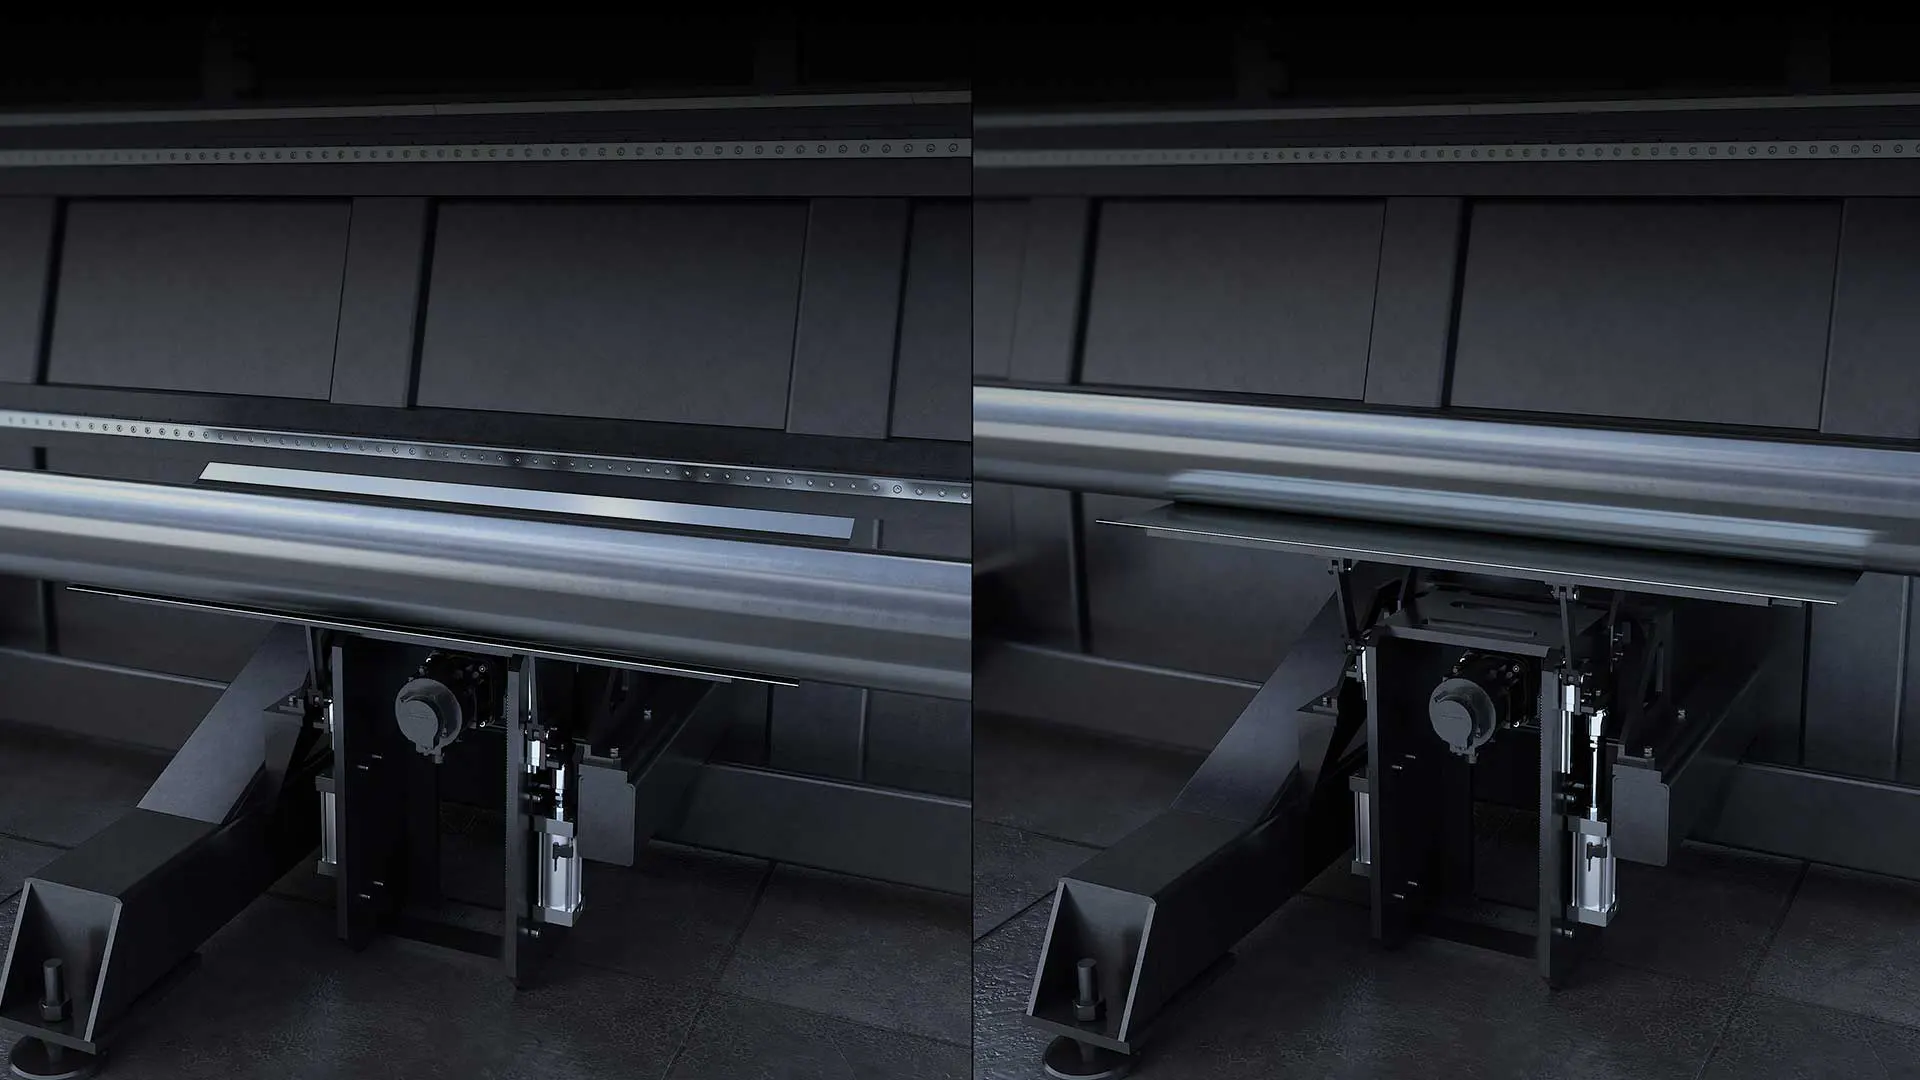
Többfunkciós nehézcső-munkaasztal
Az állítható alátámasztás automatikus magasságigazítással követi a szálat, és kör, négyzet, téglalap, valamint szögacél profilt is megtart. A hosszú, nehéz csövet a teljes vágáshossz mentén alátámasztja.
Folyamatirányítás
A TX sorozat teljes folyamatát egyetlen intelligens vezérlőrendszer fogja össze, a darabkiosztás előkészítésétől a vágás közbeni ütközésvédelmen át a nehéz cső dinamikus követéséig. A négy alrendszer együtt adja a stabil, felügyelet-szegény nagy átmérőjű darabolást.
Buszvezérlés valós idejű visszacsatolással
A tokmányok, a hajtások és a vágófej szinkronizált visszacsatolással kapcsolódnak össze. A zavartűrő jelátvitel megismételhető vágásminőséget ad a teljes szálon, hosszú műszakokban is.
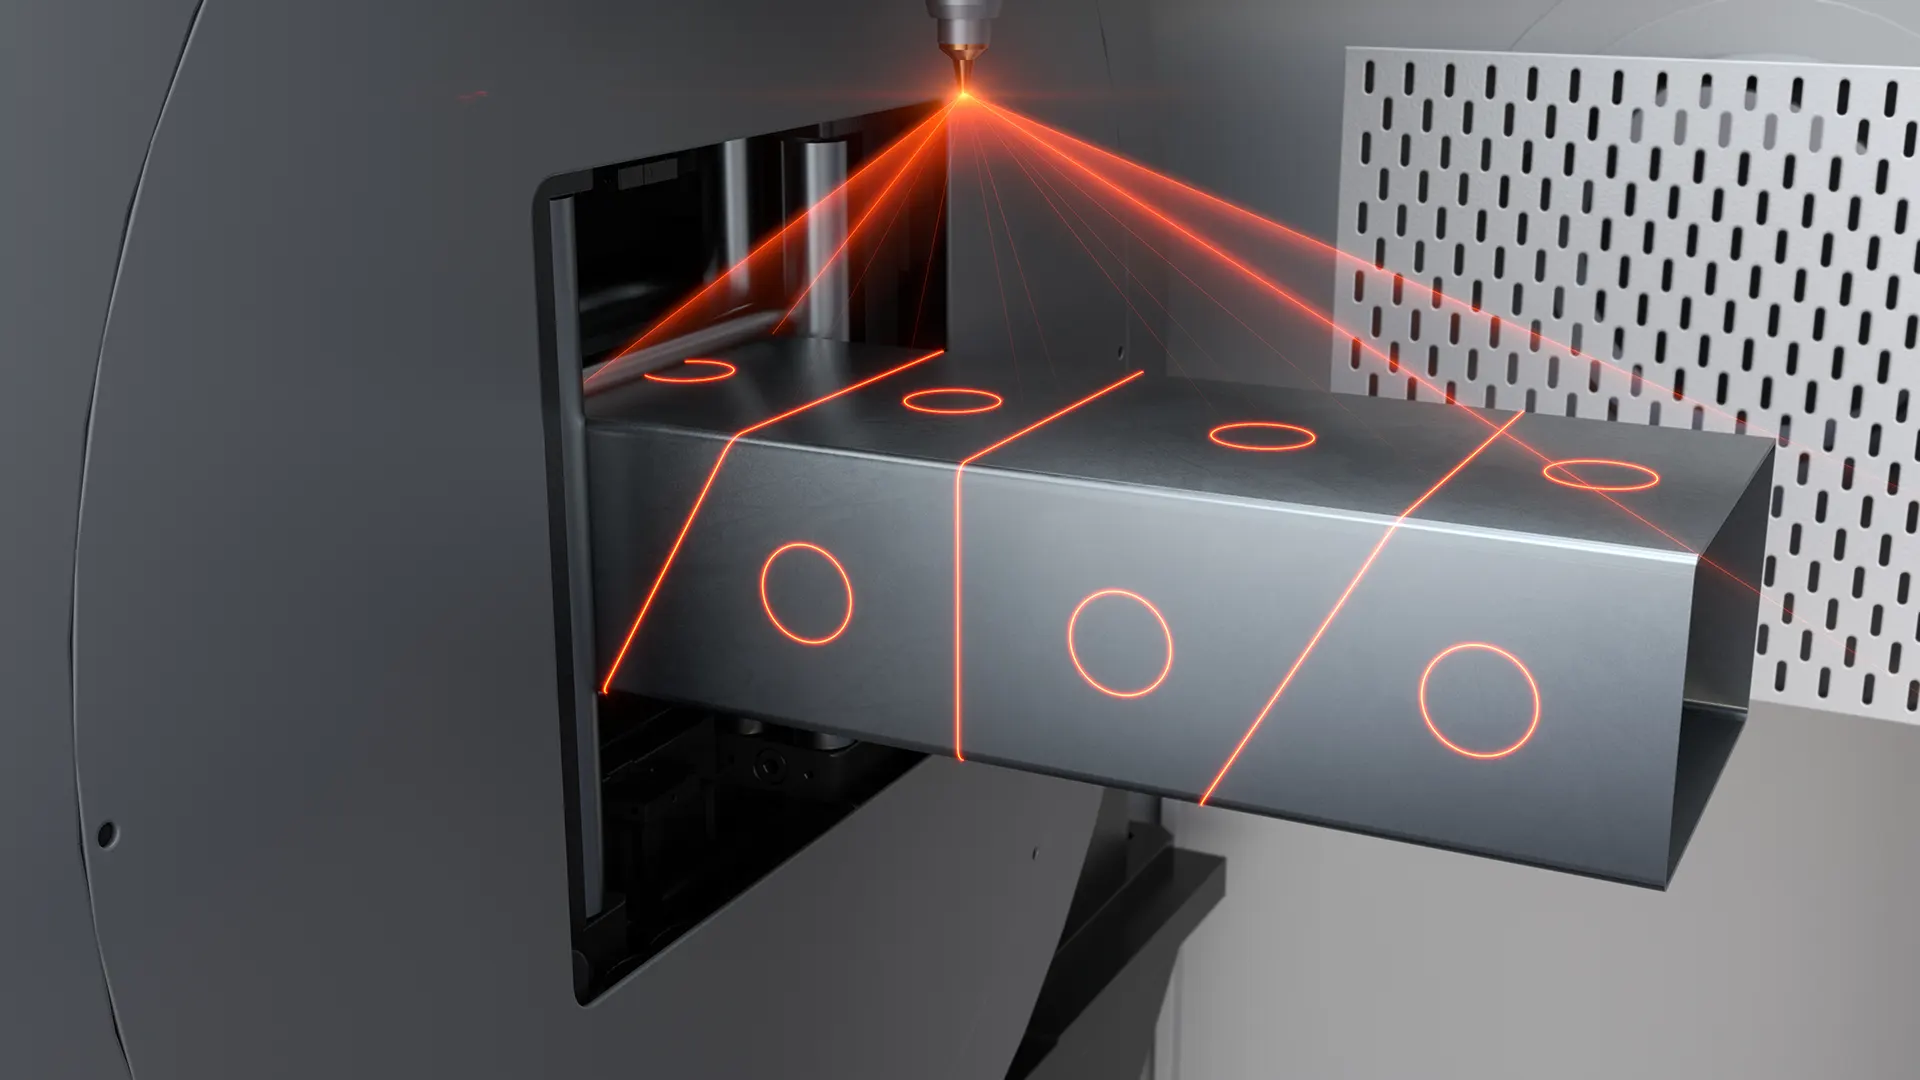
Intelligens darabkiosztás-optimalizálás
A hálózatos darabkiosztó szoftver a rendelkezésre álló csőhosszra optimalizálja a darabkiosztást. Drága nagy átmérőjű profiloknál a jobb anyagkihasználás közvetlenül csökkenti az anyagköltséget.
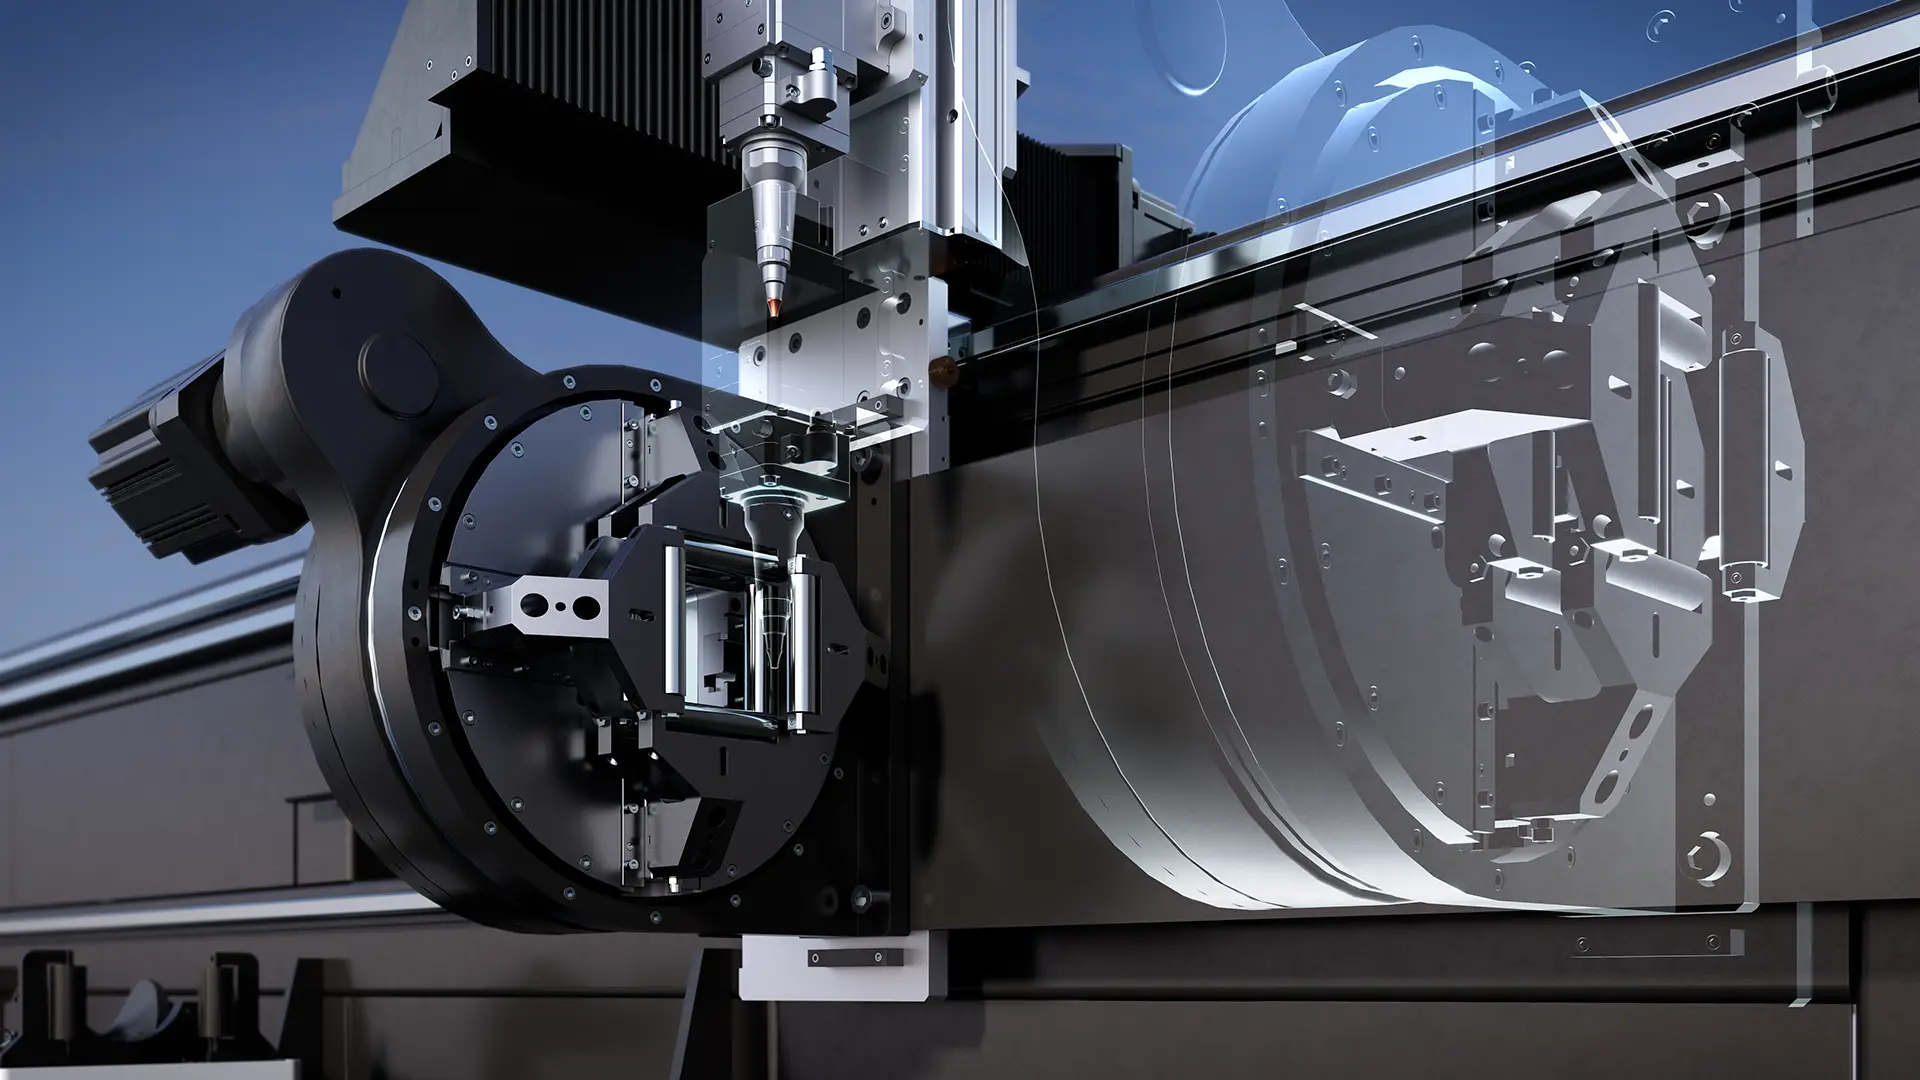
Ütközésvédelem
A rendszer folyamatosan figyeli a vágófej pozícióját, és megakadályozza, hogy a tokmány előretolás közben nekiütközzön. Kevesebb fejsérülés és állásidő a nehéz cső váratlan geometriájánál.
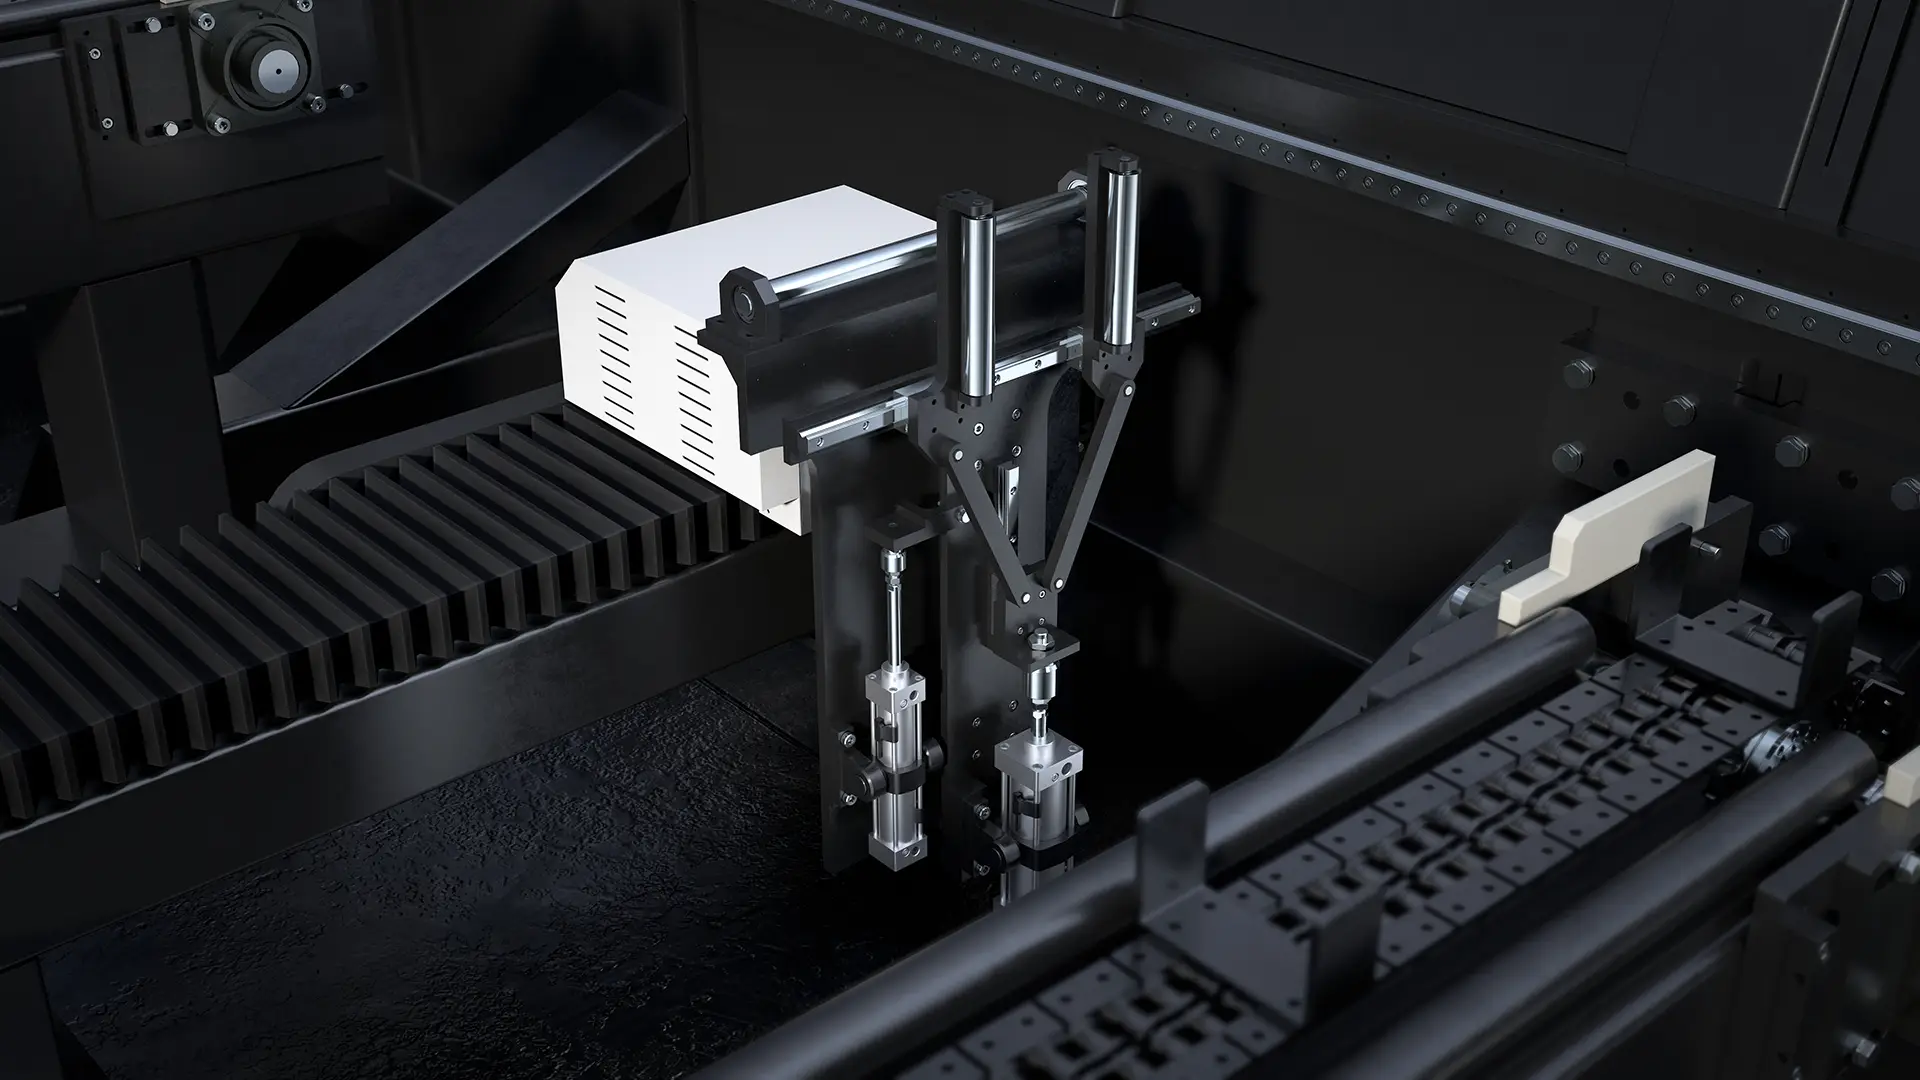
Dinamikus követőrendszer
A szervó-követés a cső forgási pozícióját folyamatosan nyomon követi, és a nehéz szál tömegét is pontosan tartja a vágás alatt. A pozicionálás a teljes hosszon stabil marad.
Buszvezérlés valós idejű visszacsatolással
A tokmányok, a hajtások és a vágófej szinkronizált visszacsatolással kapcsolódnak össze. A zavartűrő jelátvitel megismételhető vágásminőséget ad a teljes szálon, hosszú műszakokban is.
Intelligens darabkiosztás-optimalizálás
A hálózatos darabkiosztó szoftver a rendelkezésre álló csőhosszra optimalizálja a darabkiosztást. Drága nagy átmérőjű profiloknál a jobb anyagkihasználás közvetlenül csökkenti az anyagköltséget.
Ütközésvédelem
A rendszer folyamatosan figyeli a vágófej pozícióját, és megakadályozza, hogy a tokmány előretolás közben nekiütközzön. Kevesebb fejsérülés és állásidő a nehéz cső váratlan geometriájánál.
Dinamikus követőrendszer
A szervó-követés a cső forgási pozícióját folyamatosan nyomon követi, és a nehéz szál tömegét is pontosan tartja a vágás alatt. A pozicionálás a teljes hosszon stabil marad.
Buszvezérlés valós idejű visszacsatolással
A tokmányok, a hajtások és a vágófej szinkronizált visszacsatolással kapcsolódnak össze. A zavartűrő jelátvitel megismételhető vágásminőséget ad a teljes szálon, hosszú műszakokban is.
Intelligens darabkiosztás-optimalizálás
A hálózatos darabkiosztó szoftver a rendelkezésre álló csőhosszra optimalizálja a darabkiosztást. Drága nagy átmérőjű profiloknál a jobb anyagkihasználás közvetlenül csökkenti az anyagköltséget.
Ütközésvédelem
A rendszer folyamatosan figyeli a vágófej pozícióját, és megakadályozza, hogy a tokmány előretolás közben nekiütközzön. Kevesebb fejsérülés és állásidő a nehéz cső váratlan geometriájánál.
Dinamikus követőrendszer
A szervó-követés a cső forgási pozícióját folyamatosan nyomon követi, és a nehéz szál tömegét is pontosan tartja a vágás alatt. A pozicionálás a teljes hosszon stabil marad.
Kérjen konfigurációs javaslatot a TX sorozatra
Adja meg a legnagyobb szelvényméretet, a falvastagságot, a csőtömeget és a szálhosszt, és a két konfigurációból a termeléséhez illőt méretezzük.
Műszaki paraméterek
Részletes műszaki adatok mindkét konfigurációra: a standard konfiguráció és a teljes paramétertáblázat fülekben.
- Vezérlés
- FSCUT 5000
- Vágófej
- BLT5
- Lézerforrás
- Raycus / IPG (igény szerint)
- Pozicionálási pontosság
- ±0,05 mm/m
- Ismétlési pontosság
- ±0,02 mm/m
- Max. sebesség
- 60 m/perc
- Max. gyorsulás
- 0,6 G
- Csővágási pontosság
- ±0,5 mm (kör/négyzet/téglalap), ±0,5–0,8 mm (szögacél/H-tartó/U-szelvény)
- Csőtípusok
- Körszelvény Φ40–360 mm, négyzetszelvény □40–360 mm, téglalapszelvény (hosszabb oldal ≤360 mm)
- Anyag
- Szénacél, rozsdamentes acél, alumínium, réz
- Ferdevágás
- Igen
Alkalmazási területek
A TX sorozat tipikus alkalmazási területei a nehéziparban. Az egyes iparágakról részletesen a kapcsolódó megoldás-oldalakon.
- Fémszerkezet- és acélszerkezet-gyártás
- Csőszerkezetek fazettavágással való feldolgozása
- Energiaipar és csővezeték-gyártás
- Nagy átmérőjű ipari csövek és szelvények vágása
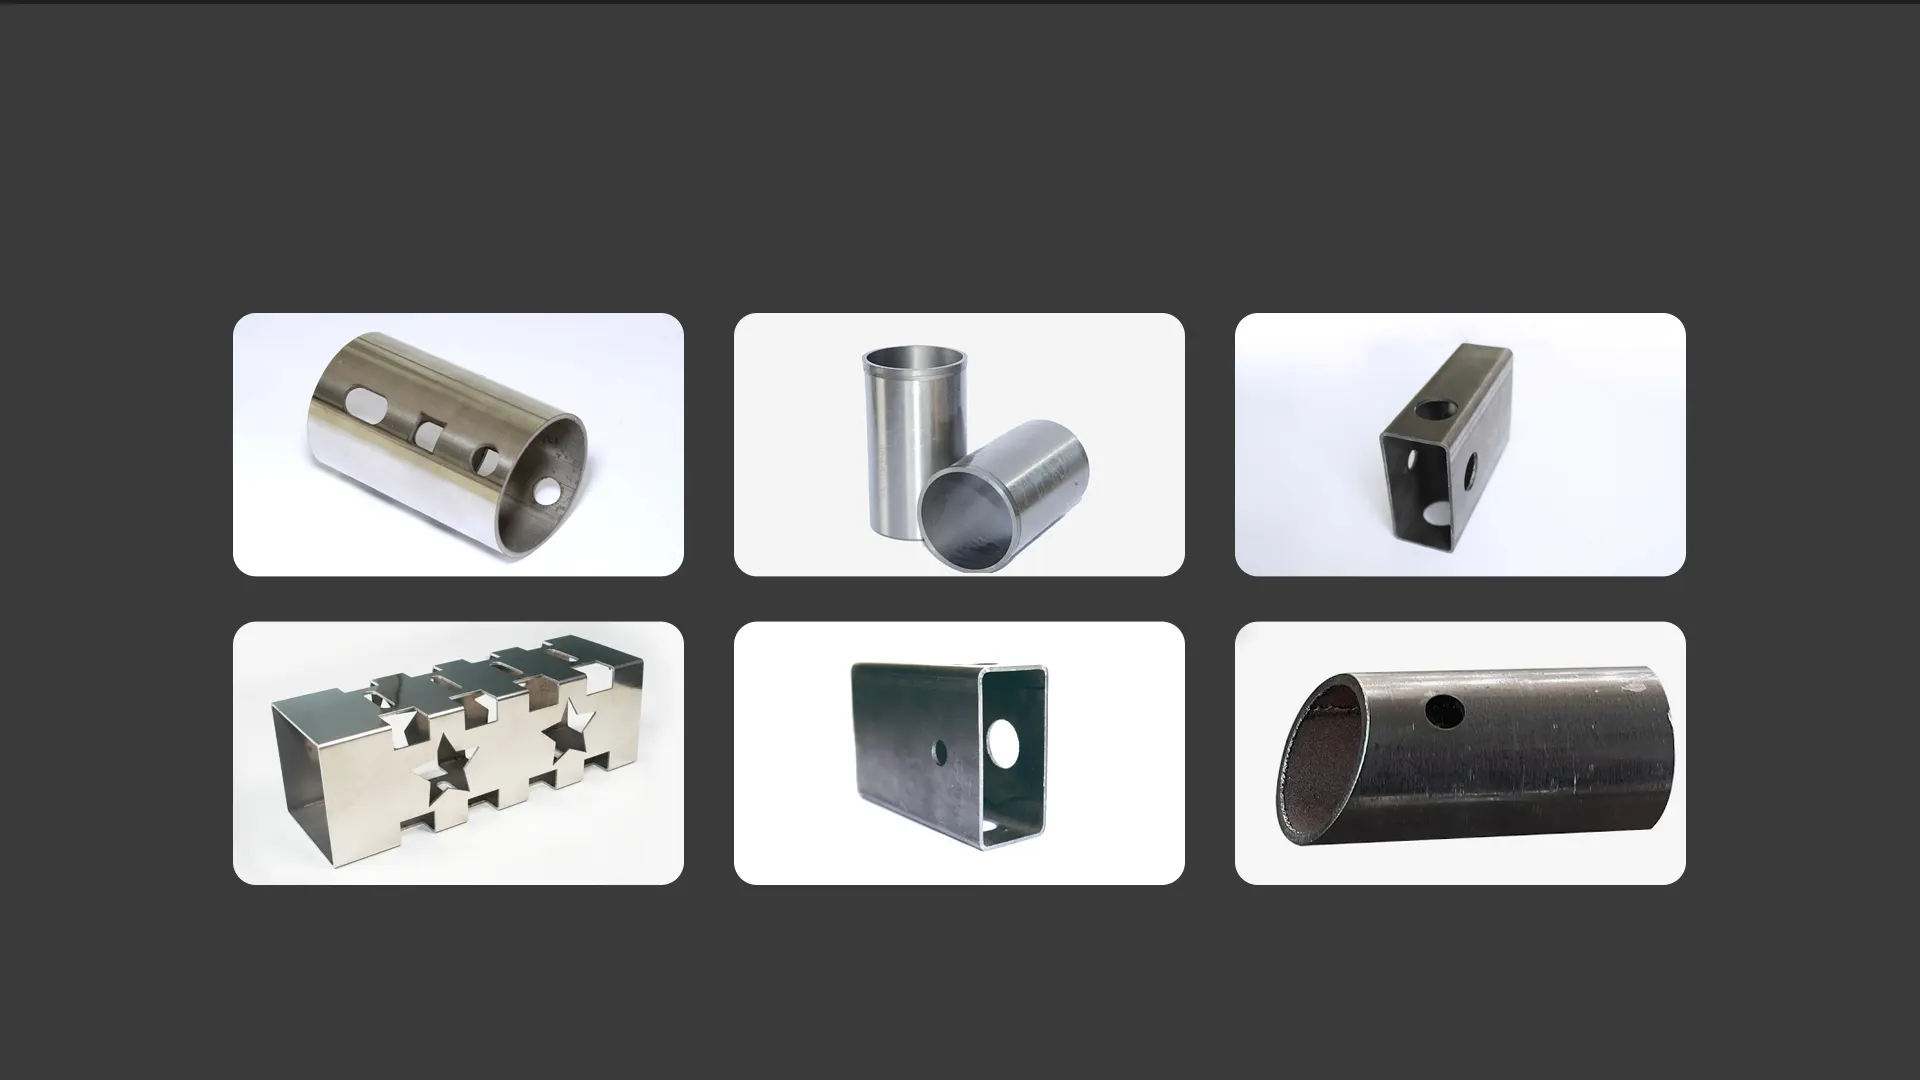
Gyártott minták
A TX sorozaton gyártott jellemző vágási minták nagy átmérőjű szénacél és rozsdamentes acél szelvényből.
Gyakori kérdések
Gyakori kérdések a TX sorozat nagy átmérőjű csővágóról és a csővágásról általában.
Hogyan válasszak a TX sorozat két konfigurációja közül?
A választást a leghosszabb feldolgozandó szál dönti el. A -0909 konfiguráció legfeljebb 9 méteres, a -1212 legfeljebb 12 méteres csövet fogad be és adagol. A befogástartomány mindkettőn azonos: Φ40–360 mm kör-, négyzet- és téglalapszelvény, 1 600 kg maximális csőtömegig. A gépméret a csőhosszal nő: a -0909 alapterülete 22 703 × 4 000 mm, a -1212 esetében 29 310 × 4 000 mm, a géptömeg 18, illetve 22 tonna. Ha a gyártás szabványos 9 méteres alapanyagra épül, a -0909 elegendő; a -1212 a 12 méteres szelvények darabolás nélküli feldolgozásához kell. Mindkét konfiguráció 3 kW-tól 20 kW-ig rendelhető.
Mekkora a legnagyobb befogható csőátmérő és csőtömeg a TX sorozaton?
A TX sorozat Φ40–360 mm közötti kör-, négyzet- és téglalapszelvényt fog be, legfeljebb 1 600 kg csőtömegig. Ez a program legnagyobb kapacitása: a kéttokmányos TK és a háromtokmányos TP Φ240 mm-ig dolgozik, a TX ezt Φ360 mm-ig terjeszti ki, és a csőtömeget közel hatszorosára emeli. A még nagyobb, Φ520 mm-ig terjedő átmérőhöz a négytokmányos bővítés rendelhető, extra hosszú és nehéz szelvények feldolgozásához. A vágható anyag szénacél és rozsdamentes acél. A pontos konfigurációt a legnagyobb szelvényméret és a leghosszabb szál együtt határozza meg.
Elérhető-e fazettavágás (ferdevágás) a TX sorozaton?
A ±45°-os fazettavágás a TX sorozaton gyári alapfelszereltség, X, Y és V típusban, programból hívva, vágófejcsere nélkül. Nehézipari csőillesztéseknél, például tartálynyílásoknál, csővezeték-csatlakozóknál és acélszerkezeti csomópontoknál ez a hegesztési varrat-előkészítést köszörülés nélkül, ismételhetően biztosítja. Ebben a TX a háromtokmányos TP sorozattal egyezik, ahol a fazetta szintén gyári alap. A kéttokmányos TK sorozaton ezzel szemben a ferdevágás opció, rendszer- és vágófejcserével. Ha a fazetta rendszeres igény a nagy átmérőjű gyártásban, a TX az alapfelszereltségével a gazdaságosabb választás.
Mekkora hagyaték marad a TX sorozaton?
A TX sorozat háromtokmányos, kétirányú vágással dolgozik: a középső támasztótokmány stabilizálja a cső tengelyét, így a szál mindkét vége felől megmunkálható. Optimalizált elrendezésnél a hagyaték nulláig csökkenthető, különleges csöveknél 0–450 mm marad. Nagy átmérőjű, drága acélprofiloknál ez közvetlen anyagmegtakarítás, mivel a szálvégi maradék minimálisra szorul. A háromtokmányos elrendezés a TP sorozattal közös elv, a TX-en nehézipari méretben, 1 600 kg-os csövekre alkalmazva. A szervó-követőrendszer a nehéz cső tömegét is pontosan pozicionálja a vágás alatt.
Milyen vezérlőrendszer és vágófej tartozik a TX sorozathoz?
A TX sorozat FSCUT 5000 vezérlőrendszerrel, A-tengely alapverzióval és BLT5 csővágó fejjel érkezik, 24 hüvelykes kezelői kijelzővel. Ez a program legfejlettebb csővágó vezérlése: kezeli a nehéz cső tömegéből adódó tehetetlenséget, az aszimmetrikus profilok befogásának kompenzációját és a nagy átmérőjű szelvények összetettebb vágásprogramjait. A hajtásoldalon VEICHI buszos szervómotorok dolgoznak, az elektromos szekrény exportkivitelben Siemens komponensekre épül. A vezérléshez hálózatos darabkiosztó szoftver és lézervágási technológiai adatbázis tartozik. A dinamikus követőrendszer a cső forgási pozícióját folyamatosan nyomon követi.
Mekkora helyet és milyen szállítást igényel a TX sorozat?
A TX sorozat a program legnagyobb gépe: a -0909 konfiguráció alapterülete 22 703 × 4 000 mm, a -1212 esetében 29 310 × 4 000 mm, a gépmagasság 2 970 mm, a géptömeg 18, illetve 22 tonna. Ez a méret és tömeg speciális szállítási és üzembe helyezési tervezést igényel, amelyet a telepítés előtt egyeztetünk. Az alapozásnak és a csarnok belmagasságának a teljes géphosszt és a cső be- és kiadagolásához szükséges szabad teret is fogadnia kell. A KAP Processing a felmérésnél a mozgatási útvonalat és a daruzási igényt is felméri. A pontos helyigényt a választott konfiguráció rögzíti.
Mekkora falvastagságot vág egy lézeres csővágó?
A vágható falvastagságot a lézerteljesítmény és az anyag együtt határozza meg: nagyobb kW-nál vastagabb falú cső vágható, azonos teljesítményen pedig a szénacél vastagabban, mint a rozsdamentes acél vagy az alumínium. A pontos határt a csőgeometria és a segédgáz is befolyásolja, ezért egyetlen szám helyett konfigurációnként érdemes vizsgálni. A vékony falú csöveket kisebb teljesítmény is tisztán vágja, túlmelegedés nélkül, a vastag falú szerkezeti csőhöz nagyobb forrás kell. A termelési biztonság kedvéért a teljesítményt a leggyakoribb anyaghoz és falvastagsághoz érdemes méretezni, nem a ritka szélső esethez. A konkrét csőre vonatkozó határt a helyszíni felmérésen adjuk meg.
Milyen segédgáz kell a csővágáshoz?
A segédgáz a vágás minőségét és költségét egyaránt meghatározza. Szénacélnál az oxigén gyorsabb, gazdaságosabb vágást ad enyhén oxidált éllel, a sűrített levegő pedig olcsó kompromisszum vékonyabb falaknál. Rozsdamentes acélnál és alumíniumnál a nitrogén ad tiszta, oxidmentes, hegesztésre és festésre kész vágásélt, viszont nagyobb nyomáson fogy, ami emeli az üzemeltetési költséget. A gázválasztást a megkövetelt élminőség és a darabszám együtt dönti el, az anyagtípuson túl az üzemeltetési költség is mérlegelendő. Hogy a nitrogén, az oxigén és a sűrített levegő mikor melyik anyagnál és élkövetelménynél ad jobb eredményt, azt a lézervágás segédgázairól szóló cikkünk részletezi.
Hogyan válasszak lézerteljesítményt (kW) csővágó géphez?
A lézerteljesítményt három tényező dönti el: a leggyakoribb anyag, a maximális falvastagság és a megkövetelt vágási sebesség. Vékony falú, dekoratív vagy bútoripari csövekhez 1,5–3 kW is elegendő, míg vastag szerkezeti acélhoz vagy nagy darabszámhoz 6 kW vagy több indokolt a sebesség és a vágóképesség miatt. A túl alacsony teljesítmény szűk keresztmetszetet okoz a vastagabb anyagoknál, a túlméretezett viszont fölösleges beruházási és energiaköltség. A leggazdaságosabb választás a valós napi anyagprofilhoz igazított teljesítmény, amelyhez konkrét anyag- és vastagságadat alapján adunk javaslatot.
Mitől függ egy lézeres csővágó ára?
A lézeres csővágó árát elsősorban a lézerforrás teljesítménye (kW), a befogási elrendezés (két- vagy háromtokmányos), az anyagadagolás automatizáltsága és a maximális csőhossz határozza meg. A 6 kW feletti teljesítmény, a kis hagyatékú háromtokmányos kialakítás és a teljesen automatikus adagolás emeli az árat, cserébe nagyobb átbocsátást és anyagmegtakarítást ad. A gyári fazettavágás, a hosszabbított csőbefogás és a márkás optikai komponensek szintén ártényezők. A leggazdaságosabb konfiguráció a valós termelési profilhoz igazított, ezért az árajánlatot anyag, falvastagság, csőméret és darabszám alapján állítjuk össze. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel.
Vágható-e rézcső lézeres csővágóval?
Igen, csővágóink rézcsövet is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás 95%-nál többét visszaveri, és gyorsan elvezeti a hőt, ezért a szúrás a kritikus lépés. Hogy egy gép milyen falvastagságú rézcsövet vág, azt a lézerteljesítmény, az elfogadható vágási idő és a falvastagság együtt határozza meg. Vékony falú rézcsőnél a tokmány szorítóereje is számít, mert a puha anyag deformálódhat; a rézvágás további feltételeit a rézvágásról szóló cikkünk foglalja össze. A konkrét csőre vonatkozó határt a helyszíni felmérésen, az anyagminőség, az átmérő és a falvastagság alapján adjuk meg.
Miért a KAP Processing?
Tanácsadás
Felmérjük a csőméretet, a falvastagságot és a szálhosszt, és ehhez választjuk ki az adagolási és tokmány-konfigurációt.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP-háttérrel, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljük át, melyik TX konfiguráció illik a gyártásához
Helyszíni felmérés vagy online konzultáció keretében pontosítjuk a méretet, a teljesítményt és a fazetta-igényt. A nagy gépméret miatt a szállítást és a telepítést is előre tervezzük.
Hasonló termékek
Fedezze fel a csővágó program további tagjait
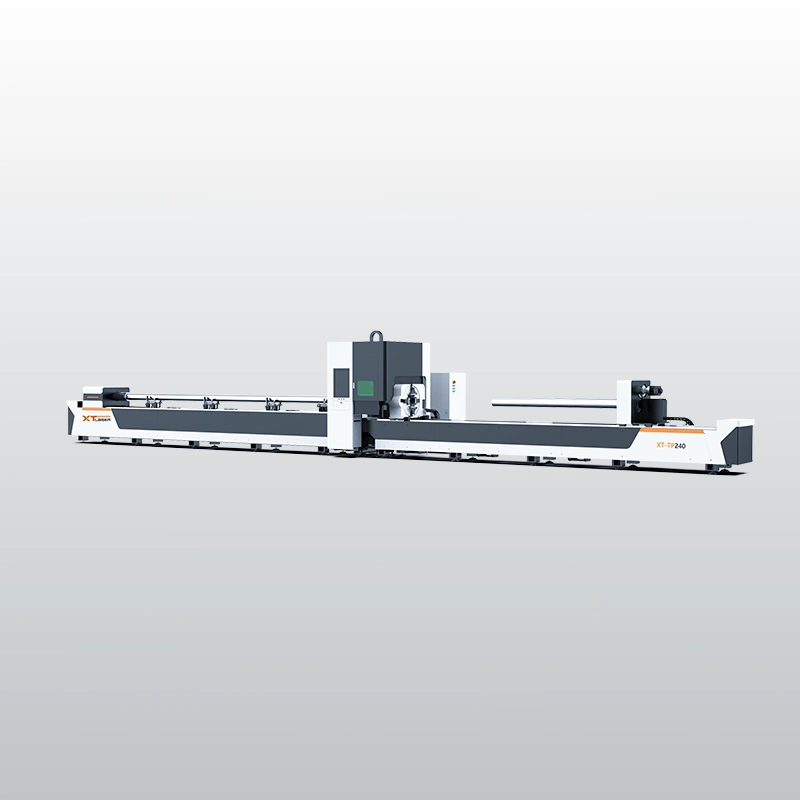
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
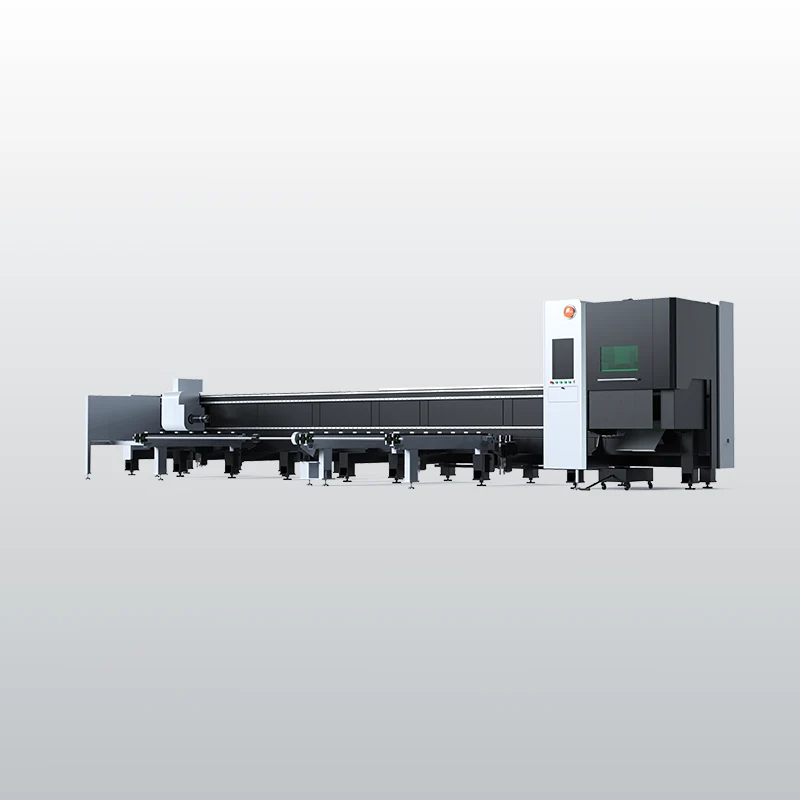
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg
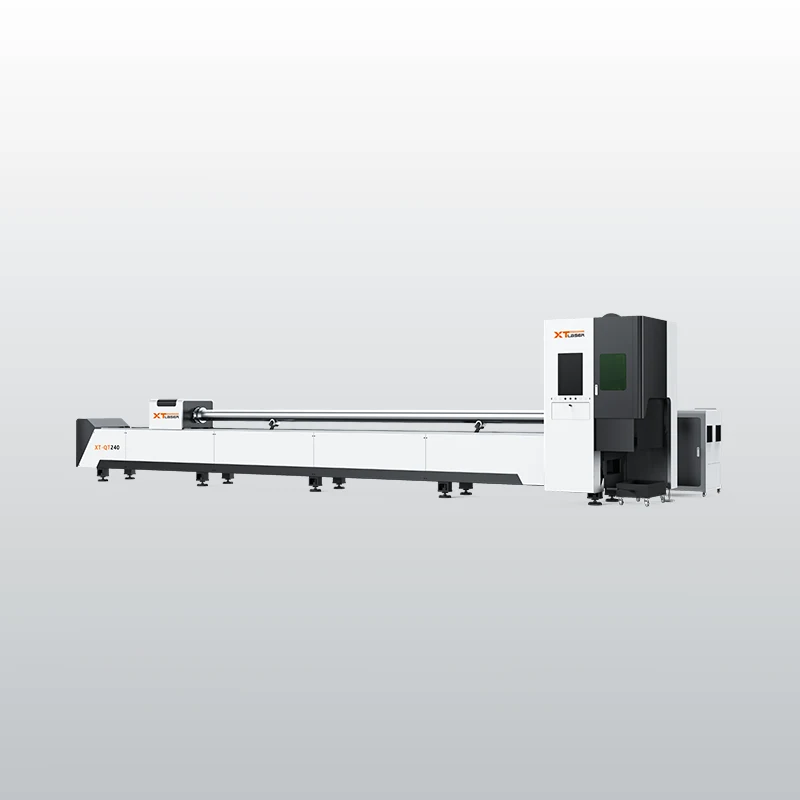
T sorozat lézeres csővágó
Kéttokmányos csővágó: azonos gépváz T160 és T240 tokmányhoz, ±0,03 mm/m pontosság, 1,5–6 kW, 9100 × 1400 mm alapterület