
Lézervágás gépgyártáshoz: burkolattól a tartószerkezeti lemezig
Burkolat-, tartó- és funkcionális lemezalkatrészek ipari gépekhez és berendezésekhez, szénacél, rozsdamentes, alumínium és réz lemezből.
Síklemez lézervágó gép- és berendezésgyártáshoz
A gép- és berendezésgyártó a saját végtermékét szereli: csomagológépet, élelmiszeripari berendezést, mezőgazdasági gépet vagy ipari mosogatót. A lemezalkatrész itt beépülő elem, gépház- és burkolatlemez, talp- és oldallemez, merevítő, konzol és perforált lemez, sok típusban és változó darabszámban. Szabványos 1 530 × 3 050 mm-es táblához a kompakt H sorozat a kiindulópont, 3 vagy 6 kW teljesítménnyel. Nagyobb táblához és szélesebb teljesítménysávhoz a nyitott W sorozat hat munkaterületet kínál 2 540 × 8 100 mm-ig, 3–30 kW között. Ha a gép kihasználtsága tartósan magas, a csereasztalos, teljesen zárt G sorozat csökkenti a lemezcsere állásidejét.
A gépet az alkatrészlista, a táblaméret és az anyagok alapján méretezzük.
Gépgyártási kihívások és a lézeres megoldás
Sok alkatrésztípus, kis sorozat
Egy berendezés több tucat különböző lemezalkatrészből áll, és a típusok hétről hétre változnak. A lézervágó szerszám nélkül, a rajzból vág, a nesting szoftver pedig több alkatrészt egy táblára rendez, így az átállás programváltás.
Vegyes anyag egy héten belül
Szénacél burkolat, rozsdamentes élelmiszeripari elem és alumínium fedél ugyanazon a gépen követi egymást. A H, a W és a G sorozat anyaglistáján mindhárom anyag szerepel, az anyagváltáshoz nem kell szerszámot cserélni.
Illeszkedő szerelési furatok
A pontatlan furatkép és kivágás a szerelésnél utómunkaként jelentkezik. A H, a W és a G sorozat pozicionálási pontossága ±0,03 mm/m, a kontúr és a furatkép a rajz geometriáját követi, darabról darabra.
Lemezcsere mint állásidő
Nyitott, egyasztalos gépen a betöltés és a kiszedés a vágási ciklusok között történik. Tartósan magas kihasználtságnál a G sorozat két asztala párhuzamosan dolgozik: az egyiken vág, a másikon tölt, 25–40 másodperces asztalcserével.
Ajánlott síklemez lézervágó sorozatok gépgyártáshoz
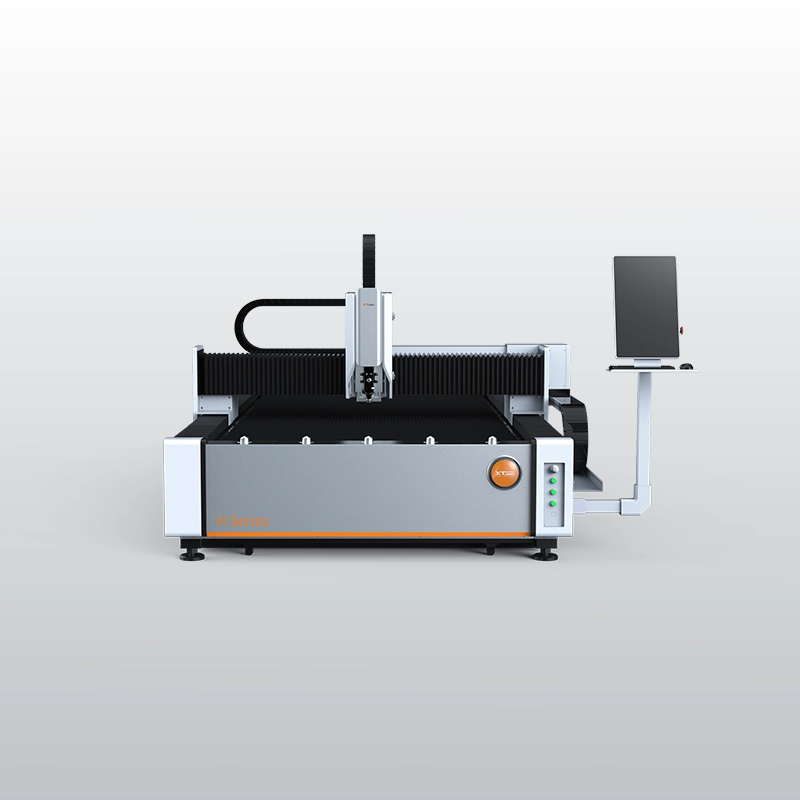
H sorozat síklemez lézervágó
Belépőszintű síklemez lézervágó kompakt műhelyekbe: 1 530 × 3 050 mm munkaterület, 3 vagy 6 kW, 9 m² alapterület
3–6 kW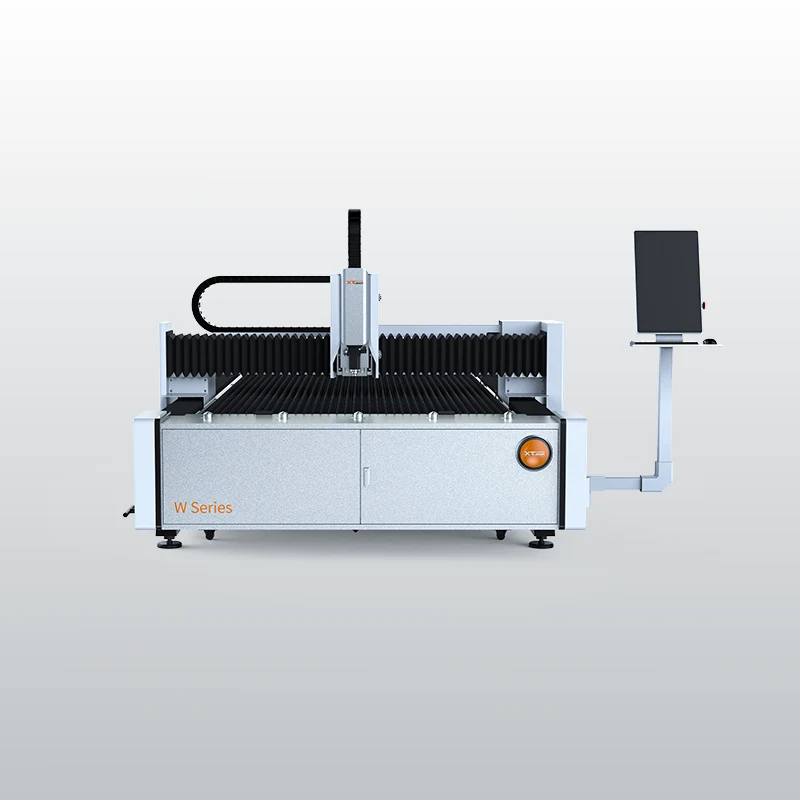
W sorozat síklemez lézervágó
A síklemez program gerince: hat munkaterület 1530 × 3050 mm-től 2540 × 8100 mm-ig, 3–30 kW teljesítménytartományban
3–30 kW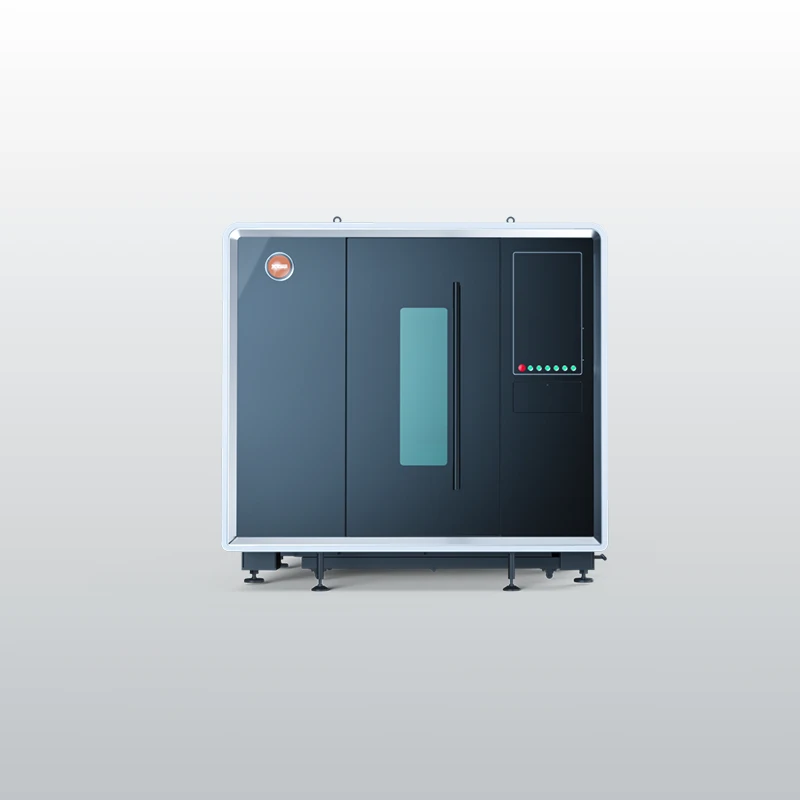
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
3–60 kWMunkaterületek, kivitelek és anyagok
| Kivitel és teljesítmény | Munkaterület | Anyag | Sorozat |
|---|---|---|---|
| Nyitott, kompakt, 3 vagy 6 kW | 1 530 × 3 050 mm | szénacél, rozsdamentes acél, alumínium | H |
| Nyitott, 3–30 kW | 1 530 × 3 050 mm és 2 540 × 8 100 mm között, hat méretben | szénacél, rozsdamentes acél, alumínium | W |
| Teljesen zárt, csereasztalos, 3–60 kW | 1 530 × 3 050 mm és 2 530 × 6 050 mm között, négy méretben | szénacél, rozsdamentes acél, alumínium | G |
A vágható lemezvastagság az anyagtól és a választott lézerteljesítménytől függ, ezért a gépet a jellemző alkatrészek alapján konfiguráljuk.
Gyakori kérdések a gépgyártási lemezalkatrészek lézervágásáról
Melyik XT Laser síklemez lézervágó való gép- és berendezésgyártáshoz?
A táblaméret, a kihasználtság és a telepítési környezet dönt. Szabványos 1 530 × 3 050 mm-es táblához és egy-két műszakos üzemhez a kompakt H sorozat a kiindulópont: 3 vagy 6 kW, 9 m² alapterület, ±0,03 mm/m pozicionálási pontosság. Nagyobb táblához vagy szélesebb teljesítménysávhoz a nyitott W sorozat hat munkaterülete 2 540 × 8 100 mm-ig terjed, 3–30 kW teljesítménnyel. Ha a gép tartósan magas kihasználtsággal fut, vagy a munkatér zárt kivitelt kíván, a csereasztalos G sorozat a megfelelő, 3–60 kW között. A választást a jellemző alkatrészlista alapján egyeztetjük.
Hogyan kezelhető a sok alkatrésztípus és a gyakori átállás?
A lézervágásnál nincs szerszám: az alkatrész geometriája a rajzból jön, így egy új vagy módosított alkatrészhez elég a program. A nesting szoftver több alkatrésztípust egy táblára rendez, a maradéklemez pedig a következő feladathoz felhasználható. A tárolt programok egy visszatérő rendelésnél átállás nélkül indíthatók, módosított alkatrésznél pedig csak a programot kell frissíteni, szerszám nem válik selejtté. Egy berendezés lemezalkatrész-készlete így tábláról táblára, a szerelés sorrendjében vágható ki, és a szerelés a kész darabokkal kezdhető. A gépgyártásra jellemző kis és közepes sorozatoknál ez a raktárkészletet és az átfutási időt is csökkenti.
Mikor éri meg a csereasztalos gép a nyitott kivitel helyett?
Akkor, ha a lemezcsere ideje már mérhető veszteség. Nyitott, egyasztalos gépen, mint a H és a W sorozat, a betöltés és a kiszedés a vágási ciklusok között történik, ami egy-két műszakos, kis és közepes sorozatú termelésben jellemzően nem szűk keresztmetszet. A G sorozat két asztala párhuzamosan dolgozik: amíg az egyiken vág, a másikra új lemez kerül, az asztalcsere variánstól függően 25–40 másodperc. A G emellett teljesen zárt kivitelű, ami a munkatér por- és zajterhelését is csökkenti. A döntéshez az éves táblaszámot és a műszakrendet együtt nézzük át.
Milyen pontossággal illeszkednek a vágott alkatrészek a szerelésnél?
A H, a W és a G sorozat pozicionálási pontossága ±0,03 mm/m, visszapozicionálási pontossága ±0,03 mm. A W és a G gyári vágási adatai 1 mm-es rozsdamentes acél referencián: egy 30 mm-es kör körkörössége legfeljebb 0,1 mm, egy 190 mm-es négyzet szomszédos oldalainak eltérése legfeljebb 0,05 mm. A furatkép és a kontúr a rajzból jön, így a sorozat darabjai egymással felcserélhetők, és a szerelésnél nem kell utólag fúrni vagy reszelni. Vastagabb lemeznél és más anyagon a méretpontosság a vágási paraméterektől is függ, ezért a kritikus alkatrészeket a felmérésnél egyeztetjük.
Milyen gépgyártási alkatrészek készülnek jellemzően lézervágással?
Szinte minden síklemezből kivágott elem, amely a berendezésbe beépül. Jellemzők a gépházak, a burkoló- és fedőlemezek, a vezérlőszekrény-lemezek, a talp- és oldallemezek, a merevítő hevederek és a szerelőkonzolok, valamint a perforált szűrő-, terelő- és áramláselosztó lemezek. Élelmiszeripari és higiéniai berendezéseknél a rozsdamentes acél, könnyített szerkezeteknél az alumínium is gyakori. A kivágott alkatrészek nagy része élhajlításra, hegesztésre vagy felületkezelésre megy tovább, ezért a pontos kontúr és a tiszta él a következő műveleteket is gyorsítja. A jellemző alkatrészcsaládokat a felmérésnél végignézzük, és ehhez igazítjuk a gép méretét.