
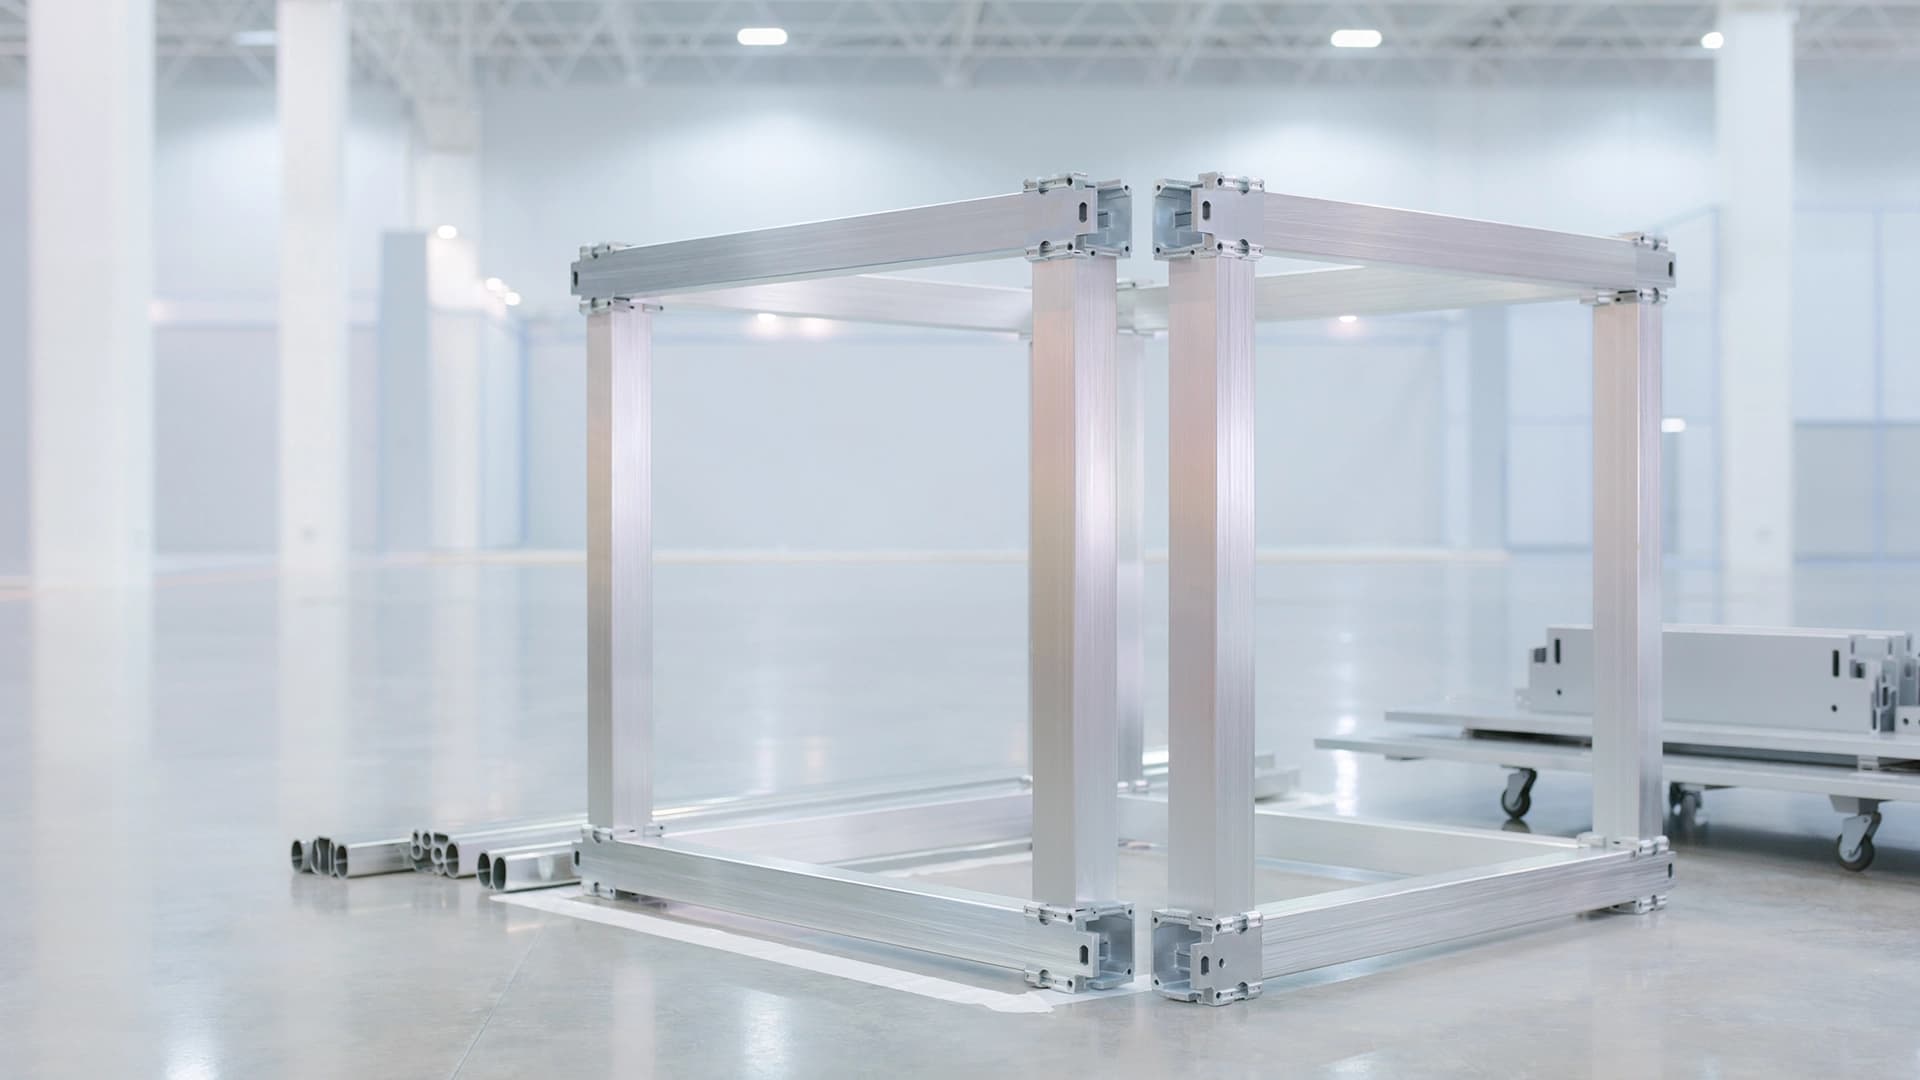
Lézervágás reklámtechnikához: alumínium és acél csőprofilok sorozatban
Alumínium, rozsdamentes és szénacél csőprofilok vágása display- és kiállítóvázakhoz, Φ15–90 mm között, automatizált sorozatban.
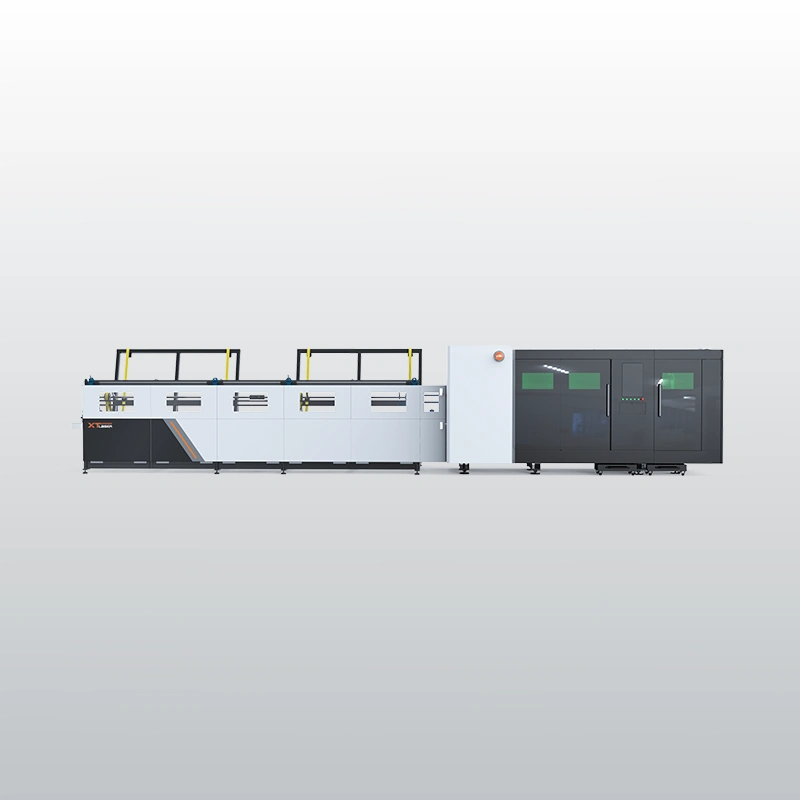
Kiscsővágó lézer display- és kiállítóváz-gyártáshoz
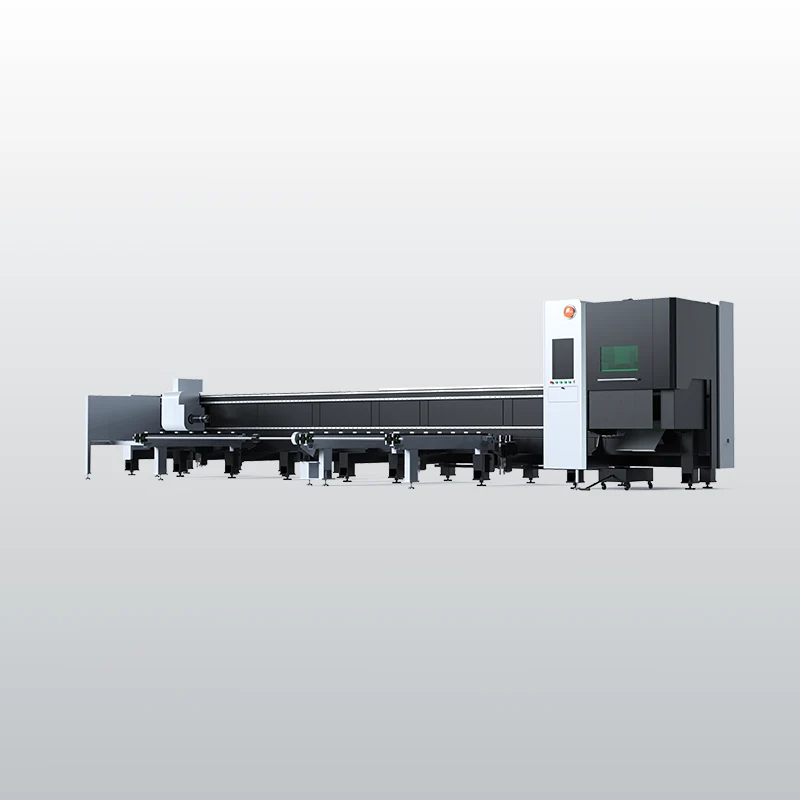
A reklámtechnikai és kiállítórendszer-gyártás kis átmérőjű, ismétlődő csőelemekből dolgozik, ahol a vágott él gyakran látható marad. Erre a THP kiscsővágó készült: Φ15–90 mm közötti kör-, négyzet- és téglalapszelvényt vág szénacélból, rozsdamentes acélból és alumíniumból, 200 ford./perc tokmányfordulatszámmal és 1G gyorsulással. Az anyagtároló adagolórendszer gyári alap, így a gép felügyelet nélkül, éjszaka is termel, a ±45°-os fazetta pedig programból hívható. Φ90 mm fölötti vagy hosszabb vázelemekhez a TK sorozat a folytatás, Φ240 mm-ig és 12,5 méteres szálig.
A gépet a profilkínálat, az anyagok és a darabszám alapján méretezzük.
Reklámtechnikai csőgyártási kihívások és a lézeres megoldás
Látható vágott él
Display- és standelemeknél a sorjás vagy elszíneződött él szemmel látható minőségi hiba, és utólagos csiszolást kér. Rozsdamentes acélon és alumíniumon a nitrogén segédgáz oxidmentes, tiszta vágásélt ad, külön felületkezelés nélkül.
Sok azonos elem gyorsan
A kiállítóvázak ugyanabból a néhány elemből épülnek, nagy darabszámban és szoros határidővel. A THP anyagtároló adagolója gyári alap, így a gép önállóan adagol, vág és rak ki, éjszaka is.
Vegyes anyag egy sorozatban
Egy rendszeren belül gyakran keveredik az alumínium, a rozsdamentes és a szénacél profil. A THP vezérlése anyagonként és csőtípusonként tárolja a befogóerő-profilokat, így anyagváltáskor nincs átszerelés.
Anyagveszteség kis csöveknél
Kis darabhossznál a szálvégen maradó csődarab aránya magas, és nagy sorozatban összeadódik. A THP algoritmus-alapú anyagelrendezéssel dolgozik, a hagyaték 20 mm-re szorítható.
Ajánlott csővágó sorozatok reklámtechnikai gyártáshoz
Feldolgozható profilok, méretek és anyagok
| Szelvény | Befogható méret | Anyag | Sorozat |
|---|---|---|---|
| Körszelvény | Φ15–90 mm, szálhossz legfeljebb 6,5 m, legfeljebb 30 kg | szénacél, rozsdamentes acél, alumínium | THP |
| Négyzet- és téglalapszelvény | oldalhossz 15–80 mm, szálhossz legfeljebb 6,5 m | szénacél, rozsdamentes acél, alumínium | THP |
| Kör-, négyzet- és téglalapszelvény, nagyobb méretben | Φ10–240 mm, 6,5–12,5 m, legfeljebb 300 kg | szénacél, rozsdamentes acél, alumínium | TK |
A THP-n az automatikus kiadás 600 mm-es darabhosszig javasolt. Szögacélhoz, U-szelvényhez, I-gerendához, nyolcas és homorú profilhoz a THP-re egyedi tokmánypofa rendelhető.
Gyakori kérdések a reklámtechnikai csővágásról
Melyik XT Laser csővágó való display- és kiállítóvázakhoz?
A profilméret, az anyag és a darabhossz dönt. Φ90 mm alatti kör-, valamint 80 mm oldalhossz alatti négyzet- és téglalapszelvényhez a THP kiscsővágó a kiindulópont: szénacélt, rozsdamentes acélt és alumíniumot vág, gyári automatizált adagolással, 1,5–3 kW teljesítménnyel. Az automatikus kiadás 600 mm-es darabhosszig javasolt, ami a kötőelemek, csatlakozók és rövid vázelemek jellemző mérete. Φ90 mm fölötti vagy hosszabb vázelemekhez, alumíniumból is, a kéttokmányos TK sorozat a megfelelő, Φ240 mm-ig és 12,5 méteres szálhosszig. Vegyes kínálatnál a rövid, nagy darabszámú elemek a THP-re, a nagyobb szelvények a TK-ra oszthatók.
Hogyan lesz tiszta, utómunka nélküli a látható vágott él?
A vágásél minőségét elsősorban a segédgáz és a vágási paraméterek határozzák meg. Rozsdamentes acélon és alumíniumon a nitrogén oxidmentes, fémtiszta élt ad, amely látható helyre is kerülhet csiszolás nélkül. Szénacélnál az oxigén gyorsabb és gazdaságosabb, de enyhén oxidált élt hagy, ami festett vagy porszórt elemeknél jellemzően nem gond. A sűrített levegő vékonyabb falaknál olcsó köztes megoldás. A vezérlés anyagonként tárolja a beállításokat, így az ismétlődő elemek élminősége sorozaton belül azonos marad. Ha egy látható elemre különleges követelmény vonatkozik, a paramétereket a saját profilján egyeztetjük. A fazettával vagy kontúrral vágott csatlakozó élek ugyanígy tiszták maradnak, mert a vágással egy műveletben készülnek.
Milyen megmunkálások készülnek el egy programban a csőprofilon?
A csővágó lézer a mértékre vágással egy programban készíti el a kötőelemek furatait, a csatlakozók hornyait, a kivágásokat és az illesztési kontúrokat is. A moduláris rendszerek egymásba illő elemei így a rajzból kapják a geometriájukat, nem utólagos fúrásból vagy marásból. A THP-n a ±45°-os fazetta X, Y és V típusban gyári alap, programból hívva, a TK-n opció, rendszer- és vágófejcserével. A darabkiosztást az algoritmus a rendelkezésre álló csőhosszra optimalizálja. Az eredmény: kevesebb gépközi mozgatás és utólagos művelet, és azonos méret minden darabon a sorozatban. A programok tárolhatók, így egy visszatérő rendelés átállás nélkül újraindítható.
Mennyire gyors a gyártás kis átmérőjű csöveken?
A THP kiscsővágó tokmányfordulatszáma 200 ford./perc, gyorsulása 1G, így a cső a következő vágáshoz rövid idő alatt áll pozícióba, és rövid darabhossznál az üresjárati idő kicsi marad. Az anyagtároló, az adagoló és a kiadó rendszer gyári alapfelszereltség: az operátor feltölti az adagolótárat, a gép önállóan adagolja a következő csövet, feldolgozza, és a kész darabot a kiadó állványra helyezi. Így a gép éjszaka, felügyelet nélkül is termel, ami szezonális csúcsoknál és szoros kiállítási határidőknél számít. A tényleges ciklusidőt a darabhossz, a furatok száma és a falvastagság határozza meg.
Kell-e külön gép a lemezből készülő talp-, panel- és konzolelemekhez?
A THP és a TK csővágó, ezért csak csőszelvényt fog be; a talplemezekhez, panelekhez, konzolokhoz és kivágott betűelemekhez síklemez lézervágó való. A kiállítórendszerek jellemzően mindkét anyagformát használják, ezért érdemes a cső- és a lemezmunka arányát együtt nézni. Ha a lemezmunka mennyisége jelentős, a külön síklemez gép párhuzamos kapacitást ad, és a csővágó a profilokra marad. Kisebb lemezmennyiségnél bérvágással is áthidalható. A felmérésnél a két anyagforma arányát, a jellemző lemezvastagságot és az anyagokat együtt nézzük, és ehhez igazítjuk a javasolt gépparkot. A síklemez lézervágók szénacél, rozsdamentes acél és alumínium lemezt is vágnak, így a táblák és a vázak anyaga egységes maradhat.