
Csővágó lézergépek
Ipari fiber lézeres csővágó rendszerek kör-, négyzet- és téglalapszelvényhez, valamint szögacélhoz, Φ10–360 mm átmérőig és 6–12,5 m csőhosszig.
Sorozatok
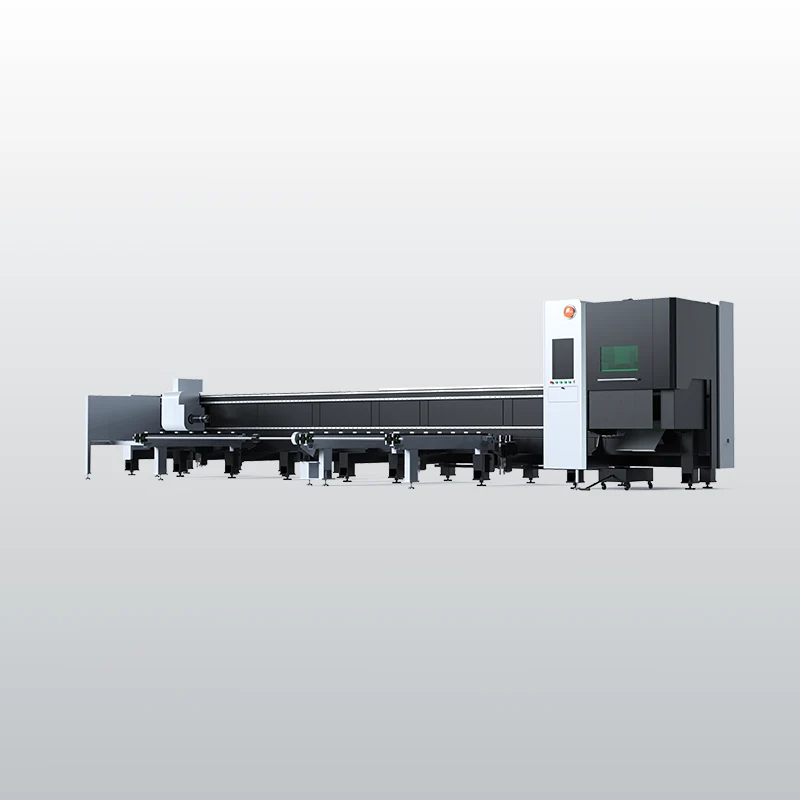
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg
1,5–6 kW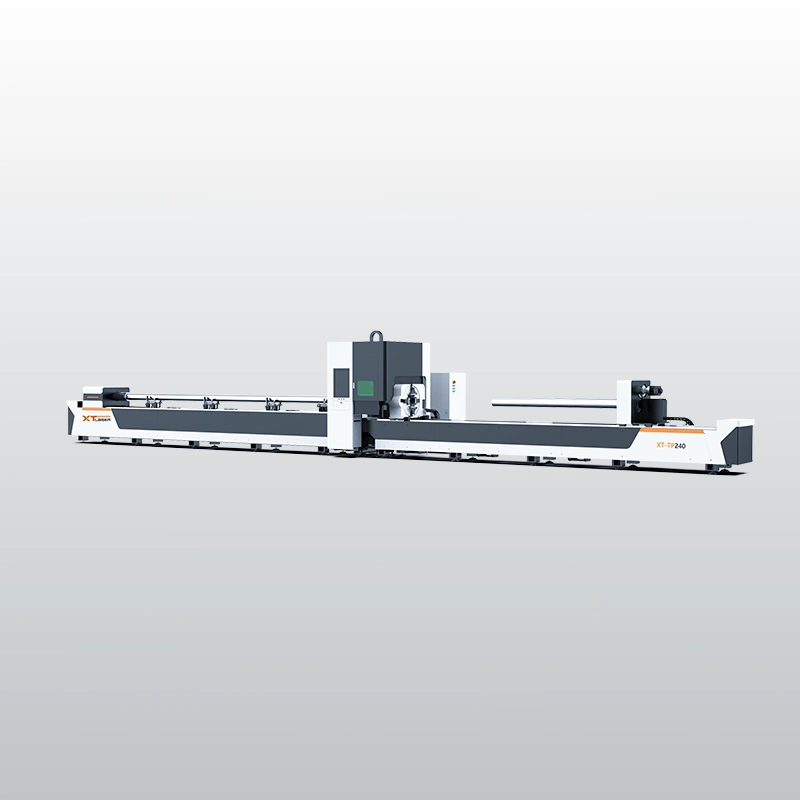
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
1,5–12 kW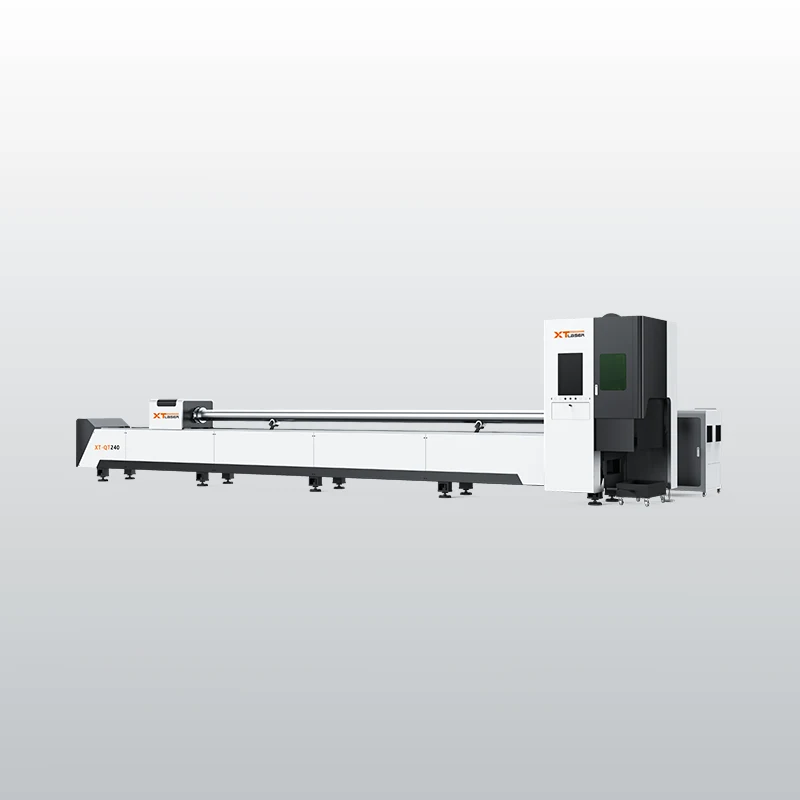
T sorozat lézeres csővágó
Kéttokmányos csővágó: azonos gépváz T160 és T240 tokmányhoz, ±0,03 mm/m pontosság, 1,5–6 kW, 9100 × 1400 mm alapterület
1,5–6 kW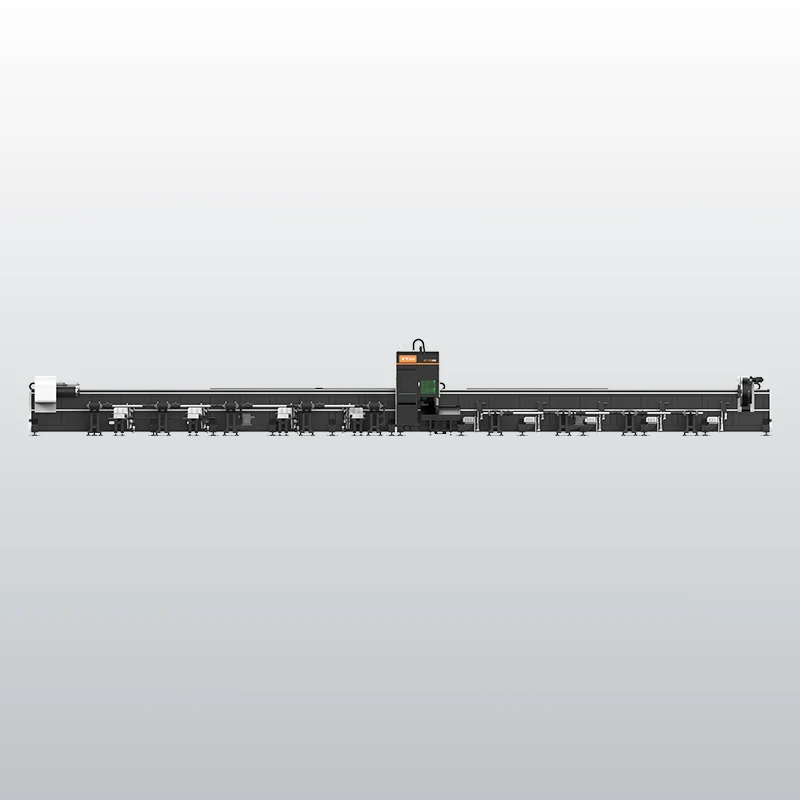
TX sorozat lézeres csővágó
Nehézipari nagy átmérőjű csővágó: Φ40–360 mm, 1600 kg csőtömeg, maradékmentes vágás, gyári ferdevágás, 9 és 12 m hossz
3–20 kW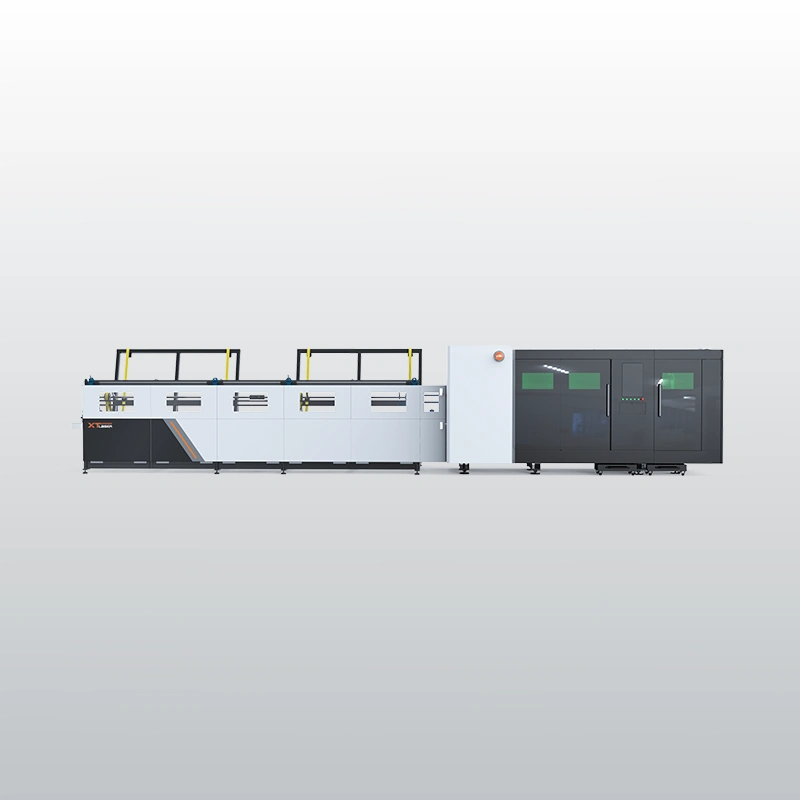
THP sorozat lézeres csővágó
Nagysebességű kiscsővágó: Φ15–90 mm, 200 ford./perc tokmány-fordulatszám, 1 G gyorsulás, 20 mm hagyaték
1,5–3 kWSorozatok összehasonlítása
| Sorozat | Csőátmérő | Max. csőhossz | Teljesítmény | Változatok |
|---|---|---|---|---|
| TK sorozat | Φ10–240 mm | 6,5–12,5 m | 1,5–6 kW | 8 |
| TP sorozat | Φ10–240 mm | 6–9 m | 1,5–12 kW | 2 |
| T sorozat | Φ10–240 mm | 6,5 m | 1,5–6 kW | 2 |
| TX sorozat | Φ40–360 mm | 9–12 m | 3–20 kW | 2 |
| THP sorozat | Φ15–90 mm | 6,5 m | 1,5–3 kW | 1 |
Mikor érdemes csővágó fiber lézert választani?
A csővágó fiber lézer egy befogásból vágja le a csövet hosszra, és ugyanebben a menetben készíti el a furatokat, kivágásokat és a csatlakozó végeket. A fűrészelés, fúrás és marás külön műveletei így egy gépre kerülnek. Profilváltáskor nincs szerszámcsere, csak programcsere, a pontosan illeszkedő vágott vég pedig a hegesztést és az összeszerelést is gyorsítja. Kör- és zártszelvényű csövekhez, szénacélhoz, rozsdamentes acélhoz és alumíniumhoz egyaránt használható.
Hogyan válasszon a sorozatok közül?
Csőátmérő. Φ10–240 mm-es csőhöz a TK és a TP sorozat készül, kis átmérőhöz (Φ15–90 mm) a THP, nagy átmérőjű és nehéz szelvényekhez Φ360 mm-ig a TX. A T sorozat a kompakt, kéttokmányos belépő gép.
Csőhossz. Szabványos 6 m-es szálhoz minden sorozat megfelel. Hosszabb csőhöz a TP nagyobb változata (9 m), a TX (12 m) és a TK (12,5 m) illik.
Két vagy három tokmány. A kéttokmányos TK és T egyszerűbb felépítésű. A háromtokmányos TP és TX kevesebb maradékot hagy, és ±45°-os fazettavágással a hegesztési élelőkészítést is elvégzi.
Automatizálás. A THP gyárilag automatikus anyagtárolós adagolóval érkezik, ezért nagy darabszámú kiscső-gyártáshoz készült. A nagyobb gépeknél a rakodás szintje konfigurációtól függ.
Teljesítmény. A sorozatok 1,5 kW-tól 20 kW-ig fedik le a tartományt. Hogy melyik illik, azt a falvastagság, az anyag és az elvárt ciklusidő dönti el; ebben az alábbi kérdések és a helyszíni felmérés segít.
Gyakori kérdések
Milyen csőprofilokat lehet fiber lézerrel vágni?
Fiber lézerrel kör, négyzet és téglalap zártszelvény vágható alapkivitelben, univerzális befogópofákkal pedig ovál cső, L-idom (szögacél), U-szelvény és H/I-gerenda is feldolgozható. A gép ugyanazon a befogáson vált a profiltípusok között, így egy beruházás több szelvényformát lefed. A kezelhető átmérő- és élhossztartomány sorozatonként Φ10 mm-től 240 mm fölé terjed. A profilválaszték dönti el, hogy a csővázgyártástól a bútoriparig mely feladatokra állítható be a gép, ezért érdemes a leggyakoribb szelvényt megadni a konfiguráláskor.
Milyen anyagokat vág a lézeres csővágó?
A lézeres csővágó szénacélt, rozsdamentes acélt, alumíniumot és rezet vág. Az acélokat a legszélesebb vastagságtartományban dolgozza fel, a nagy fényvisszaverő-képességű színesfémeknél (alumínium, réz) pedig a vágható falvastagságot a lézerteljesítmény, az elfogadható vágási idő és a falvastagság együtt határozza meg. A vágóél minőségét az anyaghoz illesztett segédgáz adja: rozsdamentesnél és alumíniumnál nitrogén, szénacélnál oxigén vagy sűrített levegő. A vágható maximális falvastagság minden anyagnál a lézerteljesítmény függvénye, ezért a gép kiválasztásához az anyag és a vastagság együtt mérvadó. Az anyagok viselkedését a vágási résben a fiber lézerrel vágható fémek áttekintése mutatja be részletesen.
Mekkora falvastagságot vág egy lézeres csővágó?
A vágható falvastagságot a lézerteljesítmény és az anyag együtt határozza meg: nagyobb kW-nál vastagabb falú cső vágható, azonos teljesítményen pedig a szénacél vastagabban, mint a rozsdamentes acél vagy az alumínium. A pontos határt a csőgeometria és a segédgáz is befolyásolja, ezért egyetlen szám helyett konfigurációnként érdemes vizsgálni. A vékony falú csöveket kisebb teljesítmény is tisztán vágja, túlmelegedés nélkül, a vastag falú szerkezeti csőhöz nagyobb forrás kell. A termelési biztonság kedvéért a teljesítményt a leggyakoribb anyaghoz és falvastagsághoz érdemes méretezni, nem a ritka szélső esethez. A konkrét csőre vonatkozó határt a helyszíni felmérésen adjuk meg.
Mi a hagyaték (maradék csővég) a csővágásnál, és hogyan csökkenthető?
A hagyaték az a csővég, amelyet a vágás végén a tokmány befog, ezért nem vágható alkatrésszé, és jellemzően hulladékként marad vissza. Mértékét elsősorban a befogási elrendezés határozza meg: a háromtokmányos, kétirányú vágásra képes gépek a szál végét is ki tudják használni, így a hagyaték jóval kisebb, mint a hagyományos kéttokmányos befogásnál. A pontos érték sorozatonként és csőméretenként eltér, ezt a sorozatlapok adják meg. Nagy sorozatnál a szálankénti maradék összeadódik, ami rozsdamentes acélnál és drágább ötvözeteknél közvetlen költségtétel. A hagyaték ezért az egyik fontos gazdaságossági mutató a csővágó kiválasztásakor.
Milyen segédgáz kell a csővágáshoz?
A segédgáz a vágás minőségét és költségét egyaránt meghatározza. Szénacélnál az oxigén gyorsabb, gazdaságosabb vágást ad enyhén oxidált éllel, a sűrített levegő pedig olcsó kompromisszum vékonyabb falaknál. Rozsdamentes acélnál és alumíniumnál a nitrogén ad tiszta, oxidmentes, hegesztésre és festésre kész vágásélt, viszont nagyobb nyomáson fogy, ami emeli az üzemeltetési költséget. A gázválasztást a megkövetelt élminőség és a darabszám együtt dönti el, az anyagtípuson túl az üzemeltetési költség is mérlegelendő. Hogy a nitrogén, az oxigén és a sűrített levegő mikor melyik anyagnál és élkövetelménynél ad jobb eredményt, azt a lézervágás segédgázairól szóló cikkünk részletezi.
Milyen vezérlést használnak a lézeres csővágók, és mennyire betanulható a kezelés?
A lézeres csővágók dedikált csővágó vezérléssel és darabkiosztó szoftverrel érkeznek, amely a rendelkezésre álló csőhosszra optimalizálja az alkatrészek elrendezését, így csökken a maradék. A kezelő rajzból (DXF, STEP) vagy paraméteres alakzatból dolgozik, a szoftver a darabkiosztást és a pályagenerálást elvégzi. A betanítás a telepítés része, egy alapszintű kezelő jellemzően néhány nap alatt önállóan indít gyártást. A vezérlő automatikus élkövetése és ütközésvédelme csökkenti a kezelői hibából eredő állásidőt és a vágófej sérülésének kockázatát. Az egyes sorozatok vezérlőrendszerét a sorozatlapok konfigurációs táblája tartalmazza.
Kell-e külön gép a lemez- és a csővágáshoz?
Nem feltétlenül: elérhető dedikált csővágó és kombinált, síklemezt és csövet egyaránt feldolgozó gép is. A dedikált csővágó a forgatás, a befogás és a hosszú szálak kezelése köré épül, ezért tiszta csőgyártásban gyorsabb és pontosabb. A kombinált gép akkor gazdaságos, ha a lemez- és csőmennyiség vegyes, és a helyet vagy a beruházást egyetlen berendezésre kell koncentrálni. A döntés alapja a két feladat aránya és a napi darabszám, nem a gépek elméleti képessége. A tipikus csőfeladatokat és a döntés szempontjait a külön csővágó választásáról szóló cikkünk veszi sorra.
Hogyan válasszak lézerteljesítményt (kW) csővágó géphez?
A lézerteljesítményt három tényező dönti el: a leggyakoribb anyag, a maximális falvastagság és a megkövetelt vágási sebesség. Vékony falú, dekoratív vagy bútoripari csövekhez 1,5–3 kW is elegendő, míg vastag szerkezeti acélhoz vagy nagy darabszámhoz 6 kW vagy több indokolt a sebesség és a vágóképesség miatt. A túl alacsony teljesítmény szűk keresztmetszetet okoz a vastagabb anyagoknál, a túlméretezett viszont fölösleges beruházási és energiaköltség. A leggazdaságosabb választás a valós napi anyagprofilhoz igazított teljesítmény, amelyhez konkrét anyag- és vastagságadat alapján adunk javaslatot.
Mitől függ egy lézeres csővágó ára?
A lézeres csővágó árát elsősorban a lézerforrás teljesítménye (kW), a befogási elrendezés (két- vagy háromtokmányos), az anyagadagolás automatizáltsága és a maximális csőhossz határozza meg. A 6 kW feletti teljesítmény, a kis hagyatékú háromtokmányos kialakítás és a teljesen automatikus adagolás emeli az árat, cserébe nagyobb átbocsátást és anyagmegtakarítást ad. A gyári fazettavágás, a hosszabbított csőbefogás és a márkás optikai komponensek szintén ártényezők. A leggazdaságosabb konfiguráció a valós termelési profilhoz igazított, ezért az árajánlatot anyag, falvastagság, csőméret és darabszám alapján állítjuk össze. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel.
Vágható-e rézcső lézeres csővágóval?
Igen, csővágóink rézcsövet is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás 95%-nál többét visszaveri, és gyorsan elvezeti a hőt, ezért a szúrás a kritikus lépés. Hogy egy gép milyen falvastagságú rézcsövet vág, azt a lézerteljesítmény, az elfogadható vágási idő és a falvastagság együtt határozza meg. Vékony falú rézcsőnél a tokmány szorítóereje is számít, mert a puha anyag deformálódhat; a rézvágás további feltételeit a rézvágásról szóló cikkünk foglalja össze. A konkrét csőre vonatkozó határt a helyszíni felmérésen, az anyagminőség, az átmérő és a falvastagság alapján adjuk meg.