
Lemez–cső kombinált lézervágó
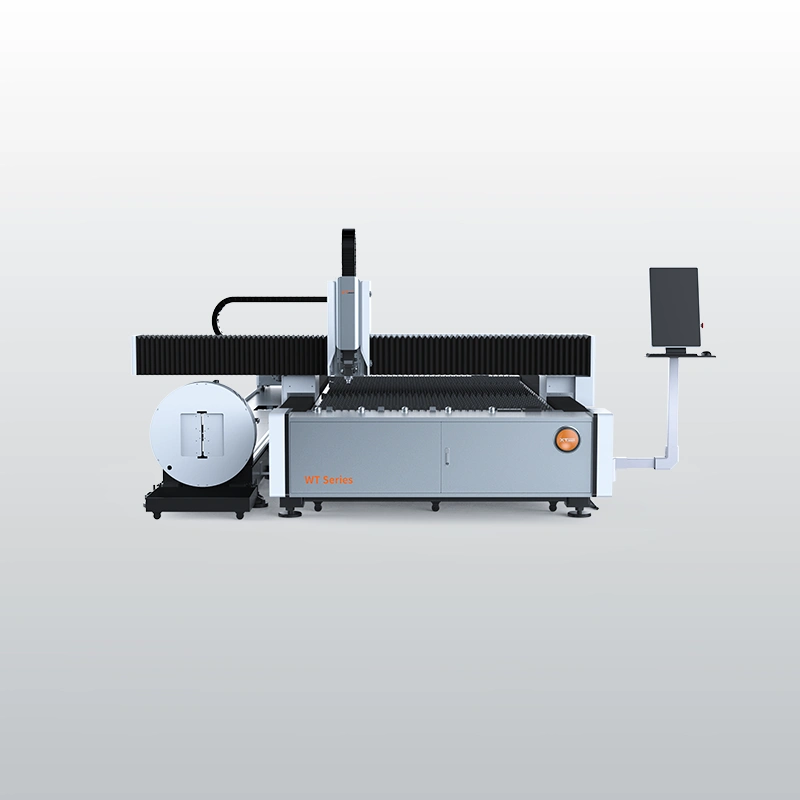
Síklemez és cső egyetlen gépen, egy vezérlővel: öt munkaterület 1,5 × 3 m-től 2,5 × 6 m-ig, Φ10–240 mm-es kör-, négyzet- és téglalapcső legfeljebb 6 m hosszig, 3–12 kW.
Mikor érdemes kombinált lézervágót választani?
A lemez–cső kombinált lézervágó egyetlen gépen vágja a síklemezt és a csövet, egy vezérlővel és egy kezelői munkahellyal. Akkor jó választás, ha a termékeiben mindkét anyagforma megjelenik, de a mennyiség külön-külön még nem tölt ki egy síklemez-lézervágót és egy csővágót. Tipikus példa a gépváz, a tartószerkezet és a mezőgazdasági alkatrész, ahol a lemezből vágott talplap, merevítő és konzol mellé zártszelvény kerül. Egy gép egy beruházást, egy telepítést és egy betanított kezelőt jelent.
Ha a lemez vagy a cső önmagában is kitölt egy műszakot, két külön gép a jobb út, mert párhuzamosan dolgoznak. A kombinált gép csőoldala legfeljebb 6 m-es nyerscsövet fogad, a kész csőalkatrész a gyári adatlap szerint legfeljebb 1 m hosszú. Hosszabb csőalkatrészhez vagy Φ240 mm feletti átmérőhöz a csővágó lézervágók közül érdemes választani, tisztán lemezmunkához a síklemez lézervágók közül.
Hogyan válassza ki a megfelelő konfigurációt?
A kategória jelenlegi sorozata a WT sorozat. A gép öt síklemez-formátumból, két tokmányméretből és három teljesítményszintből áll össze.
Síklemez-formátum. 1,5 × 3, 1,5 × 6, 2 × 4, 2 × 6 és 2,5 × 6 m. A leggyakoribb táblaméret és a leghosszabb lemezalkatrész dönt; az asztalterhelés a formátummal nő, 6 kW-ig 950 és 3 050 kg között.
Tokmány. A T160 Φ10–160 mm-es körcsövet és 160 mm-es oldalhosszig négyzet- és téglalapszelvényt fog, a T240 ugyanezt 240 mm-ig. Mindkettő mind az öt formátumhoz rendelhető. A csővég-maradék alapkivitelben 300 mm, opcióval rövidebb.
Teljesítmény. 3, 6 vagy 12 kW, a vezérlés mindegyiken BOCHU 3000DE-M. 6 kW alatt B3, 6 kW-tól B4 vágófej kerül a gépre. A 12 kW-os kivitel erősebb asztalt (1 850–6 000 kg) és 50 mm-es támasztólécet kap a vastagabb lemezhez.
A konfigurációt a munkadarabjai és a heti mennyiség alapján a helyszíni felmérésen méretezzük.
Gyakori kérdések
Mi a különbség egy lemez–cső kombinált lézervágó és két külön gép között?
A kombinált lézervágó egyetlen gépen vágja a síklemezt és a csövet, egy vezérlővel és egy kezelői munkahellyal, míg két külön gép két beruházást, két telepítést és két kezelőt jelent. A WT sorozaton mindkét alrendszert a BOCHU 3000DE-M vezérlés irányítja, a két alkatrészcsalád programjai ugyanabban a rendszerben futnak. Az előny ott jelentkezik, ahol a termékben lemez és zártszelvény együtt szerepel, de egyik mennyiség sem tölt ki külön gépet. A korlát, hogy a két alrendszer nem dolgozik párhuzamosan: egy időben vagy lemezt, vagy csövet vág a gép.
Mekkora csövet és milyen szelvényt vág a kombinált lézervágó?
A WT sorozat kör-, négyzet- és téglalapcsövet vág, legfeljebb Φ240 mm átmérőig. A T160 tokmány Φ10–160 mm-es körcsövet és 160 mm-es oldalhosszig négyzet- és téglalapszelvényt fog, a T240 ugyanezt 240 mm-ig; mindkettő mind az öt síklemez-formátumhoz rendelhető. A nyerscső legfeljebb 6 m hosszú lehet, a kész csőalkatrész a gyári adatlap szerint legfeljebb 1 m. A tokmányt a jellemző csőméret alapján érdemes választani: ha a csövek többsége 160 mm alatt marad, a T160 elegendő, a T240 a nagyobb szelvényekhez és a nehezebb csövekhez való. Hosszabb csőalkatrészhez vagy Φ240 mm feletti átmérőhöz dedikált csővágó kell, a csővég-maradék alapkivitelben 300 mm, opcióval rövidebb.
Milyen síklemez-formátumok közül lehet választani?
A WT sorozat öt síklemez-formátumban készül: 1,5 × 3, 1,5 × 6, 2 × 4, 2 × 6 és 2,5 × 6 m-es munkaterülettel. A választást a leggyakrabban vásárolt táblaméret és a leghosszabb lemezalkatrész határozza meg. Az asztalterhelés a formátummal együtt nő: 6 kW-ig 950 és 3 050 kg között, a 12 kW-os kivitelben 1 850 és 6 000 kg között, 50 mm-es támasztóléccel. A gép tömege formátumtól és tokmánytól függően 3 550 és 6 500 kg közé esik, ezt a padlózat tervezésénél érdemes figyelembe venni.
Mikor jobb választás két külön gép a kombinált lézervágó helyett?
Két külön gép akkor éri meg, ha a lemez vagy a cső önmagában is kitölt egy műszakot, mert a két gép párhuzamosan dolgozik, a kombinált gép viszont egyszerre csak az egyik alrendszert használja. Akkor is külön csővágó kell, ha rendszeresen 1 m-nél hosszabb kész csőalkatrészt gyárt, vagy Φ240 mm feletti csövet dolgoz fel. Tisztán lemezmunkához, csereasztalos vagy nagy formátumú sorozatgyártáshoz a síklemez lézervágók a célszerűbbek, mert ott a gép minden órája a lemezé. A helyszíni felmérésen a heti lemez- és csőmennyiség alapján megmutatjuk, melyik megoldás térül meg jobban. Hogy mikor érdemes külön csővágót venni, arról tudásbázisunk cikke ad részletes szempontokat.
Milyen anyagokat vág a lemez–cső kombinált lézervágó?
A kombinált lézervágó szénacélt, rozsdamentes acélt, alumíniumot és rezet vág lemezen és csövön egyaránt, mert a két alrendszer ugyanazt a szálas lézerforrást használja. A vágható vastagságot a lézerforrás teljesítménye, az anyag és a segédgáz együtt határozza meg; a WT sorozat 3, 6 és 12 kW-os kivitelben készül. Fényvisszaverő anyagoknál, például alumíniumnál és réznél a vágófej és a paraméterezés számít, ezért ezeket a konkrét munkadarabhoz igazítjuk. A teljesítményt a leggyakoribb anyagvastagság és a kívánt vágási sebesség alapján, a saját alkatrészein méretezzük. Az egyes fémek vágási sajátosságait az anyagok lézervágásáról szóló összefoglalónk foglalja össze.
Milyen áramellátás kell a kombinált lézervágóhoz?
A WT sorozat teljes teljesítményfelvétele a lézerforrástól függ: a 3 kW-os kivitel 22 kW, a 6 kW-os 34 kW, a 12 kW-os 55 kW. A hozzá tartozó áramfelvétel 32, 68, illetve 104 A. A telepítés előtt ezért érdemes ellenőrizni a csatlakozási teljesítményt és a betáplálás keresztmetszetét, mert egy 12 kW-os gép kisebb üzemben gyakran hálózatbővítést igényel, és ennek átfutási ideje a géprendelésnél is számít. A helyszíni felmérésen a meglévő betáplálást, a gép tömegéhez szükséges padlózatot és a segédgáz-ellátást együtt nézzük át.