
3D-s, öttengelyes lézervágás
Préselt, mélyhúzott és hajlított térbeli alkatrészek lézervágása öt tengelyen: 4 000 × 2 500 mm-es munkatér 800 mm Z-úttal, ±360° C- és ±135° A-tengely, FANUC vezérlés.
Mikor érdemes 3D-s, öttengelyes lézervágót választani?
A 3D-s, öttengelyes lézervágó már alakított, térbeli alkatrészt vág: a préseléssel, mélyhúzással vagy hajlítással formázott darab peremét, furatait és kivágásait. A vágófej az X, Y és Z mozgás mellett a C-tengelyen ±360°-ban forog, az A-tengelyen ±135°-ban billen, így a ferde falat és az ívelt peremet is az előírt szögben éri el. Tipikus munkadarab a préselt autóipari karosszéria- és szerkezeti elem, valamint a kipufogórendszer alakított eleme hegesztés előtt. Akkor éri meg igazán, ha sok típus fut kis és közepes sorozatban, és típusonként külön vágószerszám nem térülne meg.
Ha a munkadarab sík lemez, a síklemez lézervágók gyorsabbak és olcsóbbak. Csőhöz és zártszelvényhez a csővágó lézervágók, I- és H-tartóhoz a profilacél lézervágó való.
Mire figyeljen a kiválasztásnál?
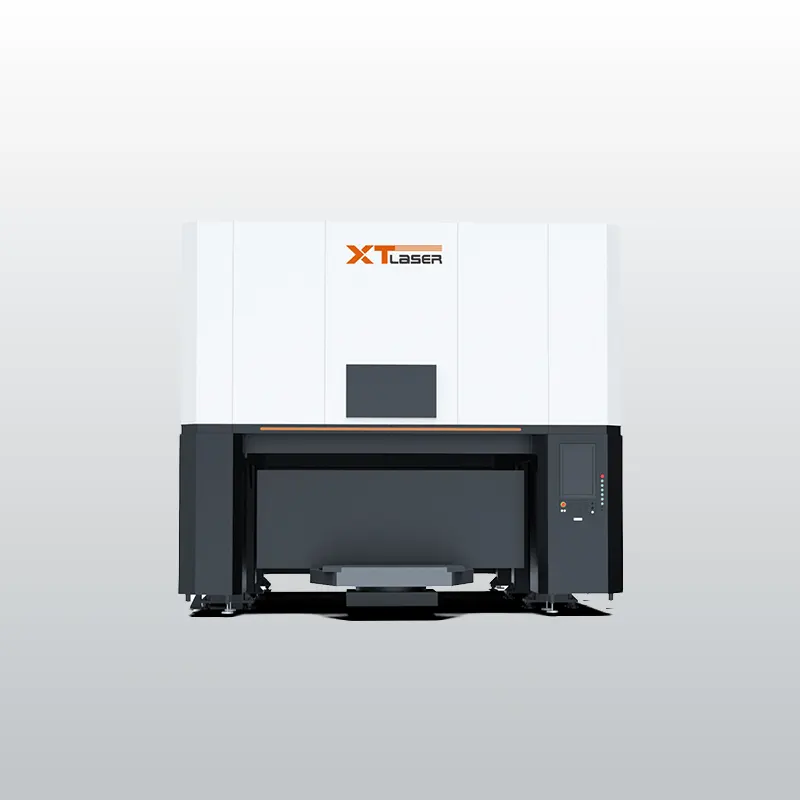
A kategória jelenlegi sorozata a TF sorozat, XT-TF4025 típussal. A döntést a munkatér, a befogás és a cellába illesztés határozza meg.
Munkatér. 4 000 × 2 500 mm vízszintesen, 800 mm Z-úttal. A mérvadó a legnagyobb alkatrész befoglaló mérete és magassága, a befogókészülékkel együtt.
Befogás. A munkadarab-befogó készülék alkatrészenként egyedi, nem része az alapszállításnak. Opcióként kétállomásos forgóasztal rendelhető, amelyen az egyik oldalon rakodnak, a másikon vág a gép, valamint külön asztal síklemez-vágáshoz.
Vezérlés és pontosság. FANUC 30i-LB Plus vezérlés FANUC szervomotorokkal, 90 m/perc sebesség az X- és Y-tengelyen. A pozicionálási pontosság ±0,05 mm/m, az újrapozicionálási ±0,05 mm. A vágófejet 360°-os ütközésvédelem óvja, a géptest zárt.
A lézerforrás teljesítményét, a készüléket és a présgép- vagy robotcellába illesztést a helyszíni felmérésen, a konkrét alkatrészek alapján méretezzük.
Gyakori kérdések
Mire használható a 3D-s, öttengelyes lézervágó?
A 3D-s, öttengelyes lézervágó már alakított, térbeli alkatrészek vágására való: a préselt, mélyhúzott vagy hajlított darab peremét, furatait és kivágásait készíti el. Tipikus munkadarab a préselt autóipari karosszéria- és szerkezeti elem, valamint a kipufogórendszer alakított eleme, amelyet hegesztés előtt kell pontos kontúrra vágni. A lézeres utóvágás kiváltja a típusonként külön gyártott vágószerszámot és a kézi utómunkát. Leginkább ott térül meg, ahol sok alkatrésztípus fut kis és közepes sorozatban, és gyakori a típusváltás.
Miben különbözik a 3D lézervágás a síklemez-vágástól?
A síklemez lézervágó a vágófejet csak az X, Y és Z irányban mozgatja, ezért merőlegesen vág egy sík táblán. A 3D-s, öttengelyes gépen a vágófej ezen felül a C-tengelyen ±360°-ban forog és az A-tengelyen ±135°-ban billen, így a ferde falat, az ívelt peremet és az oldalfalba eső furatot is az előírt szögben éri el. A TF sorozat Z-útja 800 mm, pozicionálási pontossága ±0,05 mm/m. Sík lemezhez ezért továbbra is a síklemez lézervágó a gyorsabb és olcsóbb megoldás.
Mekkora alkatrészt tud vágni a 3D-s, öttengelyes lézervágó?
A TF sorozat XT-TF4025 típusának munkatere vízszintesen 4 000 × 2 500 mm, a Z-út 800 mm. A mérvadó nem csak az alkatrész befoglaló mérete, hanem a befogókészülékkel együtt mért magassága is, mert a vágófejnek billentett helyzetben is el kell érnie minden vágási pontot. Nagy, magas alkatrésznél ezért a készüléket és a vágási sorrendet együtt tervezzük. A gép mérete 8 000 × 5 000 × 4 200 mm, ehhez a csarnokban megfelelő belmagasság és ipari padló kell.
Kell egyedi befogókészülék a 3D lézervágáshoz?
Igen, a térbeli alkatrészt minden típushoz egyedi készülék rögzíti, mert a vágás pontossága a darab ismételhető pozíciójától függ. A készülék alkatrészenként egyedi, ezért nem része a gép alapszállításának, és a beruházás tervezésekor külön tételként kell számolni vele. A TF sorozathoz opcióként kétállomásos forgóasztal rendelhető: amíg az egyik állomáson a gép vág, a másikon a kezelő cseréli a darabot. Így a rakodási idő nagy része a vágási időbe olvad.
Beilleszthető a 3D lézervágó présgép- vagy robotcellába?
Igen, a TF sorozatot présgép melletti utóvágásra és automatizált gyártócellába illesztésre is tervezték. A FANUC 30i-LB Plus vezérlés és a FANUC szervohajtás ipari cellákban elterjedt rendszer, ami a robotos anyagmozgatással való összehangolást egyszerűsíti. A zárt géptest és a vágófej 360°-os ütközésvédelme a cellás üzemben is védi a kezelőt és a gépet. Az illesztés részleteit, a rakodás módját és a ciklusidőt a konkrét gyártósor és alkatrész alapján, a helyszíni felmérésen egyeztetjük.