
Rozsdamentes acél lézervágása: oxidmentes él nitrogénnel
AnyagokKAP ProcessingKözzétéve: 7 perc olvasás
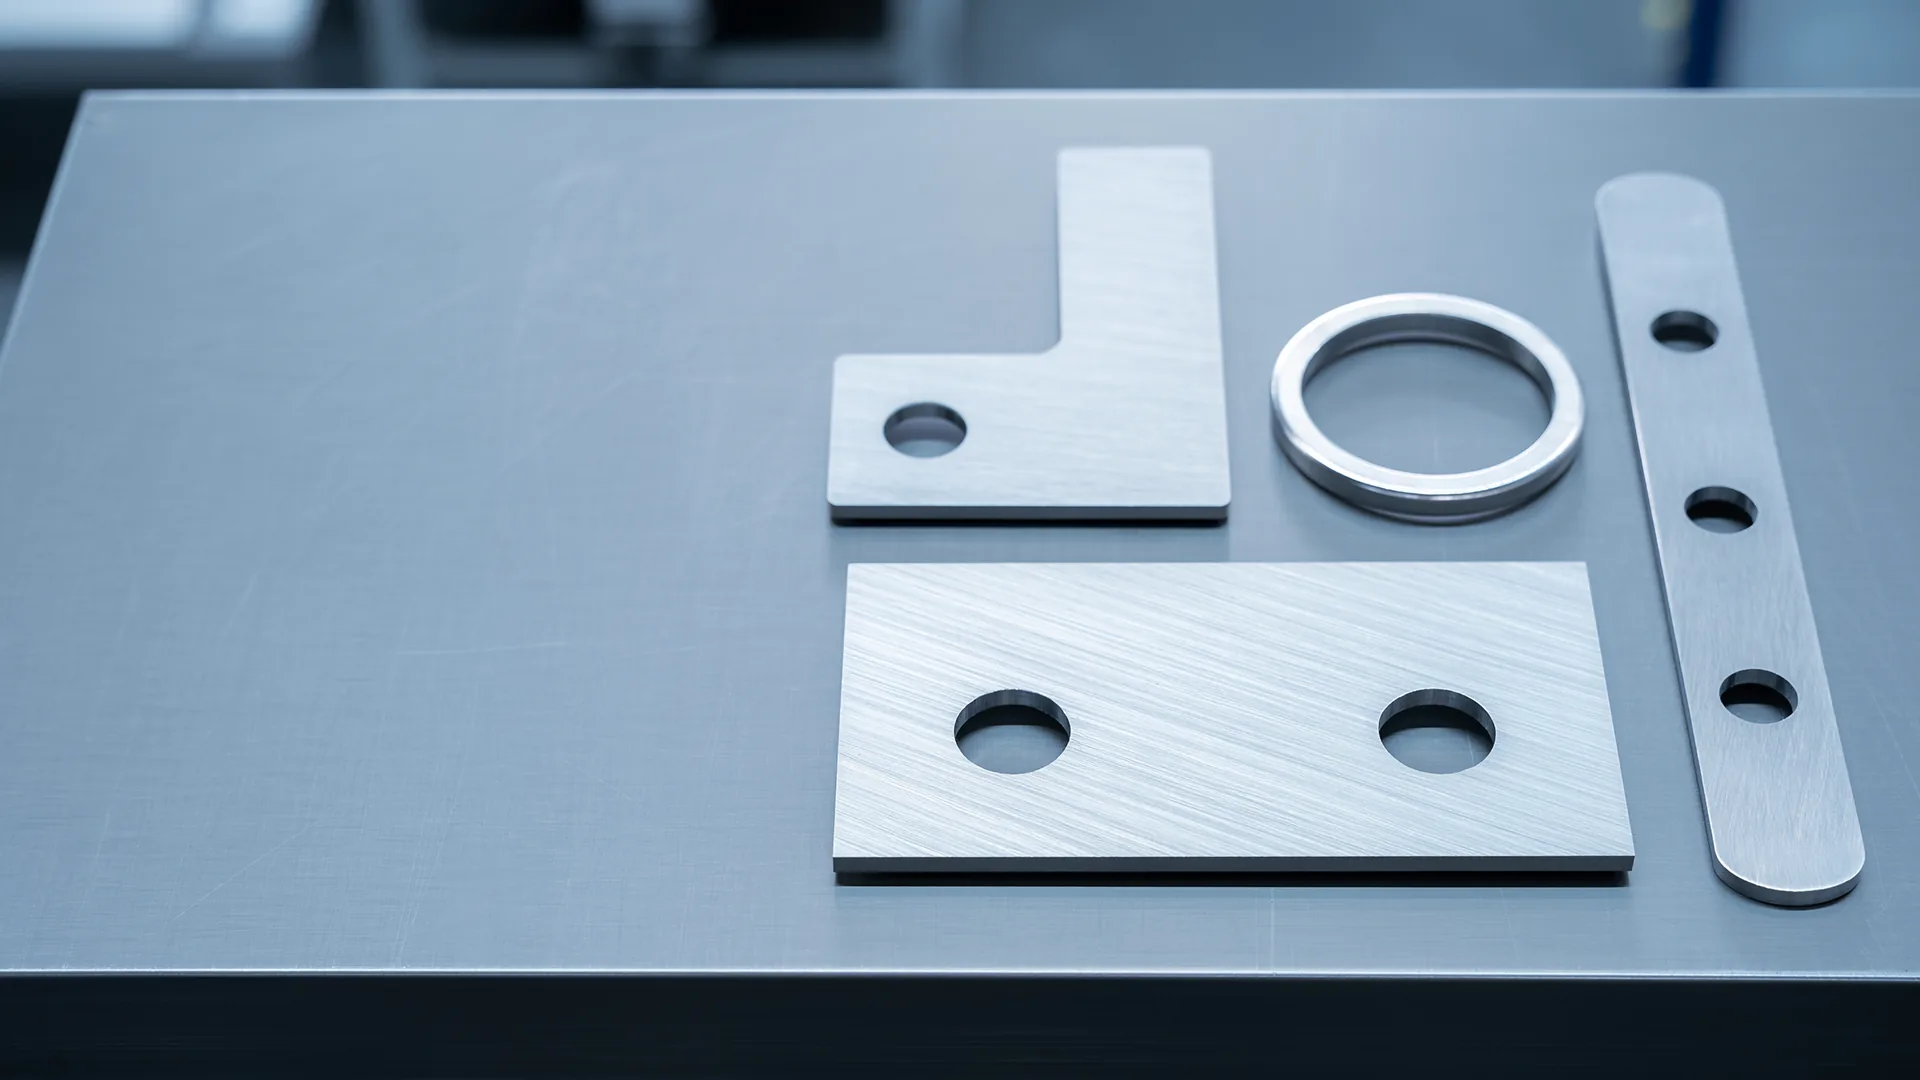
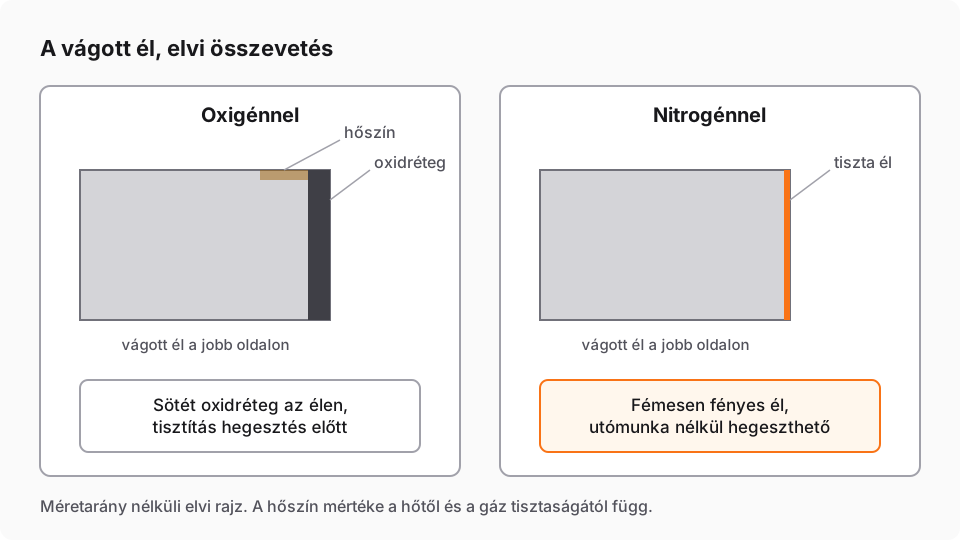
A rozsdamentes acélt jellemzően nitrogénnel vágják, mert a semleges gáz mellett a vágott él oxidmentes és fémesen fényes marad, így utómunka nélkül hegeszthető, és látható felületen is megállja a helyét. Oxigénnel vágva az élen krómban gazdag oxidréteg képződik, amely sötét, rontja a hegeszthetőséget, és helyben gyengíti a korrózióállóságot. A nitrogénes vágás ára a nagyobb teljesítmény- és gázigény, ezért a gépet és a gázellátást együtt kell méretezni.
Miért nitrogénnel vágják a rozsdamentes acélt?
A rozsdamentes acél korrózióállóságát a krómtartalom adja: a szabványos meghatározás szerint legalább 10,5% krómot tartalmaz (EN 10088-1). A felületén vékony, zárt krómoxid-réteg képződik, ez védi az alapanyagot. A lézervágás ezt a védelmet a vágott élen megbontja, és az a kérdés, mi kerül a helyére.
Oxigénnel vágva a résben a fém egy része elég, és az élen vastagabb, krómban gazdag oxidréteg marad. Ez nem azonos a természetes passzív réteggel: sötét, rideg, a hegesztést zavarja, és a krómot az élhez közeli anyagrétegből köti le. Nitrogénnel vágva a gáz nem lép reakcióba az olvadékkal, a lézer csak olvaszt, a nagy nyomású nitrogén kifújja az olvadékot, és az él fémesen tiszta marad. Ez a felület a levegőn magától újra passziválódik.
A rozsdamentes acél hővezető képessége kicsi, kb. 15 W/(m·K), nagyjából a szénacélénak a harmada (anyagtáblázati érték, 1.4301). A hő ezért a vágási rés közelében marad, ami a lézer energiájának hasznosulását segíti, ugyanakkor kis kontúroknál és sűrű mintázatnál a hő felhalmozódhat. Ennek következményeiről lent, a hőszíneknél írunk. A többi fém viselkedését anyagáttekintésünk foglalja össze.
Mit kíván a nitrogénes vágás a géptől és az üzemtől?
Szénacél oxigénes vágásánál a vas égése hőt termel, és ez a lézer munkáját segíti. Nitrogénnel ez a többletenergia hiányzik: a vágáshoz szükséges teljes energiát a lézer adja. Ugyanazt a vastagságot ezért nitrogénnel nagyobb teljesítménnyel vagy lassabban lehet vágni, és a gépválasztásnál a rozsdamentes acél jellemző vastagsága gyakran többet nyom a latban, mint a szénacélé.
A második tényező a gáz. A nitrogénes vágás nagy nyomással és nagy gázmennyiséggel dolgozik, mert a gáznak kell az olvadékot teljes egészében kifújnia a résből. A gázellátás méretezése ezért a beruházás része: palackköteg, folyékony nitrogénes tartály vagy nitrogéngenerátor, a várható fogyasztás szerint. A gáz tisztasága az él színén is látszik: ha oxigén szennyezi a nitrogént, az él sárgás vagy kékes árnyalatot kap. A három segédgáz működését és a jellemző anyagokhoz rendelését segédgázról szóló cikkünk mutatja be.
Ha az üzem szénacélt is vág oxigénnel, a gép mindkét gázzal dolgozik, és a vágási program anyagonként választja ki a gázt. Az átállásnál a gázvezetéket át kell öblíteni, hogy a maradék oxigén ne szennyezze a nitrogénes vágás első kontúrjait; ez a rozsdamentes élen azonnal látszik. Az átállás sorrendjét és az öblítési időt a betanításon a saját anyagokkal állítjuk be, hogy rutinná váljon.
Rozsdamentes lemezt jellemzően síklemez lézervágón, csövet és zártszelvényt csővágón vágunk; a gázellátás kérdései mindkét gépcsaládnál ugyanazok.
Csőnél egy további szempont a varrat. A hegesztett rozsdamentes csövek varrata keményebb és másképp viselkedhet, mint a cső többi része, és a varrat helyzete a kész alkatrészen is számíthat, például egy látható korlátnál vagy egy higiénikus csővezetéknél. Ilyenkor a cső betöltésekor a varratot meghatározott helyzetbe kell forgatni, hogy a kivágások és a furatok ne a varratra essenek.
Fóliázott lemez: a védőfólia és a vágott él
A látható felületre kerülő rozsdamentes lemezt gyakran védőfóliával szállítják, például csiszolt vagy szálcsiszolt felület esetén. A fólia jellemzően felül marad, mert a gyártás további lépéseiben, hajlításnál és szerelésnél is védi a felületet. A lézervágásnál két hiba fordulhat elő: a fólia a vágott él mentén felválik, és a gáz alá fúj, vagy a fólia anyaga megolvad és az élre tapad.
Mindkettő elkerülhető. A lézervágásra szánt védőfóliák tapadása és anyaga ezt a terhelést elviseli; a fóliagyártók külön jelölik őket. A vágóprogramban pedig beállítható egy előzetes, kis teljesítményű menet, amely a kontúr mentén eltávolítja a fóliát, mielőtt a tényleges vágás elindul. Ha fóliázott rozsdamentes lemezt rendszeresen vág, érdemes a fólia típusát is megadni a próbavágáshoz, mert a beállítás fóliánként eltér.
A fólia a lemez kezelésében is segít. A fóliázott tábla nem karcolódik a kirakásnál, és a kész alkatrészek egymásra rakhatók. A fóliát a gyártási lánc végén, a szerelés vagy a csomagolás előtt távolítják el, így a látható felület a vevőig sértetlen marad.
Hőszínek és utómegmunkálás
Hőszínnek a vágott él melletti sávban megjelenő sárgás, barnás vagy kékes elszíneződést nevezzük. A felmelegedett felületen vékony oxidréteg képződik, amelynek vastagsága és így színe a hőmérséklettől és az időtől függ. Nitrogénes vágásnál a hőszín keskeny vagy alig látható, de kis furatoknál, éles sarkoknál és sűrű mintázatnál, ahol a hő felhalmozódik, megjelenhet.
A hőszín esztétikai és korróziós kérdés is. A színes oxidréteg alatt az anyag krómtartalma helyben csökkenhet, ezért agresszív környezetben, például élelmiszeripari tisztítószerek mellett, a hőszínes sáv a korrózió kiindulópontja lehet. Eltávolítása pácolással és passziválással vagy mechanikus úton történik. Ahol az él nem látható és nem érintkezik agresszív közeggel, az utómegmunkálás jellemzően elhagyható.
A hőszín csökkentésének eszközei a vágóprogramban vannak: a kontúrok sorrendje, amely a hőt a táblán elosztja, a sarkok kezelése, és a gáz tisztasága. Kis furatoknál a hő egy pontban halmozódik fel, ezért ott a vágási sebesség és a szúrás beállítása is a hőszín ellen dolgozik, nem csak az élminőségért.
Élelmiszeripari és orvostechnikai elvárások
A leggyakoribb rozsdamentes minőségek az 1.4301 (AISI 304) és a molibdénnel ötvözött, savállóbb 1.4404 (AISI 316L). Az élelmiszeripari gépek, konyhatechnikai berendezések és orvostechnikai eszközök gyártói a vágott éltől jellemzően ugyanazt várják: oxidmentes, sima, sorjamentes él, amely jól tisztítható, és nem hagy rést, ahol szennyeződés megtapadhat.
Ezekben a szegmensekben a gyártási sorrend is része a minőségnek. A lézervágott alkatrész hajlítás és hegesztés után kerül a felületkezelésre, ezért a vágott él minősége a teljes láncot befolyásolja: egy tiszta él kevesebb csiszolást, gyorsabb hegesztést és egyszerűbb pácolást jelent.
A hajlítás is érzékeny a vágott élre. A sorjás vagy hőszínes él a hajlítóélnél repedésre hajlamos lehet, és a hajlítószerszámot is jobban koptatja. Ha a lézervágott darabot élhajlítás követi, a vágóprogramban érdemes a hajlítási vonal közelében lévő kontúrokat úgy elhelyezni, hogy a hő ne ott halmozódjon fel. A precíziós és orvosi gyártás feladatait orvosi műszergyártási oldalunk részletezi.
Mit jelent a pontosság precíziós alkatrésznél?
A gépleírásokban szereplő pontosság a gép mozgására vonatkozik: arra, hogy a vágófej mennyire pontosan és mennyire ismételhetően éri el a programozott pozíciót. Az A sorozat lineáris motoros XT-AL6060 változata például ±0,004 mm visszapozicionálási pontossággal dolgozik. Ez az érték a géphez tartozik, és nem azonos a kész alkatrész tűrésével.
A kész darab méretét ezen felül a vágási rés szélessége, az anyag hőtágulása és belső feszültsége, a vastagság és a geometria is befolyásolja. Rozsdamentes acélnál a kis hővezető képesség miatt a hő a kontúr közelében marad, ami vékony, hosszú alkatrészeknél enyhe deformációt okozhat. A tűrésmegadásnál ezért a gép pontossága a kiindulópont, a ténylegesen tartható tűrést az anyagra és az alkatrészre próbavágás mutatja meg.
A vágási rés szélességét a vezérlés résszélesség-kompenzációval veszi figyelembe: a sugár a programozott kontúr mellett, a rés felével eltolva halad, így a kész darab mérete a rajz szerinti. A kompenzáció értéke anyagonként, vastagságonként és gázonként más, ezért precíziós munkánál ezt is a próbavágás állítja be.
Összefoglalás
A rozsdamentes acélt nitrogénnel vágják, mert így a vágott él oxidmentes, fényes, utómunka nélkül hegeszthető, és nem gyengül a korrózióállósága. Ennek feltétele a nagyobb lézerteljesítmény és a méretezett nitrogénellátás. A fóliázott lemez, a hőszín és a precíziós tűrés a vágóprogramban és a gyártási sorrendben kezelhető. Ha rozsdamentes alkatrészeket gyárt, a felmérésen a jellemző minőségre, vastagságra és élelvárásra méretezzük a teljesítményt és a gázellátást.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.
Anyagok
Alumínium lézervágása: visszaverődés, nitrogén, élminőség
Az alumínium jól vágható fiber lézerrel, de visszaveri a sugarat és elvezeti a hőt. A tiszta élhez nitrogén, gondos szúrás és felkészített gép kell.