
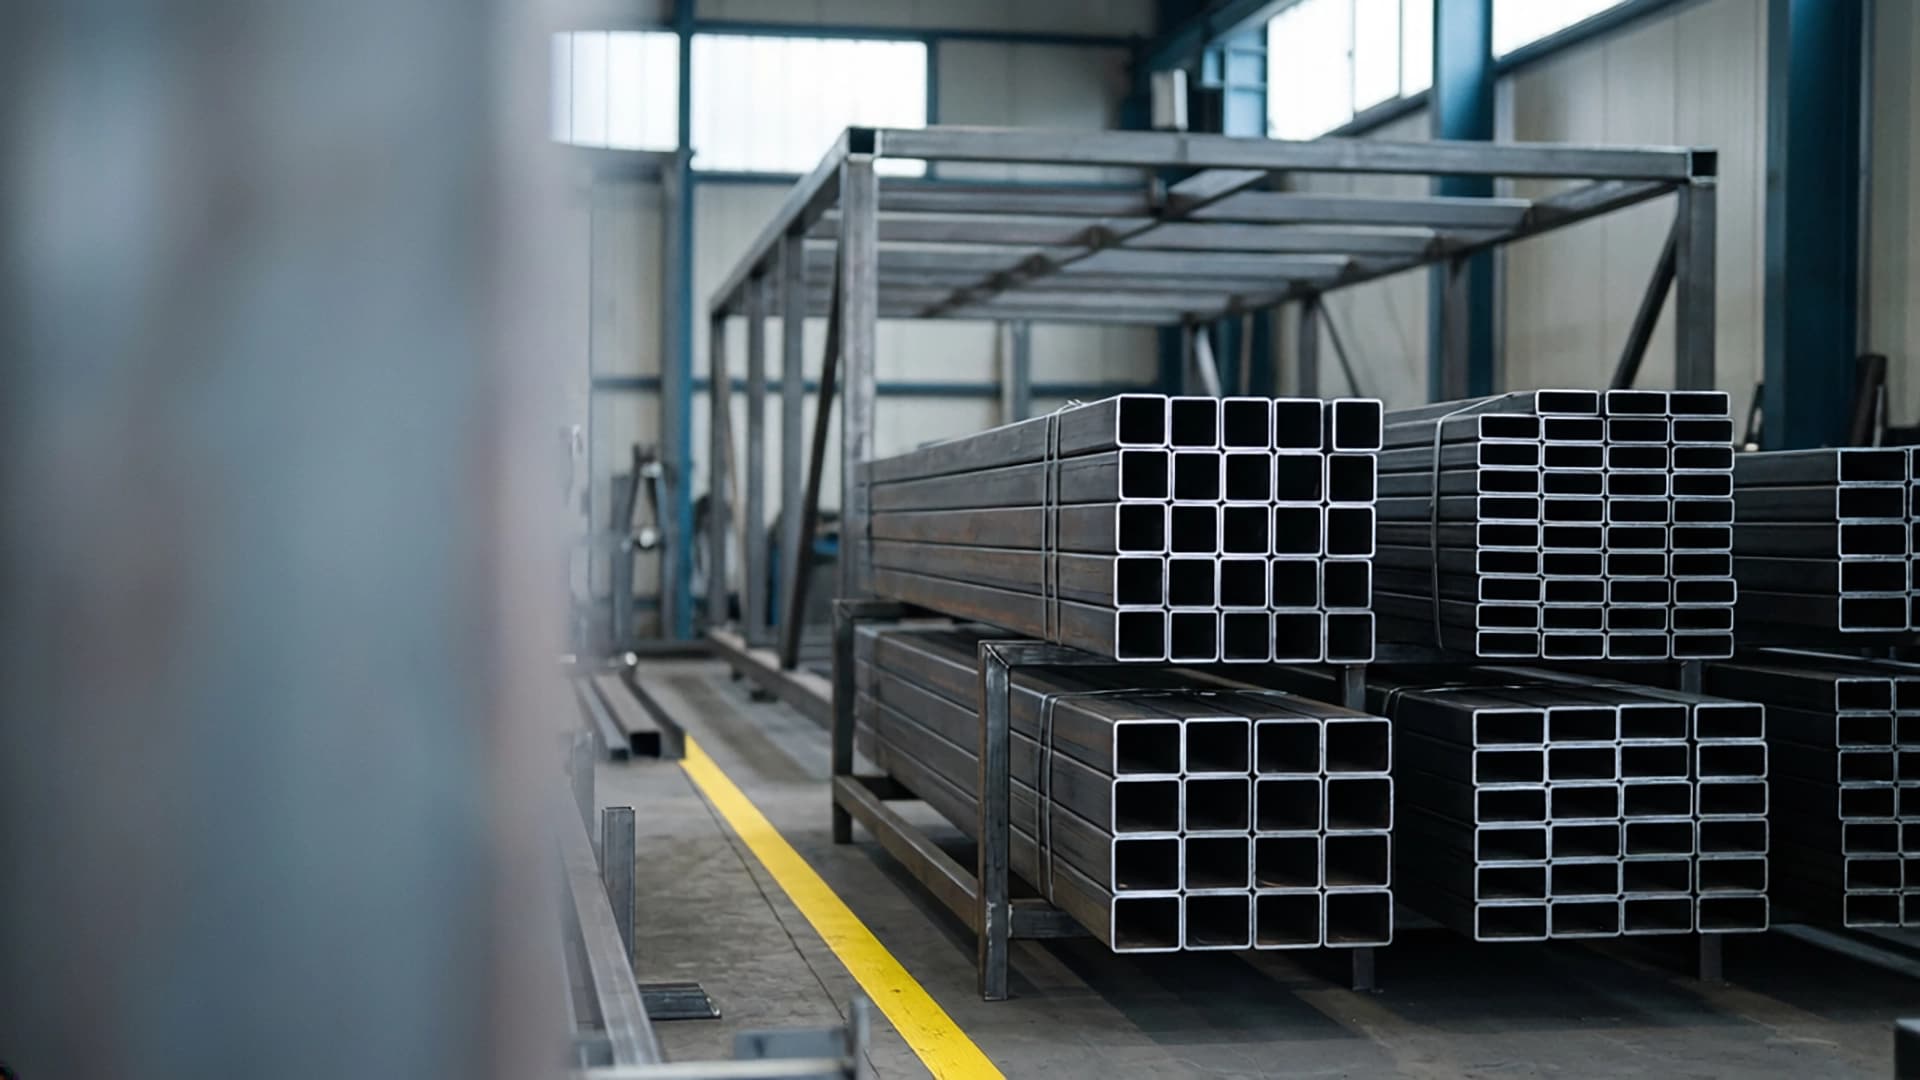
Lézervágás fémszerkezet-gyártáshoz: zártszelvénytől az acélgerendáig
Zártszelvények, körcsövek és profilok mértékre vágása tartószerkezethez és csarnokvázhoz, hegesztésre kész illesztési felülettel.
Csővágó és profilvágó lézer az acélszerkezet-gyártásban
A fémszerkezet-gyártásban a fiber lézer a szelvények és tartók mértékre darabolását, a furatok és kivágások elkészítését és a hegesztési élek előkészítését egy programvezérelt műveletbe vonja össze. Kör-, négyzet- és téglalapszelvényhez Φ240 mm-ig a kéttokmányos TK sorozat a kiindulópont, 12,5 m-es csőhosszig. A nagyobb, Φ360 mm-ig terjedő és 1 600 kg-ig nehéz szelvényeket a háromtokmányos TX sorozat fogja be, gyári ±45°-os fazettával. I- és H-tartókhoz a HPC profilvágó készült, 12,5 m-es profilhosszig.
A választást a jellemző szelvényméret, a szálhossz, a falvastagság és a fazetta-igény dönti el. Ezek alapján méretezzük a konfigurációt.
Tipikus gyártási kihívások és a lézeres megoldás
Hosszú szálak darabolása
A 6–12 méteres szelvények fűrészes darabolása előkészítést, átrakást és kézi mérést igényel. A TK 12,5 m-es, a TX 12 m-es szálat fog be és vág mértékre, vízszintes félautomata adagolással gyári alapon.
Hegesztési élek előkészítése
A ferde illesztésű csomópontokon a kézi köszörülés lassú, és az eredmény kezelőnként eltér. A TX és a TP sorozaton a ±45°-os fazetta X, Y és V típusban gyári alap, programból hívva; a TK-n opcióként rendelhető.
Anyagveszteség a szálvégen
Nagy keresztmetszetű szelvénynél a levágott végmaradék minden szálon közvetlen anyagköltség. A háromtokmányos TX és TP kétirányban vág, így optimalizált elrendezésnél a hagyaték nulláig csökkenthető.
Gerendák többlépéses megmunkálása
Az I- és H-tartók hosszra vágása, furatolása és élkészítése hagyományosan több gépen fut. A HPC profilvágó gyári folyamat-adatbázisa a sarok-lekerekítést, a ferde vágást, valamint a talp- és gerincbevágást is tartalmazza, BCW kontúrszkennerrel.
Ajánlott sorozatok fémszerkezet-gyártáshoz
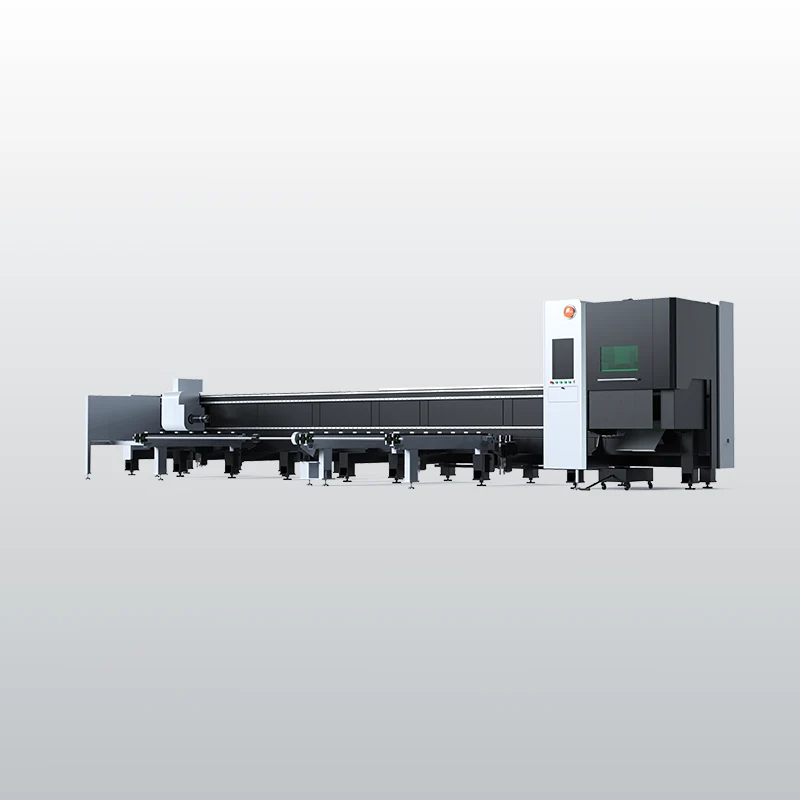
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg
1,5–6 kW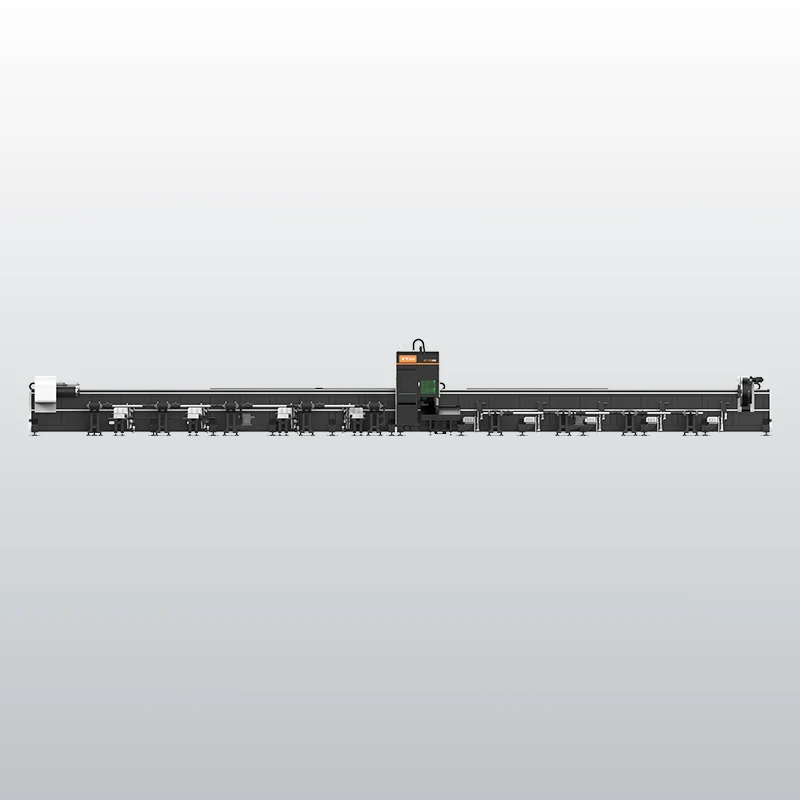
TX sorozat lézeres csővágó
Nehézipari nagy átmérőjű csővágó: Φ40–360 mm, 1600 kg csőtömeg, maradékmentes vágás, gyári ferdevágás, 9 és 12 m hossz
3–20 kW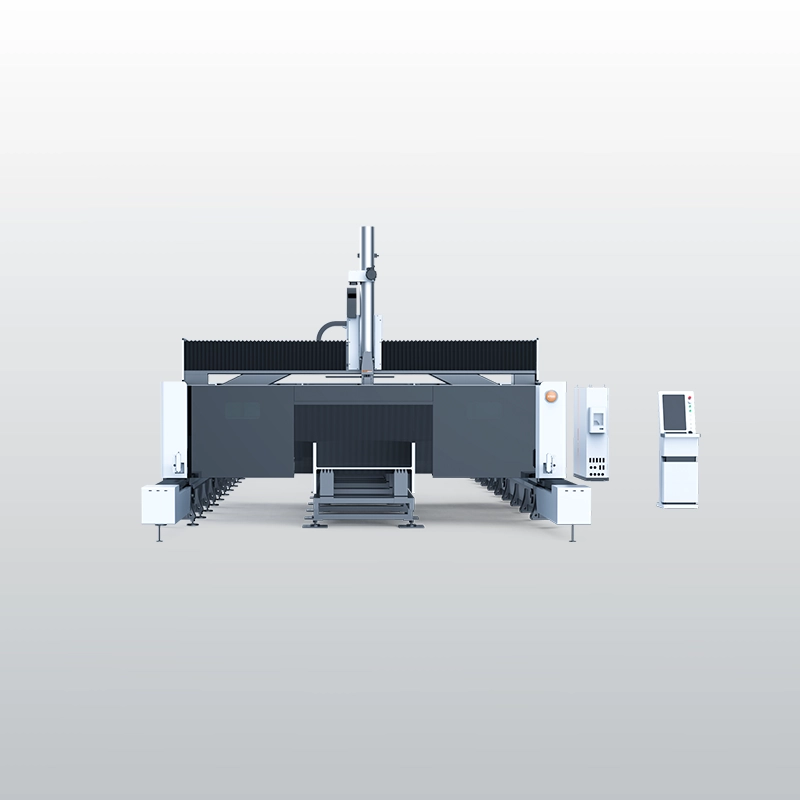
HPC sorozat profilacél lézervágó
Hengerelt I- és H-tartók lézervágása 12,5 m profilhosszig: I-tartó 20a–63c, HW, HM és HN H-tartó, 12–30 kW
12–30 kW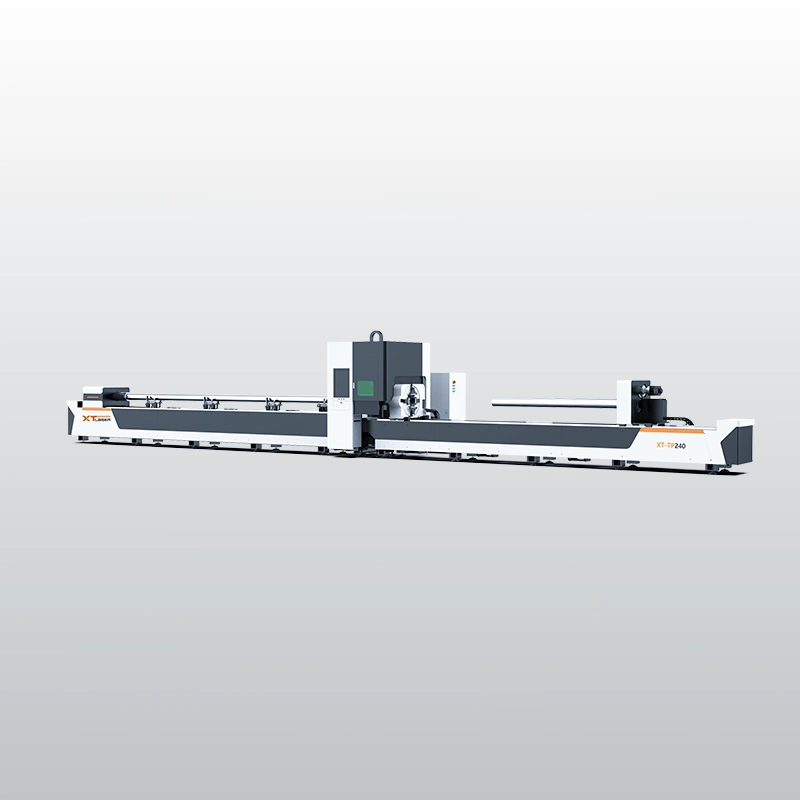
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
1,5–12 kWFeldolgozható szelvények, méretek és anyagok
| Profil | Befogható méret | Anyag, falvastagság | Sorozat |
|---|---|---|---|
| Kör-, négyzet- és téglalapszelvény | Φ10–240 mm, 6,5–12,5 m, legfeljebb 300 kg | szénacél, rozsdamentes acél, alumínium; szénacélon ≤8 mm (TK-90, TK-120), ≤12 mm (TK-160, TK-240) | TK |
| Kör-, négyzet- és téglalapszelvény, fazettával | Φ10–240 mm, 6–9 m, legfeljebb 280 kg | szénacél, rozsdamentes acél, alumínium; szénacélon ≤20 mm | TP |
| Nagy átmérőjű kör-, négyzet- és téglalapszelvény | Φ40–360 mm, 9–12 m, legfeljebb 1 600 kg | szénacél, rozsdamentes acél, alumínium; szénacélon ≤20 mm | TX |
| I-tartó | 20a–63c (200 × 100 mm és 630 × 180 mm között), legfeljebb 12,5 m | szénacél, rozsdamentes acél | HPC |
| H-tartó (HW, HM, HN) | 200 × 100 mm és 1 500 × 600 mm között, legfeljebb 12,5 m | szénacél, rozsdamentes acél | HPC |
A falvastagság tájékoztató érték, szénacélon: a TK-nál 3 kW-os referencián, a TP-nél és a TX-nél a konfigurációtól függően. Rozsdamentes acélon és alumíniumon azonos teljesítménynél kisebb falvastagság vágható. Szögacélt a TK adagolója és a TX alátámasztása is kezel; U-szelvényhez a TX-re egyedi tokmánypofa rendelhető.
Gyakori kérdések a fémszerkezeti lézervágásról
Melyik XT Laser gép való zártszelvényhez, és melyik acélgerendához?
A szelvény típusa és mérete dönt. Kör-, négyzet- és téglalapszelvényhez Φ240 mm-ig a kéttokmányos TK sorozat a kiindulópont, 6,5, 9,2 vagy 12,5 méteres csőhosszra, 50–300 kg csőtömegig. Ha a szelvény Φ360 mm-ig nő, vagy a szál tömege eléri az 1 600 kg-ot, a háromtokmányos TX sorozat a megfelelő. I-tartóhoz (20a–63c) és HW, HM vagy HN típusú H-tartóhoz a HPC profilvágó készült, 12,5 m-es profilhosszig, 12–30 kW teljesítménnyel. Vegyes gyártásnál a gerendák és a merevítő szelvények két gépre oszthatók: a profilvágóra és egy csővágóra, így egyik feladat sem várakoztatja a másikat.
Milyen megmunkálások készülnek el egy szelvényen a darabolás mellett?
A csővágó lézer a hosszra vágással egy programban készíti el a furatokat, a kivágásokat és az illesztési kontúrokat is, így kevesebb utólagos művelet marad a hegesztés előtt. A TK sorozat vezérlése on-the-fly vágással dolgozik, ami sűrű furat- és kontúrmintázatnál rövidíti a ciklusidőt. Ferde illesztéshez a ±45°-os fazetta X, Y és V típusban a TX és a TP sorozaton gyári alap, a TK-n opció, rendszer- és vágófejcserével. Gerendáknál a HPC folyamat-adatbázisa a sarok-lekerekítést, a ferde vágást, a talp- és gerincbevágást, valamint a kapcsolószerkezeti bevágást is kezeli.
Milyen hosszú és nehéz szelvényt kezelnek a gépek?
A TK sorozat 6,5, 9,2 és 12,5 méteres csőhosszra érhető el, a csőtömeg-határ pedig a befogható átmérővel nő, a TK-90 50 kg-jától a TK-240 300 kg-jáig. A TX 9 vagy 12 méteres szálat fogad, legfeljebb 1 600 kg csőtömegig, a TP 6 vagy 9 méteres változatban 280 kg-ig dolgozik. A HPC profilvágó 12,5 m-es profilhosszig vág. A vízszintes félautomata adagolás a TK és a TX minden változatán gyári alapfelszereltség, a TK-n 600 kg-tól 2 000 kg-ig terjedő teherbírással, ami csökkenti a hosszú szálak kézi mozgatását. A gépméret a csőhosszal nő, ezért a telepítés helyét előre egyeztetjük.
Milyen pontosságra számíthat hosszú szelvényeknél és tartóknál?
A TK sorozat pozicionálási pontossága ±0,03 mm/m, visszapozicionálási pontossága ±0,03 mm, így ismétlődő darabolásnál szálról szálra azonos méretet ad. A TP sorozat vágási pontossága ±0,3 mm kör-, négyzet- és téglalapszelvényen, 1 mm-es rozsdamentes acél referencián. A HPC profilvágó pozicionálási pontossága ±0,25 mm/m, visszapozicionálása ±0,1 mm, ami 12 méteres gerendán ±3 mm körüli keretet ad. Hosszú szálaknál a TK integrált adagoló-alátámasztó asztala végig alátámasztja a csövet, így a rezgésből eredő pontosságvesztés nem lép fel. A tényleges tűrést a szelvény egyenessége és az alapanyag minősége is befolyásolja.
Kell-e külön gép a csatlakozó- és hevederlapokhoz?
A TK, a TP és a TX csővágó, ezért csak szelvényt fog be; a csatlakozólapokhoz, hevederlapokhoz és merevítő bordákhoz síklemez lézervágó való. A HPC profilvágó ebben kivétel: opcionális lemezvágó asztallal síklemezt is vág, 13 000 × 3 200 mm-es munkaterületen, lemezen is ferde vágással. Ha a lemezmunka mennyisége jelentős, a külön síklemez gép párhuzamos kapacitást ad, és a csővágó a szelvényekre marad. A felmérésnél a lemez- és a szelvényarányt együtt nézzük, és ehhez igazítjuk a javasolt gépparkot, hogy egyik gép se álljon a másikra várva.