
Bevonatos és festett lemezek lézervágása: mire figyeljen?
AnyagokKAP ProcessingKözzétéve: 6 perc olvasás
A bevonatos és festett lemezek jól vághatók fiber lézerrel, de a bevonat a vágási zónában mindig megváltozik: a cink elpárolog, a festék leég, az oxidréteg megolvad. Ez a folyamat része, nem géphiba, és három kérdést vet fel, amelyeket a gyártás tervezésekor érdemes eldönteni: mi legyen a vágott éllel, hogyan kezeli az üzem a bevonatból felszabaduló füstöt, és milyen sorrendben készüljön az alkatrész. Az alábbiakban bevonattípusonként végigvesszük, mire figyeljen.
Mi számít bevonatos lemeznek?
A megnevezések gyakran keverednek. Ajánlatkérésben például előfordul a „horganyzott alumínium” kifejezés, amely nem létező anyag: vagy alumínium–cink bevonatú acéllemezt jelent, vagy eloxált alumíniumot, vagy egyszerűen alumíniumlemezt. A lézervágás szempontjából a különbség lényeges, mert a hordozó és a bevonat is más.
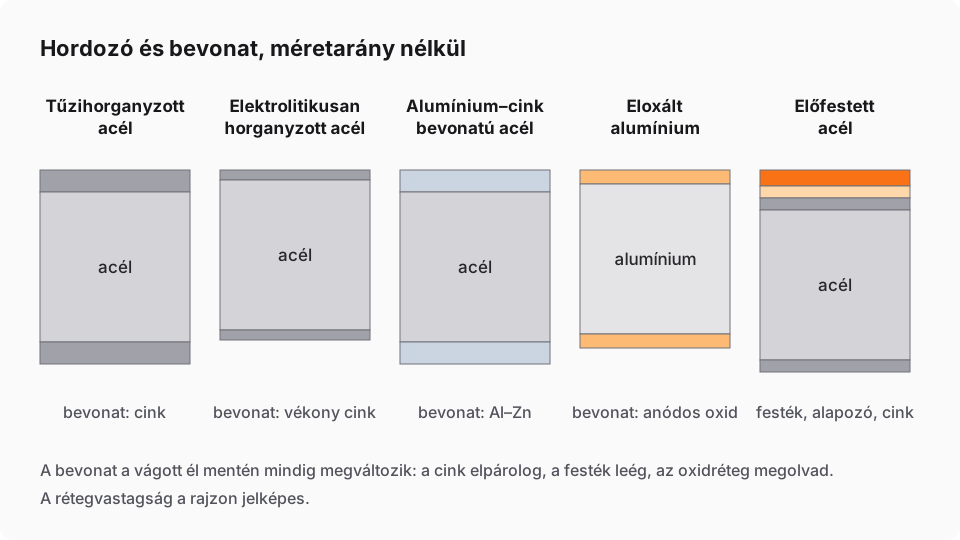
| Megnevezés | Hordozó | Bevonat | Fő kérdés lézervágáskor |
|---|---|---|---|
| Tűzihorganyzott lemez | acél | cinkréteg | cinkmentes sáv az élen, cinkfüst |
| Elektrolitikusan horganyzott lemez | acél | vékony cinkréteg | ugyanaz, kisebb mértékben |
| Alumínium–cink bevonatú lemez | acél | alumínium és cink ötvözete | élvédelem, füst |
| Eloxált alumínium | alumínium | anódos oxidréteg | az oxidréteg átszúrása, élszín |
| Előfestett lemez | acél vagy alumínium | festékrendszer, gyakran horganyzott hordozón | a festék hőbomlása, füst |
Az alumínium–cink bevonat jellemző összetétele kb. 55% alumínium, 43% cink és 1,6% szilícium; kereskedelmi néven például Aluzinc vagy Galvalume. Az előfestett lemez festékrendszere többnyire poliészter alapú, a tartósabb kivitelek fluortartalmú (PVDF) fedőréteget kapnak.
Egyre gyakoribb a cink–magnézium–alumínium bevonat is, amely kisebb rétegvastagsággal ad a horganyzáshoz hasonló vagy jobb korrózióvédelmet. Lézeres szempontból a cinkes bevonatokhoz hasonlóan viselkedik: a vágott él mentén a bevonat elvékonyodik, és cinkfüst keletkezik. Az élvédelemre és az elszívásra ugyanazok a szempontok érvényesek, mint a horganyzott lemeznél. A fóliázott lemezt nem soroljuk a bevonatos lemezek közé, mert a fólia a felhasználás előtt lekerül; a vágásnál viszont hasonló beállítási kérdéseket vet fel.
A többi fém viselkedését anyagáttekintésünk foglalja össze; ez a cikk a bevonatokra összpontosít.
Mi történik a bevonattal a vágási zónában?
A legtöbb bevonat alacsonyabb hőmérsékleten párolog vagy bomlik, mint amelyen a hordozó megolvad. A cink 907 °C-on forr, az acél 1 500 °C körül olvad (általános anyagtáblázati értékek), ezért a horganyzott lemez vágásakor az él mentén a cink elpárolog. A jelenséget horganyzott lemezről szóló cikkünk részletesen bemutatja. Az alumínium–cink bevonat hasonlóan viselkedik: az alumínium kb. 660 °C-on olvad, a cink elpárolog, és az él mentén a bevonat elvékonyodik.
A festékrendszerek szerves anyagok: jóval az acél olvadáspontja alatt bomlanak. A vágott él mellett ezért keskeny sávban a festék elszíneződik vagy leég, és a bomlás füstöt termel. A sáv szélessége a vágási sebességtől, a gáztól és a festék vastagságától függ; nitrogénnel jellemzően keskenyebb, mint oxigénnel. Oxigénnel a festék a reakcióhő miatt szélesebb sávban ég le, a lemez hátoldalán is, ezért festett lemeznél a nitrogén vagy a sűrített levegő az általános választás, ahol a vastagság engedi.
Az eloxált alumínium a fordított eset. Az anódos oxidréteg alumínium-oxid, amelynek olvadáspontja kb. 2 070 °C, jóval magasabb, mint az alapanyagé. A lézernek ezt a kemény réteget kell először áttörnie, ezért a szúrás és a vágás eleje érzékenyebb, mint csupasz alumíniumon. A vágott él az alapanyag színét mutatja, mert ott az oxidréteg megszűnik.
A színre eloxált alumíniumnál ez látható különbség: a fekete vagy színes felület mellett a vágott él fémesen fényes csík. Ha az él a kész terméken látható, például egy panel vagy egy címtábla szélén, a megrendelővel előre egyeztetni kell, hogy ez elfogadható-e, vagy az eloxálás a vágás után következzen.
A vágott él: a bevonat ott mindig sérül
A bevonat a vágott élen semmilyen termikus vágással nem marad érintetlen. Ez konstrukciós kérdés, és konstrukciós döntéssel kezelhető. Három út van:
- Élvédelem utólag: horganyzott és alumínium–cink bevonatú lemeznél a vágott élre cinkdús festék vagy javítóbevonat kerül, festett lemeznél a gyártó javítófestéke.
- Konstrukciós elhelyezés: a vágott élek oda kerülnek, ahol nem érik nedvesség vagy szem, például hajtás, takarás vagy profil belsejébe.
- Fordított sorrend: az alkatrész csupasz lemezből készül, és a vágás, hajlítás, hegesztés után kapja a bevonatot.
Melyik a jó, az a felhasználástól függ. Egy beltéri burkolatnál az enyhén elszíneződött él elfogadható, egy kültéri, látható homlokzati elemnél nem.
Az előfestett lemez sokszor védőfóliával érkezik a festett oldalon. A fóliát a vágás alatt a helyén hagyják, mert a kirakásnál és a hajlításnál is védi a festéket; a vágóprogramban ilyenkor a fólia kezelése ugyanúgy beállítás kérdése, mint a fóliázott rozsdamentes lemeznél. A festett oldal jellemzően felül van, hogy a fröccs és a támasztóléc nyoma a nem látható oldalra kerüljön.
Füst, elszívás és fogyóeszközök
A bevonatos lemezek vágásakor a fémporon és a fémoxidokon kívül a bevonatból származó anyagok is a levegőbe kerülnek. A cinkből cink-oxid füst keletkezik, amelynek belégzése fémgőzlázat okozhat. A festékek szerves bomlástermékeket adnak. A fluortartalmú bevonatok bomlástermékei maró hatásúak lehetnek, ezért PVDF-bevonatú lemez vágása előtt a bevonat gyártói biztonsági adatlapját érdemes áttekinteni, és az elszívást ennek megfelelően kialakítani.
Ebből következik a gépválasztás egyik szempontja. Ha a gyártásban rendszeresen szerepel bevonatos lemez, a zárt vágótér és a hozzá méretezett elszívás és szűrés indokolt. Teljesen zárt kivitelű például az A sorozat és a G sorozat; az A1530 zónás elszívással dolgozik. A nyitott és a zárt kivitel közötti döntés szempontjait külön cikkünk foglalja össze.
A bevonat a fogyóeszközöket is jobban terheli, mint a csupasz acél. A fröccs és a lerakódás gyorsabban szennyezi a fúvókát és a védőablakot, ezért ezek ellenőrzése és cseréje bevonatos anyagnál sűrűbb ritmust kíván. A pontos intervallumot a gépkönyv és a gyakorlat adja meg; érdemes a bevonatos munkákat a karbantartási tervben külön számolni.
Gyártási sorrend: előbb vágni vagy előbb bevonni?
Ha a konstrukció engedi, a legtisztább megoldás a fordított sorrend: vágás, hajlítás és hegesztés csupasz lemezből, utána tűzihorganyzás vagy porfestés. Így a vágott él is teljes bevonatot kap, a vágásnál nincs bevonatfüst, és a fogyóeszközök terhelése is kisebb. Ennek ára a külön felületkezelési lépés és a logisztika.
Az előre bevont lemez akkor nyer, ha a darabszám nagy, a bevonat a tekercsen olcsóbban és egyenletesebben készül, mint darabonként, és a vágott él kezelése megoldott. A légtechnikában, a burkolatgyártásban és a reklámtechnikában, ahol az előfestett és az eloxált lemez gyakori, ezért a konstrukció már a tervezőasztalon számol a vágott éllel.
Mit adjon meg ajánlatkéréskor?
A bevonatos lemezek vágásának feltételeit akkor tudjuk pontosan megadni, ha az ajánlatkérés tartalmazza az alábbiakat:
- A bevonat pontos megnevezése és vastagsága: például tűzihorganyzott, alumínium–cink bevonatú, eloxált vagy előfestett, a festékrendszerrel együtt.
- A hordozó anyaga és vastagsága: acél vagy alumínium.
- A látható oldal és az élelvárás: melyik oldal kerül a termék külső felületére, és elfogadható-e az elszíneződött vagy cinkmentes él.
- A gyártási lánc többi lépése: hajlítás, hegesztés, utólagos bevonat vagy élvédelem.
- A bevonatos munkák aránya: alkalmi feladat vagy a gyártás rendszeres része, mert ettől függ, mennyire kell a gépet, az elszívást és a karbantartást erre méretezni.
Ha lehet, küldjön mintalemezt is: a próbavágás a bevonat tényleges viselkedését mutatja meg, beleértve a füstöt és az él színét.
Összefoglalás
A bevonatos és festett lemez lézerrel jól vágható, de a bevonat a vágási zónában elpárolog, leég vagy megolvad. A vágott élt élvédelemmel, konstrukciós elhelyezéssel vagy fordított gyártási sorrenddel kezelik, a bevonatból felszabaduló füst pedig zárt vágóteret és méretezett elszívást indokol. Ha a gyártásában rendszeresen szerepel bevonatos anyag, a felmérésen a bevonattípusokra szabva javasoljuk a kivitelt, az elszívást és a gyártási sorrendet a síklemez lézervágók közül.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Anyagok
Horganyzott lemez lézervágása: mi történik a vágott éllel?
A horganyzott lemez jól vágható lézerrel, de a vágott él mentén a cink elpárolog. Ez a folyamat része, és konstrukciós döntéssel jól kezelhető.
Beruházás és gépválasztás
Nyitott vagy zárt lézervágó: mikor melyik kivitel indokolt?
A zárt burkolat a szórt sugárzástól, a füsttől és a szikrától véd. Mikor elég a nyitott gép fényfüggönnyel, és mikor indokolt a teljesen zárt kivitel?