
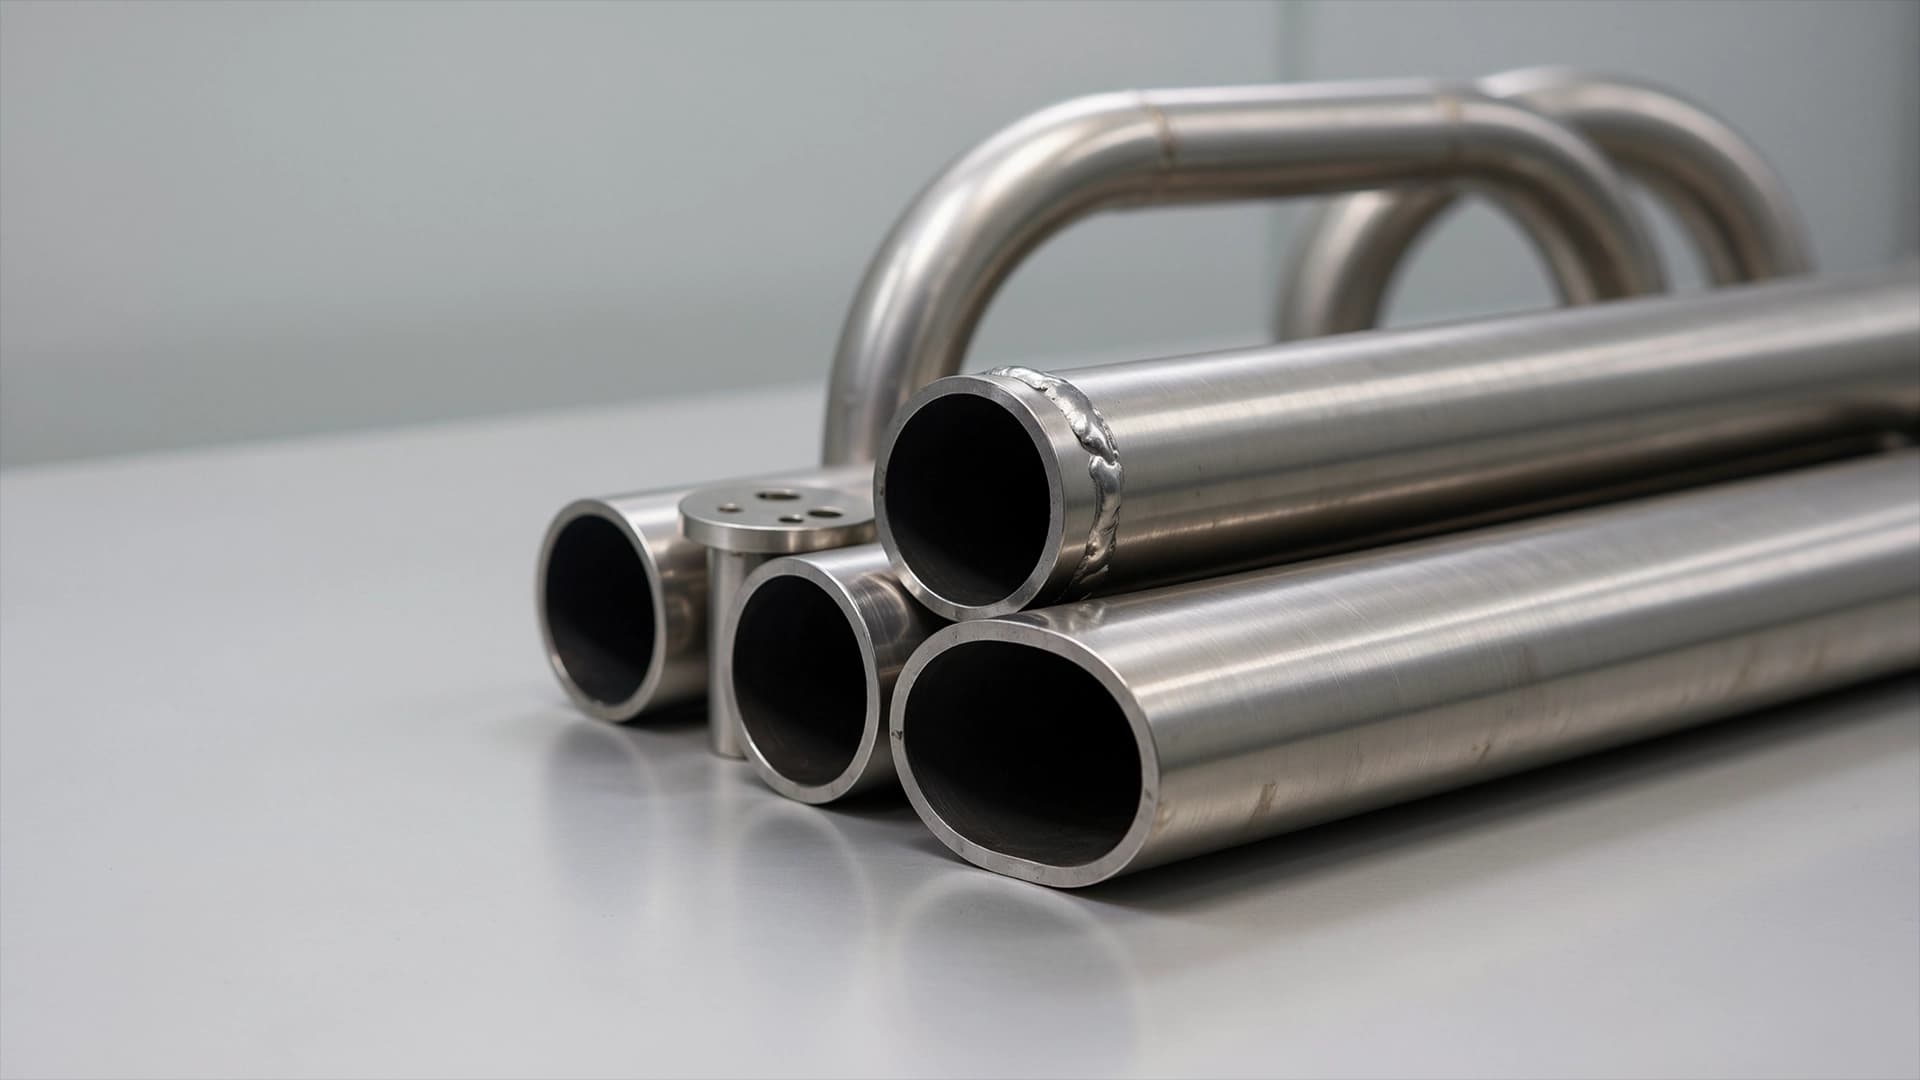
Lézervágás autóipari csőalkatrészekhez: kipufogótól az alvázelemig
Kipufogó-, alváz- és biztonsági csőalkatrészek vágása ±0,3 mm pontossággal, fazettavágással, 0 mm-es maradékkal.
Csővágó lézer autóipari és járműipari beszállítóknak
Az autóipari csőalkatrészeknél a kész darabnak szériáról szériára ugyanazt a méretet kell hoznia, az alapanyag pedig, különösen a rozsdamentes acél, minden szálon költség. Erre a két igényre a háromtokmányos TP sorozat a kiindulópont: ±0,3 mm vágási pontosság kör-, négyzet- és téglalapszelvényen (1 mm-es rozsdamentes acél referencián), kétirányú vágás nullára csökkenthető hagyatékkal és gyári ±45°-os fazetta. Kipufogó-, alváz- és biztonsági szerkezeti elemekhez Φ10–240 mm között dolgozik, 6 vagy 9 méteres csőhosszal. Kis átmérőjű, nagy darabszámú elemekhez, alumínium csőhöz is, a THP automatizált kiscsővágó a kiegészítés.
A gépet a szelvénykínálat, a darabszám és az anyagok alapján méretezzük.
Autóipari csőgyártási kihívások és a lézeres megoldás
Szűk tűrés sorozatban
Az illesztett csőelemeknél a méreteltérés a hegesztésnél és a szerelésnél utómunkaként jelentkezik. A TP sorozat vágási pontossága ±0,3 mm kör-, négyzet- és téglalapszelvényen, programvezérelten, darabról darabra.
Drága rozsdamentes alapanyag
Kipufogóelemeknél a szálvégen maradó csődarab minden szálon rozsdamentes acélt visz el. A háromtokmányos TP kétirányban vág, így a hagyaték nullára csökkenthető, különleges csöveknél 0–450 mm marad.
Hegesztési élek előkészítése
A ferde illesztésű csomópontokon a kézi köszörülés lassú, és kezelőnként eltérő eredményt ad. A TP-n a ±45°-os fazetta X, Y és V típusban gyári alap, programból hívva, vágófejcsere nélkül.
Nagy darabszám kis csőből
Kis átmérőjű elemek sorozatánál a kézi anyagmozgatás lassítja legjobban a gyártást. A THP anyagtároló adagolórendszere gyári alap, így a gép Φ15–90 mm-es csövekből felügyelet nélkül, éjszaka is termel.
Ajánlott csővágó sorozatok autóipari alkatrészekhez
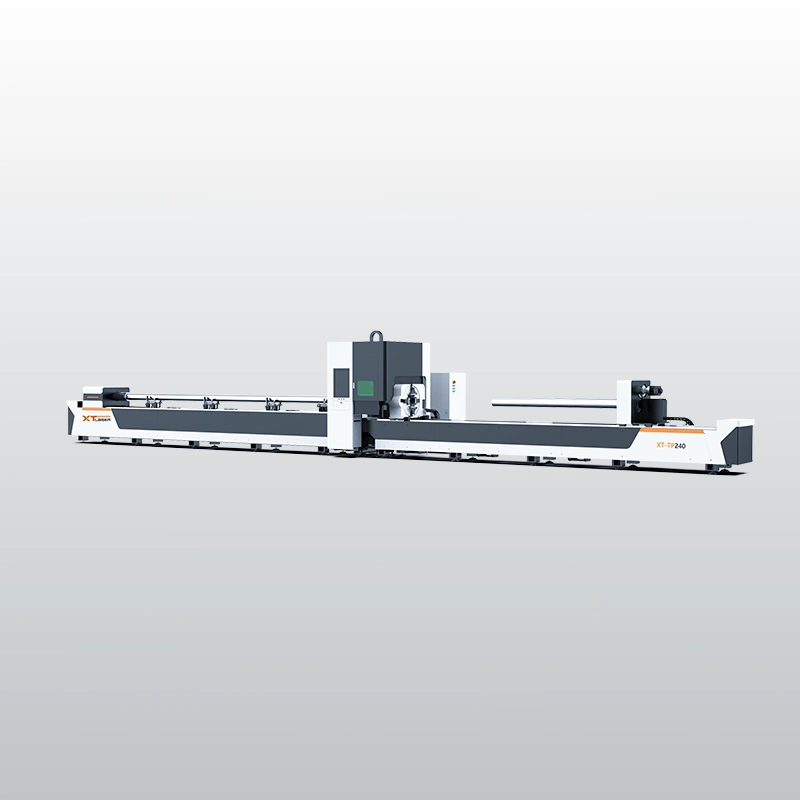
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
1,5–12 kW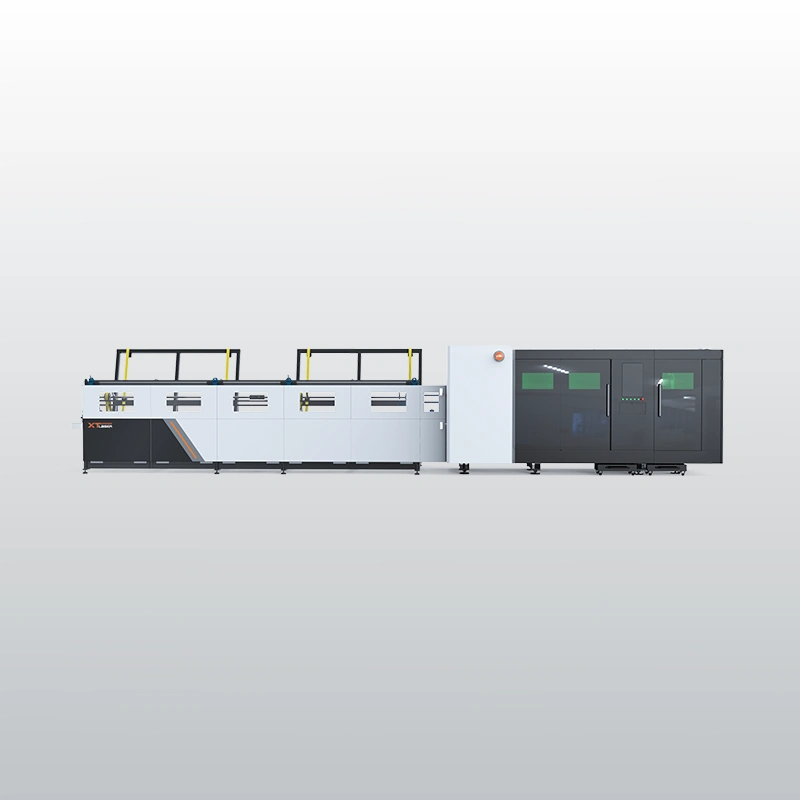
THP sorozat lézeres csővágó
Nagysebességű kiscsővágó: Φ15–90 mm, 200 ford./perc tokmány-fordulatszám, 1 G gyorsulás, 20 mm hagyaték
1,5–3 kW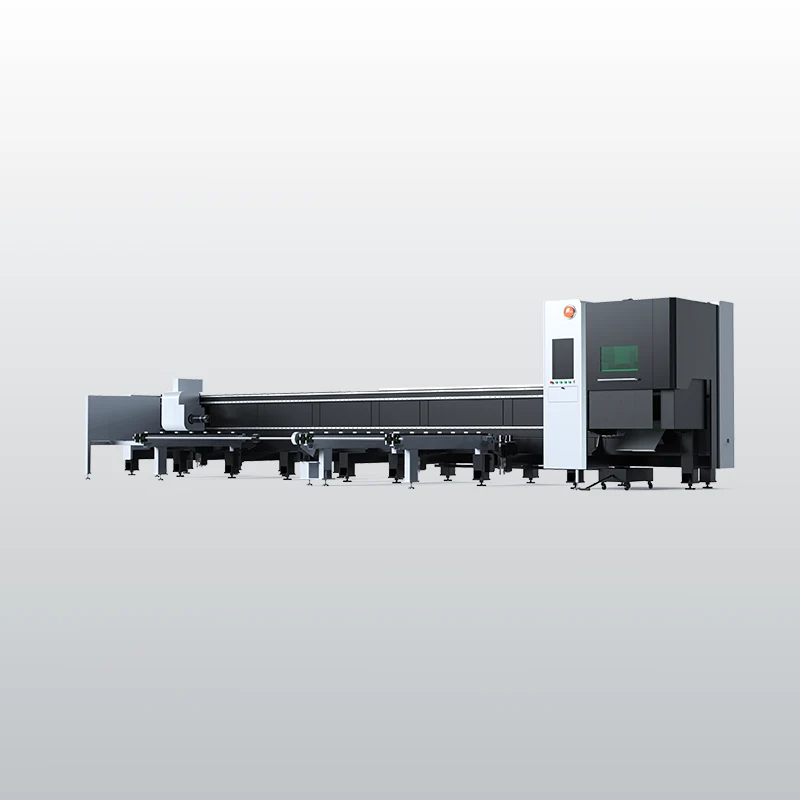
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg
1,5–6 kWFeldolgozható csőszelvények, méretek és anyagok
| Szelvény | Befogható méret | Anyag | Sorozat |
|---|---|---|---|
| Kör-, négyzet- és téglalapszelvény, fazettával | Φ10–240 mm, 6 vagy 9 m, legfeljebb 280 kg | szénacél, rozsdamentes acél, alumínium | TP |
| Kis átmérőjű kör-, négyzet- és téglalapszelvény | Φ15–90 mm, négyzet és téglalap legfeljebb 80 mm oldallal, szálhossz legfeljebb 6,5 m | szénacél, rozsdamentes acél, alumínium | THP |
| Kör-, négyzet- és téglalapszelvény | Φ10–240 mm, 6,5–12,5 m, legfeljebb 300 kg | szénacél, rozsdamentes acél, alumínium | TK |
A vágható falvastagság a lézerteljesítménytől és az anyagtól függ: a TP 1,5–12 kW, a TK 1,5–6 kW, a THP 1,5–3 kW között konfigurálható. A THP-n az automatikus kiadás 600 mm-es darabhosszig javasolt.
Gyakori kérdések az autóipari csővágásról
Melyik XT Laser csővágó való autóipari csőalkatrészekhez?
A szelvényméret, a darabszám és a fazetta-igény dönt. Kipufogó-, alváz- és biztonsági szerkezeti elemekhez Φ240 mm-ig a háromtokmányos TP sorozat a kiindulópont: ±0,3 mm vágási pontosság, nullára csökkenthető hagyaték és gyári ±45°-os fazetta, 6 vagy 9 méteres csőhosszra. Ha a fazetta nem rendszeres igény, vagy 12,5 méteres szál is előfordul, a kéttokmányos TK sorozat a gazdaságosabb választás, amelyen a fazetta opció. Φ90 mm alatti, nagy darabszámú elemekhez, például ülésváz- vagy hűtőcsövekhez, a THP kiscsővágó gyári automatizált adagolással dolgozik, alumíniumon is. A választást a jellemző alkatrészlista és az éves darabszám alapján egyeztetjük.
Milyen pontosságra számíthat ismétlődő autóipari sorozatban?
A TP sorozat vágási pontossága ±0,3 mm kör-, négyzet- és téglalapszelvényen, 1 mm-es rozsdamentes acél referencián, szögacélon és U-szelvényen ±0,3–0,5 mm. A gép pozicionálási pontossága ±0,05 mm/m, visszapozicionálási pontossága ±0,03 mm, így ismétlődő sorozatnál darabról darabra azonos méretet ad. A TK sorozat pozicionálási pontossága ±0,03 mm/m, a THP kiscsővágóé szintén ±0,03 mm/m. A TP csavarásálló, többpontos hegesztésű gépváza a geometriát hosszú sorozatban is tartja. A tényleges tűrést a cső egyenessége, a falvastagság és az alapanyag minősége is befolyásolja, ezért a kritikus méreteket az első sorozat előtt a saját alkatrészein érdemes ellenőrizni.
Milyen megmunkálások készülnek el egy programban a darabolás mellett?
A csővágó lézer a mértékre vágással egy programban készíti el a rögzítőfuratokat, a konzolok kivágásait, a hornyokat és az illesztési kontúrokat is. A csatlakozó csövek egymásba illő kontúrja így a rajzból jön, nem utólagos illesztésből. A TP sorozaton a ±45°-os fazetta X, Y és V típusban gyári alap, a TK-n opció, rendszer- és vágófejcserével, a THP-n szintén gyári alap. A darabkiosztást a nesting szoftver a rendelkezésre álló csőhosszra optimalizálja. Ennek eredményeként a hegesztés és a szerelés előtt kevesebb köszörülési, fúrási és mérési művelet marad. Egy alkatrész teljes programja tárolható, és a következő lehívásnál változatlanul fut.
Hogyan kezelhető a vegyes anyagú gyártás szénacélból, rozsdamentes acélból és alumíniumból?
A TP, a TK és a THP anyaglistáján egyaránt szerepel a szénacél, a rozsdamentes acél és az alumínium, így az anyag önmagában nem szűkíti a gépválasztást: azt a csőméret, a szálhossz és a darabszám dönti el. A THP vezérlése anyagonként és csőtípusonként eltárolja a befogóerő-profilokat, így anyagváltáskor a megfelelő beállítás automatikusan betöltődik, átszerelés nélkül. A segédgáz az anyaghoz igazodik: rozsdamentes acélnál és alumíniumnál a nitrogén ad oxidmentes, hegesztésre kész vágásélt, szénacélnál az oxigén gyorsabb, gazdaságosabb vágást. A vágható falvastagságot alumíniumnál a választott lézerteljesítmény szabja meg, nitrogénes vágásnál pedig a gázellátás kapacitását is előre tervezni kell.
Mennyi alapanyag marad a szálvégen a különböző gépeken?
A kéttokmányos csővágókon szálanként jellemzően 50–100 mm-es végmaradék keletkezik. A háromtokmányos TP sorozat középső, pneumatikus tokmánya kétirányú vágást tesz lehetővé, így a hagyaték nullára csökkenthető, különleges csöveknél 0–450 mm marad. A TK sorozaton a TK-90 és a TK-120 változat elrendezés-optimalizált kiosztásnál 0–50 mm-rel dolgozik, a TK-160 50 mm-rel, a TK-240 60 mm-rel egyenes vágásnál. A THP kiscsővágón a hagyaték 20 mm-re szorítható. Rozsdamentes kipufogóelemeknél és nagy sorozatnál a különbség minden szálon közvetlen anyagköltség, ezért a gépválasztásnál az éves csőfelhasználással együtt számolunk. Rövid kész daraboknál a hagyaték aránya a szálhoz képest nagyobb, ezért ott a különbség még érzékelhetőbb.