
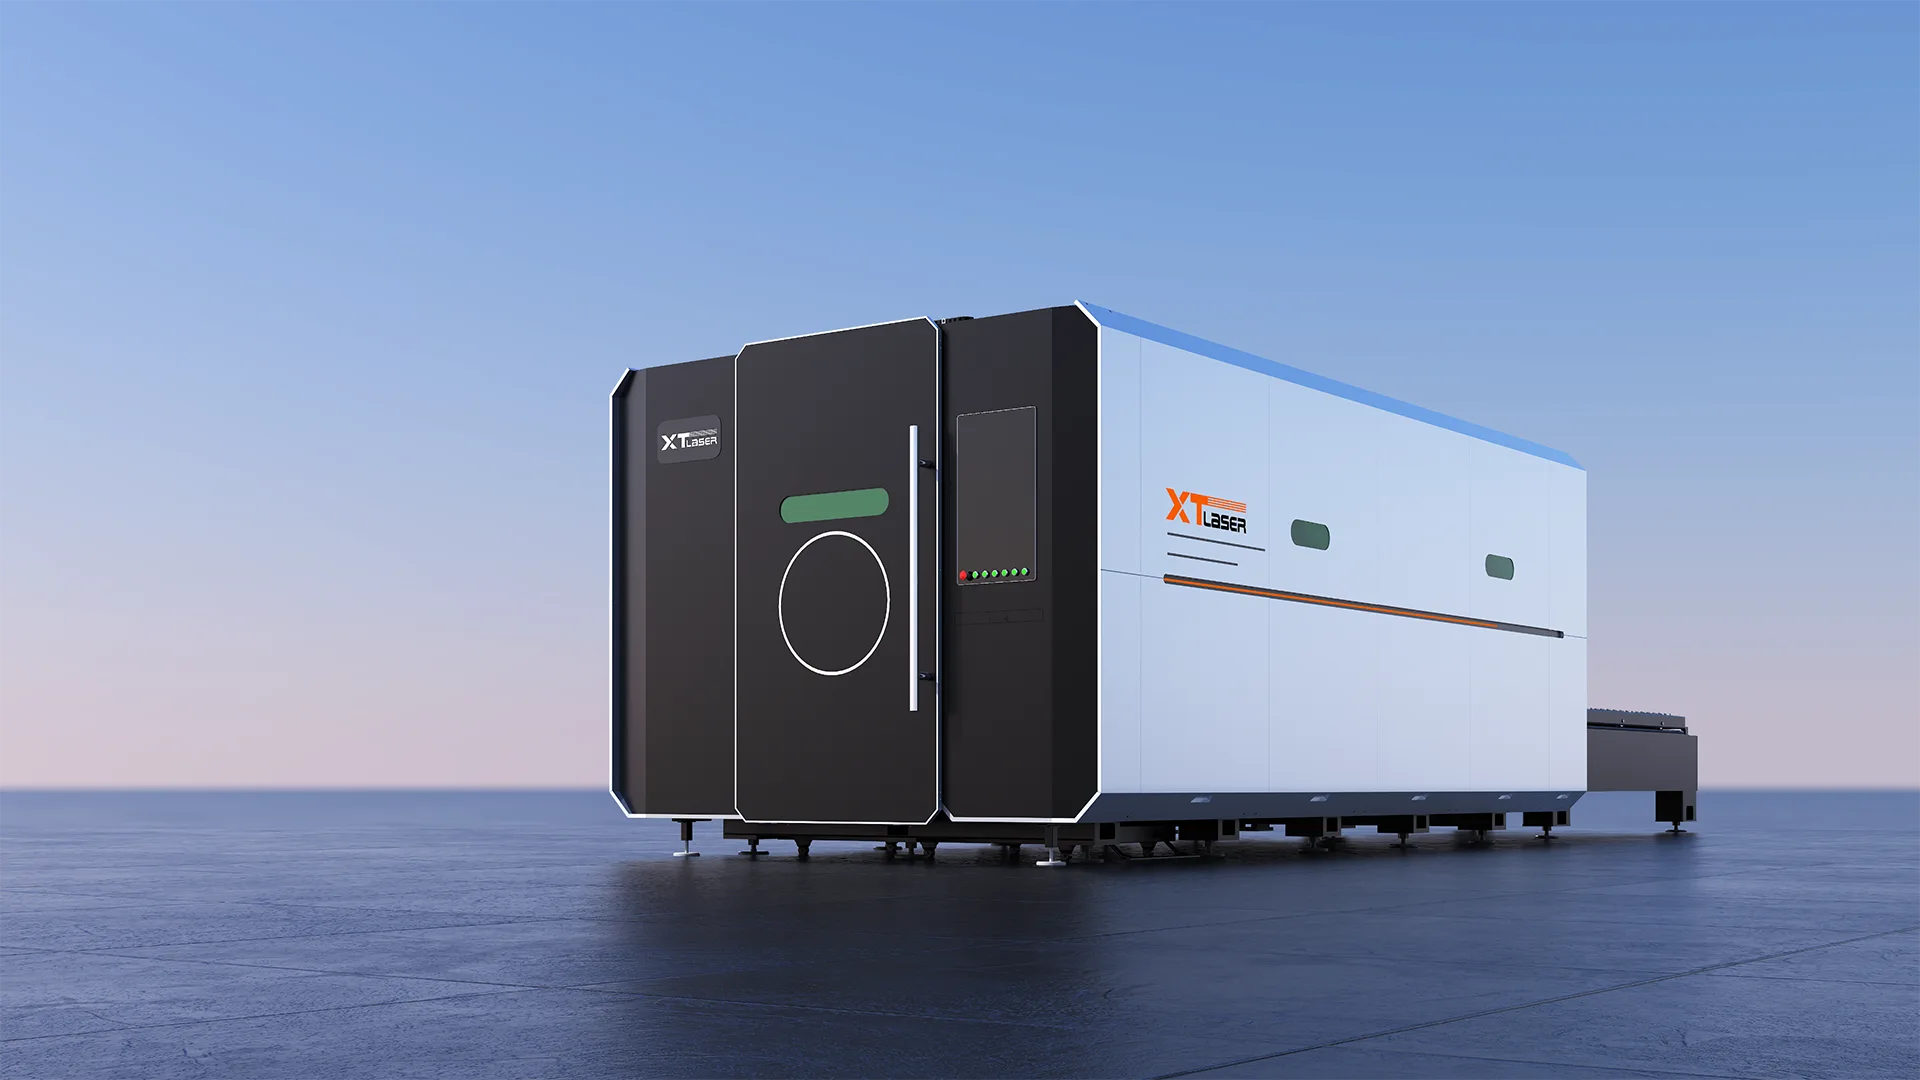
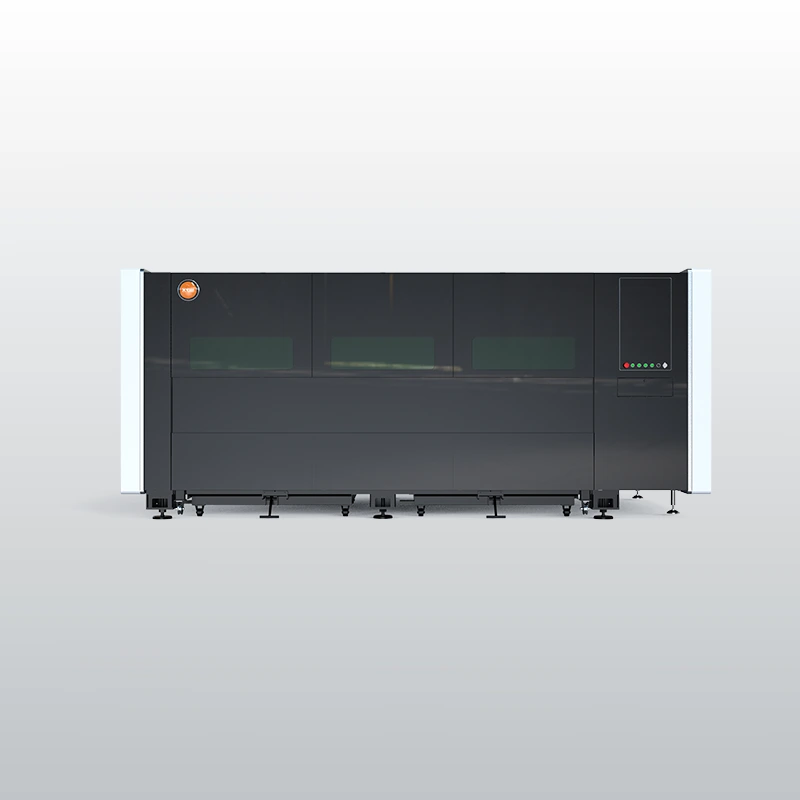
GPX sorozat nagysebességű síklemez lézervágó
Nagy dinamikájú síklemez lézervágó vékony és közepes lemezre: 3 G gyorsulás, 130 m/perc, kétállomásos csereasztal, 3–12 kW
- 3 G gyorsulás
- 130 m/perc összehangolt sebesség
- Kétállomásos csereasztal, ≤30 s csere
- Repülőgépipari alumínium keresztgerenda
- Teljesen zárt kivitel
- Hálózati lemezoptimalizáló szoftver
- 1 530 × 3 050 és 2 030 × 4 050 mm
Nagysebességű síklemez lézervágó sorozatgyártáshoz
Nagy dinamikájú síklemez lézervágó vékony és közepes lemezre: 3 G gyorsulás, 130 m/perc, kétállomásos csereasztal, 3–12 kW
- Modell
- XT-GPX1530, XT-GPX2040
- Teljesítmény
- 3–12 kW
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
GPX sorozat: amikor a ciklusidő a szűk keresztmetszet
Az XT Laser GPX sorozat kis és közepes méretű lemezek nagy darabszámú gyártására készült. Két munkaterületben rendelhető, 1530 × 3050 mm és 2030 × 4050 mm méretben, 3 és 12 kW közötti lézerteljesítménnyel.
A sorozat egyetlen dologra van kihegyezve: a vágáson kívüli idő rövidítésére. A 3 G gyorsulás a portfólió maximuma, a G sorozat 1,5 G-jének kétszerese, az összehangolt sebesség pedig 130 m/perc. Ez a két érték a gyorsmeneteket, a kontúrok közti átfutást és a perforáció-sorozatokat gyorsítja.
A gép kétállomásos csereasztallal és teljesen zárt burkolattal érkezik, a vezérlés pedig négy ponton automatizált: hálózati lemezoptimalizálás, egygombos vágás, intelligens középre állítás és jelölésmentes mikrocsatlakozás.
Gyorsulás
3 G: portfólió-maximum
Összehangolt sebesség
130 m/perc
Asztalcsere
≤25 s és ≤30 s
Mitől gyors a GPX?
A GPX a portfólió legdinamikusabb síklemez lézervágója: 3 G gyorsulás és 130 m/perc összehangolt sebesség. Ez a két érték a vágáson kívüli időt rövidíti: a gyorsmeneteket, a kontúrok közti átfutást, a perforáció-sorozatokat.
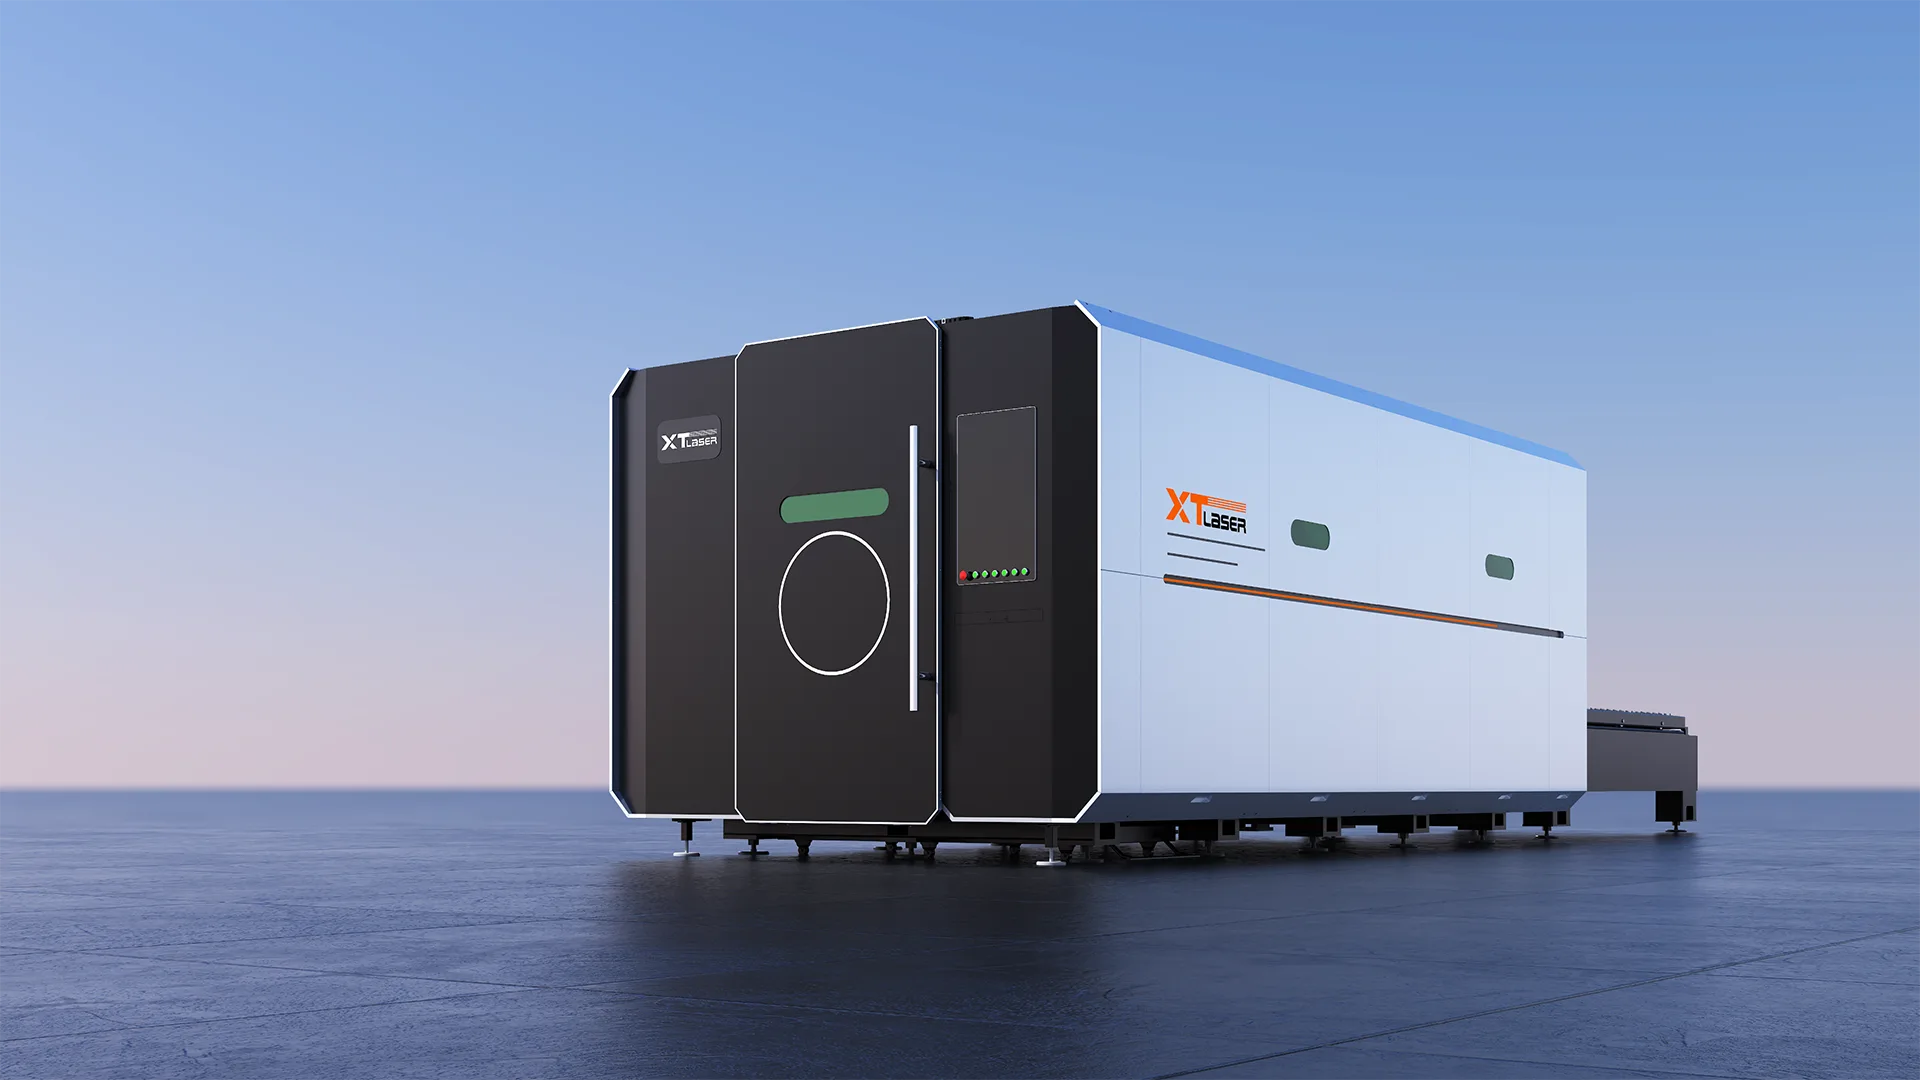
Villámgyors vágás, kapacitásugrás
A buszrendszerű hajtás egyszerre ad sebességet és pontosságot. Kis és közepes méretű lemezeknél a ciklusidő nagyobb részét a nem-vágási mozgás teszi ki, mint vastag lemeznél: itt hoz a 3 G gyorsulás mérhető eredményt. Egy 100 perforációt tartalmazó, nyolcperces ciklusban ez nagyságrendileg fél perc visszanyert idő.
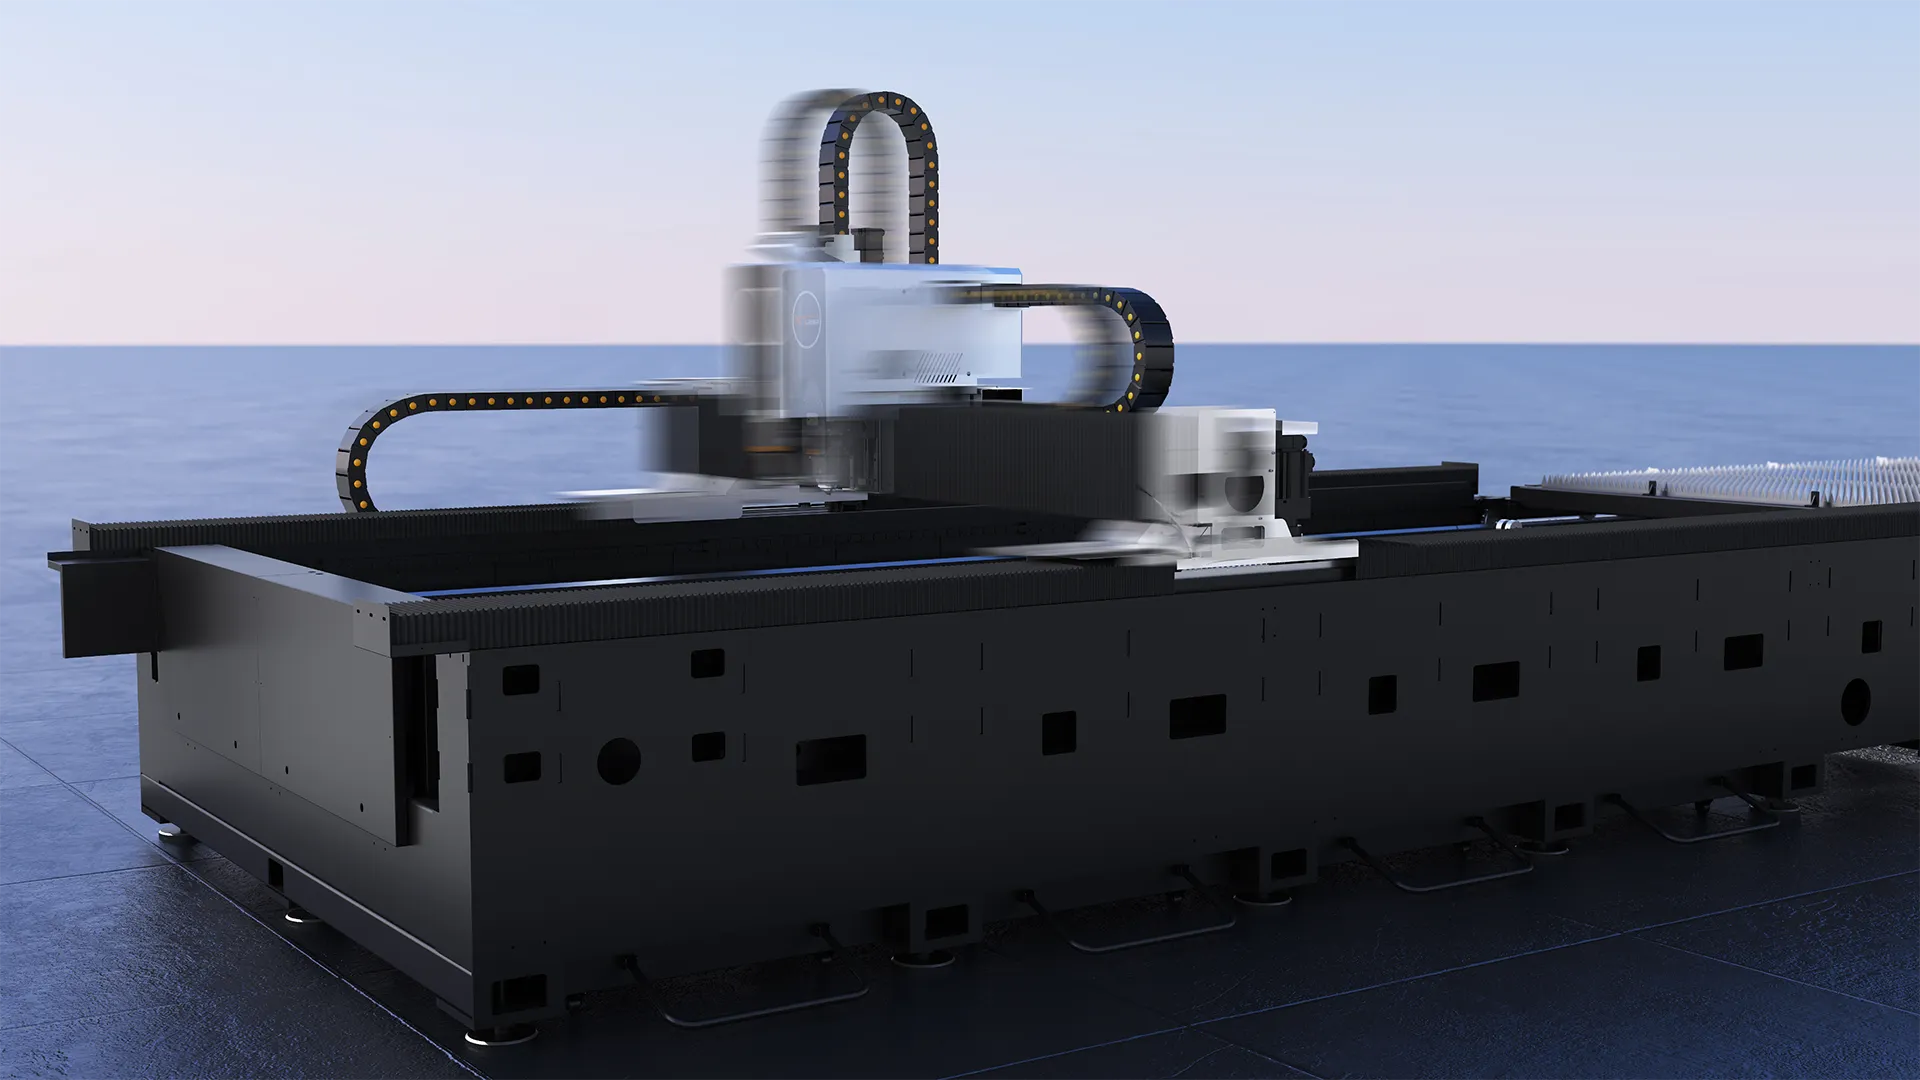
Két munkaterület, azonos dinamika
A GPX1530 1 530 × 3 050 mm, a GPX2040 2 030 × 4 050 mm munkaterülettel dolgozik. A gyorsulás, a sebesség és a vezérlés mindkettőn azonos: az eltérés a mozgatott tömegben van, ezért a GPX2040 erősebb szervókat kap: X-tengelyen 2,4 kW az 1,7 helyett, Y-tengelyen 3,9 kW a 2,4 helyett.
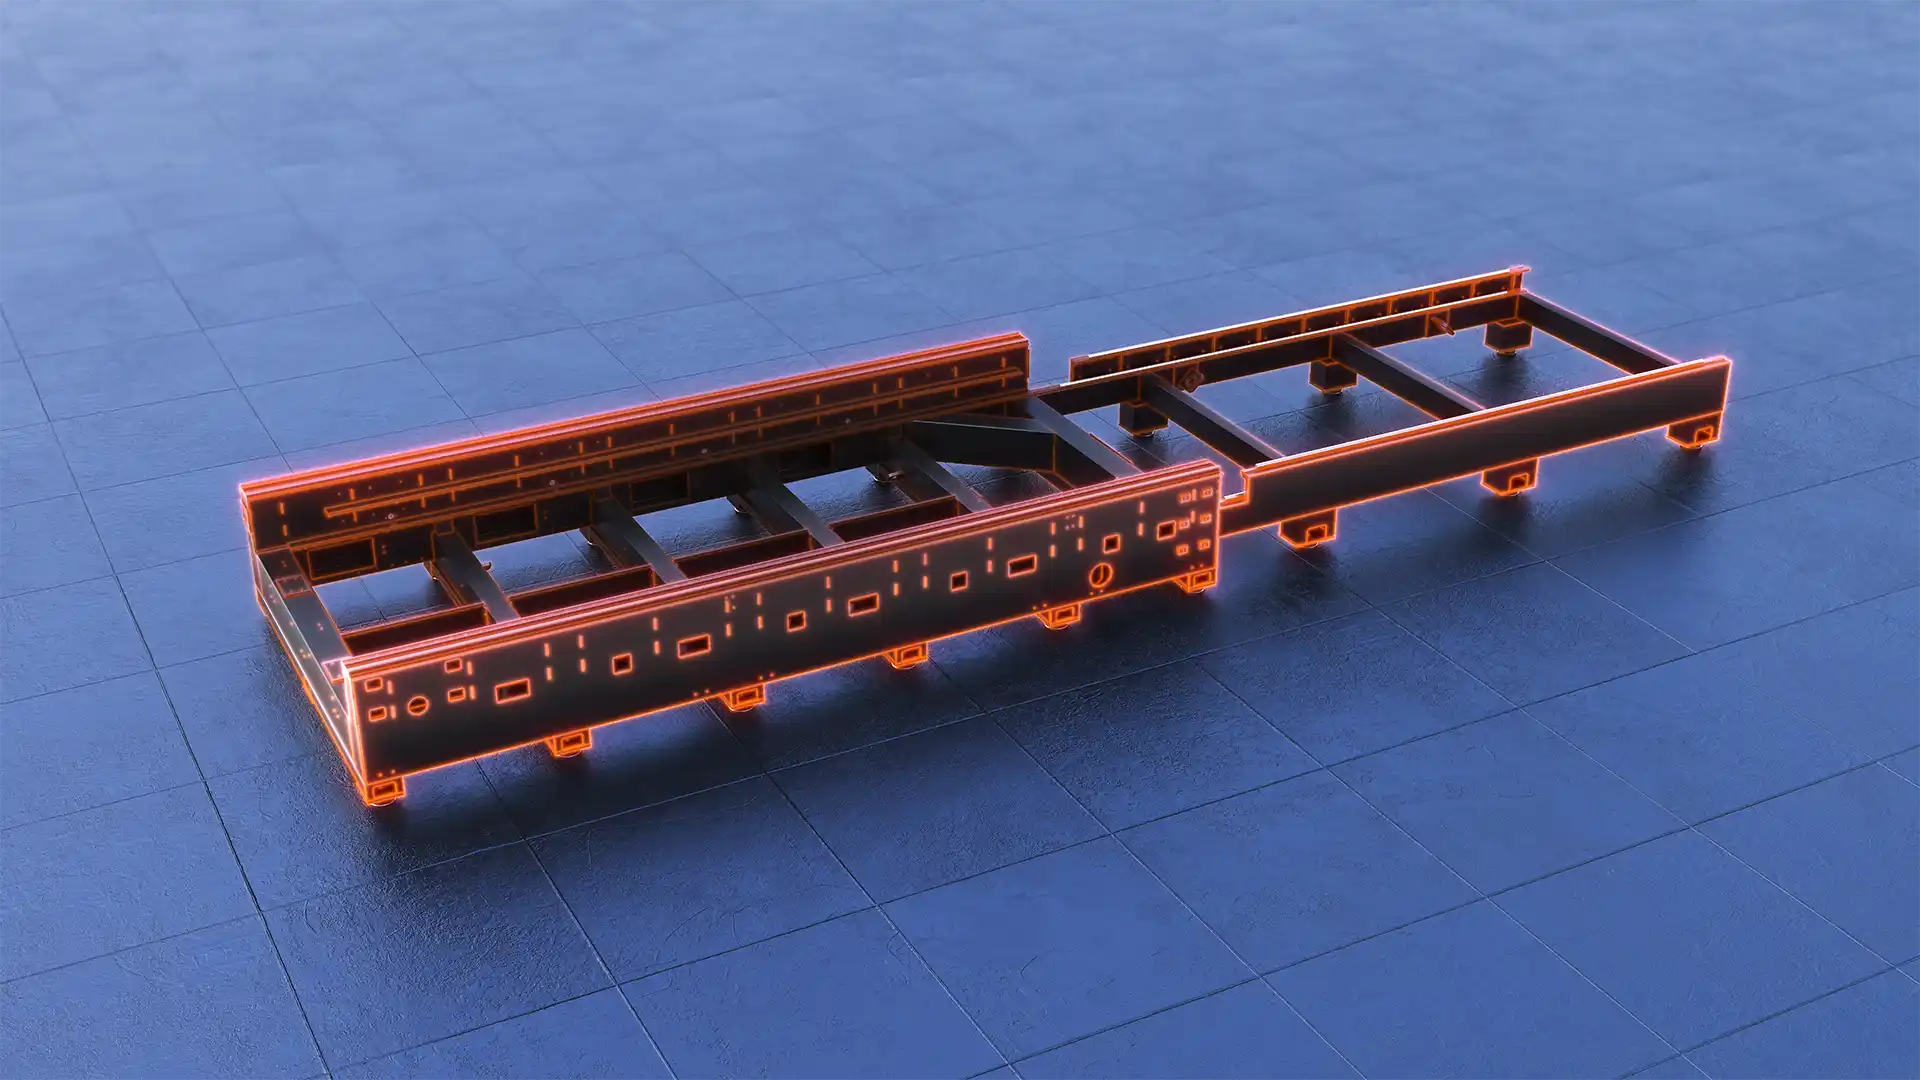
Nagy merevség, alacsony súlypont
Hegesztett, nehéz acéllemez-szerkezetű vágóasztal alacsony súlyponttal: ez tartja stabilan a gépet a nagy gyorsulásoknál. A szerkezetbe tágulási hézag épül, ami a hőterhelés okozta deformációt fogja fel.
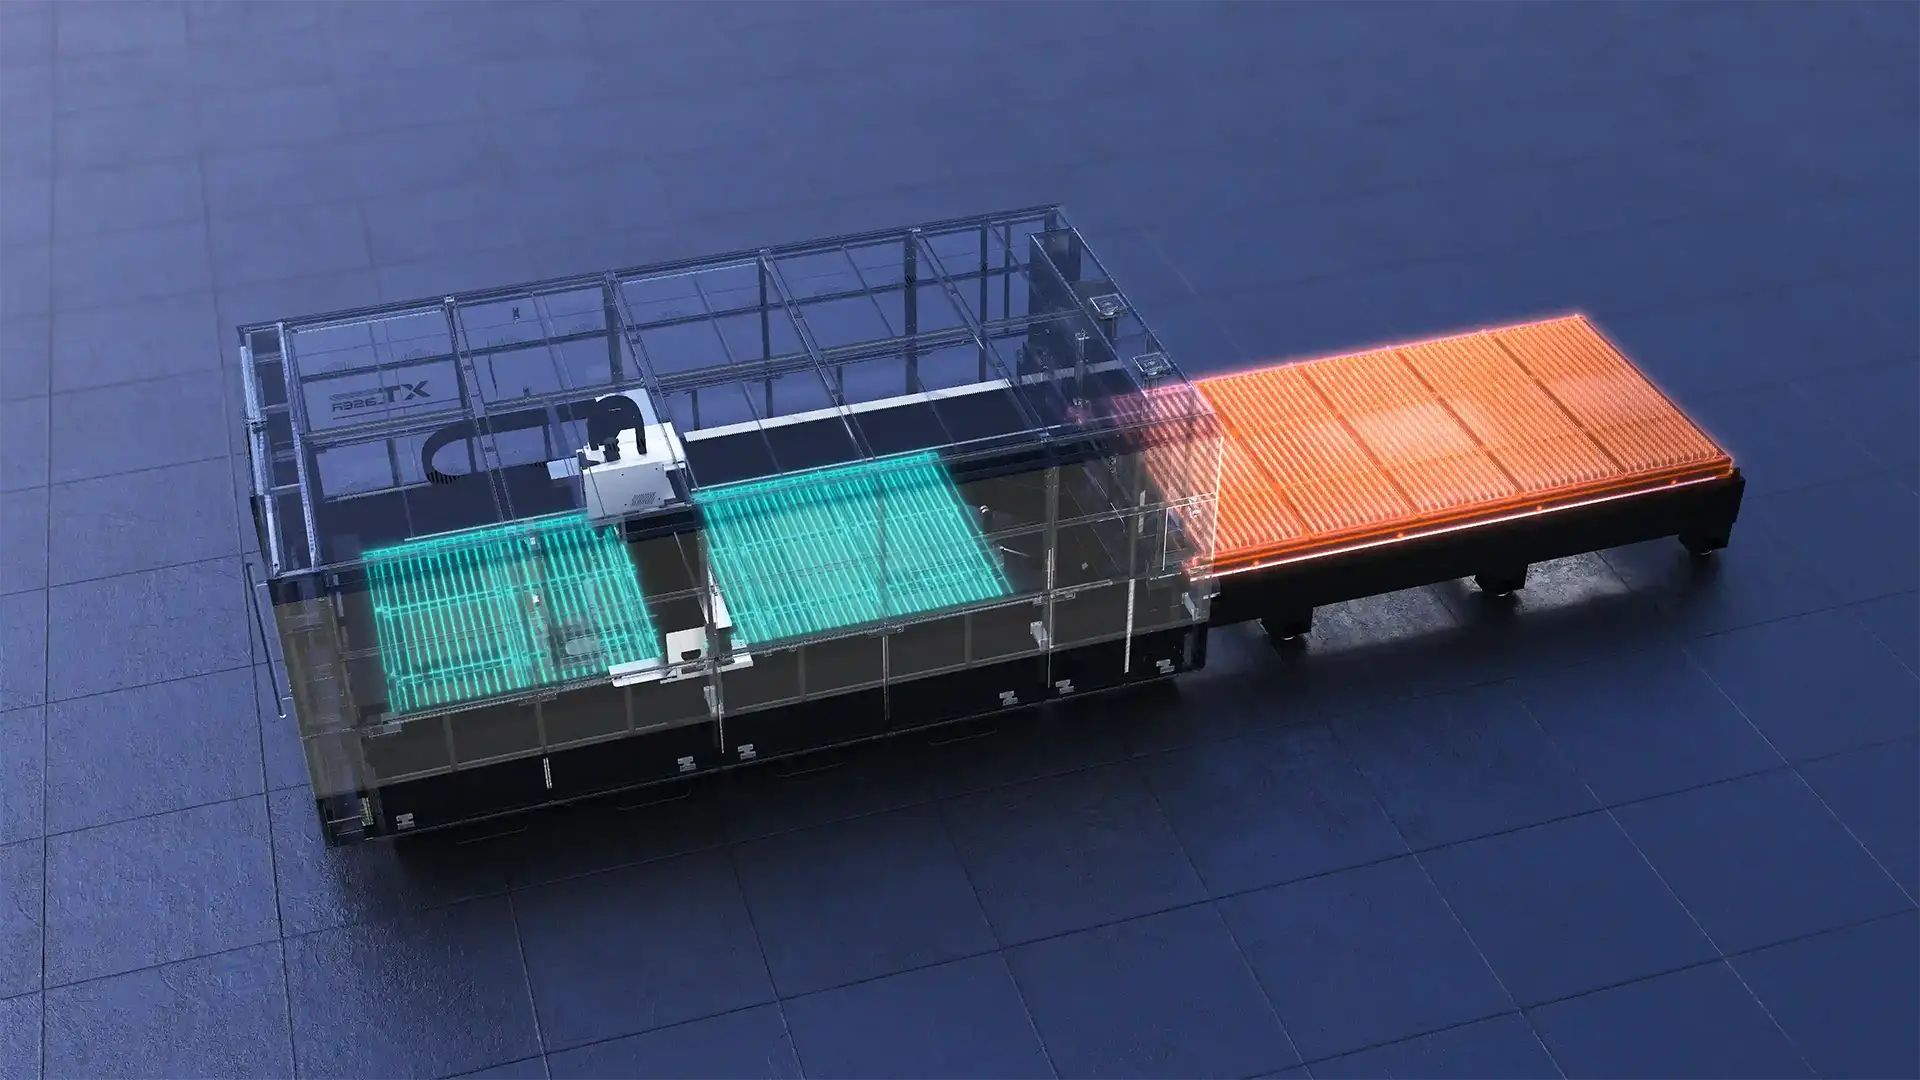
Kétállomásos automatikus asztalcsere
Amíg az egyik asztalon vágás zajlik, a másik kifelé jön és új lemezt kap. A csereidő terhelés nélkül ≤25 s a GPX1530-on és ≤30 s a GPX2040-en. Ugyanez a megoldás a G sorozaton is elérhető: a GPX-en a rövidebb vágási ciklus mellé társul.
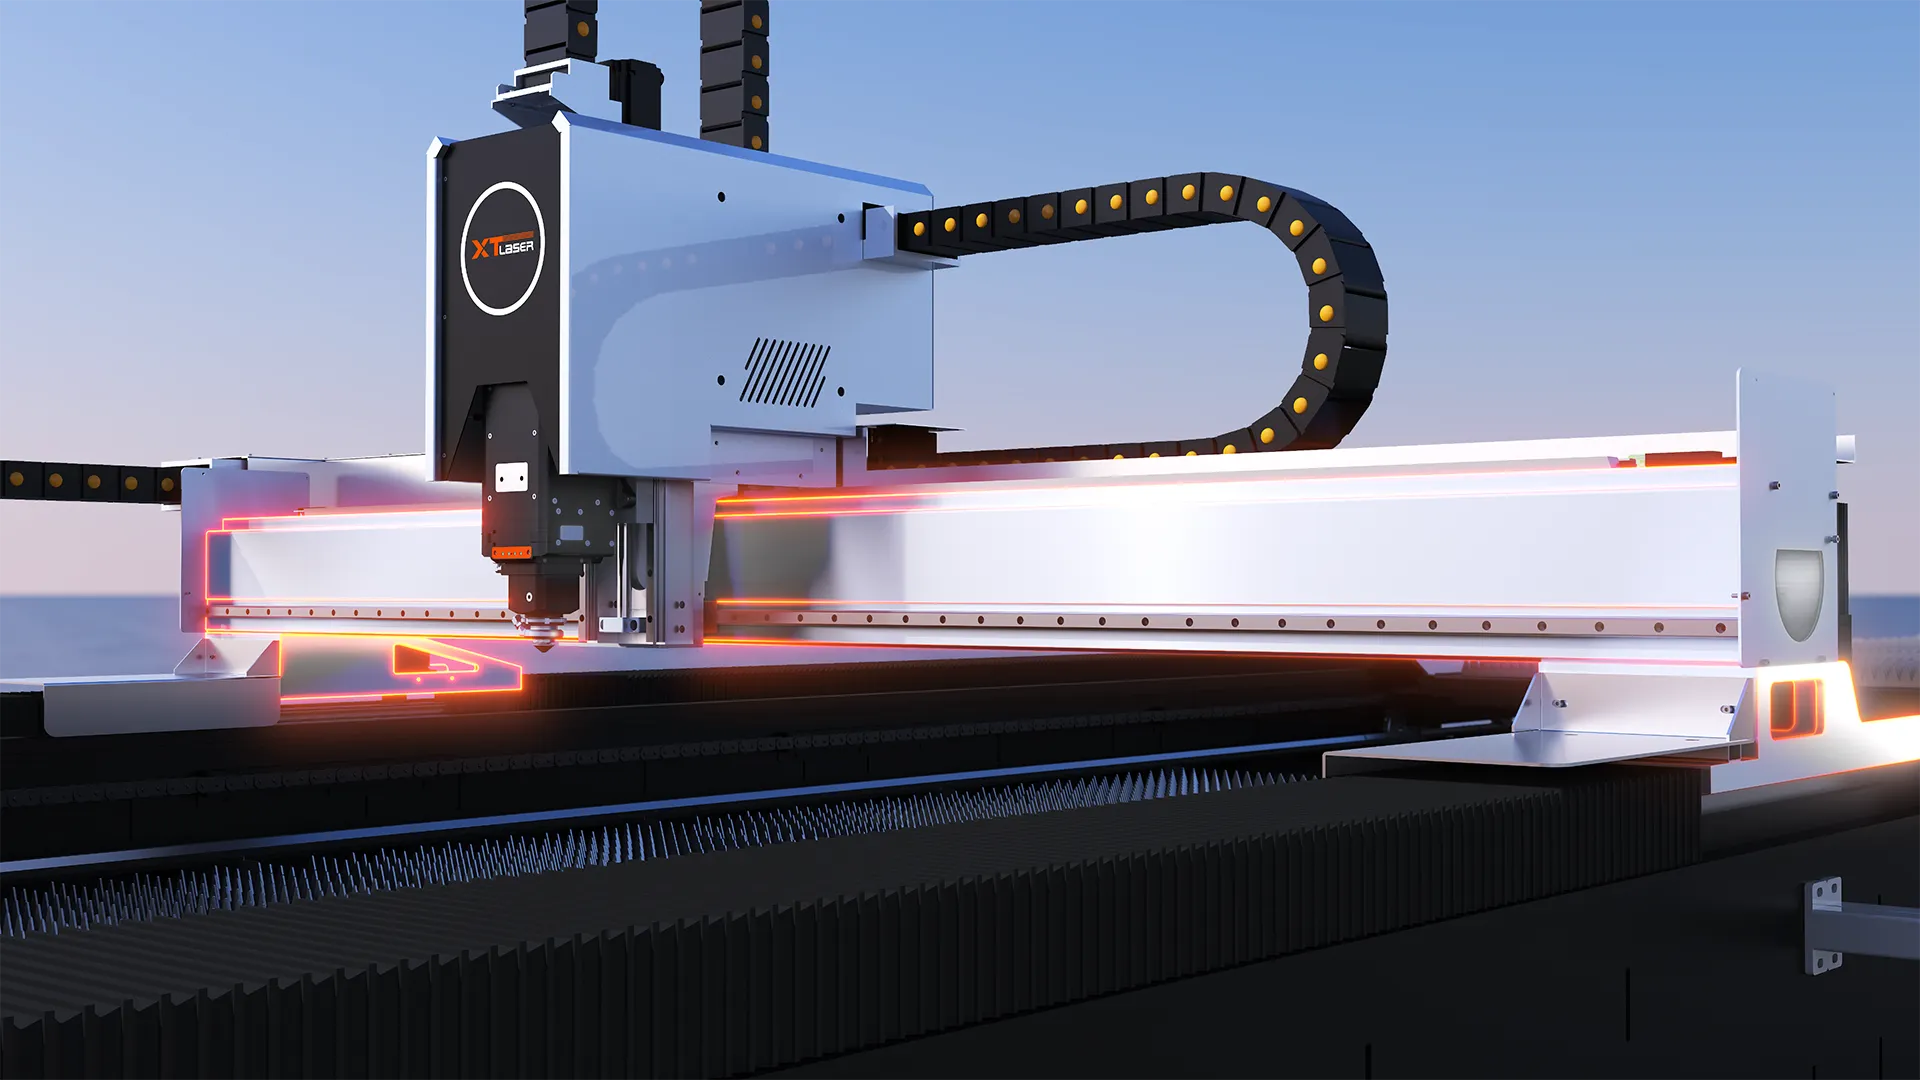
Könnyű keresztgerenda
Repülőgépipari minőségű alumínium keresztgerenda: merev, de kis tömegű. A csökkentett tehetetlenség teszi lehetővé, hogy a hajtás a 3 G gyorsulást pontosság-vesztés nélkül vigye.
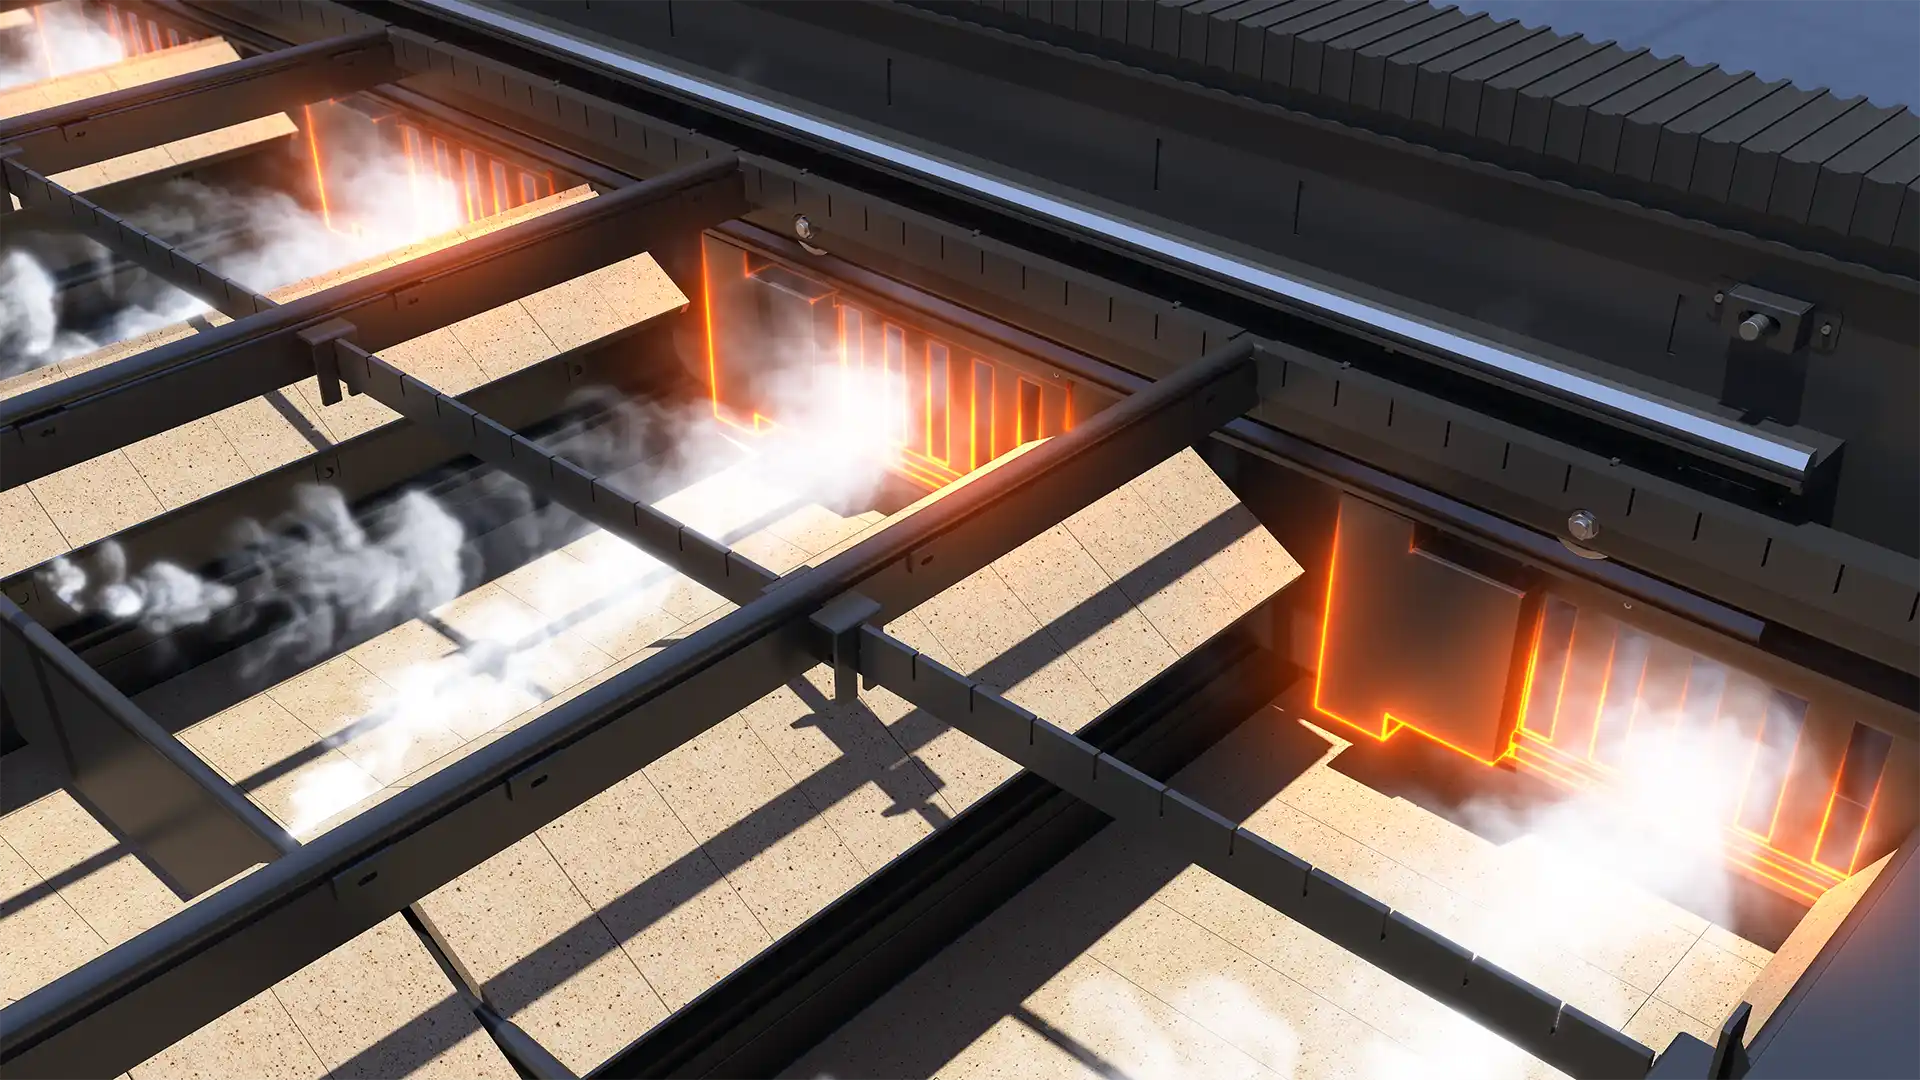
Zónás porelszívás
Egyzónás, önálló vezérlésű elszívás 300 × 200 mm-es áramvonalas légcsatornával. A salakot és a füstöt egy lépésben viszi el, közben a vágókamra hőmérsékletét is stabilizálja: ez a hőtorzulás ellen dolgozik.
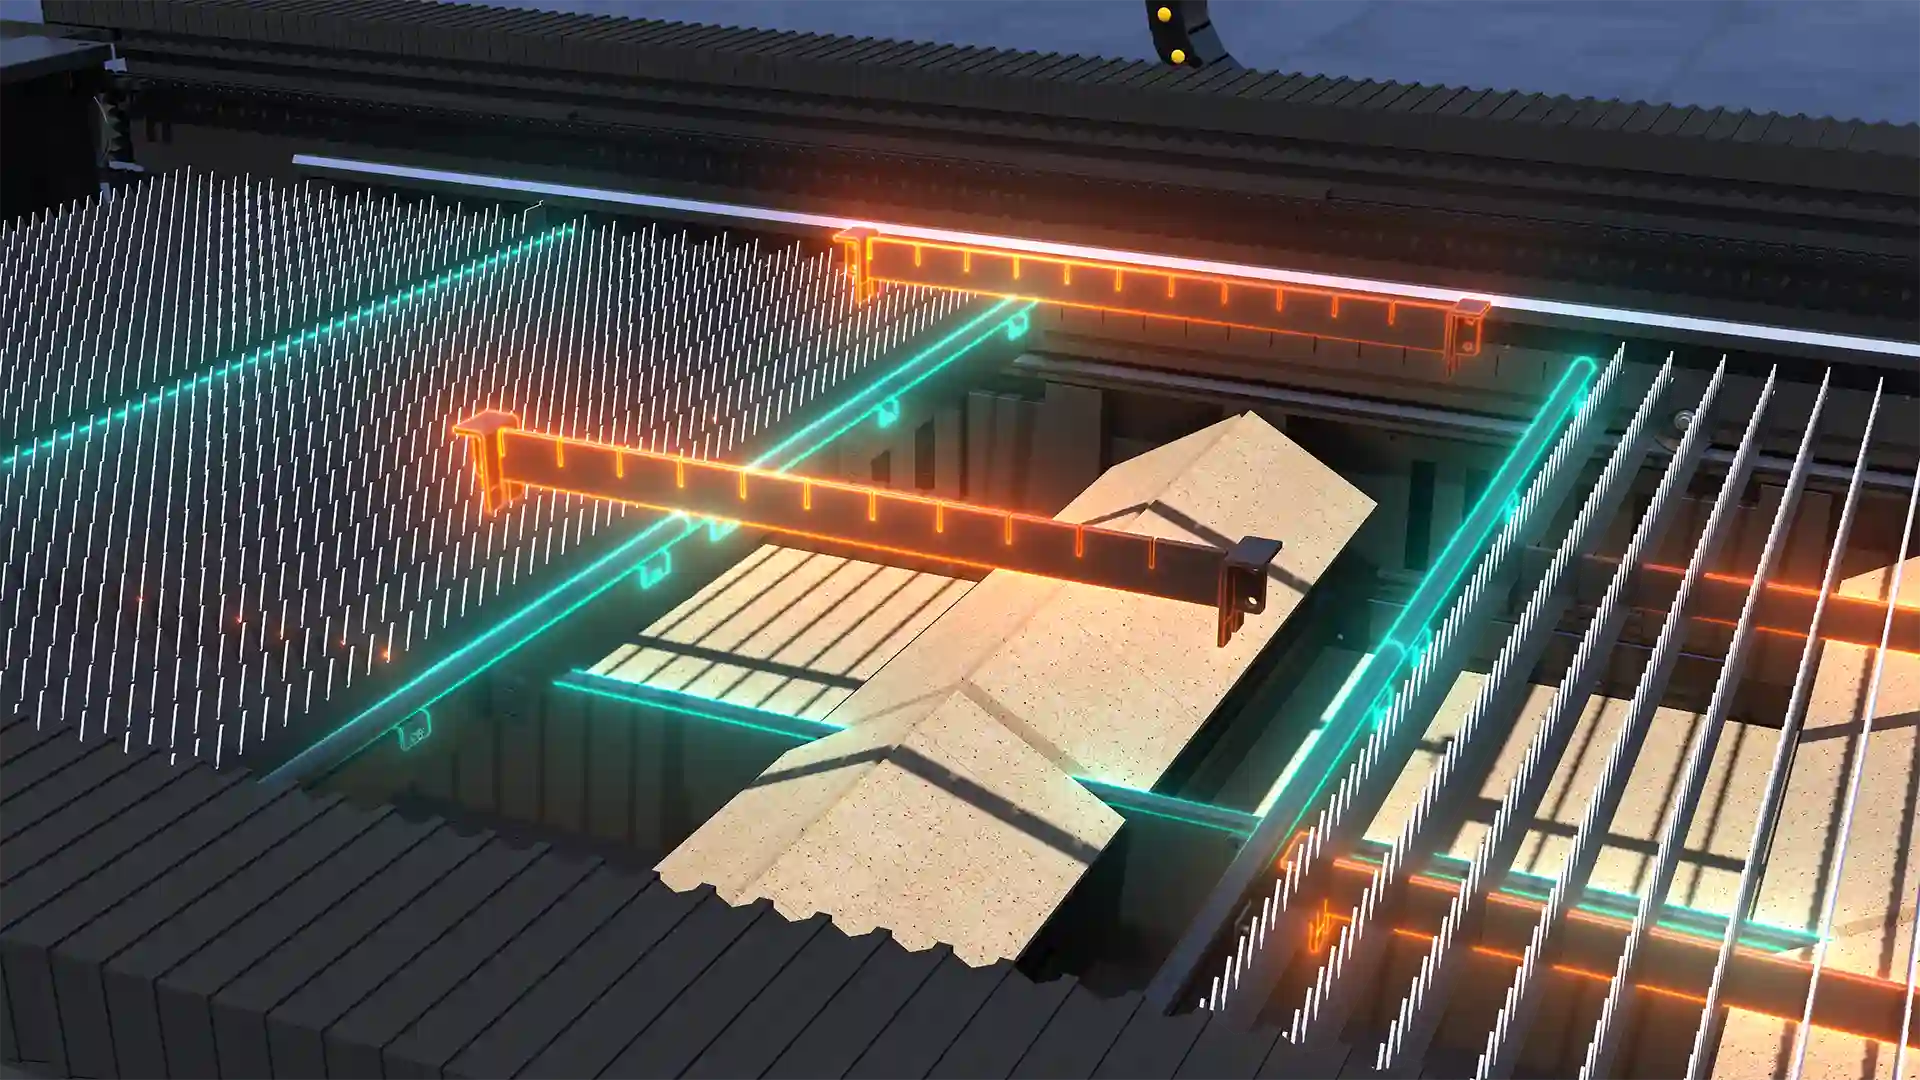
Égésálló asztalfelület, cserélhető lamellatartó
A kerek acél lamellatartó hőszigetel, és megvédi az asztalfelületet a beégéstől. A tartó levehető, így a karbantartás nem igényel gépállást, az asztal élettartama pedig hosszabb lesz.
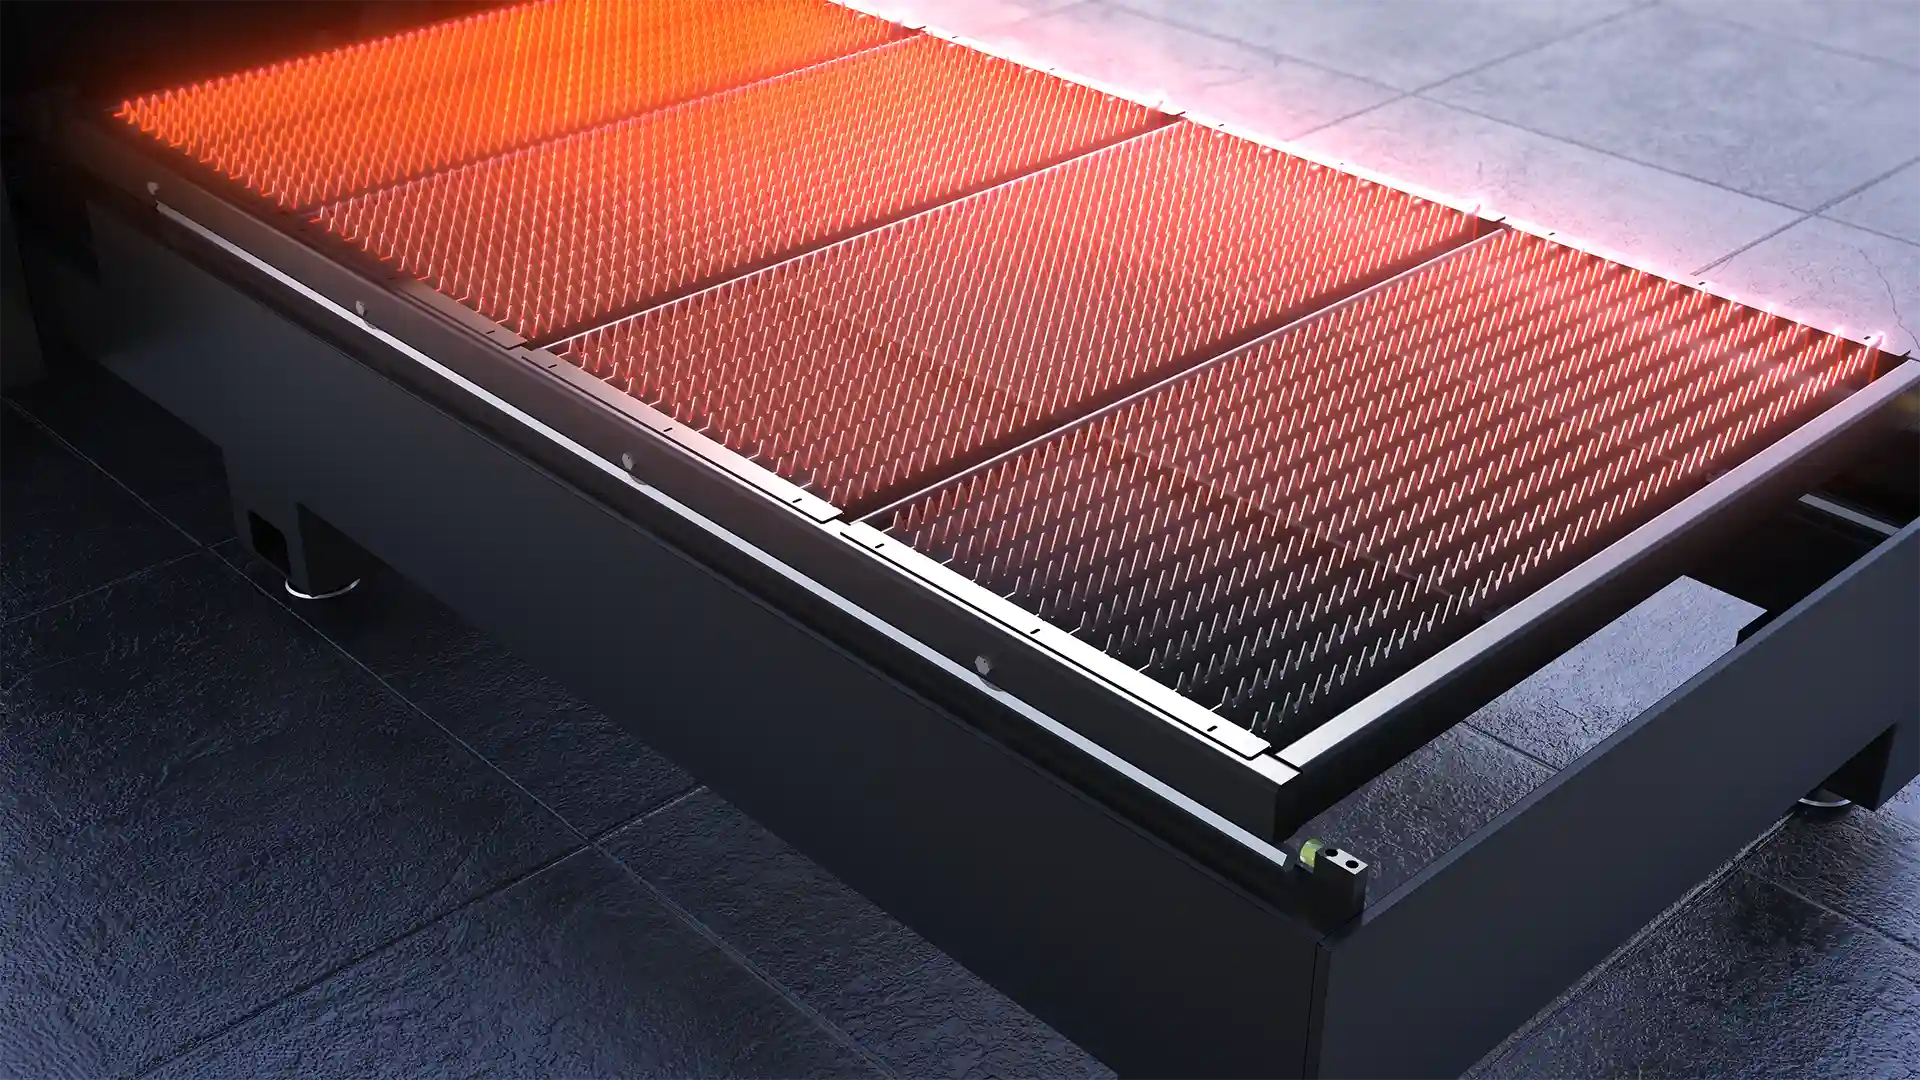
Integrált élvezető pozicionálás
A vágólamella és az egyenes élvezető egy darabból készül, ezért nem hajlik és nem deformálódik. A lemez felfekvése ismételhető, a betöltés gyors: nagy darabszámnál ez adja a pozicionálási idő stabilitását.
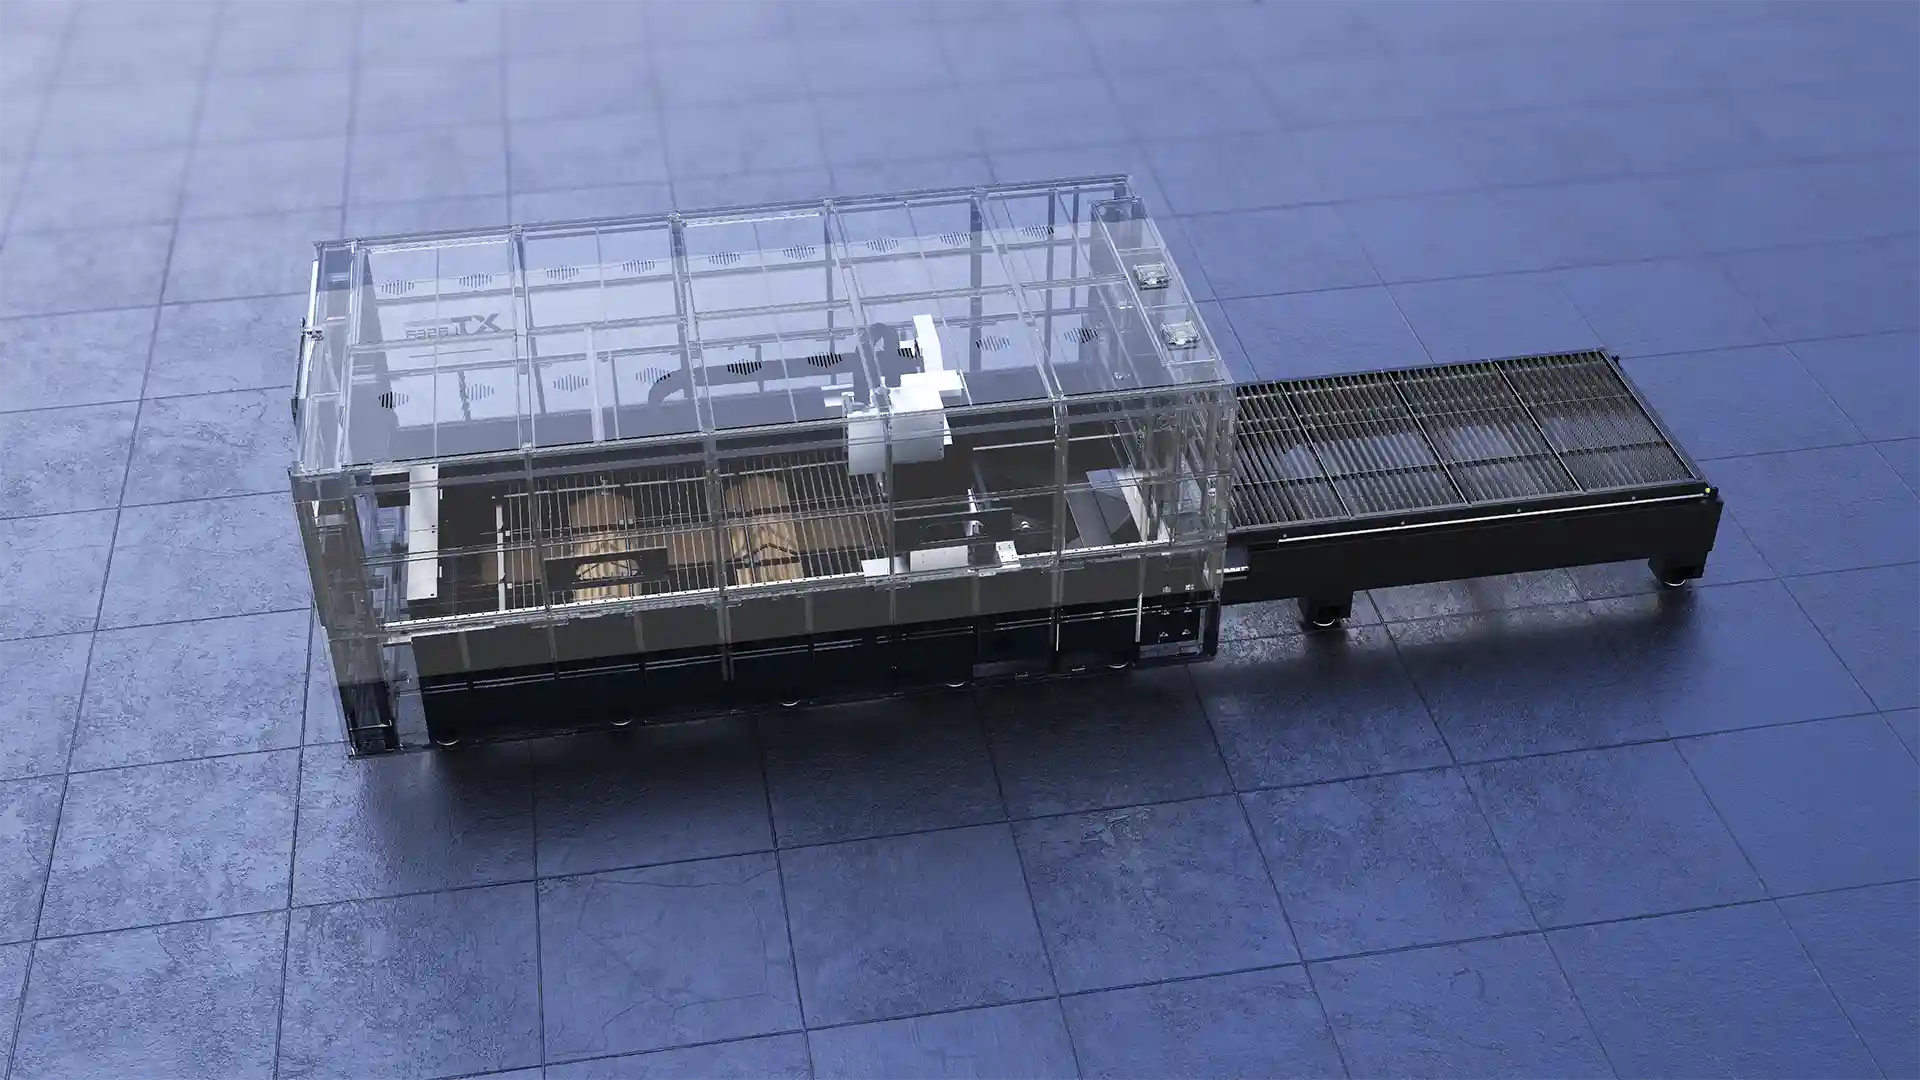
Teljesen zárt kivitel
A teljes burkolat az európai védelmi előírásokhoz igazodik: megfogja a szikrát, elszigeteli a lézersugárzást, és bent tartja a füstöt. Ez teszi lehetővé, hogy a gép más munkaállomások mellé települjön.
Folyamatirányítás
A GPX vezérlése négy ponton veszi le a terhet a kezelőről. Mindegyik a darabszámra dolgozik: kevesebb kézi beavatkozás, kevesebb hiba, kevesebb utómunka.

Professzionális lemezoptimalizáló szoftver
Hálózati lemezoptimalizálás: a táblakiosztást a szoftver végzi. A gyártó mérése szerint az anyagkihasználás 28%-kal javul, a kézi műveletek száma 70%-kal csökken.
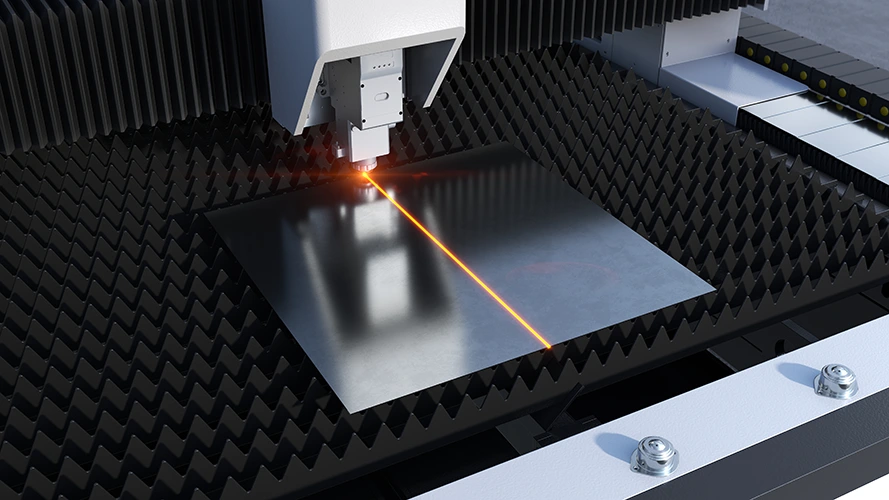
Egygombos vágás
Egyetlen indítással lefut a teljes lemez feldolgozása, és a maradék anyag strukturáltan visszanyerhető: a következő szériához közvetlenül felhasználható.
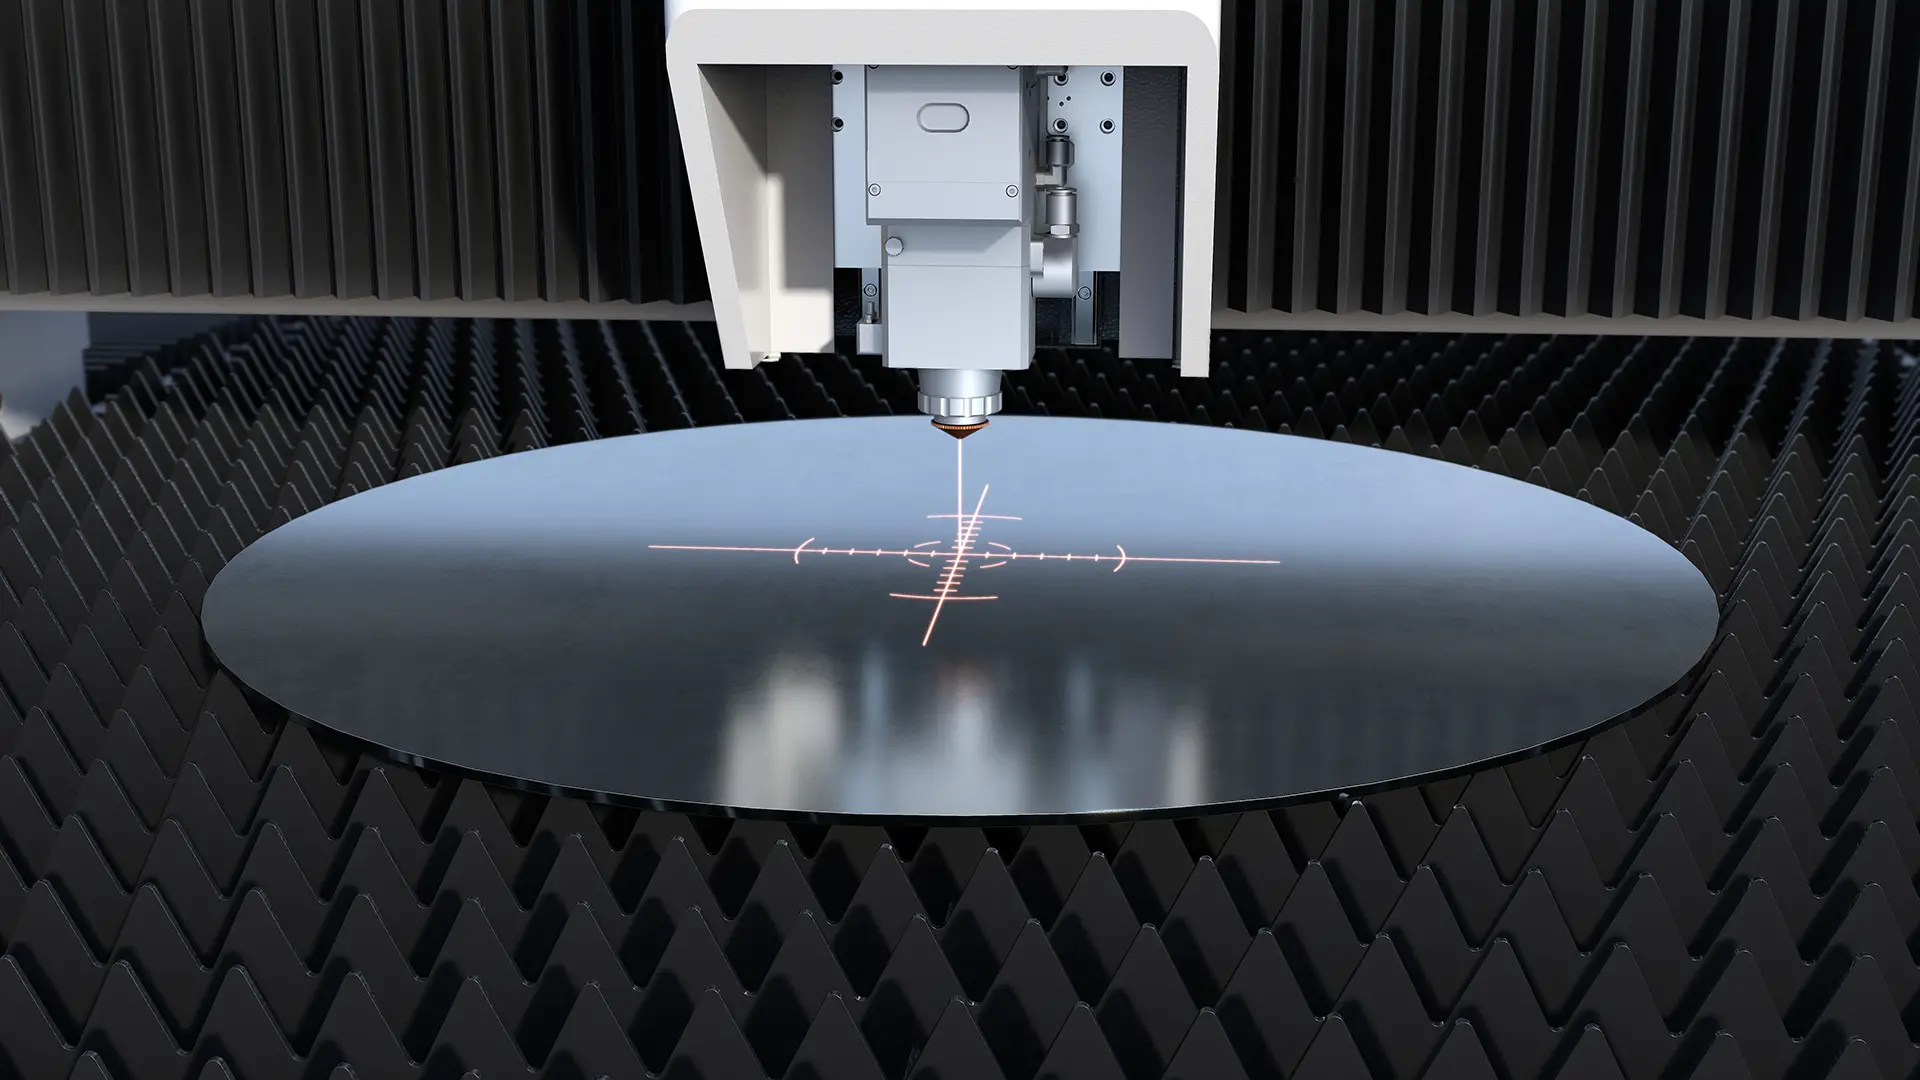
Intelligens középre állítás
A gép automatikusan megkeresi a munkadarab középpontját. A kézi bemérés kiesik, és vele a pozicionálásból eredő hibák nagy része is.
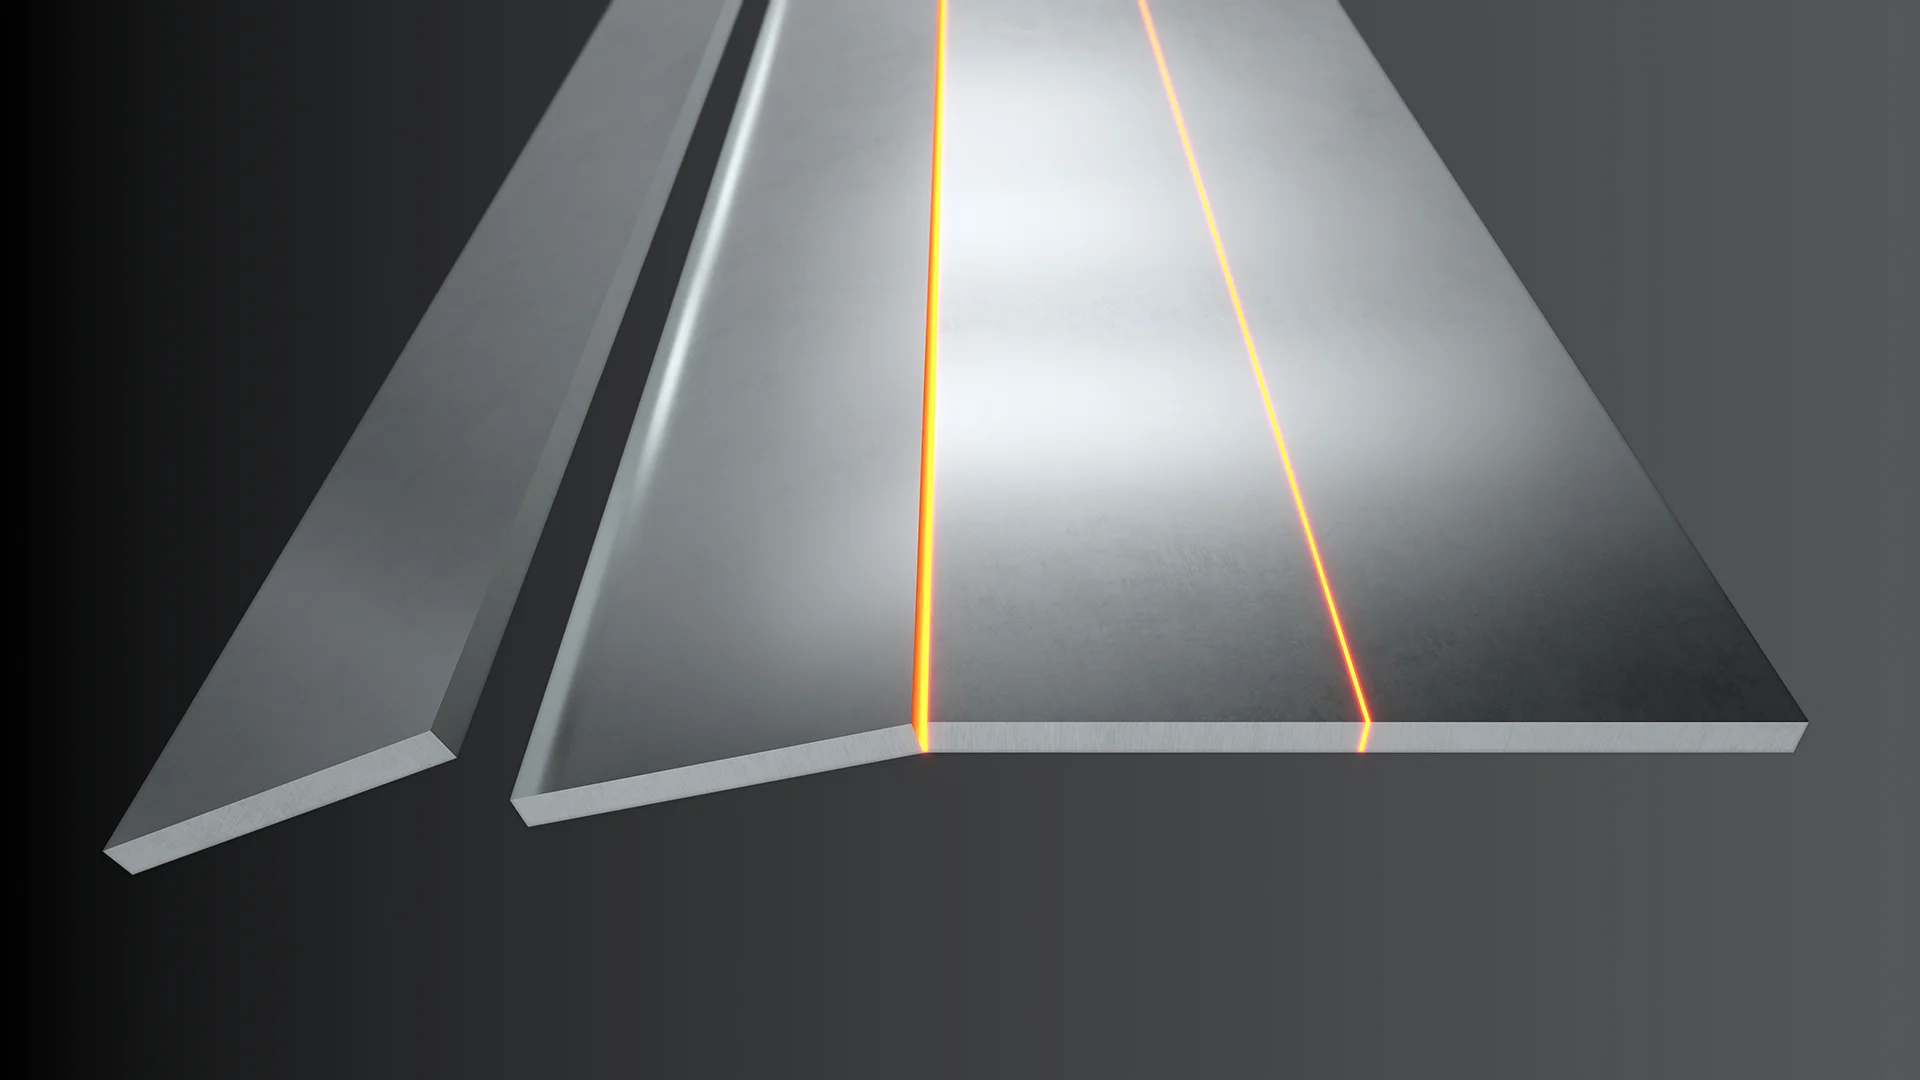
Jelölésmentes mikrocsatlakozás
A darabok sima, varratmentes vágási felülettel válnak szét. Kötegelt vágásnál ez azt jelenti, hogy a szétválasztás után nem marad köszörülendő nyom.
Professzionális lemezoptimalizáló szoftver
Hálózati lemezoptimalizálás: a táblakiosztást a szoftver végzi. A gyártó mérése szerint az anyagkihasználás 28%-kal javul, a kézi műveletek száma 70%-kal csökken.
Egygombos vágás
Egyetlen indítással lefut a teljes lemez feldolgozása, és a maradék anyag strukturáltan visszanyerhető: a következő szériához közvetlenül felhasználható.
Intelligens középre állítás
A gép automatikusan megkeresi a munkadarab középpontját. A kézi bemérés kiesik, és vele a pozicionálásból eredő hibák nagy része is.
Jelölésmentes mikrocsatlakozás
A darabok sima, varratmentes vágási felülettel válnak szét. Kötegelt vágásnál ez azt jelenti, hogy a szétválasztás után nem marad köszörülendő nyom.
Professzionális lemezoptimalizáló szoftver
Hálózati lemezoptimalizálás: a táblakiosztást a szoftver végzi. A gyártó mérése szerint az anyagkihasználás 28%-kal javul, a kézi műveletek száma 70%-kal csökken.
Egygombos vágás
Egyetlen indítással lefut a teljes lemez feldolgozása, és a maradék anyag strukturáltan visszanyerhető: a következő szériához közvetlenül felhasználható.
Intelligens középre állítás
A gép automatikusan megkeresi a munkadarab középpontját. A kézi bemérés kiesik, és vele a pozicionálásból eredő hibák nagy része is.
Jelölésmentes mikrocsatlakozás
A darabok sima, varratmentes vágási felülettel válnak szét. Kötegelt vágásnál ez azt jelenti, hogy a szétválasztás után nem marad köszörülendő nyom.
Kíváncsi, mennyit hoz a 3 G az Ön alkatrészén?
Küldje el egy tipikus rajzát, és kiszámoljuk a várható ciklusidőt a GPX és a G sorozaton is.
Műszaki paraméterek
Részletes műszaki adatok mindkét GPX konfigurációra: a standard konfiguráció és a teljes paramétertáblázat fülekben. A teljesítményfüggő értékek tartományként szerepelnek.
- Max. összehangolt sebesség
- 130 m/perc
- Max. gyorsulás
- 3 G
- Pozicionálási pontosság
- ±0,03 mm/m
- Ismétlési pontosság
- ±0,03 mm
- Összteljesítmény
- 18–58 kW (3–12 kW lézerteljesítmény szerint)
- Névleges áramfelvétel
- 36–116 A (3–12 kW lézerteljesítmény szerint)
- Körkörösség (1 mm rozsdamentes acél)
- ±0,1 mm (Φ30 mm körkihagyás, 1 mm rozsdamentes acél)
- Szomszédos oldalak (1 mm rozsdamentes acél)
- ±0,05 mm (□30 mm/□190 mm szomszédos oldal); ±0,1 mm (□190 mm átló)
- Vezérlőrendszer
- BOCHU 2000E / 4000E / 6000E (teljesítmény szerint)
- Vágófej
- B3 / B4 Series (teljesítmény szerint)
Alkalmazási területek
A GPX ott hozza a legtöbbet, ahol nagy darabszámban készülnek sok kontúrt tartalmazó lemezalkatrészek.
- Gépgyártás és berendezésgyártás
- Sorozatlemez-vágás közép- és vastag lemezhez
- Bérgyártás és alkatrészgyártás
- Csereasztalos sorozatgyártás
Gyakori kérdések
Gyakori kérdések a GPX sorozat síklemez lézervágóról és a síklemez-vágásról általában.
Mennyivel gyorsabb a GPX a G sorozatnál a gyakorlatban?
A két gép két paraméterben tér el: a gyorsulás 1,5 G helyett 3 G, az összehangolt sebesség 120 m/perc helyett 130 m/perc. Ez a vágási időt nem rövidíti: azt az anyag és a teljesítmény szabja meg. A nem-vágási időt rövidíti: a gyorsmeneteket, a kontúrok közti átfutást, a perforáció-sorozatokat. Kis és közepes lemezeknél ez a ciklus nagyobb hányada, ezért érezhető; egy 100 perforációs, nyolcperces cikluson nagyságrendileg 35–45 másodperc a különbség. Nagy, egybefüggő kontúroknál az eltérés lecsökken.
Mikor éri meg a GPX a G sorozat helyett?
Akkor, ha a darabszám magas és az alkatrészek sok kontúrt tartalmaznak: perforált lemezek, szekrényoldalak, sok furattal vagy kivágással dolgozó geometria. Ilyenkor a gyorsmenet aránya nagy, és a 3 G visszahozza az árkülönbséget. Ha viszont vastag lemezt vág, vagy nagy formátumra van szüksége, a G sorozat a helyes választás: ott 60 kW-ig és 2 530 × 6 050 mm-ig terjed a kínálat, a GPX-nél 12 kW és 2 030 × 4 050 mm a felső határ.
Miért nincs 12 kW fölötti GPX?
A GPX a vékony és közepes lemez szegmensére készült, ahol a ciklusidőt a mozgás dominálja. Vastag lemeznél az arány megfordul: ott az anyag átolvasztási ideje a meghatározó, és azon a nagyobb gyorsulás nem segít. 20 kW fölött ezért a G, a W vagy a W32130 a logikus irány: a GPX-nél a 12 kW nem korlát, hanem a szegmens határa.
Milyen vastagságig vág a GPX?
A gyári adat ≤30 mm szénacél. Az asztal terhelhetősége ehhez a vastagsághoz van méretezve: a GPX1530-nál 1 000 kg, a GPX2040-nél 1 900 kg, mindkettő 12 kW-os konfigurációra vonatkoztatva. A ténylegesen elérhető vastagság anyagonként és teljesítményszintenként eltér: a konkrét alkatrészére kiszámítjuk.
Alkalmas a GPX csővágásra?
Nem. A GPX síklemez lézervágó: nincs tokmánya, és a paramétertáblázat nem ad cső-átmérő tartományt. A gyári oldalon szereplő „téglalapszelvény" utalás valójában az asztalfelület kialakítására vonatkozik: a kerek acél lamellatartó égésálló, és levehető. Ha lemez és cső egy gépen kell, a WT sorozat a megfelelő irány.
Mit ad a kétállomásos csereasztal a GPX-en?
Amíg az egyik asztalon a vágás fut, a másik kifelé jön, és megkapja a következő lemezt. A csereidő terhelés nélkül ≤25 másodperc a GPX1530-on és ≤30 másodperc a GPX2040-en. Ugyanez a megoldás a G sorozaton is elérhető: a GPX-en azért számít többet, mert a rövidebb vágási ciklus mellett a csere aránya nagyobb lenne, ha kézzel történne.
Milyen lemezvastagságig vág egy síklemez lézervágó?
A vágható lemezvastagság elsősorban a lézerteljesítménytől és az anyagtól függ. Nagyobb teljesítménnyel vastagabb lemez vágható. Azonos teljesítményen a szénacél oxigénes vágással vastagabban vágható, mint a rozsdamentes acél vagy az alumínium, amelyhez nitrogén segédgáz kell. A belépőszintű konfigurációk a vékony és közepes lemezre, a nagy teljesítményű gépek a vastag szerkezeti lemezre készültek. A vékony és közepes lemez adja a leggyorsabb vágást és a legtisztább vágóélt. A pontos határt a jellemző anyag és a kívánt élminőség együtt jelöli ki, ezért a konfigurációt ezekhez érdemes választani. A konkrét lemezre vonatkozó határt a helyszíni felmérésen adjuk meg.
Milyen segédgázt használ a síklemez lézervágás, és melyik anyaghoz melyik kell?
A síklemez fiber lézervágás két fő segédgázt használ: oxigént és nitrogént. Az oxigén szénacél vágásához gazdaságos, mert az égési reakció gyorsítja a vágást, viszont a vágóélen enyhe oxidréteg marad. A nitrogén rozsdamentes acélhoz és alumíniumhoz ajánlott: oxidációmentes, tiszta, sorjamentes vágóélt ad, ami a látható és a továbbmegmunkált éleknél fontos, cserébe magasabb gázfogyasztással jár. A nitrogénes üzemhez szükséges arányos szelep a G és a W sorozat 6 kW-os és kisebb konfigurációin opció, 12 kW-tól alapfelszereltség. A gáz kiválasztása az anyagtól, a vastagságtól és a kívánt élminőségtől függ, ezért sok üzem mindkettőt használja; a két gázt a sűrített levegővel együtt a segédgázokról szóló cikkünk veti össze.
Hány kW-os lézer kell a lemezvastagsághoz?
A szükséges lézerteljesítmény a jellemző anyagtól, a lemezvastagságtól és a kívánt vágási sebességtől függ. Tájékoztató jelleggel: a vékony és közepes lemezhez a belépőszintű konfiguráció elegendő, a vastagabb szénacélhoz és a rövidebb ciklusidőhöz nagyobb teljesítmény ajánlott, a vastag szerkezeti lemez és a nagy sorozat gazdaságos vágására pedig a 12 kW-tól induló nagy teljesítményű gépek készültek. Fontos, hogy a nagyobb teljesítmény nemcsak vastagabb anyagot vág, hanem a vékony lemezt is gyorsabban, ami nagy darabszámnál kapacitást ad. A konfiguráció választásához a jellemző anyag, a vastagság és a napi darabszám a döntő, ezeket a helyszíni felmérésen vesszük fel.
Mennyibe kerül egy síklemez lézervágó gép, és hogyan kérhetek ajánlatot?
A síklemez lézervágó gép ára a teljesítménytől, a munkaterülettől, a változattól és a kiegészítő felszereltségtől (automatizálás, porelszívás, csereasztal) függ, ezért minden ajánlat egyedi. A kompakt, belépőszintű gépek adják a legkedvezőbb belépési költséget, a nagyformátumú és nagy teljesítményű konfigurációk magasabb kategóriát képviselnek. A pontos árajánlathoz a jellemző anyagot, a lemezvastagságot, a munkaterületet és a napi darabszámot érdemes megadni. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel, és az eredmény alapján konkrét konfigurációs javaslatot és árajánlatot adunk. Így az ajánlat a valós termelési profilhoz igazodik, nem egy általános listaárhoz.
Vágható-e rézlemez a síklemez lézervágóval?
Igen, síklemez lézervágóink rézlemezt is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás több mint 95%-át visszaveri, és gyorsan elvezeti a hőt, ezért az átszúrás a kritikus lépés. A vágható vastagságot a lézerteljesítmény, az elfogadható vágási idő és az anyagvastagság együtt határozza meg, így ugyanaz a lemez az egyik konfiguráción gazdaságosan, a másikon csak lassan vágható. Oxidmentes, forrasztható vágóélhez nitrogén segédgáz ajánlott, a további feltételeket a fiber lézeres rézvágásról szóló cikkünk foglalja össze. A konkrét anyagra vonatkozó határt a helyszíni felmérésen, az anyagminőség, a vastagság és a várható mennyiség alapján adjuk meg.
Miért a KAP Processing?
Tanácsadás
Felmérjük a lemezméretet, az anyagvastagságot és a ciklusidő-igényt, és megmutatjuk, hol térül meg a nagy gyorsulású kivitel a napi darabszámán.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP-háttérrel, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljük át, melyik konfiguráció illik a gyártásához
A munkaterület, a teljesítmény és az opciók kiválasztásához ismerni kell a darabszámot, az anyagot és a tipikus geometriát. Ezt közösen végigvesszük.
Hasonló termékek
Fedezze fel a síklemez-program további tagjait
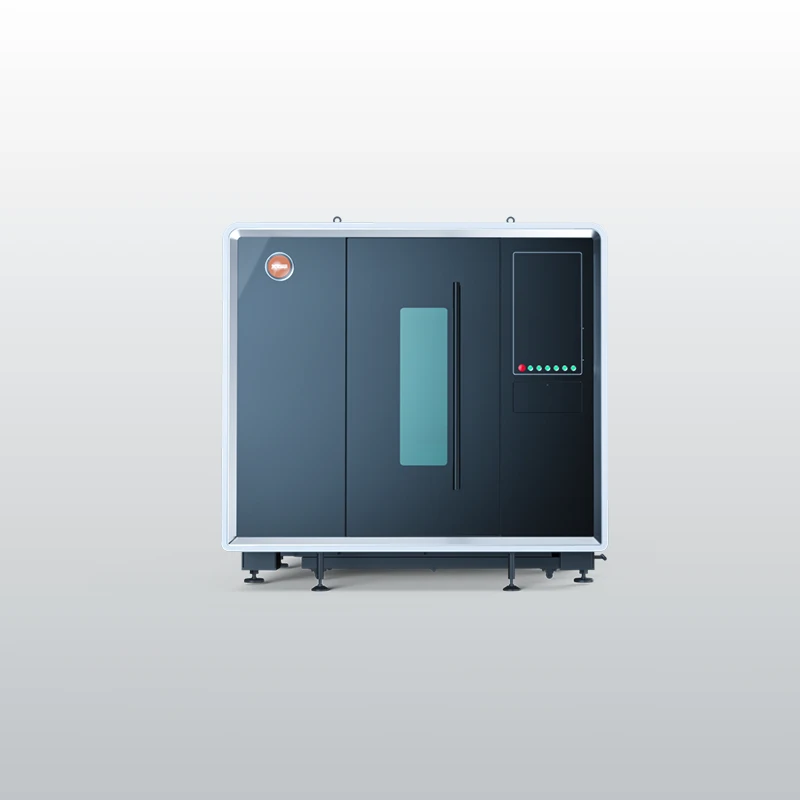
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
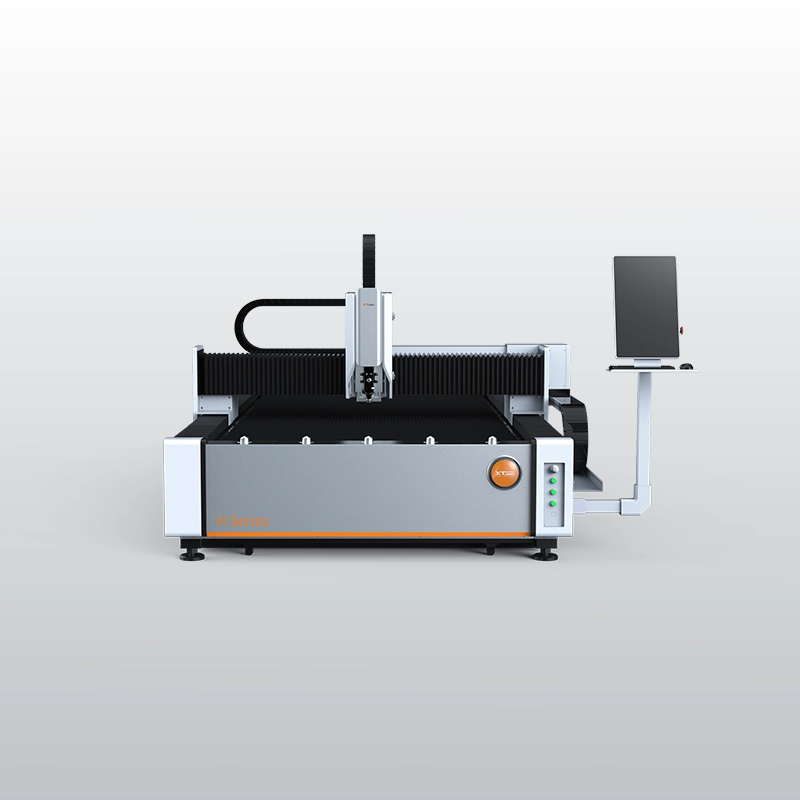
H sorozat síklemez lézervágó
Belépőszintű síklemez lézervágó kompakt műhelyekbe: 1 530 × 3 050 mm munkaterület, 3 vagy 6 kW, 9 m² alapterület
A sorozat precíziós zárt síklemez lézervágó
Teljesen zárt precíziós síklemez lézervágó: 600 × 600 mm-től 1,5 × 3 m-ig, 1,5–12 kW, lineáris motoros AL6060 változattal