Milyen fémeket vág a fiber lézer? Anyagok áttekintése
AnyagokKAP ProcessingKözzétéve: frissítve: 6 perc olvasás
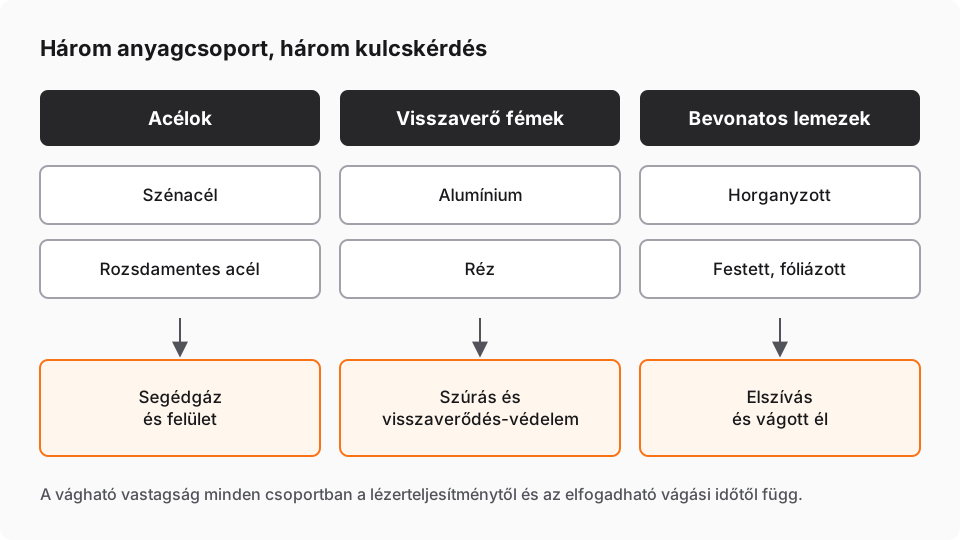
Fiber lézerrel a szénacél, a rozsdamentes acél, az alumínium és a réz egyaránt vágható, és a gyakorlatban a horganyzott és a bevonatos lemez, valamint a titánötvözet is. Az anyagok nem abban különböznek, hogy vághatók-e, hanem abban, milyen segédgázt, milyen szúrási technikát és milyen elszívást kívánnak. A vágható vastagságot minden anyagnál a lézerteljesítmény, az elfogadható vágási idő és az elvárt élminőség együtt határozza meg.
Az anyagok egy táblázatban
| Anyag | Jellemző segédgáz | Fő kihívás | Részletesen |
|---|---|---|---|
| Szénacél | oxigén, nitrogén vagy sűrített levegő | oxigénnel oxidos él, a felület állapota hat a vágásra | szénacél lézervágása |
| Rozsdamentes acél | nitrogén | az oxidmentes élhez nagyobb gázmennyiség kell | rozsdamentes acél lézervágása |
| Alumínium | nitrogén | erős visszaverődés, gyors hőelvezetés, sorjahajlam | alumínium lézervágása |
| Réz | nitrogén vagy oxigén | nagyon erős visszaverődés, kritikus szúrás | rézvágás fiber lézerrel |
| Horganyzott lemez | nitrogén vagy oxigén | a cinkréteg a vágott élen elpárolog, cink-oxid füst keletkezik | horganyzott lemez lézervágása |
| Festett, fóliázott lemez | az alapanyag szerint | a bevonat hőbomlása, füst és elszívás | bevonatos lemezek lézervágása |
| Titánötvözet | semleges gáz | reaktív anyag, az él oxidációja | lent, a különleges anyagoknál |
A táblázatban szándékosan nincs vastagságoszlop. Ugyanaz az anyag más gépen, más teljesítménnyel és más elvárt vágási idővel egészen más vastagságig vágható gazdaságosan, ezért a konkrét értéket konfigurációra adjuk meg.
Acélok: szénacél és rozsdamentes acél
A szénacél (például S235, S355) a lézervágás legáltalánosabb anyaga. Oxigénes vágásnál a vas és az oxigén reakciója hőt termel, ez gyorsítja a vágást, és viszonylag kis teljesítménnyel is vastagabb lemezt enged. Cserébe a vágott élen vékony oxidréteg marad: hegesztéshez ez jellemzően megfelelő, porfestés előtt viszont sok üzem eltávolítja. Vékonyabb szénacél nitrogénnel vagy sűrített levegővel is vágható, oxidszegényebb éllel. A lemez felülete is számít: a reve, a rozsda és az olaj rontja a vágás egyenletességét, ezért a tiszta, hengerelt felületű anyag kiszámíthatóbban viselkedik.
A rozsdamentes acél (például 1.4301, 1.4404) jellemzően nitrogénnel vágható. A semleges gáz oxidmentes, fényes élt hagy, amely további megmunkálás nélkül hegeszthető, és látható felületen is megállja a helyét. Ennek ára a nagyobb gázmennyiség és nyomás, ezért rozsdamentes acélnál a nitrogénellátás méretezése a gépválasztás része. A fóliázott rozsdamentes lemeznél a védőfólia jellemzően a látható oldalon marad; a vágóprogram ezt külön beállítással kezeli, hogy a fólia ne váljon le a vágott él mentén.
Visszaverő fémek: alumínium és réz
Az alumínium és a réz két tulajdonságban tér el az acéloktól: a lézer fényének nagy részét visszaverik, és a hőt gyorsan elvezetik. A fiber lézer rövid hullámhosszán ezek az anyagok több energiát nyelnek el, mint a CO₂-lézerén, ezért a fiber technológiával mindkettő a gyakorlatban is jól vágható. A nehéz pont a szúrás: amíg a sugár át nem hatol az anyagon, a sugárzás nagy része visszaverődik. A vezérlések erre fokozatos, több lépcsős szúrási programot használnak.
A visszavert sugárzás egy része a vágófejen át az optikába és a lézerforrásba juthat vissza, ezért ezeknél az anyagoknál a vágófej és a forrás alkalmasságának kérdése a gépet érinti, nem a munkadarabot. Az XT Laser síklemez- és csővágóinak vágófeje rézvágásra is alkalmas. Alumíniumnál és réznél a nitrogén a jellemző segédgáz; alumíniumon hajlamosabb a sorjaképződés, ezért a paraméterek finomhangolása itt többet számít. A réz sajátosságait és a csőre vonatkozó külön szempontokat rézvágásról szóló cikkünk részletezi. A réz és a cink ötvözete, a sárgaréz a visszaverődés mellett a cink gőzölgése miatt az elszívással szemben is többet kér.
Horganyzott és bevonatos lemezek
A horganyzott lemez acél hordozó cinkbevonattal. A cink jóval alacsonyabb hőmérsékleten forr, mint amelyen az acél megolvad, ezért a vágott él mentén egy szűk sávban a bevonat elpárolog. Ez nem a gép hibája, hanem a folyamat természetes velejárója, és konstrukciós döntéssel kezelhető. A jelenséget és a megoldásokat külön cikkben tárgyaljuk.
A festett, előfestett és porszórt lemezeknél a szerves bevonat a vágási hő hatására bomlik. A bomlástermékek egészségre ártalmasak lehetnek, a fluortartalmú bevonatoké maró hatásúak is, ezért a bevonat gyártói adatlapja szerint kell eldönteni, milyen elszívás és szűrés szükséges. Az ilyen anyagokat rendszeresen vágó üzemnél a zárt vágótér és a hatékony elszívás a gépválasztás része; a két kivitel közti döntésről ebben a cikkben írunk.
Különleges anyagok: titán és társai
A titánötvözet reaktív anyag: magas hőmérsékleten az oxigénnel és a nitrogénnel is reakcióba lép, ami az él elszíneződését és ridegedését okozhatja. Titánnál ezért a semleges segédgáz és a gondosan beállított paraméter a feltétel. Hasonlóan külön figyelmet kívánnak a hőálló, a duplex és a kopásálló acélok is: ezeknél az ötvözet összetétele és a lemez hőkezelési állapota is befolyásolja a vágás eredményét. Ha ilyen anyag rendszeresen előfordul a gyártásában, a felmérésen próbavágással érdemes ellenőrizni.
A fiber lézervágó fémvágásra készült. Nemfémes anyagokhoz, például fához, akrilhoz vagy textilhez más lézertechnológia való.
Lemez vagy cső: más-e az anyag viselkedése?
Az anyag ugyanaz marad, de a csővágásnak két sajátos szempontja van. Az első a szemközti fal: amikor a sugár átvágja a cső felső falát, a maradék energia a cső belsejében a túloldalra esik. Acélnál ez legfeljebb égési nyomot hagy, a visszaverő anyagoknál, alumíniumnál és réznél viszont a paraméterezésnek a belső falra is ügyelnie kell. A második a megfogás: a puha, vékony falú cső a tokmány szorítóerejétől deformálódhat, a hosszú cső pedig a saját súlya alatt belóghat, ezért a befogás és az alátámasztás ugyanolyan fontos, mint maga a lézer. Hogy mikor érdemes külön csővágót venni, a csővágásról szóló cikkünk tárgyalja.
Vastagság: mitől függ, és miért nincs egyetlen táblázat?
Katalógusokban gyakran szerepel egy-egy szám: ennyi milliméteres acélt vág ez a teljesítmény. Az ilyen érték félrevezető, ha nem mondja meg, milyen sebességgel, milyen segédgázzal és milyen élminőséggel érvényes. Ugyanaz a gép egy vastag lemezt átvághat lassan, érdes éllel, és ugyanezt a vastagságot a gyártásban mégsem lesz érdemes rajta vágni, mert a vágási idő szétfeszíti a darabköltséget.
A gyakorlatban három sávról érdemes beszélni: ahol a gép gyorsan és tiszta éllel vág, ahol még gazdaságosan vág, és ahol már csak alkalmanként érdemes. A három sáv határa anyagonként eltér, és a lézerteljesítménnyel tolódik. A felmérésen ezért a jellemző anyagaira és vastagságaira adjuk meg, melyik konfiguráció melyik sávban dolgozik.
Több anyag egy gépen
A legtöbb üzem nem egyetlen anyagot vág. A fiber lézervágó anyagváltáskor nem igényel átépítést: a vezérlés paraméterkönyvtárából kiválasztott recept beállítja a teljesítményt, a sebességet, a fókuszt és a gáznyomást. Ami az anyagváltással járhat, az a fúvókacsere és a segédgáz váltása, például szénacél oxigénes vágása után rozsdamentes acél nitrogénnel. Vegyes megrendeléseknél a vágási sorrend tervezése csökkenti ezeknek a váltásoknak a számát.
Mit adjon meg ajánlatkéréskor?
Az anyag akkor segít a konfiguráció méretezésében, ha pontosan ismert. A gyors és megbízható válaszhoz ezeket érdemes megadni:
- az anyagminőséget szabványos jelöléssel (például S235, 1.4301, AlMg3, Cu-ETP),
- a jellemző vastagságokat és azok arányát a teljes gyártáson belül,
- a felületet és a bevonatot (hengerelt, horganyzott, festett, fóliázott),
- az elvárt vágott élt (oxidmentes, hegesztésre kész, látható felület),
- a várható mennyiséget,
- egy-két jellemző alkatrész rajzát (DXF vagy STEP).
A síklemez lézervágók és a lézeres csővágók anyaglistája ugyanaz: szénacél, rozsdamentes acél, alumínium és réz. Ami gépenként eltér, az a vágható vastagság és a vágási sebesség, ezeket a lézerteljesítmény határozza meg. A segédgáz megválasztásáról a segédgázról szóló cikkünk szól.
Összefoglalás
A fiber lézer az acélokat, az alumíniumot, a rezet, a horganyzott és a bevonatos lemezt, valamint a titánt is vágja. Az acéloknál a segédgáz és a felület, a visszaverő fémeknél a szúrás és a visszaverődés elleni védelem, a bevonatos lemezeknél az elszívás és a vágott él a kulcskérdés. Ha megadja az anyagminőséget, a vastagságmixet és az elvárt élt, a felmérésen ezekre méretezzük a gépet és a segédgáz-ellátást.
A témakör cikkei
Anyagok
Bevonatos és festett lemezek lézervágása: mire figyeljen?
A bevonatos és festett lemez jól vágható lézerrel, de a bevonat a vágási zónában mindig megváltozik. A vágott él, a füst és a sorrend külön döntést kíván.
Anyagok
Szénacél lézervágása: oxigénnel vagy nitrogénnel?
Szénacélt jellemzően oxigénnel vágnak: a vas égése hőt ad, a vágás gyors, az él oxidos. Nitrogénnel tiszta él készül, több teljesítménnyel és gázzal.
Anyagok
Rozsdamentes acél lézervágása: oxidmentes él nitrogénnel
A rozsdamentes acél nitrogénnel vágva oxidmentes, fényes élt kap, amely utómunka nélkül hegeszthető. Ennek ára a nagyobb teljesítmény- és gázigény.
Anyagok
Alumínium lézervágása: visszaverődés, nitrogén, élminőség
Az alumínium jól vágható fiber lézerrel, de visszaveri a sugarat és elvezeti a hőt. A tiszta élhez nitrogén, gondos szúrás és felkészített gép kell.
Anyagok
Horganyzott lemez lézervágása: mi történik a vágott éllel?
A horganyzott lemez jól vágható lézerrel, de a vágott él mentén a cink elpárolog. Ez a folyamat része, és konstrukciós döntéssel jól kezelhető.
Anyagok
Rézvágás fiber lézerrel: mikor működik, és mi kell hozzá?
A réz fiber lézerrel vágható. Hogy egy gép milyen vastag rezet vág, azt a lézerteljesítmény, a vágási idő és az anyagvastagság együtt határozza meg.