
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Segédgáz és üzemi környezetKAP ProcessingKözzétéve: 7 perc olvasás
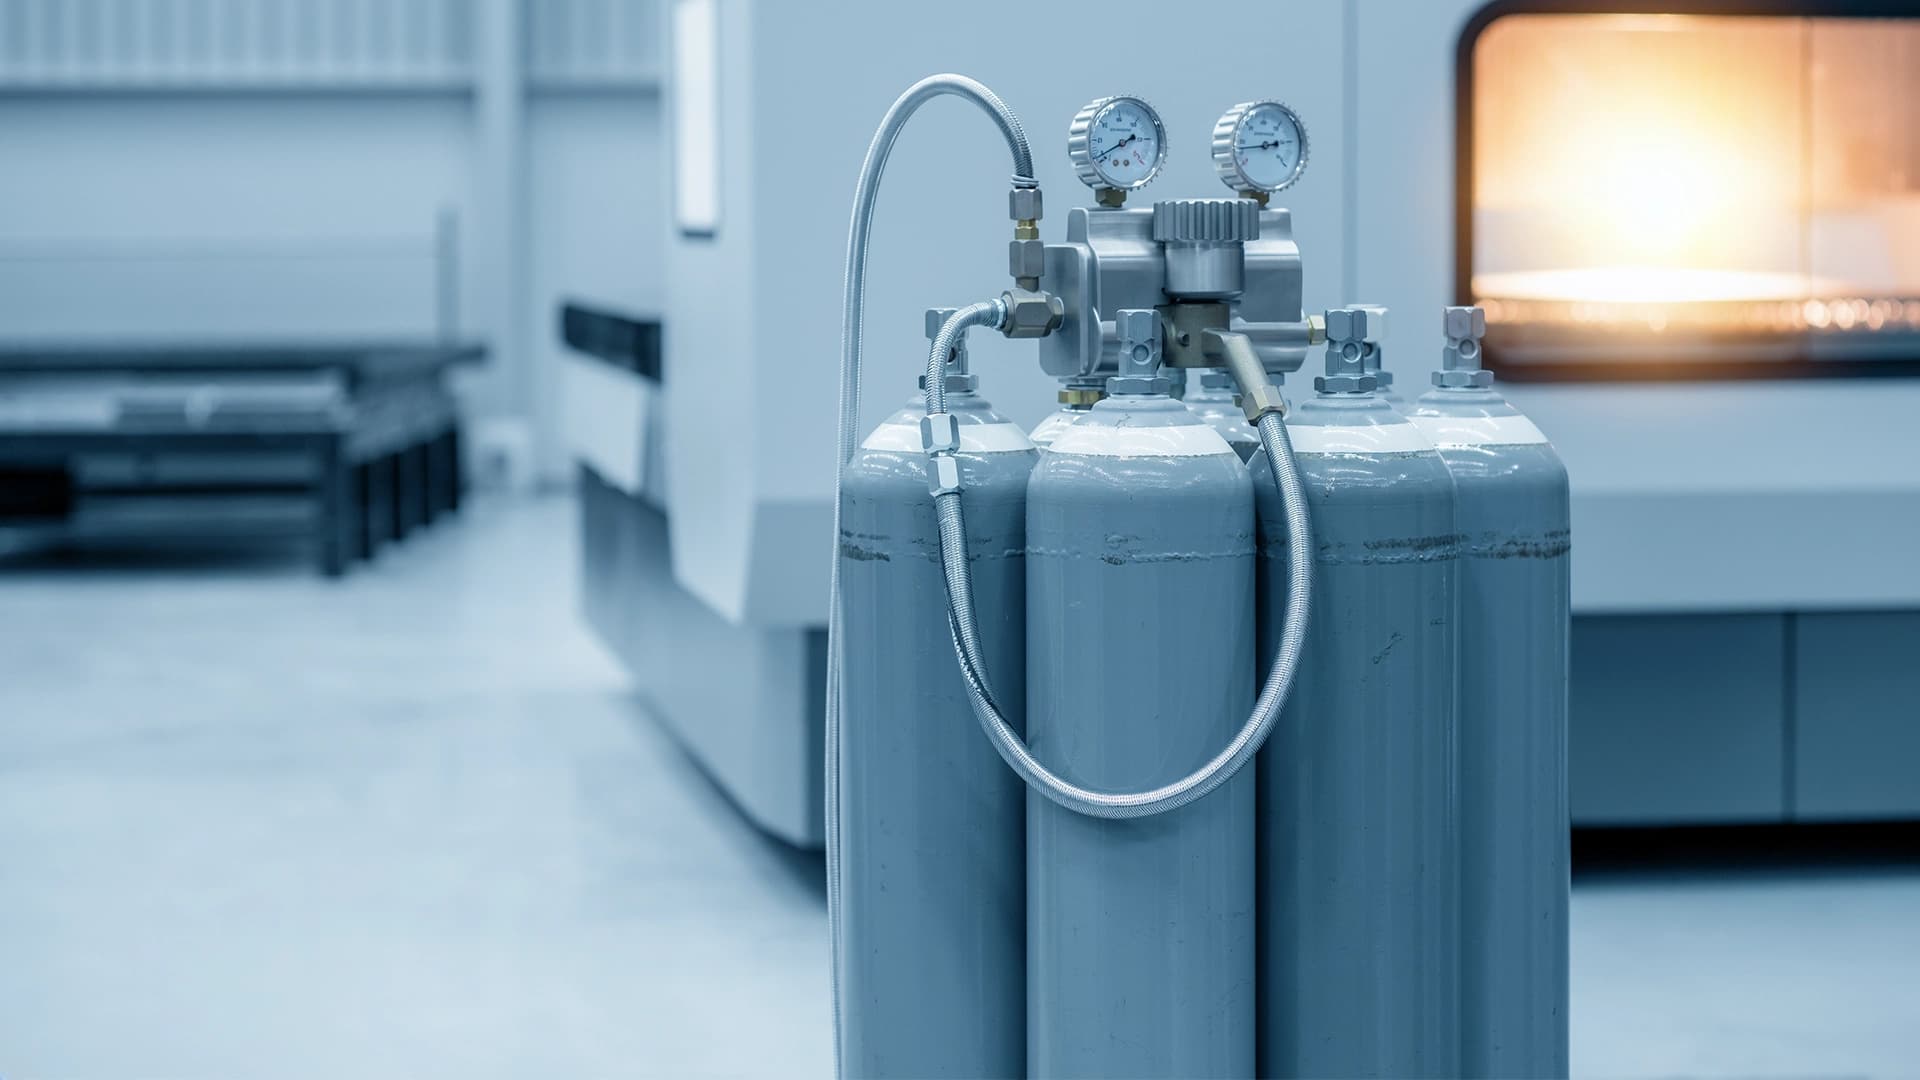
A lézervágás segédgáza kifújja az olvadékot a vágási résből, és közben a vágott élt is alakítja. Oxigénnel a szénacél gyorsan és gazdaságosan vágható, cserébe az élen oxidréteg marad. Nitrogénnel oxidmentes, fényes él készül rozsdamentes acélon és alumíniumon, nagyobb gázmennyiség mellett. A sűrített levegő a kettő közötti, költségkímélő megoldás. Hogy melyik a jó választás, azt az anyag, a vastagság és az elvárt élminőség együtt dönti el.
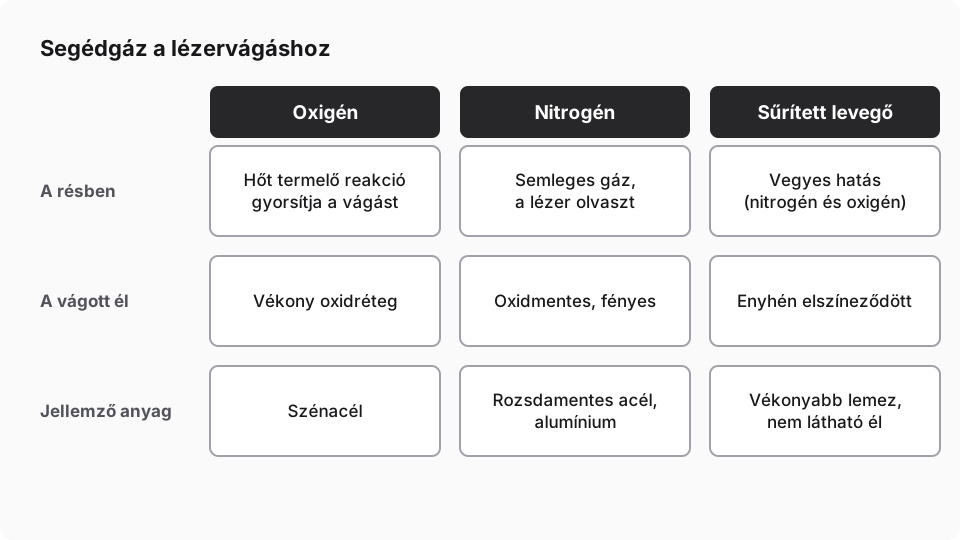
Mit csinál a gáz a vágási résben?
A segédgáz a vágófej fúvókáján át, a lézersugárral egy tengelyben áramlik a vágási résbe. Három feladata van. Kifújja a megolvadt fémet a résből, mielőtt az visszadermedne az élre. Befolyásolja a vágás hőháztartását: az oxigén hőt ad hozzá, a nitrogén nem. És védi a vágófejet, mert a gázáram távol tartja a felfelé fröccsenő olvadékot a fúvókától és a védőablaktól.
A gáz hatását a nyomás, a fúvóka átmérője és a fúvóka távolsága a lemeztől együtt határozza meg. Ezeket a vezérlés anyagonként és vastagságonként tárolt paraméterkönyvtárból állítja be, így a kezelőnek anyagváltáskor csak a megfelelő receptet kell kiválasztania. A vágás folyamatát a fiber lézervágó működéséről szóló cikkünk részletezi.
Oxigén: gyors vágás szénacélon
Oxigénes vágásnál a felhevített vas az oxigénnel égési reakcióba lép, és ez a reakció hőt termel. A vágáshoz szükséges energia így részben a lézerből, részben a reakcióból jön, ezért ugyanakkora lézerteljesítménnyel vastagabb szénacél vágható, mint semleges gázzal. Az oxigénes vágás viszonylag kis nyomáson dolgozik, a gázfogyasztás ezért mérsékelt.
Az ára a vágott élen maradó vékony oxidréteg. Hegesztéshez ez jellemzően megfelelő, porfestés előtt viszont sok üzem eltávolítja, mert a festék tapadását ronthatja. Az égési reakció a hőbevitelt is növeli: kis furatoknál, éles sarkoknál és sűrű kontúroknál ezt a paraméterezésnek kezelnie kell. Rozsdamentes acélon és alumíniumon az oxigén nem jellemző, mert az oxidos él ott éppen azt rontaná el, amiért az anyagot választották.
Nitrogén: oxidmentes él
A nitrogén semleges gáz, a vágásban nem reagál az anyaggal. A fémet a lézer egyedül olvasztja meg, a nitrogén pedig nagy nyomással kifújja az olvadékot, és közben távol tartja a levegő oxigénjét a forró éltől. Az eredmény oxidmentes, fényes él, amely további megmunkálás nélkül hegeszthető, festhető, és látható felületen is megállja a helyét.
Rozsdamentes acélon és alumíniumon ezért a nitrogén a jellemző gáz, szénacélon pedig akkor, ha az oxidmentes él követelmény. A nitrogénes vágás nagyobb nyomáson és nagyobb gázmennyiséggel dolgozik, mint az oxigénes, ezért a nitrogénellátás méretezése és költsége a gépválasztás része. A gáz tisztasága is számít: a szennyezettebb nitrogén az él elszíneződésében látszik.
A nitrogénes üzemhez a gépen a gáznyomást pontosan szabályozó szelep kell. A G és a W sorozaton ez az arányos szelep a 6 kW-os és kisebb konfigurációkon opció, 12 kW-tól alapfelszereltség.
Sűrített levegő: a köztes megoldás
A levegő nagyjából négyötöd részben nitrogénből, egyötöd részben oxigénből áll, ezért hatása is a kettő között van. Vékonyabb szénacélon, alumíniumon és rozsdamentes acélon is használható, ahol az él enyhe elszíneződése elfogadható, például nem látható, később festett vagy hegesztett alkatrészeknél. Az előnye, hogy nem kell palack vagy tartály: a gázt a saját kompresszor állítja elő.
A levegős vágás minősége a levegő-előkészítésen múlik. A levegőnek száraznak, olajmentesnek és szűrtnek kell lennie, mert a nedvesség és az olaj a vágófej optikáját szennyezi, és az élen is nyomot hagy. A kompresszort és a szárítót a vágáshoz szükséges nyomásra és mennyiségre kell méretezni, ez más feladat, mint egy műhelyi sűrítettlevegő-hálózat ellátása.
Melyik anyaghoz melyik gáz?
| Anyag | Jellemző gáz | Vágott él | Mire figyeljen |
|---|---|---|---|
| Szénacél | oxigén; vékonyabbnál nitrogén vagy levegő | oxigénnel oxidos, nitrogénnel oxidmentes | a lemez felülete, a festés előtti tisztítás |
| Rozsdamentes acél | nitrogén | oxidmentes, fényes | gázmennyiség és tisztaság |
| Alumínium | nitrogén | oxidmentes, sorjára hajlamos | szúrás, visszaverődés |
| Réz | nitrogén vagy oxigén | a felhasználás szerint választva | szúrás, próbavágás |
| Horganyzott lemez | nitrogén vagy oxigén | a cinkréteg az élen sérül | elszívás |
Az anyagok sajátosságait anyagáttekintésünk foglalja össze, a réznél a gázválasztás külön szempontjait a rézvágásról szóló cikkünk tárgyalja.
Nyomás, fúvóka, távolság: a gáz beállítása
A gáz hatása nemcsak a gáz fajtáján múlik, hanem azon is, hogyan jut a résbe. Oxigénes vágásnál kisebb nyomás és a vastagsághoz illesztett fúvóka a jellemző: a cél az égési reakció egyenletes táplálása, nem az erős kifúvás. Nitrogénes vágásnál nagyobb nyomás kell, mert az olvadékot a gáz mozgási energiája fújja ki, reakcióhő nélkül.
A fúvóka átmérője és a lemeztől mért távolsága a gázsugár alakját határozza meg. A túl nagy távolságnál a gáz szétterül, a túl kicsinél a fúvóka könnyen szennyeződik vagy megsérül. A magasságkövetés ezt a távolságot vágás közben állandóan tartja, a paraméterkönyvtár pedig anyagonként és vastagságonként tárolja a fúvókaméretet és a nyomást. A gyakorlatban ezért a kezelő feladata a megfelelő fúvóka felhelyezése és a recept kiválasztása, a finomhangolás pedig a próbavágásnál történik.
Amit a vágott élen lát, és mi okozza
Sorja az alsó élen nitrogénes vágásnál: jellemzően kevés a nyomás, rossz a fókuszhelyzet vagy túl gyors az előtolás.
Sárgás, kékes elszíneződés rozsdamentes acélon: a nitrogén szennyezett, a gázvezeték vagy a csatlakozások levegőt engednek be, vagy a gázellátás nem bírja a szükséges mennyiséget.
Kiégett sarkok és kis furatok szénacélon: oxigénes vágásnál a reakcióhő a sarkokban és a kis kontúroknál felhalmozódik. A vezérlés erre sarokkezeléssel és teljesítménycsökkentéssel reagál, ezeket a paraméterkönyvtárban lehet hangolni.
Egyenetlen él sűrített levegővel: gyakran a levegő nedvessége vagy olajtartalma az ok, a szárító és a szűrők állapota ellenőrizendő.
Ezek a jelenségek ritkán a gép hibái: legtöbbször a gázellátás, a fúvóka vagy a paraméter hangolásával megszüntethetők.
Mit kér a következő művelet?
A gázválasztást érdemes a vágás utáni lépésből visszafelé gondolni. Ha az alkatrészt hegesztik, az oxigénnel vágott szénacél éle jellemzően megfelel. Ha porfestés következik, az oxidmentes él (nitrogénnel vagy levegővel) megspórolhatja az élek tisztítását. Ha az él látható felületen marad, vagy rozsdamentes acélról van szó, a nitrogén a természetes választás. Egy alkatrészcsaládon belül így az is kiderülhet, hogy ugyanabból az anyagból két különböző gázzal érdemes vágni, a felhasználástól függően.
Mit jelent a választás az üzemben?
A gáz nemcsak vágási paraméter, hanem infrastruktúra. Oxigénből és kisebb nitrogénigényből palackköteg is elegendő lehet. Nagyobb és rendszeres nitrogénfogyasztásnál a folyékony nitrogénes tartály vagy a helyszíni nitrogéngenerátor jön szóba, a sűrített levegőhöz pedig vágásra méretezett kompresszor és levegő-előkészítés kell. Hogy melyik a gazdaságos, a fogyasztástól, a vágott anyagoktól és a műszakszámtól függ.
Ugyanez igaz a csővágásra is: a lézeres csővágók ugyanazzal a három gázzal dolgoznak, a gázellátást ugyanígy kell méretezni. A síklemez lézervágók kiválasztásánál érdemes már az első egyeztetésen tisztázni, milyen gázzal vág ma az üzem, milyen nyomáson és mennyiségben áll rendelkezésre, és hol lesz a tárolás vagy a generátor helye.
Mikor használ egy üzem két gázt?
Sok üzem két gázzal dolgozik: oxigénnel vágja a szénacélt, nitrogénnel a rozsdamentes acélt és az alumíniumot. A gép mindkét gázt kezeli, a váltás a paraméterkönyvtárból, a kiválasztott vágási recepttel történik. Ilyenkor mindkét gáz ellátását és tárolását meg kell tervezni, és a vegyes anyagú megrendeléseknél a vágási sorrend is számít, hogy a gázváltások száma alacsony maradjon.
A harmadik lehetőség a levegő bevonása a nitrogén egy részének kiváltására, ahol az él elszíneződése elfogadható. Ez a gyártási mixtől függ: érdemes anyagonként és alkatrészcsaládonként végiggondolni, hol kötelező az oxidmentes él, és hol nem.
Összefoglalás
Az oxigén szénacélon gyors és gazdaságos, de oxidos élt hagy. A nitrogén oxidmentes élt ad rozsdamentes acélon és alumíniumon, nagyobb gázmennyiséggel. A sűrített levegő köztes megoldás, jól előkészített levegővel. A választás a vágott anyagtól, az elvárt éltől és a mennyiségtől függ, és a gázellátás a telephely tervezésének része. A felmérésen a gyártási mixéből indulva javasoljuk a gázt és az ellátás módját.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Technológia
Hogyan működik a fiber lézervágó?
A szálas lézerforrás fényét optikai szál viszi a vágófejbe, a fókuszált sugár megolvasztja a fémet, a segédgáz kifújja a résből, a CNC végigvezeti a kontúron.
Anyagok
Rézvágás fiber lézerrel: mikor működik, és mi kell hozzá?
A réz fiber lézerrel vágható. Hogy egy gép milyen vastag rezet vág, azt a lézerteljesítmény, a vágási idő és az anyagvastagság együtt határozza meg.