
Horganyzott lemez lézervágása: mi történik a vágott éllel?
AnyagokKAP ProcessingKözzétéve: frissítve: 6 perc olvasás
A horganyzott lemez jól vágható fiber lézerrel, de a vágott él mentén egy szűk sávban a cinkbevonat elpárolog. Ennek oka, hogy a cink jóval alacsonyabb hőmérsékleten forr, mint amelyen az acél megolvad, így a vágás hője a bevonatot az él közelében elviszi. Ez nem a gép hibája, hanem a folyamat természetes velejárója, és konstrukciós döntéssel, utólagos élvédelemmel vagy a gyártási sorrend megváltoztatásával kezelhető.
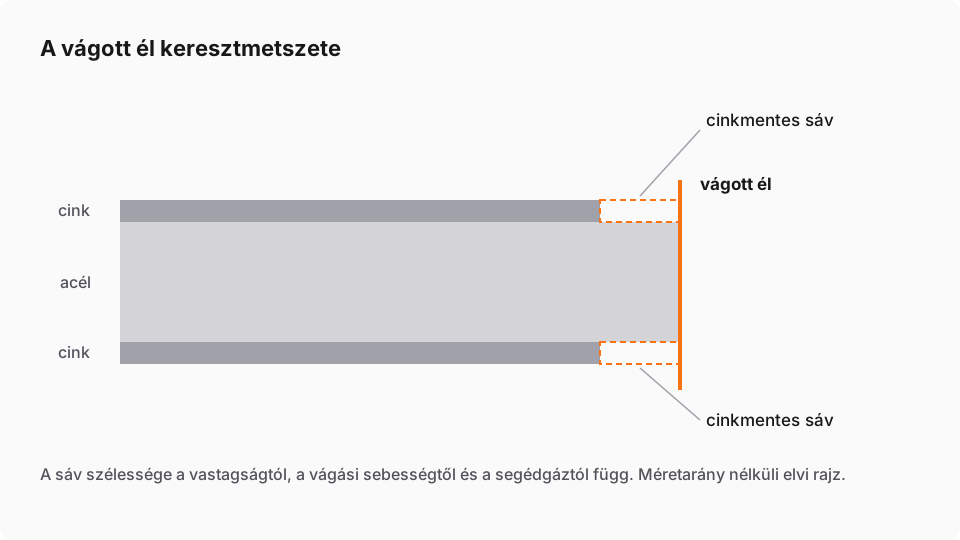
Miért tűnik el a cink a vágott élről?
A horganyzott acéllemez acél hordozóból és a két felületén lévő vékony cinkrétegből áll. A cink forráspontja 907 °C, az acél olvadáspontja 1 500 °C körül van (általános anyagtáblázati értékek). Amikor a lézer a vágási résben megolvasztja az acélt, a rés közvetlen környezetében a hőmérséklet jóval a cink forráspontja fölé emelkedik. A cink ezért nemcsak megolvad, hanem gőzzé válik, és a vágott él mentén egy szűk sávban eltűnik vagy elvékonyodik.
A jelenség minden termikus vágásnál jelentkezik, a lézernél, a plazmánál és a lángvágásnál is. A lézer előnye itt a koncentrált, rövid ideig ható hő: a hőhatásövezet keskeny, ezért a sérült sáv is keskenyebb, mint a nagyobb hőbevitelű eljárásoknál. Teljesen elkerülni azonban nem lehet, ezért a konstrukciónak számolnia kell vele.
Mitől függ a sérült sáv szélessége?
A cinkmentes vagy elvékonyodott sáv nagysága nem állandó. Három tényező befolyásolja:
- A lemezvastagság. Vastagabb lemeznél a vágás lassabb, és több hő jut az él környezetébe, így a sáv szélesebb lehet.
- A vágási sebesség. Gyorsabb vágásnál rövidebb ideig hat a hő, a bevonat kevésbé sérül. Ez az egyik oka, hogy a vékony horganyzott lemezt érdemes a lehető legnagyobb stabil sebességgel vágni.
- A segédgáz. Oxigénnel az égési reakció többlethőt ad, ami a bevonatot szélesebb sávban érintheti. Nitrogénnel a hőbevitel kisebb, és az él oxidmentes marad. A gázok hatását a segédgázról szóló cikkünk tárgyalja.
Konkrét sávszélességet nem adunk meg, mert az a bevonat vastagságától, a lemeztől és a paraméterektől együtt függ. Ha az Ön alkatrészénél ez kritikus, próbavágással mérhető.
Tűzihorganyzott vagy elektrolitikusan horganyzott?
A horganyzott lemez nem egyetlen anyag. A tűzihorganyzott (folyamatos tűzihorganyzással bevont) lemezen vastagabb cinkréteg van, ezt használják jellemzően az épületgépészetben, a légtechnikában és a szerkezeti elemeknél. Az elektrolitikusan horganyzott lemez bevonata vékonyabb és egyenletesebb, gyakori a burkolatoknál és a festésre szánt alkatrészeknél.
A vágás szempontjából a különbség a cink mennyiségében van: a vastagabb bevonatnál több cink párolog el, több a füst, és nagyobb eséllyel tapad salak az alsó élre. A vékony bevonatú lemez viselkedése közelebb áll a csupasz acéléhoz. Ajánlatkéréskor ezért érdemes a bevonat típusát és, ha ismert, a bevonat jelét (például Z275) is megadni, mert ebből látszik, mekkora cinkmennyiséggel kell számolni. Az alumínium–cink bevonatú, az eloxált és az előfestett lemez sajátosságait bevonatos lemezekről szóló cikkünk foglalja össze.
Salak az alsó élen
Horganyzott lemeznél az alsó élen gyakrabban tapad meg a salak, mint csupasz acélon. Az olvadt cink és a cink-oxid másképp viselkedik, mint az acélolvadék, és könnyebben visszadermed az él alsó oldalán. A jelenség paraméterekkel csökkenthető: a fókuszhelyzet, a gáznyomás és a sebesség hangolásával, és nitrogénes vágással jellemzően tisztább alsó él érhető el.
A felső oldalon a vágás közelében halvány elszíneződés vagy fröccsenés is előfordulhat. Ahol a felület látható marad, például burkolatelemeknél, érdemes a vágási sorrendet és a mikrokötéseket úgy tervezni, hogy a fröccsenés a nem látható oldalra essen.
Három út a vágott él védelméhez
1. Utólagos élvédelem. A vágott élre cinkben gazdag festék vagy javítóbevonat kerül. Ez kis darabszámnál és ott jó megoldás, ahol az élek hozzáférhetők. Hátránya, hogy külön munkafázis, és a minősége a kivitelezésen múlik.
2. Konstrukciós tűrés. Sok alkalmazásban a keskeny cinkmentes sáv nem okoz érdemi korróziót. A horgany a környező felületen katódos védelmet ad, amely a sérült sáv egy részét is védi, különösen beltéri vagy mérsékelt igénybevételnél. Ha a szerkezet beltérbe kerül, vagy az él hegesztés vagy festés alá kerül, a konstrukció ezzel számolhat.
3. Fordított sorrend: előbb vágás, utána horganyzás. Ha a korrózióvédelem kritikus, például kültéri acélszerkezetnél, az alkatrészt csupasz acélból érdemes lézerrel vágni, és utána tűzihorganyozni. A bevonat így az élt is teljesen befedi. Ilyenkor a lézervágás a horganyzás előkészítésében is segít: a horganyzáshoz szükséges lefolyó- és légtelenítő furatok ugyanabban a programban készülnek.
A választás a felhasználástól függ. A légtechnikai idomoknál és a beltéri burkolatoknál jellemzően az első két út elég, a kültéri tartószerkezeteknél, például az építőipari előgyártásban, gyakran a harmadik a helyes.
Cinkfüst és munkavédelem
Vágás közben a cinkgőz a levegővel cink-oxiddá alakul, amely finom, fehér füst formájában távozik. Belélegezve egészségi panaszt okozhat (fémgőzláz néven ismert), ezért horganyzott lemezt csak hatékony elszívással és szűréssel szabad vágni. Ha az üzem rendszeresen vág horganyzott lemezt, az elszívás méretezése és a szűrési fokozat a gépválasztás része.
A zárt vágótér itt kézzelfogható előny: a füst a burkolaton belül marad, és onnan célzottan elszívható, nem terjed szét a csarnokban. A két kivitel közti döntés szempontjait ebben a cikkben vettük sorra. Teljesen zárt, lézervédett fülkével készül például a csereasztalos G sorozat.
A cinkgőz a vágófejet és a védőablakot is terheli. Rendszeres horganyzottlemez-vágásnál a védőablak és a fúvóka gyakoribb ellenőrzése a napi karbantartás része.
Mire figyeljen a vágóprogramban?
A horganyzott lemez vágásánál a program kialakítása is számít. A sűrűn egymás mellé helyezett kis kontúrok helyben felhalmozzák a hőt, ami szélesebb sérült sávot és több salakot okozhat; a vágási sorrend úgy tervezhető, hogy a gép a táblán szétosztva haladjon, ne egy helyen dolgozzon sokáig. A mikrokötéseket érdemes a nem látható élre tenni, mert a letörésük helyén a cinkréteg is sérül.
A közös vágóél, amikor két szomszédos alkatrész egy vágással válik el, horganyzott lemeznél is használható, de a két alkatrész éle ugyanazt a hőterhelést kapja. Látható burkolatelemeknél és szűk tűrésű daraboknál ezért a különálló kontúr a biztonságosabb.
Mikor nem a lézer a jó választás?
A lézervágás horganyzott lemezre akkor kevésbé ideális, ha a vágott élnek a vágás után közvetlenül, utókezelés nélkül kell teljes korrózióvédelmet adnia, és a gyártási sorrend nem fordítható meg. Ilyenkor a vágás helyett a nyírás vagy a stancolás is szóba jöhet, amely kevésbé hevíti az élt, cserébe a geometriában és a rugalmasságban korlátozottabb. A legtöbb gyártásban azonban a lézer pontossága és rugalmassága, egy jól megválasztott élvédelmi megoldással, a jobb összkép.
Mit adjon meg ajánlatkéréskor?
Horganyzott lemeznél a gyors és pontos válaszhoz ezekre az adatokra van szükség:
- a bevonat típusára (tűzihorganyzott vagy elektrolitikusan horganyzott) és, ha ismert, a jelére,
- a jellemző lemezvastagságokra és a horganyzott lemez arányára a teljes gyártáson belül,
- a vágott él utóéletére: festés, hegesztés, beltéri vagy kültéri felhasználás,
- a meglévő elszívásra és arra, hogy a gép zárt vagy nyitott csarnokrészbe kerül,
- egy-két jellemző alkatrész rajzára (DXF vagy STEP).
Ezekből látszik, melyik élvédelmi út illik a gyártáshoz, és milyen elszívást és segédgázt érdemes a géppel együtt méretezni.
Összefoglalás
A horganyzott lemez jól vágható lézerrel. A vágott él mentén a cink egy szűk sávban elpárolog, mert jóval alacsonyabb hőmérsékleten forr, mint amelyen az acél olvad. A sáv a vastagságtól, a sebességtől és a gáztól függ, és utólagos élvédelemmel, konstrukciós tűréssel vagy fordított sorrenddel kezelhető. A cinkfüst miatt az elszívás és a vágótér kialakítása a gépválasztás része. A többi fém sajátosságait anyagáttekintésünk mutatja be; ha horganyzott lemez is szerepel a gyártásában, a síklemez lézervágó kiválasztásánál az elszívást és a gázt együtt méretezzük.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Beruházás és gépválasztás
Nyitott vagy zárt lézervágó: mikor melyik kivitel indokolt?
A zárt burkolat a szórt sugárzástól, a füsttől és a szikrától véd. Mikor elég a nyitott gép fényfüggönnyel, és mikor indokolt a teljesen zárt kivitel?
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.