
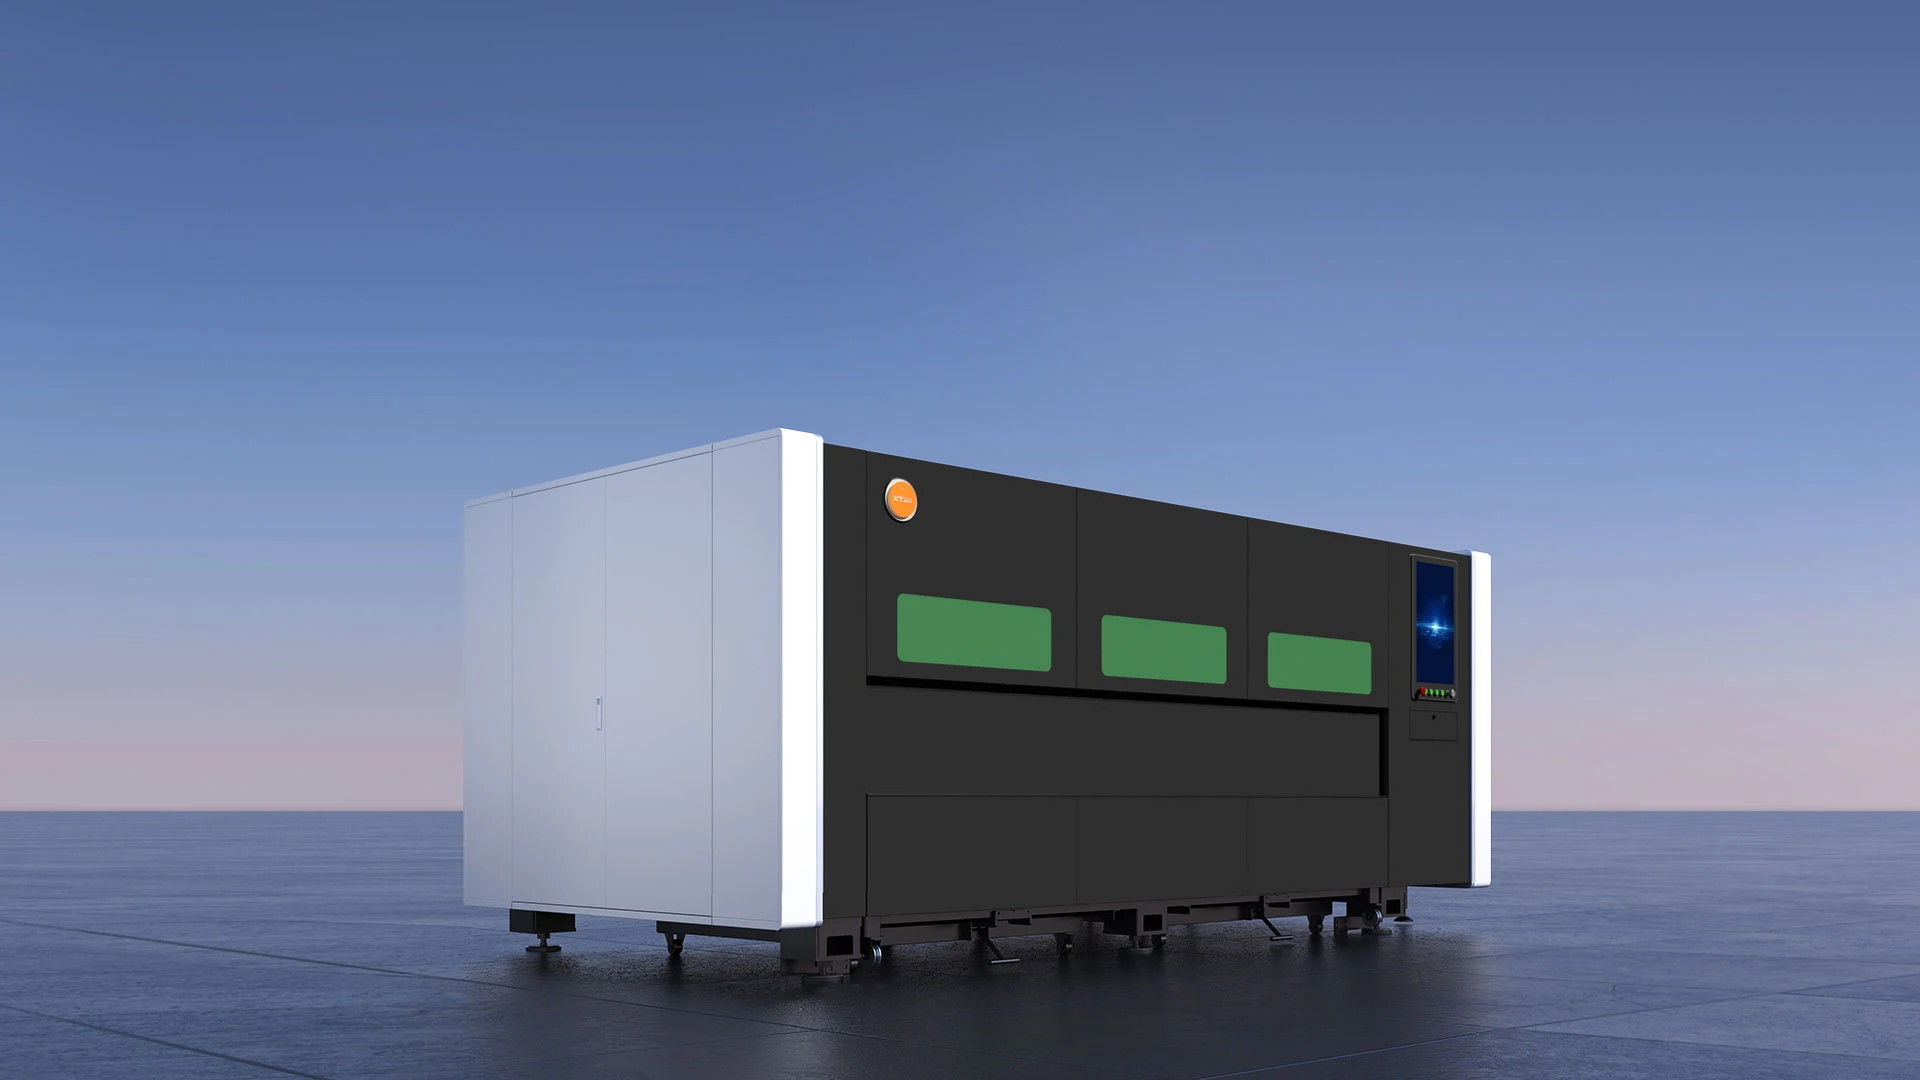
A sorozat precíziós zárt síklemez lézervágó
Teljesen zárt precíziós síklemez lézervágó: 600 × 600 mm-től 1,5 × 3 m-ig, 1,5–12 kW, lineáris motoros AL6060 változattal
- Teljesen zárt burkolat
- Munkaterület 1530 × 3050 mm-ig
- 1,5–12 kW lézerteljesítmény
- AL6060: ±0,004 mm ismétlés
- Kő munkaasztal: AL6060, A6060
- A1530: 20 m² alatti alapterület
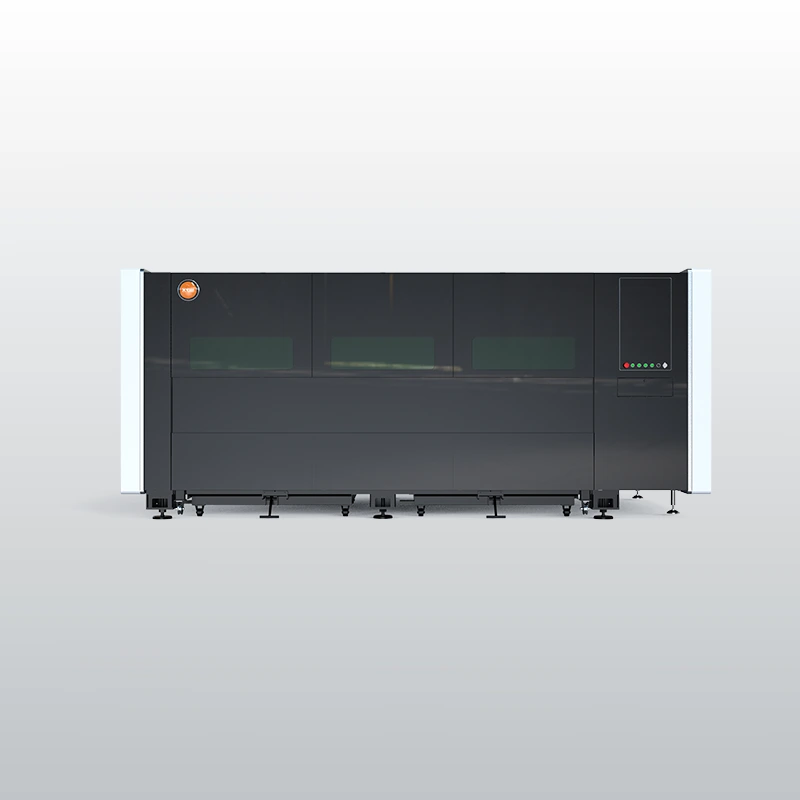
Az A sorozat közelről
Teljesen zárt precíziós síklemez lézervágó: 600 × 600 mm-től 1,5 × 3 m-ig, 1,5–12 kW, lineáris motoros AL6060 változattal
- Modell
- XT-AL6060 (Linear motor), XT-A6060 (ball screw), XT-A1309, XT-A1510, XT-A1530-V2.0
- Teljesítmény
- 1,5–12 kW
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
Teljesen zárt síklemez lézervágó kis és közepes lemezformátumra
Az A sorozat öt modellje teljesen zárt burkolatban vág: a lézersugárzás, a szikra és a füst a gépen belül marad, ezért a gép a csarnok tisztább, szerelő- vagy laborjellegű részébe is telepíthető. A munkaterület 600 × 600 mm-től 1530 × 3050 mm-ig terjed, a lézerteljesítmény 1,5 kW-tól választható: a 600 × 600 mm-es és az 1300 × 900 mm-es modell 3 kW-ig, az A1510 6 kW-ig, az A1530 12 kW-ig konfigurálható.
A két 600 × 600 mm-es gép természetes kő munkaasztallal készül. Közülük az XT-AL6060 lineáris motoros hajtású, ±0,01 mm/m pozicionálási és ±0,004 mm ismétlési pontossággal; az XT-A6060 golyósorsós, ±0,03 mm ismétlési pontossággal. A nagyobb modellek XT Laser vezetősínen és fogaslécen, VEICHI buszos szervohajtással mozognak, ±0,03 mm/m pozicionálási pontossággal.
A vezérlés 6 kW alatt BOCHU 2000E, B3 vágófejjel, 6 kW-tól 4000E, B4 vágófejjel; az A1530-ra 12 kW-on 8000-es vezérlő és B6 vágófej is rendelhető. Mind az öt modell hálózati lemezoptimalizáló szoftverrel és automatikus kenéssel érkezik. Az A sorozat ott jó választás, ahol a lemezméret mérsékelt, a zárt munkatér elvárás, és a pontosság fontosabb a nagy formátumnál.
Teljesen zárt munkatér
Mind az öt modell zárt burkolattal készül, amely a lézersugárzást, a szikrát és a füstöt a gépen belül tartja.
Öt méret, 1,5–12 kW
600 × 600 mm-től 1530 × 3050 mm-ig; a teljesítmény felső határa a mérettel nő: 3, 6 vagy 12 kW.
Lineáris motor az AL6060-on
±0,01 mm/m pozicionálás és ±0,004 mm ismétlési pontosság; a sorozat többi modelljén ±0,03 mm.
Az A sorozat kulcsjellemzői
A képek a sorozat legnagyobb modelljét, az XT-A1530-at mutatják; a zárt burkolat és a vágási pontosság mind az öt modellre igaz. Ahol egy jellemző csak bizonyos modelleken érhető el, a kártya megnevezi őket.
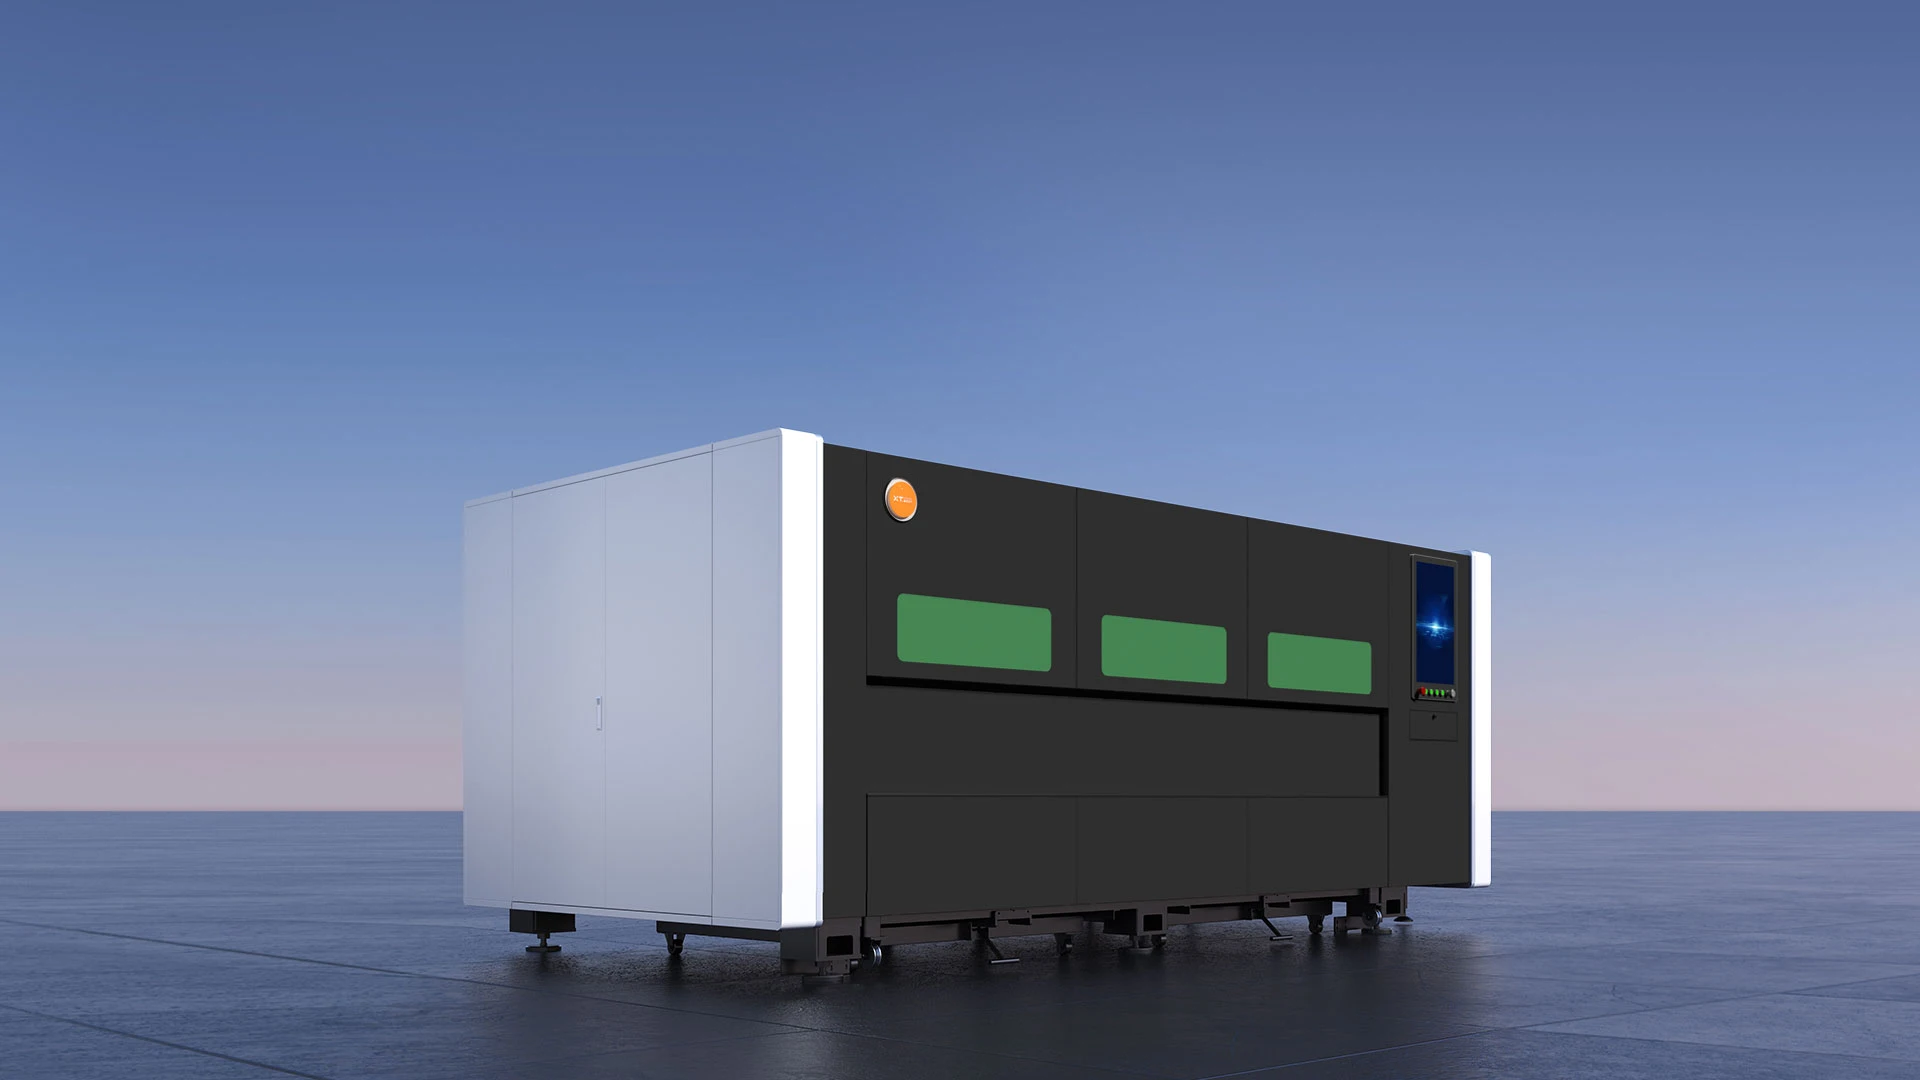
Zárt, egyplatformos síklemez lézervágó
Az A sorozat egyetlen, teljesen burkolt munkaasztallal dolgozik, öt méretben 600 × 600 mm-től 1530 × 3050 mm-ig. A lézerteljesítmény modellenként 3, 6 vagy 12 kW-ig választható, a vezérlő és a vágófej a teljesítményhez igazodik.
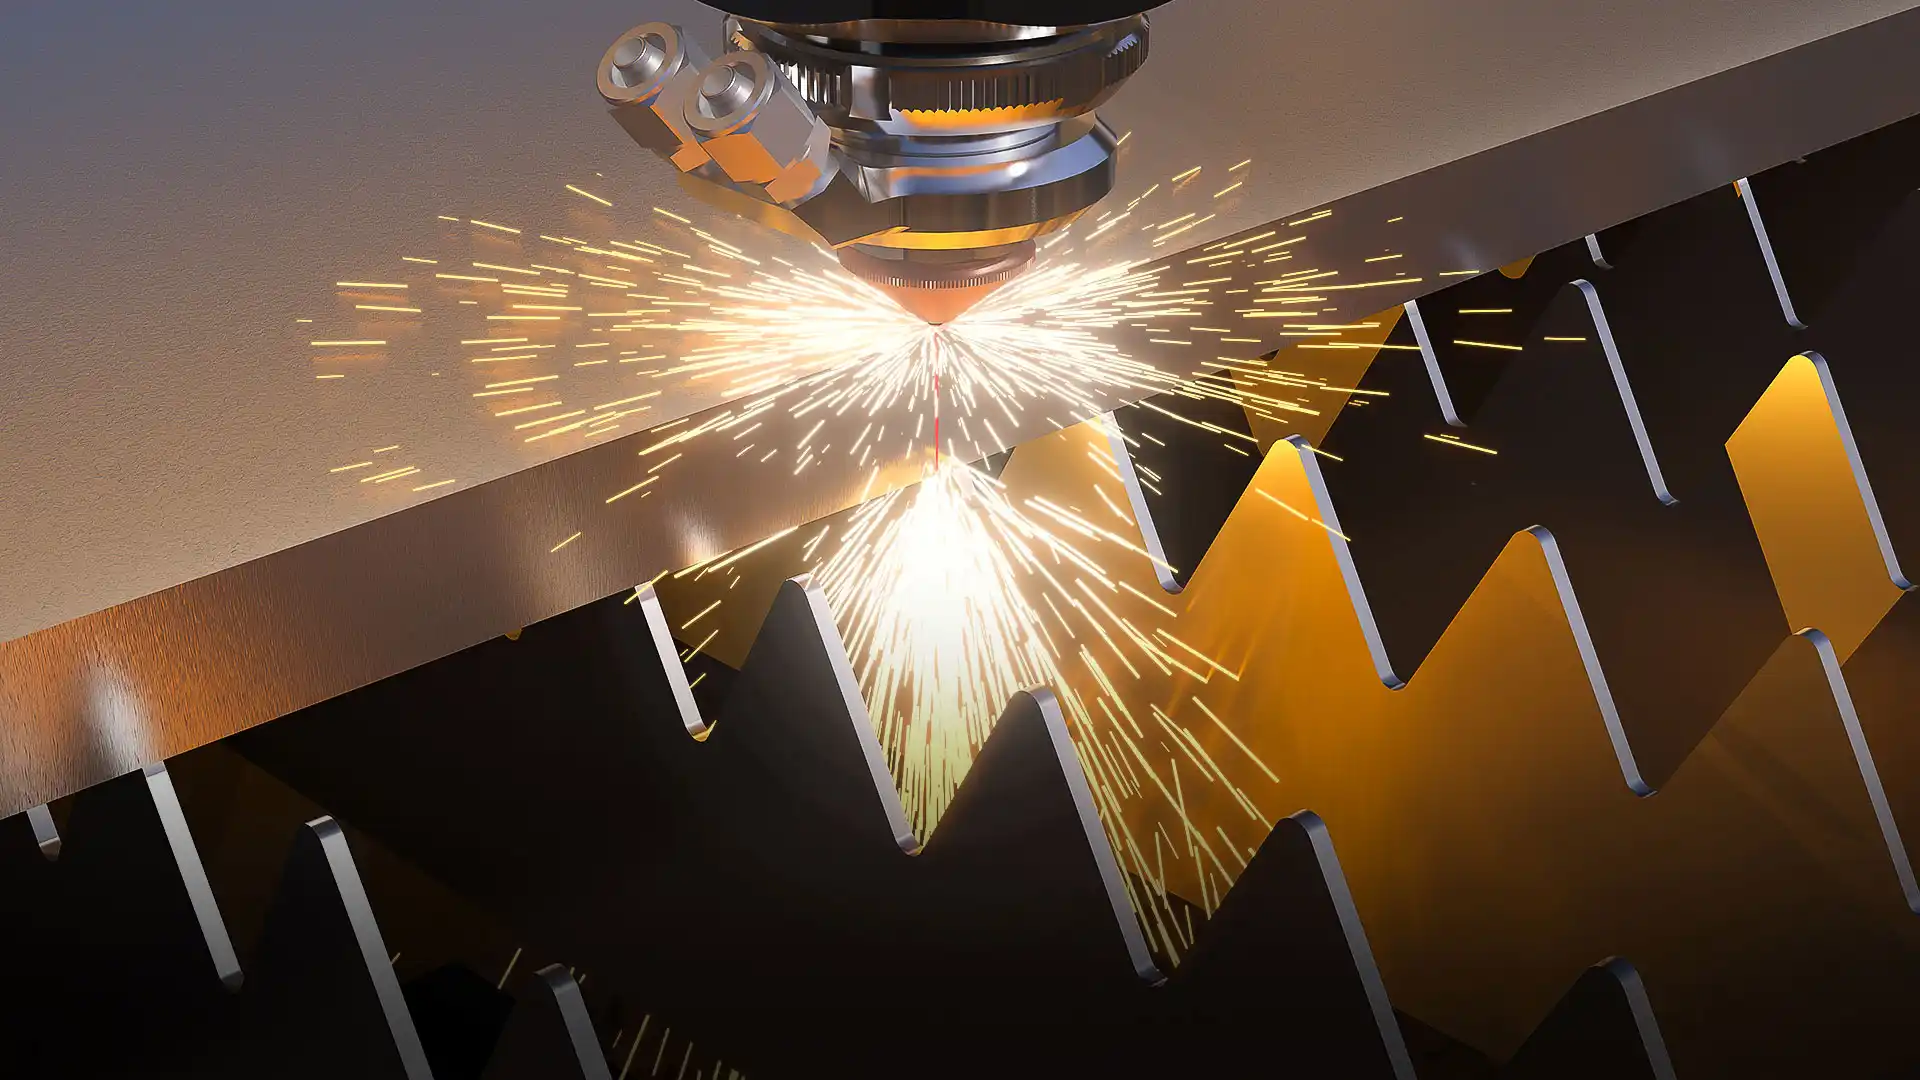
Precíz vágás, sima vágóél
A pontos energiaszabályozás egyenletes, sima vágóélt ad szénacélon és rozsdamentes acélon. 1 mm-es rozsdamentes lemezen a Φ30 mm-es kör körkörössége ≤0,1 mm, a □190 mm-es négyzet oldaleltérése ≤0,05 mm, mind az öt modellen.
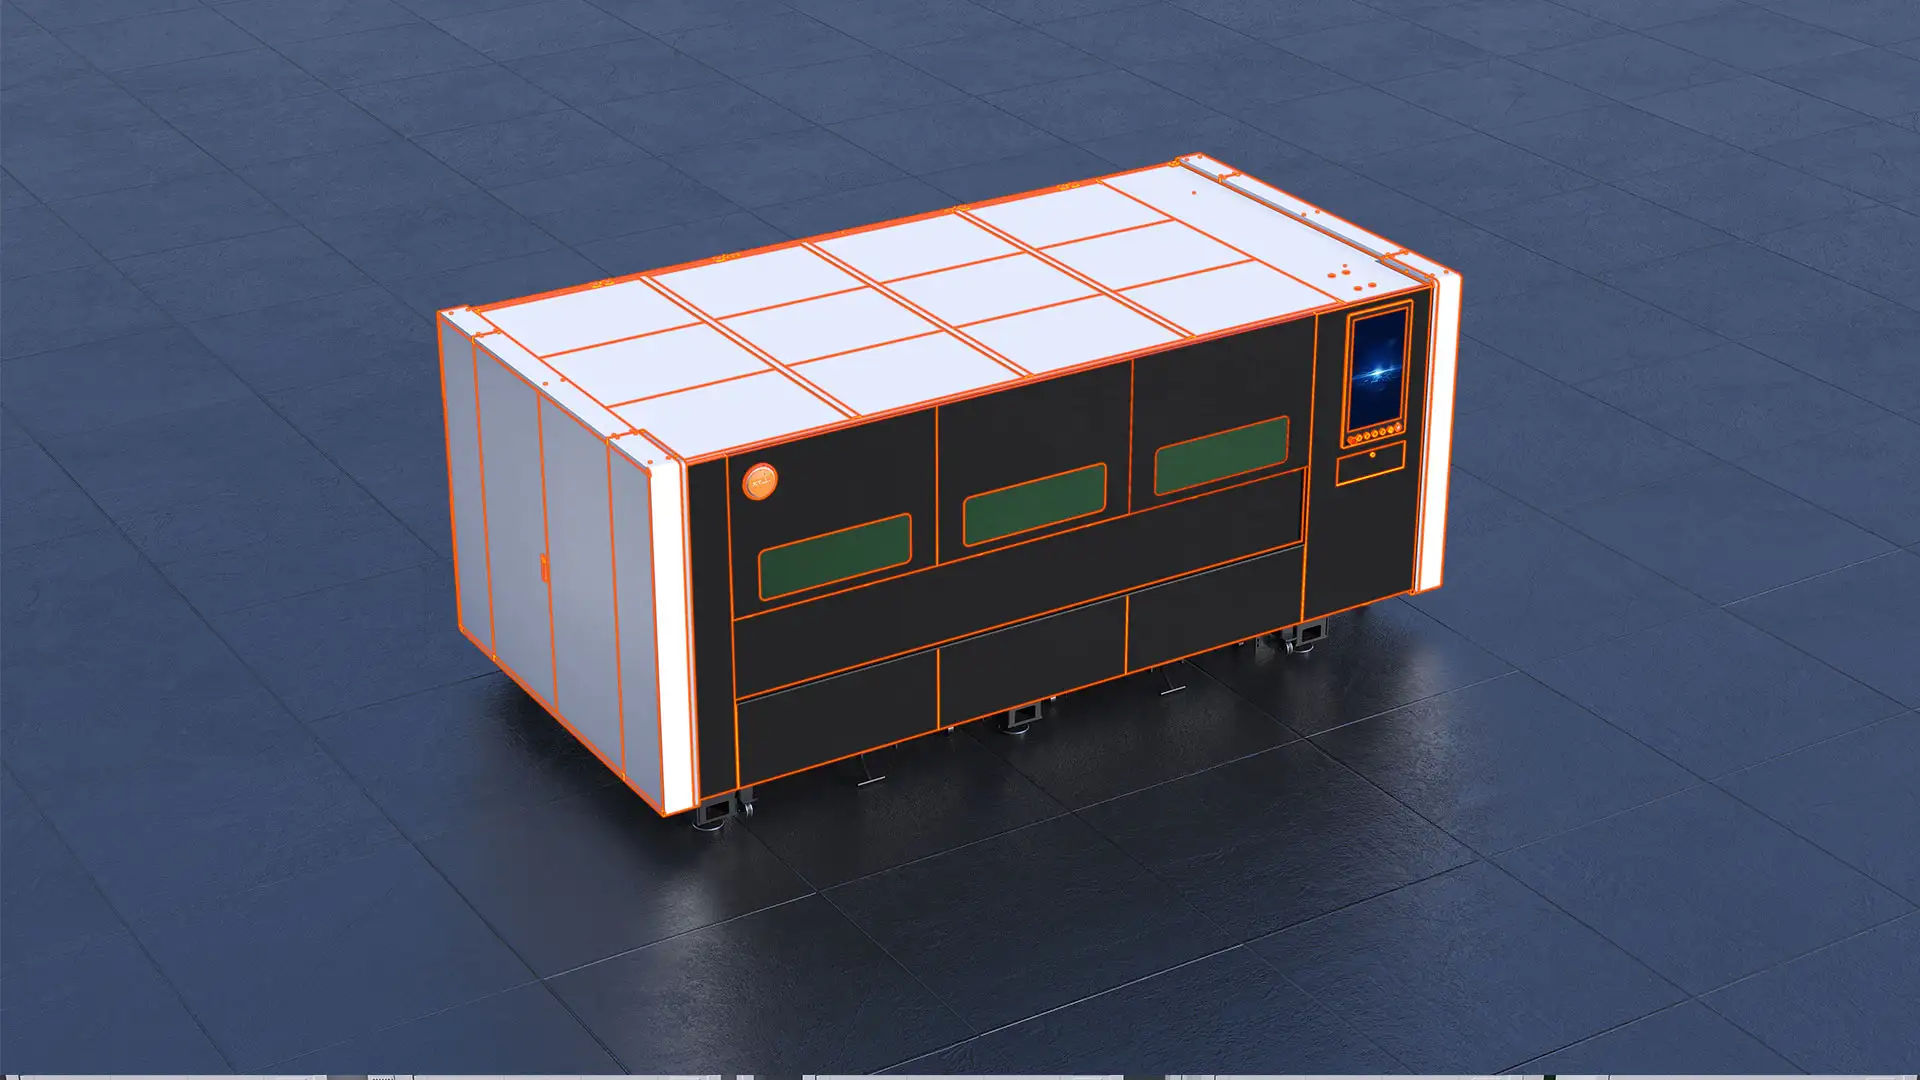
Teljesen zárt, védett munkatér
A burkolat a szikrát és a lézersugárzást a gépen belül tartja, a füst és a por nem terjed szét a csarnokban. Az európai biztonsági előírások szerint kialakított fülke mind az öt modellen gyári alapfelszereltség.
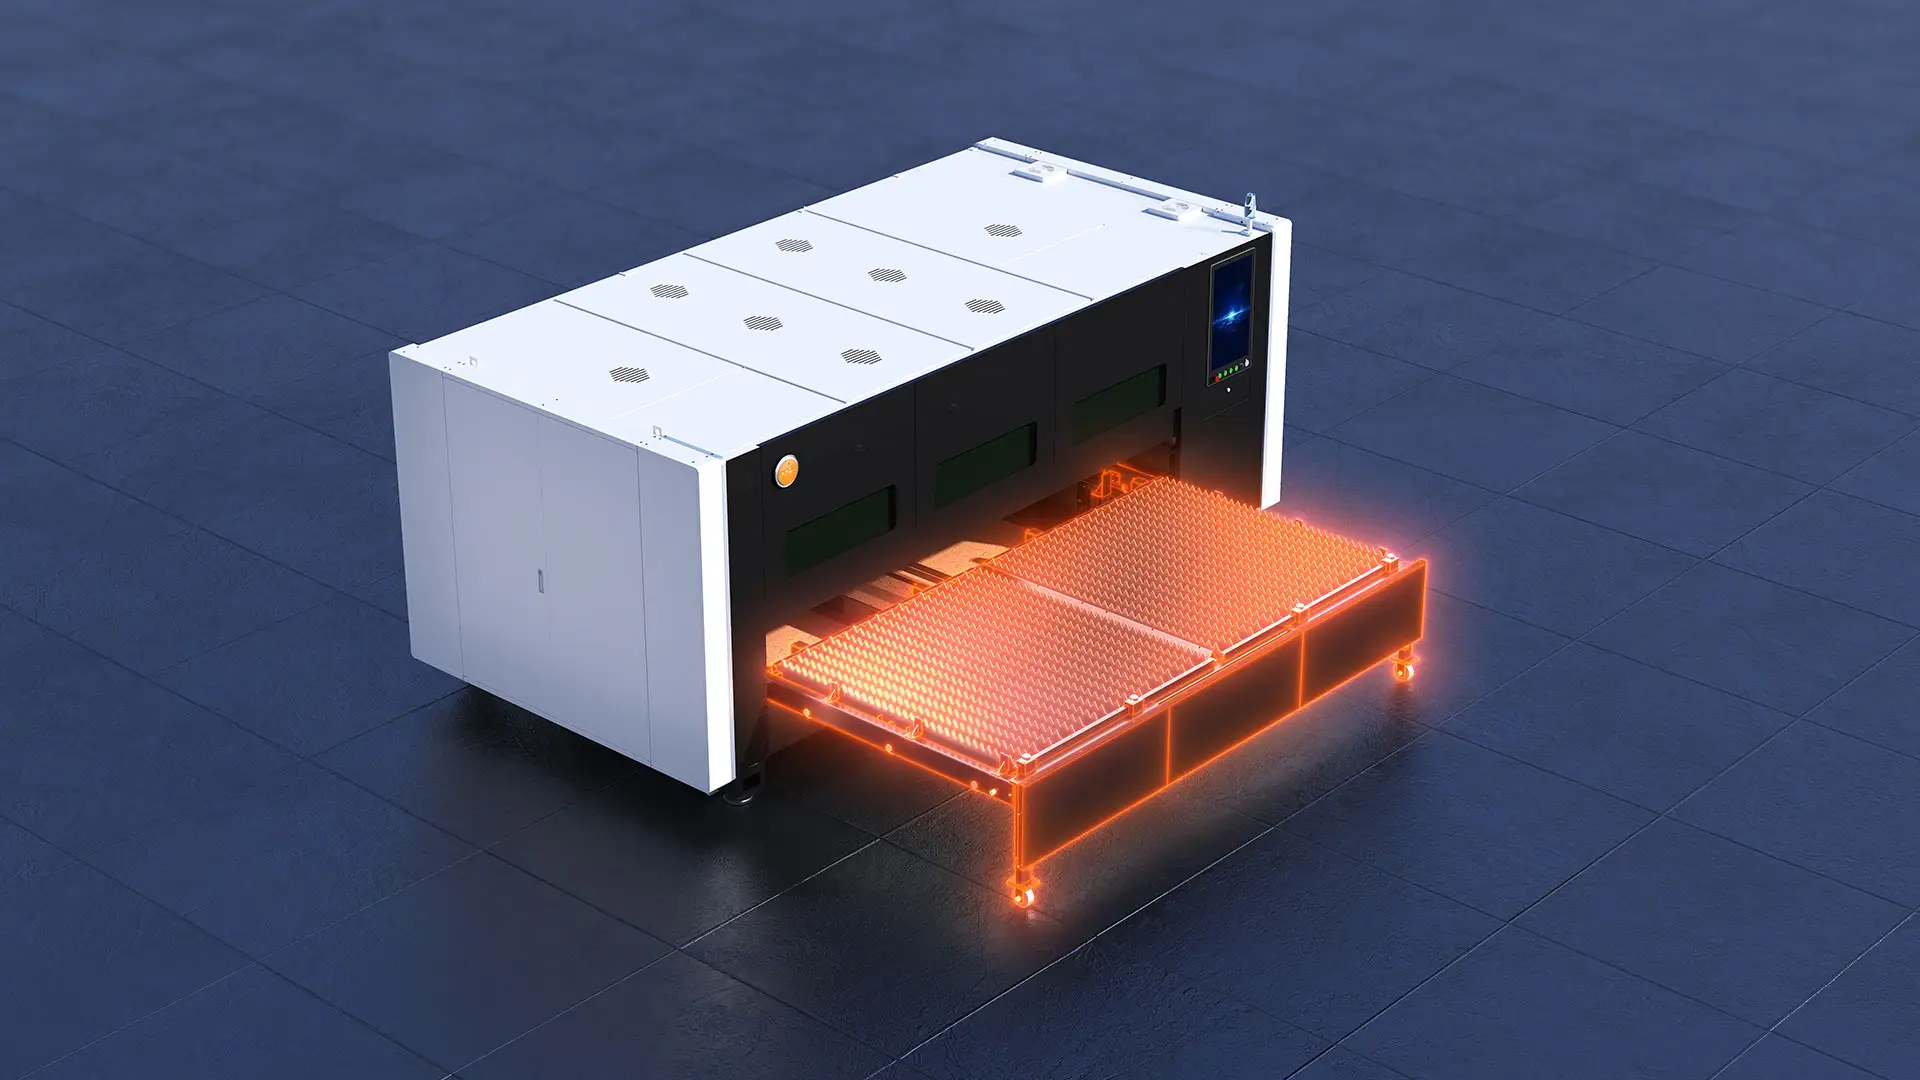
Elektromosan kihúzható munkaasztal
Az A1510 és az A1530 munkaasztala elektromosan kihúzható, így a lemez behelyezése és a kész darabok kiszedése hajolás nélkül, a gép elől történik. A kihúzott asztal teljes felülete kinyújtott kézzel elérhető.
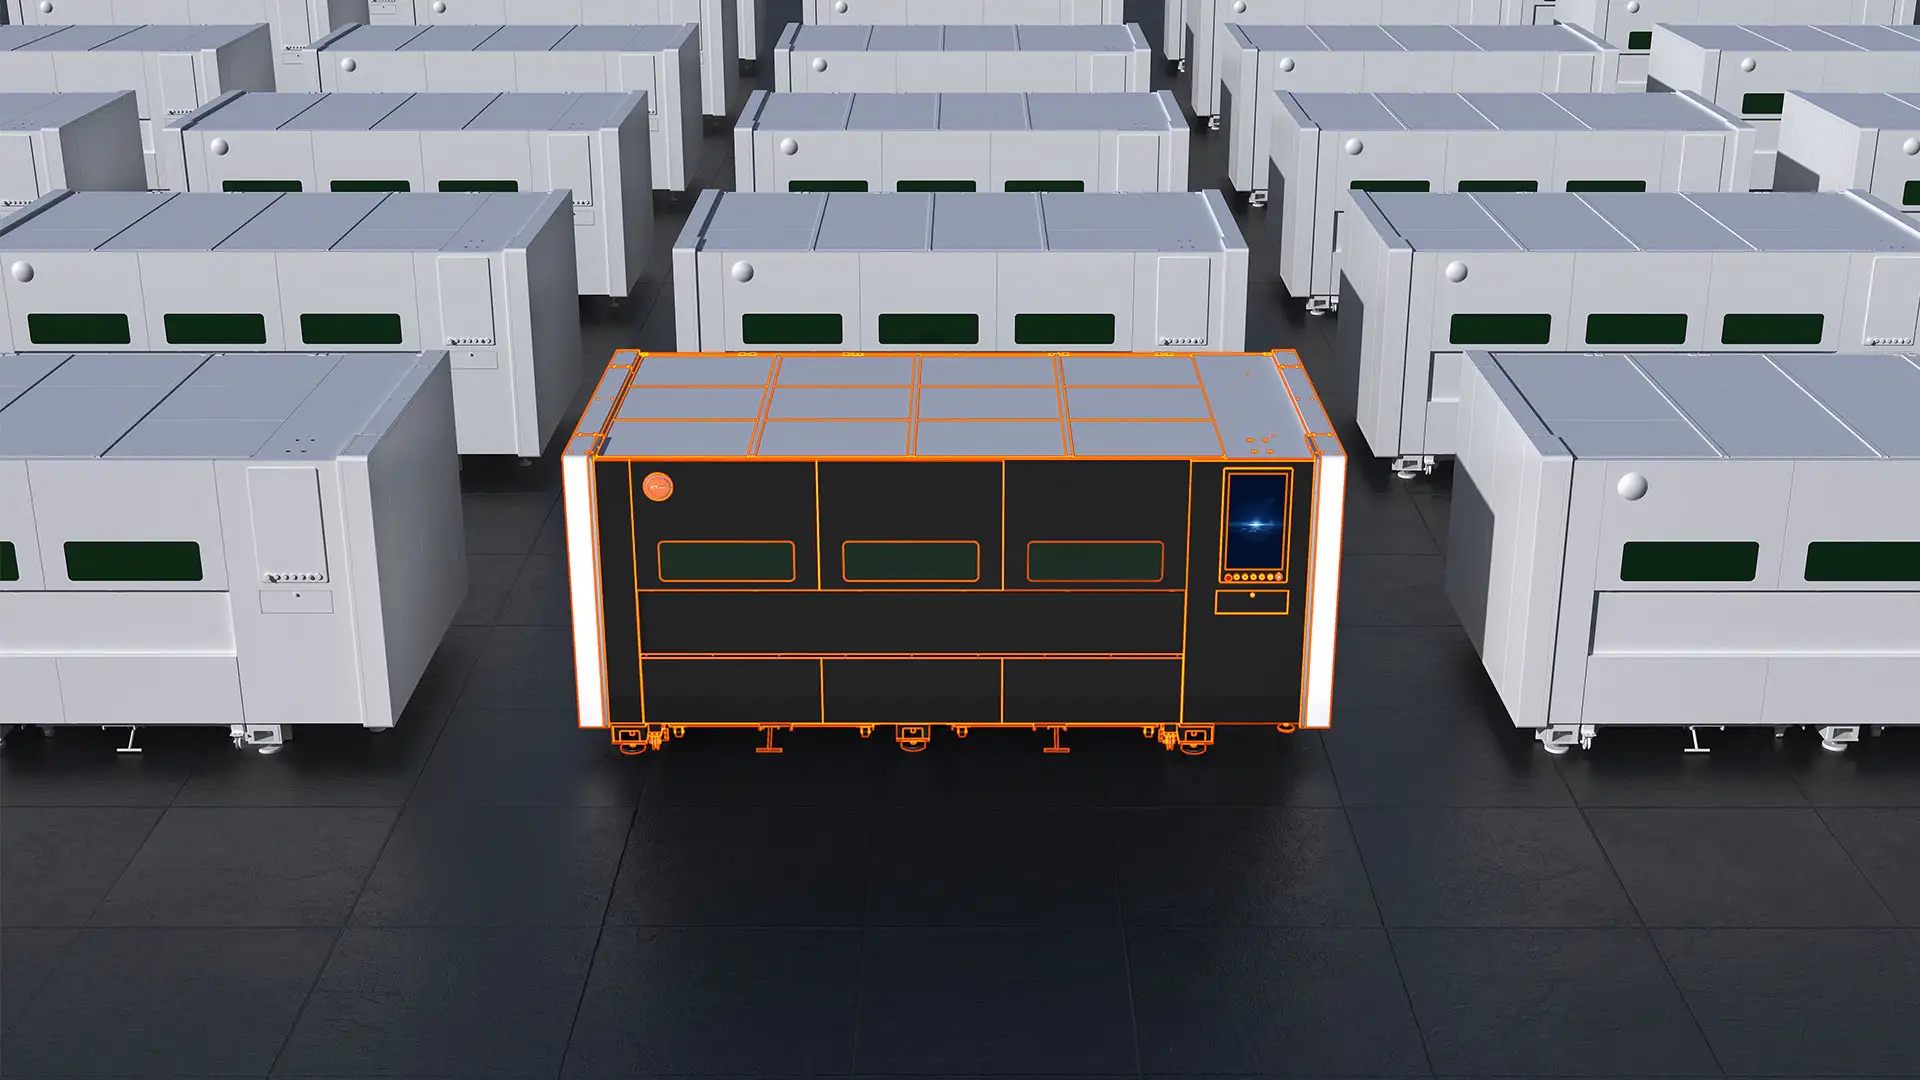
Kis alapterület, rugalmas elhelyezés
A belső elrendezés helytakarékos: az XT-A1530 kihúzott asztallal is 4649 × 4000 mm-en, vagyis 20 m²-nél kisebb területen elfér. A 600 × 600 mm-es modellek gépmérete 2180 × 1610 mm-en belül marad, így kisebb műhelyrészben is elhelyezhetők.
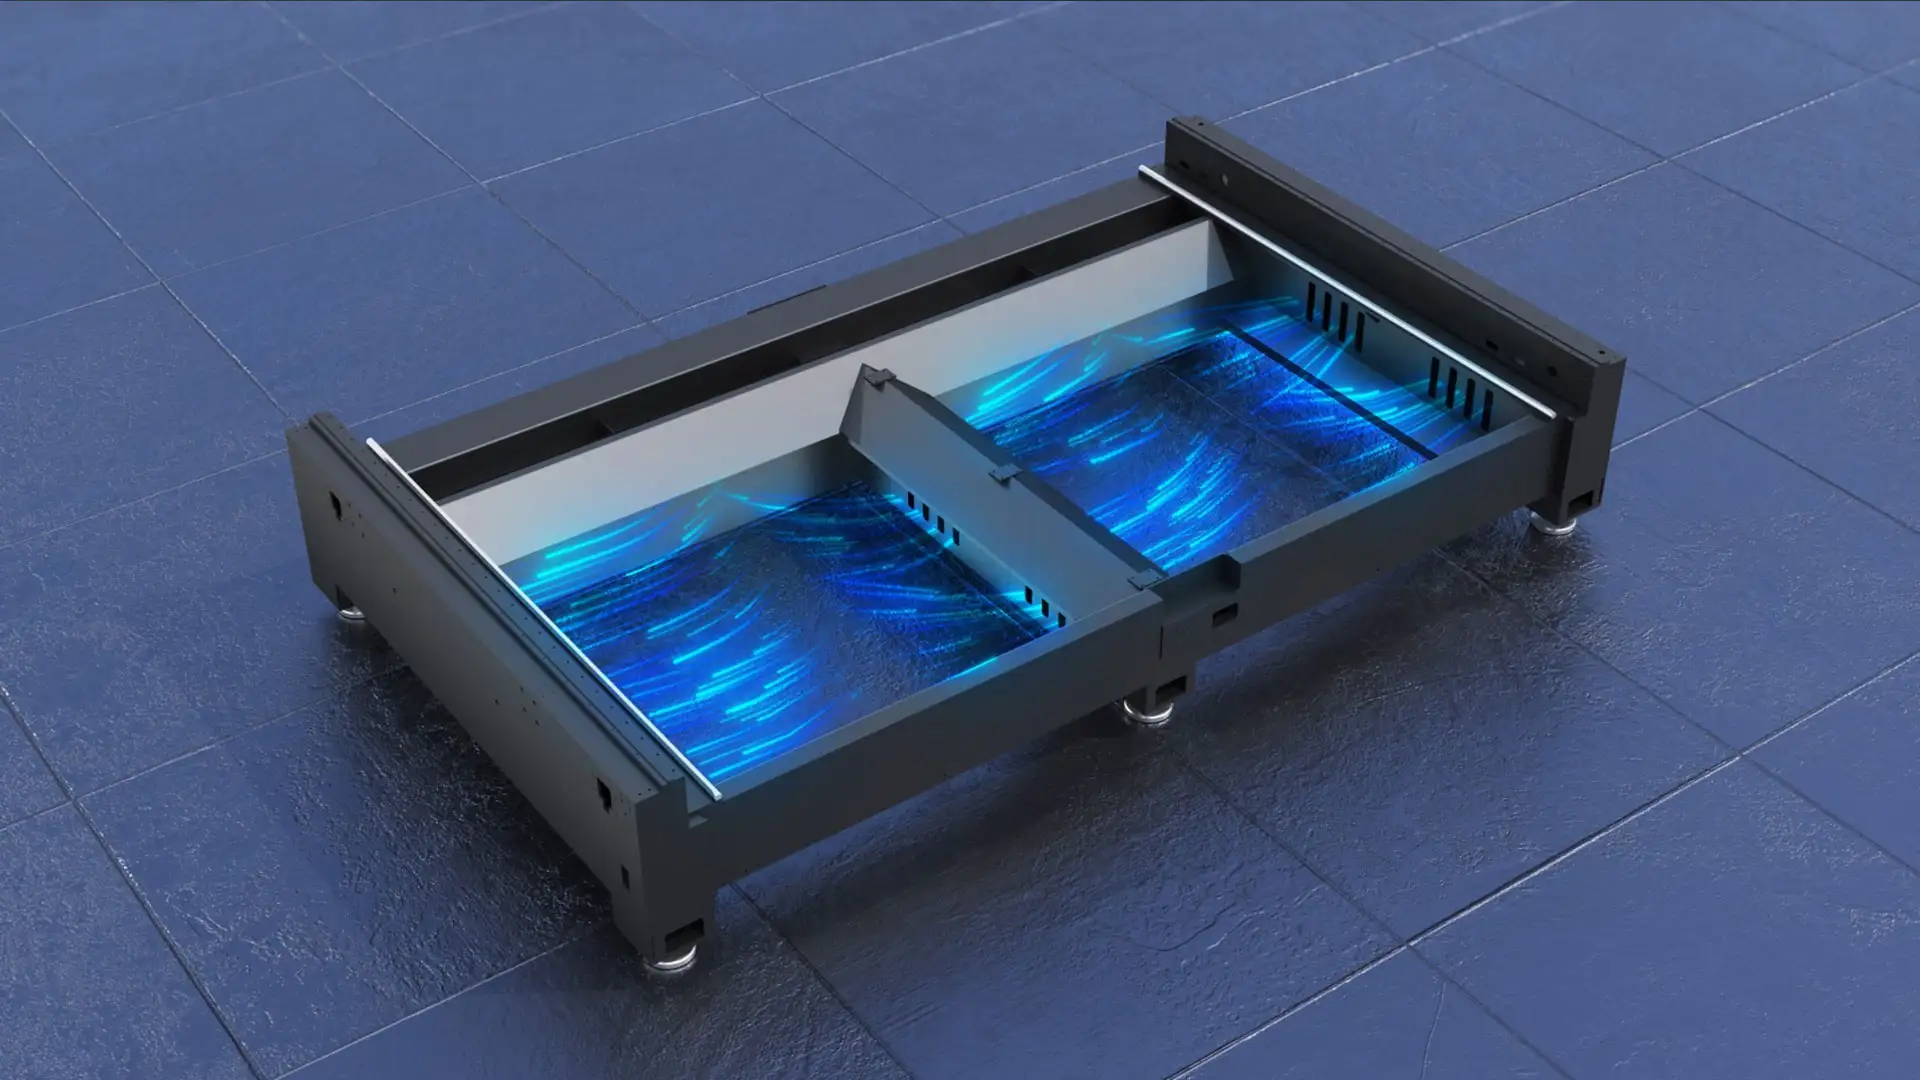
Négyzónás porelszívás az A1530-on
Az XT-A1530 elszívása négy zónára osztott, a zónák automatikusan, igény szerint kapcsolnak, 5,5 kW-os centrifugális ventilátorral. Kevesebb füst és por kerül a munkatérbe és a csarnokba, és a gép meghibásodási aránya is csökken.
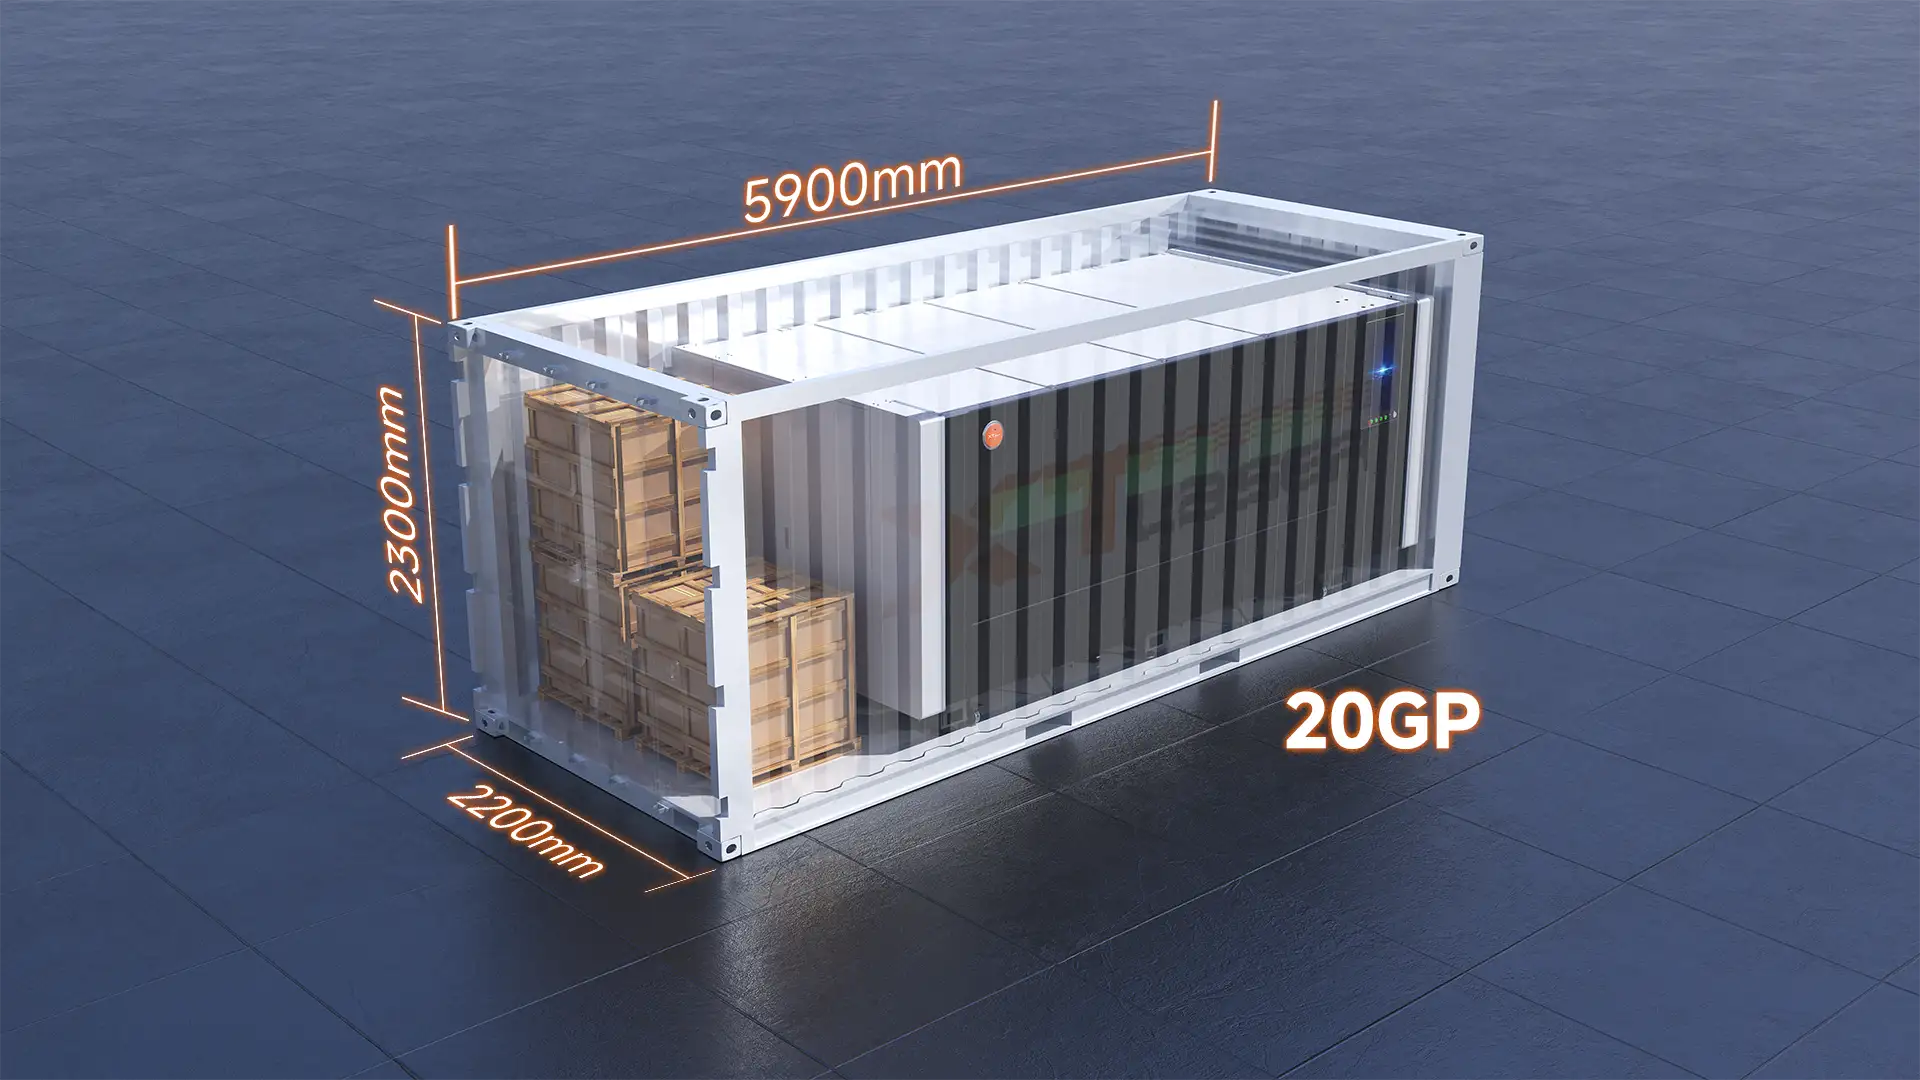
Egyben szállított, kész gép
Az XT-A1530 egyben, összeszerelt állapotban érkezik, a helyszínen nincs gépösszeszerelés: a csatlakoztatás után vágásra kész. A beüzemelés így rövidebb, és a gép hamarabb termel.
Videó
Nézze meg az A sorozatot működés közben.
Videó lejátszása. A lejátszás indításakor a YouTube (Google) adatokat kap. Részletek: adatkezelési tájékoztató, 7. pont.
Kérjen modelljavaslatot az A sorozatból
Adja meg a jellemző alkatrészméretet, az anyagot, a vastagságot és a szükséges pontosságot, és az öt modell közül a gyártásához illőt javasoljuk.
Opcionális konfiguráció
Az alapkonfiguráció az alábbi elemekkel bővíthető. A modellenkénti elérhetőséget az ajánlatban rögzítjük.
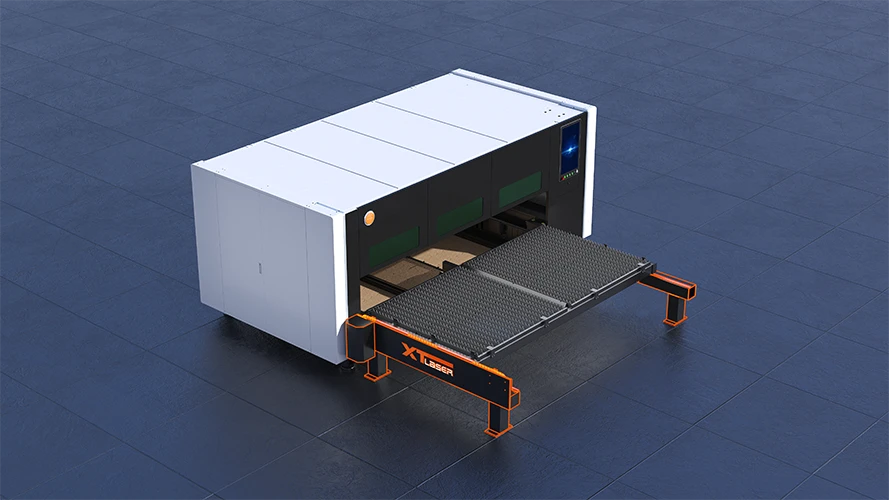
Nagy merevségű segédkeret
Megerősített mozgástámasz, amely stabilabb alapot ad a tengelyeknek. Vastagabb lemez vágásánál érezhetően javítja a vágási teljesítményt.
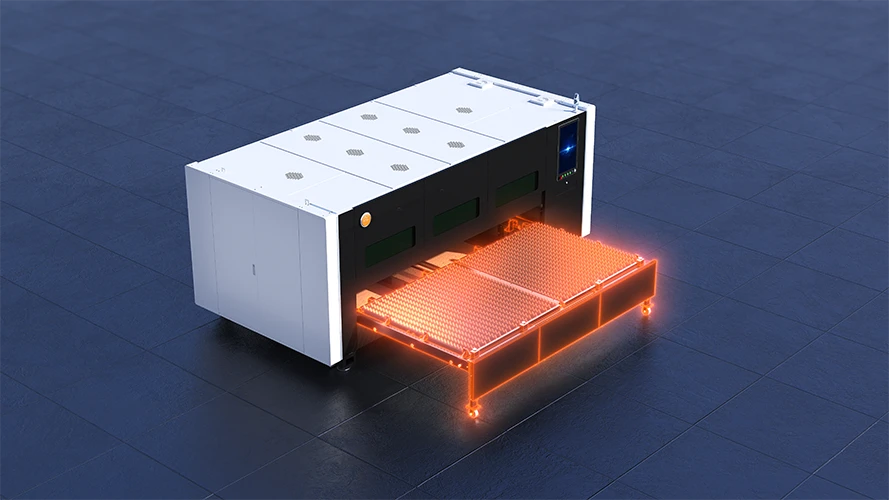
Kézi kihúzható munkaasztal
Költséghatékony kivitelű, teljes szélességben kihúzható munkaasztal. A lemez behelyezéséhez és a kész darabok kiszedéséhez bőséges hely marad a gép előtt.
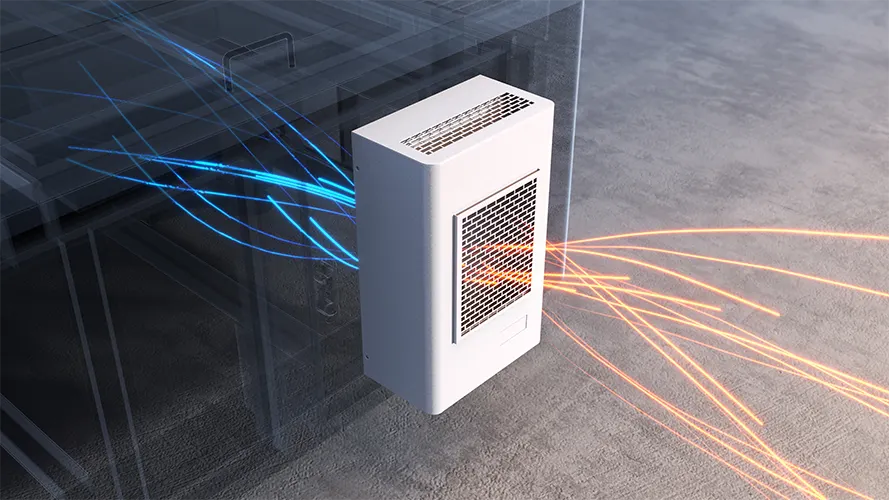
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Nagy merevségű segédkeret
Megerősített mozgástámasz, amely stabilabb alapot ad a tengelyeknek. Vastagabb lemez vágásánál érezhetően javítja a vágási teljesítményt.
Kézi kihúzható munkaasztal
Költséghatékony kivitelű, teljes szélességben kihúzható munkaasztal. A lemez behelyezéséhez és a kész darabok kiszedéséhez bőséges hely marad a gép előtt.
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Nagy merevségű segédkeret
Megerősített mozgástámasz, amely stabilabb alapot ad a tengelyeknek. Vastagabb lemez vágásánál érezhetően javítja a vágási teljesítményt.
Kézi kihúzható munkaasztal
Költséghatékony kivitelű, teljes szélességben kihúzható munkaasztal. A lemez behelyezéséhez és a kész darabok kiszedéséhez bőséges hely marad a gép előtt.
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Műszaki paraméterek
Részletes műszaki adatok mind az öt A modellre: a standard felszereltség és a teljes paramétertáblázat fülekben.
- Körkörösség (1 mm rozsdamentes acél)
- ±0,1 mm (Φ30 mm körkihagyás, 1 mm rozsdamentes acél)
- Szomszédos oldalak (1 mm rozsdamentes acél)
- ±0,05 mm (□30 mm/□190 mm szomszédos oldal); ±0,1 mm (□190 mm átló)
- Lézerforrás
- Raycus / IPG / Max (igény szerint)
Alkalmazási területek
Az A sorozat jellemző alkalmazási területei: orvosi és precíziós eszközgyártás, prototípus-fejlesztés és gépgyártás. Az egyes területekről a kapcsolódó oldalakon olvashat részletesen.
- Gépgyártás és berendezésgyártás
- Precíziós lemezalkatrészek és prototípus-fejlesztés
- Orvosi műszer- és precíziós eszközgyártás
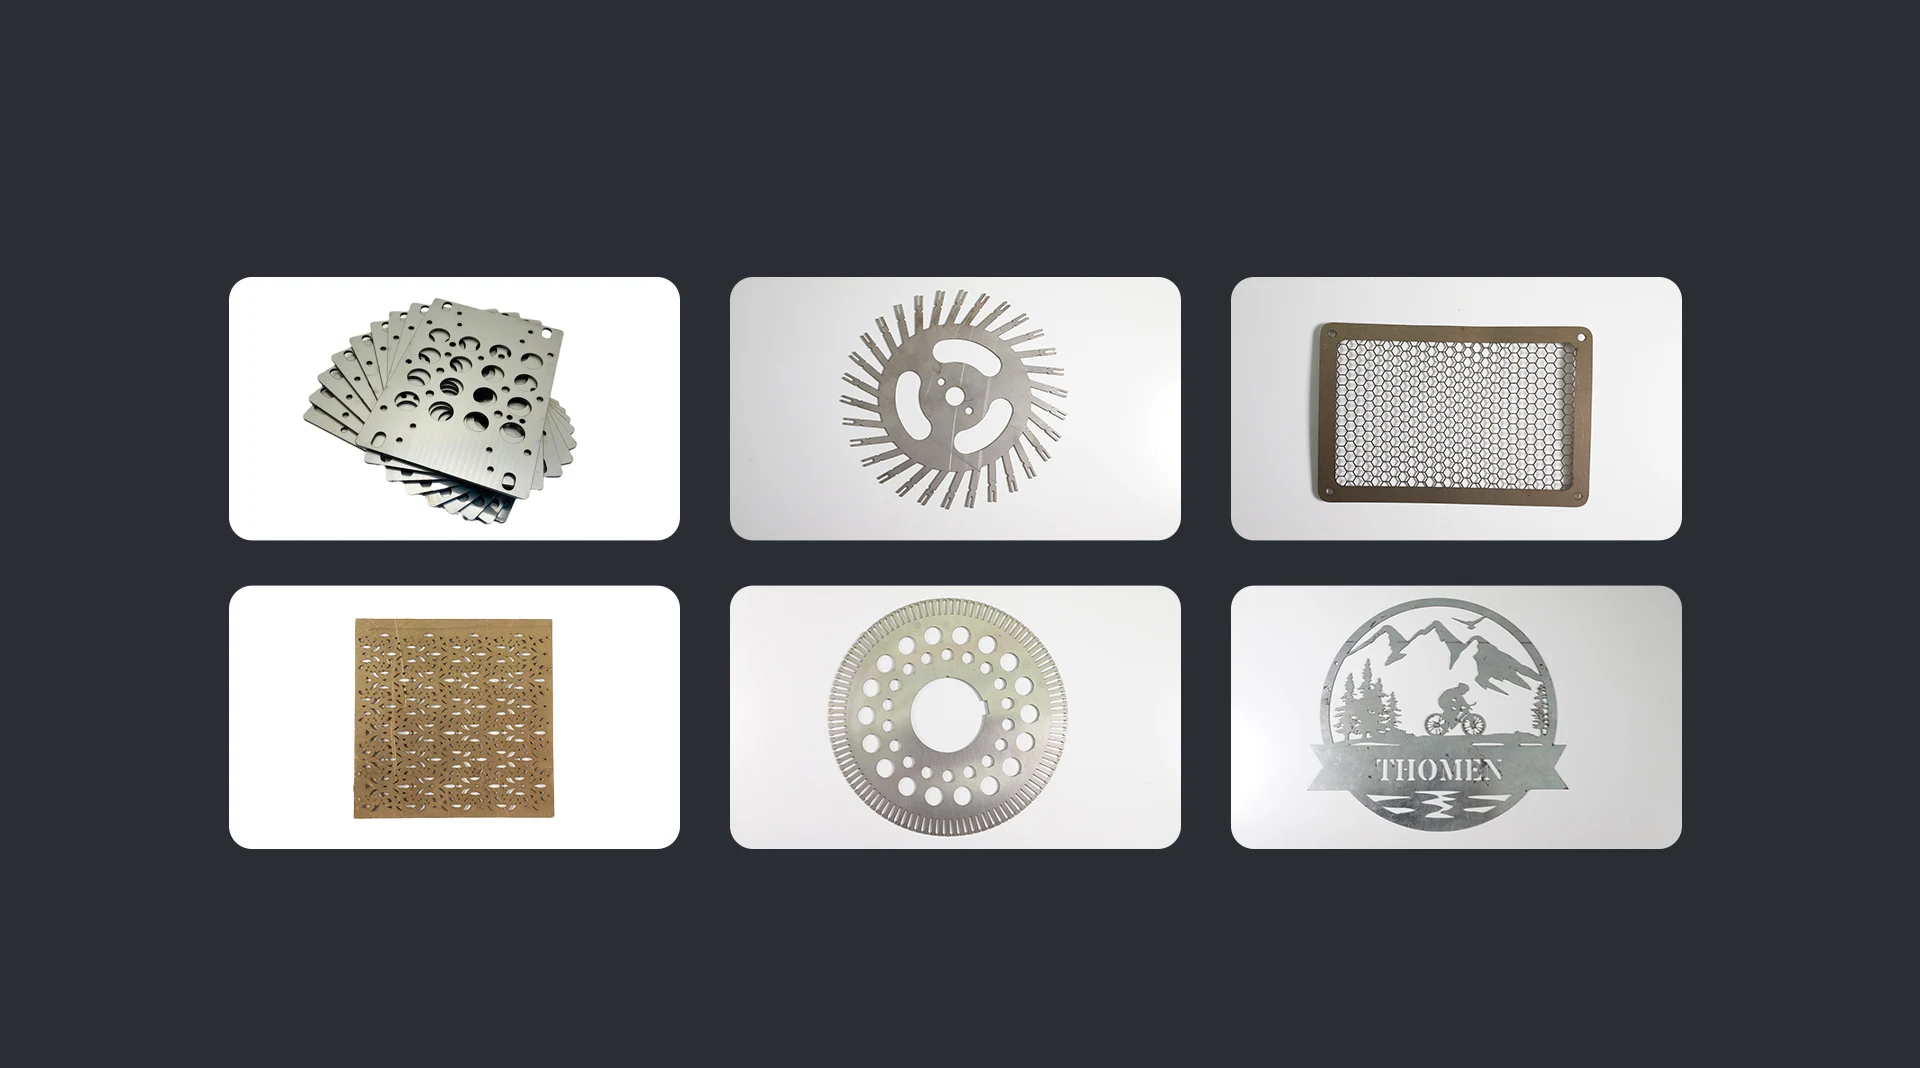
Gyártott minták
Jellemző vágási minták síklemezből: fémtáblák, precíziós rácsok, fogaskerekek és díszítőpanelek.
Gyakori kérdések
Gyakori kérdések az A sorozatról és a síklemez lézervágásról általában.
Mi a különbség az XT-AL6060 és az XT-A6060 között?
A két gép munkaterülete azonos, 600 × 600 mm, és mindkettő természetes kő munkaasztallal, 1,5–3 kW lézerteljesítménnyel készül; a különbség a hajtásban és a pontosságban van. Az XT-AL6060 lineáris motorral mozog, pozicionálási pontossága ±0,01 mm/m, ismétlési pontossága ±0,004 mm. Az XT-A6060 golyósorsós hajtású, ±0,03 mm/m pozicionálási és ±0,03 mm ismétlési pontossággal. Az AL6060 akkor indokolt, ha az alkatrészek illesztése vagy a sorozaton belüli méretazonosság valóban századmilliméter alatti tűrést kíván. Ahol a ±0,03 mm elegendő, az A6060 ugyanazt a zárt, kompakt kivitelt és ugyanazt a teljesítménytartományt adja, egyszerűbb hajtással.
Melyik A modell illik a mi alkatrészeinkhez?
A választás a leggyakrabban feldolgozott táblaméreten és a pontossági igényen múlik. Az öt modell munkaterülete 600 × 600 mm (XT-AL6060, XT-A6060), 1300 × 900 mm (XT-A1309), 1500 × 1000 mm (XT-A1510) és 1530 × 3050 mm (XT-A1530). A kisebb gépek 3 kW-ig, az A1510 6 kW-ig, az A1530 12 kW-ig konfigurálható. Kis, precíz alkatrészhez és prototípushoz a 600 × 600 mm-es modellek, szabványos 1500 × 3000 mm-es táblához az A1530 való. A két szélső között az A1309 és az A1510 a középformátumú, zárt kivitelű sorozatgyártást szolgálja.
Hogyan kezeli a füstöt és a port a zárt burkolatú gép?
A vágás teljesen zárt munkatérben folyik, a füstöt és a port a gép saját elszívása vezeti ki. Az XT-AL6060, XT-A6060, XT-A1309 és XT-A1510 egy 1,5 kW-os centrifugális ventilátorral dolgozik. Az XT-A1530 elszívása négy zónára osztott, a zónák automatikusan kapcsolnak, és 5,5 kW-os centrifugális ventilátor szolgálja ki. A kivezetett levegő szűréséhez XT Laser porleválasztó rendelhető, így a füst és a por nem jut vissza a csarnok légterébe, és a gép tisztább munkakörnyezetbe is telepíthető. A szükséges szűrési fokot az anyag, a napi vágási idő és a telepítés helye határozza meg, ezért ezt a helyszíni felmérésen egyeztetjük.
Mekkora hely és milyen áramellátás kell az A sorozathoz?
A gépméret a modelltől függ: az XT-A6060 1950 × 1450 mm, az XT-AL6060 2180 × 1610 mm, az XT-A1309 2420 × 2230 mm, az XT-A1510 3170 × 2010 mm alapterületű. Az XT-A1530 4649 × 2260 mm, kihúzott asztallal 4649 × 4000 mm. A teljes gép teljesítményfelvétele a lézerrel nő: 3 kW-os lézerrel 15 kW (600 × 600 mm-es modellek és A1309) vagy 20 kW (A1510, A1530), 6 kW-os lézerrel 30 kW, 12 kW-os lézerrel az A1530-on 55 kW. Emellett sűrített levegő és segédgáz-ellátás szükséges. A pontos elhelyezést helyszíni felmérésen tervezzük meg.
Mekkora lemez fér a gépre, és hogyan történik a betöltés?
Az asztalterhelés a modellel nő: a 600 × 600 mm-es gépeken 50 kg, az XT-A1309-en 110 kg, az XT-A1510-en 140 kg, az XT-A1530-on 900 kg. A táblaméretet tehát nemcsak a munkaterület, hanem az asztal teherbírása is korlátozza, ezt vastagabb lemeznél érdemes előre számolni. Az XT-A1510 és az XT-A1530 munkaasztala elektromosan kihúzható, így a betöltés és a kiszedés a gép elől, hajolás nélkül történik. Kihúzott állapotban az asztal teljes felülete kézzel elérhető, a kész darabok gyorsan leszedhetők. Költséghatékonyabb megoldásként kézi kihúzható munkaasztal is rendelhető, a modellenkénti elérhetőséget az ajánlatban rögzítjük.
Mikor érdemes az A helyett más síklemez sorozatot választani?
Az A sorozat a kis és közepes lemezformátumé, zárt munkatérrel és legfeljebb 1530 × 3050 mm-es asztallal. Ha a termelés nagy darabszámú, és a betöltés miatti állásidő már veszteség, a zárt, csereasztalos G sorozat a következő lépés. Nagyobb táblaméretekhez, akár 2540 × 8100 mm-ig, a W sorozat hat munkaterülete közül választható. Kompakt belépőgéphez a H sorozat kedvezőbb alapterülettel és belépési költséggel dolgozik. Ha pedig a zárt kivitel mellett a legnagyobb pontosság a döntő, az A sorozaton belül az XT-AL6060 lineáris motoros hajtása a válasz, ±0,004 mm ismétlési pontossággal.
Milyen lemezvastagságig vág egy síklemez lézervágó?
A vágható lemezvastagság elsősorban a lézerteljesítménytől és az anyagtól függ. Nagyobb teljesítménnyel vastagabb lemez vágható. Azonos teljesítményen a szénacél oxigénes vágással vastagabban vágható, mint a rozsdamentes acél vagy az alumínium, amelyhez nitrogén segédgáz kell. A belépőszintű konfigurációk a vékony és közepes lemezre, a nagy teljesítményű gépek a vastag szerkezeti lemezre készültek. A vékony és közepes lemez adja a leggyorsabb vágást és a legtisztább vágóélt. A pontos határt a jellemző anyag és a kívánt élminőség együtt jelöli ki, ezért a konfigurációt ezekhez érdemes választani. A konkrét lemezre vonatkozó határt a helyszíni felmérésen adjuk meg.
Milyen segédgázt használ a síklemez lézervágás, és melyik anyaghoz melyik kell?
A síklemez fiber lézervágás két fő segédgázt használ: oxigént és nitrogént. Az oxigén szénacél vágásához gazdaságos, mert az égési reakció gyorsítja a vágást, viszont a vágóélen enyhe oxidréteg marad. A nitrogén rozsdamentes acélhoz és alumíniumhoz ajánlott: oxidációmentes, tiszta, sorjamentes vágóélt ad, ami a látható és a továbbmegmunkált éleknél fontos, cserébe magasabb gázfogyasztással jár. A nitrogénes üzemhez szükséges arányos szelep a G és a W sorozat 6 kW-os és kisebb konfigurációin opció, 12 kW-tól alapfelszereltség. A gáz kiválasztása az anyagtól, a vastagságtól és a kívánt élminőségtől függ, ezért sok üzem mindkettőt használja; a két gázt a sűrített levegővel együtt a segédgázokról szóló cikkünk veti össze.
Hány kW-os lézer kell a lemezvastagsághoz?
A szükséges lézerteljesítmény a jellemző anyagtól, a lemezvastagságtól és a kívánt vágási sebességtől függ. Tájékoztató jelleggel: a vékony és közepes lemezhez a belépőszintű konfiguráció elegendő, a vastagabb szénacélhoz és a rövidebb ciklusidőhöz nagyobb teljesítmény ajánlott, a vastag szerkezeti lemez és a nagy sorozat gazdaságos vágására pedig a 12 kW-tól induló nagy teljesítményű gépek készültek. Fontos, hogy a nagyobb teljesítmény nemcsak vastagabb anyagot vág, hanem a vékony lemezt is gyorsabban, ami nagy darabszámnál kapacitást ad. A konfiguráció választásához a jellemző anyag, a vastagság és a napi darabszám a döntő, ezeket a helyszíni felmérésen vesszük fel.
Mennyibe kerül egy síklemez lézervágó gép, és hogyan kérhetek ajánlatot?
A síklemez lézervágó gép ára a teljesítménytől, a munkaterülettől, a változattól és a kiegészítő felszereltségtől (automatizálás, porelszívás, csereasztal) függ, ezért minden ajánlat egyedi. A kompakt, belépőszintű gépek adják a legkedvezőbb belépési költséget, a nagyformátumú és nagy teljesítményű konfigurációk magasabb kategóriát képviselnek. A pontos árajánlathoz a jellemző anyagot, a lemezvastagságot, a munkaterületet és a napi darabszámot érdemes megadni. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel, és az eredmény alapján konkrét konfigurációs javaslatot és árajánlatot adunk. Így az ajánlat a valós termelési profilhoz igazodik, nem egy általános listaárhoz.
Vágható-e rézlemez a síklemez lézervágóval?
Igen, síklemez lézervágóink rézlemezt is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás több mint 95%-át visszaveri, és gyorsan elvezeti a hőt, ezért az átszúrás a kritikus lépés. A vágható vastagságot a lézerteljesítmény, az elfogadható vágási idő és az anyagvastagság együtt határozza meg, így ugyanaz a lemez az egyik konfiguráción gazdaságosan, a másikon csak lassan vágható. Oxidmentes, forrasztható vágóélhez nitrogén segédgáz ajánlott, a további feltételeket a fiber lézeres rézvágásról szóló cikkünk foglalja össze. A konkrét anyagra vonatkozó határt a helyszíni felmérésen, az anyagminőség, a vastagság és a várható mennyiség alapján adjuk meg.
Miért a KAP Processing?
Tanácsadás
Az öt modell közül az alkatrészméret, az anyag és a pontossági igény alapján javasoljuk a megfelelőt; a lineáris motoros AL6060-at ott, ahol a ±0,004 mm ismétlési pontosság valóban számít.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP-háttérrel, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljük át, melyik A modell illik a gyártásához
Helyszíni felmérésen egyeztetjük a lemezméretet, az anyagot, a pontossági igényt és a telepítés helyét, és ehhez méretezzük a konfigurációt.
Hasonló termékek
Fedezze fel a síklemez program további tagjait
GPX sorozat nagysebességű síklemez lézervágó
Nagy dinamikájú síklemez lézervágó vékony és közepes lemezre: 3 G gyorsulás, 130 m/perc, kétállomásos csereasztal, 3–12 kW
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
H sorozat síklemez lézervágó
Belépőszintű síklemez lézervágó kompakt műhelyekbe: 1 530 × 3 050 mm munkaterület, 3 vagy 6 kW, 9 m² alapterület