
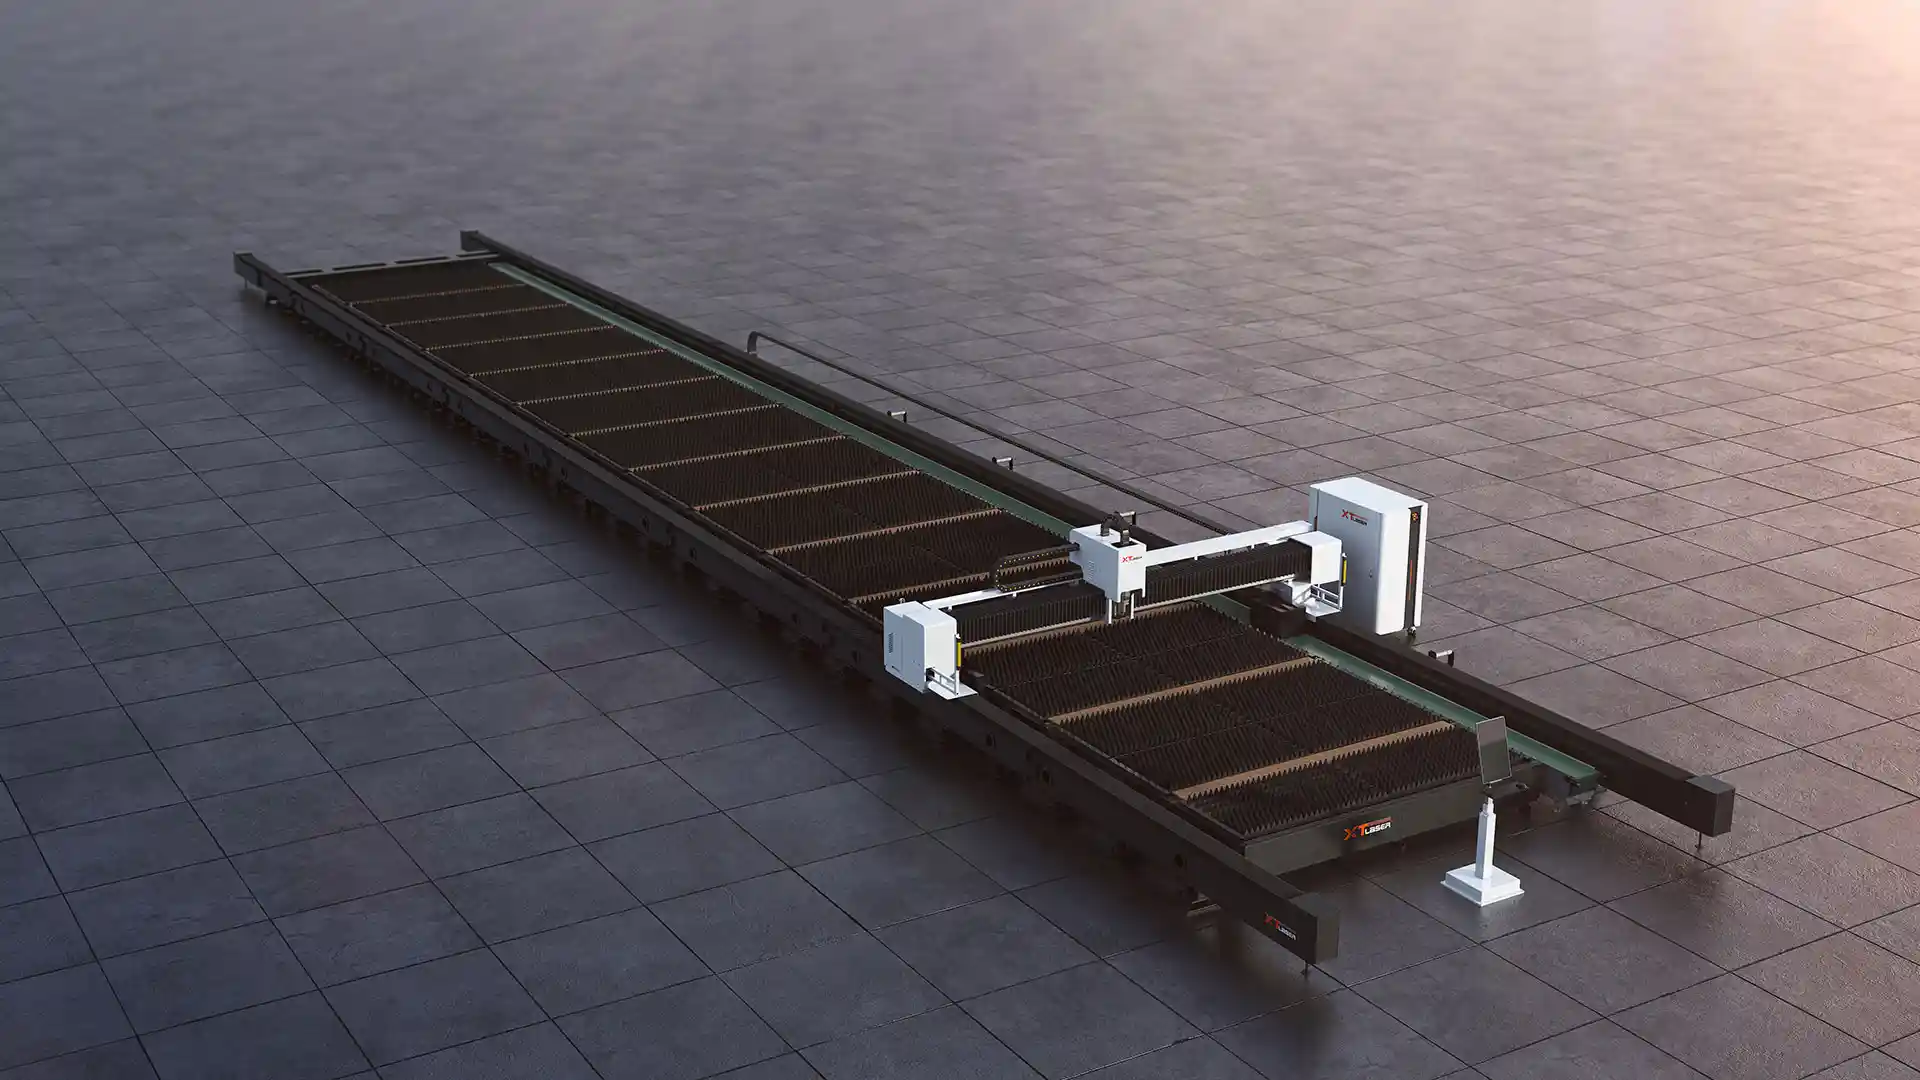
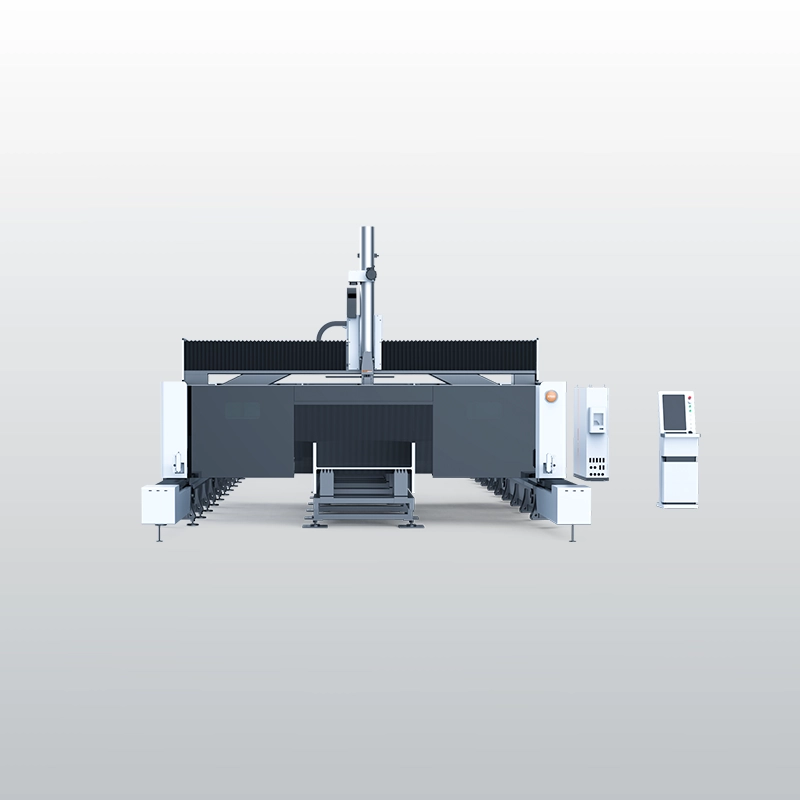
L sorozat extra-nagy formátumú síklemez lézervágó
Extra-nagy formátumú síklemez lézervágó 3250 mm széles, 12,3–24 m hosszú táblákhoz, 12–60 kW teljesítménnyel
- 3250 mm széles, 12,3–24 m hosszú
- 12–60 kW lézerteljesítmény
- Acél gerenda, hegesztett gépágy
- Dupla biztonsági fényfüggöny
- 50 m/perc, 0,5 G
- SkyEye kamera 30 kW-tól
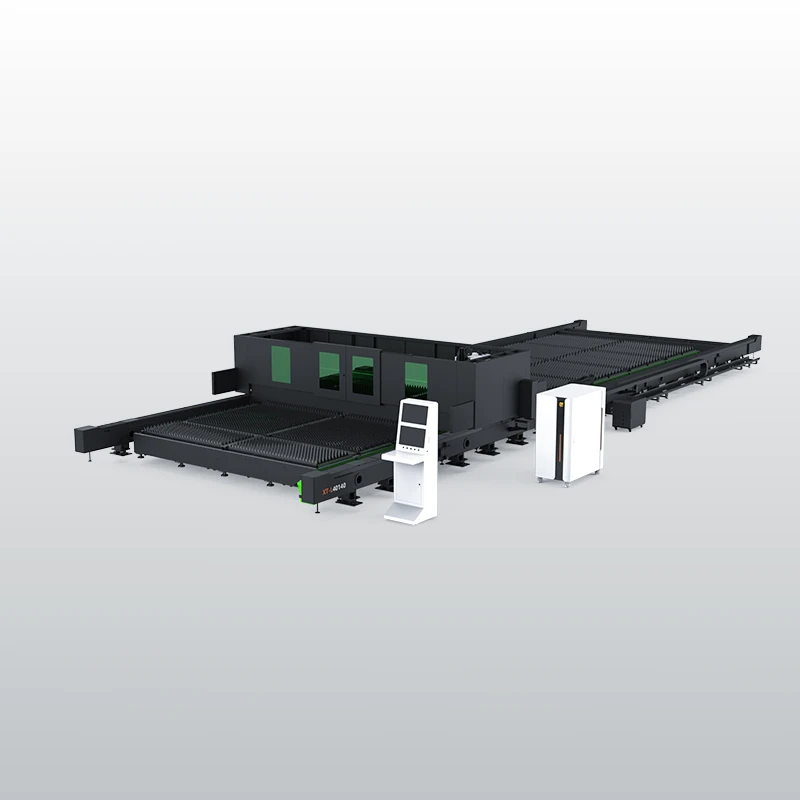
Az L sorozat közelről
Extra-nagy formátumú síklemez lézervágó 3250 mm széles, 12,3–24 m hosszú táblákhoz, 12–60 kW teljesítménnyel
- Modell
- XT-L32120, XT-L32160, XT-L32240
- Teljesítmény
- 12–60 kW
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
Síklemez lézervágó 12,3 és 24 méter közötti táblákhoz, 12–60 kW-tal
Az L sorozat a síklemez program leghosszabb munkaterületű tagja. Mindhárom modell 3250 mm széles, a hossz a modellhez kötött: az XT-L32120 12 300, az XT-L32160 16 300, az XT-L32240 24 000 mm hosszú munkaterületet ad. A gépi felépítés mindhárom hosszban azonos, így a választás alapja a leghosszabb alkatrész és a jellemző tábla. A 12 m-nél hosszabb darab egy felfogásban készül, osztás és hegesztett illesztés nélkül, az asztalra pedig egész tábla, vastag lemez vagy egyszerre több tábla is felkerülhet.
A lézerforrás 12 és 60 kW között választható: 12–20 kW között BOCHU 6000-es vezérlő dolgozik B4 vágófejjel, 30 kW-tól 8000-es vezérlő B6 fejjel és SkyEye kamerával. A tompán hegesztett gépágyon acél gerenda fut, a hajtás VEICHI buszos szervo XT Laser vezetősínen és fogaslécen. A legnagyobb sebesség 50 m/perc, a gyorsulás 0,5 G, a pozicionálási pontosság ±0,05 mm/m.
Elöl és hátul fényfüggöny védi a kezelőt, aki önálló vezérlőpultról irányítja a gépet. Az L sorozat acélszerkezeti és csarnokszerkezeti elemek, hídelemek, hajóépítési lemezek és más hosszú alkatrészek gyártásához készült.
Három hossz, egy felépítés
A 3250 mm széles munkaterület 12,3, 16,3 vagy 24 m hosszú, a gépi felépítés mindhárom modellen azonos.
12–60 kW, illesztett vezérlés
A BOCHU vezérlő és a vágófej a teljesítményhez igazodik; 30 kW-tól a SkyEye kamera alapfelszereltség.
Dupla biztonsági fényfüggöny
Elöl és hátul fényfüggöny figyel, és akadály észlelésekor a gép azonnal áramtalanít.
Az L sorozat kulcsjellemzői
Az L sorozat a hosszú táblára méretezett felépítést nagy lézerteljesítménnyel és kettős védelemmel párosítja. Az alábbi jellemzők mindhárom modellre (XT-L32120, XT-L32160, XT-L32240) érvényesek; a vezérlő és a vágófej a választott teljesítményhez igazodik.
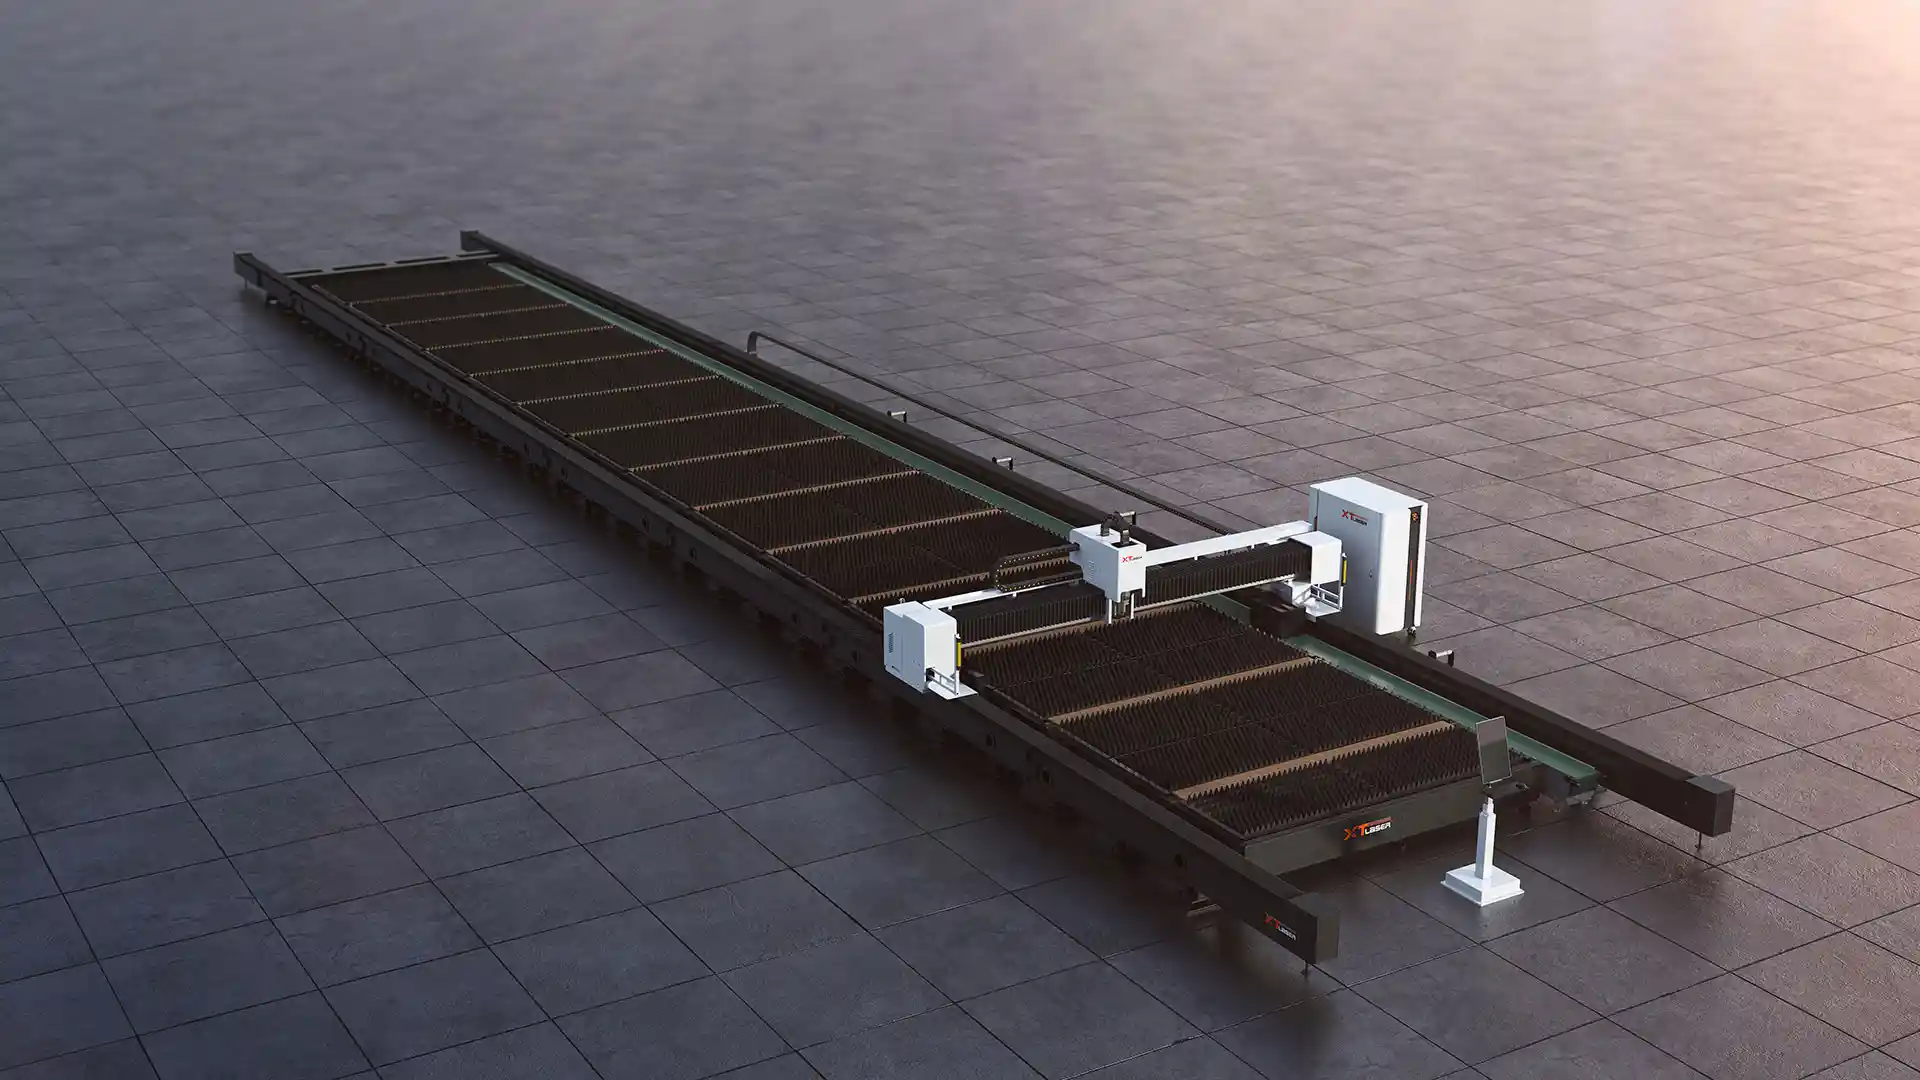
Extra-nagy formátum, nagy teljesítmény
A 3250 mm széles, 12,3–24 m hosszú munkaterületen a hosszú alkatrész egy felfogásban készül, és egész tábla, vastag lemez vagy egyszerre több tábla is felkerülhet. A 12–60 kW-os lézerforráshoz a BOCHU vezérlő és a vágófej teljesítményszintenként illesztve érkezik.
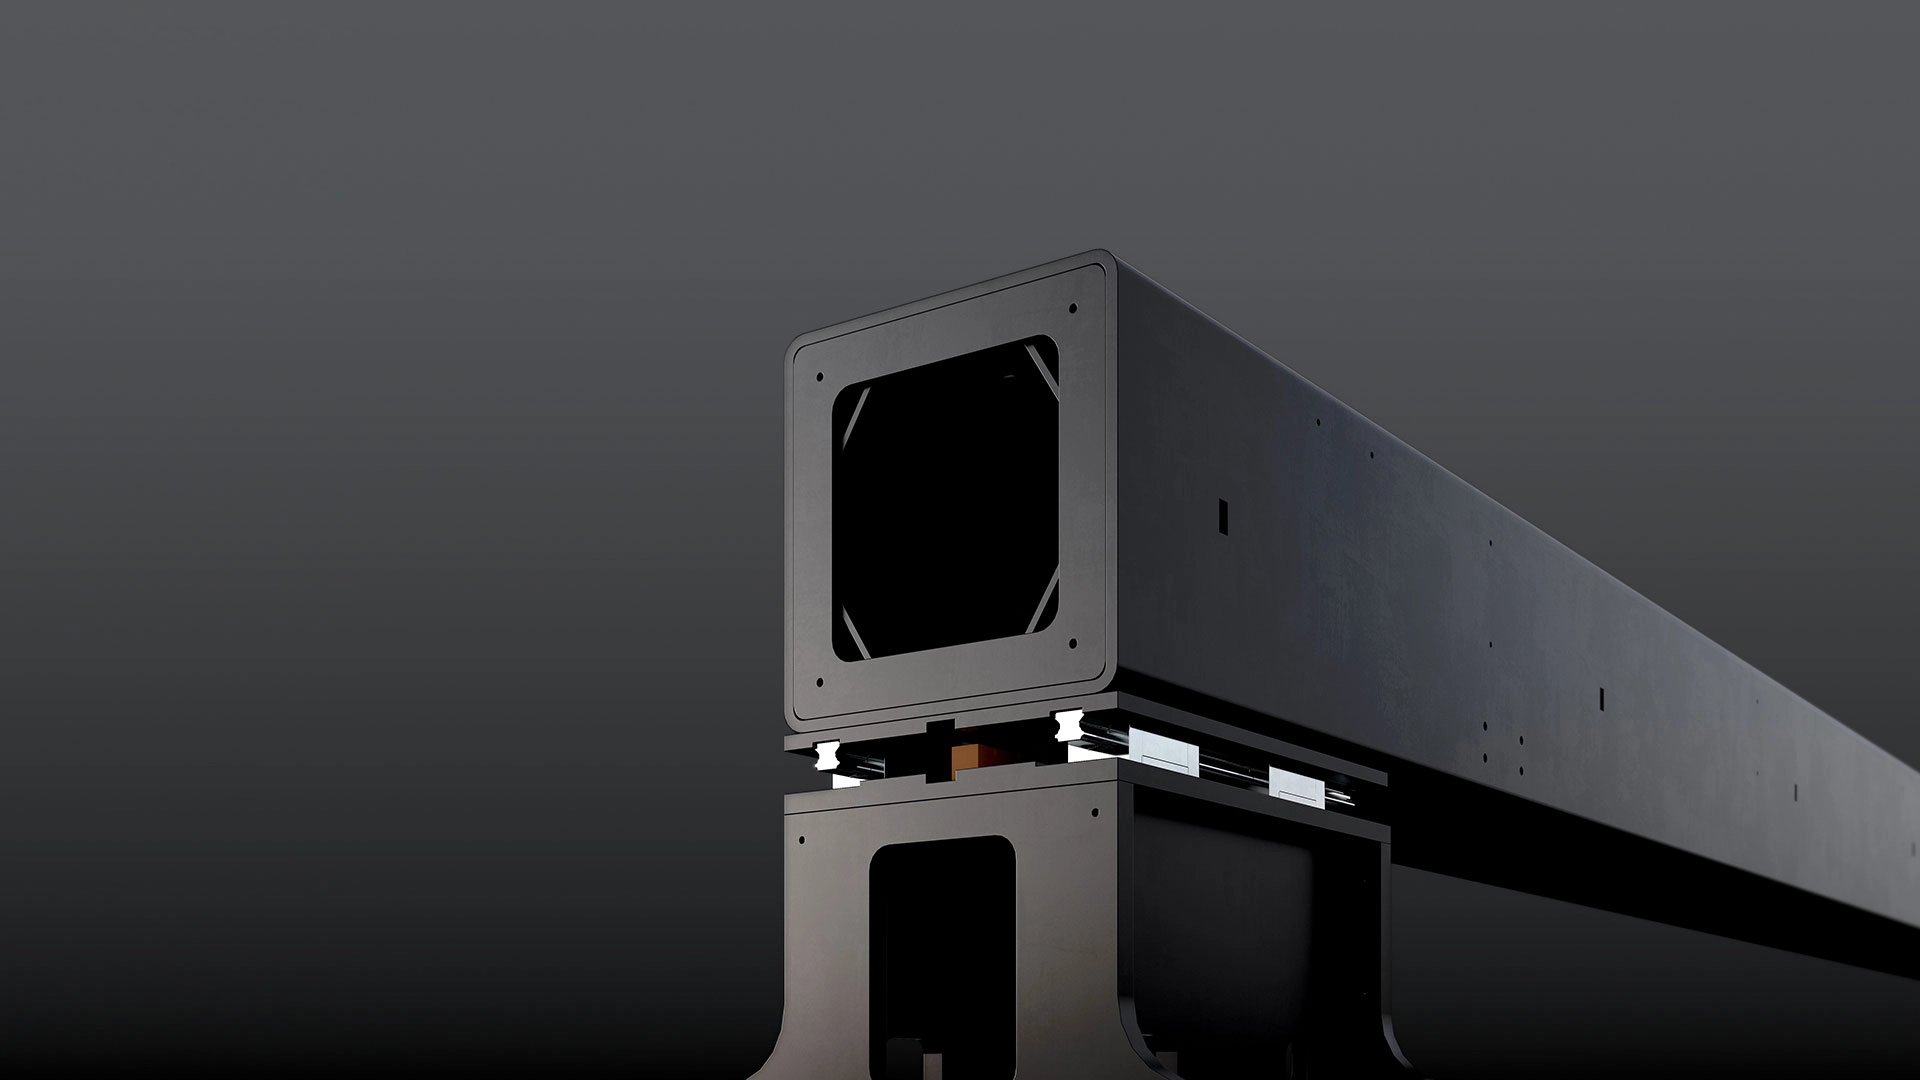
Önbeállító gerenda-felfüggesztés
A gerenda precíziós felfüggesztése önbeállító funkcióval készül, amely a hosszú úton is megtartja a vágófej mozgáspontosságát. A tompán hegesztett gépágyon futó acél gerendával a pozicionálási pontosság ±0,05 mm/m, az ismétlési ±0,05 mm.
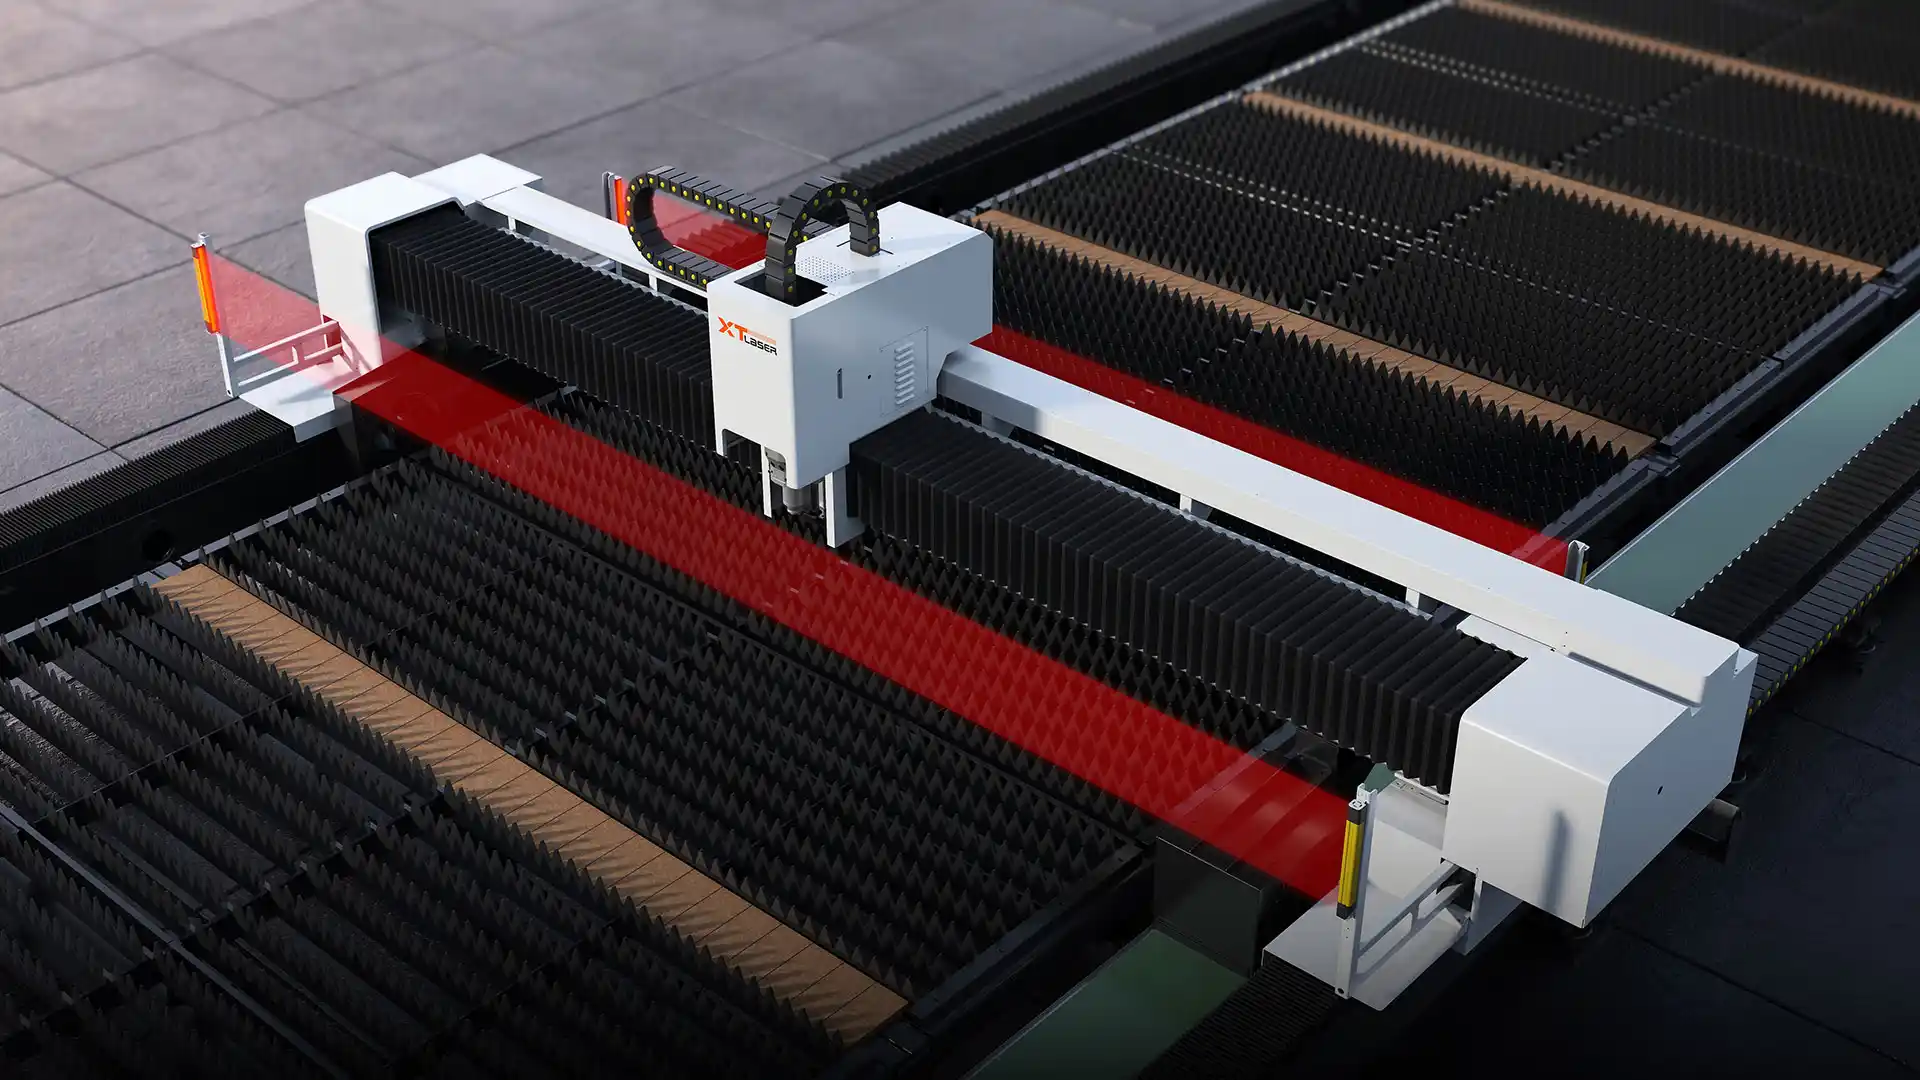
Dupla biztonsági fényfüggöny
Elöl és hátul egy-egy fényfüggöny figyeli valós időben a gép környezetét, és akadály észlelésekor azonnal lekapcsolja az áramot. A 24 m-ig terjedő gépnél, ahol a kezelő nem látja be a teljes asztalt, ez teljes körű személyvédelmet ad.
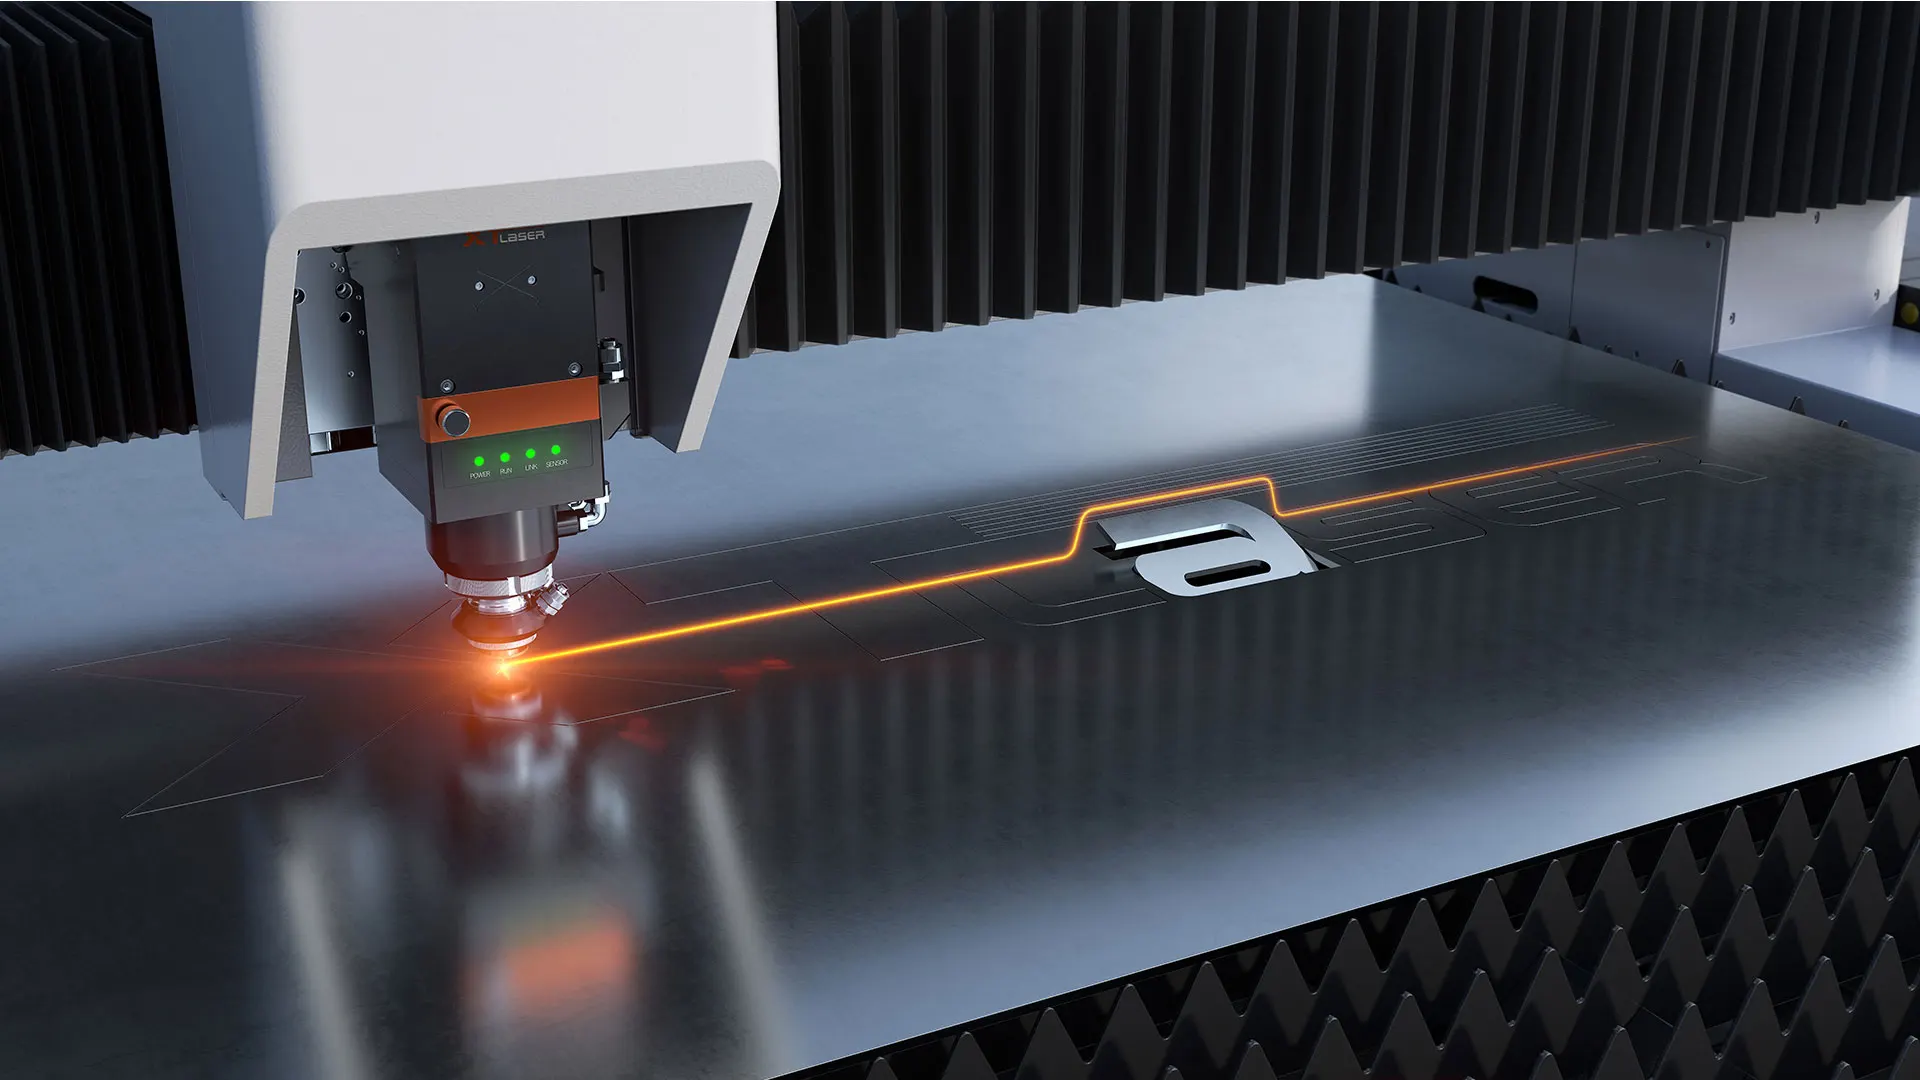
Vetemedés-érzékelés, ütközésvédelem
A gép érzékeli a lemez vetemedését, és a vágófej kikerüli a felálló részt, így elkerüli az ütközést. Ez a hosszú, nagy tömegű tábláknál különösen hasznos, és csökkenti a vágófej karbantartási költségét.
Videó
Nézze meg az L sorozatot működés közben.
Videó lejátszása. A lejátszás indításakor a YouTube (Google) adatokat kap. Részletek: adatkezelési tájékoztató, 7. pont.
Kérjen konfigurációs javaslatot az L sorozatra
Adja meg a leghosszabb alkatrész és a jellemző tábla méretét, az anyagot és a heti darabszámot, és ehhez választjuk ki a hosszt és a lézerteljesítményt.
Műszaki paraméterek
Részletes műszaki adatok az L sorozat három modelljére (XT-L32120, XT-L32160, XT-L32240): a standard felszereltség és a teljes paramétertáblázat fülekben.
- Max. összehangolt sebesség
- 50 m/perc
- Max. gyorsulás
- 0,5 G
- Pozicionálási pontosság
- ±0,05 mm/m
- Ismétlési pontosság
- ±0,05 mm
- Összteljesítmény
- 58–259 kW (12–60 kW lézerteljesítmény szerint)
- Névleges áramfelvétel
- 116–518 A (12–60 kW lézerteljesítmény szerint)
- Körkörösség (1 mm rozsdamentes acél)
- ±0,1 mm (Φ30 mm körkihagyás, 1 mm rozsdamentes acél)
- Szomszédos oldalak (1 mm rozsdamentes acél)
- ±0,05 mm (□30 mm/□190 mm szomszédos oldal); ±0,1 mm (□190 mm átló)
- Vezérlőrendszer
- BOCHU 6000 / 8000 (teljesítmény szerint)
- Vágófej
- B4 / B6 Series (teljesítmény szerint)
- Lézerforrás
- Raycus / IPG / Max (igény szerint)
Alkalmazási területek
Az L sorozat jellemző alkalmazási területei: építőipari előgyártás és csarnokszerkezet, a 12 m-nél hosszabb táblák extra-nagy formátumú vágása, valamint a közép- és vastaglemez sorozatvágása. Az egyes területekről a kapcsolódó oldalakon olvashat részletesen.
- Sorozatlemez-vágás közép- és vastag lemezhez
- Építőipari előgyártás és csarnokszerkezet
- Extra nagy formátumú lemezvágás
Gyakori kérdések
Gyakori kérdések az L sorozatról és a síklemez lézervágásról általában.
Melyik L modellt válasszam: XT-L32120, XT-L32160 vagy XT-L32240?
A választás alapja a leghosszabb alkatrész és a jellemző tábla hossza, mert a három modell csak a munkaterület hosszában tér el. Mindhárom 3250 mm széles; az XT-L32120 12 300, az XT-L32160 16 300, az XT-L32240 24 000 mm hosszú munkaterületet ad. A gerenda, a gépágy, a hajtás, a vezérlés és a biztonsági felszereltség azonos, és mindegyikhez 12–60 kW közötti lézerforrás választható. Ha a darabok többsége 12 m körüli, a rövidebb modell kisebb helyen elfér. Ha rendszeresen 16 m-nél hosszabb elemek készülnek, az XT-L32240 egy felfogásban vágja őket. A döntéshez a csarnok hosszát is figyelembe vesszük.
Mikor érdemes az L sorozatot választani a W32130 helyett?
Akkor, ha a gyártásban rendszeresen készülnek 13,2 m-nél hosszabb alkatrészek. A W32130 munkaterülete 3200 × 13200 mm, az L sorozaté 3250 mm széles és modelltől függően 12,3, 16,3 vagy 24 m hosszú, így az XT-L32160-on és az XT-L32240-en a hosszabb darabot sem kell részekből kivágni és hegesztéssel összeilleszteni. A W32130 legnagyobb sebessége 120 m/perc, és két állomással dolgozik, ezért rövidebb, sorozatszerű munkánál gyorsabb. Az L legnagyobb sebessége 50 m/perc, gyorsulása 0,5 G, mert a felépítése a hosszú formátumra készült. Mindkét gép lézerforrása 12–60 kW között választható.
Mekkora hely és milyen áramellátás kell az L sorozathoz?
A helyigényt a munkaterület hossza határozza meg: az XT-L32120 12,3 m-es, az XT-L32160 16,3 m-es, az XT-L32240 24 m-es asztala köré a kezelői és karbantartási tér, a táblák mozgatásának útja, valamint a külön elektromos szekrény és vezérlőpult kerül. A teljes felvett teljesítmény a lézerforrástól függ: 12 kW-os forrással 58 kW és 116 A, 20 kW-tal 92 kW és 184 A, 30 kW-tal 133 kW és 266 A, 40 kW-tal 175 kW és 350 A, 60 kW-tal 259 kW és 518 A. A hűtő a gép mellé kerül. A pontos gépméretet, az alapozást és a betáplálást a helyszíni felmérésen egyeztetjük.
Hogyan védi a kezelőt a dupla fényfüggöny és az önálló vezérlőpult?
Az L sorozat elején és hátulján egy-egy fényfüggöny valós időben figyeli a gép környezetét, és ha valaki vagy valami megszakítja a fénysugarat, a gép azonnal áramtalanít. A kezelő önálló vezérlőpultról irányítja a vágást, így nem kell a mozgó gerenda közelében tartózkodnia. Az elektromos vezérlés külön szekrényben, légdobozzal kap helyet, távol a vágási zónától. Mindhárom elem alapfelszereltség mindhárom modellen. A 24 m-ig terjedő gépnél ez különösen fontos, mert a pultról nem látható be a teljes munkaterület. A fényfüggöny a váratlan belépés ellen véd, a karbantartás előtti leállítást nem váltja ki. A megfelelőségi dokumentációt a beüzemeléskor adjuk át.
Milyen pontosan vág az L sorozat a hosszú munkaterületen?
A pozicionálási pontosság ±0,05 mm/m, az ismétlési pontosság ±0,05 mm, mindhárom modellen. A gyártó 1 mm-es rozsdamentes acélon a Φ30 mm-es kör körkörösségét ±0,1 mm-re, a □30 és □190 mm-es négyzet szomszédos oldalainak eltérését ±0,05 mm-re, a □190 mm-es négyzet átlóját ±0,1 mm-re adja meg. A pontosságot a hosszú úton a tompán hegesztett gépágy, az acél gerenda és a gerenda önbeállító felfüggesztése tartja meg. A hajtás VEICHI buszos szervomotorral, XT Laser vezetősínen, fogaslécen és hajtóművön történik, a kenés automatikus. A vágott él minősége az anyagtól és a teljesítménytől is függ, ezért a próbavágást a felmérés után egyeztetjük.
Hogyan kezeli a gép a vastag lemez átszúrását és a tábla vetemedését?
A vezérlés kilencfokozatú átszúrást használ, amely a vastag lemezt is hatékonyan átszúrja, a paramétereket pedig a vágási technológiai adatbázisból veszi. A gép érzékeli a lemez vetemedését, és a vágófej kikerüli a felálló részt, így elkerülhető az ütközés, és csökken a fej karbantartási költsége. 30 kW-tól a SkyEye kamera alapfelszereltség, 12–20 kW között a 8000-es vezérlővel és B6 fejjel együtt választható. A hálózati lemezoptimalizáló szoftver a teljes, akár 24 m-es táblára rendezi az alkatrészeket, ami a hosszú lemeznél kevesebb maradékot és leállást jelent. Ezek a funkciók mindhárom modellen azonosak.
Milyen lemezvastagságig vág egy síklemez lézervágó?
A vágható lemezvastagság elsősorban a lézerteljesítménytől és az anyagtól függ. Nagyobb teljesítménnyel vastagabb lemez vágható. Azonos teljesítményen a szénacél oxigénes vágással vastagabban vágható, mint a rozsdamentes acél vagy az alumínium, amelyhez nitrogén segédgáz kell. A belépőszintű konfigurációk a vékony és közepes lemezre, a nagy teljesítményű gépek a vastag szerkezeti lemezre készültek. A vékony és közepes lemez adja a leggyorsabb vágást és a legtisztább vágóélt. A pontos határt a jellemző anyag és a kívánt élminőség együtt jelöli ki, ezért a konfigurációt ezekhez érdemes választani. A konkrét lemezre vonatkozó határt a helyszíni felmérésen adjuk meg.
Milyen segédgázt használ a síklemez lézervágás, és melyik anyaghoz melyik kell?
A síklemez fiber lézervágás két fő segédgázt használ: oxigént és nitrogént. Az oxigén szénacél vágásához gazdaságos, mert az égési reakció gyorsítja a vágást, viszont a vágóélen enyhe oxidréteg marad. A nitrogén rozsdamentes acélhoz és alumíniumhoz ajánlott: oxidációmentes, tiszta, sorjamentes vágóélt ad, ami a látható és a továbbmegmunkált éleknél fontos, cserébe magasabb gázfogyasztással jár. A nitrogénes üzemhez szükséges arányos szelep a G és a W sorozat 6 kW-os és kisebb konfigurációin opció, 12 kW-tól alapfelszereltség. A gáz kiválasztása az anyagtól, a vastagságtól és a kívánt élminőségtől függ, ezért sok üzem mindkettőt használja; a két gázt a sűrített levegővel együtt a segédgázokról szóló cikkünk veti össze.
Hány kW-os lézer kell a lemezvastagsághoz?
A szükséges lézerteljesítmény a jellemző anyagtól, a lemezvastagságtól és a kívánt vágási sebességtől függ. Tájékoztató jelleggel: a vékony és közepes lemezhez a belépőszintű konfiguráció elegendő, a vastagabb szénacélhoz és a rövidebb ciklusidőhöz nagyobb teljesítmény ajánlott, a vastag szerkezeti lemez és a nagy sorozat gazdaságos vágására pedig a 12 kW-tól induló nagy teljesítményű gépek készültek. Fontos, hogy a nagyobb teljesítmény nemcsak vastagabb anyagot vág, hanem a vékony lemezt is gyorsabban, ami nagy darabszámnál kapacitást ad. A konfiguráció választásához a jellemző anyag, a vastagság és a napi darabszám a döntő, ezeket a helyszíni felmérésen vesszük fel.
Mennyibe kerül egy síklemez lézervágó gép, és hogyan kérhetek ajánlatot?
A síklemez lézervágó gép ára a teljesítménytől, a munkaterülettől, a változattól és a kiegészítő felszereltségtől (automatizálás, porelszívás, csereasztal) függ, ezért minden ajánlat egyedi. A kompakt, belépőszintű gépek adják a legkedvezőbb belépési költséget, a nagyformátumú és nagy teljesítményű konfigurációk magasabb kategóriát képviselnek. A pontos árajánlathoz a jellemző anyagot, a lemezvastagságot, a munkaterületet és a napi darabszámot érdemes megadni. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel, és az eredmény alapján konkrét konfigurációs javaslatot és árajánlatot adunk. Így az ajánlat a valós termelési profilhoz igazodik, nem egy általános listaárhoz.
Vágható-e rézlemez a síklemez lézervágóval?
Igen, síklemez lézervágóink rézlemezt is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás több mint 95%-át visszaveri, és gyorsan elvezeti a hőt, ezért az átszúrás a kritikus lépés. A vágható vastagságot a lézerteljesítmény, az elfogadható vágási idő és az anyagvastagság együtt határozza meg, így ugyanaz a lemez az egyik konfiguráción gazdaságosan, a másikon csak lassan vágható. Oxidmentes, forrasztható vágóélhez nitrogén segédgáz ajánlott, a további feltételeket a fiber lézeres rézvágásról szóló cikkünk foglalja össze. A konkrét anyagra vonatkozó határt a helyszíni felmérésen, az anyagminőség, a vastagság és a várható mennyiség alapján adjuk meg.
Miért a KAP Processing?
Tanácsadás
A leghosszabb alkatrész, a tábla, az anyag és a darabszám alapján megnézzük, hogy a 12,3, a 16,3 vagy a 24 m-es hossz illik-e a gyártáshoz, vagy a W32130 munkaterülete is elég; a lézerteljesítményt 12 és 60 kW között ehhez méretezzük.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP-háttérrel, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljük át, hogyan illik az L sorozat a gyártásához
Helyszíni felmérésen egyeztetjük a táblahosszt, az anyagot, a csarnok hosszát és az áramellátást, és ehhez méretezzük a konfigurációt.
Hasonló termékek
Fedezze fel a hosszú formátumú további gépeinket
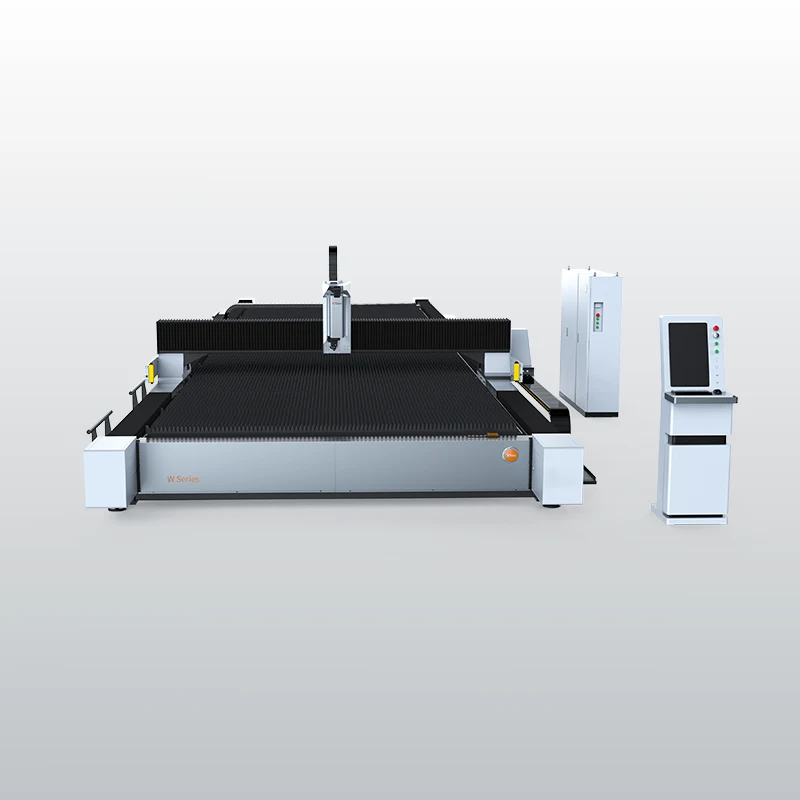
W32130 sorozat nehézipari síklemez lézervágó
3,2 × 13,2 m munkaterület, 12–60 kW, kettéválasztott gépágy, 32 600 kg asztalterhelés és ferdevágás opcióként
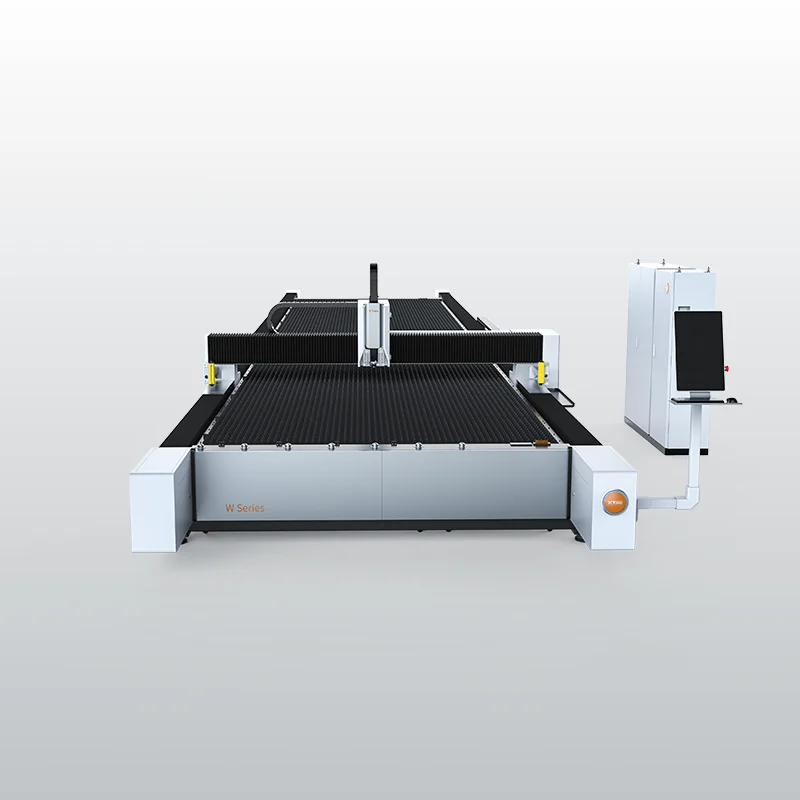
W25125 sorozat hosszú lemezes síklemez lézervágó
12,5 méteres lemez egyenes irányú vágása 6–40 kW teljesítményben, dupla biztonsági fényfüggönnyel és 19,6 t asztalterheléssel.
HPC sorozat profilacél lézervágó
Hengerelt I- és H-tartók lézervágása 12,5 m profilhosszig: I-tartó 20a–63c, HW, HM és HN H-tartó, 12–30 kW