
Rézvágás fiber lézerrel: mikor működik, és mi kell hozzá?
AnyagokKAP ProcessingKözzétéve: frissítve: 7 perc olvasás
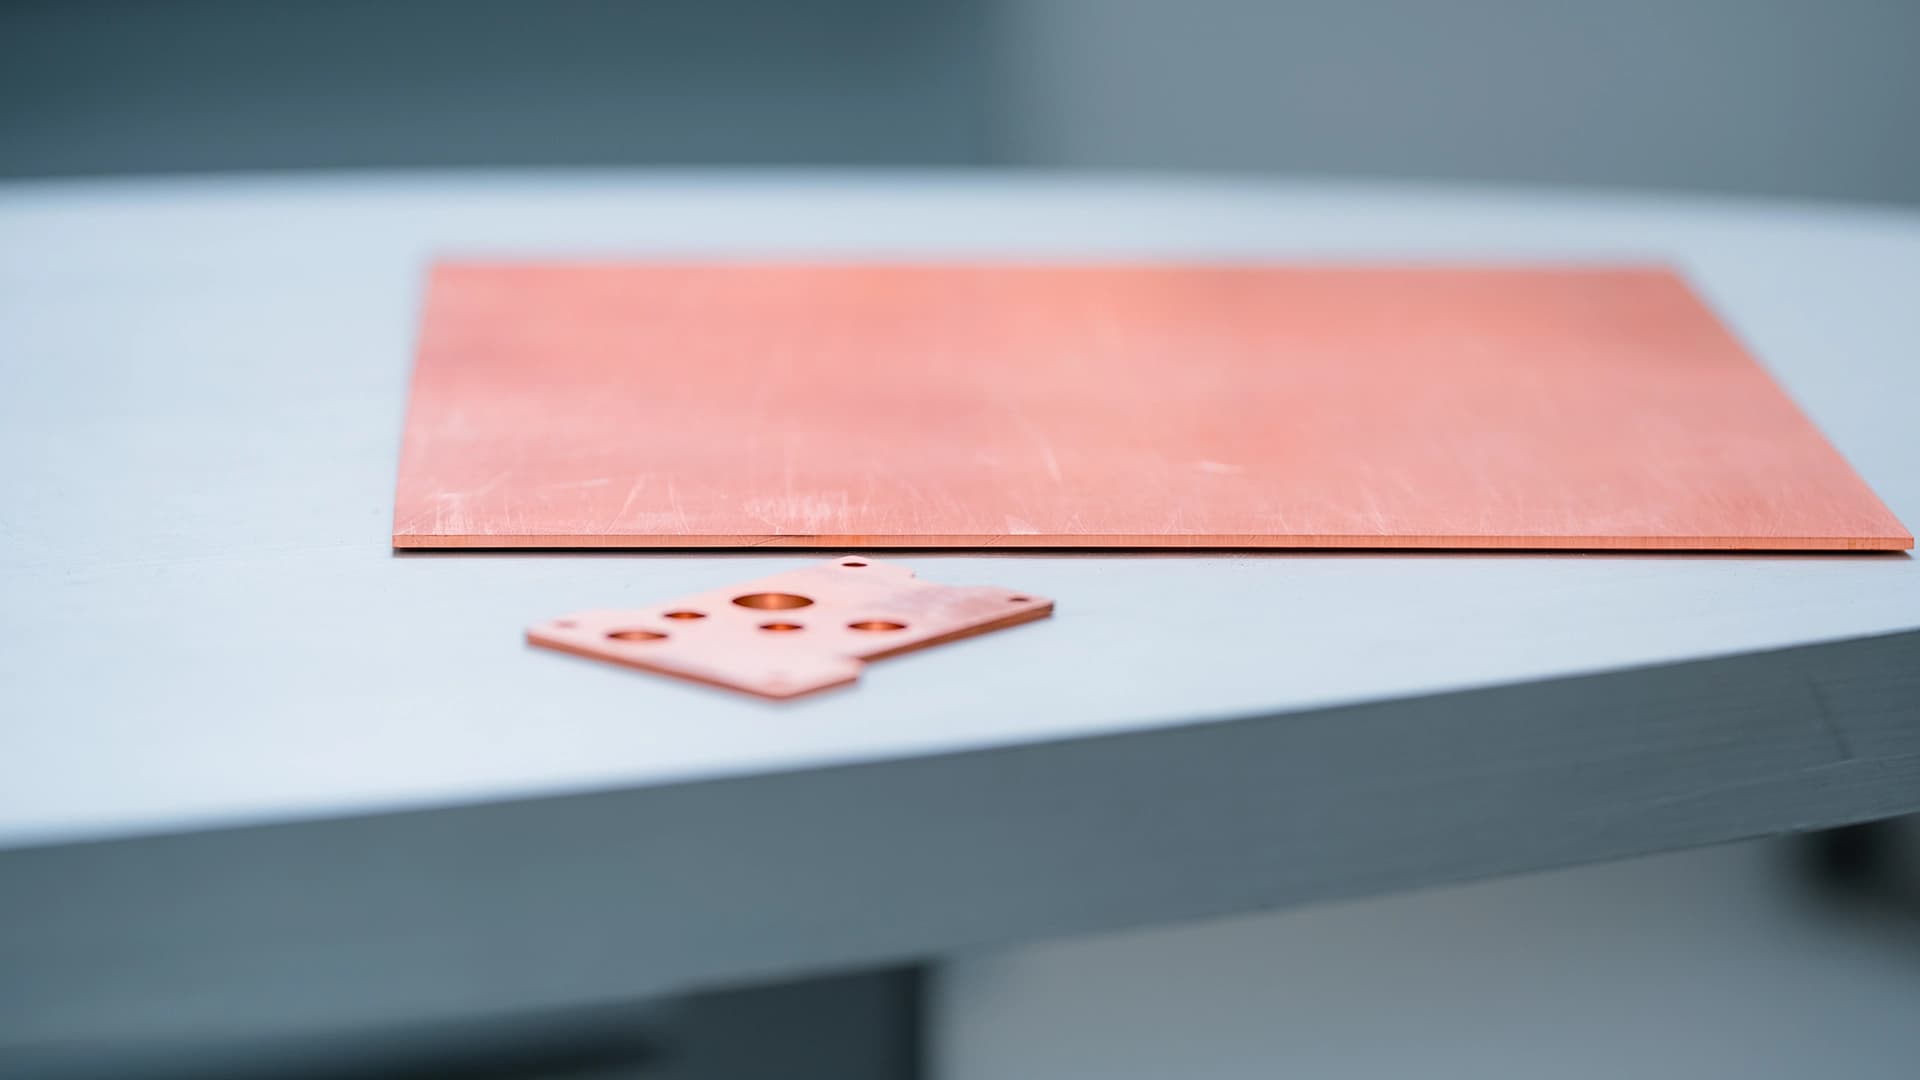
A réz fiber lézerrel vágható, de nem úgy, mint a szénacél. A réz a fiber lézer fényének nagy részét visszaveri és a hőt gyorsan elvezeti, ezért a sikeres vágás három tényezőn múlik: a vágófej és a lézerforrás rézre való alkalmasságán, a szúrás technikáján és a megfelelő segédgázon. Az alábbiakban bemutatjuk, mi történik vágás közben, miben tér el a cső a lemeztől, mire figyeljen a réz ötvözeteinél, és mit érdemes tisztázni a gépválasztás előtt. A többi fém sajátosságait anyagáttekintésünk foglalja össze.
Miért más a réz, mint az acél?
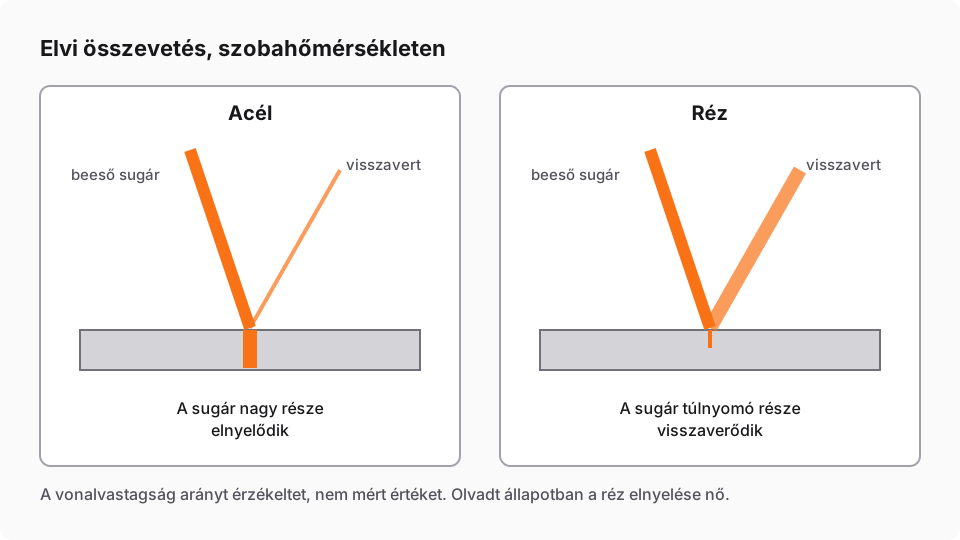
A fiber lézerforrás a közeli infravörös tartományban, egy mikrométer körüli hullámhosszon sugároz. Ezen a hullámhosszon a szénacél és a rozsdamentes acél a sugárzás jelentős részét elnyeli, a réz viszont szobahőmérsékleten a túlnyomó részét visszaveri. A CO₂-lézer tízszer hosszabb hullámhosszán a réz még ennél is jobb tükör, ezért vált a rézvágás a fiber technológiával a gyakorlatban is elérhetővé. Hasonló, de enyhébb a helyzet az alumíniummal, amelynek vágását alumíniumvágásról szóló cikkünk részletezi.
A második tényező a hővezetés. Az alábbi táblázat értékei szerint a réz hővezető képessége nagyjából nyolcszorosa a szénacélénak és több mint húszszorosa a rozsdamentes acélénak: a bevitt hő gyorsan szétterjed az anyagban, ahelyett hogy a vágási résben maradna. A folyamatot ezért nagy teljesítménysűrűséggel és pontosan beállított előtolással kell vezetni.
Van egy kedvező jelenség is. A hőmérséklet emelkedésével, különösen olvadt állapotban, a réz elnyelése jelentősen nő. Ha a szúrás egyszer átment, a vágás stabilabbá válik. A nehéz pont tehát az első pillanat.
| Anyag | Hővezető képesség, W/(m·K) | Olvadáspont, °C | Fő kihívás lézervágásnál |
|---|---|---|---|
| Szénacél | kb. 50 | kb. 1 500 | oxigénes vágásnál oxidos él |
| Rozsdamentes acél (1.4301) | kb. 15 | kb. 1 450 | nitrogén kell az oxidmentes élhez |
| Alumínium (tiszta) | kb. 235 | kb. 660 | erős visszaverődés, sorjahajlam |
| Réz | kb. 390–400 | kb. 1 085 | nagyon erős visszaverődés, gyors hőelvezetés, kritikus szúrás |
| Sárgaréz (CuZn37) | kb. 110–120 | kb. 900–920 | visszaverődés és cinkgőz |
Forrás: általános műszaki anyagtáblázatok kerekített értékei szobahőmérsékleten; ötvözettől függően eltérhetnek.
Visszaverődés és vágható vastagság
A réz felületéről visszavert sugárzás egy része a vágófejen át visszajuthat az optikába és a lézerforrásba. Ez a legfontosabb különbség a többi anyaghoz képest: a kockázat nem a munkadarabot, hanem a gépet érinti. Rézvágásnál ezért számít, hogy a vágófej és a lézerforrás erre az anyagra alkalmas legyen.
Az XT Laser síklemez- és csővágóinak vágófeje rézvágásra alkalmas, így a réz egyik gépcsaládnál sem kizáró anyag. Ami gépenként eltér, az a vágható vastagság: ezt a lézerteljesítmény, az elfogadható vágási idő és az anyagvastagság együtt határozza meg. Ugyanaz a rézlemez nagyobb teljesítményen gyorsan és gazdaságosan vágható, kisebb teljesítményen csak lassan, a szúrásra és a vágásra több időt hagyva.
A gépválasztásnál ezért nem az a kérdés, hogy a gép vágja-e a rezet, hanem hogy a tervezett vastagságot milyen idő alatt, és ez belefér-e a gyártás ütemébe. Egy alkalmi rézalkatrésznél a lassabb vágás is elfogadható, sorozatgyártásnál viszont a vágási idő közvetlenül a darabköltségbe kerül. Ezt a helyszíni felmérésen a konkrét konfigurációra és anyagra adjuk meg.
Szúrás és segédgáz: ezen múlik a vágás
A szúrás a rézvágás kritikus lépése. Amíg a lézer nem hatol át az anyagon, a sugárzás nagy része visszaverődik, a hő pedig elvezetődik a pontból. A vezérlőrendszerek erre fokozatos, több lépcsős szúrási programot használnak: a teljesítmény, az impulzusozás és a fúvóka távolsága lépésenként változik, amíg az anyag át nem szakad. A túl gyors szúrás fröcskölést és fúvókaszennyeződést okoz, a túl lassú feleslegesen melegíti az anyagot.
A segédgáz az élminőséget és a folyamat stabilitását határozza meg. Nitrogénnel oxidmentes, fényes vágott él érhető el, ami villamos és hűtéstechnikai alkatrészeknél gyakran követelmény, mert az él további megmunkálás nélkül forrasztható vagy szerelhető. Oxigénnel a felületen képződő oxid javíthatja az elnyelést, ennek ára viszont az oxidos él. Hogy melyik a jobb, azt az anyag, a vastagság és a felhasználás együtt dönti el, ezért a gázt próbavágás vagy a gyártói paraméterkönyvtár alapján választjuk. A gázok általános összevetését a segédgázról szóló cikkünk tartalmazza.
Gyakorlati következmény: a nitrogénellátásnak nyomásban és mennyiségben is méretezettnek kell lennie. Ha az üzem ma oxigénnel vagy sűrített levegővel vág, ezt a felmérésen a gáz-infrastruktúrával együtt érdemes átnézni.
Rézcső: mi más, mint a lemez?
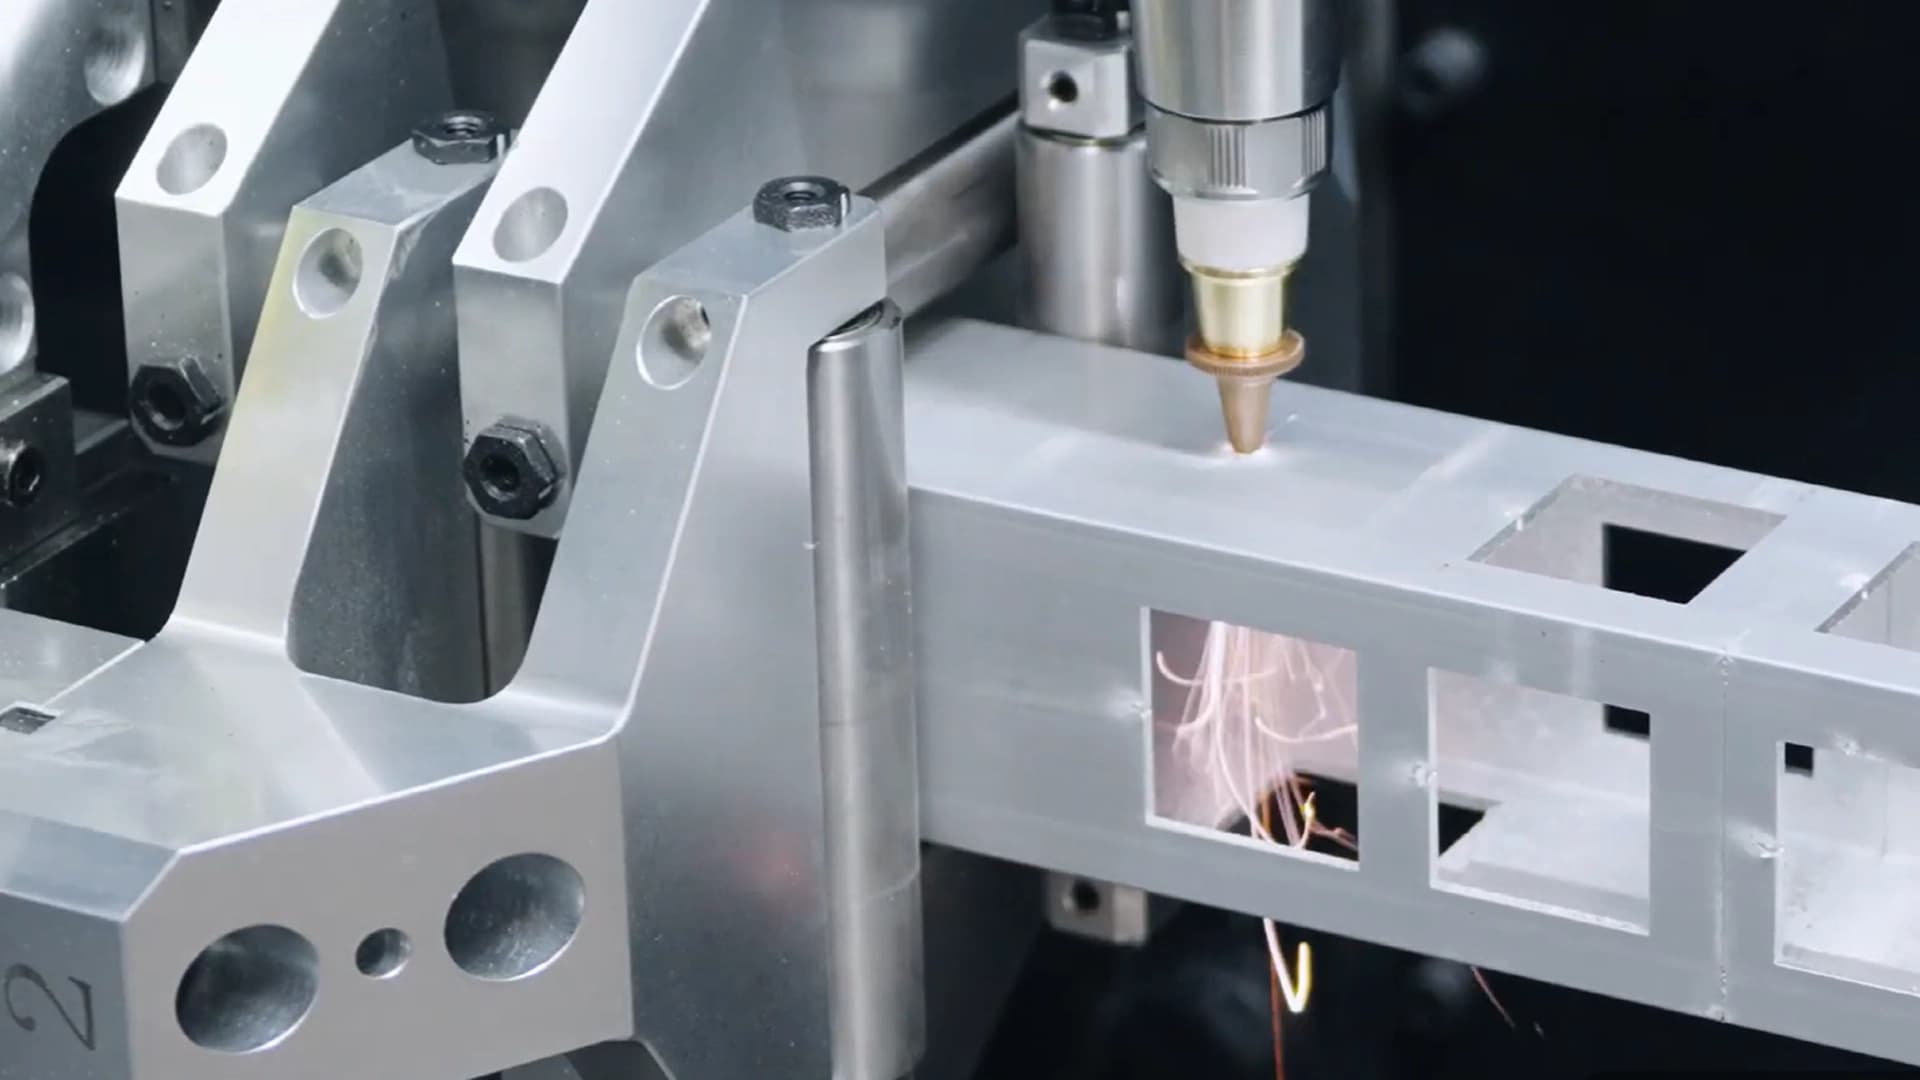
A csővágásnak két sajátos kockázata van, és a réz mindkettőt felerősíti. Az első a szemközti fal. Amikor a sugár átvágja a cső felső falát, a maradék energia a cső belsejében a túloldali falra esik. Acélnál ez legfeljebb égési nyomot hagy, a réz belső felülete viszont a sugarat szórja és visszaveri, ezért a paraméterezésnek a belső falra is ügyelnie kell.
A második a megfogás. A réz puha anyag: a vékony falú rézcső a tokmány szorítóerejétől deformálódhat, a hosszú cső pedig a saját súlya alatt belóghat. Ilyenkor a szorítóerő, a pofák kialakítása és az alátámasztás legalább olyan fontos, mint maga a lézer.
Lézeres csővágóink rézcsövet is vágnak. A vágható falvastagságot itt is a lézerteljesítmény, a vágási idő és a falvastagság határozza meg, a megfogás pedig további feltétel. A határt ezért mindig a konkrét csőre adjuk meg: anyagminőség, átmérő, falvastagság és hossz együtt. A csővágó kiválasztásának általános szempontjait a csővágásról szóló cikkünk foglalja össze.
Sárgaréz: a cink miatt külön figyelem
A sárgaréz réz és cink ötvözete. Az alábbiak a sárgaréz általános lézeres viselkedését írják le; hogy egy adott gépkonfiguráció milyen sárgarezet és milyen feltételekkel vág, azt a felmérésen, próbavágással tisztázzuk. Lézeres szempontból valamivel kezelhetőbb, mint a tiszta réz: a hővezető képessége nagyjából harmada-negyede a rézének, így a hő jobban a vágási résben marad, és olvadáspontja is alacsonyabb.
A cink viszont új szempontot hoz. A cink 907 °C-on forr, vagyis vágás közben gőzzé válik, és a levegőn cink-oxid füstöt képez. Ez egészségügyi kockázat, ezért sárgarezet csak hatékony elszívással és szűréssel szabad vágni. Ha az üzem rendszeresen vág sárgarezet, az elszívó rendszer méretezését és szűrési fokozatát a gép kiválasztásával együtt kell megtervezni.
A vágott él minősége a cinktartalomtól is függ, a különböző sárgaréz-ötvözetek eltérően viselkednek. A forgácsolásra szánt, ólommal ötvözött sárgarezek (például CuZn39Pb3) vágásakor ólomgőz is keletkezik, ami az elszívással szemben tovább szigorítja a követelményt. Érdemes a pontos ötvözetjelet (például CuZn37 vagy CuZn39Pb3) már az ajánlatkéréskor megadni.
Mit adjon meg ajánlatkéréskor?
Általános vastagságtáblát a rézre szándékosan nem közlünk. A vágható vastagság a lézerteljesítménytől, az elfogadható vágási időtől, a segédgáztól és az elvárt élminőségtől egyszerre függ, ezért csak konfigurációra adható meg megbízhatóan. Egy katalógusérték, amely nem ennek a négy tényezőnek a kombinációjára szól, félrevezetne.
A gyors és pontos válaszhoz ezeket érdemes megadni:
- az anyagminőséget (például Cu-ETP, Cu-DHP, CuZn37),
- a lemezvastagságot, csőnél az átmérőt és a falvastagságot,
- a vágott él elvárt minőségét (oxidmentes, forrasztható él vagy utómegmunkált),
- a várható mennyiséget és a réz arányát a teljes gyártáson belül,
- a meglévő segédgáz-ellátást és elszívást,
- egy vagy két jellemző alkatrész rajzát (DXF vagy STEP), ha van.
A rajz azért hasznos, mert a rézvágásban a kontúr is számít: a sok szúrást igénylő, apró furatos alkatrész a kritikus lépést sokszorozza, míg egy egyszerű kontúrú lemeznél a szúrás aránya elhanyagolható.
Ha a réz csak alkalmi anyag, más a helyes gépválasztás, mint ha a gyártás gerince. Az előbbinél egy acélra méretezett gép a megfelelő konfigurációval elegendő lehet, az utóbbinál a lézerteljesítményt a rézhez méretezzük.
Összefoglalás
A réz fiber lézerrel vágható, és az XT Laser síklemez- és csővágóinak vágófeje alkalmas rá. Hogy egy gép milyen vastag rezet vág, azt a lézerteljesítmény, az elfogadható vágási idő és az anyagvastagság együtt dönti el; csőnél a megfogás is feltétel, sárgaréznél az elszívás. A síklemez lézervágó és a csővágó kiválasztásánál ezért a rézarány ugyanolyan szempont, mint a legnagyobb acélvastagság. Ha rezet is vágna, a felmérésen a konkrét anyagára és méreteire adjuk meg, melyik konfiguráció milyen vastagságot vág gazdaságosan.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.
Csővágás és profilok
Lézeres csővágás: mikor érdemes külön csővágót venni?
Ha a cső és a profil darabolása, furatolása és illesztése rendszeres a gyártásban, a lézeres csővágó egy felfogásban végzi azt, amihez ma több gép kell.