
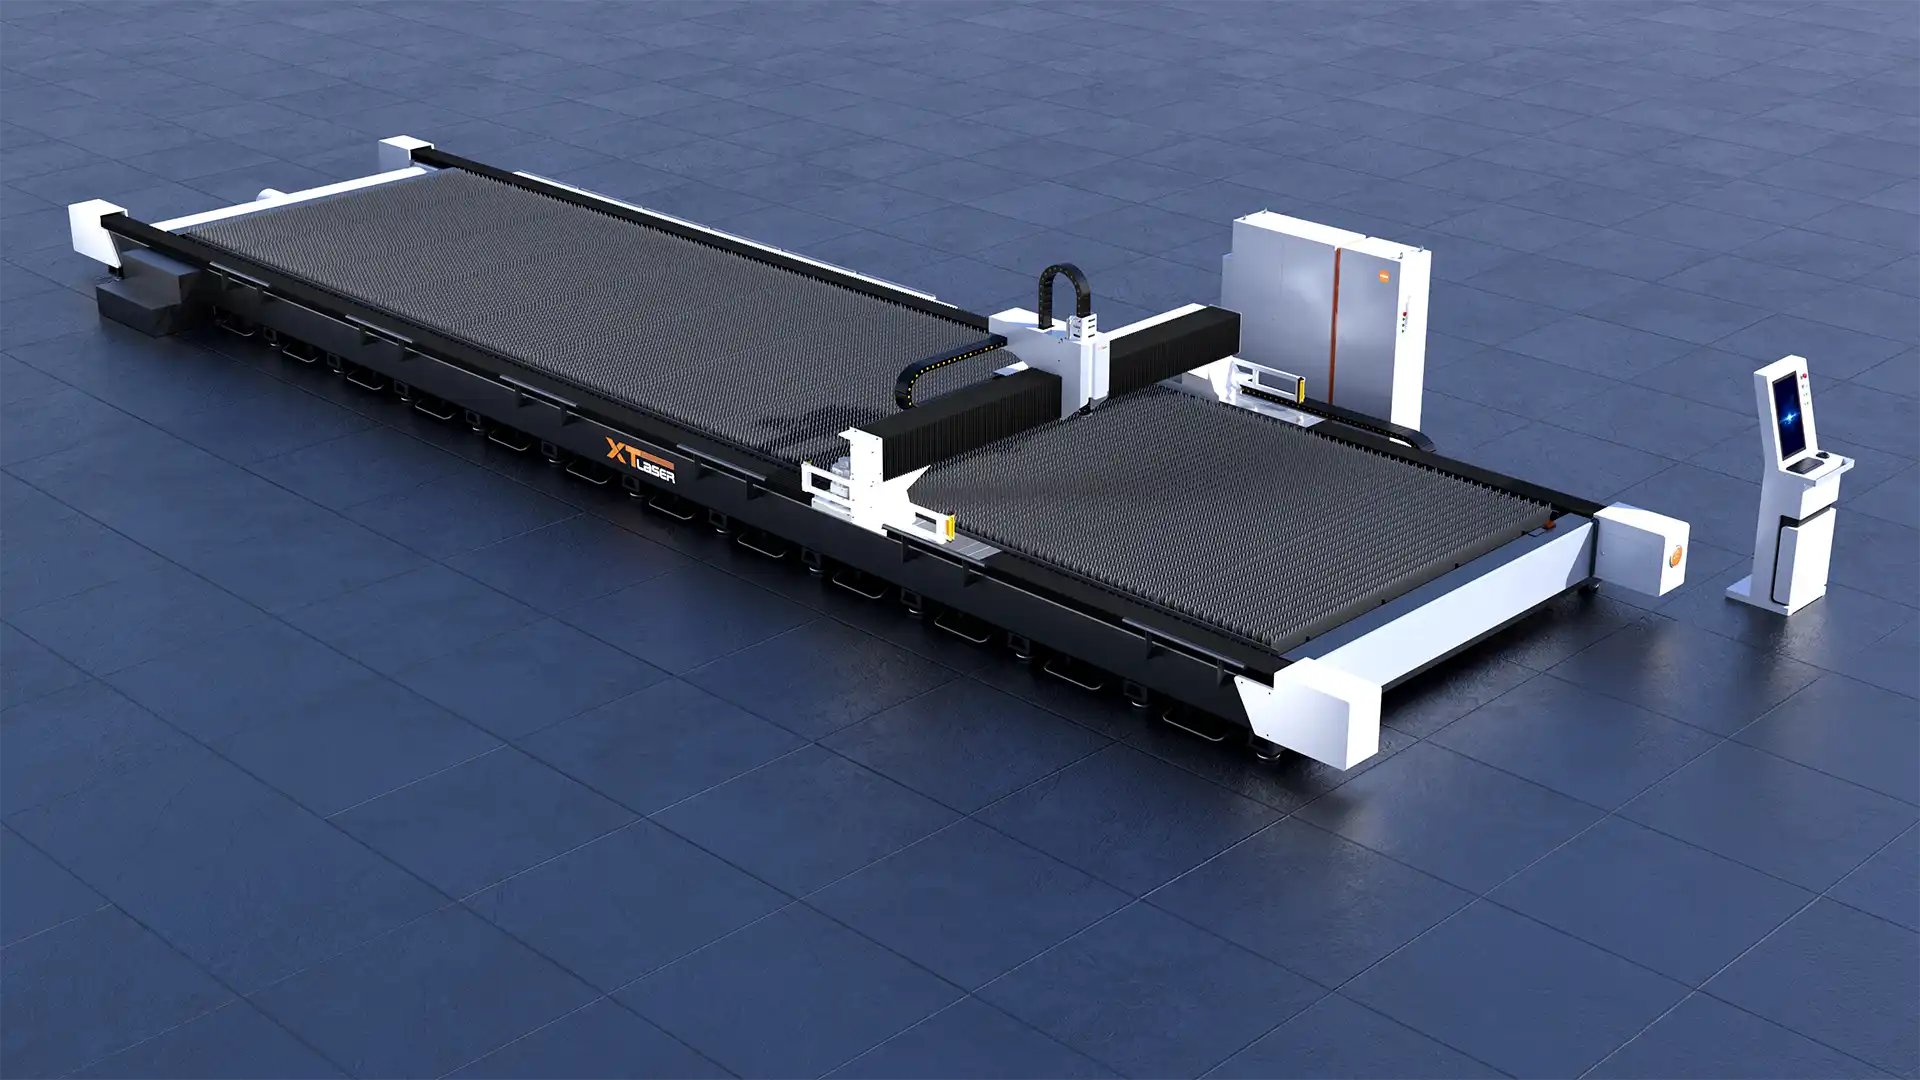
W32130 sorozat nehézipari síklemez lézervágó
3,2 × 13,2 m munkaterület, 12–60 kW, kettéválasztott gépágy, 32 600 kg asztalterhelés és ferdevágás opcióként
- 3200 × 13200 mm munkaterület
- 12–60 kW lézerteljesítmény
- Kettéválasztott gépágy
- 32 600 kg asztalterhelés
- 120 m/perc, 1,5 G
- Ferdevágás opcióként
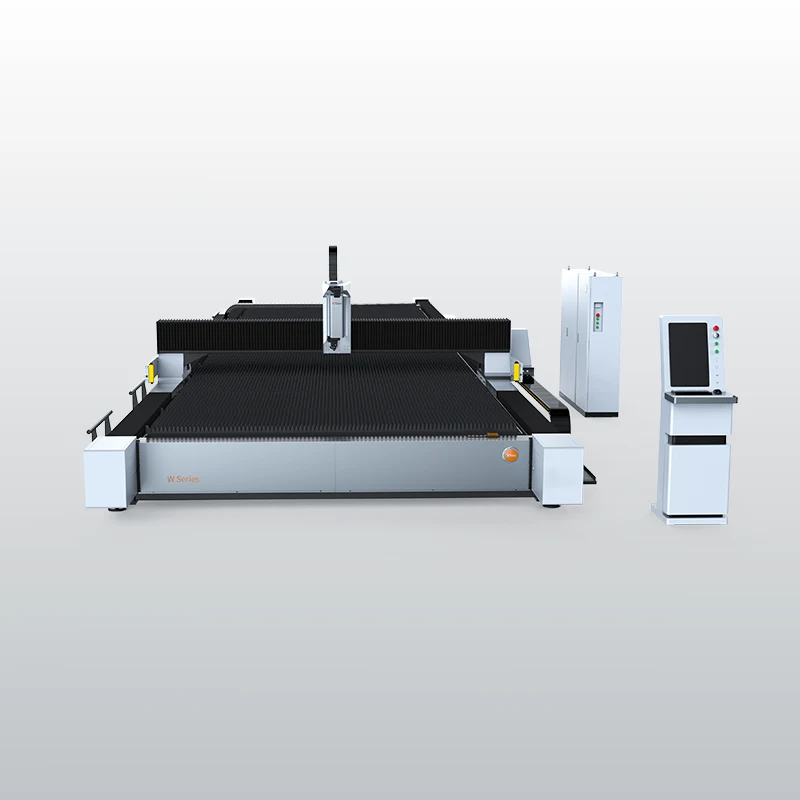
A W32130 sorozat közelről
3,2 × 13,2 m munkaterület, 12–60 kW, kettéválasztott gépágy, 32 600 kg asztalterhelés és ferdevágás opcióként
- Modell
- XT-W32130(V2.0)
- Teljesítmény
- 12–60 kW
- Munkaterület
- 3200 × 13200 mm
- Asztal-terhelés
- 32600 kg
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
Nehézipari síklemez lézervágó 3,2 × 13,2 méteres táblákhoz
A W32130 a W program 3,2 m széles és 13,2 m hosszú tagja: a 3200 × 13200 mm-es asztalon a széles, hosszú és nehéz tábla egy felfogásban vágható, 32 600 kg asztalterhelés mellett. A gépágy kettéválasztott: a terhelést viselő ágy és a mozgatórendszer egymástól függetlenül áll, így a nehéz táblák felrakásának ütése és a gyors mozgás rezgése nem jut át a vezetésre.
A lézerforrás 12 és 60 kW között választható. 12–20 kW között BOCHU 6000-es vezérlő B4 vágófejjel jár, opcióként 8000-es vezérlő B6 fejjel; 30 kW-tól a 8000-es vezérlő B6 fejjel és SkyEye kamerával alapfelszereltség. A Z tengelyt fogasléc hajtja, a nagy Z-löket 200 mm magas téglalap szelvényű cső egyoldali vágását is lehetővé teszi. A legnagyobb sebesség 120 m/perc, a gyorsulás 1,5 G, a pozicionálási pontosság ±0,03 mm/m, az ismétlési ±0,05 mm.
Elöl és hátul fényfüggöny védi a kezelőt, a gépet önálló kezelőpultról irányítják, a ferdevágás opcióként rendelhető. A gép befoglaló mérete 15 800 × 5860 mm, ezért a telepítést a felmérésen tervezzük meg. A W32130 hídelemek, nehéz acélszerkezetek, bánya- és darugépkeretek gyártásához készült.
Kettéválasztott gépágy
A terhelést viselő ágy és a mozgatórendszer külön áll, így a nehéz tábla felrakása nem hat a vágási pontosságra.
3200 × 13200 mm, 12–60 kW
Széles és hosszú tábla egy felfogásban; a vezérlő és a vágófej a választott teljesítményhez igazodik.
Ferdevágás opcióként
A lemez éle szögben is vágható, így a hegesztési él előkészítése a vágással egy lépésben elkészül.
A W32130 sorozat kulcsjellemzői
A W32130 a W platform elemeire épül, a nehéz, nagy formátumú táblákhoz megerősített gépággyal és hajtással. Az alábbi jellemzők az egyetlen modellre, az XT-W32130(V2.0)-ra vonatkoznak.
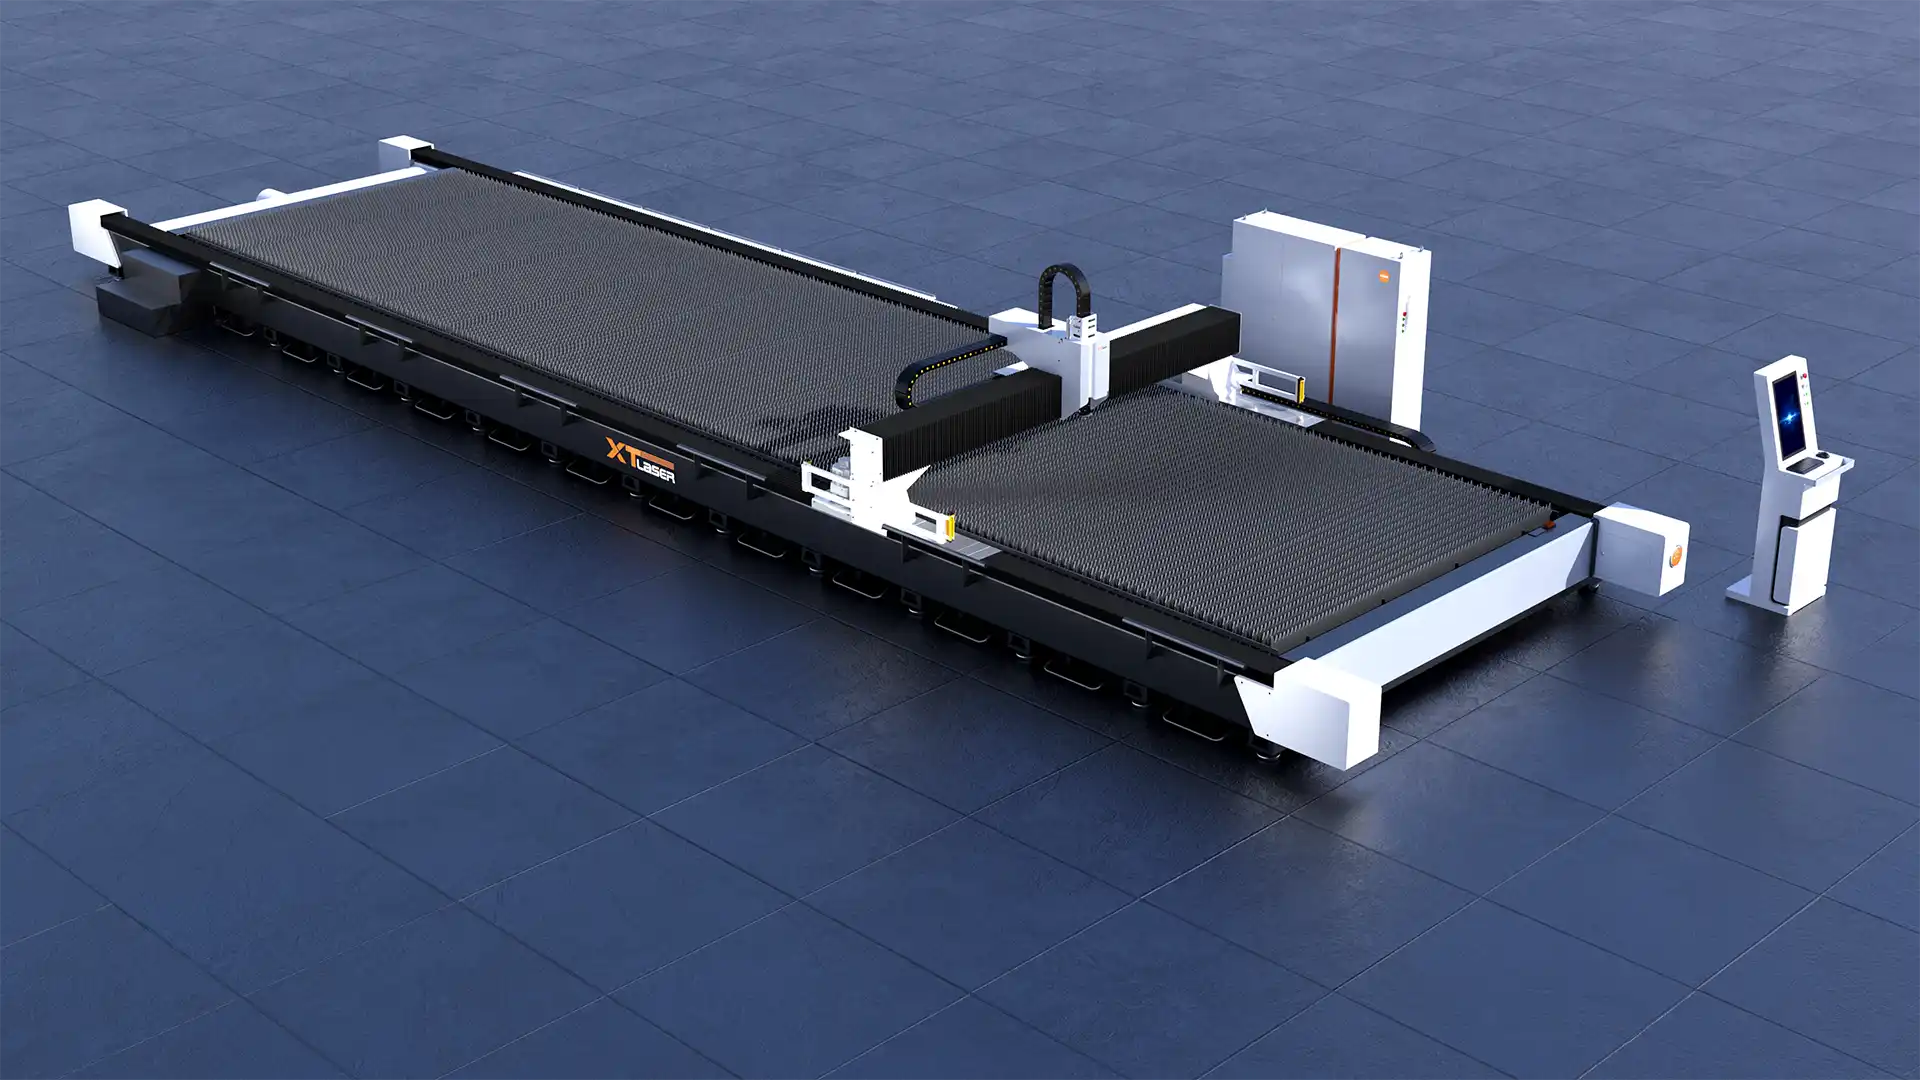
Nagy formátumú, nehéz táblákra méretezett lézervágó
Az XT-W32130(V2.0) 3200 × 13200 mm-es munkaterületén a széles, hosszú tábla egy felfogásban vágható, 32 600 kg asztalterhelés mellett. A 12–60 kW-os lézerforráshoz a BOCHU vezérlő és a vágófej teljesítményszintenként illesztve érkezik.
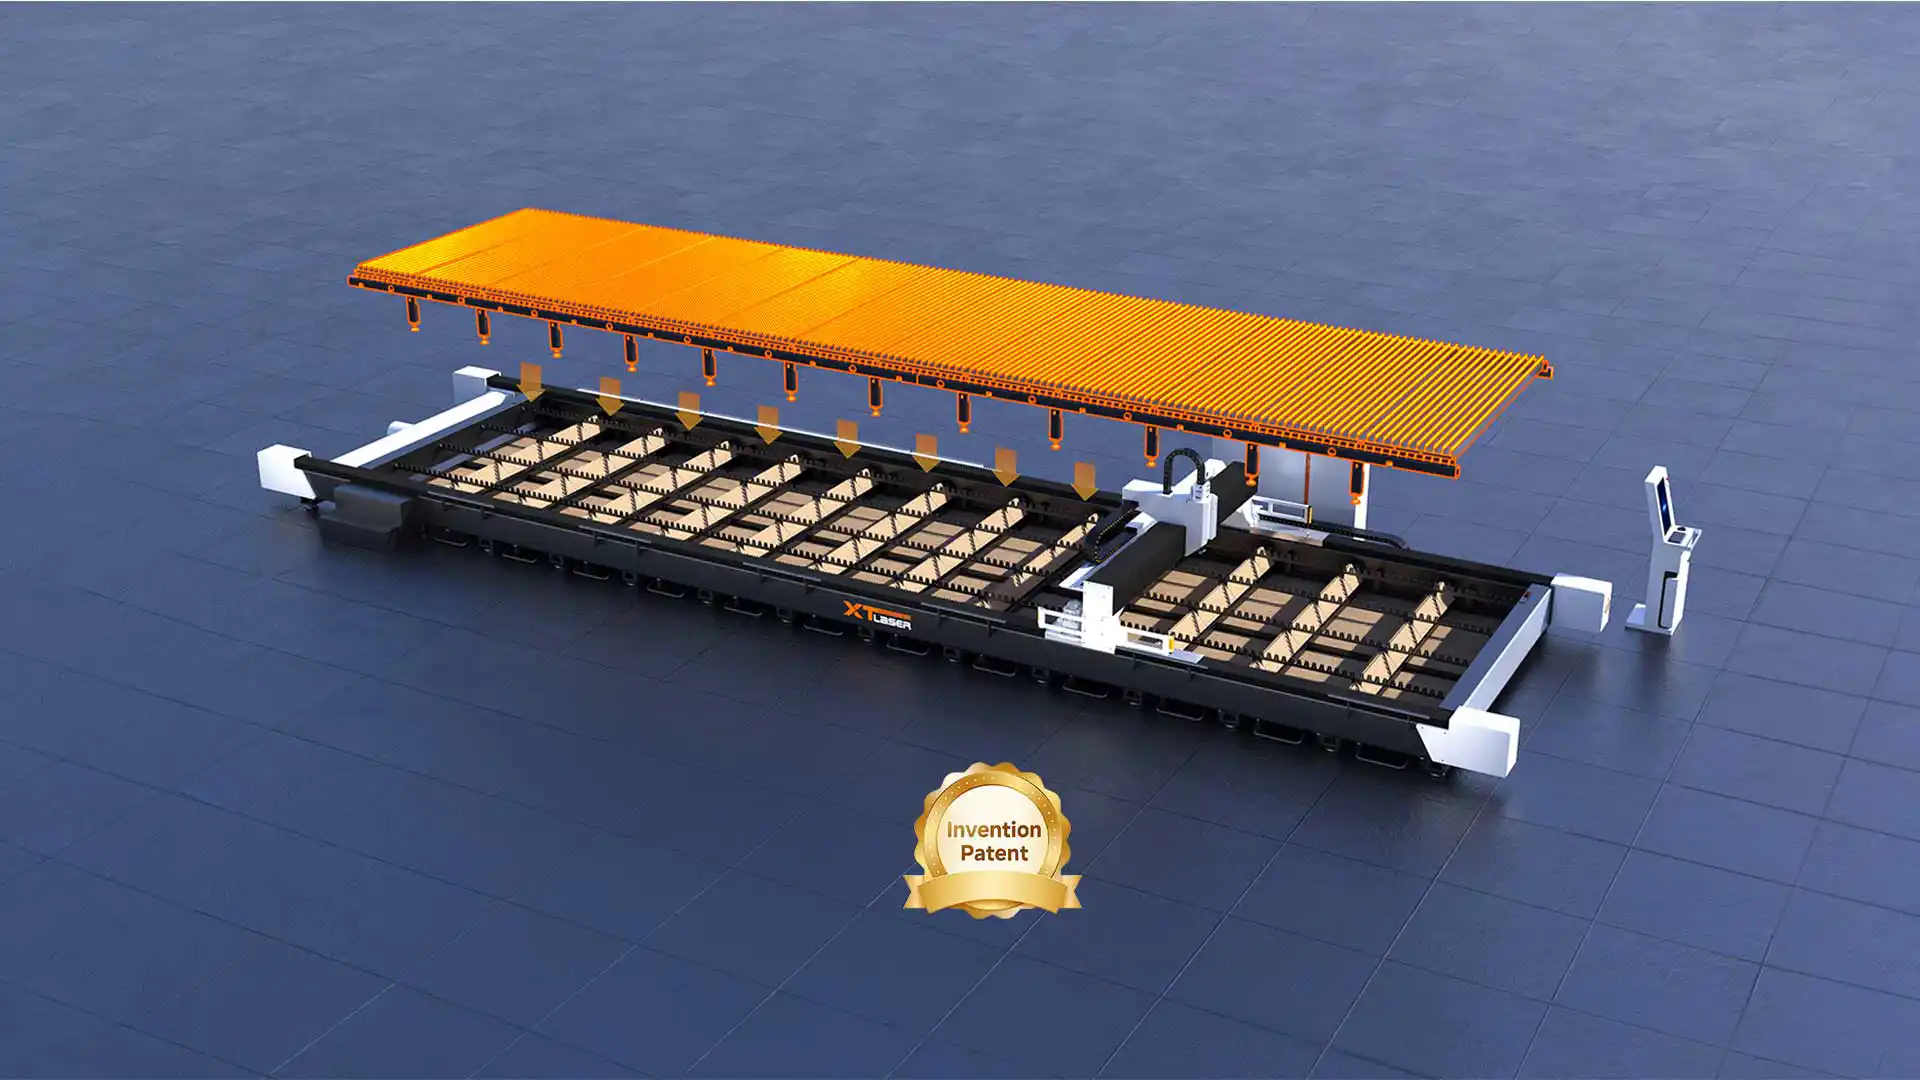
Kettéválasztott gépágy
A terhelést viselő ágy és a mozgatórendszer egymástól függetlenül áll, így a tábla felrakásának ütése és a gyors mozgás rezgése nem jut át a vezetésre. A vastag tábla nem vetemedik, a vágás minősége tartósan egyenletes marad.
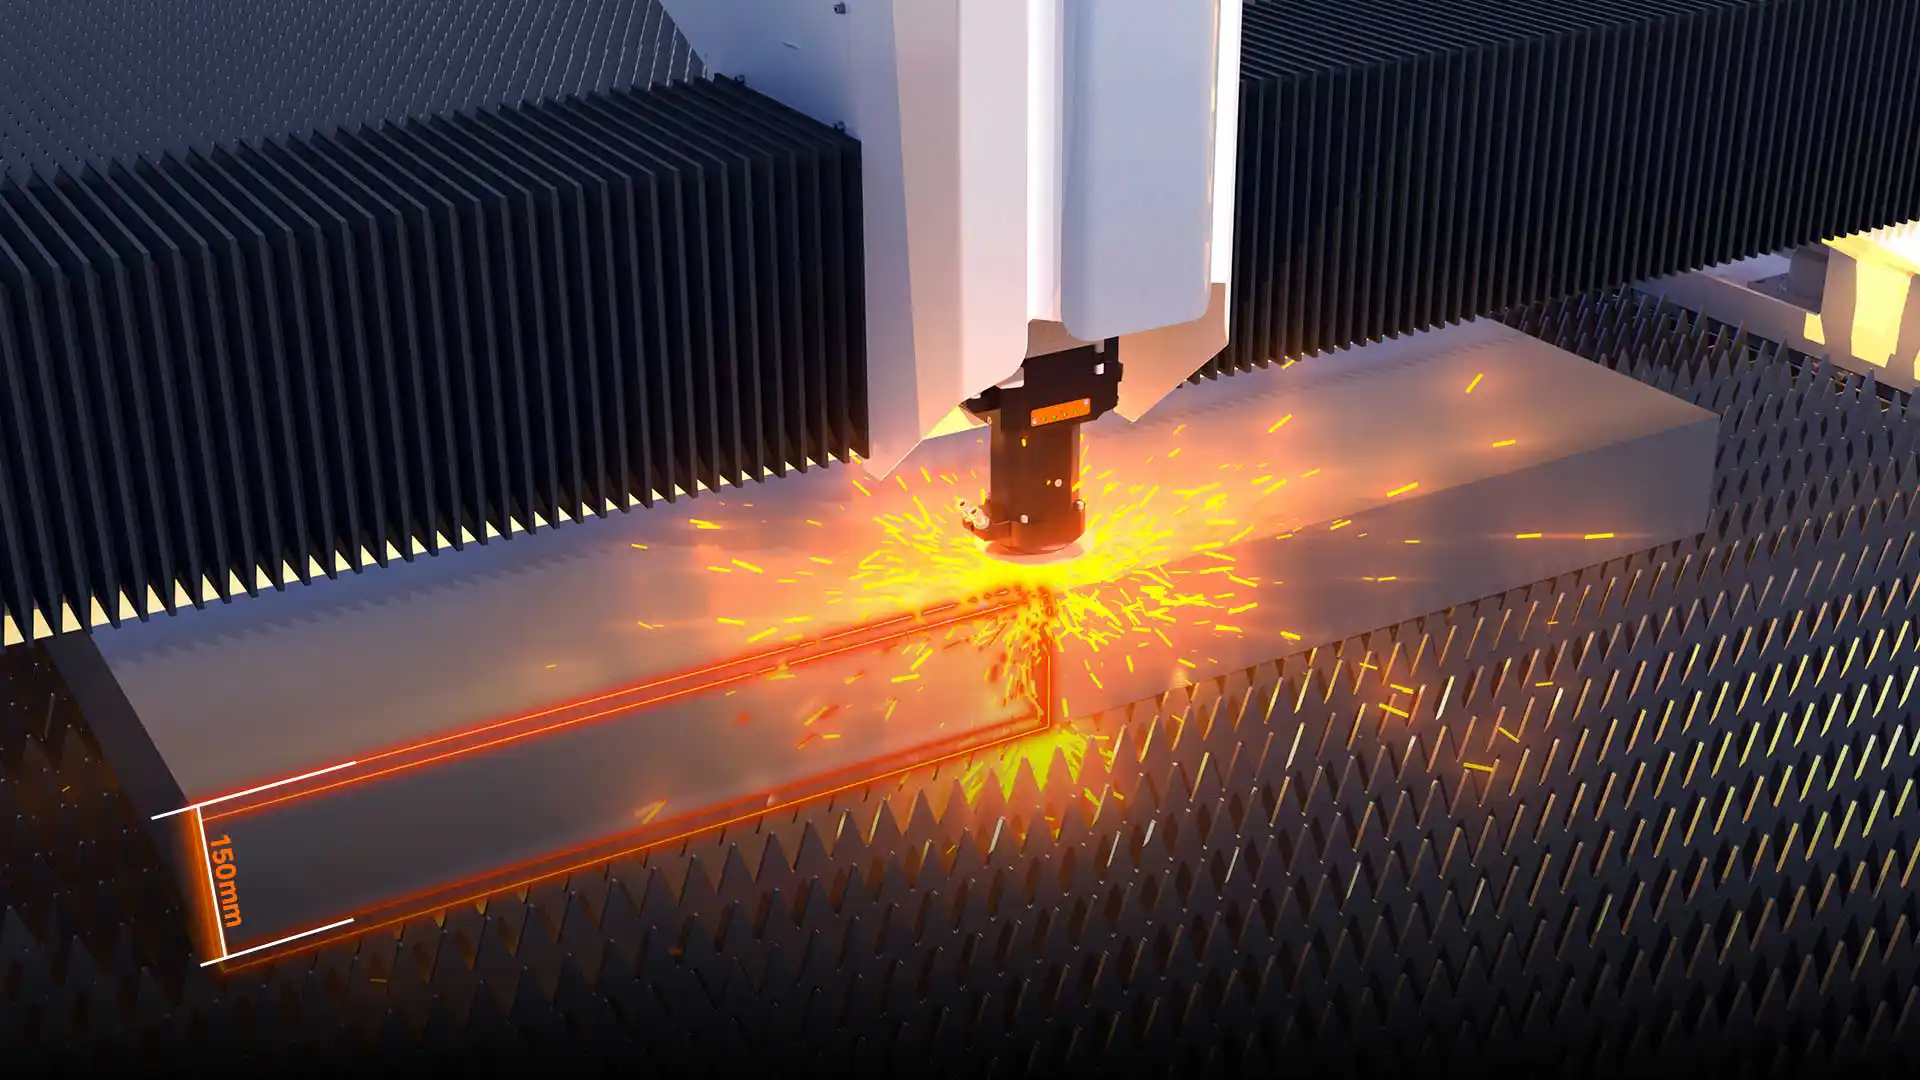
Gyors átszúrás vastag lemezen
A nagy teljesítményű lézerforrás a vastag táblákat is gyorsan átszúrja és vágja, a pontos energiaszabályozás simább vágott élt ad. Ez rövidebb gyártási ciklust és kevesebb utómunkát jelent.
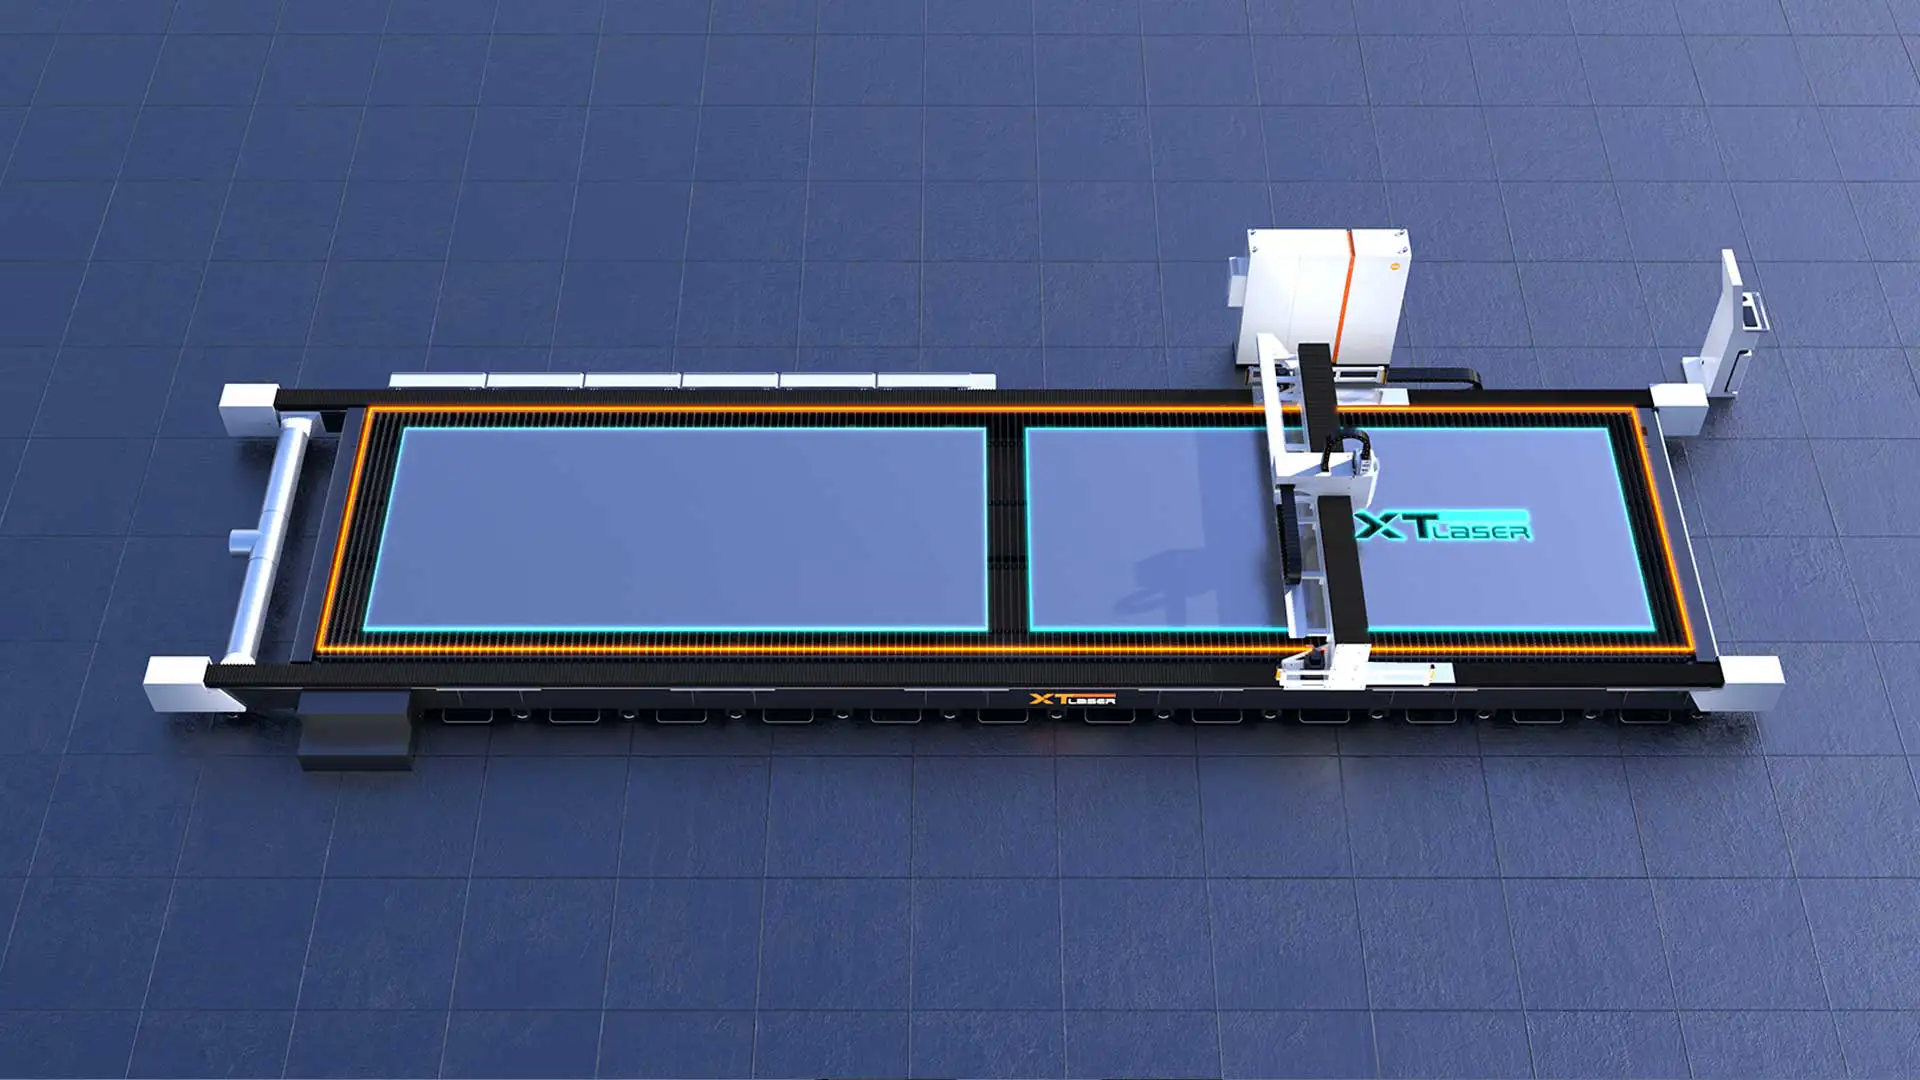
Vágás megállás nélkül
Az első és a hátsó állomás külön dolgozik: amíg az egyiken vág a gép, a másikon a kész darabok kiszedése és az új tábla felrakása folyik. A vágás, a betöltés és a kiszedés így párhuzamosan halad, a gép nem áll.
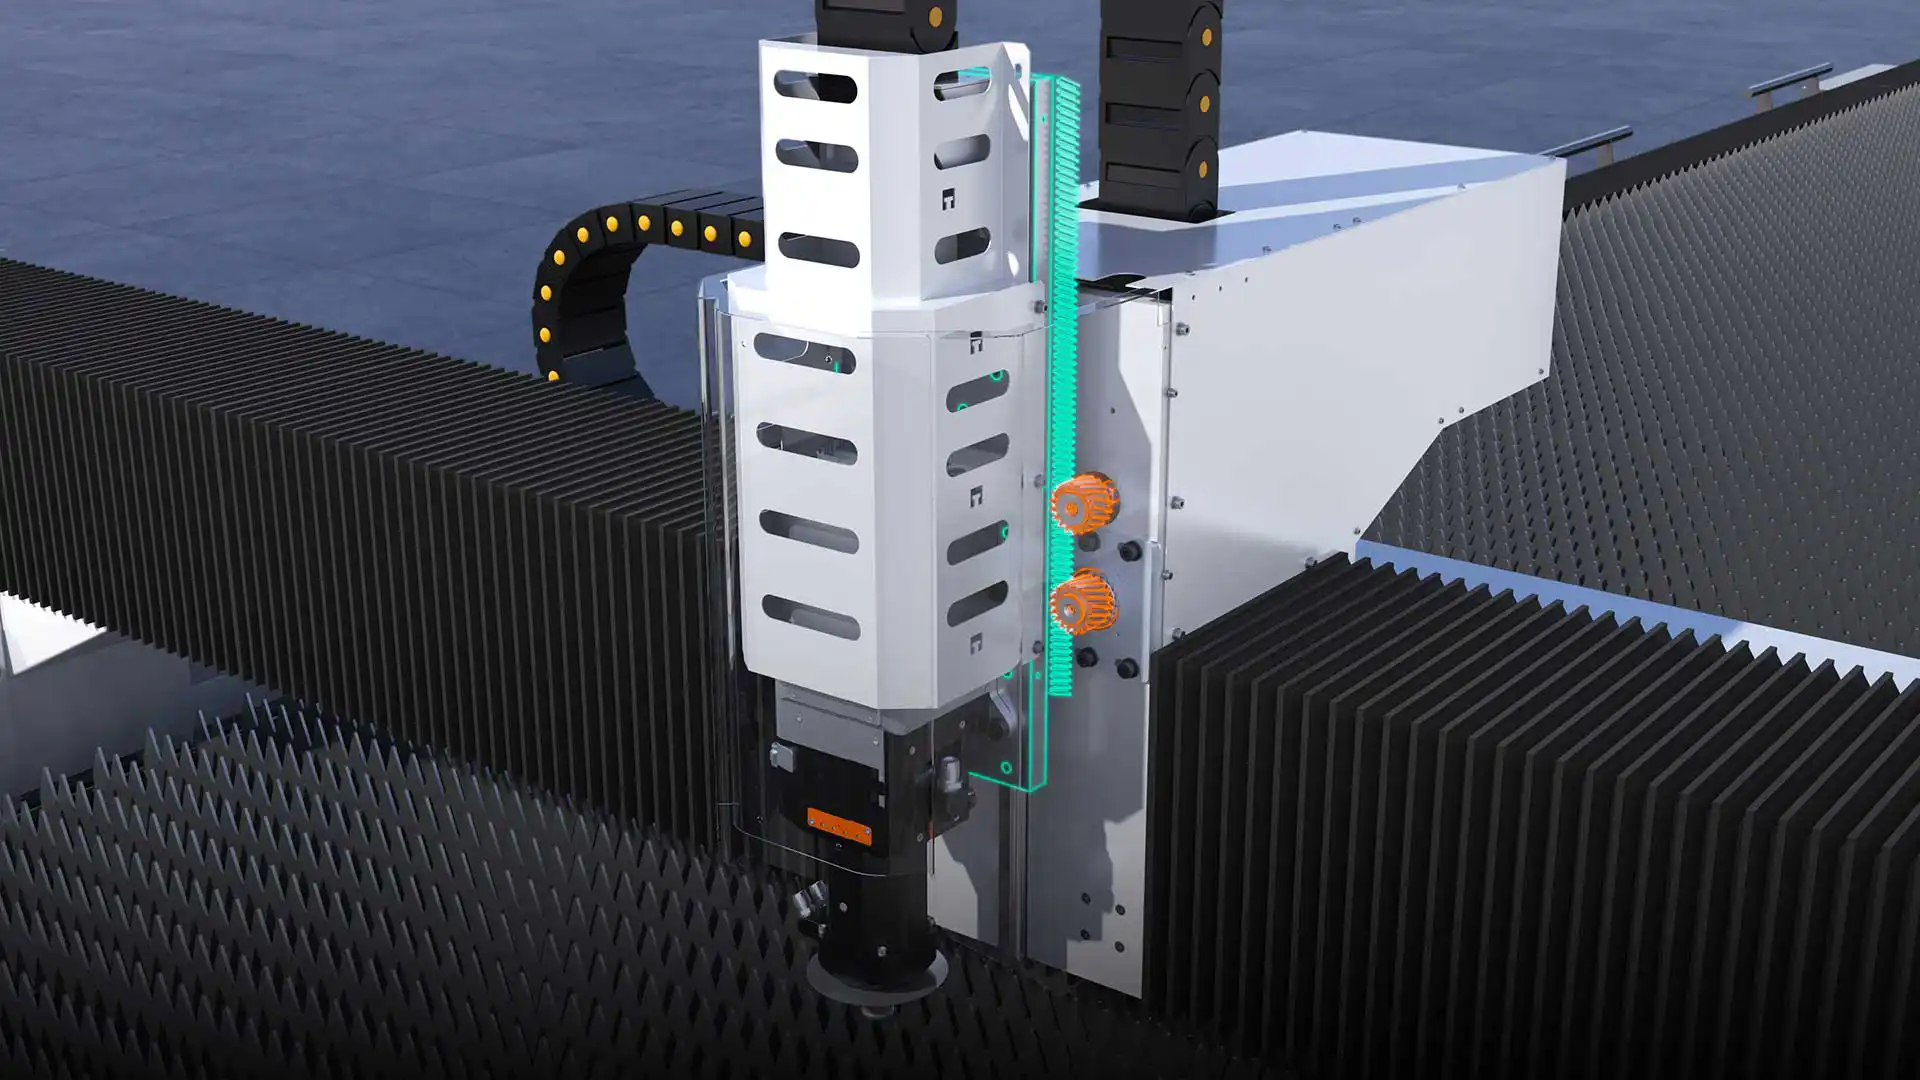
Fogaslécre épülő Z-tengely
A Z tengelyt fogasléc-fogaskerék hajtás mozgatja, amely ritkán hibásodik meg, halkan működik és gyorsan reagál. Ez a vágófej gyors, megbízható függőleges mozgását adja hosszú, folyamatos üzemben is.
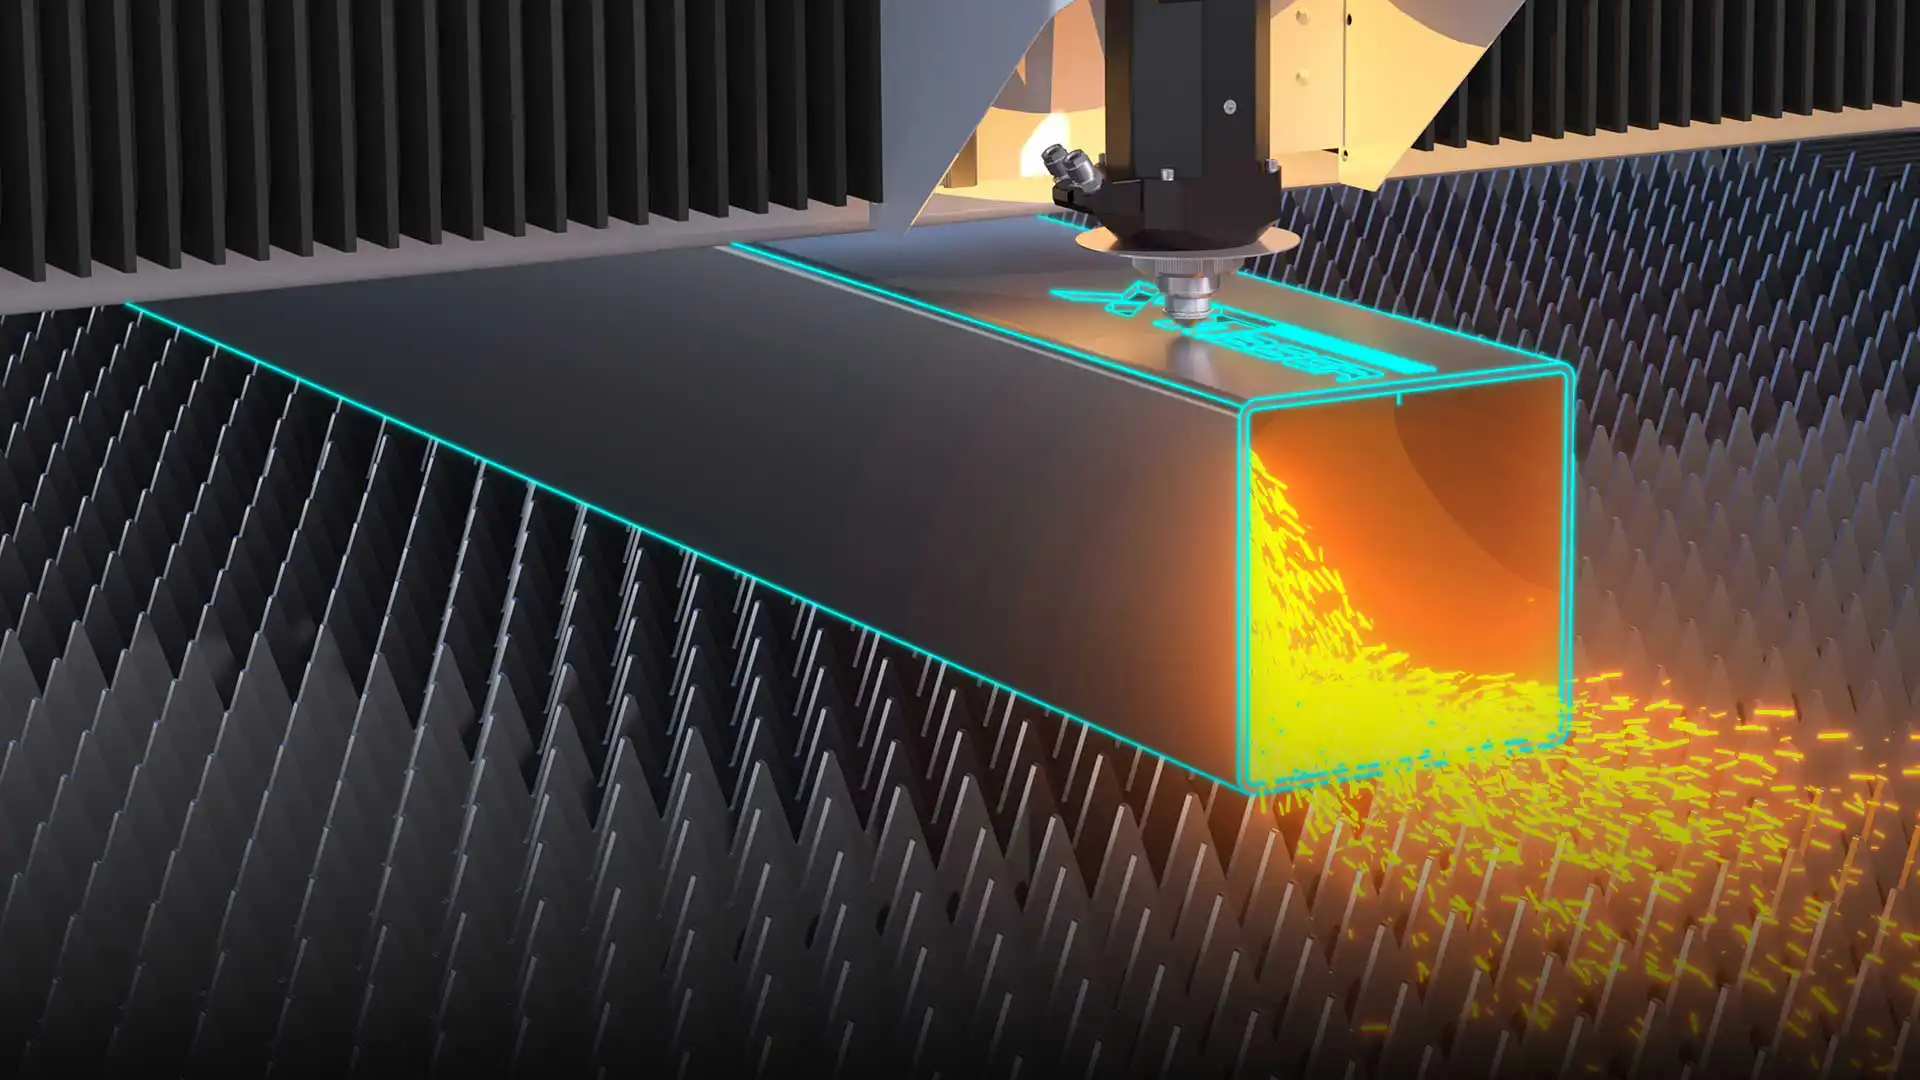
Téglalap szelvény vágása is
A nagy Z-löketnek köszönhetően a gép 200 mm magas téglalap szelvényű cső egyik oldalát is ki tudja vágni, a síklemez mellett. Ahol ilyen feladat alkalmanként előfordul, nem kell hozzá külön gép.
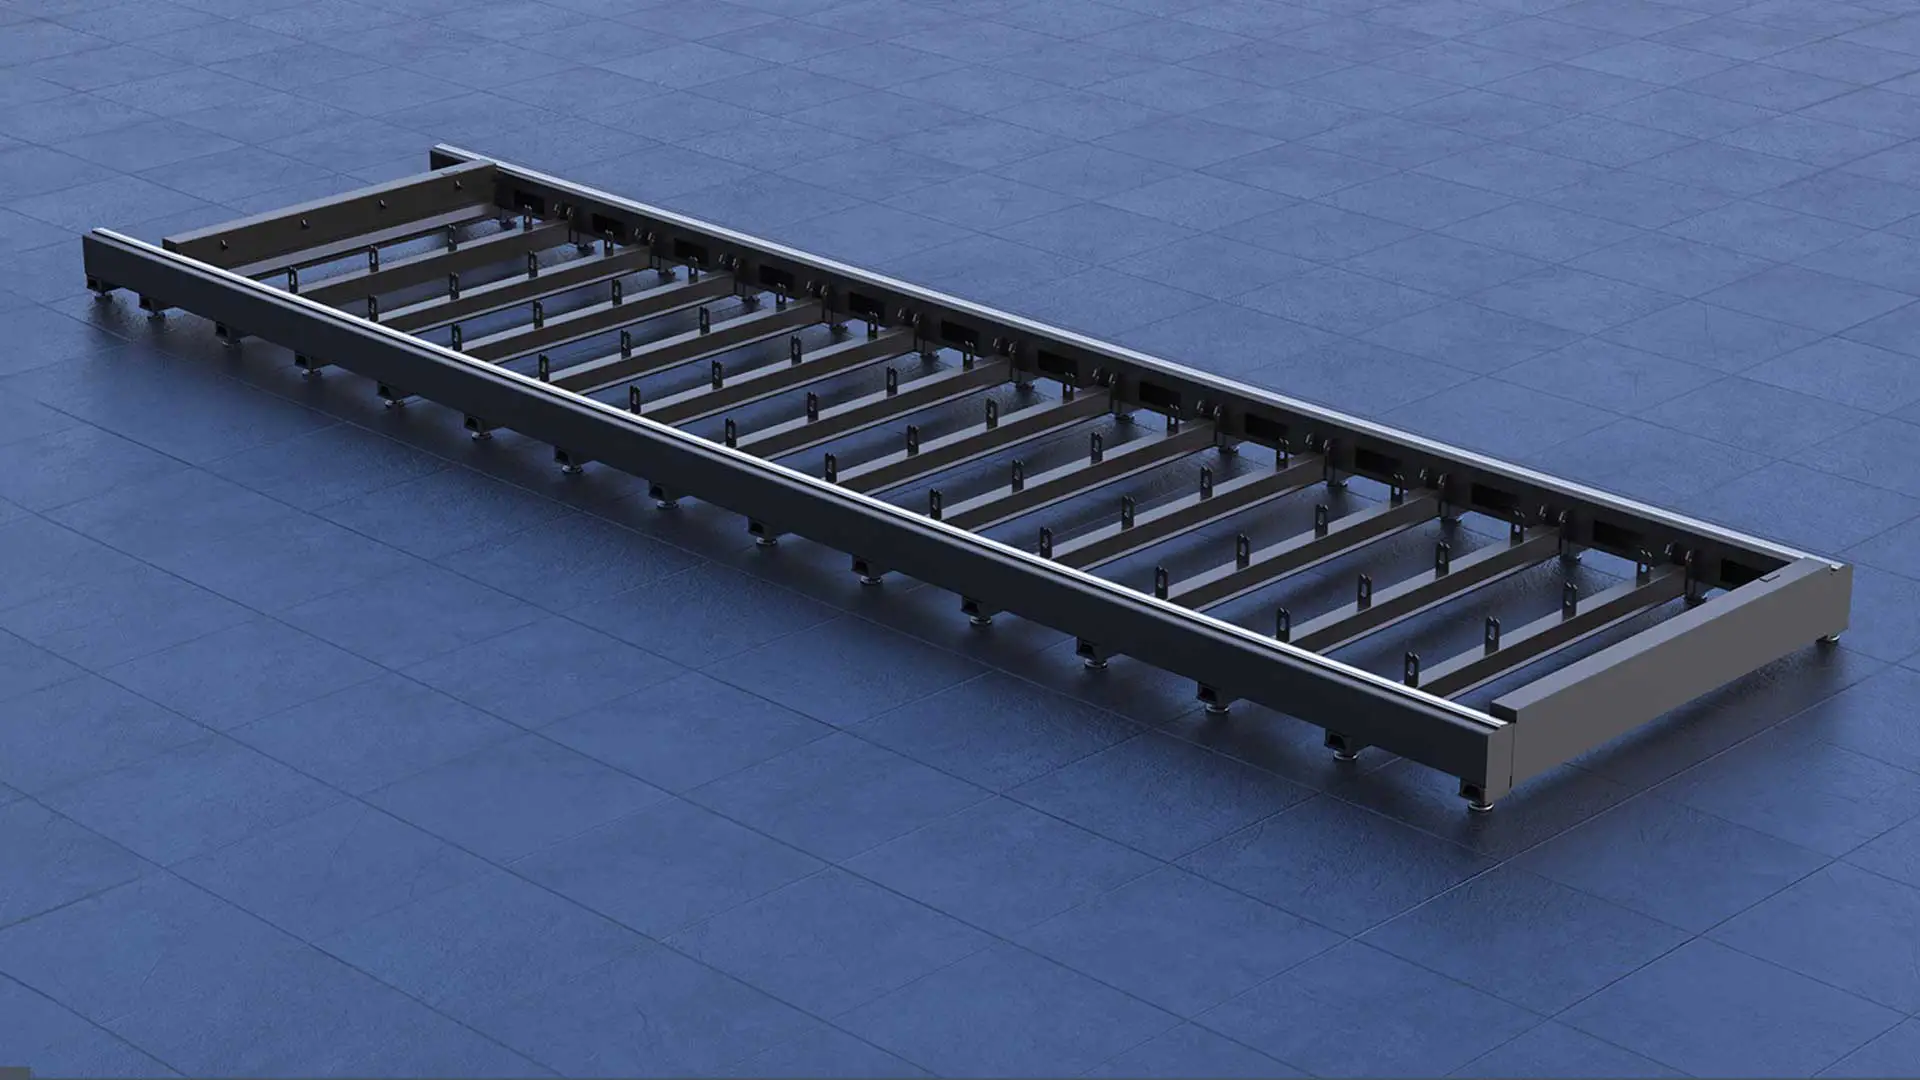
Stabil, hőálló gépágy
A gépágy 350 × 250 × 8 mm-es csőszelvényekből hegesztett, alacsony súlypontú szénacél szerkezet, beépített tágulási hézagokkal. A hőterhelés okozta deformációnak jól ellenáll, így az ágy hosszú élettartamú.
Videó
Nézze meg a W32130 sorozatot működés közben.
Videó lejátszása. A lejátszás indításakor a YouTube (Google) adatokat kap. Részletek: adatkezelési tájékoztató, 7. pont.
Kérjen konfigurációs javaslatot a W32130-ra
Adja meg a jellemző táblaméretet, az anyagot, a vastagságot, a ferdevágási igényt és a heti darabszámot, és ehhez méretezzük a lézerteljesítményt és a vezérlést.
Opcionális konfiguráció
Az alapkonfiguráció az alábbi elemekkel bővíthető. Az elérhetőséget és a pontos kivitelt az ajánlatban rögzítjük.
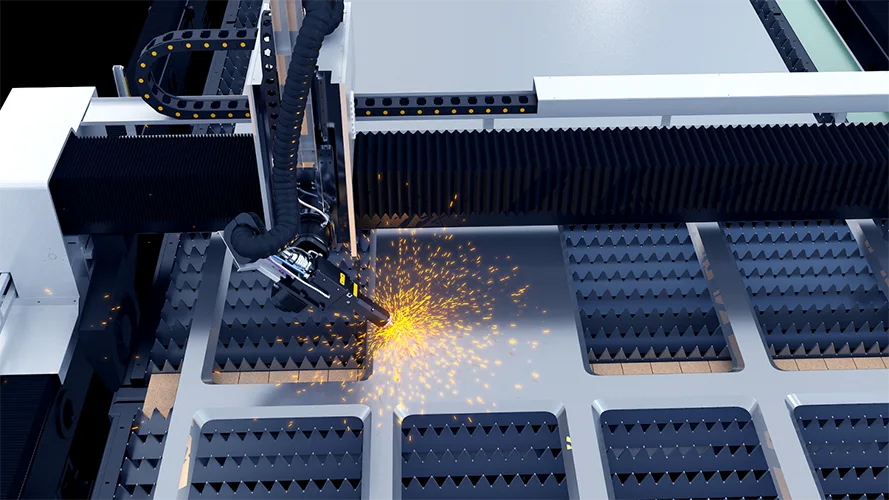
Ferdevágás
Az opcióval a gép a lemez élét szögben is vágja, így a hegesztési él előkészítése a vágással egy lépésben elkészül. Kimarad a külön élmegmunkálás, rövidebb az átfutás és kisebb a költség.
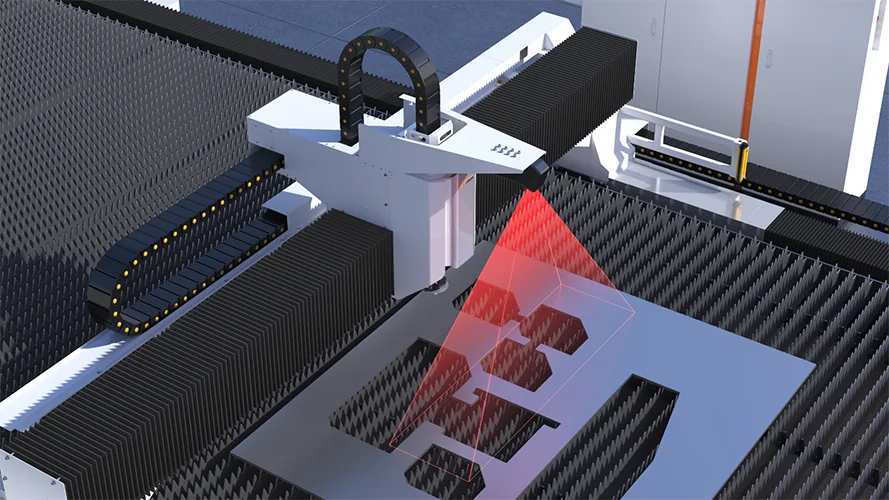
Intelligens maradékanyag-kezelés
A modul automatikusan beolvassa a maradék lemezdarabok adatait, és nyilvántartja őket a következő vágásokhoz. Így a nagy táblák maradéka is visszakerül a gyártásba, és kevesebb anyag megy veszendőbe.
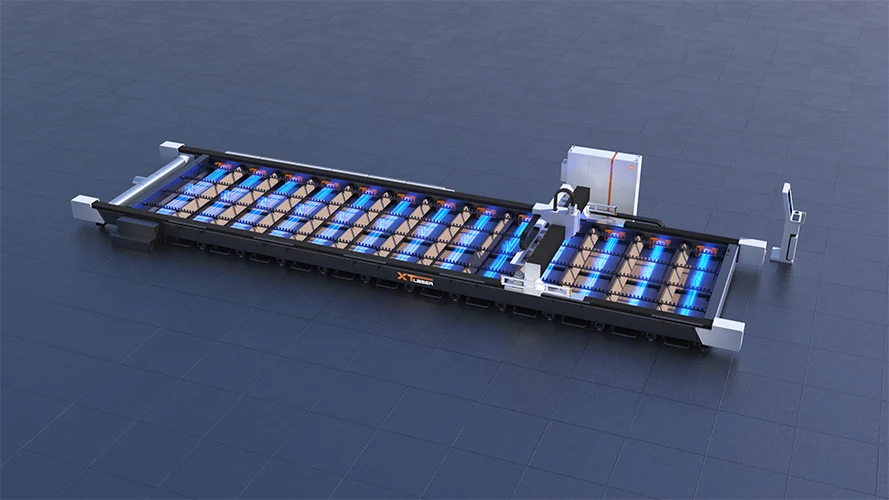
Zónás porelszívás
Az elszívás zónákra osztva, egymástól függetlenül vezérelve működik, és a füstöt ott szívja el, ahol a vágás éppen halad. A 13,2 m-es asztalon így a füst elvezetése célzottan, a vágási pozícióhoz igazodva történik.
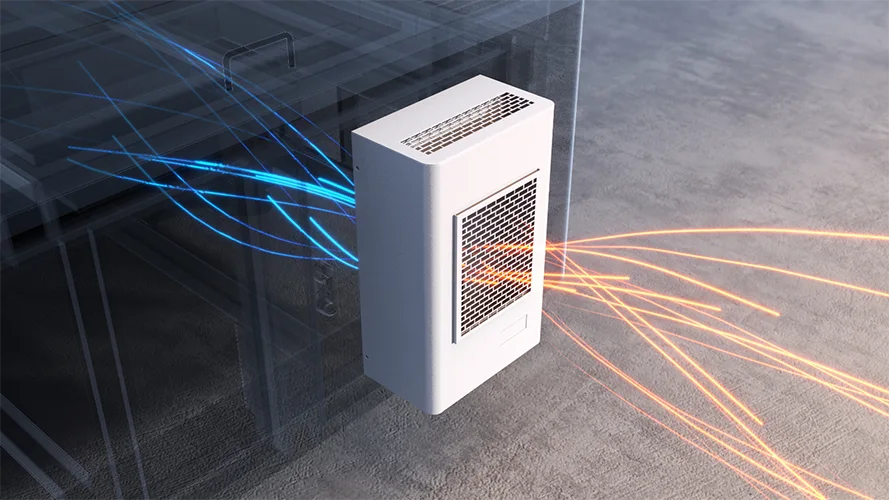
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Ferdevágás
Az opcióval a gép a lemez élét szögben is vágja, így a hegesztési él előkészítése a vágással egy lépésben elkészül. Kimarad a külön élmegmunkálás, rövidebb az átfutás és kisebb a költség.
Intelligens maradékanyag-kezelés
A modul automatikusan beolvassa a maradék lemezdarabok adatait, és nyilvántartja őket a következő vágásokhoz. Így a nagy táblák maradéka is visszakerül a gyártásba, és kevesebb anyag megy veszendőbe.
Zónás porelszívás
Az elszívás zónákra osztva, egymástól függetlenül vezérelve működik, és a füstöt ott szívja el, ahol a vágás éppen halad. A 13,2 m-es asztalon így a füst elvezetése célzottan, a vágási pozícióhoz igazodva történik.
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Ferdevágás
Az opcióval a gép a lemez élét szögben is vágja, így a hegesztési él előkészítése a vágással egy lépésben elkészül. Kimarad a külön élmegmunkálás, rövidebb az átfutás és kisebb a költség.
Intelligens maradékanyag-kezelés
A modul automatikusan beolvassa a maradék lemezdarabok adatait, és nyilvántartja őket a következő vágásokhoz. Így a nagy táblák maradéka is visszakerül a gyártásba, és kevesebb anyag megy veszendőbe.
Zónás porelszívás
Az elszívás zónákra osztva, egymástól függetlenül vezérelve működik, és a füstöt ott szívja el, ahol a vágás éppen halad. A 13,2 m-es asztalon így a füst elvezetése célzottan, a vágási pozícióhoz igazodva történik.
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Műszaki paraméterek
Részletes műszaki adatok az XT-W32130(V2.0) modellre: a standard felszereltség és a teljes paramétertáblázat fülekben.
- Gépméret
- 15800 × 5860 × 2100 mm
- Géptömeg
- 16 000–18 000 kg (teljesítménytől függően)
- Max. összehangolt sebesség
- 120 m/perc
- Max. gyorsulás
- 1,5 G
- Anyag-áthaladási magasság
- 305 mm
- Pozicionálási pontosság
- ±0,03 mm/m
- Ismétlési pontosság
- ±0,05 mm
- Összteljesítmény
- 56–262 kW (3–60 kW lézerteljesítmény szerint)
- Névleges áramfelvétel
- 112–524 A (3–60 kW lézerteljesítmény szerint)
- Körkörösség (1 mm rozsdamentes acél)
- ≤0,1 mm (Φ30 mm körkihagyás, 1 mm rozsdamentes acél)
- Szomszédos oldalak (1 mm rozsdamentes acél)
- ≤0,05 mm (□30 mm/□190 mm szomszédos oldal); ≤0,1 mm (□190 mm átló)
- Vezérlőrendszer
- BOCHU 6000 / 8000 (teljesítmény szerint, 12 kW-tól indul)
- Vágófej
- B4 / B6 Series (teljesítmény szerint)
- Lézerforrás
- Raycus / IPG / Max (igény szerint)
Alkalmazási területek
A W32130 jellemző alkalmazási területei: acél- és fémszerkezet-gyártás, gép- és berendezésgyártás, valamint a közép- és vastaglemez sorozatvágása. Az egyes területekről a kapcsolódó oldalakon olvashat részletesen.
- Fémszerkezet- és acélszerkezet-gyártás
- Gépgyártás és berendezésgyártás
- Sorozatlemez-vágás közép- és vastag lemezhez
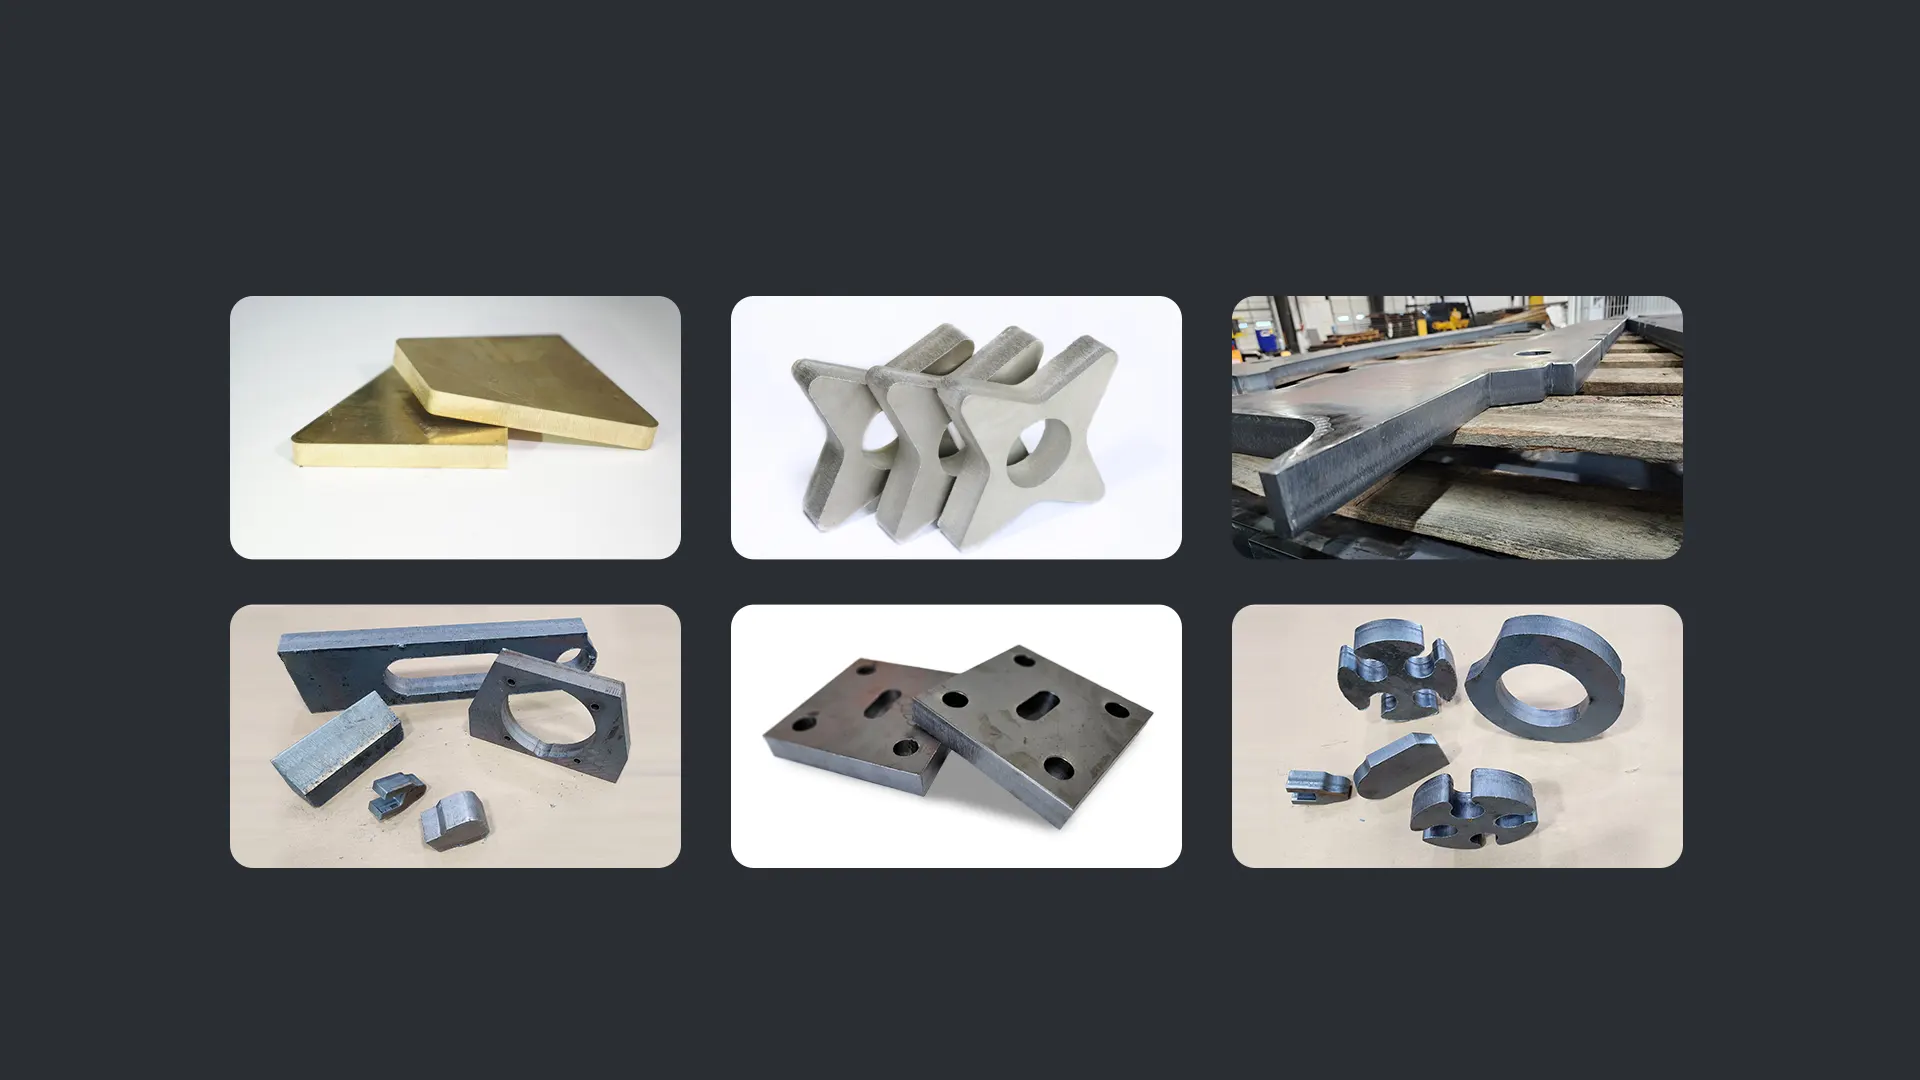
Gyártott minták
Gyártói vágási minták a W32130 sorozatról.
Gyakori kérdések
Gyakori kérdések a W32130 sorozatról és a síklemez lézervágásról általában.
Mikor érdemes a W32130-at választani a W25125 helyett?
Akkor, ha a táblák szélesebbek 2540 mm-nél, nehezebbek, vagy ferdevágás is kell. A W32130 munkaterülete 3200 × 13200 mm, a W25125-é 2540 × 12500 mm. Az asztalterhelés 32 600 kg a 19 600 kg-mal szemben, a lézerforrás 12–60 kW a 6–40 kW helyett, a gyorsulás 1,5 G az 1,2 G helyett. A W32130-on a ferdevágás opcióként rendelhető, és a gép 200 mm magas téglalap szelvényű cső egyik oldalát is kivágja. Ha a táblák elférnek a 2540 mm-es szélességben, a W25125 kisebb helyigénnyel is elvégzi a munkát.
Mekkora hely, alapozás és áramellátás kell a W32130-hoz?
A gép befoglaló mérete 15 800 × 5860 × 2100 mm, tömege 40 kW alatt 16 000 kg, 40 kW-tól 18 000 kg. Ehhez jön a kezelői és a karbantartási tér, a táblák mozgatásának útja és a nehéz gépnek megfelelő alapozás. A teljes felvett teljesítmény a lézerforrástól függ: 12 kW-tal 56 kW és 112 A, 20 kW-tal 89 kW és 178 A, 30 kW-tal 130 kW és 260 A, 40 kW-tal 173 kW és 346 A, 60 kW-tal 262 kW és 524 A. A felmérésen a padlót, a betáplálást és az anyagmozgatást is átnézzük.
Mit jelent a kettéválasztott gépágy a gyakorlatban?
A W32130-on a terhelést viselő ágy és a mozgatórendszer, vagyis a gerenda, a vezetősín és a hajtás, két külön szerkezet. A nehéz tábla felrakásakor keletkező ütést és a tábla súlyát az ágy veszi fel, a mozgatórendszert ez nem terheli. A gyors mozgás rezgése sem jut át a táblára, így a vastag lemez nem vetemedik, és a vágási pontosság hosszú üzemben is megmarad. Ez különösen ott számít, ahol naponta több nehéz tábla kerül fel darus emeléssel, és a gép több műszakban dolgozik. A nehéz gép alapozását a felmérésen egyeztetjük.
Hogyan működik a két állomás, és hogyan kerül fel a tábla?
Az asztal egy első és egy hátsó állomásra oszlik. Amíg a gép az egyiken vág, a másikon kiszedik a kész darabokat és felrakják a következő táblát, így a vágás, a betöltés és a kiszedés párhuzamosan halad, a gép nem áll meg. A táblát a csarnok emelőeszközével, jellemzően daruval helyezik fel. Az asztal legfeljebb 32 600 kg-ot bír a 60 kW-ig terjedő konfigurációkban. A támasztóléc 30 kW-ig 5 mm, 40 kW-tól 8 mm vastag, a nagyobb teljesítményhez erősebb léc tartozik. A pontos kiosztást a táblaméret és a darabszám alapján a felmérésen egyeztetjük.
Mire jó a ferdevágás és a téglalap szelvény vágása?
A ferdevágás opcióval a gép a lemez élét szögben is vágja, így a hegesztési él előkészítése a vágással egy lépésben elkészül, és kimarad a külön élmegmunkálás. Ez hídelemeknél, nehéz acélszerkezeteknél és vastag lemezből hegesztett kereteknél rövidíti az átfutást. A nagy Z-löket miatt a gép 200 mm magas téglalap szelvényű cső egyik oldalát is ki tudja vágni, síklemez mellett. Ahol ilyen feladat csak alkalmanként fordul elő, nem kell hozzá külön csővágó gép, rendszeres csőgyártásra viszont a csővágó sorozataink valók. A ferdevágás igényét érdemes már az ajánlatkéréskor jelezni.
Miben különbözik a W32130 és az L sorozat?
Mindkettő széles és hosszú, nehéz táblára készült, a különbség a hosszban és a dinamikában van. A W32130 munkaterülete 3200 × 13200 mm, 120 m/perc sebességgel és 1,5 G gyorsulással dolgozik, ferdevágás opcióval. Az L sorozat 3250 mm széles, és 12,3, 16,3 vagy 24 m hosszban készül, 50 m/perc sebességgel és 0,5 G gyorsulással. Az L akkor indokolt, ha rendszeresen 13 m-nél hosszabb darabok készülnek. Ha a darabok elférnek a 13,2 m-es asztalon, a W32130 gyorsabb mozgással, rövidebb vágási idővel dolgozik, különösen sok rövid kontúrnál.
Milyen lemezvastagságig vág egy síklemez lézervágó?
A vágható lemezvastagság elsősorban a lézerteljesítménytől és az anyagtól függ. Nagyobb teljesítménnyel vastagabb lemez vágható. Azonos teljesítményen a szénacél oxigénes vágással vastagabban vágható, mint a rozsdamentes acél vagy az alumínium, amelyhez nitrogén segédgáz kell. A belépőszintű konfigurációk a vékony és közepes lemezre, a nagy teljesítményű gépek a vastag szerkezeti lemezre készültek. A vékony és közepes lemez adja a leggyorsabb vágást és a legtisztább vágóélt. A pontos határt a jellemző anyag és a kívánt élminőség együtt jelöli ki, ezért a konfigurációt ezekhez érdemes választani. A konkrét lemezre vonatkozó határt a helyszíni felmérésen adjuk meg.
Milyen segédgázt használ a síklemez lézervágás, és melyik anyaghoz melyik kell?
A síklemez fiber lézervágás két fő segédgázt használ: oxigént és nitrogént. Az oxigén szénacél vágásához gazdaságos, mert az égési reakció gyorsítja a vágást, viszont a vágóélen enyhe oxidréteg marad. A nitrogén rozsdamentes acélhoz és alumíniumhoz ajánlott: oxidációmentes, tiszta, sorjamentes vágóélt ad, ami a látható és a továbbmegmunkált éleknél fontos, cserébe magasabb gázfogyasztással jár. A nitrogénes üzemhez szükséges arányos szelep a G és a W sorozat 6 kW-os és kisebb konfigurációin opció, 12 kW-tól alapfelszereltség. A gáz kiválasztása az anyagtól, a vastagságtól és a kívánt élminőségtől függ, ezért sok üzem mindkettőt használja; a két gázt a sűrített levegővel együtt a segédgázokról szóló cikkünk veti össze.
Hány kW-os lézer kell a lemezvastagsághoz?
A szükséges lézerteljesítmény a jellemző anyagtól, a lemezvastagságtól és a kívánt vágási sebességtől függ. Tájékoztató jelleggel: a vékony és közepes lemezhez a belépőszintű konfiguráció elegendő, a vastagabb szénacélhoz és a rövidebb ciklusidőhöz nagyobb teljesítmény ajánlott, a vastag szerkezeti lemez és a nagy sorozat gazdaságos vágására pedig a 12 kW-tól induló nagy teljesítményű gépek készültek. Fontos, hogy a nagyobb teljesítmény nemcsak vastagabb anyagot vág, hanem a vékony lemezt is gyorsabban, ami nagy darabszámnál kapacitást ad. A konfiguráció választásához a jellemző anyag, a vastagság és a napi darabszám a döntő, ezeket a helyszíni felmérésen vesszük fel.
Mennyibe kerül egy síklemez lézervágó gép, és hogyan kérhetek ajánlatot?
A síklemez lézervágó gép ára a teljesítménytől, a munkaterülettől, a változattól és a kiegészítő felszereltségtől (automatizálás, porelszívás, csereasztal) függ, ezért minden ajánlat egyedi. A kompakt, belépőszintű gépek adják a legkedvezőbb belépési költséget, a nagyformátumú és nagy teljesítményű konfigurációk magasabb kategóriát képviselnek. A pontos árajánlathoz a jellemző anyagot, a lemezvastagságot, a munkaterületet és a napi darabszámot érdemes megadni. Ezeket az adatokat a helyszíni felmérésen együtt vesszük fel, és az eredmény alapján konkrét konfigurációs javaslatot és árajánlatot adunk. Így az ajánlat a valós termelési profilhoz igazodik, nem egy általános listaárhoz.
Vágható-e rézlemez a síklemez lézervágóval?
Igen, síklemez lézervágóink rézlemezt is vágnak, a vágófej rézvágásra alkalmas. A réz ugyanakkor másképp viselkedik, mint a szénacél: a fiber lézer hullámhosszán szobahőmérsékleten a sugárzás több mint 95%-át visszaveri, és gyorsan elvezeti a hőt, ezért az átszúrás a kritikus lépés. A vágható vastagságot a lézerteljesítmény, az elfogadható vágási idő és az anyagvastagság együtt határozza meg, így ugyanaz a lemez az egyik konfiguráción gazdaságosan, a másikon csak lassan vágható. Oxidmentes, forrasztható vágóélhez nitrogén segédgáz ajánlott, a további feltételeket a fiber lézeres rézvágásról szóló cikkünk foglalja össze. A konkrét anyagra vonatkozó határt a helyszíni felmérésen, az anyagminőség, a vastagság és a várható mennyiség alapján adjuk meg.
Miért a KAP Processing?
Tanácsadás
A tipikus táblaméret, a táblatömeg és a ferdevágási igény alapján megnézzük, hogy a 3,2 m széles asztal valóban kihasználható-e, vagy a W25125 is elég; a lézerteljesítményt 12 és 60 kW között ehhez méretezzük.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP-háttérrel, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljük át, hogyan illik a W32130 a gyártásához
Helyszíni felmérésen egyeztetjük a táblaméretet, az anyagot, a telepítés helyét, az alapozást és az áramellátást, és ehhez méretezzük a konfigurációt.
Hasonló termékek
Fedezze fel a síklemez program további tagjait
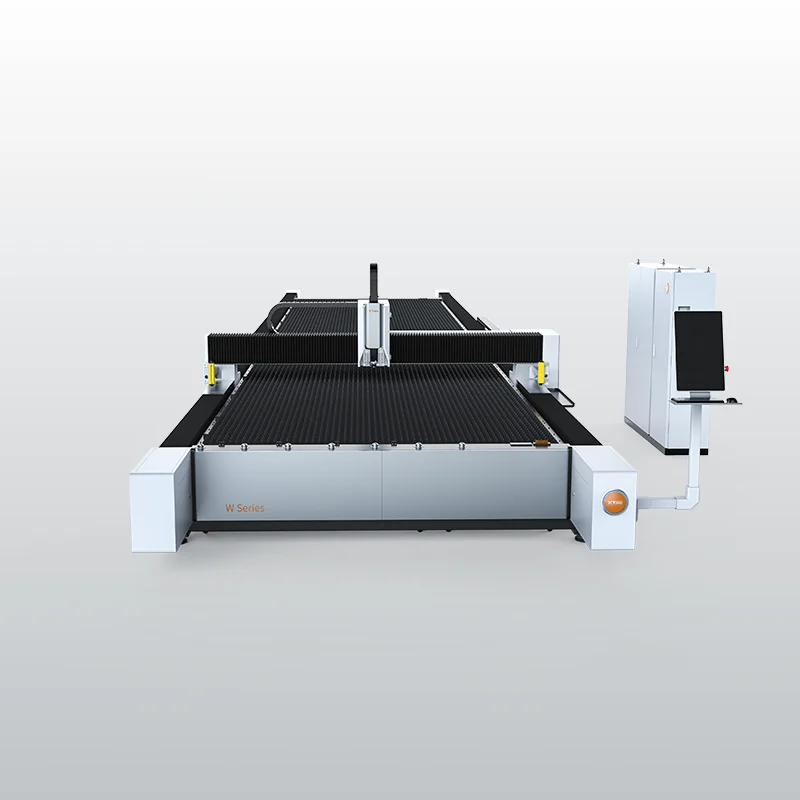
W25125 sorozat hosszú lemezes síklemez lézervágó
12,5 méteres lemez egyenes irányú vágása 6–40 kW teljesítményben, dupla biztonsági fényfüggönnyel és 19,6 t asztalterheléssel.
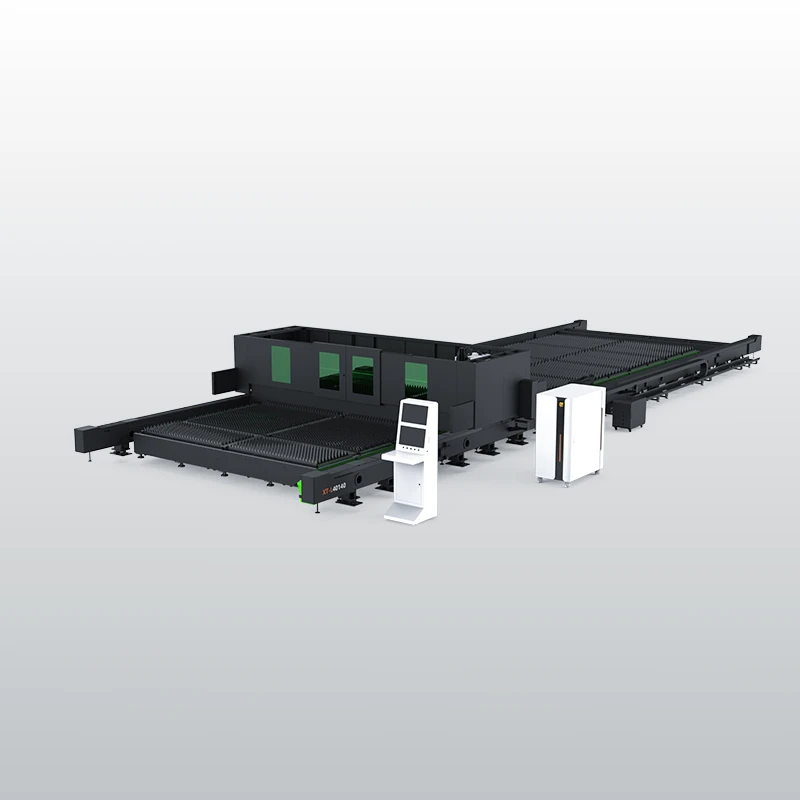
L sorozat extra-nagy formátumú síklemez lézervágó
Extra-nagy formátumú síklemez lézervágó 3250 mm széles, 12,3–24 m hosszú táblákhoz, 12–60 kW teljesítménnyel
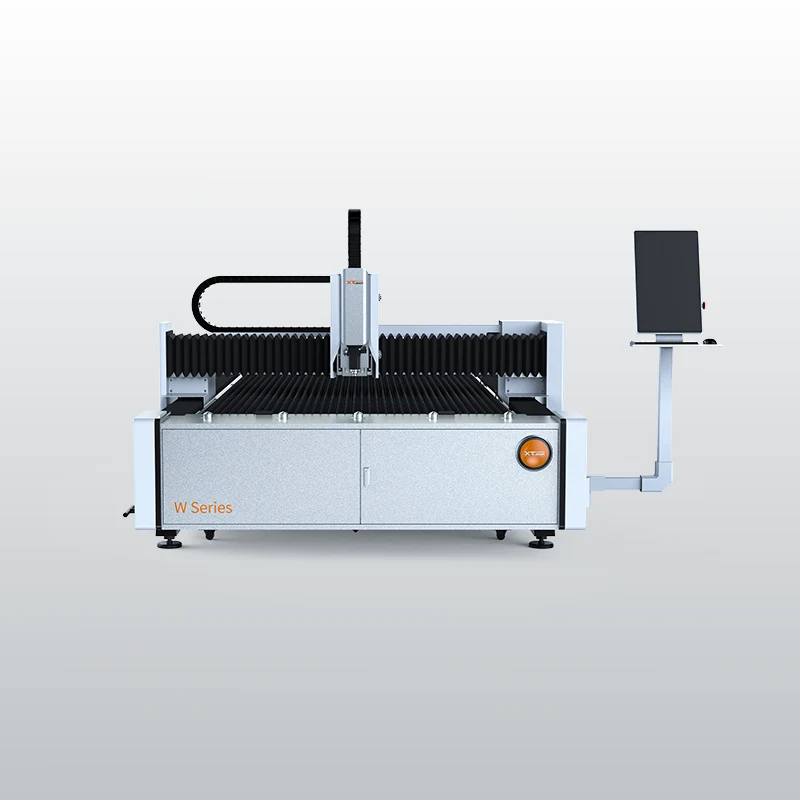
W sorozat síklemez lézervágó
A síklemez program gerince: hat munkaterület 1530 × 3050 mm-től 2540 × 8100 mm-ig, 3–30 kW teljesítménytartományban