
Alumínium lézervágása: visszaverődés, nitrogén, élminőség
AnyagokKAP ProcessingKözzétéve: frissítve: 6 perc olvasás
Az alumínium jól vágható fiber lézerrel, de másképp viselkedik, mint az acél: a lézersugár jelentős részét visszaveri, a hőt gyorsan elvezeti, és a felületén magas olvadáspontú oxidréteg van. A tiszta, sorjamentes élhez ezért nitrogén segédgáz, gondosan vezetett szúrás és a visszaverődésre felkészített lézerforrás kell. Az alábbiakban sorra vesszük, mi történik a vágási résben, és mit érdemes tisztázni a gépajánlatban.
Miért más az alumínium, mint az acél?
A fiber lézerforrás kb. 1,07 µm hullámhosszon sugároz. Ezen a hullámhosszon az acél a sugárzás jelentős részét elnyeli, az alumínium szobahőmérsékleten viszont a nagyobb részét visszaveri, a fényesre hengerelt felület különösen. A visszavert energia nem dolgozik a vágásban, egy része pedig a vágófejen át visszajuthat az optikába. Ezt a jelenséget a réznél még erősebben tapasztaljuk, ezért rézvágási cikkünk részletesen is bemutatja.
A második tényező a hővezetés. A tiszta alumínium hővezető képessége közel ötszöröse a szénacélénak: a bevitt hő gyorsan szétterjed a lemezben, ahelyett hogy a vágási résben maradna. Ugyanakkor az alumínium alacsony hőmérsékleten olvad, így ha az energia egyszer bejutott az anyagba, a vágás gyorsan halad. A folyamat ezért nagy teljesítménysűrűséget, pontos fókuszt és arányos előtolást kíván.
A harmadik a felület. Az alumíniumot levegőn mindig vékony oxidréteg borítja, amelynek olvadáspontja háromszor akkora, mint az alapanyagé. A lézernek ezt a réteget is át kell törnie, és a vágás közben az olvadék felületén újra képződő oxid rontja az él minőségét, ha a segédgáz oxigént enged a résbe.
| Anyag | Hővezető képesség, W/(m·K) | Olvadáspont, °C |
|---|---|---|
| Szénacél | kb. 50 | kb. 1 500 |
| Alumínium (tiszta) | kb. 235 | kb. 660 |
| Alumínium-oxid (a felületi réteg) | nem jellemző | kb. 2 070 |
Kerekített anyagtáblázati értékek szobahőmérsékleten; ötvözött alumíniumnál a hővezető képesség kisebb, de még mindig többszöröse a szénacélénak.
Az anyagok egymáshoz viszonyított viselkedését anyagáttekintésünk foglalja össze; az alumínium ott a visszaverő fémek csoportjába tartozik, a rézzel együtt.
Nitrogén és a sorjamentes él
Az alumíniumot jellemzően nitrogénnel vágják. A semleges gáz nem lép reakcióba az olvadékkal: a lézer olvaszt, a nagy nyomású nitrogén pedig kifújja az olvadt fémet a vágási résből. Az eredmény oxidmentes, fémesen fényes él, amely további megmunkálás nélkül hegeszthető, szerelhető vagy festhető. Oxigénnel az alumínium nem ad használható élt: a résben keletkező oxid nem folyik ki rendesen, érdes, sötét felületet és tapadó salakot hagy.
Alumíniumnál a leggyakoribb élhiba a sorja az alsó élen. Akkor keletkezik, ha az olvadék nem távozik teljesen a résből, és az alsó peremen megdermed. Oka lehet a kevés gáz, a nem megfelelő nyomás, a kopott vagy szennyezett fúvóka, illetve a rossz fókuszhelyzet. A sorjamentes él ezért nem pusztán a lézerteljesítményen múlik: a gázellátásnak nyomásban és mennyiségben is méretezettnek kell lennie, a fúvókát pedig rendszeresen ellenőrizni kell.
A W, a G, az L és az A sorozaton a nitrogén arányos szelepe 12 kW-tól gyári alap, 6 kW-ig opció; vele a gáznyomás a vágási programból, anyagonként és vastagságonként állítható. Vékony alumíniumon, ahol az él nem látható, a sűrített levegő is szóba jöhet költségkímélő megoldásként; ennek ára az enyhén elszíneződött él és a nagyobb sorjahajlam. A három segédgáz összevetését segédgázról szóló cikkünk tartalmazza.
A fókuszhelyzet alumíniumnál szintén eltér az acélon megszokottól. Nitrogénes vágásnál a fókuszt jellemzően a lemez belsejébe, vastagabb anyagnál mélyebbre helyezik, hogy a rés lefelé ne szűküljön, és az olvadék akadálytalanul távozzon. A helyes értéket a vágófej automatikus fókuszállítása a programból veszi, de az anyagváltásnál ezt is ellenőrizni kell: egy acélra beállított program alumíniumon sorjás élt ad.
Szúrás alumíniumon
A szúrás az alumíniumvágás kritikus pillanata. Amíg a sugár nem hatolt át az anyagon, a sugárzás nagy része visszaverődik, a hő pedig elvezetődik a pontból. A túl gyors, teljes teljesítményű szúrás fröcskölést okoz: az olvadt fém a fúvókára és a védőablakra csapódik, ami a következő vágások minőségét is rontja. A túl lassú szúrás feleslegesen melegíti a lemezt, és nagy, szabálytalan furatot hagy.
A vezérlőrendszerek ezért többlépcsős szúrási programot használnak: a teljesítmény, az impulzusozás és a fúvóka magassága lépésenként változik, amíg az anyag át nem szakad, és a vágás csak ezután indul a kontúron. A többlépcsős átszúrás a W25125 sorozat vezérlésének is része.
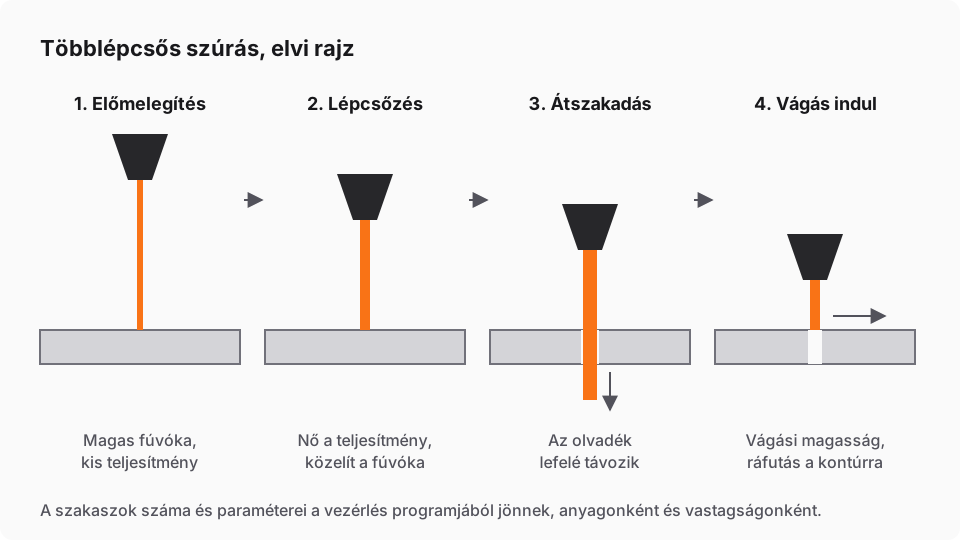
Gyakorlati fogás a szúrási pont helye is. Ha a szúrás a hulladék oldalon, a kontúrtól kis távolságra történik, és a sugár egy rövid ráfutással érkezik a kontúrra, a szúrás nyoma nem marad az alkatrészen. Kis furatoknál és sűrű mintázatnál ez a beállítás az élminőség egyik legfontosabb tényezője.
Visszaverődés-védelem: mit kérdezzen a gépajánlatban?
Alumíniumnál a visszaverődés kockázata elsősorban a gépre vonatkozik: a visszavert sugárzás egy része a vágófejen és az optikai szálon át a lézerforrásig juthat. Ha a gyártásában rendszeresen szerepel alumínium, az ajánlat összevetésekor érdemes az alábbiakra rákérdezni:
- Lézerforrás: rendelkezik-e visszaverődés elleni védelemmel, és a gyártó az adott teljesítményen engedi-e a tartós alumíniumvágást.
- Vágófej: hogyan védi az optikát a védőablak, milyen érzékelők figyelik a fej állapotát, és mennyi idő a védőablak cseréje.
- Vezérlés: van-e kész szúrási és vágási paraméterkészlet alumíniumra, és ez az Ön ötvözetére és vastagságára igazítható-e.
- Garancia: a garanciális feltételek kifejezetten említik-e a visszaverő anyagok vágását.
- Próbavágás: lehetséges-e a saját anyagán, a saját alkatrészrajzán.
Ezekre a kérdésekre a válasz forrásonként és vágófejenként eltér, ezért a konkrét konfigurációra adjuk meg, írásban.
Ötvözetek, felületek és csövek
A lemezgyártásban leggyakrabban a tiszta, az AlMg- (például 5754) és az AlMgSi-ötvözetekkel (például 6082) találkozunk. Az ötvözetek lézeres szempontból hasonlóan viselkednek: a kisebb hővezető képesség valamivel kedvezőbb, a fő kérdések ugyanazok. Az ötvözetnél gyakran többet számít a felület állapota. A fényesre hengerelt lemez erősebben ver vissza, mint a matt, a védőfóliás lemeznél pedig a fóliát a vágóprogramnak külön kell kezelnie. Az eloxált és a festett alumíniumlemezre a bevonatos lemezek külön szempontjai is érvényesek: az anódos oxidréteg és a festék a vágási zónában másképp viselkedik, mint az alapanyag.
Alumíniumcső és -profil is vágható lézerrel. Csővágóink anyaglistáján szerepel az alumínium, a TP sorozat például 1,5 kW-tól rendelhető. Csőnél két további szempont jön be: a cső belsejében a túloldali fal kapja a maradék sugárzást, amelyet a fényes belső felület szór, és a puha, vékony falú cső a tokmány szorításától deformálódhat. A szorítóerőt és az alátámasztást ezért a konkrét csőhöz állítjuk be.
Lemeznél és csőnél egyaránt számít a tárolás is. A nedves, kondenzvizes vagy erősen szennyezett felületen vastagabb, egyenetlen oxidréteg képződik, amely a szúrást és az élminőséget is rontja. A tiszta, száraz helyen tárolt anyag kiszámíthatóbban vágható.
Miért nincs ebben a cikkben vastagságtábla?
Az interneten sok helyen található kW–vastagság táblázat alumíniumra. Ezek jellemzően ideális feltételekre szólnak, és nem választják szét, meddig vág egy gép egyáltalán, és meddig vág még jól, gazdaságos idő alatt, tiszta éllel. A kettő között nagy a különbség: a gazdaságos sáv határa az elvárt élminőségtől, az ötvözettől, a gáztól és a gyártási ütemtől is függ.
Síklemez lézervágóink teljesítménye 1,5 kW-tól (A sorozat) 60 kW-ig (G, W32130 és L sorozat) terjed. Hogy ebből melyik szint illik egy alumíniumot vágó gyártáshoz, azt nem a legvastagabb alkalmi darab dönti el, hanem a leggyakoribb vastagság és a hozzá tartozó vágási idő. Ezt a síklemez lézervágók közül a konkrét anyagra és alkatrészre adjuk meg, szükség esetén próbavágással.
Összefoglalás
Az alumínium visszaveri a fiber lézer fényét, gyorsan vezeti a hőt, és magas olvadáspontú oxidréteg borítja. A tiszta, sorjamentes élhez nitrogén, méretezett gázellátás, többlépcsős szúrás és a visszaverődésre felkészített lézerforrás kell, és ezt a gépajánlatban érdemes írásban tisztázni. Ha az alumínium rendszeresen szerepel a gyártásában, a felmérésen a jellemző ötvözetre, vastagságra és élminőségre méretezzük a teljesítményt és a gázellátást.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.
Anyagok
Rézvágás fiber lézerrel: mikor működik, és mi kell hozzá?
A réz fiber lézerrel vágható. Hogy egy gép milyen vastag rezet vág, azt a lézerteljesítmény, a vágási idő és az anyagvastagság együtt határozza meg.