
Lézeres csővágás: mikor érdemes külön csővágót venni?
Csővágás és profilokKAP ProcessingKözzétéve: frissítve: 6 perc olvasás
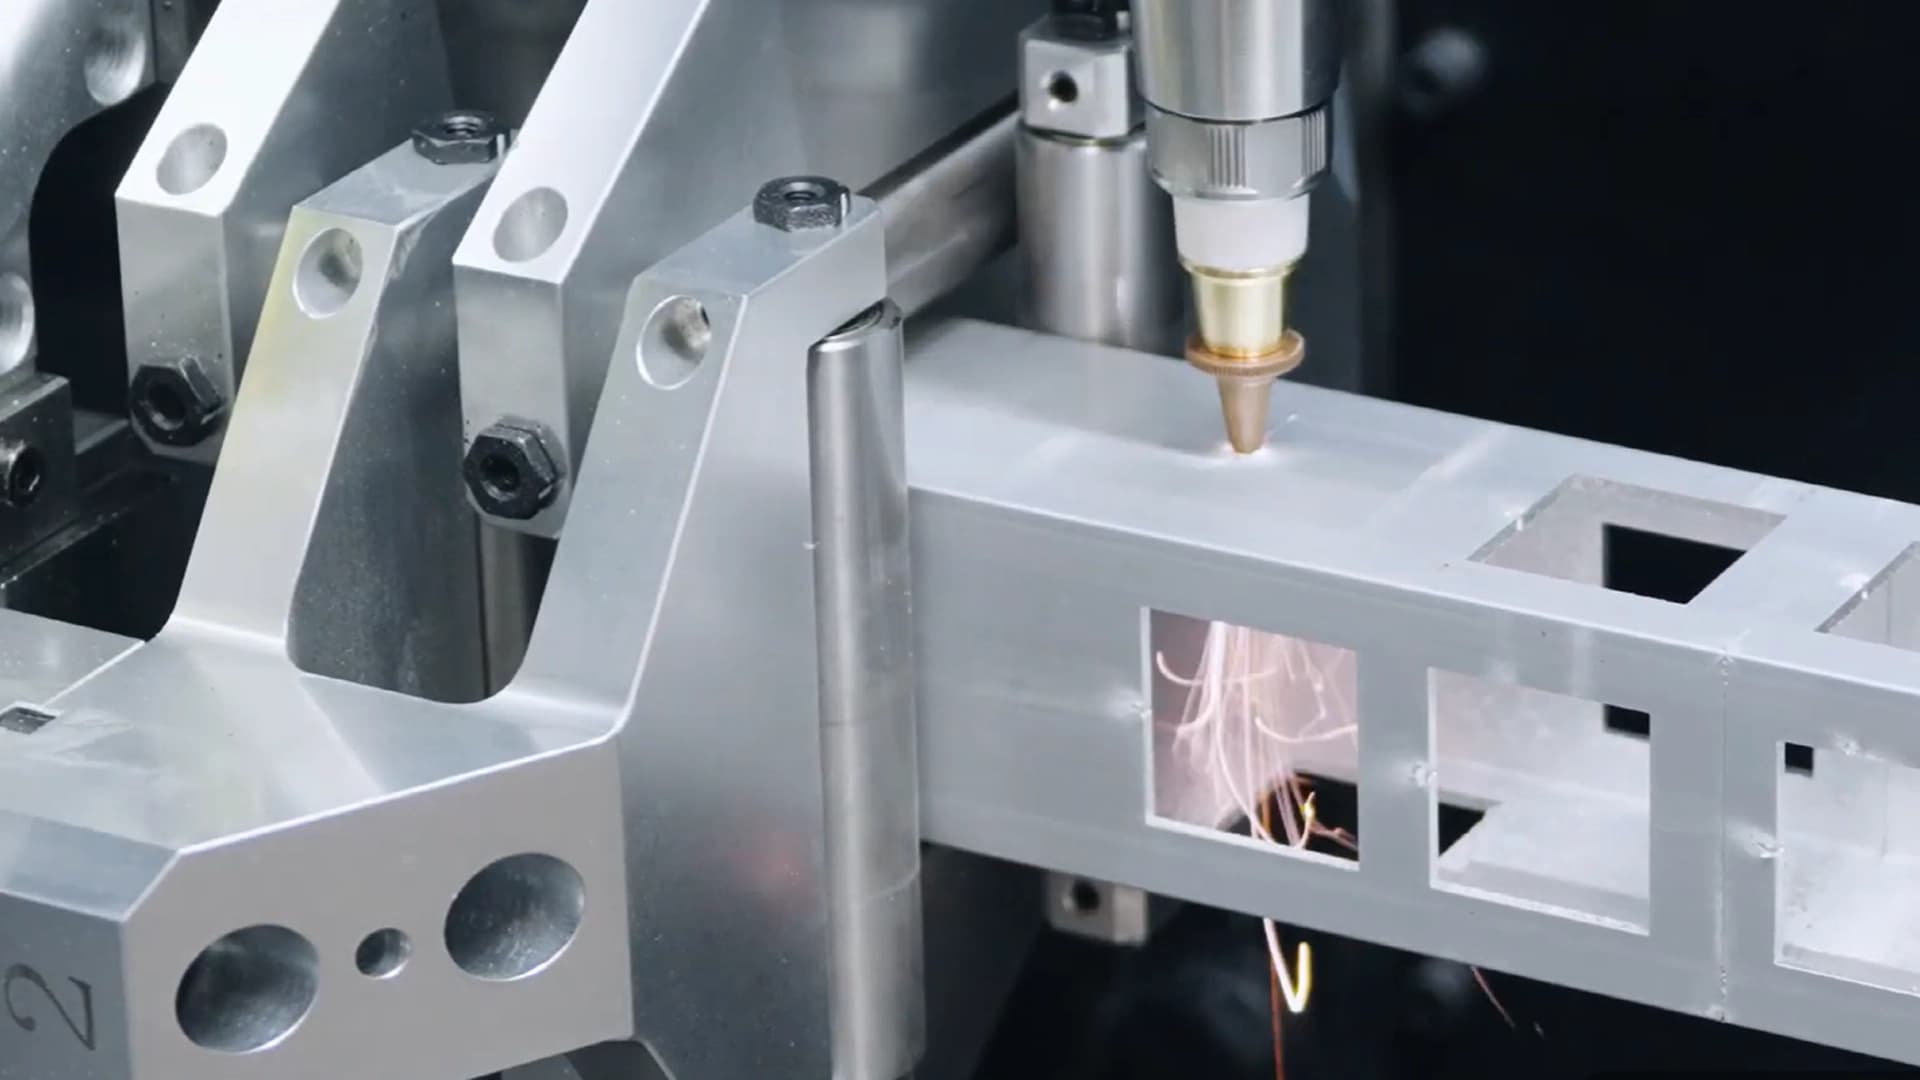
Ha a gyártásban a cső és a profil darabolása, furatolása és illesztése rendszeres feladat, a lézeres csővágó egyetlen felfogásban végzi el azt, amihez ma fűrész, fúró, jelölés és sorjázás kell. Érdemes külön csővágót venni, ha a csőmunka mennyisége egy gépet ütemesen leköt, ha a pontos illesztés a hegesztésnél időt spórol, vagy ha a bonyolult csőgeometriák ma bérmunkában készülnek. A gépcsalád kiválasztását az átmérő, a csőhossz, a profiltípus és a darabszám dönti el.
Mit csinál a csővágó másképp?
A síklemez lézervágó a nyugvó táblából vág ki alkatrészt. A lézeres csővágóban a csövet tokmányok fogják és forgatják, a vágófej pedig a cső hossza mentén halad. Így a palást bármely pontján vághat: darabolhat derékszögben vagy ferdén, furatot, hosszlyukat és kivágást készíthet, és a csővégeken illesztési kontúrt vághat, amely a másik csőhöz simul.
A lézer, a vágófej és a segédgáz ugyanúgy működik, mint a síklemez-gépen (a folyamatot a fiber lézervágó működéséről szóló cikkünk mutatja be). A különbség a megfogásban és a mozgatásban van: a tokmányok szorítóereje, a cső alátámasztása és a forgatás pontossága határozza meg, milyen pontos lesz az alkatrész, és mennyi maradék csővég, azaz hagyaték marad a vágás végén.
A csővágó ezért nem egyszerűen „cső alakú síklemez-gép”. Az egész gép a forgatás, a befogás és a hosszú, nehéz szálak kezelése köré épül, és ettől lesz hatékony ott, ahol a csőmunka rendszeres.
Mit vált ki egy felfogásban?
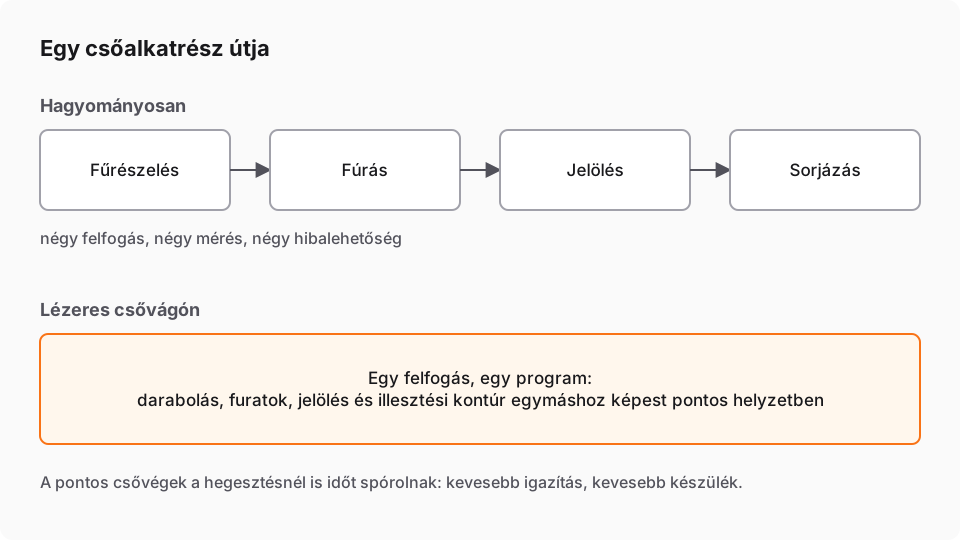
A hagyományos csőmegmunkálás több gépen és több kézen megy át. A szálat fűrésszel darabolják, a furatokat fúrón vagy megmunkálóközpontban készítik, a pozíciókat kézzel jelölik, a darabokat sorjázzák, és a hegesztésnél illesztik, ami gyakran utólagos igazítást kér. Minden lépés egy újabb felfogás, egy újabb mérés és egy újabb hibalehetőség.
A lézeres csővágón ugyanez egy programból fut. A darabolás, a furatok, a kivágások és a csővégek illesztési kontúrja egy felfogásban, egymáshoz képest pontos helyzetben készül. A vágóprogram jelölést is gravírozhat a csőre, például alkatrészszámot vagy szerelési jelet, így a darab a szerelésnél is azonosítható.
A legnagyobb nyereség sokszor nem a vágásnál, hanem utána jelentkezik. Ha a csővégek pontos illesztéssel készülnek, a hegesztő kevesebbet igazít, a szerkezet kevesebb készülékkel áll össze, és a méretpontosság a teljes szerelvényen megmarad. A hegesztési élelőkészítéshez szükséges ferde vágást, a fazettavágást több csővágónk gyári alapként tudja.
Tipikus feladatok
- Bútor- és könnyűszerkezetek: székvázak, asztalkeretek, polcrendszerek vékony falú kör- és négyszögszelvényből, nagy darabszámban.
- Tartószerkezetek és csővázak: zártszelvényes vázak, keretek, állványok, ahol a pontos illesztés a hegesztési időt csökkenti.
- Gépvázak és berendezések: gépkeretek, szállítórendszer-elemek, burkolattartók.
- Csővezeték és energiaipar: nagyobb átmérőjű csövek darabolása és élelőkészítése hegesztéshez.
- Szerkezeti acél előgyártás: I- és H-tartók darabolása, furatolása és kivágása a fűrész és a fúrósor helyett.
Döntési szempontok
Átmérő és profiltípus. A csővágót a leggyakoribb csőméretekre kell választani, a legnagyobb és a legkisebb szélső értékkel együtt. Kör-, négyzet- és téglalap-szelvényt minden csővágó vág; a nyitott profilok (U, L, I, H) már külön megfogást, a nagy szerkezeti profilok külön géptípust kívánnak.
Csőhossz és tömeg. A beszerzett szálhossz és a cső tömege határozza meg a gép hosszát, a tokmányok teherbírását és az alátámasztást. A hosszú, nehéz cső a saját súlya alatt belóg, ezt a gép támasztórendszerének kell kezelnie.
Darabszám és ütem. Kis sorozatnál és vegyes munkánál a gyors átállás és az egyszerű programozás a fontos. Nagy sorozatnál az automatikus adagolás és kirakás adja a kapacitást, mert a gép így kezelő nélkül is végigvághat egy köteget.
Hagyaték. Minden csővágás végén marad egy csővég, amelyet a tokmány fog. Hogy ez mekkora, a tokmányok számán és elrendezésén múlik: a háromtokmányos gépek a vágás végén is meg tudják fogni a csövet, így a maradék csökkenthető vagy maradékmentes vágás érhető el. Drága anyagnál és nagy darabszámnál ez érdemi anyagmegtakarítás.
Élelőkészítés. Ha a csövek hegesztésre mennek, a fazettavágás gyári megléte vagy opciós lehetősége külön szempont.
Melyik gépcsalád melyik feladathoz?
| Sorozat | Átmérő | Jellemző | Teljesítmény |
|---|---|---|---|
| THP | Φ15–90 mm | nagysebességű kiscsővágó, gyári automatikus adagolás | 1,5–3 kW |
| TK | Φ10–240 mm | kéttokmányos, nyolc konfiguráció, 6,5 és 12,5 m közötti csőhossz | 1,5–6 kW |
| TP | Φ10–240 mm | háromtokmányos, maradékmentes vágás, ±45° fazettavágás gyári alapként | 1,5–12 kW |
| TX | Φ40–360 mm | háromtokmányos, legfeljebb 1 600 kg csőtömeg, gyári fazettavágás | 3–20 kW |
A THP a kis átmérőjű csövek nagy sorozatú vágására készült: 200 ford./perc tokmány-fordulatszámmal és 1 G gyorsulással dolgozik, az adagolás gyárilag automatikus. A TK kéttokmányos felépítése a vegyes, közepes csőméretekhez illik, a hagyaték a TK-90 és a TK-120 konfiguráción 0–50 mm. A TP háromtokmányos, maradékmentes vágásra képes gép, gyári fazettavágással. A TX a nagy átmérőjű és nehéz csövekhez készült, Φ360 mm-ig és 1 600 kg csőtömegig.
A hengerelt I- és H-tartók a profilacél lézervágó feladata: a HPC sorozat 12,5 m profilhosszig vágja az I-tartót 20a és 63c között, valamint a HW, HM és HN H-tartót.
Lemez és cső egy gépen?
Ha a gyártásban a lemez és a cső aránya vegyes, és a hely vagy a beruházás egyetlen gépre koncentrálódik, a kombinált lemez- és csővágó is szóba jöhet. A WT sorozat öt síklemez-formátummal dolgozik 1,5 × 3 m-től 2,5 × 6 m-ig, és mellette Φ10–240 mm-es csövet vág 6 m hosszig.
A kombinált gép akkor jó választás, ha egyik feladat sem köti le egész nap a gépet. Ha a csőmunka rendszeres, és mellette a lemezvágás is, két külön gép rendszerint jobban illeszkedik a gyártáshoz, mert a két feladat nem vár egymásra. A döntés alapja a két feladat aránya és a napi darabszám; a gépválasztás többi szempontját gépvásárlási útmutatónk foglalja össze.
Anyagok csövön
A csővágók anyaglistája ugyanaz, mint a síklemez-gépeké: szénacél, rozsdamentes acél, alumínium és réz. A csőnek két sajátos kockázata van. Amikor a sugár átvágja a felső falat, a maradék energia a cső belsejében a szemközti falra esik; a visszaverő anyagoknál a paraméterezésnek erre is ügyelnie kell. A vékony falú, puha cső pedig a tokmány szorítóerejétől deformálódhat, ezért a szorítóerő és a pofák kialakítása is része a beállításnak. Az anyagok sajátosságait anyagáttekintésünk foglalja össze.
Mikor maradhat a fűrész?
A lézeres csővágó nem minden csőmunkára a jó válasz. Ha a gyártásban a cső csak derékszögű darabolást kap, furat, kivágás és illesztés nélkül, és a darabszám alacsony, egy jó szalagfűrész sokáig elég lehet. Ugyanígy, ha a csőalkatrészek zöme olyan méretű, amelyet egyetlen csővágó sem fog meg gazdaságosan, vagy a csőmunka csak alkalmi, a bérmunka lehet a jobb út.
A váltás jele rendszerint az, hogy a csőalkatrészeken egyre több a második és a harmadik művelet: furat a fűrészelés után, jelölés a fúrás után, igazítás a hegesztésnél. Ahol ezek a lépések összeadódnak, és a hegesztőműhely a pontatlan illesztésre vár, ott a csővágó a teljes folyamatot rövidíti, nem csak a vágást. A felmérésen ezért nem csak a csőméreteket, hanem a csőalkatrészek teljes műveletsorát is végignézzük.
Összefoglalás
A lézeres csővágó ott éri meg, ahol a csőmunka rendszeres: egy felfogásban darabol, furatol, jelöl és illesztést vág, és a pontos illesztés a hegesztésnél is időt spórol. A gépcsaládot az átmérő, a csőhossz, a profiltípus, a darabszám és a hagyatékkal szembeni elvárás határozza meg, a kiscsővágótól a nagy átmérőjű gépig és a profilacél lézervágóig. A felmérésen a jellemző csöveiből és alkatrészeiből indulva javasoljuk a konfigurációt.
Kapcsolódó cikkek
Beruházás és gépválasztás
Lézervágó gép vásárlása: 12 kérdés, amit a döntés előtt tisztázzon
A jó gépválasztás nem a kW-tal kezdődik: az anyagból, a mennyiségből és az ütemből következik a géptípus, a formátum, a kivitel, és csak utána a teljesítmény.
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Technológia
Hogyan működik a fiber lézervágó?
A szálas lézerforrás fényét optikai szál viszi a vágófejbe, a fókuszált sugár megolvasztja a fémet, a segédgáz kifújja a résből, a CNC végigvezeti a kontúron.