
Nyitott vagy zárt lézervágó: mikor melyik kivitel indokolt?
Beruházás és gépválasztásKAP ProcessingKözzétéve: frissítve: 6 perc olvasás
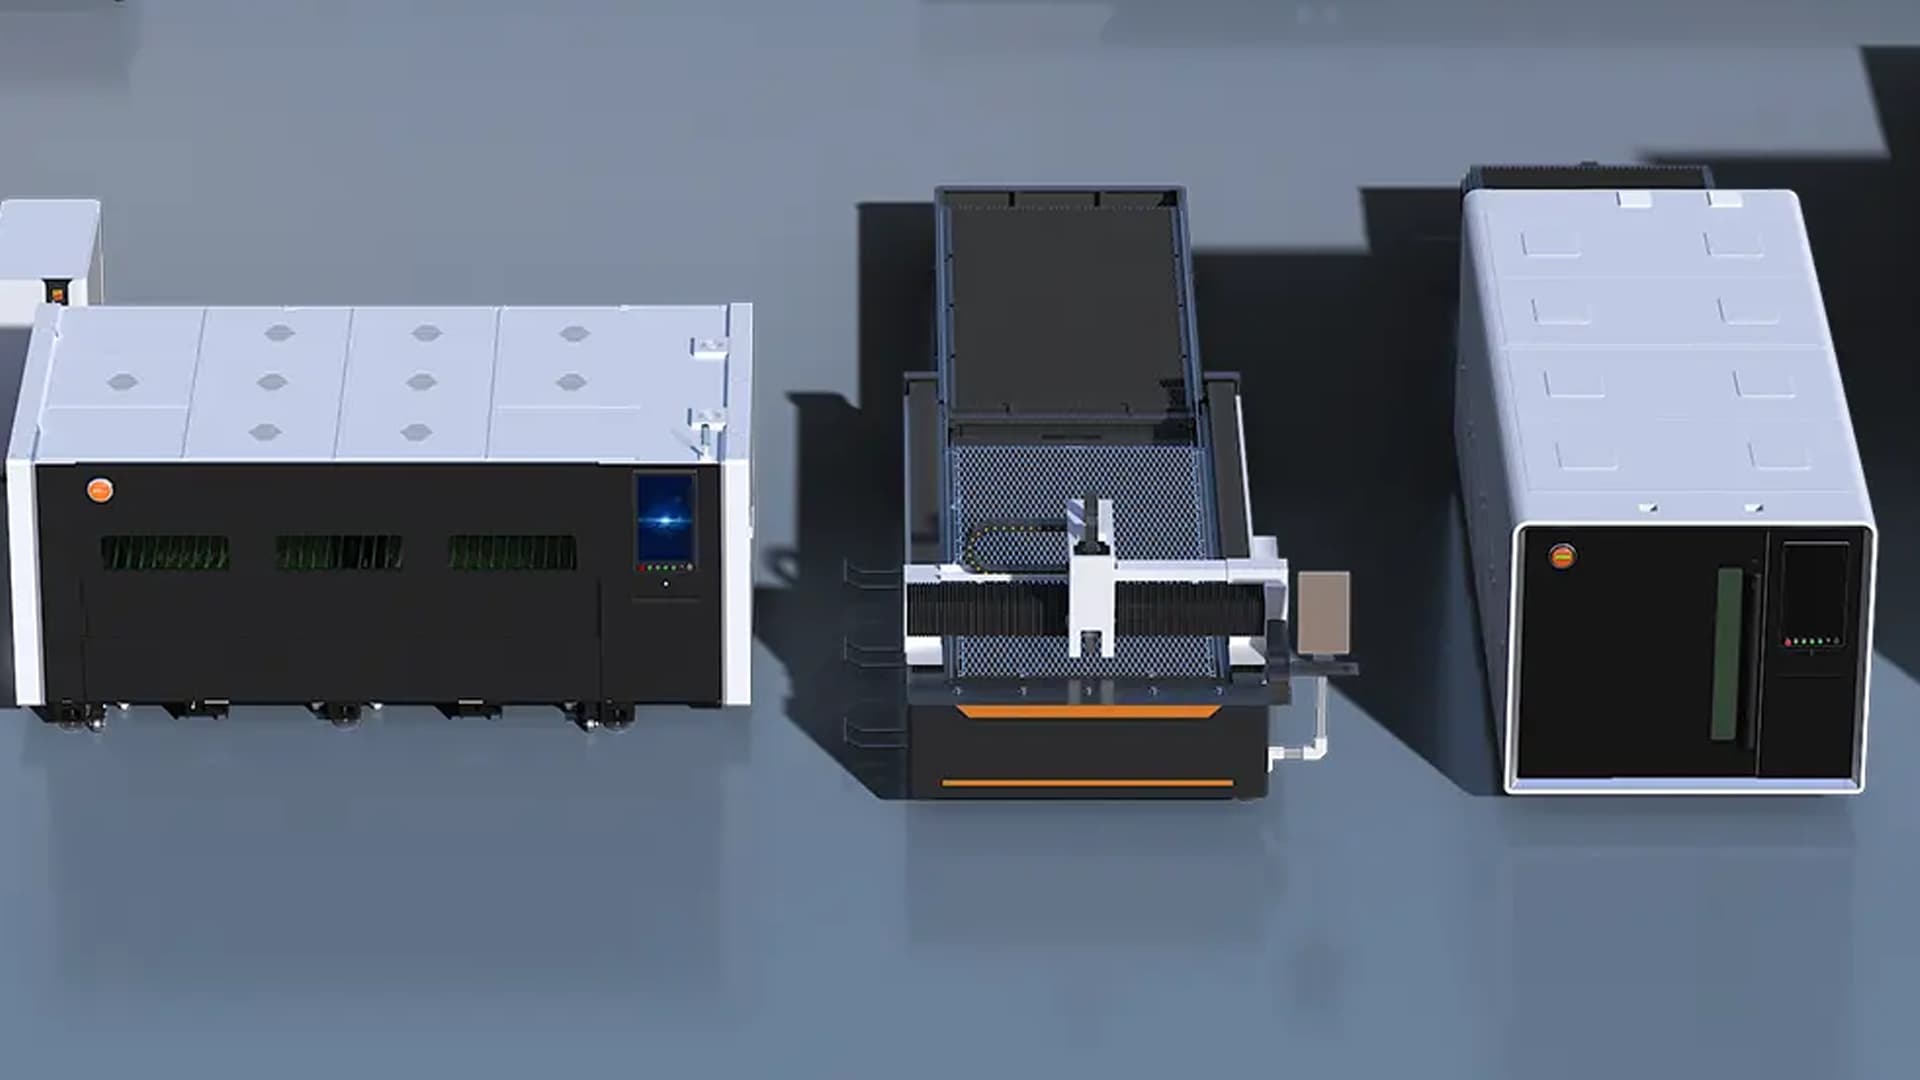
A zárt burkolat három dologtól véd: a szórt lézersugárzástól, a vágásnál keletkező füsttől és portól, valamint a szikrától. Zárt kivitel akkor indokolt, ha a gép forgalmas csarnokrészben áll, ha bevonatos, horganyzott vagy erősen füstölő anyagot vág, vagy ha a megrendelő auditálja a munkakörnyezetet. A nyitott gép fényfüggönnyel ott jó választás, ahol a gép elkülönített területen áll, nagy táblákat darus betöltéssel kezelnek, és a vágott anyagok nem kívánnak különleges elszívást.
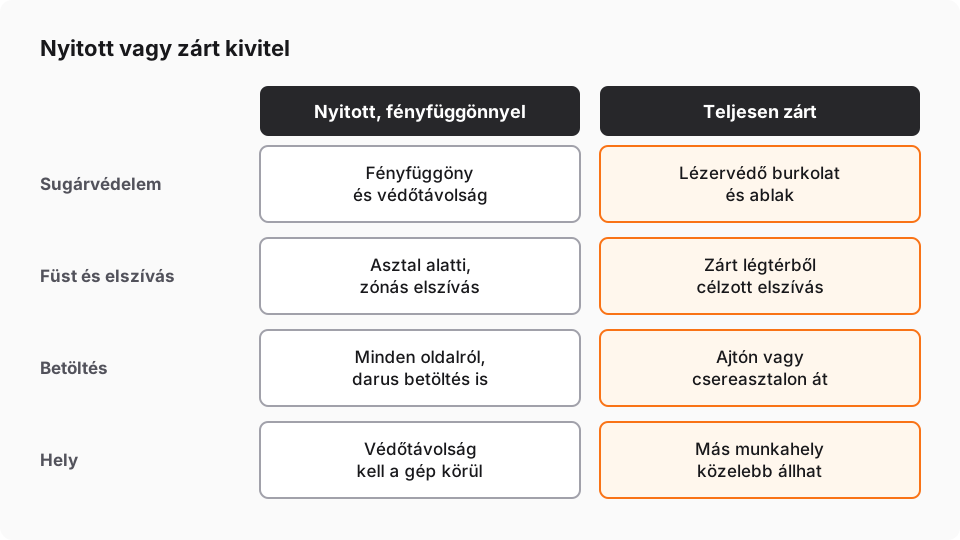
Mit véd a burkolat?
Szórt sugárzás. A fiber lézer sugárzása szabad szemmel nem látható, de a szemre veszélyes, és nemcsak a közvetlen sugár, hanem a munkadarabról szórt és visszavert sugárzás is. A zárt burkolat lézervédő ablakokkal ezt a vágótérben tartja, így a gép körül külön védőeszköz nélkül lehet dolgozni.
Füst és por. A vágásnál fémgőz, oxidpor és a bevonatokból származó bomlástermék keletkezik. Zárt vágótérből ezek célzottan, kisebb légmennyiséggel elszívhatók, mert nem keverednek a csarnok levegőjével.
Szikra és fröccsenés. A vágás szikrát és olvadékcseppeket szór, különösen szúrásnál és vastagabb anyagon. A burkolat a környező anyagot, a gépet kezelő embert és a csarnok többi részét is védi.
Emellett a zárt burkolat a zajt is csökkenti, és a vágóteret a csarnok porától, huzatától is elválasztja.
Nyitott gép fényfüggönnyel: mikor elég?
A nyitott kivitelnél a munkaasztal kívülről hozzáférhető, a biztonságot a gép körüli fényfüggöny adja: ha valaki belép a védett zónába, a gép megáll. Ez a megoldás elterjedt a nagy formátumú gépeknél, ahol a teljes burkolat nagyon nagy lenne, és ahol a táblákat darus vagy villás betöltéssel kezelik. A 12,5 m-es munkaterületű W25125 és a 12,3–24 m hosszú táblákhoz készült L sorozat is dupla biztonsági fényfüggönnyel dolgozik.
A nyitott kivitel ott jó választás, ahol:
- a gép elkülönített, erre kijelölt területen áll, nem forgalmas átjáró mellett,
- a vágott anyagok zömmel csupasz acél, rozsdamentes acél vagy alumínium, bevonat nélkül,
- a nagy vagy nehéz táblák betöltése daruval vagy targoncával történik,
- a füstelszívás a vágóasztal alól, zónákra osztva is elég hatékony.
A fényfüggöny a belépést figyeli, a szórt sugárzás ellen a gép körüli védőtávolság és a csarnokrész kialakítása véd. A nyitott gép telepítésénél ezért a helyszín kialakítása a biztonsági koncepció része.
Mikor indokolt a zárt kivitel?
Bevonatos és horganyzott anyag. A cinkbevonat vágásnál cink-oxid füstöt, a festett és porszórt bevonat bomlásterméket ad. Ha ezek rendszeresen szerepelnek a gyártásban, a zárt vágótérből célzott elszívás a munkahelyi levegő tisztaságának egyszerűbb útja. A horganyzott lemez vágásának részleteit külön cikkben tárgyaljuk. A festett, eloxált és alumínium–cink bevonatú lemezek szempontjait a bevonatos lemezek lézervágásáról szóló cikk gyűjti össze.
Forgalmas vagy vegyes csarnok. Ha a gép közelében más munkák is folynak, például szerelés, hegesztés vagy anyagmozgatás, a zárt burkolat az embereket és a környező munkahelyeket is védi, a sugárzás, a szikra és a füst egyaránt a vágótérben marad.
Audit és megrendelői elvárás. Egyes megrendelők, például az autóipari, az orvostechnikai vagy az élelmiszeripari beszállítói láncban, auditálják a munkakörnyezetet. A zárt, lézervédett vágótér itt egyértelműbben dokumentálható.
Precíziós munka. A zárt vágótérben a gép a csarnok huzatától és porától is védett, és a hőmérséklet is kevésbé ingadozik. Precíziós alkatrészeknél ez a stabil működés része.
Elszívás: miért számít a vágótér?
Az elszívás hatékonysága azon múlik, mennyi levegőt kell megmozgatni ahhoz, hogy a füst ne jusson ki a csarnokba. Nyitott gépnél a vágóasztal alatti, zónákra osztott elszívás a vágófej alatti szakaszt szívja, de a füst egy része felfelé is távozhat. Zárt gépnél a teljes vágótér zárt légtér, amelyből a füst kisebb légmennyiséggel, célzottan elszívható.
Mindkét kivitelnél igaz, hogy az elszívót és a szűrőt a vágott anyagokhoz kell méretezni. Bevonatos és horganyzott lemeznél szigorúbb szűrési fokozat kell, mint csupasz acélnál.
Betöltés, hely és kezelhetőség
A nyitott gép asztala minden oldalról hozzáférhető, ami a nagy táblák darus betöltését és a hosszú alkatrészek kivételét egyszerűsíti. A zárt gépnél a betöltés a fülke ajtaján vagy a csereasztalon át történik. A csereasztalos zárt gépeken ez nem hátrány: amíg a fülkében az egyik asztalon vágás folyik, a fülkén kívüli asztalra lehet felrakni az új lemezt és leszedni a kész darabokat. A G sorozat teljesen zárt, lézervédett fülkével és 25–40 másodperces asztalcserével, a GPX sorozat teljesen zárt kivitelben, kétállomásos csereasztallal készül.
A helyigény a kivitelen túl a formátumtól függ. A belépőszintű, kompakt H sorozat 9 m² alapterületen fér el, az A sorozat A1530 változata teljesen zárt burkolattal 20 m² alatti alapterületen. A zárt burkolat a gép körüli védőtávolság igényét is csökkenti, így forgalmasabb csarnokban is közelebb állhatnak hozzá más munkahelyek.
Utólag is dönthet?
A kivitel a gép felépítésének része, nem utólag hozzáadható kiegészítő. Egy nyitott gép utólagos beburkolása ritkán gazdaságos, és a lézervédelmi, elszívási és betöltési kérdéseket is újra kell tervezni hozzá. Ezért érdemes a döntést a beszerzés előtt meghozni, és nem csak a mai anyagokra, hanem a következő évek várható megrendeléseire is gondolni.
Ha a gyártásban ma csak csupasz acél szerepel, de a megrendelők között megjelennek a horganyzott vagy festett alkatrészek, vagy a gép később forgalmasabb csarnokrészbe költözhet, ez a zárt kivitel felé billentheti a mérleget.
Gyakori tévhitek
„A zárt gép csak drágább, ugyanazt vágja.” A vágás valóban ugyanaz, a különbség a vágás körüli környezetben van: a sugárvédelemben, a füst kezelésében és abban, hogy a gép körül milyen munkák folyhatnak. Hogy ez megéri-e, az anyagokból és a csarnokból derül ki, nem a gép adatlapjából.
„A fényfüggöny ugyanazt tudja, mint a burkolat.” A fényfüggöny a belépést figyeli, és megállítja a gépet, ha valaki a veszélyes zónába lép. A szórt sugárzást, a füstöt és a szikrát nem tartja vissza, ezeket a helyszín kialakításának és az elszívásnak kell kezelnie.
„A zárt gépnél lassabb a betöltés.” Csereasztalos zárt gépen a betöltés és a kirakás vágás közben, a fülkén kívül történik, így a gép állásideje kicsi. Lassabb csak ott lehet, ahol a nagy táblákat darusan kell beemelni, és a fülke ezt nehezíti.
Mit kérdezzen a gépajánlatnál?
- Milyen kivitelű a gép, és milyen lézervédelmet ad a burkolat vagy a fényfüggöny?
- Hogyan történik az elszívás: asztal alatt, zónákra osztva, vagy zárt vágótérből?
- Milyen szűrési fokozat ajánlott az Ön anyagaihoz, különösen horganyzott és bevonatos lemezre?
- Hogyan történik a betöltés és a kirakás, és ez hogyan illeszkedik a csarnok anyagmozgatásához?
- Mekkora helyet és védőtávolságot igényel a gép a telepítési helyen?
Kivitel sorozatonként
| Sorozat | Kivitel | Munkaterület |
|---|---|---|
| H | kompakt, belépőszintű | 1 530 × 3 050 mm |
| A | teljesen zárt | legfeljebb 1 530 × 3 050 mm |
| G | teljesen zárt, lézervédett fülke, csereasztal | négy munkaterület |
| GPX | teljesen zárt, kétállomásos csereasztal | 1 530 × 3 050 és 2 030 × 4 050 mm |
| W25125 | nyitott, dupla biztonsági fényfüggöny | 2 540 × 12 500 mm |
| L | nyitott, dupla biztonsági fényfüggöny | 3 250 mm széles, 12,3 és 24 m közötti hossz |
A teljes kínálat a síklemez lézervágók oldalán található.
Összefoglalás
A zárt kivitel a szórt sugárzástól, a füsttől és a szikrától véd, és ott indokolt, ahol a gép forgalmas környezetben áll, bevonatos vagy horganyzott anyagot vág, vagy a munkakörnyezetet auditálják. A nyitott gép fényfüggönnyel az elkülönített, nagy formátumú, darus betöltésű gyártásban jó választás. A döntés ezért ritkán árkérdés: az anyagból, a helyszínből és a betöltés módjából következik. A gépválasztás többi szempontját gépvásárlási útmutatónk foglalja össze; a felmérésen a csarnok és az anyagok ismeretében javasoljuk a kivitelt.
Kapcsolódó cikkek
Beruházás és gépválasztás
Lézervágó gép vásárlása: 12 kérdés, amit a döntés előtt tisztázzon
A jó gépválasztás nem a kW-tal kezdődik: az anyagból, a mennyiségből és az ütemből következik a géptípus, a formátum, a kivitel, és csak utána a teljesítmény.
Anyagok
Horganyzott lemez lézervágása: mi történik a vágott éllel?
A horganyzott lemez jól vágható lézerrel, de a vágott él mentén a cink elpárolog. Ez a folyamat része, és konstrukciós döntéssel jól kezelhető.
Technológia
Hogyan működik a fiber lézervágó?
A szálas lézerforrás fényét optikai szál viszi a vágófejbe, a fókuszált sugár megolvasztja a fémet, a segédgáz kifújja a résből, a CNC végigvezeti a kontúron.