
Hogyan működik a fiber lézervágó?
TechnológiaKAP ProcessingKözzétéve: 7 perc olvasás
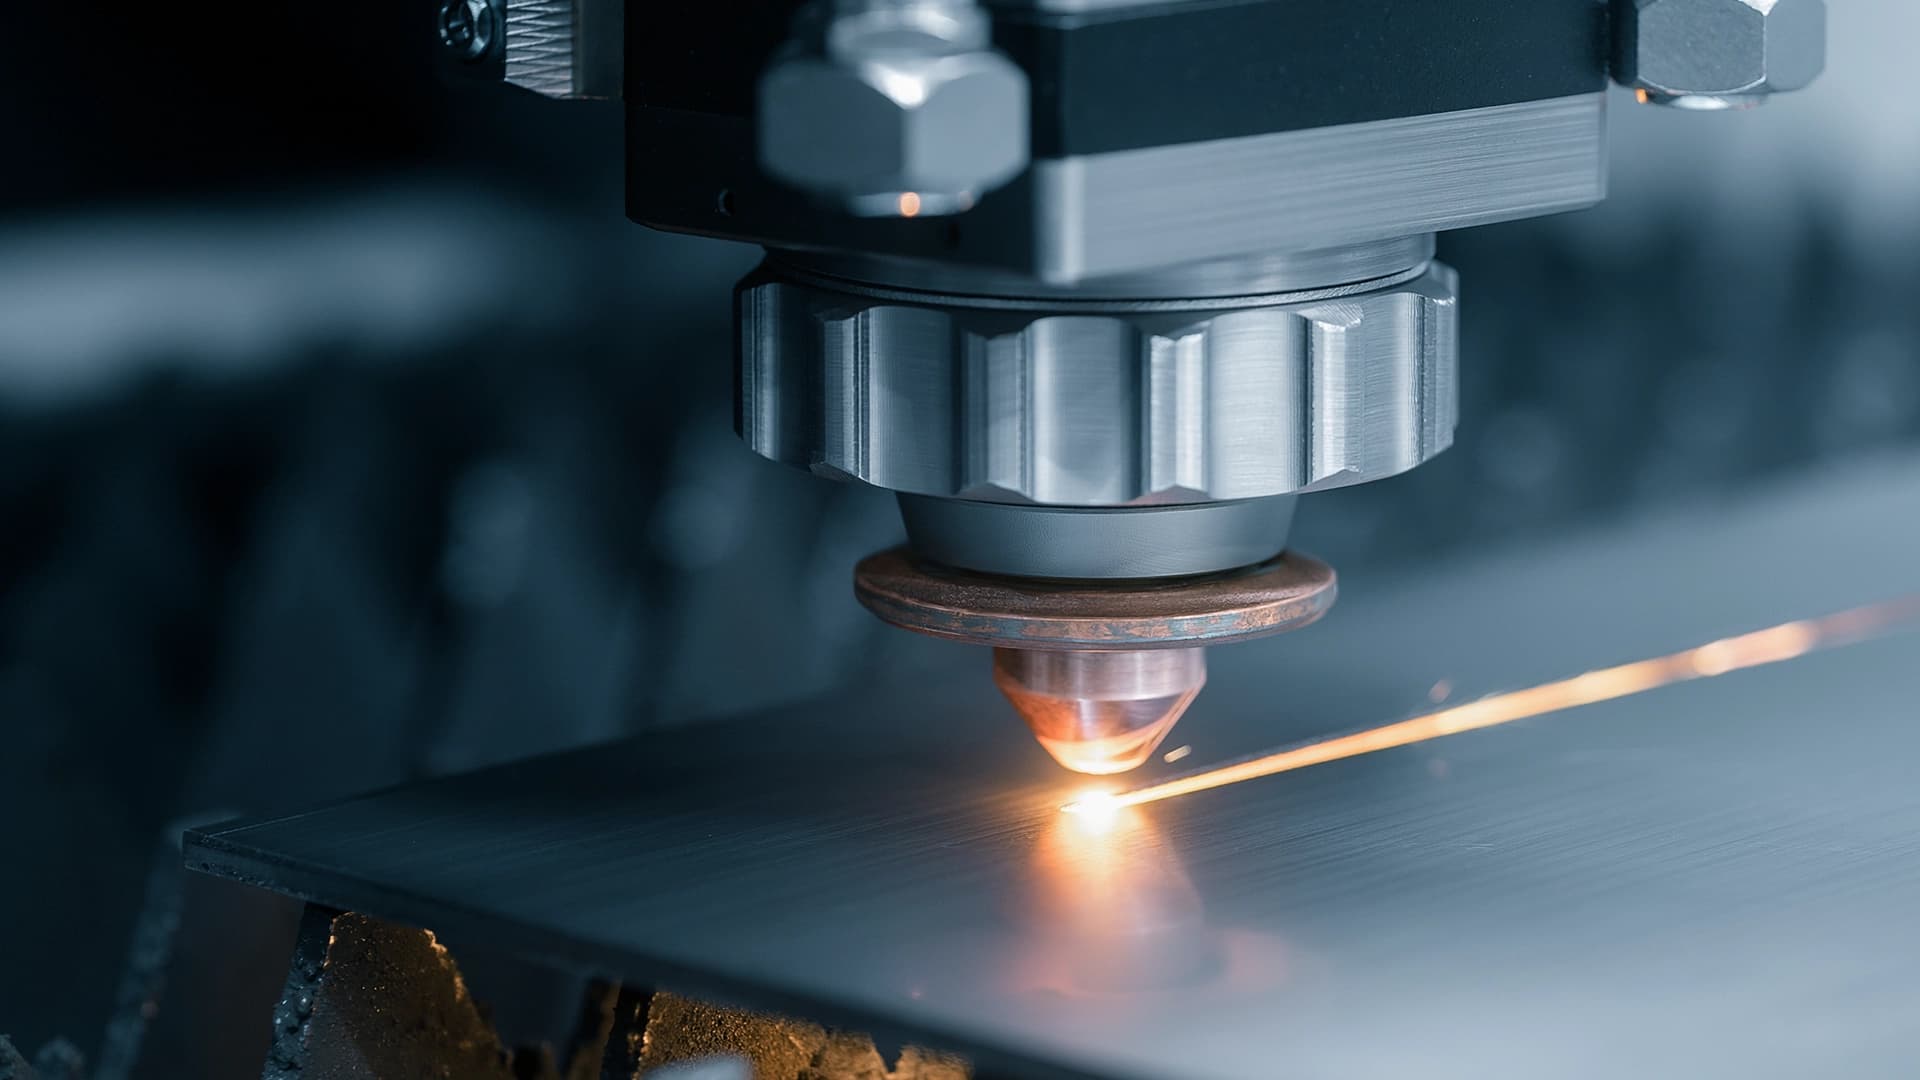
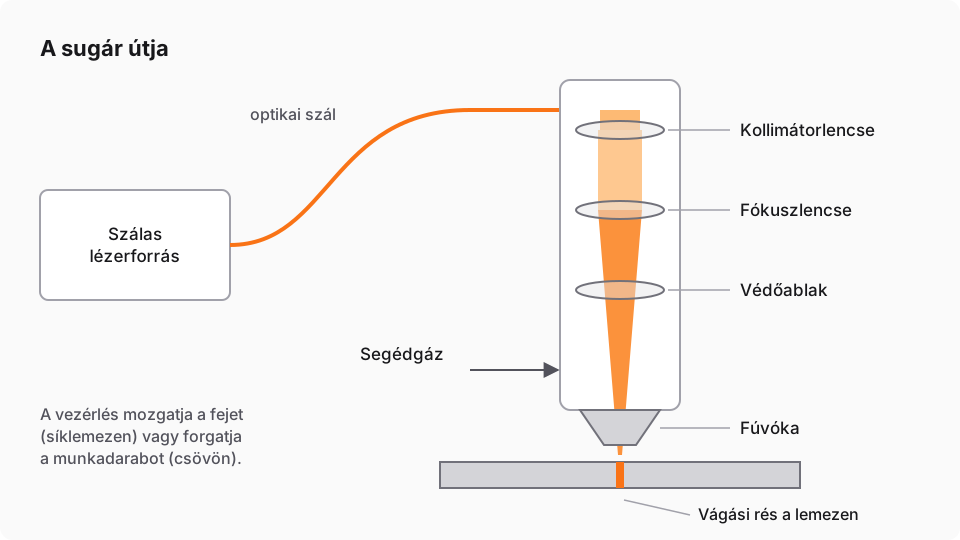
A fiber lézervágóban a lézerforrás fényét vékony optikai szál vezeti a vágófejbe, ahol egy lencse kis pontra fókuszálja. A fókuszpontban a fém megolvad, a segédgáz kifújja az olvadékot a vágási résből, a CNC-vezérelt mozgás pedig végigviszi a sugarat a kontúron. A „fiber” (szálas) elnevezés a lézerforrásra utal: itt maga az erősítő közeg is optikai szál, nem gázzal töltött cső, mint a CO₂-lézernél.
A lézerforrás: fény egy üvegszálban
A szálas lézerforrás szívében ritkaföldfémmel, jellemzően itterbiummal adalékolt üvegszál van. Ezt félvezető lézerdiódák fénye gerjeszti, a szál két végén kialakított optikai rács pedig tükörként visszaveri a fényt, így a szálban felerősödő, egyetlen hullámhosszú lézersugár keletkezik. A sugárzás a közeli infravörös tartományba esik, egy mikrométer körüli hullámhosszon, ezért szabad szemmel nem látható.
Ennek két gyakorlati következménye van. Az egyik, hogy a sugár a forrástól a vágófejig hajlékony szálban halad: nincs tükörrendszer, amelyet igazítani és tisztítani kellene. A másik, hogy ezen a hullámhosszon a fémek, köztük a fényvisszaverő alumínium és réz is, jobban elnyelik a sugárzást, mint a CO₂-lézer hosszabb hullámhosszán. Ez tette a fiber technológiát a fémvágás bevett eszközévé.
A lézerforrás teljesítményét kilowattban adják meg. Ez a gép egyik fő jellemzője, de nem az egyetlen: a vágás sebességét és minőségét a vágófej, a segédgáz és a mozgásrendszer ugyanúgy meghatározza. A teljesítmény megválasztásáról gépvásárlási útmutatónkban írunk.
A vágófej: ahol a sugárból vágóeszköz lesz
A szálból kilépő sugár széttartó, ezért a vágófejben először a kollimátorlencse párhuzamosítja, majd a fókuszlencse egy nagyon kis átmérőjű pontba gyűjti. A fókuszpont helyzete az anyag felületéhez képest állítható: vékony lemeznél jellemzően a felület közelében van, vastagabbnál az anyagba süllyesztve. A korszerű vágófejek a fókuszt motorosan, programból állítják, így anyagváltáskor nem kell kézzel beavatkozni.
A lencséket a védőablak óvja a vágásból felfelé fröccsenő olvadéktól és a füsttől. Ez fogyóeszköz: ellenőrzése és cseréje a rendszeres karbantartás része. A fej alján a fúvóka ül, ezen át áramlik a segédgáz a vágási résbe. A fúvóka és a lemez közti távolságot kapacitív magasságkövetés tartja állandóan, akkor is, ha a lemez kissé hullámos.
A vágófej a lézerteljesítményhez illeszkedik: a W sorozaton például a vezérlő és a vágófej automatikusan a választott teljesítményszinthez igazodik.
Mi történik a vágási résben?
A fókuszált sugár a fémet helyben megolvasztja, a segédgáz pedig nagy sebességgel kifújja az olvadékot a résből. Hogy ez pontosan hogyan zajlik, a gáztól függ.
Oxigénnel a vas és az oxigén reakciója hőt termel, ez gyorsítja a vágást szénacélon, cserébe a vágott élen vékony oxidréteg marad. Nitrogénnel nincs égés: a lézer maga olvasztja az anyagot, a semleges gáz pedig oxidmentes, fényes élt hagy. Rozsdamentes acélon és alumíniumon ez a jellemző eljárás. A gázok közti választás részleteit a segédgázról szóló cikkünk tárgyalja.
A vágás minőségét három jellemző írja le. A vágási rés (a sugár által kivágott csatorna) szélessége határozza meg, milyen közel lehetnek egymáshoz a kontúrok. A hőhatásövezet az a sáv a vágott él mentén, ahol az anyag szövete a hő miatt megváltozik; lézervágásnál ez keskeny, mert a hő koncentráltan és rövid ideig hat. A sorja az él alsó oldalán visszadermedt olvadék, amely jól beállított paraméterekkel minimálisra csökkenthető.
A kontúrvágás előtt a sugárnak át kell hatolnia az anyagon. Ez a szúrás (átszúrás): amíg a sugár át nem ér, az olvadék felfelé távozik, a fúvóka felé. A vezérlések ezt vastagabb lemeznél több lépcsős szúrási programmal kezelik, lépésenként változó teljesítménnyel és fúvókatávolsággal, hogy a fröcskölés ne szennyezze a vágófejet.
Mozgás és vezérlés
A sugár csak akkor vág pontos alkatrészt, ha a vágófej pontosan és egyenletesen halad a kontúron. Ezt a gépágy, a portál és a hajtás együtt biztosítja. A gépágy a merevség alapja, a hőt és a gyors irányváltások terhelését torzulás nélkül kell elviselnie. A portál viszi a vágófejet, a hajtás (fogasléces vagy lineáris motoros) mozgatja.
A mozgásrendszert a sebesség mellett a gyorsulás jellemzi. Rövid, sok irányváltásos kontúroknál a gép ideje nagy része gyorsítással és lassítással telik, ezért a gyorsulás sokszor többet számít a legnagyobb sebességnél. A sorozatok ebben is különböznek: a nagy formátumú L sorozat 0,5 G-vel, a GPX sorozat 3 G-vel gyorsul. A pozicionálási pontosság a H és a W sorozaton ±0,03 mm/m.
A vezérlőrendszer (CNC) alakítja a rajzot mozgássá és lézerparaméterekké. A kontúr mellett a szúrási programot, a sebességet, a teljesítményt és a gáznyomást is kezeli, anyagonként és vastagságonként tárolt paraméterkönyvtár alapján. A lemezoptimalizáló szoftver ennél korábban dolgozik: eldönti, hogyan helyezkedjenek el az alkatrészek a táblán. Az XT Laser sorozatokon a feladattól függően többféle vezérlés fut, például BOCHU 3000 a TK csővágón, FSCUT 5000 a TX csővágón és FANUC 30i-LB Plus a TF 3D lézervágón.
Egy alkatrész útja a gépen
A vágás a rajzzal kezdődik. A DXF- vagy STEP-fájlból a vágóprogram kontúrokat készít, a lemezoptimalizáló elhelyezi az alkatrészeket a táblán, és meghatározza a vágási sorrendet: általában előbb a belső kontúrok és furatok, utána a külső kontúr, hogy a darab ne mozduljon el, mielőtt kész.
A gépen minden kontúr szúrással indul. A vágófej a szúrási ponthoz áll, a magasságkövetés beállítja a fúvókatávolságot, a vezérlés lefuttatja a szúrási programot, majd a vágás a kontúr mentén halad. A vékony, kis darabok ne essenek be a vágóasztal rácsai közé, ezért a vágóprogram gyakran rövid, meghagyott összekötéseket (mikrokötést) hagy, amelyeket kirakáskor egy mozdulattal le lehet törni.
A kész táblát a kezelő vagy az automatizált kirakó üríti. Csereasztalos gépen ez vágás közben történik: amíg az egyik asztalon a gép dolgozik, a másikról lekerülnek a kész darabok, és felkerül az új lemez.
Hűtés és biztonság
A lézerforrás és a vágófej működés közben hőt termel, ezt vízhűtéses hűtőegység vezeti el. A hűtővíz hőmérséklete és tisztasága a stabil működés feltétele, ezért a hűtőegység karbantartása ugyanúgy a gép gondozásához tartozik, mint a védőablak cseréje.
A fiber lézer sugárzása szabad szemmel nem látható, de a szemre veszélyes, a vágásról szórt vagy visszavert sugárzás is. Ezért a vágóteret vagy zárt, lézervédő ablakkal ellátott burkolat, vagy fényfüggöny védi, amely a kezelő belépésekor megállítja a gépet. A teljesen zárt kivitel a füstöt és a szikrát is a vágótérben tartja. A két megoldás közti választásról ebben a cikkben írunk.
Síklemez, cső, 3D: ugyanaz az elv, más mozgás
A síklemez lézervágó a vágófejet két irányban mozgatja a nyugvó tábla fölött. A lézeres csővágóban a csövet tokmányok fogják és forgatják, a vágófej pedig a cső hossza mentén halad, így a palást bármely pontján vághat, furatolhat és illesztést készíthet. A 3D lézervágó öttengelyes fejjel a térben is körbejárja a préselt vagy mélyhúzott alkatrészt: a TF sorozat C-tengelye ±360°, A-tengelye ±135° elfordulásra képes.
A lézer, a vágófej és a segédgáz mindhárom géptípusban ugyanúgy működik. Ami eltér, az a munkadarab megfogása és mozgatása, és ebből következik, melyik géptípus melyik gyártási feladathoz illik.
Hol vannak a határok?
A fiber lézer sokoldalú, de nem korlátlan. A vágható vastagság a teljesítménytől, az elfogadható vágási időtől, a segédgáztól és az elvárt élminőségtől függ: ugyanaz a lemez nagyobb teljesítményen gyorsan, kisebb teljesítményen lassan vagy nem gazdaságosan vágható. A nagy fényvisszaverő-képességű anyagoknál, például a réznél, a szúrás a kritikus lépés, a bevonatos lemezeknél pedig a bevonat viselkedése és az elszívás szab feltételt. Az egyes anyagok sajátosságait anyagáttekintésünk foglalja össze.
Összefoglalás
A fiber lézervágó négy részegység együttműködésén alapul: a szálas lézerforrás adja az energiát, a vágófej fókuszálja, a segédgáz kifújja az olvadékot, a mozgásrendszer és a vezérlés pedig végigvezeti a sugarat a kontúron. A géptípusok elsősorban abban különböznek, hogyan fogják és mozgatják a munkadarabot. Ha azt mérlegeli, melyik konfiguráció illik a gyártásához, a helyszíni felmérésen az anyagára és az alkatrészeire szabva mutatjuk meg.
Kapcsolódó cikkek
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Beruházás és gépválasztás
Lézervágó gép vásárlása: 12 kérdés, amit a döntés előtt tisztázzon
A jó gépválasztás nem a kW-tal kezdődik: az anyagból, a mennyiségből és az ütemből következik a géptípus, a formátum, a kivitel, és csak utána a teljesítmény.