
Lézervágó gép vásárlása: 12 kérdés, amit a döntés előtt tisztázzon
Beruházás és gépválasztásKAP ProcessingKözzétéve: frissítve: 8 perc olvasás
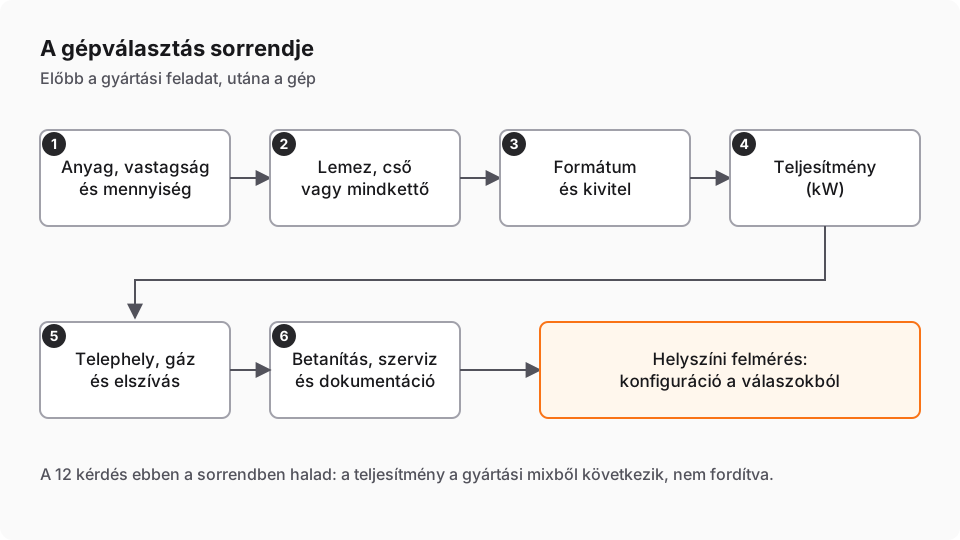
A lézervágó gép kiválasztása nem a lézerteljesítménnyel kezdődik, hanem azzal, hogy mit, mennyit és milyen ütemben fog vágni. Ebből következik, hogy síklemez- vagy csővágó kell-e, mekkora munkaterület, nyitott vagy zárt kivitel, és csak ezek után a kW. Az alábbi 12 kérdés ebben a sorrendben vezet végig a döntésen. Ha a válaszokat előre összegyűjti, a helyszíni felmérésen már konkrét konfigurációról beszélhetünk.
Mit fog vágni, és milyen arányban?
1. Milyen anyagokat dolgoz fel? A szénacél, a rozsdamentes acél, az alumínium és a réz egyaránt vágható fiber lézerrel, de nem ugyanazzal a beállítással és nem ugyanazzal a segédgázzal. A visszaverő színesfémek, az alumínium és a réz, más szúrási technikát kérnek, a horganyzott és a bevonatos lemez pedig az elszívással szemben támaszt követelményt. Az anyagok részletes áttekintése külön cikkünkben olvasható.
2. Melyik vastagság a gyakori, és melyik az alkalmi? A gépet a mindennapi gyártásra kell méretezni, nem a legvastagabb, évente kétszer előforduló darabra. Írja össze, hogy a vágott mennyiség nagy része milyen vastagságsávba esik, és külön jelölje a ritka kivételeket. Az alkalmi vastag darab lassabban is átmehet a gépen, vagy maradhat bérvágásban.
3. Mekkora a mennyiség, és milyen az ütem? Egy prototípusokat és kis sorozatot gyártó üzemnek más a fontos, mint annak, amelyik naponta több táblát vág ugyanabból az alkatrészből. A darabszám és a sorozatnagyság dönti el, mennyit számít az asztalcsere ideje, a lemezoptimalizálás és az automatizált anyagmozgatás. A bérgyártó üzemekben, ahol a megrendelések anyaga és mérete folyamatosan változik, a rugalmasság és a gyors átállás többet ér egyetlen szűk szempontnál.
Lemez, cső vagy mindkettő?
4. Lemezt vág, csövet vagy mindkettőt? A síklemez lézervágó táblából vág ki alkatrészt. A lézeres csővágó tokmányokkal fogja és forgatja a csövet, és egy felfogásban darabol, furatol és illesztést vág. Ha a gyártásban a cső és a profil rendszeres, a csővágó egy gépen váltja ki a fűrészt, a fúrót és a jelölést; erről a csővágásról szóló cikkünk szól részletesen.
Ha a lemez és a cső aránya vegyes, és a hely vagy a beruházás egyetlen gépre koncentrálódik, a kombinált lemez- és csővágó is szóba jöhet: a WT sorozat öt síklemez-formátumot kínál 1,5 × 3 m-től 2,5 × 6 m-ig, és mellette Φ10–240 mm-es csövet vág. Tiszta csőgyártásban a dedikált csővágó a természetes választás, mert az egész gép a forgatás, a befogás és a hosszú szálak kezelése köré épül.
Formátum és kivitel
5. Mekkora táblát vág? A szabványos európai lemeztábla 1 500 × 3 000 mm, ehhez az 1 530 × 3 050 mm-es munkaterület illeszkedik. A síklemez lézervágók kínálata innen indul, és a W sorozatnál 2 540 × 8 100 mm-ig, az L sorozatnál 3 250 mm széles, 12,3–24 m hosszú táblákig tart. A túl nagy munkaterület helyet és tőkét köt le, a túl kicsi viszont minden nagyobb alkatrésznél újratervezést vagy bérvágást jelent.
6. Nyitott vagy zárt kivitel kell? A zárt burkolat a szórt sugárzástól, a füsttől és a szikrától véd, és a zárt vágótérből hatékonyabban szívható el a füst. Indokolt, ha a gép forgalmas csarnokrészben áll, ha bevonatos vagy poros anyagot vág, vagy ha a megrendelő auditálja a munkakörnyezetet. A két kivitel közti döntés szempontjait ebben a cikkben vettük sorra.
7. Mennyit ér a gyártásban egy perc állásidő? Ha a vágás rövid, és sok a tábla, az asztalcsere és a be- és kirakás adja az idő jelentős részét. A csereasztalos gépeken, amíg az egyik asztalon vágás folyik, a másikra új lemez kerül: a G sorozaton a csere 25–40 másodperc, a GPX sorozaton legfeljebb 30 másodperc. Kis sorozatnál és vegyes munkánál ez kevésbé számít, mint az egyszerű kezelhetőség és a gyors átállás.
Teljesítmény: a gyártási mixből számoljon
8. Hány kW kell? A teljesítményt a leggyakoribb anyag és vastagság, az elvárt vágási idő és a segédgáz együtt határozza meg. A nagyobb teljesítmény nemcsak vastagabb anyagot vág, hanem a vékonyat is gyorsabban, ami nagy darabszámnál kapacitást jelent. Alkalmi vastag darabért viszont nem érdemes a teljes gépet túlméretezni.
A kínálat szélessége jól mutatja, mennyire a feladattól függ a válasz. A belépőszintű H sorozat 3 vagy 6 kW-os, a W sorozat 3–30 kW között, a G sorozat 3–60 kW között konfigurálható. A csővágóknál a THP kiscsővágó 1,5–3 kW-os, a TX nagy átmérőjű csővágó 3–20 kW-os.
Általános vastagságtáblát szándékosan nem közlünk. A vágható vastagság a teljesítménytől, az elfogadható vágási időtől, a segédgáztól és az elvárt élminőségtől egyszerre függ, ezért egy katalógusérték, amely nem erre a négy tényezőre együtt szól, félrevezetne. A konkrét anyagára és vastagságára a felmérésen adunk választ.
Telephely, gáz, elszívás
9. Hová kerül a gép? A helyigény nagyobb a gép alapterületénél: kell hely a lemeztárolásnak, a be- és kirakásnak, a kezelőnek és a karbantartásnak. A padló teherbírása, az áramellátás és a csarnok hőmérséklete is része a tervezésnek, a nagy formátumú gépeknél az alapozás külön feladat. A bejuttatás is lehet szempont: a W2560FB sorozat gépágya osztott, a gép szétszerelve, szabványos teherautón szállítható.
10. Milyen segédgázzal és elszívással dolgozik? Szénacélon az oxigén, rozsdamentes acélon és alumíniumon a nitrogén a jellemző, a sűrített levegő pedig költségkímélő köztes megoldás. A gázválasztás az élminőséget és az üzemköltséget is meghatározza, ezért érdemes már a gépválasztásnál tisztázni; a három gázt a segédgázról szóló cikkünk veti össze. Az elszívást a vágott anyagokhoz kell méretezni: horganyzott és bevonatos lemeznél szigorúbb a követelmény.
Betanítás, szerviz, dokumentáció
11. Ki telepít, és ki tanítja be a kezelőt? A gép akkor termel, amikor a kezelő önállóan dolgozik vele. Kérdezze meg, ki végzi a telepítést és a beállítást, hány napos a helyszíni betanítás, és ki segít az első éles sorozatoknál, amikor még a paraméterek finomhangolása zajlik. A gép működésének alapjai a betanítás előtt is hasznos háttértudást adnak.
12. Honnan jön a szerviz és az alkatrész, és milyen dokumentációt kap? Egy lézervágó évekig dolgozik, és a beruházás kockázatát nagyrészt az dönti el, milyen gyorsan érkezik a segítség és az alkatrész, ha baj van. Kérdezze meg, hol van a szerviz, milyen alkatrészt tartanak készleten, van-e távsegítség, és ki segít a pályázati dokumentációban, ha a beszerzés pályázatból megy. A megfelelőségi dokumentáció (CE-megfelelőségi nyilatkozat, gépkönyv) a munkavédelmi ellenőrzés és a megrendelői audit miatt is fontos.
Gyakori hibák a gépválasztásban
A legvastagabb darabra méretezni. Ha a gyártás nagy része vékony és közepes lemez, és csak néhány alkatrész vastag, a teljes gép túlméretezése minden nap költséget jelent, amit csak ritkán használ ki. Az alkalmi vastag darab lassabban is vágható, vagy maradhat bérvágásban.
A mai mennyiséggel számolni, a holnapit elfelejteni. Egy lézervágó sok évig dolgozik, és a saját gép sokszor új megrendeléseket hoz, mert rövidebb lesz a határidő. Érdemes végiggondolni, mi történik, ha a mennyiség nő: bővíthető-e a teljesítmény a sorozaton belül, van-e hely csereasztalnak vagy automatizált anyagmozgatásnak.
Csak a gépárat összevetni. A gép ára a beruházásnak csak egy része. A gázellátás, az elszívás, az alapozás, a betanítás, a fogyóeszközök és a szerviz ugyanúgy hozzátartozik, és két ajánlat között ezekben lehet a valódi különbség.
A telephelyet utólag tervezni. Ha a padló, az áram vagy a gáz csak a szállítás előtt kerül szóba, a telepítés csúszik. A helyszín felmérése ezért a döntés része, nem az utána következő lépés.
Nem kérni próbavágást. Ha a gyártásban szokatlan anyag, bevonat vagy szűk tűrésű alkatrész szerepel, a próbavágás többet mond minden adatlapnál.
Hogyan készüljön a helyszíni felmérésre?
A felmérés akkor hasznos, ha a beszélgetés konkrét adatokra épül. Érdemes előkészíteni:
- az utolsó néhány hónap jellemző megrendeléseit anyag, vastagság és darabszám szerint,
- néhány tipikus és néhány nehéz alkatrész rajzát (DXF vagy STEP),
- a gép tervezett helyét, a csarnok alaprajzát vagy néhány fényképet,
- a rendelkezésre álló áramellátást, gázellátást és sűrített levegőt,
- a bővítési terveket és a döntés tervezett időzítését, ha pályázat is szóba jön.
Ezekből a felmérésen egy vagy két konfigurációt javasolunk, és megmutatjuk, mi szól az egyik és mi a másik mellett.
A 12 kérdés egy listában
- Milyen anyagokat dolgoz fel?
- Melyik vastagság a gyakori, és melyik az alkalmi?
- Mekkora a mennyiség, és milyen az ütem?
- Lemezt vág, csövet vagy mindkettőt?
- Mekkora táblát vág?
- Nyitott vagy zárt kivitel kell?
- Mennyit ér a gyártásban egy perc állásidő?
- Hány kW kell a leggyakoribb feladathoz?
- Hová kerül a gép, és mi kell a telepítéséhez?
- Milyen segédgázzal és elszívással dolgozik?
- Ki telepít, és ki tanítja be a kezelőt?
- Honnan jön a szerviz és az alkatrész, és milyen dokumentációt kap?
Összefoglalás
A jó gépválasztás sorrendje: először az anyag, a vastagságmix és a mennyiség, ebből a géptípus, a formátum és a kivitel, és csak ezután a teljesítmény. A telephely, a gáz és az elszívás ugyanúgy része a döntésnek, mint maga a gép, a betanítás és a szerviz pedig a beruházás kockázatát határozza meg. Ha a 12 kérdésre összegyűjti a válaszokat, a helyszíni felmérésen ezekből méretezzük a konfigurációt, és megmutatjuk, melyik sorozat illik a gyártásához.
Kapcsolódó cikkek
Anyagok
Milyen fémeket vág a fiber lézer? Anyagok áttekintése
A fiber lézer az acélokat, az alumíniumot, a rezet és a bevonatos lemezt is vágja. Az anyagok abban különböznek, milyen gázt, szúrást és elszívást kívánnak.
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.