
Hány kW-os fiber lézer kell? A teljesítményválasztás szempontjai
Beruházás és gépválasztásKAP ProcessingKözzétéve: 7 perc olvasás
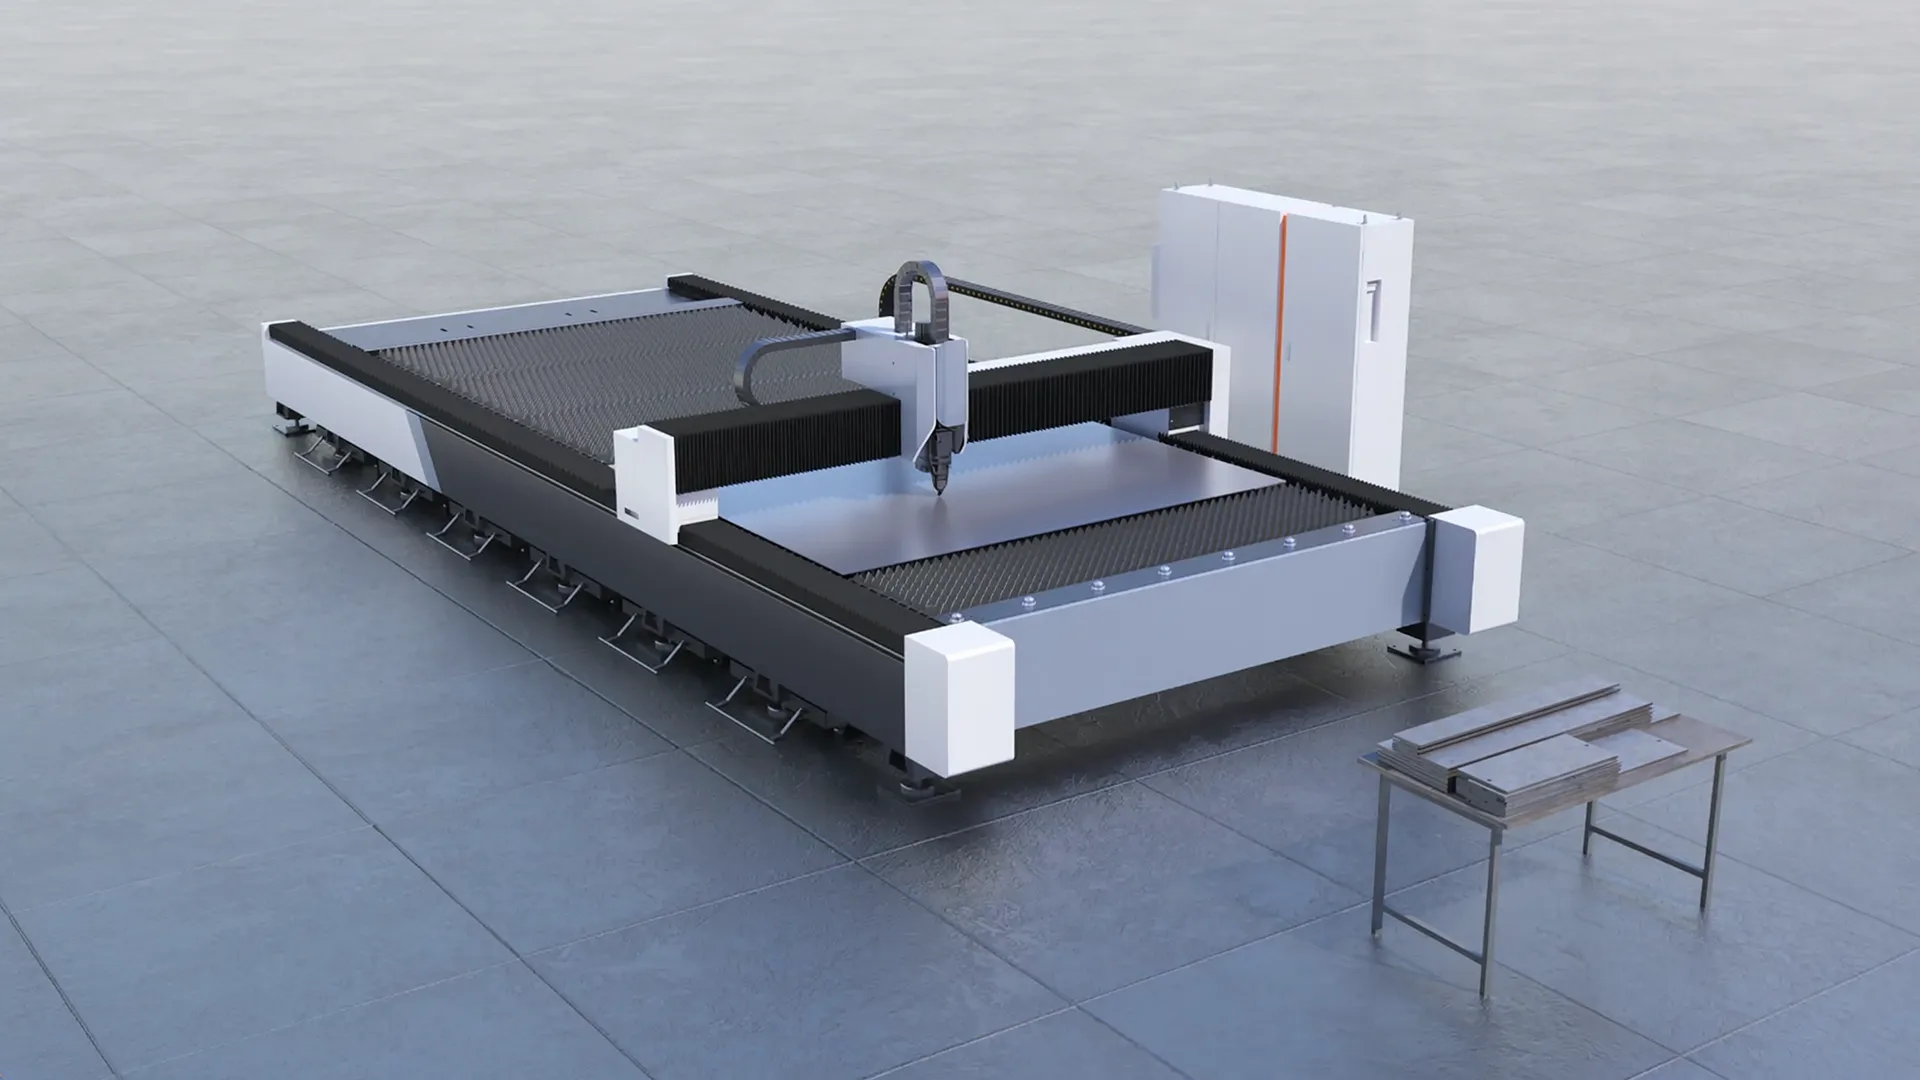
A fiber lézervágó teljesítményét a leggyakrabban vágott anyag és vastagság, az elvárt vágási idő és a választott segédgáz együtt határozza meg, nem a legvastagabb alkalmi munkadarab. A nagyobb kW gyorsabb vágást és szélesebb vastagságsávot ad, de nagyobb betápot, erősebb vágófejet és nagyobb beruházást is jelent. Az alábbiakban végigvesszük, hogyan érdemes a gyártási mixből kiindulni, mivel jár a túl- és az alulméretezés, és milyen teljesítménytartományban kaphatók az XT Laser sorozatai.
Mit jelent a kW a gyakorlatban?
A gépnév mellett álló kW a szálas lézerforrás kimenő teljesítménye. Ez határozza meg, mennyi energia jut a vágási résbe egységnyi idő alatt, és ebből két dolog következik. Azonos anyagon és vastagságon a nagyobb teljesítmény nagyobb vágási sebességet enged. A teljesítmény ugyanakkor azt a felső határt is kitolja, ameddig az adott anyag még megbízható élminőséggel vágható.
A két hatás nem egyformán érvényesül a teljes vastagságsávban. Vékony lemeznél a vágási idő egy ponton túl már nem a forráson múlik: a sok rövid kontúr, a furatok és az irányváltások miatt a gép gyorsulása és a mellékidő a szűk keresztmetszet. Ezért van olyan sorozat, amelyet kifejezetten a dinamikára építettek: a GPX 3 G gyorsulással és 130 m/perc összehangolt sebességgel dolgozik, vékony és közepes lemezre, 3–12 kW teljesítménnyel. Vastagabb anyagnál viszont a forrás teljesítménye dönt a sebességről és arról, hogy a vágás egyáltalán stabil-e.
A gépválasztás többi kérdését (anyag, lemez vagy cső, formátum, kivitel) gépvásárlási útmutatónk foglalja össze. Ez a cikk a teljesítményre összpontosít, és a vastagsághoz szándékosan nem ad táblázatot: a vágható vastagság az anyagtól, a segédgáztól, a vágófejtől és az elvárt élminőségtől együtt függ, ezért konkrét értéket a felmérésen, próbavágással adunk.
A kiindulópont a gyártási mix
A teljesítményt abból a munkából érdemes méretezni, amelyik a gépidő nagyobbik részét adja. Ehhez nem kell bonyolult elemzés: az elmúlt néhány hónap megrendeléseiből kirajzolódik a kép, ha négy kérdésre választ keres.
- Mely anyagokat vágja, és milyen arányban? Szénacél, rozsdamentes acél, alumínium, réz, horganyzott vagy bevonatos lemez.
- Melyik vastagságsávban telik el a gépidő többsége? A leggyakoribb sáv számít, nem a szélső érték.
- Mekkora a darabszám és hány műszakban dolgozik a gép? Egy műszakban a vágási idő tartalékot jelent, több műszakban közvetlenül kapacitást.
- Milyen élminőséget vár a megrendelő? Az oxidmentes, hegesztésre vagy festésre kész él nitrogénes vágást kíván, és ez visszahat a teljesítményre (lásd lejjebb).
Az alkalmi, a szokásosnál vastagabb munkadarab ritkán indokolja, hogy a teljes gépet arra méretezzék. Ha ilyen darab csak időnként érkezik, sokszor észszerűbb bérvágásban kiadni, és a gépet a mindennapi mixre választani.
Külön szempont a visszaverő anyag. Az alumínium és a réz a lézerfény egy részét visszaveri, és a hőt gyorsan elvezeti, ezért ezeknél a teljesítmény mellett a forrás visszaverődés-védelme és a szúrási technika is számít. A részleteket alumínium lézervágásáról szóló cikkünk mutatja be.
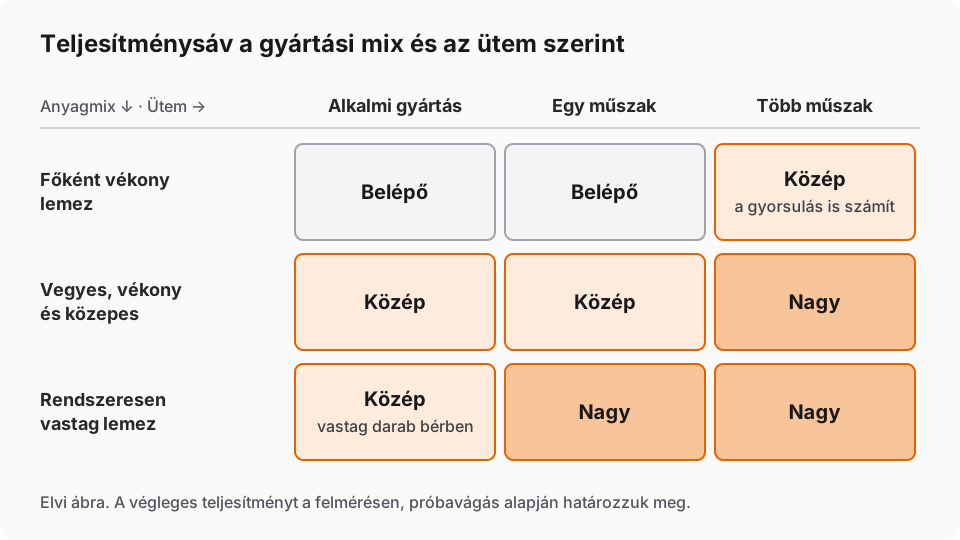
Az alábbi ábra a teljesítménysávokat szándékosan név szerint adja meg. Hogy a belépő, a közép vagy a nagy sáv hány kW-ot jelent egy adott üzemben, az anyagtól és a segédgáztól függ, ezért ezt a felmérésen számszerűsítjük.
Túlméretezés és alulméretezés
Az alulméretezett gép a gyakori munkán a felső határa közelében dolgozik. A vágás lassú, az élminőség érzékenyebb a lemez állapotára és a beállításra, a kapacitás szűkös, és a nehezebb megrendelések visszakerülnek a bérvágóhoz. A hiány a mindennapokban jelentkezik, és utólag nehezen pótolható.
A túlméretezett gép a vékony lemezen nem hoz arányos sebességnövekedést, mert ott a mozgás és a mellékidő a korlát. Közben nagyobb a beruházás, nagyobb csatlakozási teljesítmény és hűtés kell, és a vágófej, a fogyóeszközök is a nagyobb teljesítményhez igazodnak. A többlet kW akkor indokolt, ha a gyártási mix vastagabb része rendszeres, vagy ha a növekedési terv már konkrét megrendelésekhez kötődik.
A jó méretezés ezért egy sávot keres: a forrás bírja a rendszeres munka vastagabb végét is, a gép pedig a vékony, sok kontúros alkatrészeken a mozgásával termel.
Teljesítmény és segédgáz
A segédgáz megváltoztatja, mekkora szerepe van a teljesítménynek. Oxigénes vágásnál a szénacél és az oxigén reakciója hőt termel, így a vágáshoz szükséges energia egy részét a reakció adja. Ezért szénacélon oxigénnel a teljesítmény kevésbé szűk keresztmetszet, cserébe a vágott él oxidos.
Nitrogénes vágásnál a gáz nem reagál az anyaggal, csak kifújja az olvadékot a résből: a teljes hőt a lézer adja. Rozsdamentes acélon, alumíniumon és az oxidmentes élű szénacél-alkatrészeken ezért a teljesítmény közvetlenebbül határozza meg a sebességet és azt, meddig vágható az anyag tiszta éllel. Aki sok nitrogénes munkát tervez, annál a teljesítmény és a gázellátás méretezése együtt dől el, mert a nagyobb sebességhez nagyobb gázmennyiség is tartozik.
A sűrített levegő a kettő között áll: oxigént is tartalmaz, de kisebb arányban, ezért a vágott él és a sebesség is a két tiszta gáz között helyezkedik el. Itt a kompresszor és a levegő-előkészítés is a teljesítményhez méretezendő.
Mi változik még a géppel, ha nő a teljesítmény?
A lézerforrás nem önálló alkatrész: a teljesítménnyel a gép más részei is változnak. Az XT Laser paramétertáblái ezt sorozatonként meg is mutatják.
- Vágófej: a WT sorozaton 6 kW alatt B3, 6 kW-tól B4 sorozatú vágófej tartozik a géphez. A W sorozaton a vezérlő és a vágófej a választott teljesítményszinthez illeszkedik.
- Asztal és támasztóléc: a WT sorozat XT-W1530T változatán az asztalterhelés 6 kW-ig 950 kg, 12 kW-os konfigurációban 1 850 kg, a támasztóléc 25 helyett 50 mm-es.
- Betáp: ugyanennél a sorozatnál a paramétertábla 3 kW-hoz 22 kVA, 6 kW-hoz 34 kVA, 12 kW-hoz 55 kVA csatlakozási teljesítményt ad meg.
- Kamera: a G, a W, a W25125 és az L sorozaton a SkyEye kamera 30 kW-tól gyári alapfelszereltség.
Ebből a gyakorlati következtetés: a teljesítményt a gép teljes konfigurációjával együtt érdemes eldönteni. Ha a következő években bővítést tervez, azt a vásárlás előtt jelezze, mert a vágófej, az asztal, a hűtés és a betáp méretezése is ettől függ. A felmérésen ezeket együtt nézzük meg az üzem áramellátásával és gázellátásával.
Az XT Laser sorozatok teljesítménytartománya
A teljesítmény és a formátum két külön döntés. A legtöbb sorozat ugyanazon a gépvázon több teljesítményszinttel rendelhető: a G sorozat például mind a négy munkaterületével 3–60 kW-ban. A táblázat a sorozaton belül választható teljesítményeket mutatja.
| Sorozat | Géptípus | Teljesítmény |
|---|---|---|
| H | síklemez, belépőszintű | 3 vagy 6 kW |
| A | síklemez, precíziós, teljesen zárt | 1,5–12 kW |
| GPX | síklemez, nagy dinamikájú, teljesen zárt | 3–12 kW |
| G | síklemez, csereasztalos, teljesen zárt | 3–60 kW |
| W | síklemez, hat munkaterület | 3–30 kW |
| W2560FB | síklemez, osztott gépágy | 3–20 kW |
| W25125 | síklemez, 12,5 m hosszú tábla | 6–40 kW |
| W32130 | síklemez, nehézipari | 12–60 kW |
| L | síklemez, extra nagy formátum | 12–60 kW |
| THP | csővágó, kiscső | 1,5–3 kW |
| TK | csővágó, kéttokmányos | 1,5–6 kW |
| TP | csővágó, háromtokmányos | 1,5–12 kW |
| TX | csővágó, nagy átmérő | 3–20 kW |
| WT | lemez és cső egy gépen | 3–12 kW |
| HPC | profilacél, I- és H-tartó | 12, 20 vagy 30 kW |
A tartomány több sorozatnál változatonként eltér. Az A sorozat AL6060, A6060 és A1309 változata legfeljebb 3 kW-tal, az A1510 legfeljebb 6 kW-tal, az A1530 legfeljebb 12 kW-tal rendelhető. A W sorozat legkisebb, XT-W1530 változata legfeljebb 20 kW-ig konfigurálható, a nagyobb munkaterületek 30 kW-ig. A H két konfigurációban készül, 3 vagy 6 kW-tal, a HPC háromban.
A táblázatból egy mintázat is kiolvasható. A nagy formátumú, nehézipari gépek, a W32130 és az L, 12 kW-tól indulnak. A síklemez program gerincét adó W sorozat hat munkaterülettel és 3–30 kW-tal a formátum és a teljesítmény sokféle párosítását kínálja. A csővágóknál a teljesítmény az átmérővel együtt nő: a kiscsöves THP 3 kW-ig, a nagy átmérőjű csövekre készült TX 20 kW-ig rendelhető. A teljes kínálat a síklemez lézervágók és a lézeres csővágók kategóriaoldalán látható.
Összefoglalás
A fiber lézervágó teljesítményét a mindennapi gyártási mix vastagabb, rendszeres része szabja meg, a vékony lemezen pedig a gép dinamikája és a mellékidő számít legalább annyira. A nitrogénes vágás a teljesítményt jobban igénybe veszi, mint az oxigénes, és a nagyobb kW-tal a vágófej, az asztal, a hűtés és a betáp is változik. A felmérésen a megrendelései és az üzem adottságai alapján méretezzük a teljesítményt, és próbavágással igazoljuk a választást.
Kapcsolódó cikkek
Beruházás és gépválasztás
Lézervágó gép vásárlása: 12 kérdés, amit a döntés előtt tisztázzon
A jó gépválasztás nem a kW-tal kezdődik: az anyagból, a mennyiségből és az ütemből következik a géptípus, a formátum, a kivitel, és csak utána a teljesítmény.
Anyagok
Alumínium lézervágása: visszaverődés, nitrogén, élminőség
Az alumínium jól vágható fiber lézerrel, de visszaveri a sugarat és elvezeti a hőt. A tiszta élhez nitrogén, gondos szúrás és felkészített gép kell.
Segédgáz és üzemi környezet
Nitrogén, oxigén vagy levegő: segédgáz a lézervágáshoz
Oxigénnel gyors a szénacélvágás, de oxidos az él; nitrogénnel oxidmentes, több gázzal; a sűrített levegő a kettő közti, költségkímélő megoldás.