
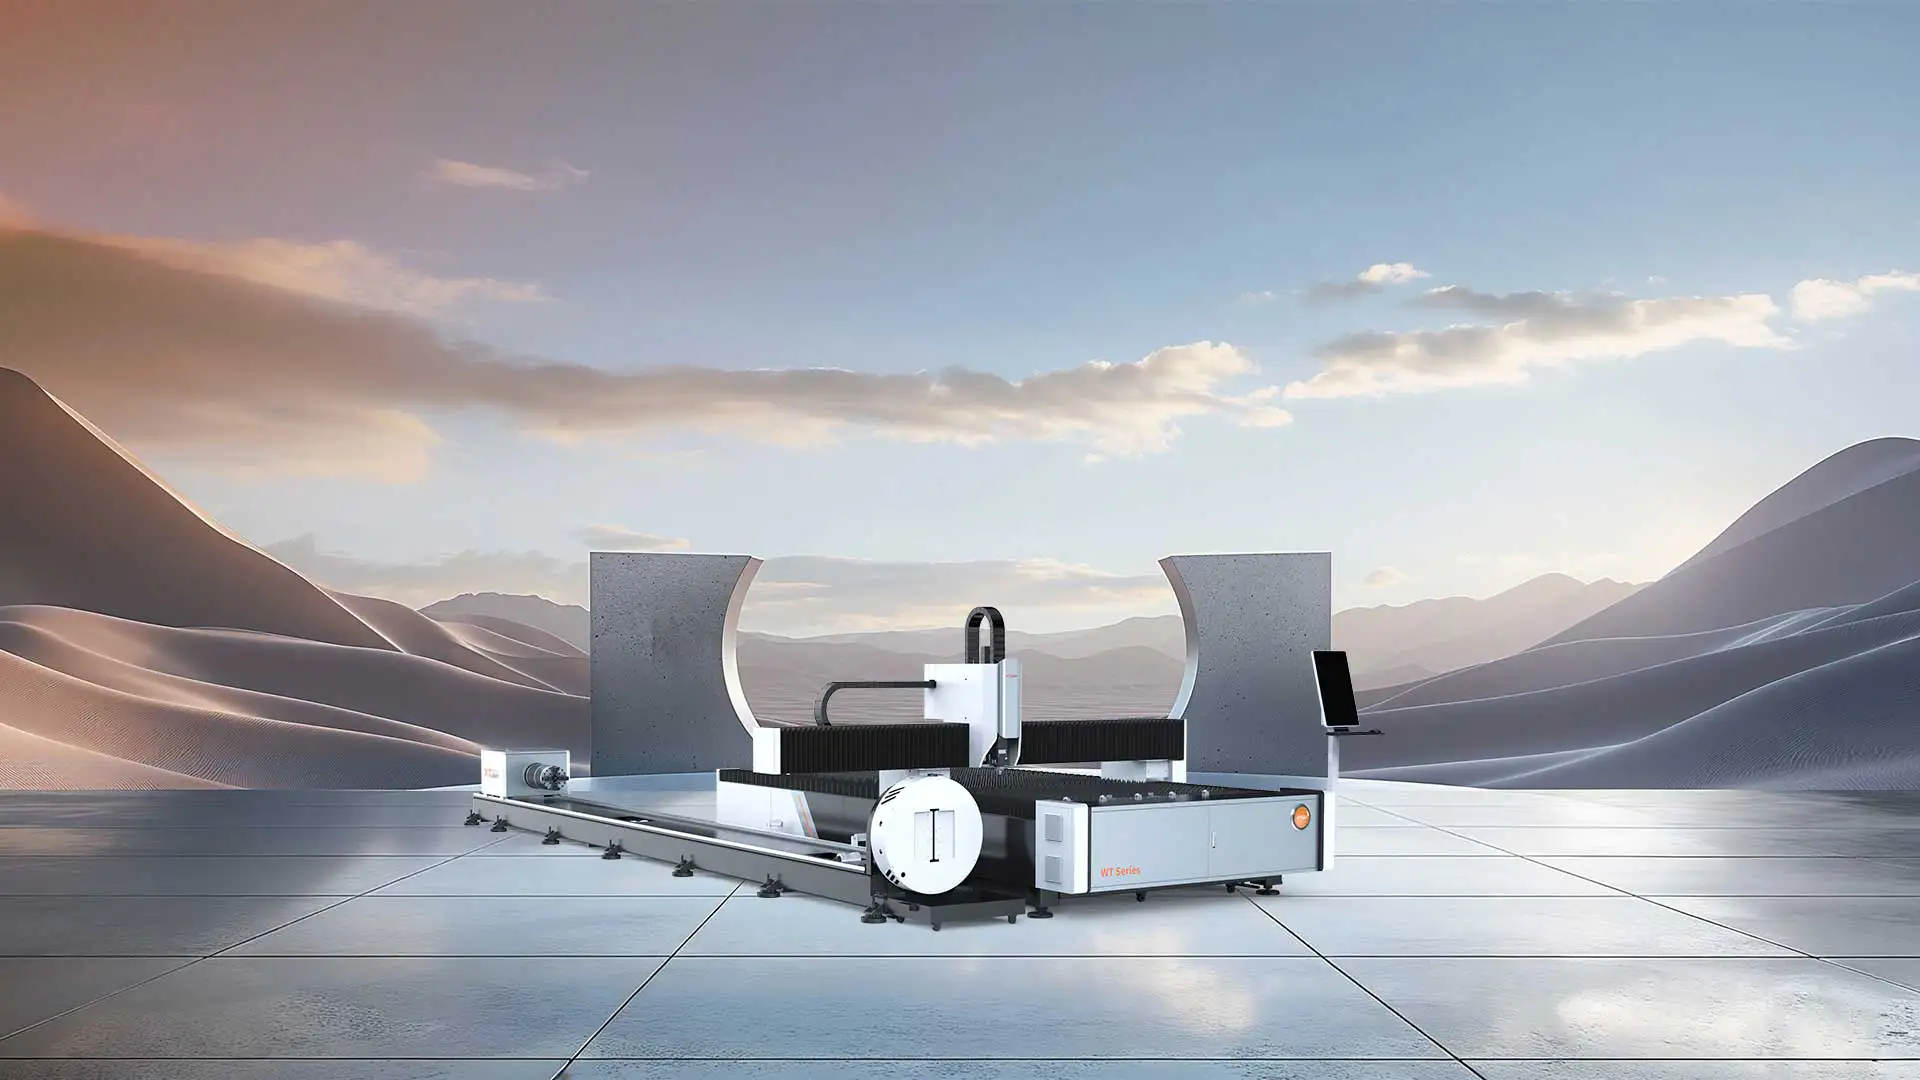
WT sorozat lemez–cső kombinált lézervágó
Kombinált lemez- és csővágás egy gépen: öt síklemez-formátum 1,5 × 3 m-től 2,5 × 6 m-ig, Φ10–240 mm cső, 3–12 kW
- 1,5 × 3 m-től 2,5 × 6 m-ig
- Φ10–240 mm cső, 6 m-ig
- T160 vagy T240 tokmány
- 3–12 kW lézerteljesítmény
- BOCHU 3000DE-M vezérlés
- 100 m/perc, 0,8 G
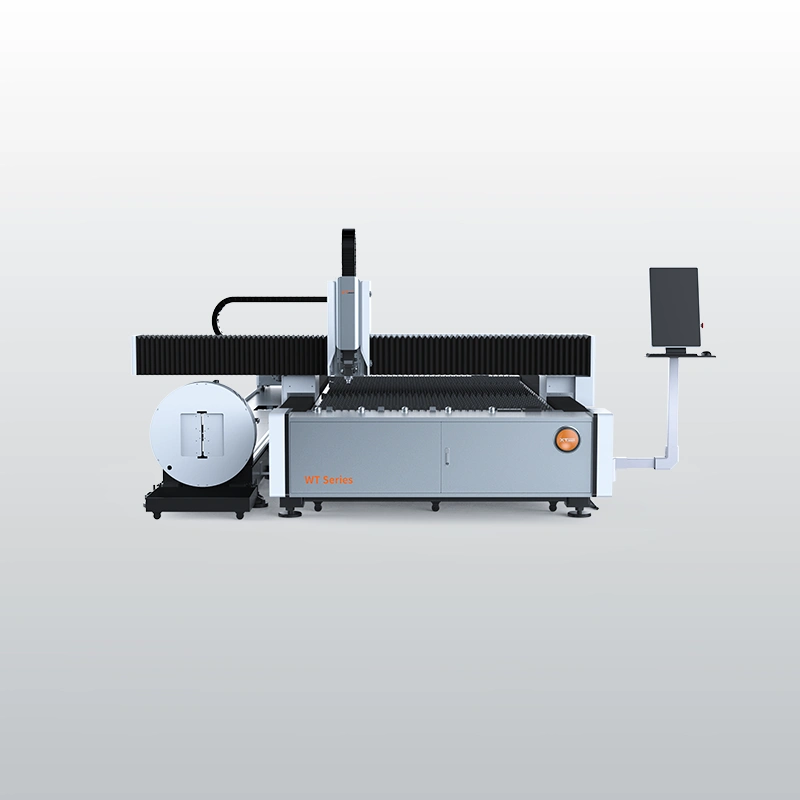
A WT sorozat közelről
Kombinált lemez- és csővágás egy gépen: öt síklemez-formátum 1,5 × 3 m-től 2,5 × 6 m-ig, Φ10–240 mm cső, 3–12 kW
- Modell
- XT-W1530T, XT-W1560T, XT-W2040T, XT-W2060T, XT-W2560T
- Teljesítmény
- 3–12 kW
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
Síklemez és cső egy gépen: öt formátum, Φ10–240 mm, 3–12 kW
A WT sorozat egyetlen gépen vágja a síklemezt és a csövet, közös BOCHU 3000DE-M vezérléssel és egy kezelői munkahellyel. Az öt modell a síklemez munkaterületében tér el: az XT-W1530T 1530 × 3050, az XT-W1560T 1530 × 6100, az XT-W2040T 2030 × 4050, az XT-W2060T 2030 × 6100, az XT-W2560T 2540 × 6100 mm-es táblát fogad.
A csőoldal mind az öt modellen azonos: kettős pneumatikus tokmány kör-, négyzet- és téglalapcsőhöz, a T160 Φ10–160, a T240 Φ10–240 mm-ig. A nyerscső legfeljebb 6 m hosszú, a kész csőalkatrész legfeljebb 1 m, a csővég-maradék normál üzemben 300, túlfutásos üzemmódban 90 mm. Az adagolás közben háromoldalú görgős támasz vezeti a csövet.
A lézerforrás 3, 6 vagy 12 kW; 6 kW alatt B3, 6 kW-tól B4 vágófej dolgozik. A csavarodásgátló hegesztett gépágyon alumínium gerenda fut, a legnagyobb sebesség 100 m/perc, a gyorsulás 0,8 G, a pozicionálási pontosság ±0,03 mm/m. A WT ott jó választás, ahol a termékben lemez és zártszelvény együtt szerepel, például gép- és járműalkatrész, építőgép-elem, reklámtechnikai szerkezet, konyhabútor vagy orvostechnikai eszköz gyártásánál.
Egy gép, két anyagforma
A síklemezt és a kör-, négyzet- vagy téglalapcsövet ugyanaz a BOCHU 3000DE-M vezérlés irányítja, egy kezelői munkahelyről.
T160 vagy T240 tokmány
Mind az öt modellhez választható: a T160 Φ160 mm-ig, a T240 Φ240 mm-ig fogja a csövet, legfeljebb 6 m hosszig.
90 mm-es csővég-maradék
Túlfutásos üzemmódban a csővég-maradék 90 mm, normál üzemben 300 mm, így a nyerscsőből több alkatrész jön ki.
A WT sorozat kulcsjellemzői
A WT sorozat a síklemez- és a csővágást egy megerősített gépágyon, közös vezérléssel végzi. Az alábbi jellemzők mind az öt modellre (XT-W1530T, XT-W1560T, XT-W2040T, XT-W2060T, XT-W2560T) érvényesek; a vágófej a választott teljesítményhez igazodik.
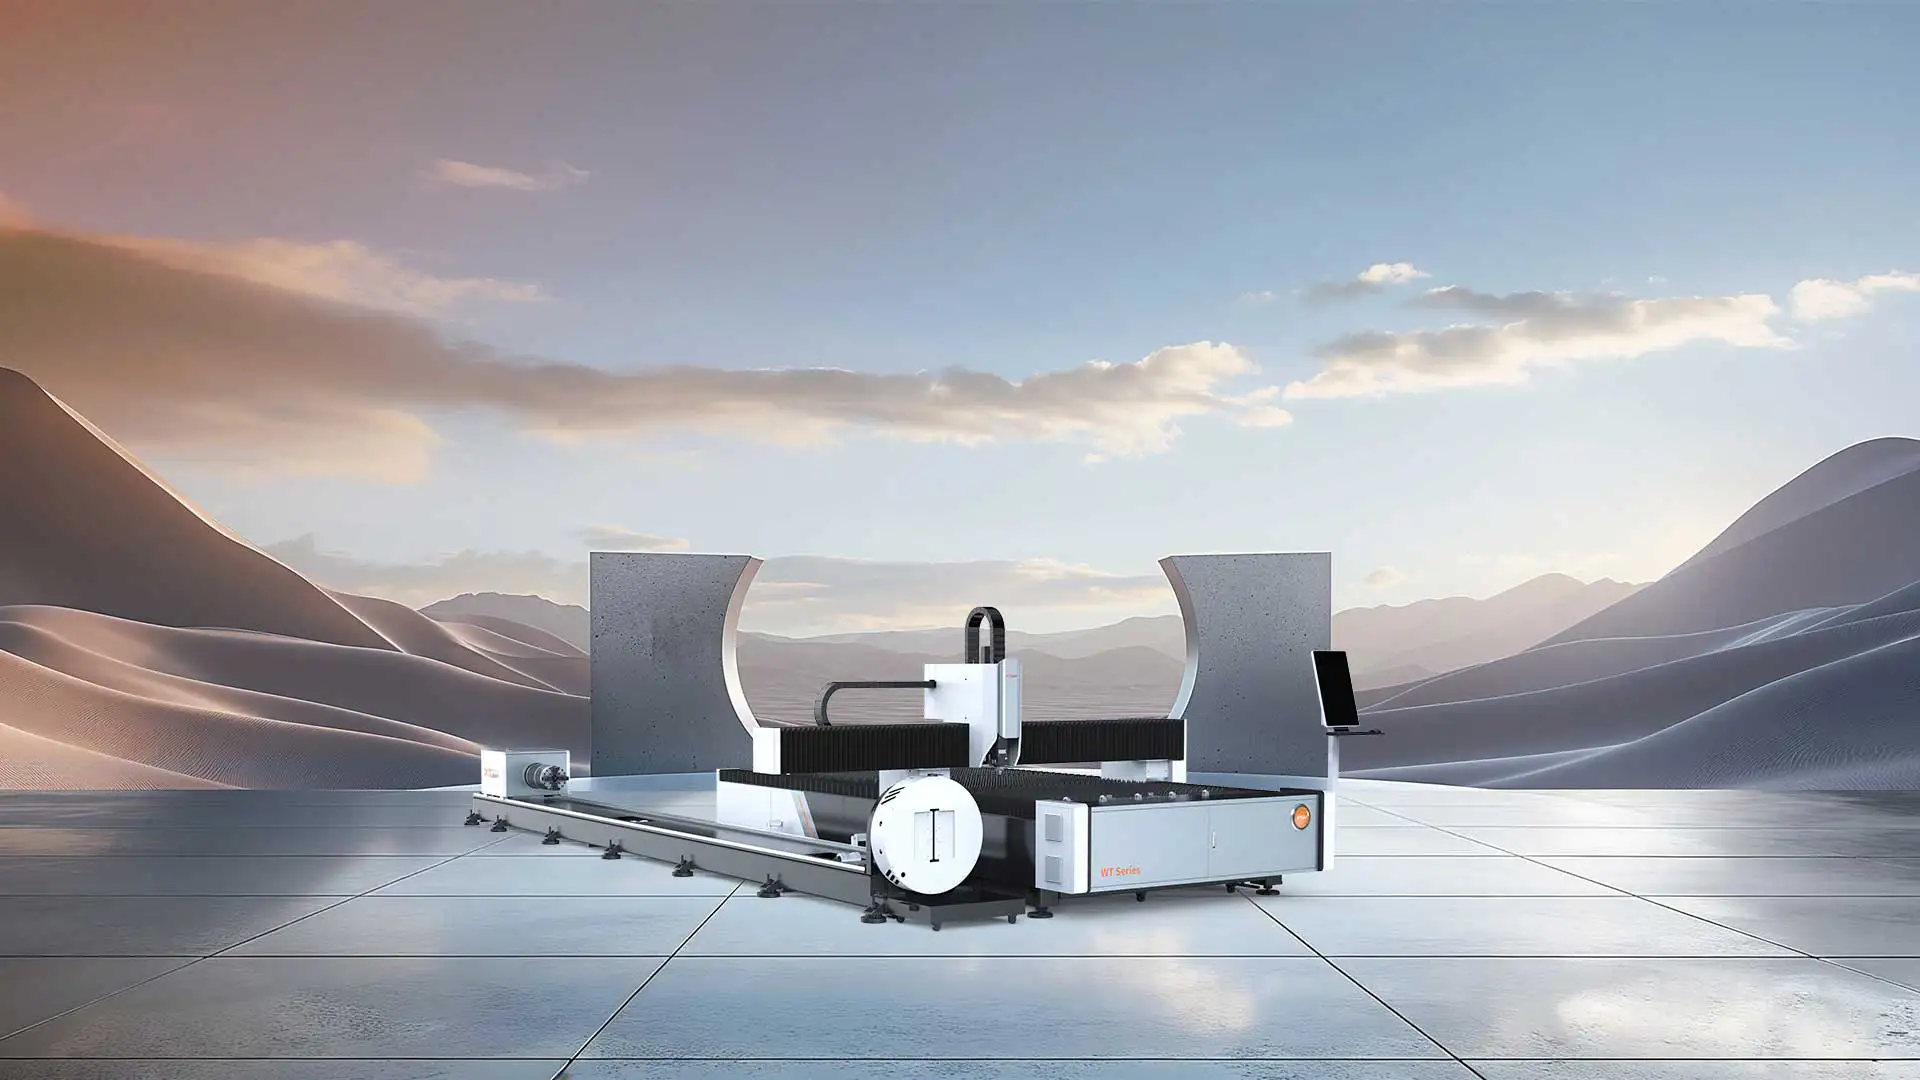
Lemez és cső egyetlen platformon
A síklemez munkaterület és a kettős pneumatikus csőtokmány egy gépen dolgozik, 3, 6 vagy 12 kW-os lézerforrással. A vezérlés mindegyik teljesítményen BOCHU 3000DE-M, 6 kW alatt B3, 6 kW-tól B4 vágófejjel.
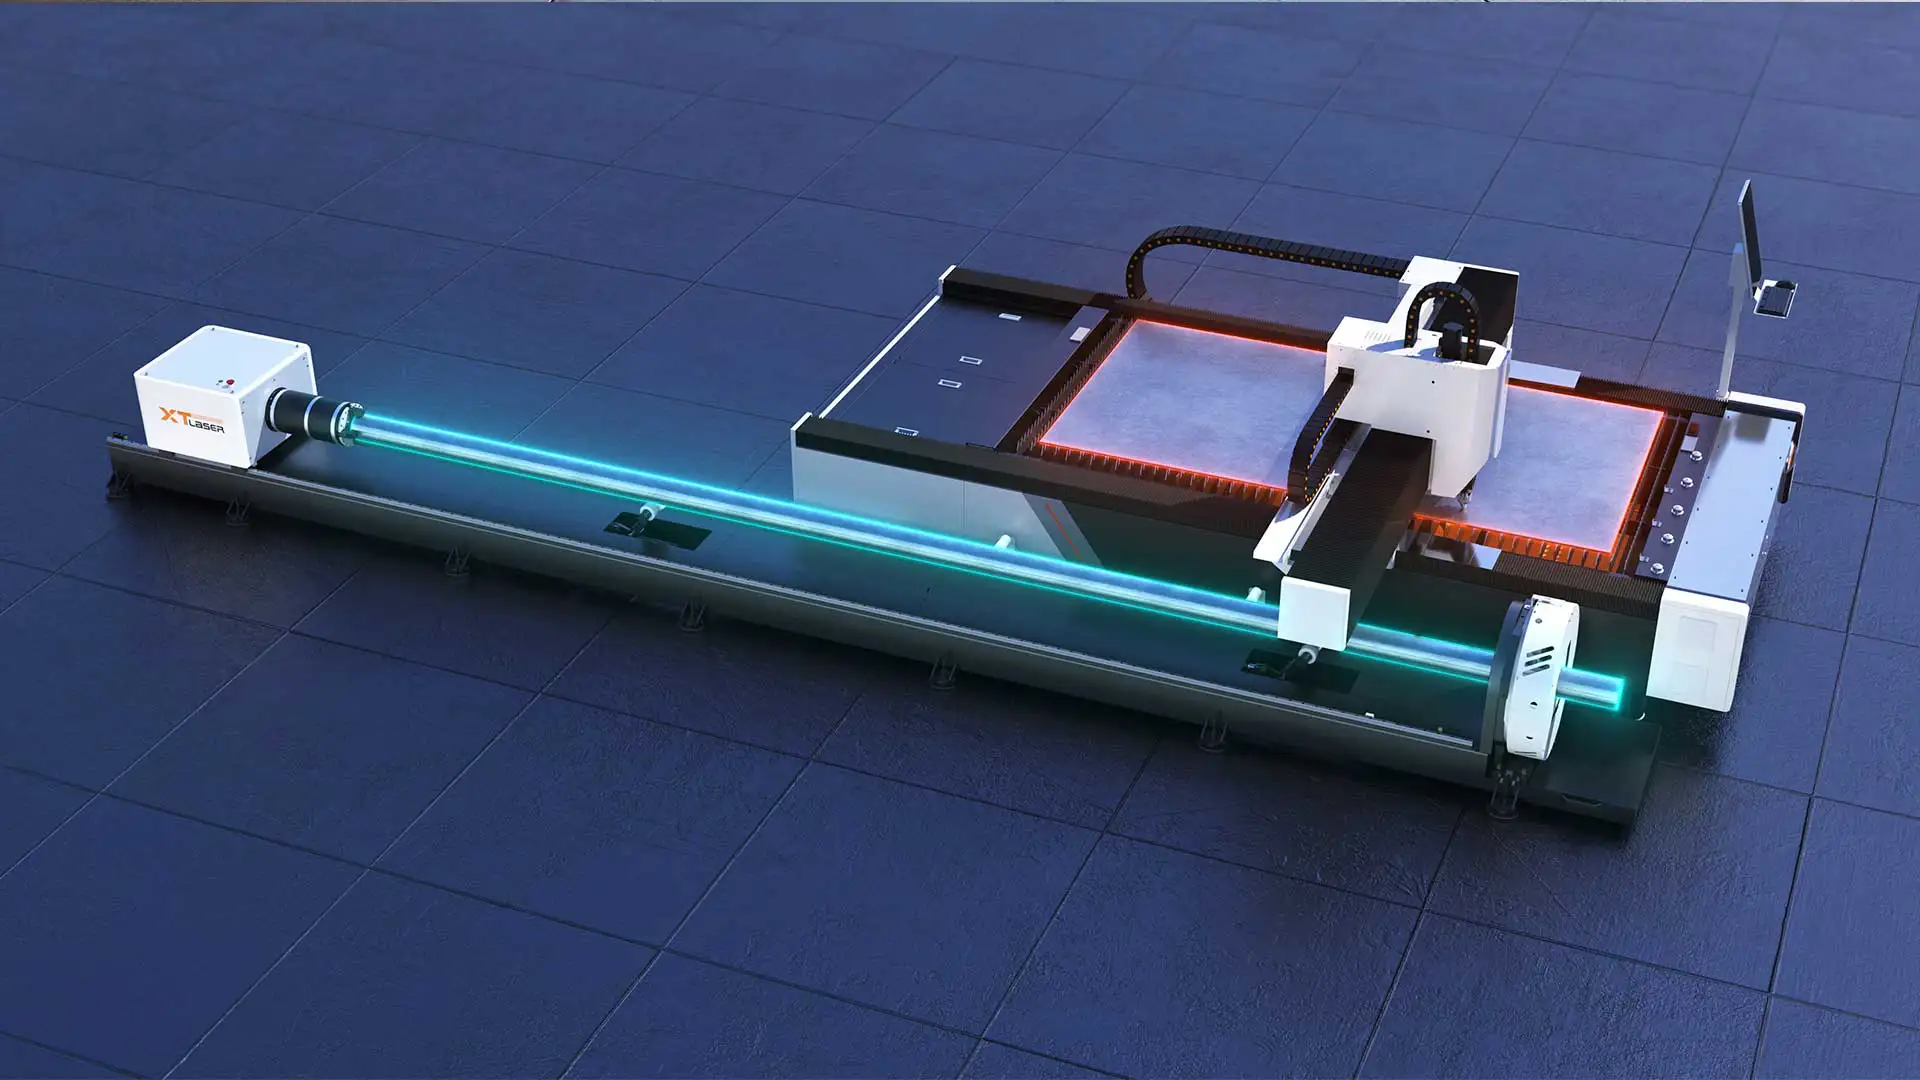
Csavarodásgátló hegesztett gépágy
A gépágy több ponton átmenő, csavarodásgátló szerkezettel és nagy szilárdságú hegesztéssel készül. Így a gép hosszú üzemben is deformáció nélkül tartja a pontosságot, a pozicionálás ±0,03 mm/m.
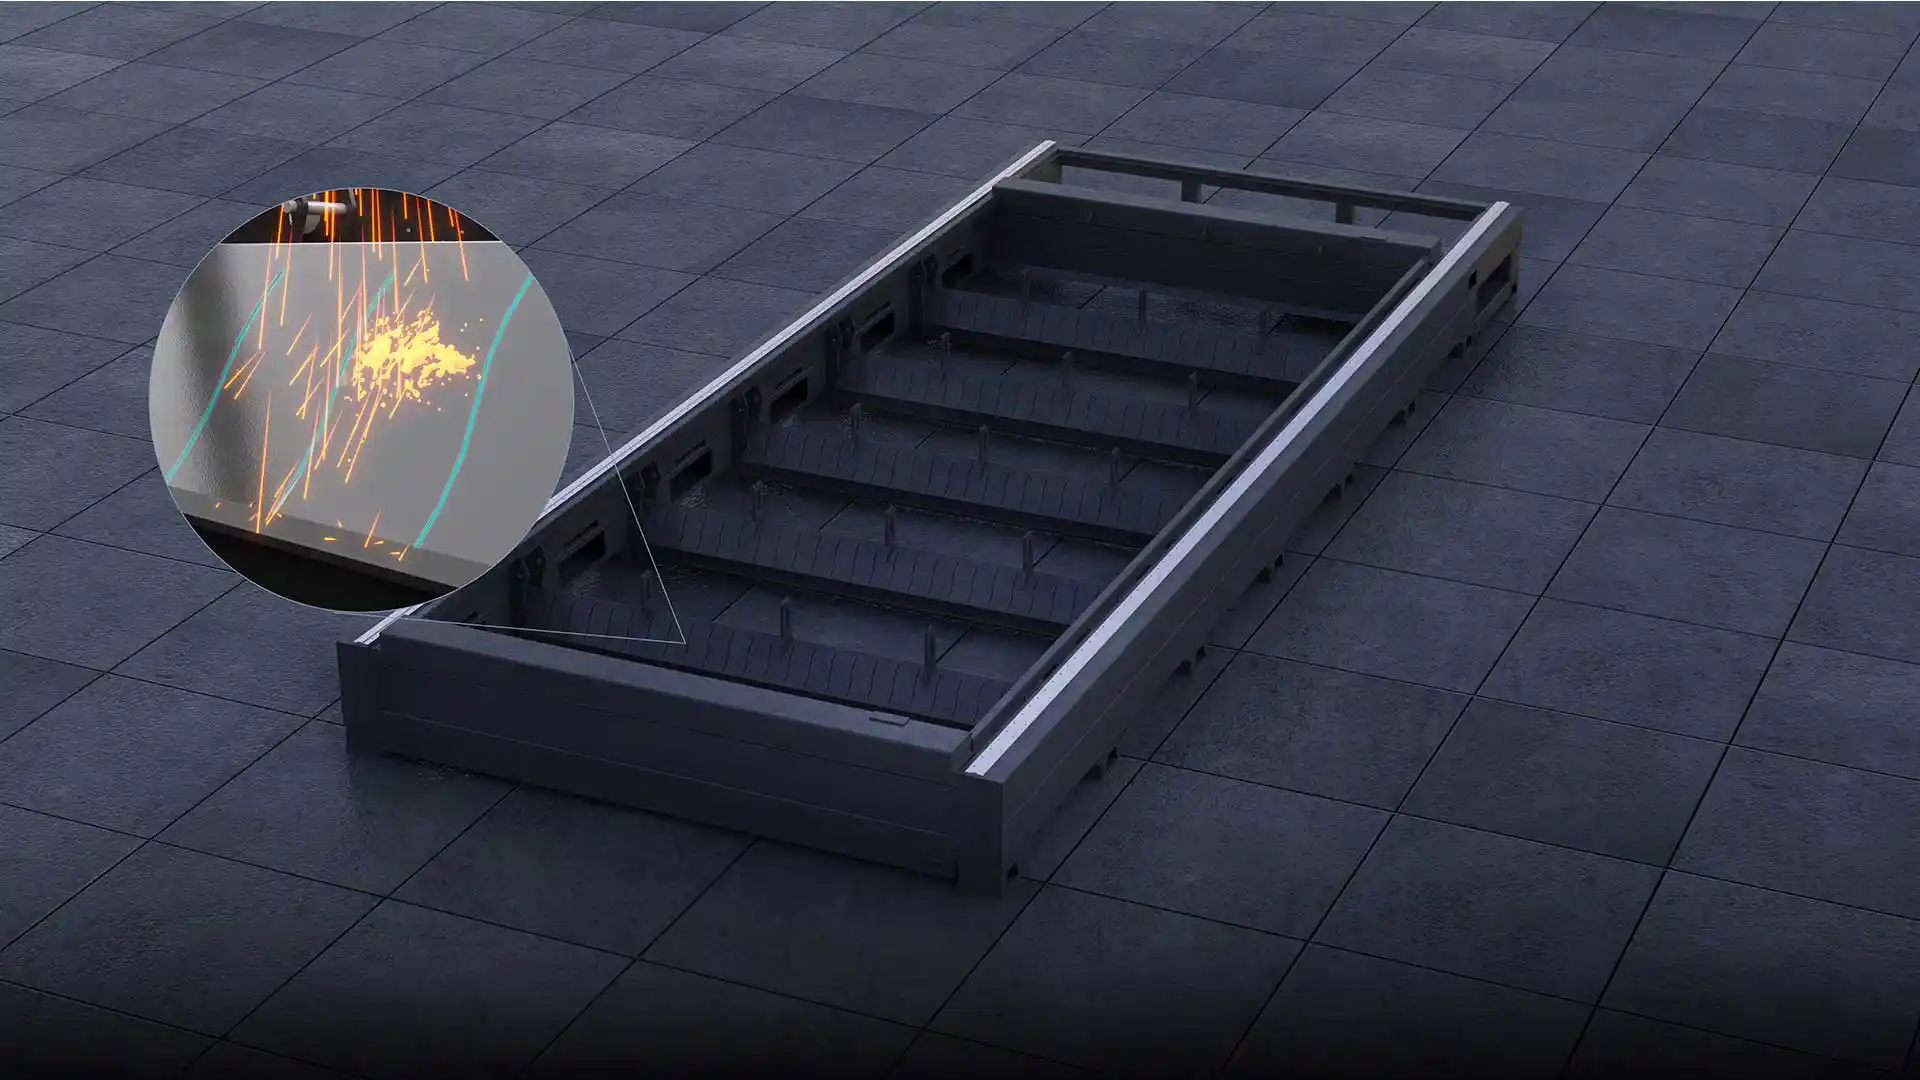
Célzott por- és füstelszívás
A vágási zónában központosított, célzott elszívás erős légárammal vezeti el a port és a füstöt. A csarnok levegője tisztább marad, és a lerakódás kevésbé terheli a gépet és a kezelőt.
Tokmány-reteszelés áramszünetkor
A tokmányok szorító- és reteszelő megoldása áramkimaradáskor is megtartja a szorítónyomást, így a cső rögzítve marad. Ez váratlan leállásnál védi a munkadarabot, a vágófejet és a kezelőt.
Videó
Nézze meg a WT sorozatot működés közben.
Videó lejátszása. A lejátszás indításakor a YouTube (Google) adatokat kap. Részletek: adatkezelési tájékoztató, 7. pont.
Kérjen konfigurációs javaslatot a WT sorozatra
Adja meg a jellemző táblaméretet, a csövek átmérőjét és hosszát, az anyagot és a heti darabszámot, és ehhez választjuk ki a formátumot, a tokmányt és a lézerteljesítményt.
Opcionális konfiguráció
Az alapkonfiguráció az alábbi elemekkel bővíthető. Az elérhetőséget és a pontos kivitelt az ajánlatban rögzítjük.
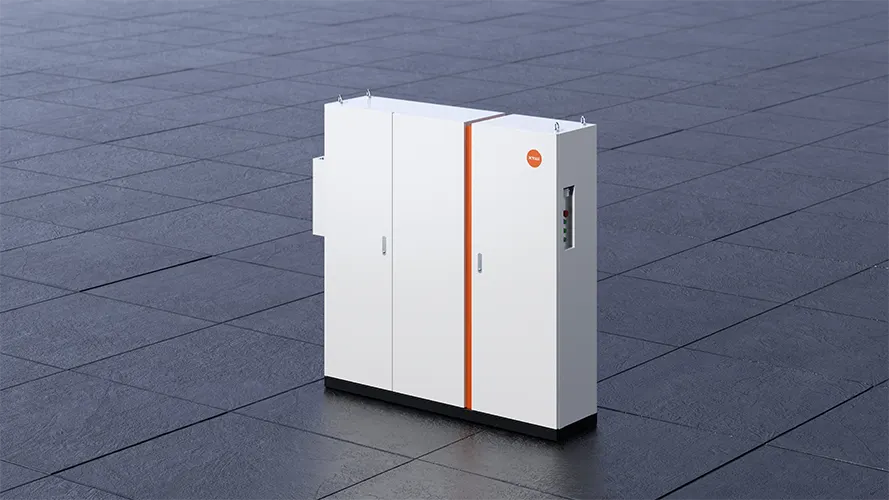
Független elektromos szekrény
Az elektromos vezérlés külön szekrénybe kerül, amely a csarnokban rugalmasan elhelyezhető és könnyen karbantartható. Az egyenletes hőelvezetés folyamatos üzemben is stabil működést ad.
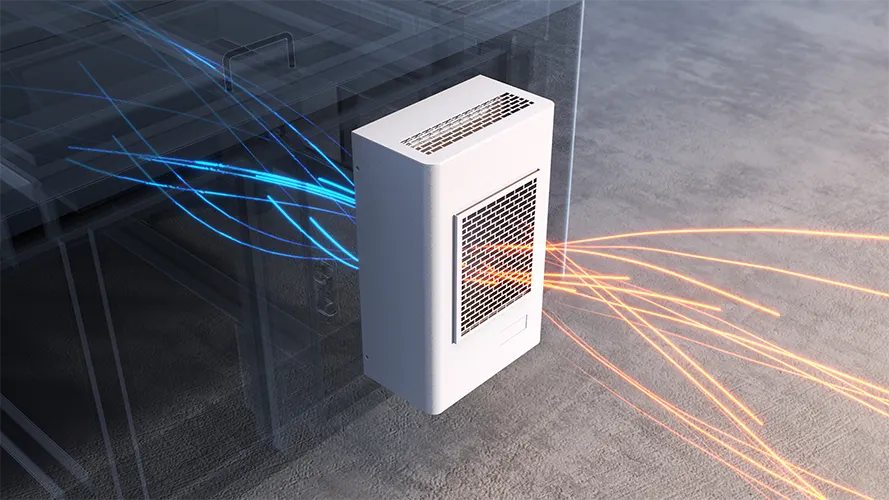
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
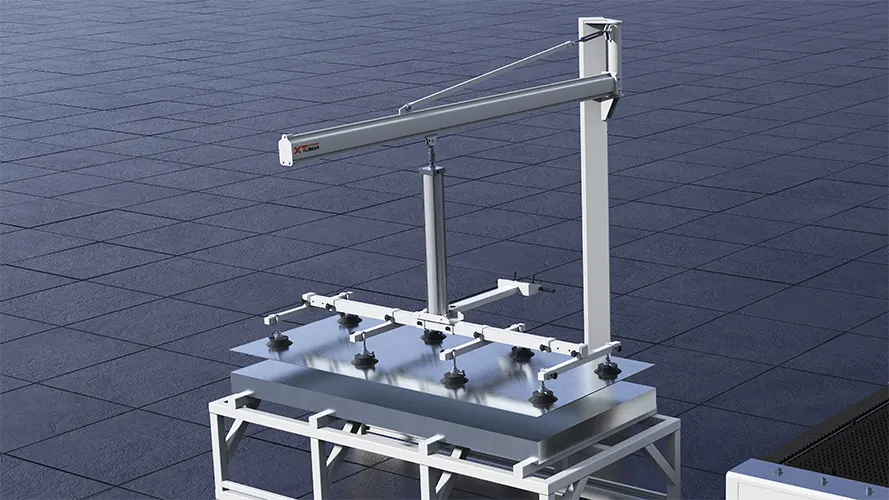
Konzolos csőadagolás
A konzolos adagoló a nyerscsövet a tokmányhoz vezeti, így a betöltés gyorsabb, és kevesebb kézi munkát kíván. Nagyobb csőmennyiségnél ez rövidíti az állásidőt a vágások között.
Független elektromos szekrény
Az elektromos vezérlés külön szekrénybe kerül, amely a csarnokban rugalmasan elhelyezhető és könnyen karbantartható. Az egyenletes hőelvezetés folyamatos üzemben is stabil működést ad.
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Konzolos csőadagolás
A konzolos adagoló a nyerscsövet a tokmányhoz vezeti, így a betöltés gyorsabb, és kevesebb kézi munkát kíván. Nagyobb csőmennyiségnél ez rövidíti az állásidőt a vágások között.
Független elektromos szekrény
Az elektromos vezérlés külön szekrénybe kerül, amely a csarnokban rugalmasan elhelyezhető és könnyen karbantartható. Az egyenletes hőelvezetés folyamatos üzemben is stabil működést ad.
Intelligens hőmérséklet-szabályozás
A rendszer automatikusan szabályozza a hőmérsékletet, így a vágási állapot hosszú, folyamatos üzemben is stabil marad. Többműszakos termelésben ez egyenletesebb vágásminőséget ad.
Konzolos csőadagolás
A konzolos adagoló a nyerscsövet a tokmányhoz vezeti, így a betöltés gyorsabb, és kevesebb kézi munkát kíván. Nagyobb csőmennyiségnél ez rövidíti az állásidőt a vágások között.
Műszaki paraméterek
Részletes műszaki adatok a WT sorozat öt modelljére (XT-W1530T, XT-W1560T, XT-W2040T, XT-W2060T, XT-W2560T): a standard felszereltség és a teljes paramétertáblázat fülekben.
- Vezérlés
- BOCHU 3000DE-M
- Vágófej
- B3 Series (<6 kW) / B4 Series (≥6 kW)
- Lézerforrás
- Raycus (standard)
- Pozicionálási pontosság
- ±0,03 mm/m
- Ismétlési pontosság
- ±0,03 mm
- Max. sebesség
- 100 m/perc
- Max. gyorsulás
- 0,8 G
- Vágási pontosság (kör)
- ≤0,1 mm (Φ30 mm körkihagyás, 1 mm rozsdamentes acél)
- Vágási pontosság (szomszédos él)
- ≤0,05 mm (□30 mm/□190 mm szomszédos oldal); ≤0,1 mm (□190 mm átló)
Alkalmazási területek
A WT sorozat jellemző alkalmazási területei: a kombinált lemez–cső feldolgozás, a fém- és acélszerkezet-gyártás, a gép- és berendezésgyártás, valamint a sorozat-lemezvágás. Az egyes területekről a kapcsolódó oldalakon olvashat részletesen.
- Fémszerkezet- és acélszerkezet-gyártás
- Sorozatlemez-vágás közép- és vastag lemezhez
- Gépgyártás és berendezésgyártás
- Kombinált lemez–cső feldolgozás
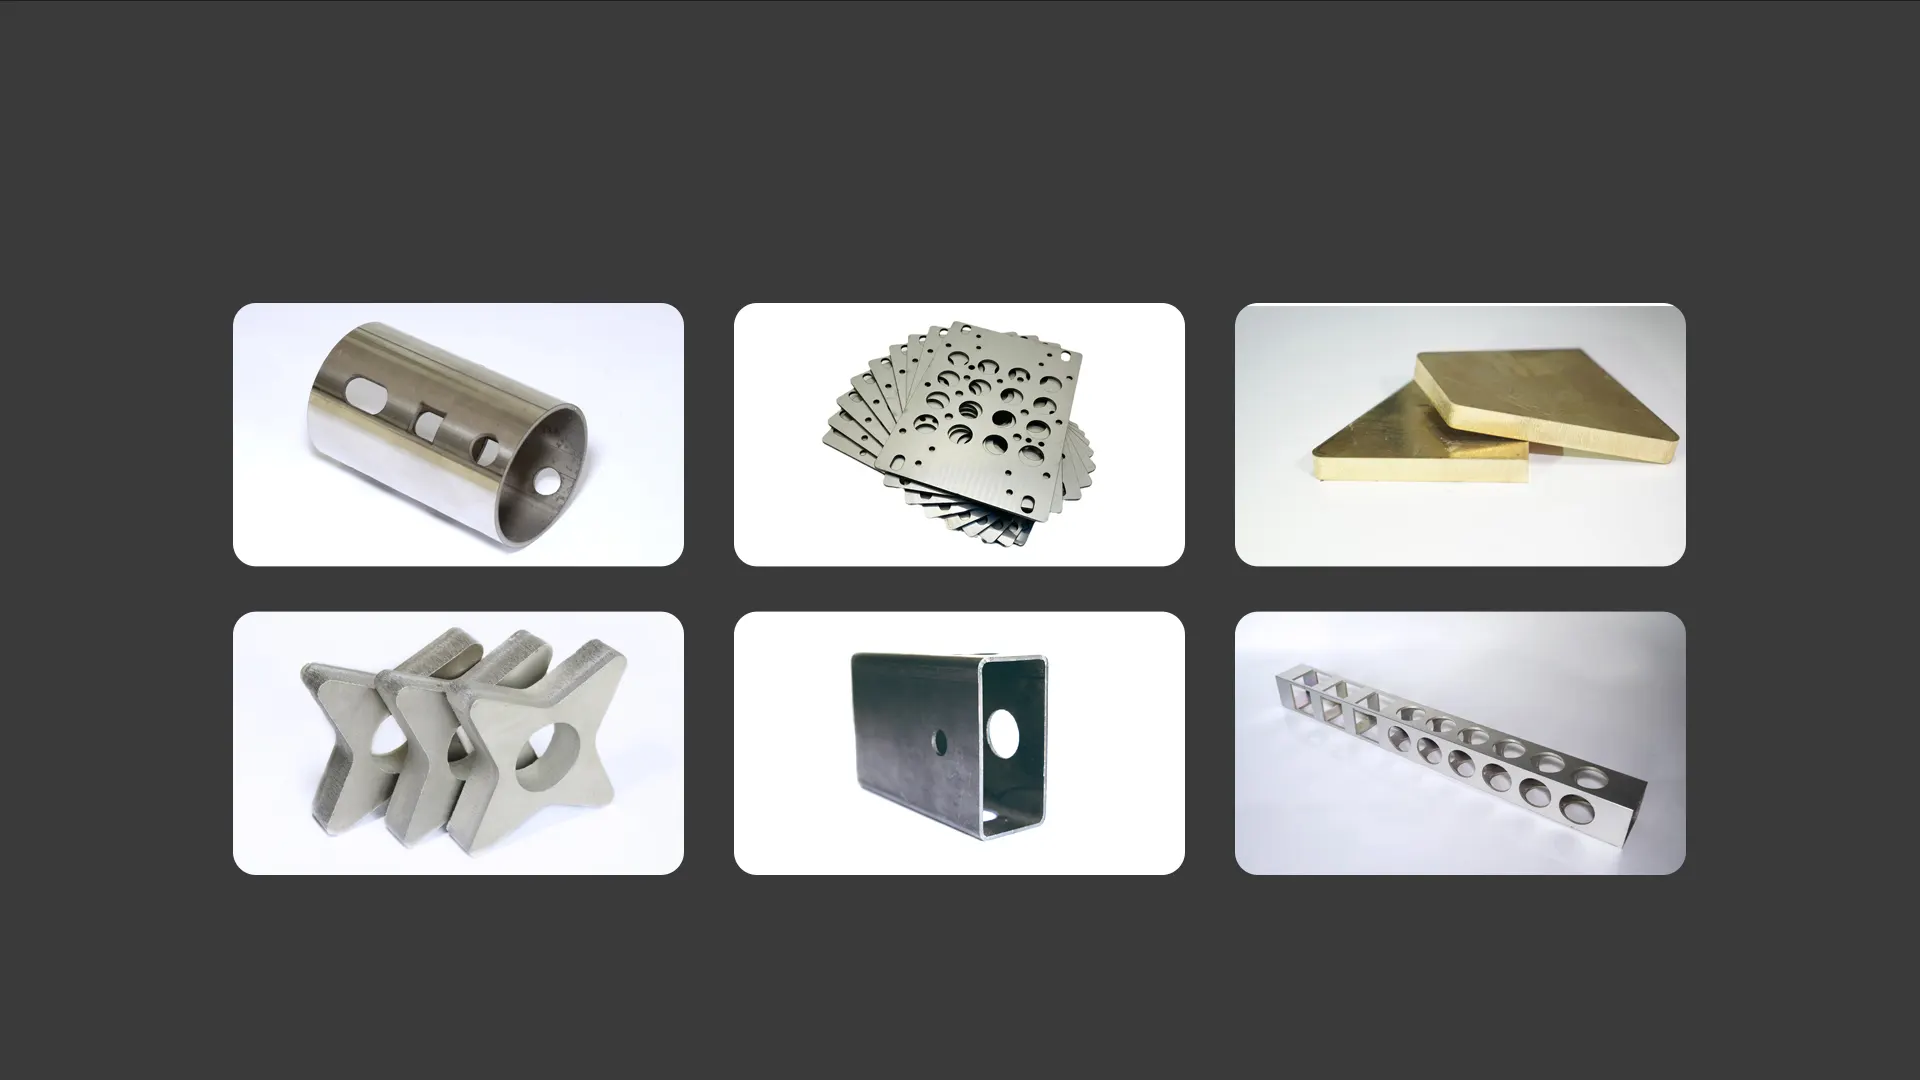
Gyártott minták
Gyártói vágási minták a WT sorozatról.
Gyakori kérdések
Gyakori kérdések a WT sorozatról és a lemez–cső kombinált lézervágásról.
Mi a különbség egy lemez–cső kombinált lézervágó és két külön gép között?
A kombinált lézervágó egyetlen gépen vágja a síklemezt és a csövet, egy vezérlővel és egy kezelői munkahellyal, míg két külön gép két beruházást, két telepítést és két kezelőt jelent. A WT sorozaton mindkét alrendszert a BOCHU 3000DE-M vezérlés irányítja, a két alkatrészcsalád programjai ugyanabban a rendszerben futnak. Az előny ott jelentkezik, ahol a termékben lemez és zártszelvény együtt szerepel, de egyik mennyiség sem tölt ki külön gépet. A korlát, hogy a két alrendszer nem dolgozik párhuzamosan: egy időben vagy lemezt, vagy csövet vág a gép.
Mekkora csövet és milyen szelvényt vág a kombinált lézervágó?
A WT sorozat kör-, négyzet- és téglalapcsövet vág, legfeljebb Φ240 mm átmérőig. A T160 tokmány Φ10–160 mm-es körcsövet és 160 mm-es oldalhosszig négyzet- és téglalapszelvényt fog, a T240 ugyanezt 240 mm-ig; mindkettő mind az öt síklemez-formátumhoz rendelhető. A nyerscső legfeljebb 6 m hosszú lehet, a kész csőalkatrész a gyári adatlap szerint legfeljebb 1 m. A tokmányt a jellemző csőméret alapján érdemes választani: ha a csövek többsége 160 mm alatt marad, a T160 elegendő, a T240 a nagyobb szelvényekhez és a nehezebb csövekhez való. Hosszabb csőalkatrészhez vagy Φ240 mm feletti átmérőhöz dedikált csővágó kell, a csővég-maradék alapkivitelben 300 mm, opcióval rövidebb.
Milyen síklemez-formátumok közül lehet választani?
A WT sorozat öt síklemez-formátumban készül: 1,5 × 3, 1,5 × 6, 2 × 4, 2 × 6 és 2,5 × 6 m-es munkaterülettel. A választást a leggyakrabban vásárolt táblaméret és a leghosszabb lemezalkatrész határozza meg. Az asztalterhelés a formátummal együtt nő: 6 kW-ig 950 és 3 050 kg között, a 12 kW-os kivitelben 1 850 és 6 000 kg között, 50 mm-es támasztóléccel. A gép tömege formátumtól és tokmánytól függően 3 550 és 6 500 kg közé esik, ezt a padlózat tervezésénél érdemes figyelembe venni.
Mikor jobb választás két külön gép a kombinált lézervágó helyett?
Két külön gép akkor éri meg, ha a lemez vagy a cső önmagában is kitölt egy műszakot, mert a két gép párhuzamosan dolgozik, a kombinált gép viszont egyszerre csak az egyik alrendszert használja. Akkor is külön csővágó kell, ha rendszeresen 1 m-nél hosszabb kész csőalkatrészt gyárt, vagy Φ240 mm feletti csövet dolgoz fel. Tisztán lemezmunkához, csereasztalos vagy nagy formátumú sorozatgyártáshoz a síklemez lézervágók a célszerűbbek, mert ott a gép minden órája a lemezé. A helyszíni felmérésen a heti lemez- és csőmennyiség alapján megmutatjuk, melyik megoldás térül meg jobban. Hogy mikor érdemes külön csővágót venni, arról tudásbázisunk cikke ad részletes szempontokat.
Milyen anyagokat vág a lemez–cső kombinált lézervágó?
A kombinált lézervágó szénacélt, rozsdamentes acélt, alumíniumot és rezet vág lemezen és csövön egyaránt, mert a két alrendszer ugyanazt a szálas lézerforrást használja. A vágható vastagságot a lézerforrás teljesítménye, az anyag és a segédgáz együtt határozza meg; a WT sorozat 3, 6 és 12 kW-os kivitelben készül. Fényvisszaverő anyagoknál, például alumíniumnál és réznél a vágófej és a paraméterezés számít, ezért ezeket a konkrét munkadarabhoz igazítjuk. A teljesítményt a leggyakoribb anyagvastagság és a kívánt vágási sebesség alapján, a saját alkatrészein méretezzük. Az egyes fémek vágási sajátosságait az anyagok lézervágásáról szóló összefoglalónk foglalja össze.
Milyen áramellátás kell a kombinált lézervágóhoz?
A WT sorozat teljes teljesítményfelvétele a lézerforrástól függ: a 3 kW-os kivitel 22 kW, a 6 kW-os 34 kW, a 12 kW-os 55 kW. A hozzá tartozó áramfelvétel 32, 68, illetve 104 A. A telepítés előtt ezért érdemes ellenőrizni a csatlakozási teljesítményt és a betáplálás keresztmetszetét, mert egy 12 kW-os gép kisebb üzemben gyakran hálózatbővítést igényel, és ennek átfutási ideje a géprendelésnél is számít. A helyszíni felmérésen a meglévő betáplálást, a gép tömegéhez szükséges padlózatot és a segédgáz-ellátást együtt nézzük át.
Miért a KAP Processing?
Tanácsadás
A lemez- és a csőalkatrészek aránya, a táblaméret, a csőátmérő és a darabszám alapján megnézzük, hogy a kombinált gép vagy két külön gép illik-e jobban a gyártáshoz; a formátumot, a tokmányt és a 3–12 kW közötti teljesítményt ehhez méretezzük.
Telepítés és betanítás
A gép helyszíni összeszerelését, beállítását és próbaüzemét a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP-háttérrel, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljük át, hogyan illik a WT sorozat a gyártásához
Helyszíni felmérésen egyeztetjük a lemez- és a csőalkatrészeket, a csarnok méretét és az áramellátást, és ehhez méretezzük a konfigurációt.
Hasonló termékek
Fedezze fel a síklemez- és csővágó gépeinket
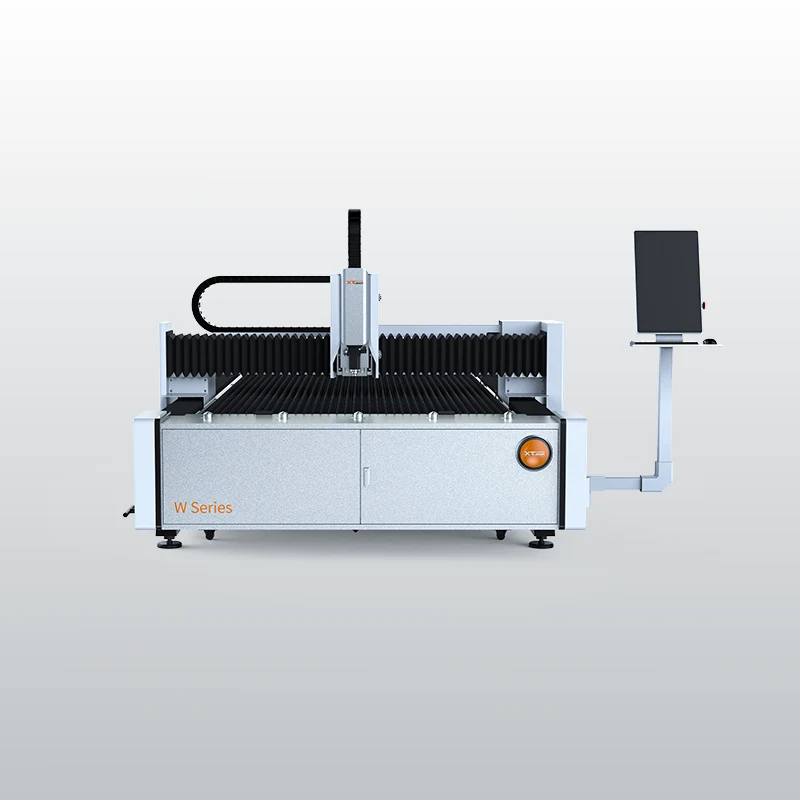
W sorozat síklemez lézervágó
A síklemez program gerince: hat munkaterület 1530 × 3050 mm-től 2540 × 8100 mm-ig, 3–30 kW teljesítménytartományban
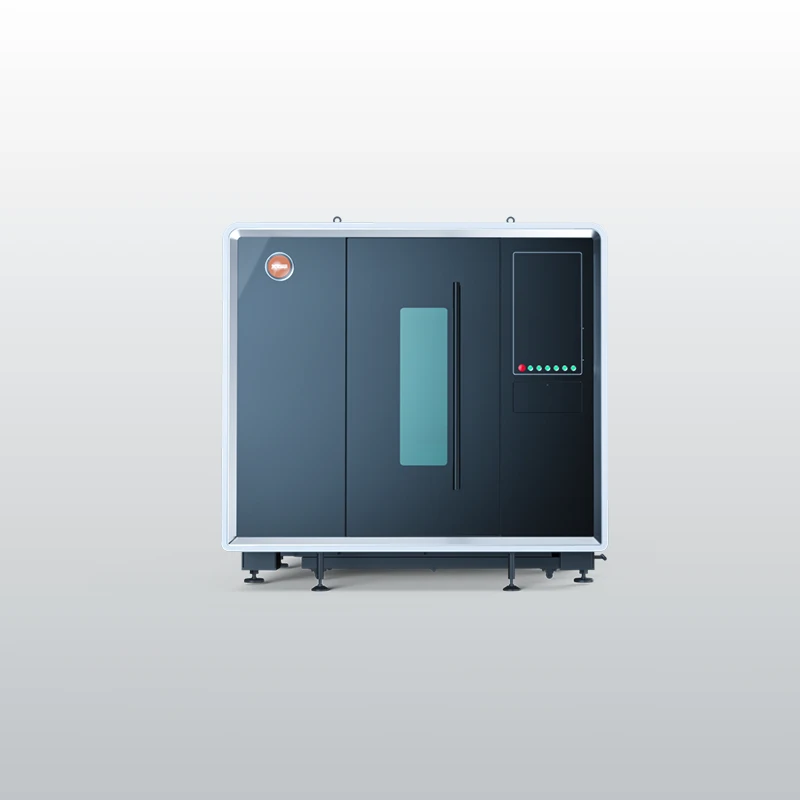
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
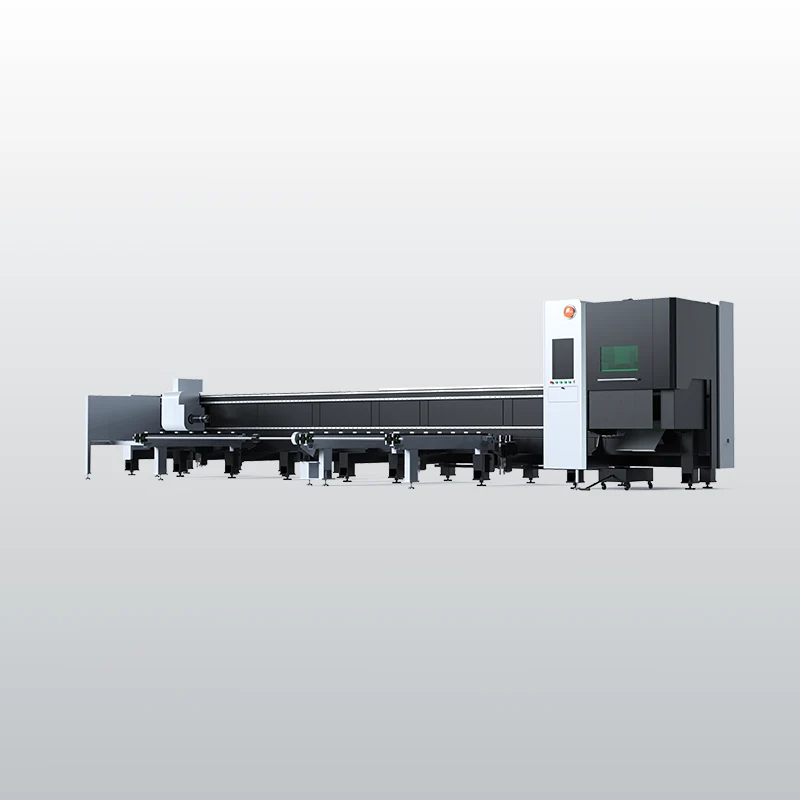
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg