
Csövek fazettavágása lézerrel hegesztési előkészítéshez
Hegesztési élelőkészítés csöveken a vágással egy lépésben: ±45°-os fazetta X, Y és V típusban, programból, külön élezési művelet nélkül.
Mit jelent a fazettavágás a csővágásban?
Vastagabb falú csövek tompa hegesztésénél az illesztendő éleket le kell élezni, hogy a varrat a teljes falvastagságon átérjen. Hagyományosan ez külön művelet: a csövet levágják, majd köszörűvel vagy élezőgéppel alakítják ki az élt. A fazettavágásra képes csővágó lézer a vágófej döntésével ezt a kontúrral együtt, egy lépésben végzi el. Az XT Laser TP sorozaton a ±45°-os fazettavágás gyári alapfelszereltség, X, Y és V típusban, programból hívva, vágófejcsere nélkül. A háromtokmányos gép Φ10–240 mm átmérőig dolgozik, ±0,3 mm vágási pontossággal. Így a hegesztő kész, egyforma élekkel kapja meg a darabokat.
Hegesztési előkészítés: gondok és megoldás
Külön élezési művelet
A levágott csövet újra meg kell fogni, és kézzel vagy élezőgéppel kell leélezni. A lézer a fazettát a vágással egy befogásban készíti el, a darab kész éllel kerül le a gépről.
Darabonként eltérő él
Kézi köszörülésnél az élszög darabról darabra változik, ami a varrat minőségét is befolyásolja. A programozott fazetta minden darabon ugyanazzal a szöggel készül.
Összetett csőcsatlakozások
Ferde és T-leágazásoknál a metszési görbét kézzel nehéz pontosan kialakítani. A CAD-alapú vágás a görbét és az élt egyszerre állítja elő.
Nagy és nehéz csövek
Φ240 mm fölött a legtöbb csővágó már nem fog be. A TX sorozat Φ40–360 mm-ig és 1600 kg csőtömegig dolgozik, szintén gyári fazettavágással.
Fazettavágásra alkalmas csővágó sorozatok
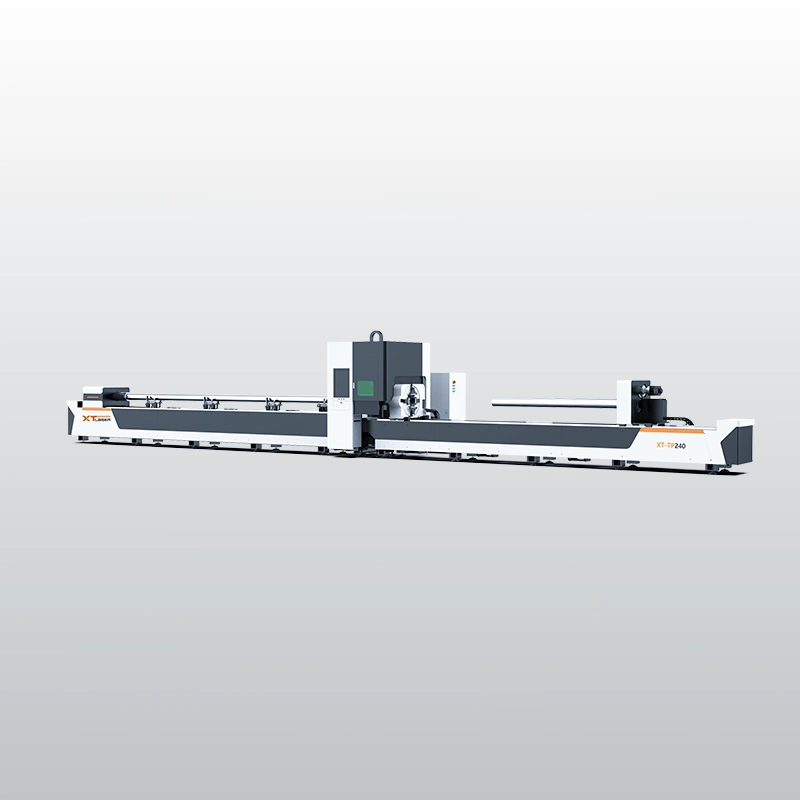
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
1,5–12 kW
TX sorozat lézeres csővágó
Nehézipari nagy átmérőjű csővágó: Φ40–360 mm, 1600 kg csőtömeg, maradékmentes vágás, gyári ferdevágás, 9 és 12 m hossz
3–20 kW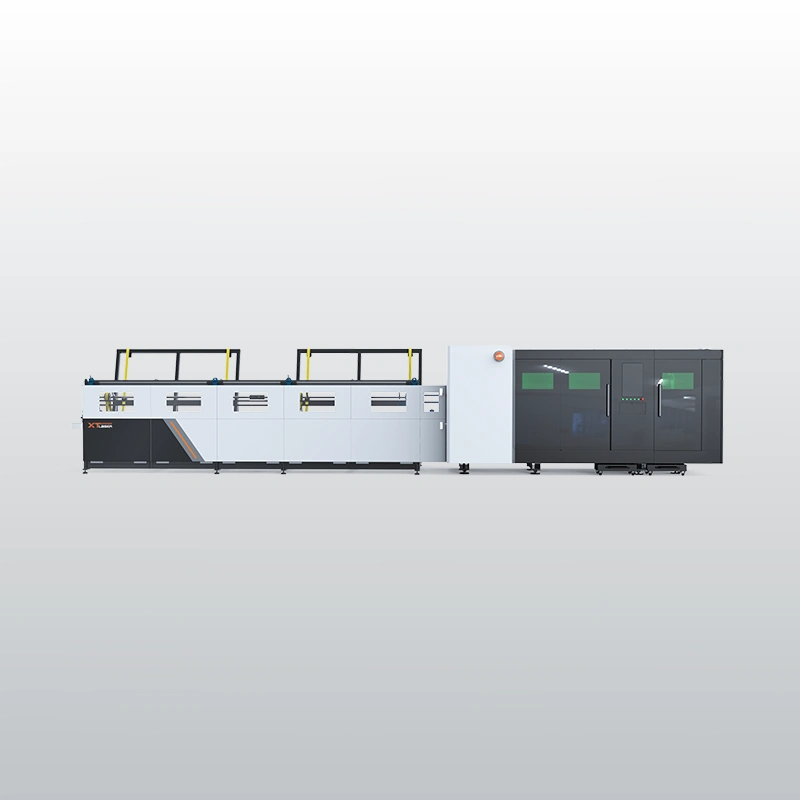
THP sorozat lézeres csővágó
Nagysebességű kiscsővágó: Φ15–90 mm, 200 ford./perc tokmány-fordulatszám, 1 G gyorsulás, 20 mm hagyaték
1,5–3 kWFazettavágás sorozatonként
| Sorozat | Átmérő | Csőhossz | Fazetta | Teljesítmény |
|---|---|---|---|---|
| TP | Φ10–240 mm | 6 és 9 m | ±45°, X/Y/V | 1,5–12 kW |
| TX | Φ40–360 mm | 9 és 12 m | ±45°, X/Y/V | 3–20 kW |
| THP | Φ15–90 mm | 6,5 m | ±45°, X/Y/V | 1,5–3 kW |
A fazettavágás mindhárom sorozaton gyári alapfelszereltség. Anyagok: szénacél, rozsdamentes acél, alumínium és réz.
Gyakori kérdések a lézeres fazettavágásról
Kell-e külön vágófej vagy opció a fazettavágáshoz?
Nem. A TP, a TX és a THP sorozaton a ±45°-os fazettavágás gyári alapfelszereltség, a gép ugyanazzal a vágófejjel végzi, mint az egyenes vágást. A fazetta típusát és szögét a vágóprogramban adják meg, így ugyanabban a programban lehetnek egyenes és leélezett élek is, akár ugyanazon a darabon. Ez azt is jelenti, hogy a hegesztési előkészítés nem igényel külön beállítást vagy átszerelést, a gép a sorozat minden darabján ugyanazt az élgeometriát ismétli. A megfelelő élforma kiválasztása a varratterv és a hegesztési eljárás alapján történik. Ez különösen sorozatgyártásnál előny, ahol sok azonos illesztés készül.
Milyen fazettatípusokat tud készíteni a gép?
A sorozatok X, Y és V típusú fazettát készítenek, ±45°-os szögtartományban. A típus és a szög programból választható, így a cső egyik végén például V-élt, a másikon egyenes vágást lehet kérni, vagy a leágazás teljes kontúrján élezett élt. Az, hogy egy adott illesztéshez melyik élforma és milyen szög kell, a hegesztési eljárástól, a falvastagságtól és a varratkövetelménytől függ, ezt a hegesztéstechnológia határozza meg. A lézer feladata, hogy a meghatározott élgeometriát minden darabon ugyanúgy, ismételhetően állítsa elő, külön élezési művelet nélkül. Ha a varrattervben még nincs meghatározva az élforma, azt a programozás előtt célszerű a hegesztéstechnológussal egyeztetni.
Milyen pontos a vágás a TP és a TX sorozaton?
A TP sorozat vágási pontossága kör-, négyzet- és téglalapszelvényen ±0,3 mm, 1 mm-es rozsdamentes acél referencián mérve; szögacélon, H- és U-szelvényen ±0,3–0,5 mm. A TX sorozaton ugyanezek az értékek ±0,5 mm, illetve ±0,5–0,8 mm, ami a nagyobb, Φ360 mm-ig terjedő csőmérethez igazodik. A tényleges eredményt az anyag, a falvastagság és a cső egyenessége is befolyásolja. Hegesztési előkészítésnél a legfontosabb előny az ismételhetőség: a programozott él minden darabon ugyanaz, így a varrat is egyenletesebb, és kevesebb az igazítás a hegesztésnél. A pontossági adatok a gyártó specifikációjából származnak, a saját alkatrészen próbavágással lehet meggyőződni róluk.
Melyik sorozatot válasszam fazettavágáshoz?
A csőmérettől függ. Φ10–240 mm-es csövekhez, 6 vagy 9 m hosszig és legfeljebb 280 kg csőtömegig a TP sorozat a kézenfekvő választás, háromtokmányos, kétirányú vágással. Φ240 mm fölött, nehéz, vastag falú csöveknél és 12 m-es szálhossznál a TX sorozat dolgozik, Φ40–360 mm között, 1600 kg csőtömegig. Ha a gyártást kis átmérőjű, ismétlődő alkatrészek adják, Φ15–90 mm között, a THP sorozat automatizált adagolással és szintén gyári fazettavágással gyárt. Vegyes termékpalettánál a leggyakoribb csőméret dönt. A TP és a TX egyaránt háromtokmányos, így mindkettőn kétirányú vágás és alacsony maradék érhető el, a THP-n a minimális maradék 20 mm.