
Extra nagy formátumú lemezvágás 24 méteres munkaterületig
Hosszú lemezalkatrészek vágása egy darabban, 12 és 24 m közötti munkaterületen, részekre bontott vágás és illesztési varrat nélkül.
Mikor kell 12 méternél hosszabb munkaterület?
Csarnokszerkezeti elemeknél, hídgerincnél, hosszú paneleknél és nagy gépalkatrészeknél gyakori, hogy a kész darab hosszabb, mint egy szokásos lézervágó asztala. Ilyenkor az alkatrészt több részből vágják ki, majd hegesztéssel illesztik össze, ami többletmunkát és külön ellenőrzést jelent. Az XT Laser L sorozat 3250 mm szélességű munkaterülettel, 12,3, 16,3 és 24 m hosszban készül, így a hosszú alkatrész egy darabban vágható ki. A lézerforrás 12 és 60 kW között választható, a pozicionálási pontosság ±0,05 mm/m. A 12–13 m-es tartományt a W25125 és a W32130 sorozat is lefedi, nagyobb sebességgel.
A hosszú lemezalkatrészek gyártásának gondjai
Részekből toldott alkatrész
Ha a darab nem fér a gépre, részekből kell összeállítani, a toldás pedig hegesztést, köszörülést és ellenőrzést igényel. Az L sorozat 24 m-es munkaterületén a hosszú alkatrész egy darabban készül.
Méretpontosság nagy hosszon
Hosszú darabnál a kézi kijelölés és a többszöri felfogás hibái összeadódnak. Az L a CAD-modellből, egy felfogásban vág, ±0,05 mm/m pozicionálási pontossággal.
Kezelés a gép teljes hosszán
Egy 24 méteres gépnél a kezelő nem állhat mindig a vágófej mellett. Az L független vezérlőpulttal és külön villamos szekrénnyel készül, a gép körüli teret alapfelszereltségként biztonsági fényfüggöny védi.
Vastag lemez nagy hosszon
Csarnokszerkezeti lemezekhez nagy teljesítmény kell. Az L 12–60 kW-tal rendelhető, 30 kW-tól a SkyEye gépi kamerás rendszer alapfelszereltség, 12–20 kW-on opcióként választható.
Sorozatok extra nagy lemezalkatrészekhez
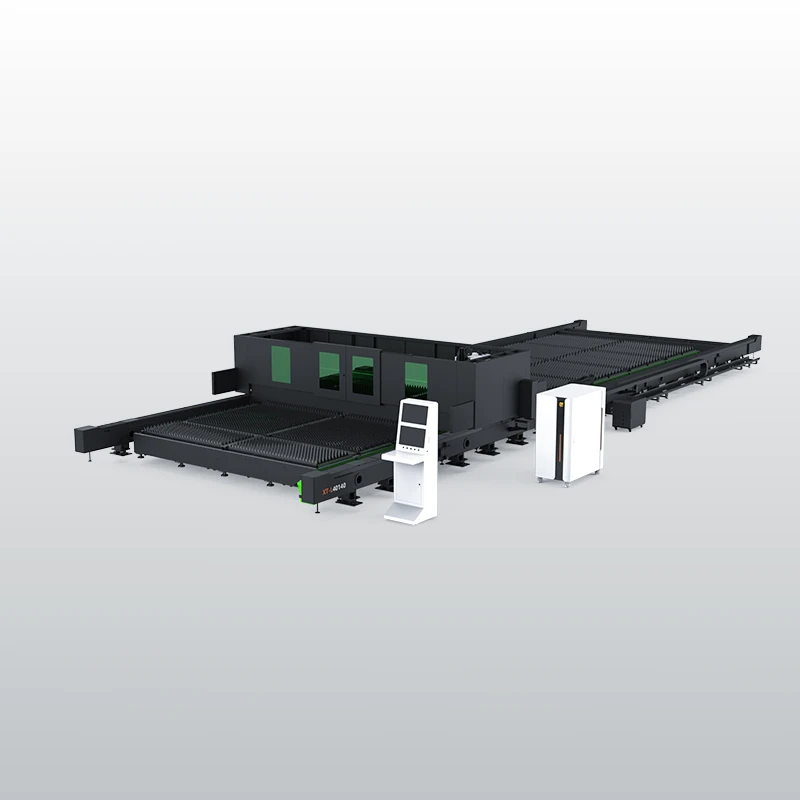
L sorozat extra-nagy formátumú síklemez lézervágó
Extra-nagy formátumú síklemez lézervágó 3250 mm széles, 12,3–24 m hosszú táblákhoz, 12–60 kW teljesítménnyel
12–60 kW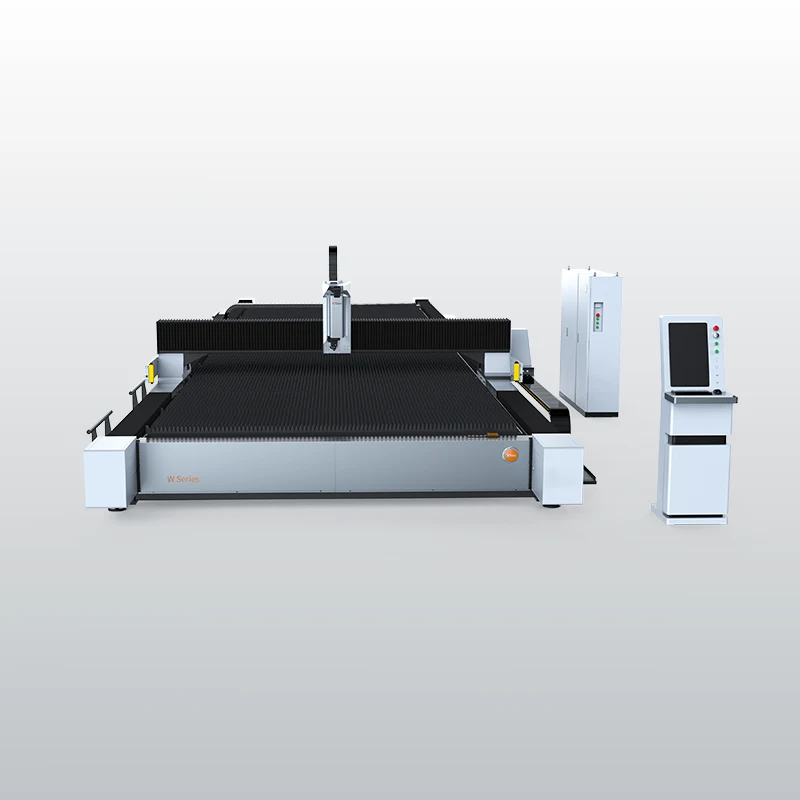
W32130 sorozat nehézipari síklemez lézervágó
3,2 × 13,2 m munkaterület, 12–60 kW, kettéválasztott gépágy, 32 600 kg asztalterhelés és ferdevágás opcióként
12–60 kW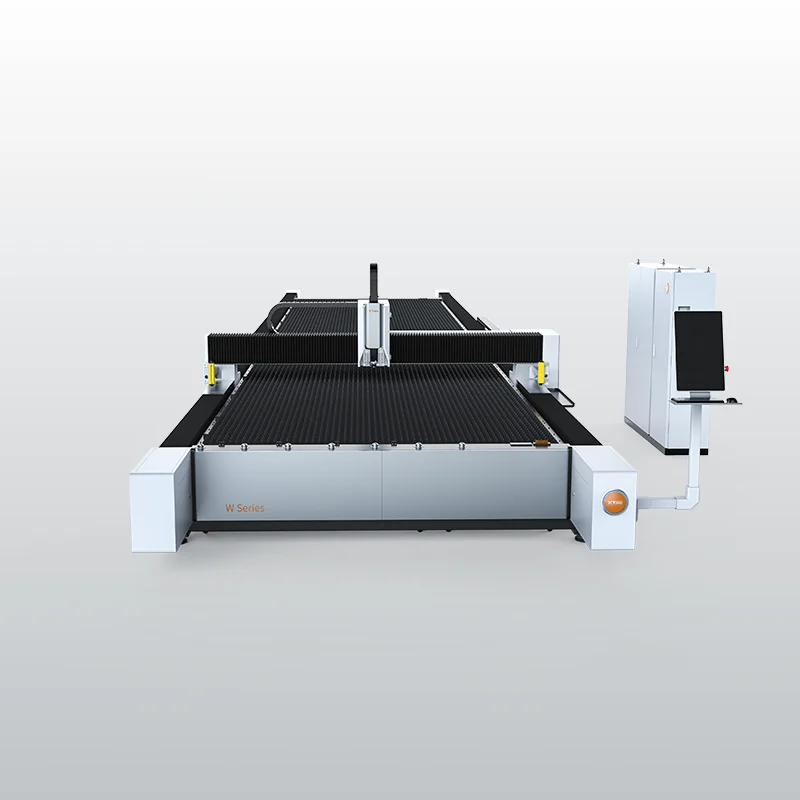
W25125 sorozat hosszú lemezes síklemez lézervágó
12,5 méteres lemez egyenes irányú vágása 6–40 kW teljesítményben, dupla biztonsági fényfüggönnyel és 19,6 t asztalterheléssel.
6–40 kWMunkaterület és paraméterek sorozatonként
| Sorozat | Szélesség | Hossz | Pozicionálás | Sebesség | Teljesítmény |
|---|---|---|---|---|---|
| L | 3250 mm | 12,3, 16,3 vagy 24 m | ±0,05 mm/m | 50 m/perc | 12–60 kW |
| W32130 | 3200 mm | 13,2 m | ±0,03 mm/m | 120 m/perc | 12–60 kW |
| W25125 | 2540 mm | 12,5 m | ±0,03 mm/m | 120 m/perc | 6–40 kW |
Gyorsulás: L 0,5 G, W25125 1,2 G, W32130 1,5 G. Anyagok: szénacél, rozsdamentes acél, alumínium és réz. A vágható lemezvastagság a lézerteljesítménytől függ.
Gyakori kérdések az extra nagy formátumú lemezvágásról
Mekkora lemezt tud feldolgozni az L sorozat?
Az L sorozat három hosszban készül, azonos gépfelépítéssel és 3250 mm-es munkaterület-szélességgel: az XT-L32120 3250 × 12300 mm-es, az XT-L32160 3250 × 16300 mm-es, az XT-L32240 3250 × 24000 mm-es munkaterülettel. A változatok között csak a hossz és a géptömeg különbözik, a vezérlés, a hajtás, a pontosság és a teljesítményválaszték ugyanaz. A hosszt a rendszeresen gyártott leghosszabb alkatrészhez és a beszerzett lemezek táblaméretéhez érdemes választani, figyelembe véve a csarnok hasznos hosszát és a lemezek beemelésének útvonalát is. A telepítési helyet a felmérés során közösen ellenőrizzük.
Miért lassabb az L sorozat a W sorozatnál?
Az L legnagyobb sebessége 50 m/perc, gyorsulása 0,5 G, míg a W25125 és a W32130 120 m/perc sebességgel dolgozik. A gyártó az L-t a hosszú munkaterületre méretezte, acél gerendával és hosszú formátumhoz tervezett gépággyal, ahol a stabil vezetés fontosabb a gyors irányváltásnál. Hosszú, egyenes kontúroknál és vastag lemeznél a vágási időt főként a vágási sebesség határozza meg, nem a gép gyorsulása, ezért ott a különbség kisebb. Vékony lemezen, sok rövid kontúrral és 13 m alatti darabhosszon viszont a W25125 vagy a W32130 gyorsabban végez. A választásnál ezért a darabhossz mellett a jellemző lemezvastagságot is érdemes figyelembe venni.
Milyen lézerteljesítményt érdemes választani az L sorozathoz?
Az L 12, 20, 30, 40 és 60 kW-os lézerforrással rendelhető, 12 kW alatti konfiguráció nincs. 12–20 kW-on a vezérlés BOCHU 6000 B4 vágófejjel, opcióként BOCHU 8000 B6 vágófejjel és SkyEye kamerával. 30 kW-tól a BOCHU 8000, a B6 vágófej és a SkyEye alapfelszereltség. A teljesítményt a rendszeresen vágott legvastagabb lemezhez és a kívánt vágási sebességhez érdemes méretezni: a nagyobb teljesítmény vastag lemezen teszi lehetővé a vágást, a vékonyabb anyagon pedig rövidebb vágási időt ad. Vegyes gyártásnál a rendszeres feladat dönt, nem az egyszeri kivétel.
Mikor elég a W25125 vagy a W32130 az L helyett?
Ha a leghosszabb alkatrész 12,5, illetve 13,2 m alatt marad, a W25125 és a W32130 is egy darabban vágja ki, 120 m/perc sebességgel és ±0,03 mm/m pozicionálási pontossággal. A W25125 munkaterülete 2540 × 12500 mm, lézerforrása 6–40 kW. A W32130 munkaterülete 3200 × 13200 mm, lézerforrása 12–60 kW, asztala legfeljebb 32 600 kg-ot bír, így a legnehezebb táblákhoz készült. Az L akkor indokolt, ha rendszeresen 13 m-nél hosszabb darabok készülnek, vagy ha a gyártás hosszú csarnokszerkezeti elemekre épül, ahol a 16,3 vagy 24 m-es munkaterület egy darabban adja ki az alkatrészt.