
Csővázak és tartószerkezetek lézervágása csővágó géppel
Bútorvázak, ipari állványok és járművázak csőalkatrészei egy befogásban: kontúr, furat és horony pontos illesztéssel, félautomata rakodással.
Egy befogás több munkafázis helyett
Egy csőváz alkatrészeinél a darabolás csak az első lépés: utána jön a gérvágás, a furatok, a hornyok és az illesztések kialakítása, jellemzően több gépen és több befogással. A csővágó lézer ezeket egy befogásban végzi el, közvetlenül a CAD-modellből. Az XT Laser TK sorozat két tokmánnyal vezeti és rögzíti a csövet Φ10–240 mm átmérőig, 6,5, 9,2 vagy 12,5 m csőhosszal. A pozicionálási pontosság ±0,03 mm/m, így az egymáshoz illeszkedő elemek sorozatban is azonos méretűek. Az eredmény kevesebb munkafázis, kevesebb anyagmozgatás és hegesztésre előkészített, pontosan illeszkedő darabok.
A csővázgyártás szűk keresztmetszetei
Sok munkafázis
Darabolás, fúrás, marás és sorjázás külön gépen, külön befogással, mindegyik saját hibalehetőséggel. A lézer egy befogásban vágja a kontúrt, a furatokat és a hornyokat.
Pontatlan illesztés
Ha az elemek nem illeszkednek, a hegesztő igazít, és a méreteltérések a vázban összeadódnak. A ±0,03 mm/m pozicionálási pontosság sorozatban is ismételhető méreteket ad.
Hosszú, nehéz szelvények
A 9–12 m-es szelvények kézi mozgatása lassú és balesetveszélyes. A TK két tokmánya stabilan tartja a csövet, a gyári félautomata rakodórendszer pedig csökkenti a kézi anyagmozgatást.
Sablonfüggő összeállítás
A hegesztéshez sokszor külön készülék kell, hogy az elemek a helyükön maradjanak. A lézerrel vágott fül-horony kötések az elemeket összeállításkor egymáshoz rögzítik.
Ajánlott csővágó sorozatok vázszerkezetekhez
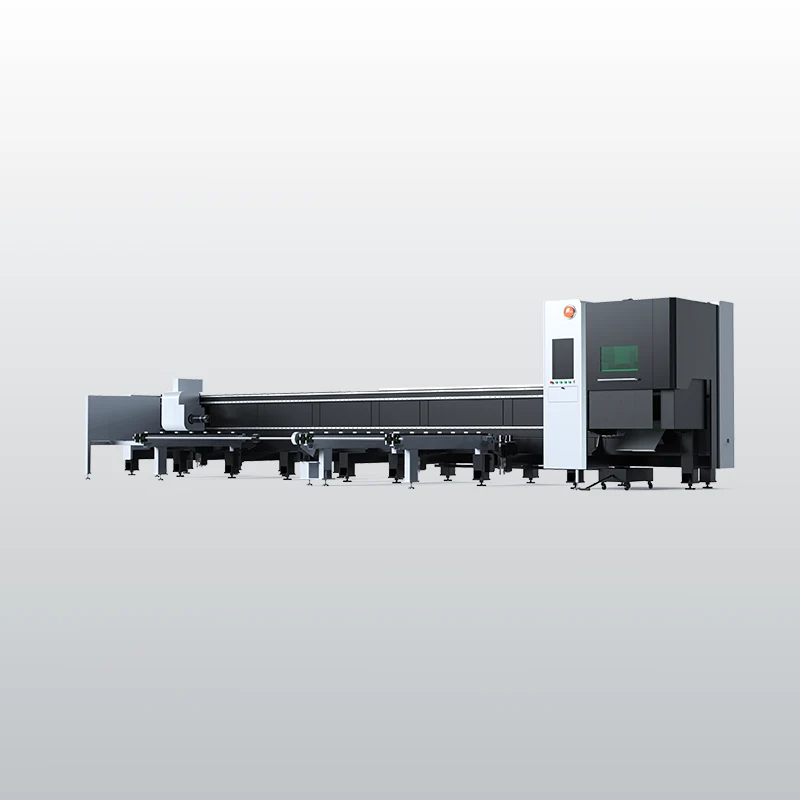
TK sorozat lézeres csővágó
Kéttokmányos csővágó nyolc konfigurációban: Φ10–240 mm átmérő, 6,5–12,5 m csőhossz, legfeljebb 300 kg csőtömeg
1,5–6 kW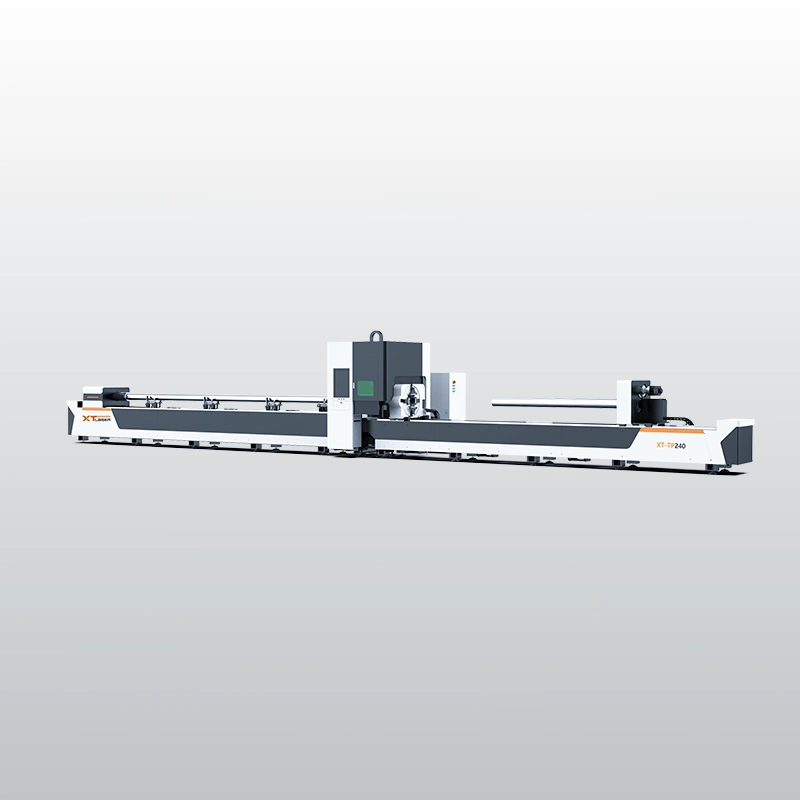
TP sorozat lézeres csővágó
Háromtokmányos prémium csővágó: maradékmentes vágás, ±0,3 mm pontosság, gyári ferdevágás, Φ10–240 mm, 6 és 9 m hossz
1,5–12 kW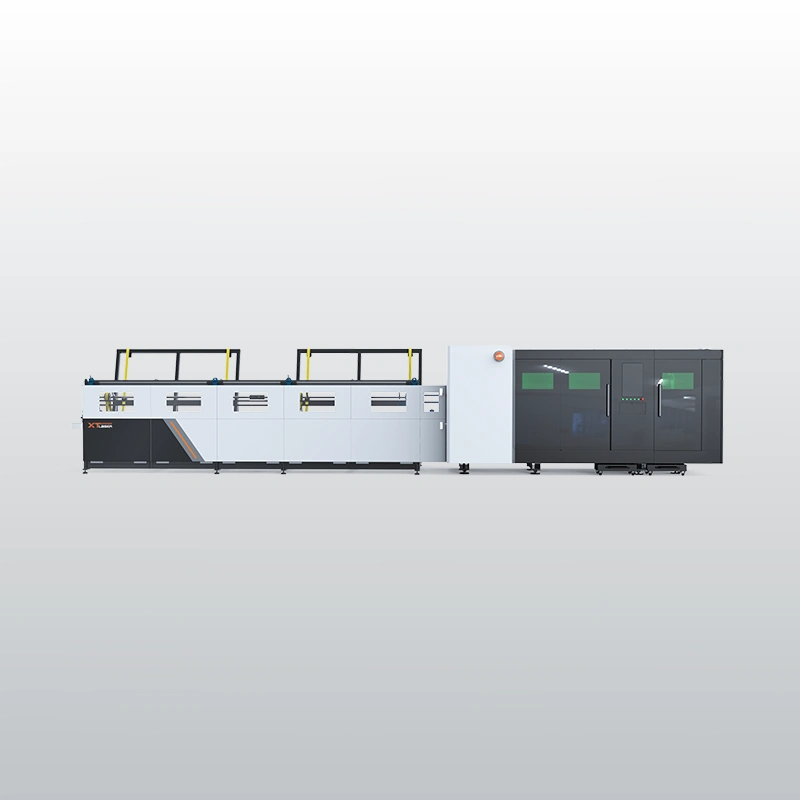
THP sorozat lézeres csővágó
Nagysebességű kiscsővágó: Φ15–90 mm, 200 ford./perc tokmány-fordulatszám, 1 G gyorsulás, 20 mm hagyaték
1,5–3 kWMéretek és paraméterek sorozatonként
| Sorozat | Átmérő | Csőhossz | Csőtömeg | Teljesítmény |
|---|---|---|---|---|
| TK | Φ10–240 mm | 6,5–12,5 m | 50–300 kg | 1,5–6 kW |
| TP | Φ10–240 mm | 6 és 9 m | legfeljebb 280 kg | 1,5–12 kW |
| THP | Φ15–90 mm | 6,5 m | legfeljebb 30 kg | 1,5–3 kW |
Anyagok: szénacél, rozsdamentes acél, alumínium és réz. A vágható falvastagság a lézerteljesítménytől függ.
Gyakori kérdések a csővázak lézervágásáról
Milyen csöveket tud vágni a TK sorozat?
A TK sorozat kör-, négyzet- és téglalapszelvényt dolgoz fel Φ10–240 mm-es tartományban. Nyolc konfigurációban rendelhető: a legnagyobb befogható átmérő 90, 120, 160 vagy 240 mm, a csőhossz 6,5, 9,2 vagy 12,5 m. A kisebb, Φ90 és Φ120 mm-es változatok 50–80 kg-os, a Φ160 és Φ240 mm-es változatok 140–300 kg-os csövet fognak be. A lézerforrás 1,5, 2, 3 vagy 6 kW lehet. A konfigurációt érdemes a leggyakrabban gyártott szelvényhez és a beszerzett csövek szálhosszához igazítani, nem a ritka kivételekhez. Mindegyik konfigurációban két tokmány vezeti a csövet, a pozicionálási pontosság ±0,03 mm/m.
Melyik csőhosszt válasszam: 6,5, 9,2 vagy 12,5 méter?
A választást a beszerzett csövek szálhossza határozza meg. Ha a gyártás szabványos 6 m-es csövekkel dolgozik, a 6,5 m-es változat elegendő, és kisebb helyet foglal. Ha rendszeresen előfordulnak 9–12 m-es szelvények, a 9,2 vagy 12,5 m-es változattal nem kell a csövet befogás előtt darabolni, így kevesebb a kézi munka és a vágási maradék is. A hosszabb gép nagyobb alapterületet és hosszabb anyagtároló helyet igényel, ezért a csarnok elrendezését a döntés előtt érdemes átnézni. A rakodórendszer mindhárom hossznál gyári alapfelszereltség. Vegyes csőbeszerzésnél a leghosszabb, rendszeresen használt szálhossz a mérvadó.
Kiváltja-e a lézervágás a fúrást és a marást?
A csőfalon átmenő furatok, hornyok, kivágások és a gérvágott végek a lézerrel egy befogásban elkészülnek, így a legtöbb csőváznál a külön fúrási és marási művelet elmarad. Menetet a lézer nem vág, ezért a menetes furatokat utólag kell kialakítani, például menetfúrással vagy szegecsanyával. Nagyon szűk tűrésű illesztő furatoknál, csapágyhelyeknél is szükség lehet utómegmunkálásra. A gyakorlatban a vázalkatrészek döntő része közvetlenül a gépről kerül a hegesztéshez, ami a munkafázisok és az anyagmozgatás számát jelentősen csökkenti. Érdemes a vázat már a tervezésnél a lézervágáshoz igazítani: a fül-horony kötések és a pontos furatok a hegesztési készülékek egy részét is feleslegessé tehetik.
Mikor érdemes a TP sorozatot választani a TK helyett?
A TP háromtokmányos gép: a középső tokmány kétirányú vágást tesz lehetővé, így a maradék optimalizált elrendezésnél akár 0 mm lehet, ahol a kéttokmányos gépeken jellemzően 50–100 mm marad. A vágási pontosság ±0,3 mm kör-, négyzet- és téglalapszelvényen, a ±45°-os fazettavágás gyári alapfelszereltség. Akkor érdemes a TP-t választani, ha az alapanyag drága, például rozsdamentes acél, ha a vázelemeket hegesztés előtt élezni kell, vagy ha az illesztési tűrés szűk. Általános csővázgyártásra, szélesebb konfigurációs választékkal a TK a gazdaságosabb. A TP 6 és 9 m-es csőhosszal, legfeljebb 280 kg-os csőtömeggel rendelhető, 1,5 és 12 kW közötti teljesítménnyel.