
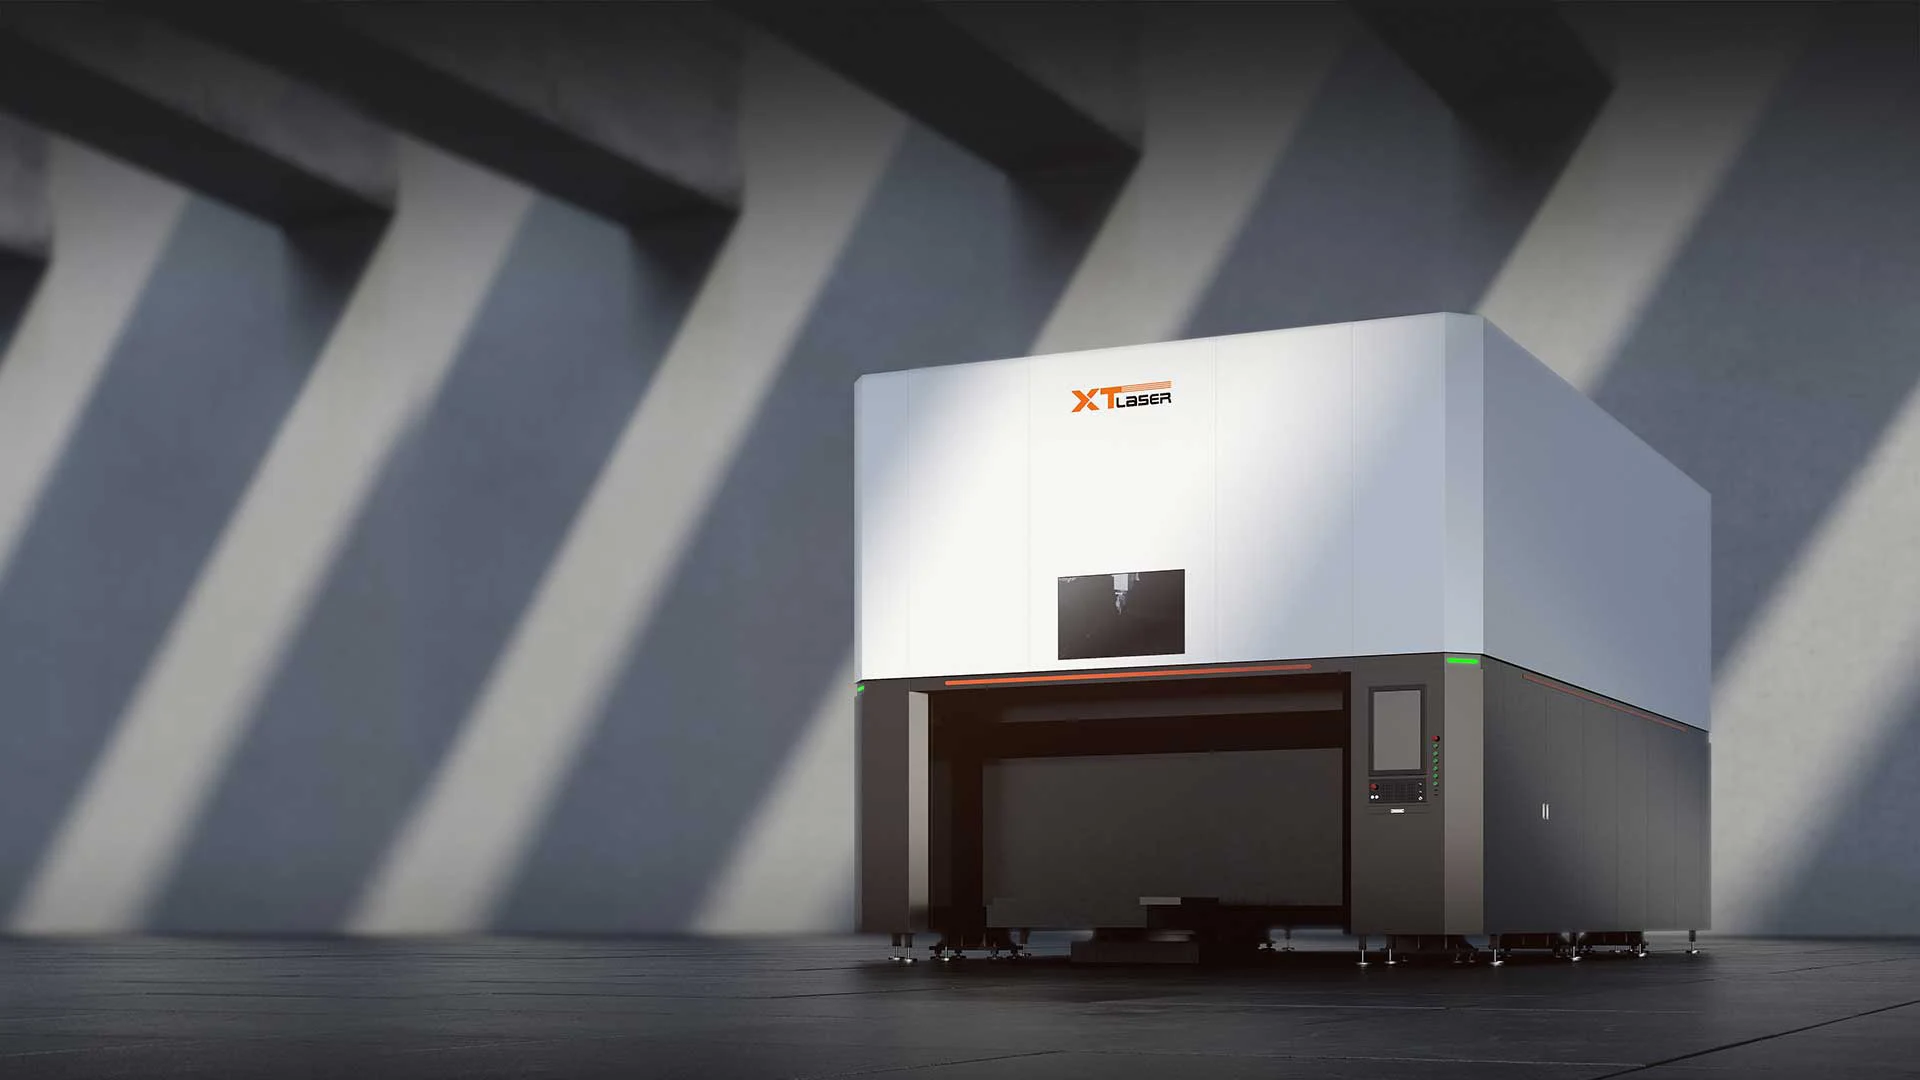
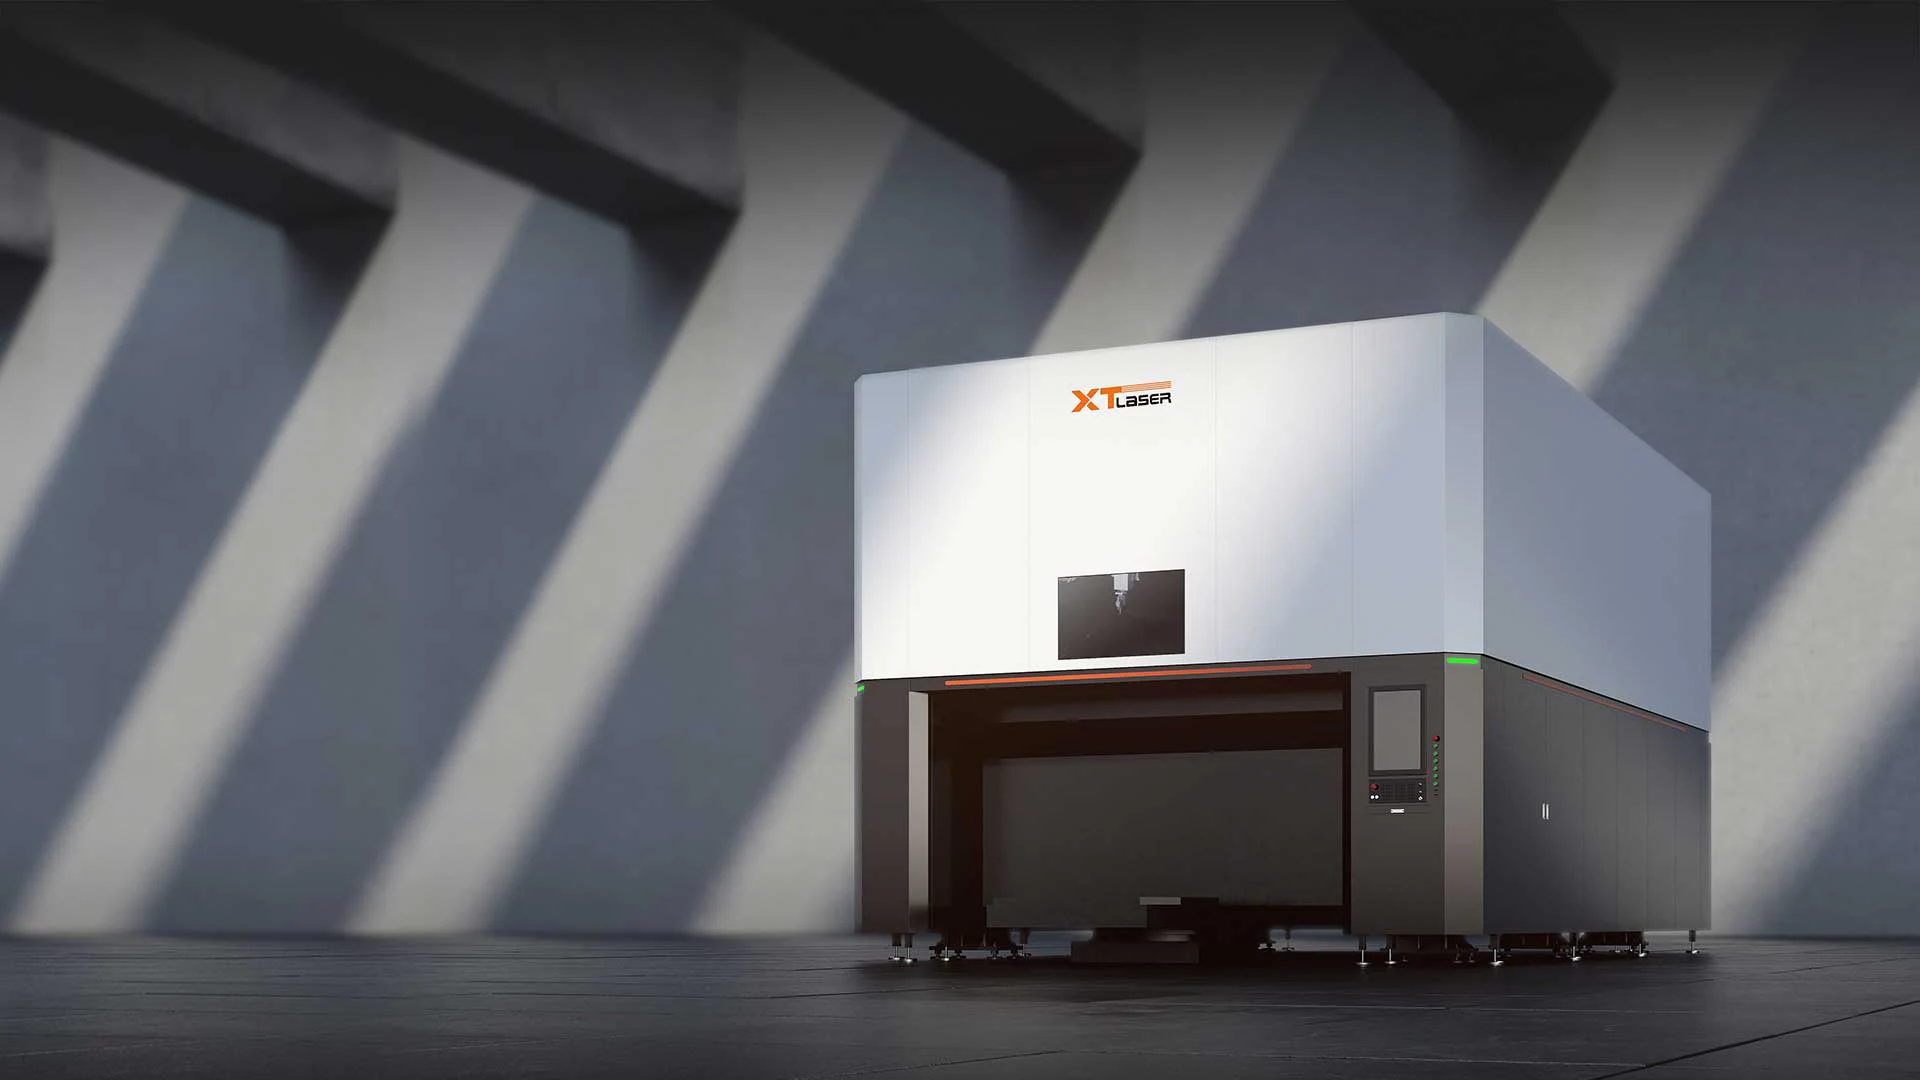
TF sorozat 3D-s, öttengelyes lézervágó
Préselt és mélyhúzott alkatrészek 3D vágása: 4 000 × 2 500 × 800 mm-es munkatér, ±360° C- és ±135° A-tengely, FANUC vezérlés
- öttengelyes vágás: ±360° C- és ±135° A-tengely
- FANUC 30i-LB Plus vezérlés, FANUC szervohajtás
- 4 000 × 2 500 × 800 mm munkatér
- ±0,05 mm/m pozicionálás, saját öttengelyes vágófej
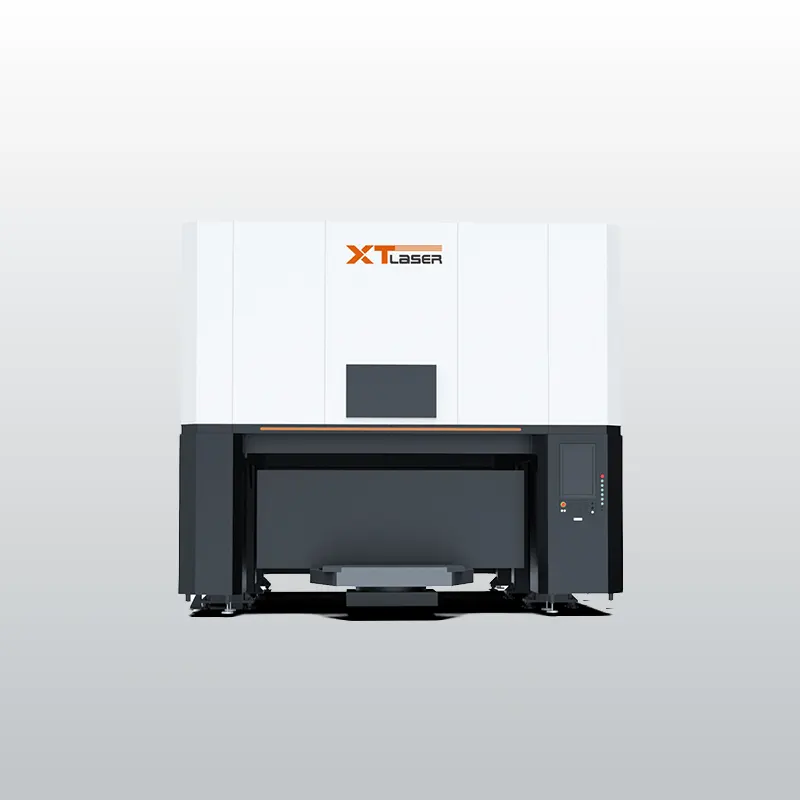
A TF sorozat közelről
Préselt és mélyhúzott alkatrészek 3D vágása: 4 000 × 2 500 × 800 mm-es munkatér, ±360° C- és ±135° A-tengely, FANUC vezérlés
- Modell
- XT-TF4025
- Teljesítmény
- 1–6 kW
- Munkaterület
- 4000 × 2500 mm (XY) + 800 mm (Z)
- Anyag
- Szénacél, Rozsdamentes acél, Alumínium, Réz
XT Laser TF sorozat 3D-s, öttengelyes lézervágó
A TF sorozat egyetlen típusa, az XT-TF4025 már alakított, térbeli alkatrészt vág: a préselt, mélyhúzott vagy hajlított darab peremét, furatait és kivágásait. A munkatér vízszintesen 4000 × 2500 mm, a Z-tengely lökete 800 mm, így a nagyobb karosszéria- és szerkezeti elemek is egy befogásban megmunkálhatók. A vágófej a C-tengelyen ±360°-ban forog, az A-tengelyen ±135°-ban billen, ezért a ferde falat, az ívelt peremet és a kúpos átmenetet is az előírt szögben éri el.
A gépet FANUC 30i-LB Plus vezérlés és FANUC szervohajtás mozgatja, a pozicionálási pontosság ±0,05 mm/m, az újrapozicionálási ±0,05 mm. A vágófej az XT Laser saját fejlesztésű öttengelyes feje, 360°-os ütközésvédelemmel, a géptest teljesen zárt.
A munkadarab-befogó készülék alkatrészenként egyedi, és a beruházásban külön tétel. A gép befoglaló mérete 8000 × 5000 × 4200 mm, telepítéséhez legalább 4,5 m belmagasság és ipari padló kell. A TF ott térül meg, ahol sok alkatrésztípus fut kis és közepes sorozatban, és típusonként külön vágószerszámot készíteni nem érné meg: a présgép utáni utóvágás így programból váltható lépés lesz.
A TF sorozat kulcsjellemzői
A TF sorozat a préselt és mélyhúzott alkatrészek térbeli utóvágására készült. Öt tengely, FANUC vezérlés és saját fejlesztésű vágófej adja a pontosságot a présgép utáni lépésben.
Térbeli alkatrészvágás öt tengelyen
Az XT-TF4025 a 4 000 × 2 500 mm-es vízszintes munkatér fölött 800 mm Z-löketet ad, a vágófej ±360°-ban forog és ±135°-ban billen. A préselt, mélyhúzott vagy hajlított darab így egy befogásban, programból vágható.
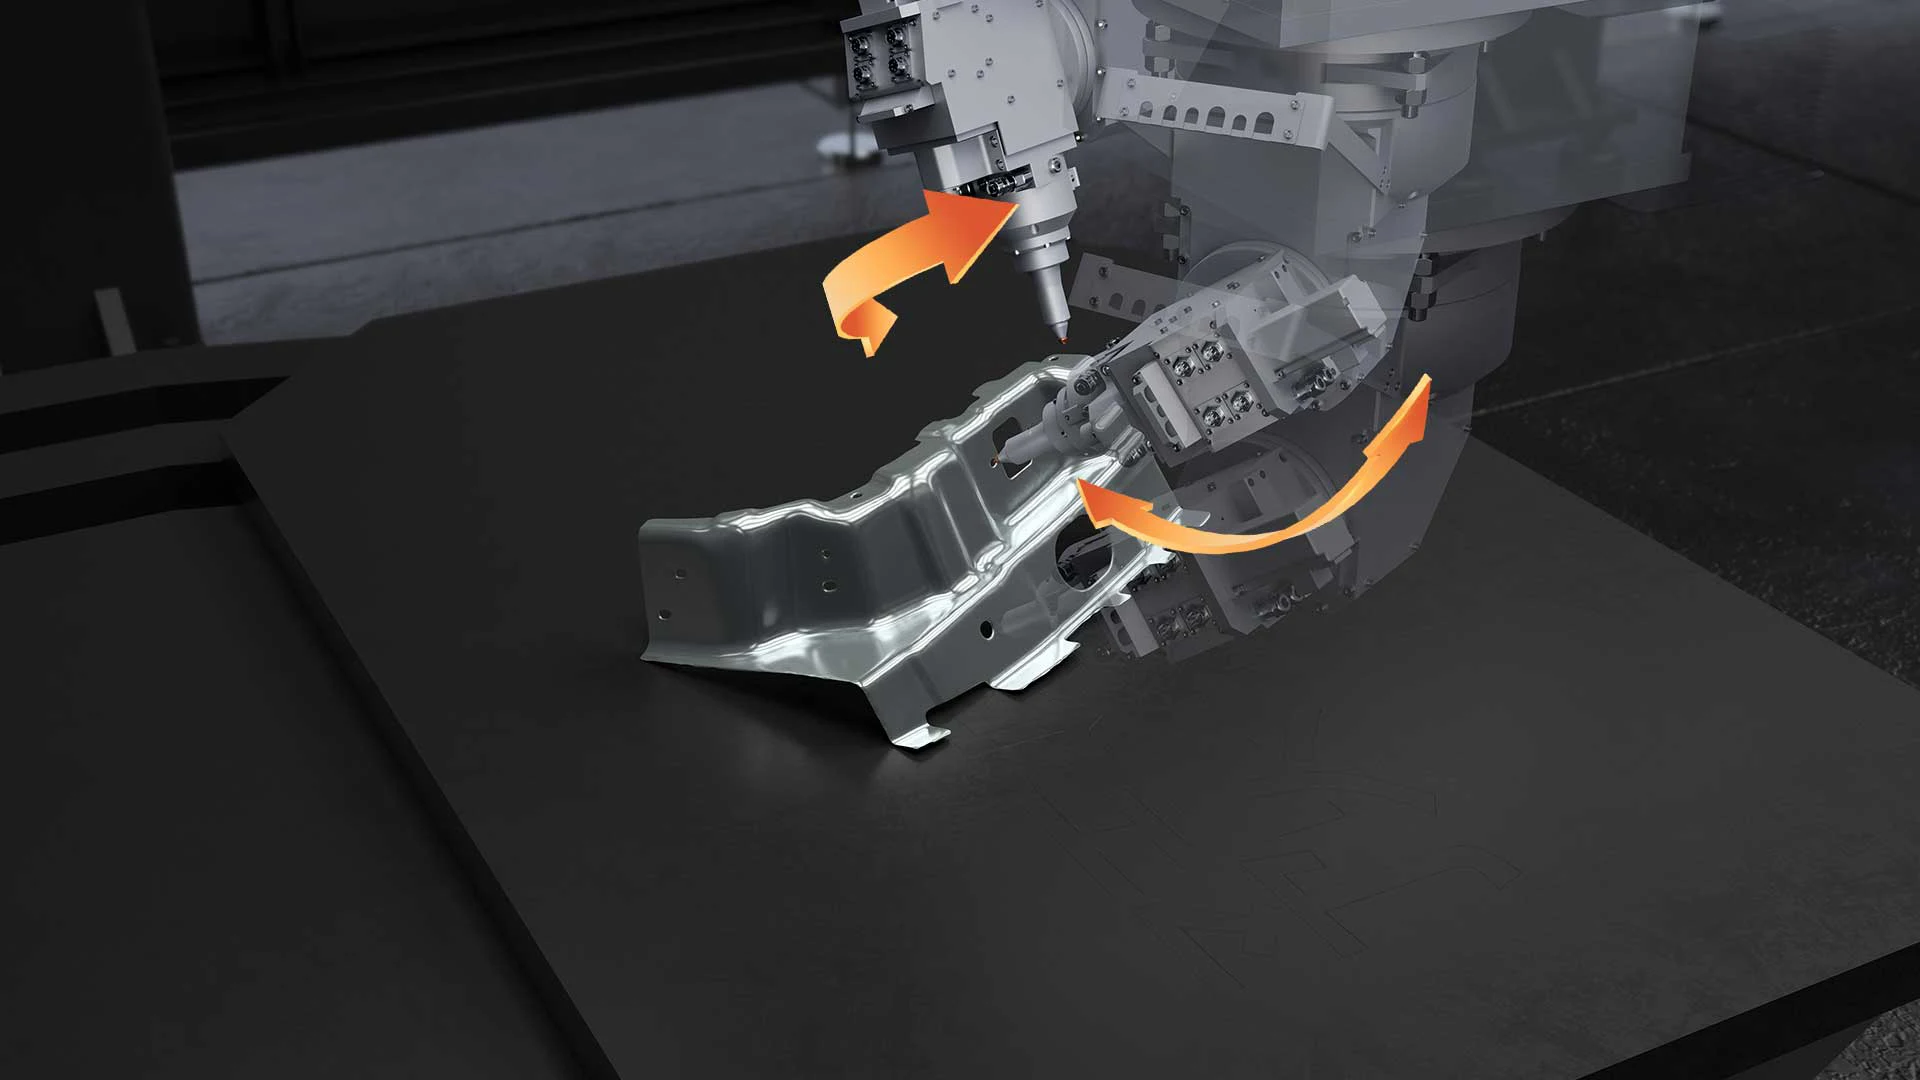
öttengelyes interpolációs vágás
A C- és az A-tengely együtt mozog az X-, Y- és Z-tengellyel, így a saját fejlesztésű vágófej a teljes pályán a felülethez igazodó szögben vág. A W-tengelyes fókuszállítás a felület magasságát követi, a 360°-os ütközésvédelem pedig óvja a fejet.
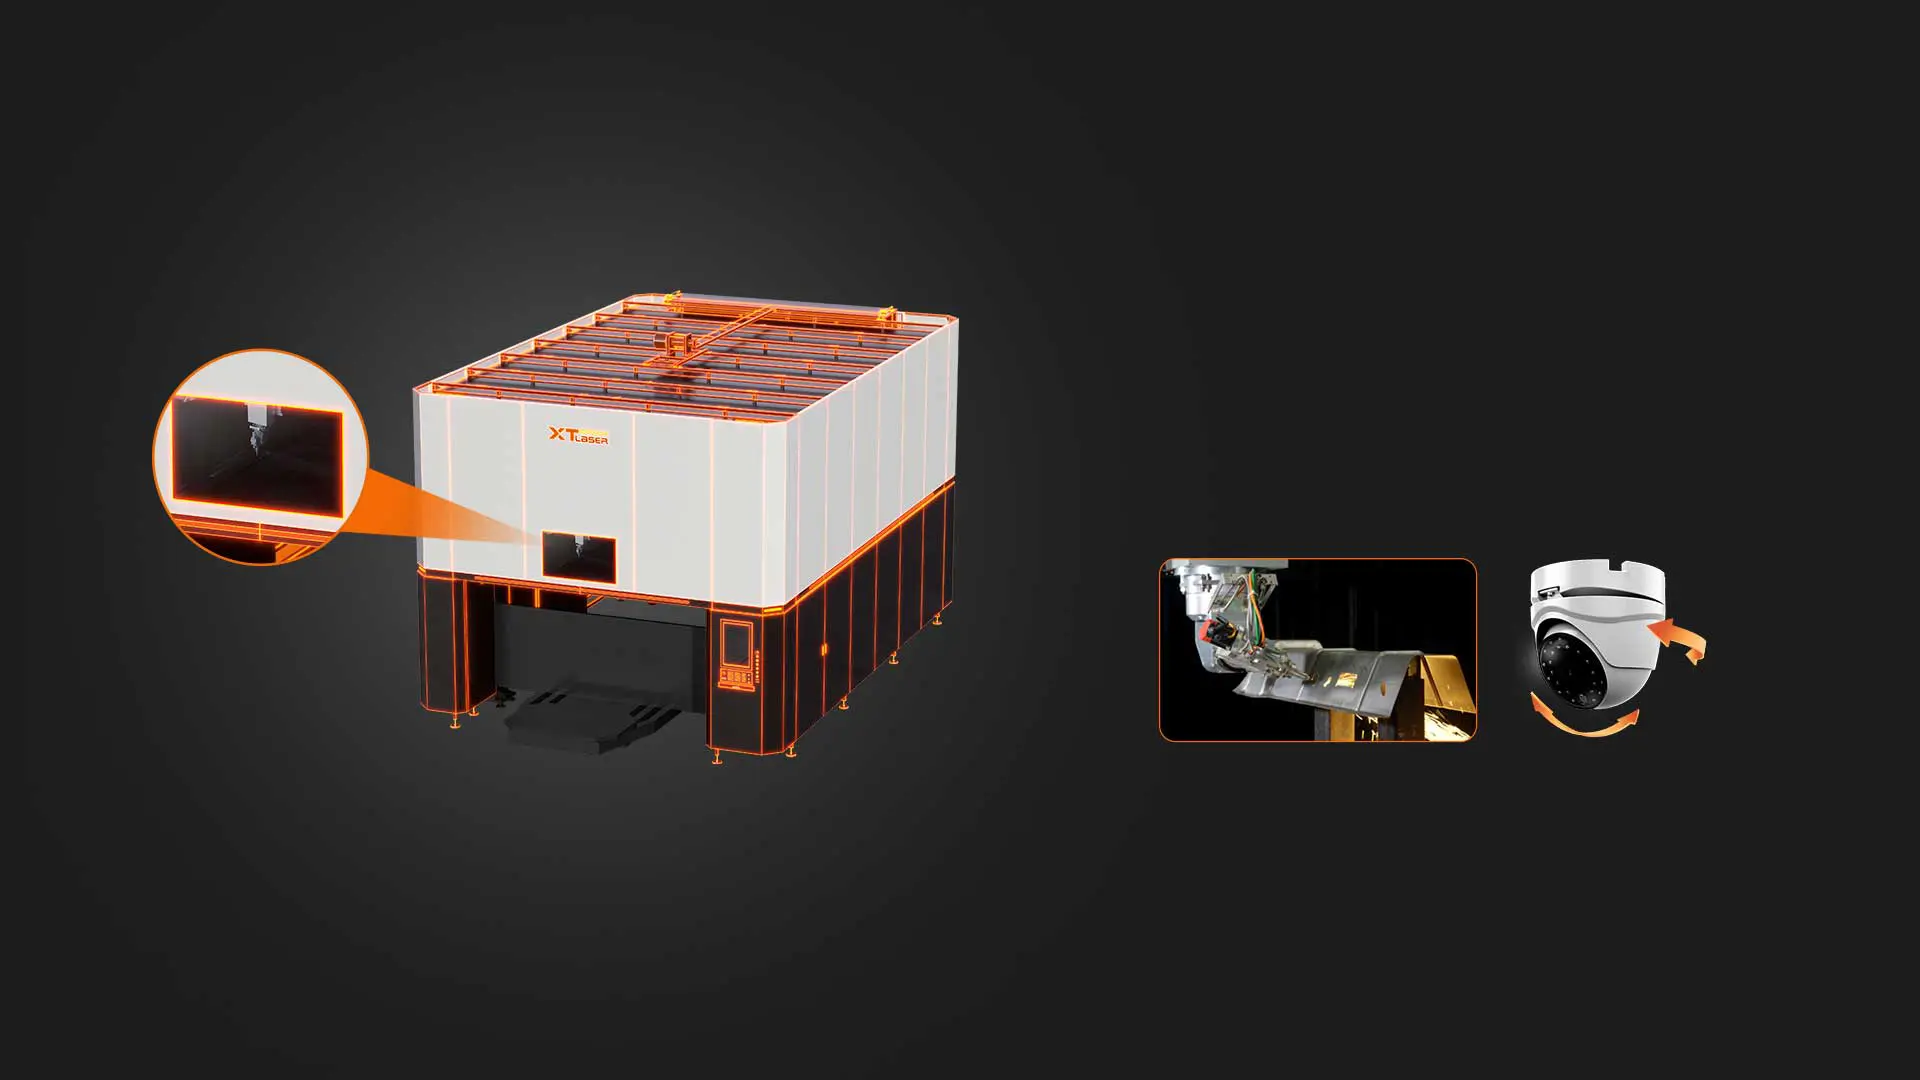
Zárt géptest, felügyeleti kijelző
A géptest teljesen zárt, ami a kezelőt és a csarnokot is védi a lézersugárzástól és a füsttől. A kezelőképernyő mellett külön felügyeleti kijelző mutatja a vágást, így a folyamat a zárt térben is követhető.
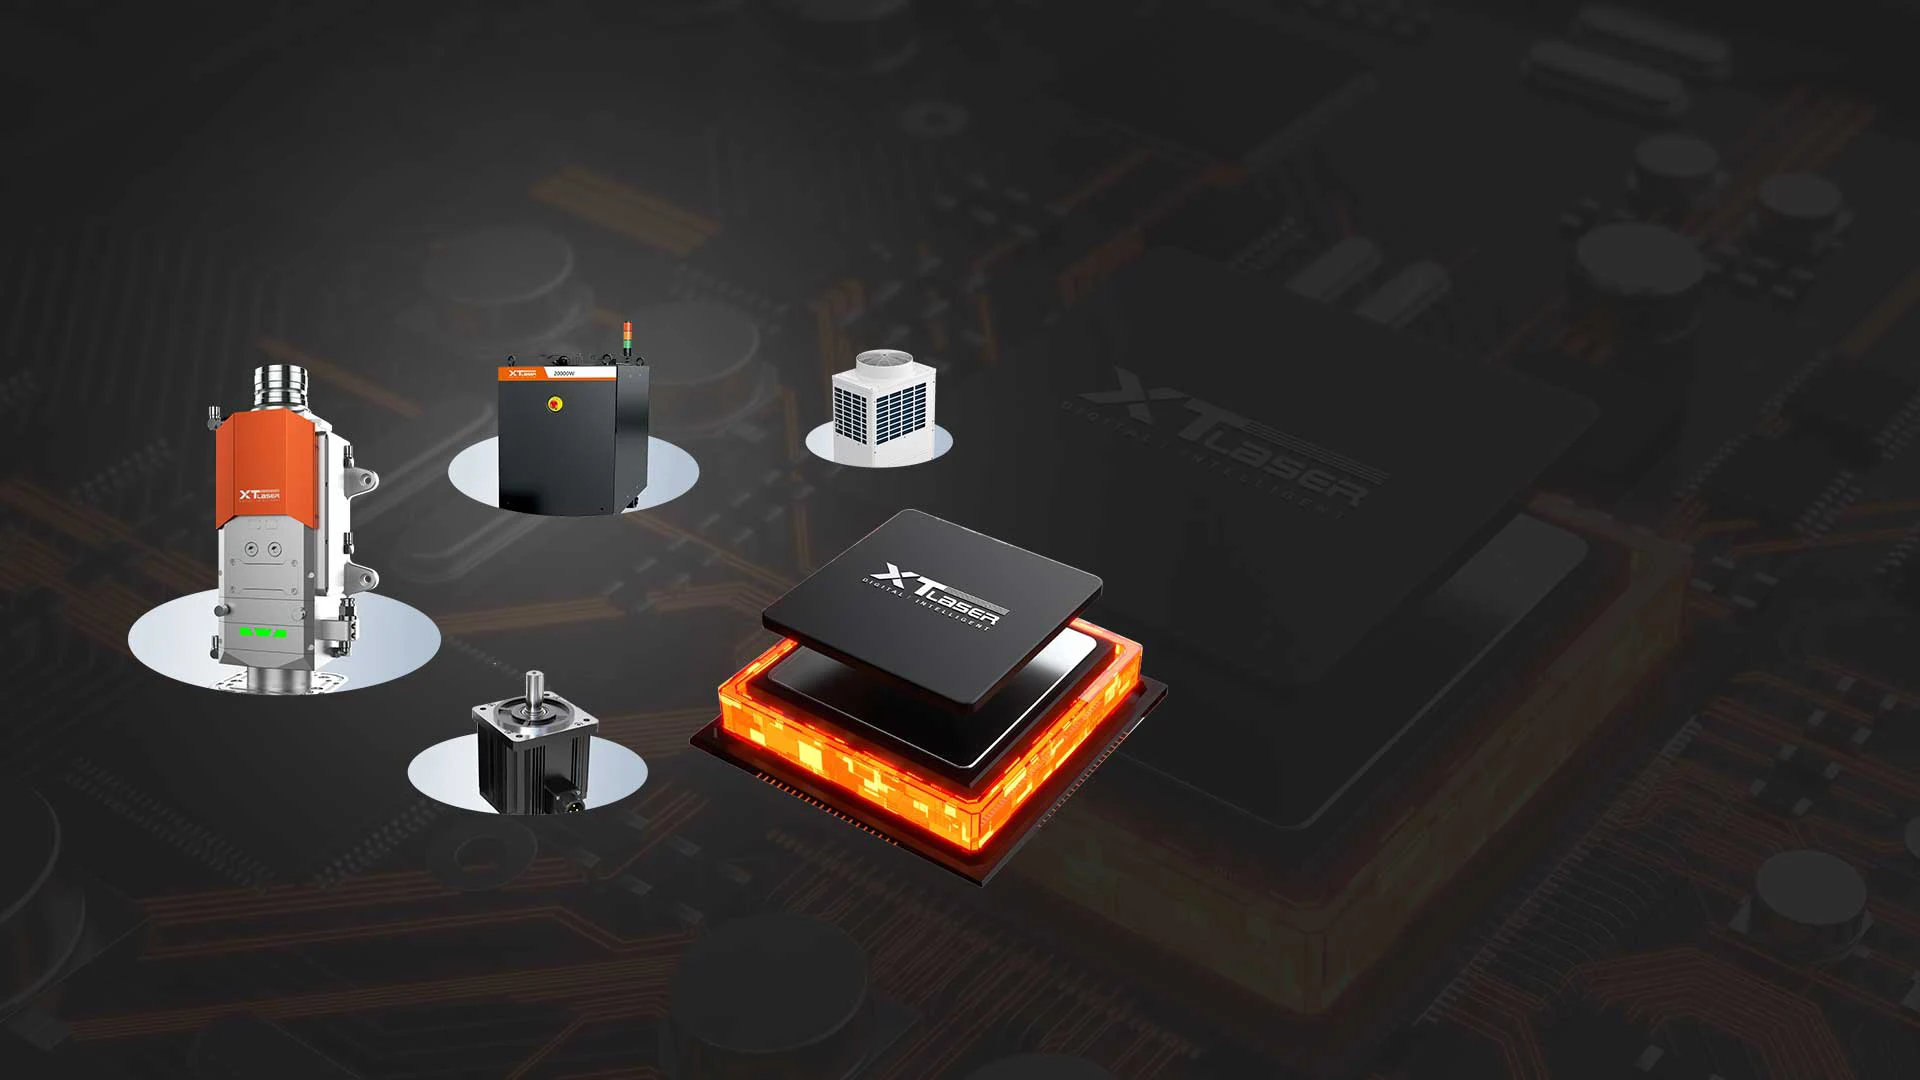
Buszvezérlés FANUC hajtással
A FANUC 30i-LB Plus vezérlés és a FANUC szervomotorok buszrendszeren, szinkron visszacsatolással kommunikálnak. Így az öt tengely egyidejű mozgása a bonyolult peremkontúron is pontosan követi a pályát, ±0,05 mm/m pozicionálási pontossággal.
Videó
Nézze meg a TF sorozat 3D-s, öttengelyes lézervágóját működés közben.
Videó lejátszása. A lejátszás indításakor a YouTube (Google) adatokat kap. Részletek: adatkezelési tájékoztató, 7. pont.
Illeszkedik a TF a présüzemi gyártásához?
Az alkatrészrajzok, a sorozatnagyság és a cella elrendezése alapján megmutatjuk, hogyan illeszthető a gép és a befogókészülék a gyártósorba.
Opcionális konfiguráció
A TF sorozat az alapkonfiguráción túl az alábbi kiegészítőkkel rendelhető. A munkadarab-befogó készülék alkatrészenként egyedi, és külön tétel.
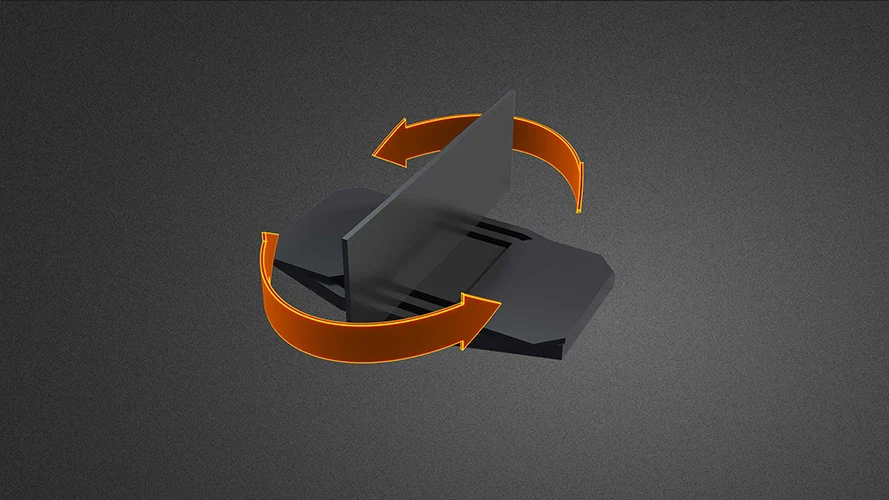
Kétállomásos forgóasztal
Két munkaállomás váltja egymást: amíg az egyiken a gép vág, a másikon a kezelő kiveszi a kész darabot és befogja a következőt. A rakodás így nem állítja meg a vágást, ami a présgép ütemét követő gyártásnál számít.
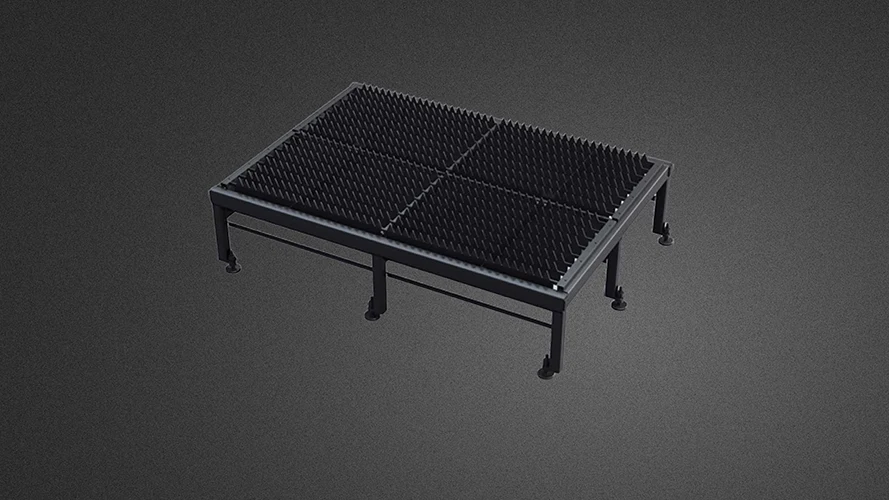
Vágóasztal síklemezhez
Külön vágóasztal sík lemez fogadására, ha a présüzem mellett alkalmanként síklemez-alkatrész is kell. Nagyobb síklemezes sorozathoz a síklemez lézervágó a gazdaságosabb választás.
Kétállomásos forgóasztal
Két munkaállomás váltja egymást: amíg az egyiken a gép vág, a másikon a kezelő kiveszi a kész darabot és befogja a következőt. A rakodás így nem állítja meg a vágást, ami a présgép ütemét követő gyártásnál számít.
Vágóasztal síklemezhez
Külön vágóasztal sík lemez fogadására, ha a présüzem mellett alkalmanként síklemez-alkatrész is kell. Nagyobb síklemezes sorozathoz a síklemez lézervágó a gazdaságosabb választás.
Kétállomásos forgóasztal
Két munkaállomás váltja egymást: amíg az egyiken a gép vág, a másikon a kezelő kiveszi a kész darabot és befogja a következőt. A rakodás így nem állítja meg a vágást, ami a présgép ütemét követő gyártásnál számít.
Vágóasztal síklemezhez
Külön vágóasztal sík lemez fogadására, ha a présüzem mellett alkalmanként síklemez-alkatrész is kell. Nagyobb síklemezes sorozathoz a síklemez lézervágó a gazdaságosabb választás.
Műszaki paraméterek
Részletes műszaki adatok az XT-TF4025 konfigurációra: a standard konfiguráció és a teljes paramétertáblázat fülekben.
- Vezérlés
- FANUC 30i-LB Plus
- Vágófej
- XT Laser saját öttengelyes vágófej
- Pozicionálási pontosság
- ±0,05 mm/m
- Ismétlési pontosság
- ±0,05 mm
- Max. sebesség
- 90 m/perc (X, Y)
Alkalmazási területek
A TF sorozat tipikus alkalmazási területe a préselt és mélyhúzott lemezalkatrészek térbeli utóvágása. A részleteket a kapcsolódó megoldásoldalon olvashatja.
- Préselt és 3D-s lemez-alkatrészek utánvágása
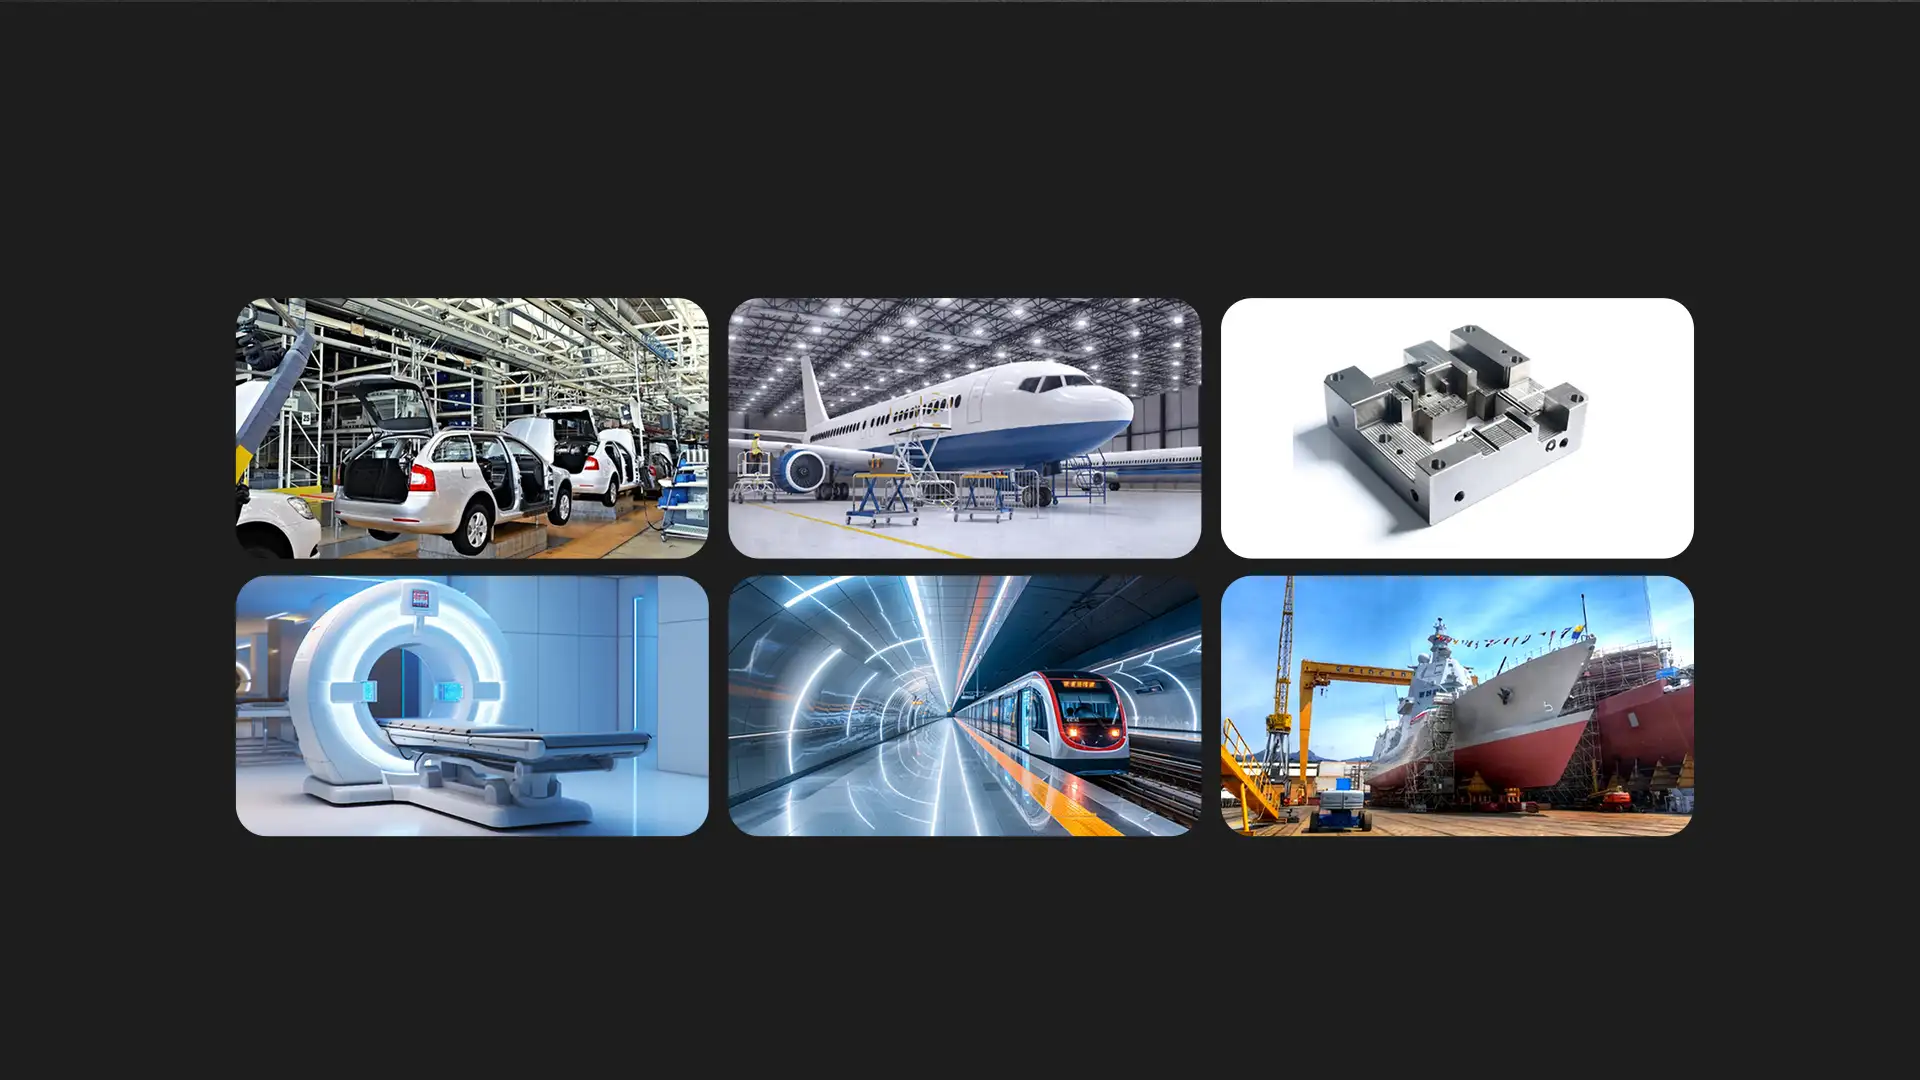
Gyártott minták
Térbeli, alakított alkatrészek, amelyek jellemzően a TF sorozaton készülnek: préselt karosszéria- és szerkezeti elemek, kipufogórendszer-alkatrészek.
Gyakori kérdések
Gyakori kérdések a TF sorozatról és a 3D-s, öttengelyes lézervágásról általában.
Mire használható a 3D-s, öttengelyes lézervágó?
A 3D-s, öttengelyes lézervágó már alakított, térbeli alkatrészek vágására való: a préselt, mélyhúzott vagy hajlított darab peremét, furatait és kivágásait készíti el. Tipikus munkadarab a préselt autóipari karosszéria- és szerkezeti elem, valamint a kipufogórendszer alakított eleme, amelyet hegesztés előtt kell pontos kontúrra vágni. A lézeres utóvágás kiváltja a típusonként külön gyártott vágószerszámot és a kézi utómunkát. Leginkább ott térül meg, ahol sok alkatrésztípus fut kis és közepes sorozatban, és gyakori a típusváltás.
Miben különbözik a 3D lézervágás a síklemez-vágástól?
A síklemez lézervágó a vágófejet csak az X, Y és Z irányban mozgatja, ezért merőlegesen vág egy sík táblán. A 3D-s, öttengelyes gépen a vágófej ezen felül a C-tengelyen ±360°-ban forog és az A-tengelyen ±135°-ban billen, így a ferde falat, az ívelt peremet és az oldalfalba eső furatot is az előírt szögben éri el. A TF sorozat Z-útja 800 mm, pozicionálási pontossága ±0,05 mm/m. Sík lemezhez ezért továbbra is a síklemez lézervágó a gyorsabb és olcsóbb megoldás.
Mekkora alkatrészt tud vágni a 3D-s, öttengelyes lézervágó?
A TF sorozat XT-TF4025 típusának munkatere vízszintesen 4 000 × 2 500 mm, a Z-út 800 mm. A mérvadó nem csak az alkatrész befoglaló mérete, hanem a befogókészülékkel együtt mért magassága is, mert a vágófejnek billentett helyzetben is el kell érnie minden vágási pontot. Nagy, magas alkatrésznél ezért a készüléket és a vágási sorrendet együtt tervezzük. A gép mérete 8 000 × 5 000 × 4 200 mm, ehhez a csarnokban megfelelő belmagasság és ipari padló kell.
Kell egyedi befogókészülék a 3D lézervágáshoz?
Igen, a térbeli alkatrészt minden típushoz egyedi készülék rögzíti, mert a vágás pontossága a darab ismételhető pozíciójától függ. A készülék alkatrészenként egyedi, ezért nem része a gép alapszállításának, és a beruházás tervezésekor külön tételként kell számolni vele. A TF sorozathoz opcióként kétállomásos forgóasztal rendelhető: amíg az egyik állomáson a gép vág, a másikon a kezelő cseréli a darabot. Így a rakodási idő nagy része a vágási időbe olvad.
Beilleszthető a 3D lézervágó présgép- vagy robotcellába?
Igen, a TF sorozatot présgép melletti utóvágásra és automatizált gyártócellába illesztésre is tervezték. A FANUC 30i-LB Plus vezérlés és a FANUC szervohajtás ipari cellákban elterjedt rendszer, ami a robotos anyagmozgatással való összehangolást egyszerűsíti. A zárt géptest és a vágófej 360°-os ütközésvédelme a cellás üzemben is védi a kezelőt és a gépet. Az illesztés részleteit, a rakodás módját és a ciklusidőt a konkrét gyártósor és alkatrész alapján, a helyszíni felmérésen egyeztetjük.
Miért a KAP Processing?
Tanácsadás
Az alkatrészrajzok, a sorozatnagyság és a cella elrendezése alapján méretezzük a gépet, a lézerforrást és a befogókészüléket.
Telepítés és betanítás
A csarnokszintű telepítést, a beállítást és a próbaüzemet a KAP Processing végzi, a kezelők betanítása magyarul, az Ön saját munkadarabjain történik.
Hazai szerviz és alkatrész
Magyarországi szervizcsapat és alkatrész-ellátás a KAP Processing hátterével, a leállások rövidítéséért. Külföldi partnerre nem kell várni.
Dokumentáció és megfelelőség
Magyar nyelvű kezelési dokumentáció és a megfelelőségi nyilatkozat átadása a beüzemeléskor.
Beszéljünk a TF sorozatról
Az alkatrészek, a sorozatnagyság és a gyártócella alapján megmutatjuk, melyik konfiguráció és befogási megoldás illik a présüzemhez.
Hasonló termékek
Sík lemezhez: a síklemez-program sorozatai
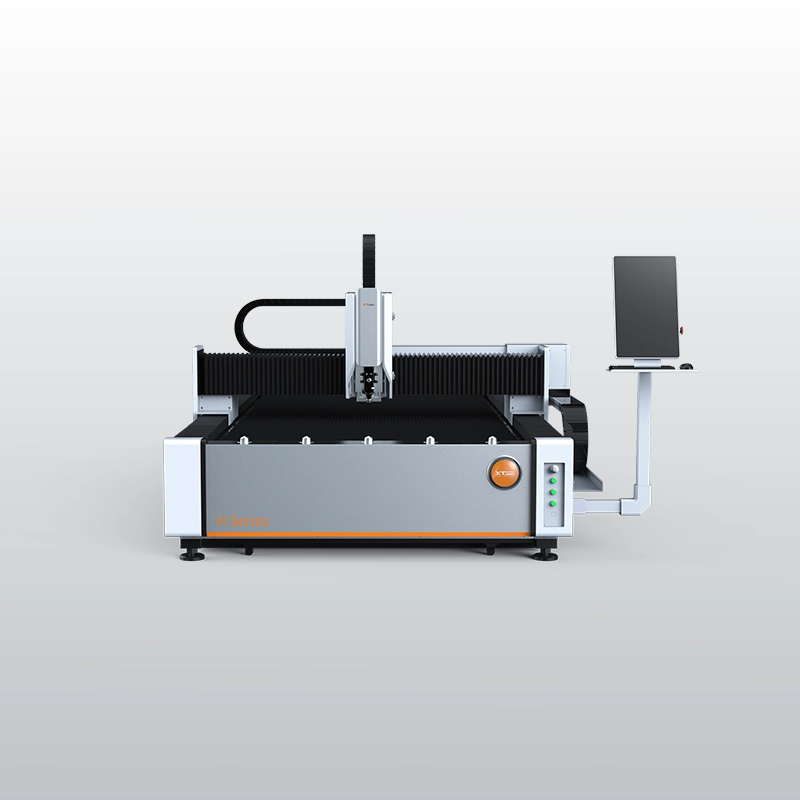
H sorozat síklemez lézervágó
Belépőszintű síklemez lézervágó kompakt műhelyekbe: 1 530 × 3 050 mm munkaterület, 3 vagy 6 kW, 9 m² alapterület
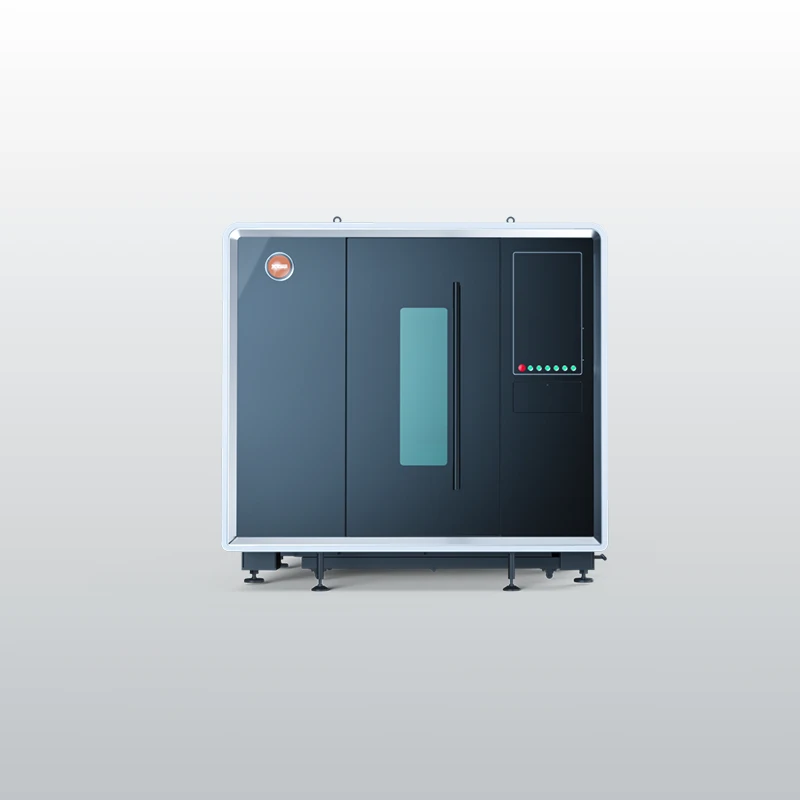
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
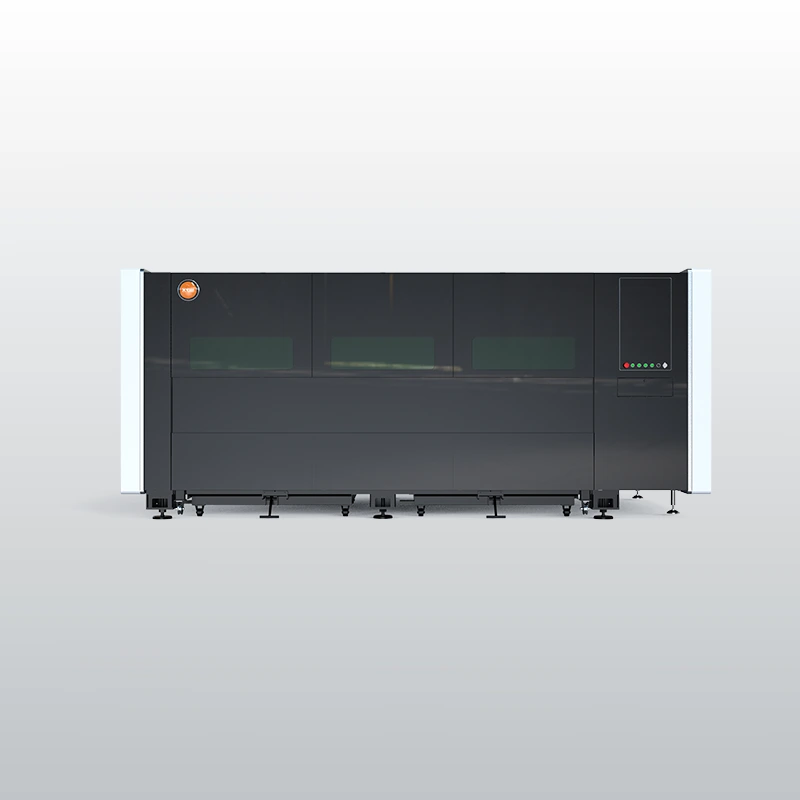
A sorozat precíziós zárt síklemez lézervágó
Teljesen zárt precíziós síklemez lézervágó: 600 × 600 mm-től 1,5 × 3 m-ig, 1,5–12 kW, lineáris motoros AL6060 változattal