
Lemezalkatrészek sorozatvágása közép- és vastaglemezből
Ismétlődő lemezalkatrészek sorozatvágása: az egyasztalos W hat munkaterületen, 3–30 kW-tal, a csereasztalos, teljesen zárt G 60 kW-ig.
Mi dönti el a sorozatvágás gazdaságosságát?
Sorozatgyártásban ugyanaz az alkatrész hetente, havonta újra előkerül, ezért a vágás költségét a ciklusidő, az anyagkihasználás és a gép rendelkezésre állása együtt határozza meg. A síklemez lézervágó közvetlenül a CAD-fájlból dolgozik, a darabokat a táblakiosztó szoftver egy táblán rendezi el, szerszám és előrajzolás nélkül. Az XT Laser W sorozat hat munkaterülettel, 1530 × 3050 mm-től 2540 × 8100 mm-ig készül, 3 és 30 kW közötti lézerforrással, ±0,03 mm/m pozicionálási pontossággal. Ha a lemezcsere holtideje is számít, a G sorozat két cserélhető asztallal dolgozik. Szűk bejáratú telephelyre a szétszerelhető gépágyú W2560FB szállítható.
Tipikus gondok a lemezalkatrészek sorozatgyártásában
Változó sorozatok
A megrendelések mérete és összetétele hétről hétre változik. A lézervágás programból indul, külön szerszám nélkül, így egy új alkatrész vagy egy módosított rajz gyorsan gyártásba kerül.
Anyagkihasználás
A lemez ára a darabköltség jelentős része. A táblakiosztó szoftver a különböző alkatrészeket egy táblán, szorosan egymás mellett helyezi el, így kevesebb a hulladék.
Méretazonosság a sorozaton belül
Összeszerelésnél a darabok cserélhetősége a cél. A W ±0,03 mm/m pozicionálási és ±0,03 mm visszapozicionálási pontossága sorozatban is azonos méreteket ad.
Nehéz táblák, vastag lemez
Vastagabb lemeznél a tábla tömege is korlát. A W legnagyobb, 2540 × 8100 mm-es változatának asztala 30 kW-os konfigurációban 8000 kg-ot bír, a csereasztalos G2560-é 40–60 kW-on 12 000 kg-ot.
Ajánlott sorozatok lemezalkatrészek sorozatgyártásához
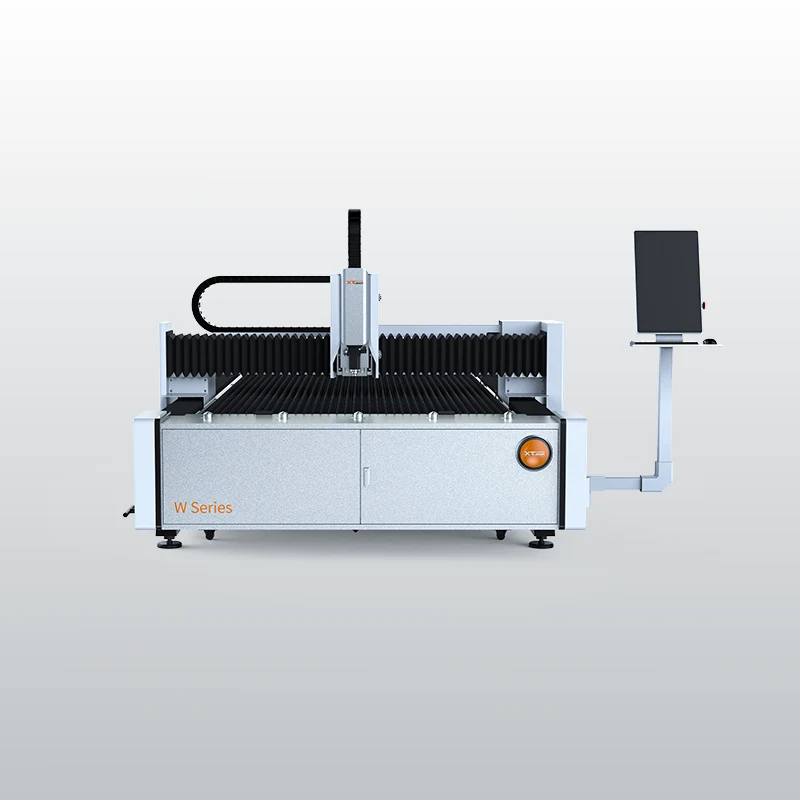
W sorozat síklemez lézervágó
A síklemez program gerince: hat munkaterület 1530 × 3050 mm-től 2540 × 8100 mm-ig, 3–30 kW teljesítménytartományban
3–30 kW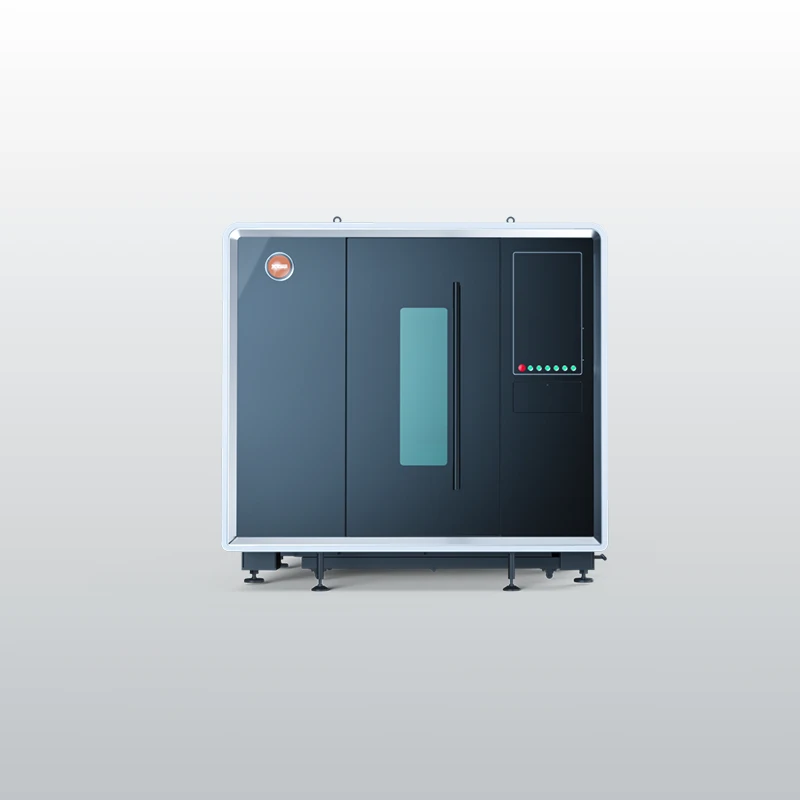
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
3–60 kW
W2560FB sorozat síklemez lézervágó
Osztott, moduláris gépággyal: 2540 × 6100 mm munkaterület, 3–20 kW, a gép szétszerelve, szabványos teherautóval szállítható
3–20 kWMunkaterület és paraméterek sorozatonként
| Sorozat | Legkisebb munkaterület | Legnagyobb munkaterület | Gyorsulás | Teljesítmény |
|---|---|---|---|---|
| W | 1530 × 3050 mm | 2540 × 8100 mm | 1–1,2 G | 3–30 kW |
| G | 1530 × 3050 mm | 2530 × 6050 mm | 1,5 G | 3–60 kW |
| W2560FB | 2540 × 6100 mm | 2540 × 6100 mm | 1,2 G | 3–20 kW |
A W1530 lézerforrása legfeljebb 20 kW. A G csereasztalos és teljesen zárt kivitelű, a W és a W2560FB egyasztalos. Pozicionálási pontosság mindhárom sorozaton ±0,03 mm/m. Anyagok: szénacél, rozsdamentes acél, alumínium és réz. A vágható lemezvastagság a lézerteljesítménytől függ.
Gyakori kérdések a lemezalkatrészek sorozatvágásáról
Melyik W munkaterületet válasszam?
A W sorozat hat munkaterülettel rendelhető: 1530 × 3050, 1530 × 6100, 2030 × 4050, 2030 × 6100, 2540 × 6100 és 2540 × 8100 mm. A választás alapja a beszerzett lemezek táblamérete: a gép akkor dolgozik a leggazdaságosabban, ha a teljes táblát egy felfogásban fel tudja dolgozni, darabolás nélkül. A nagyobb asztal a hosszabb alkatrészekhez és a több darab egy táblára rendezéséhez is előny, viszont több helyet foglal a csarnokban. Ha a gyártásban 8,1 m-nél hosszabb darabok is előfordulnak, a W25125 és a W32130 12,5, illetve 13,2 m-es munkaterülettel dolgozik, ugyanazzal a vezérlési felépítéssel.
Mekkora lézerteljesítmény kell sorozatgyártáshoz?
A W sorozat 3, 6, 12, 20 és 30 kW-os lézerforrással rendelhető, a legkisebb W1530 20 kW-ig. A teljesítményt a rendszeresen vágott legvastagabb lemezhez és a kívánt vágási sebességhez érdemes igazítani: a nagyobb teljesítmény vastag lemezen teszi lehetővé a vágást, vékony és közepes lemezen pedig a vágási sebességet növeli, ami sorozatgyártásban a darabköltségben jelenik meg. A vezérlés és a vágófej a teljesítménnyel együtt változik: 6 kW alatt BOCHU 2000E és B3, 6 kW-on 4000E és B4, 12–20 kW-on 6000 és B4, 30 kW-on 8000 és B6 vágófej.
Mikor érdemes a W helyett a csereasztalos G sorozatot választani?
Akkor, ha egy tábla vágása rövid, és a lemez le- és felrakása rendszeresen megállítja a gépet. A W egyasztalos, a rakodás alatt a lézer nem vág. A G két vágóasztallal dolgozik, a rakodás a vágással párhuzamosan zajlik, a gép csak a 25–40 másodperces asztalcsere idejére áll meg. A G emellett teljesen zárt gépházzal, 1,5 G gyorsulással és 60 kW-ig rendelhető. Egyedi darabokhoz, hosszabb vágási programokhoz és kisebb beruházási kerethez a W, többműszakos, nagy darabszámú gyártáshoz a G illik jobban. A döntéshez a jellemző vágási idők és a műszakszám adja az alapot.
Mire való a W2560FB?
A W2560FB munkaterülete 2540 × 6100 mm, azonos a W2560-éval, a gépágy viszont szétszerelhető, moduláris felépítésű. Így a gép szokásos teherautón szállítható, és szűkebb bejáraton, korlátozott szállítási útvonalon is bejuttatható a csarnokba, ahol egy egybeépített gépágy nem férne be. A lézerforrás 3–20 kW, a gyorsulás 1,2 G, a pozicionálási pontosság ±0,03 mm/m, ugyanannyi, mint a W sorozaton. Ha a telephely bejárata vagy az anyagmozgatás korlátozza a gép beszállítását, a telepítés előtti felmérésen ezt tételesen végignézzük. A beszállítás és az összeszerelés menetét a gyártóval egyeztetve tervezzük meg.