
Precíziós lemezalkatrészek és prototípusok lézervágása
Kis méretű, szűk tűrésű lemezalkatrészek és prototípusok lézervágása zárt gépházban, 600 × 600 mm-es asztali géptől 1530 × 3050 mm-ig.
Mikor kell a szokásosnál pontosabb lézervágó?
Műszer-, orvostechnikai és finommechanikai alkatrészeknél, valamint prototípusok és kis sorozatok gyártásánál a darabok kicsik, a tűrések szűkek, és egy-egy változatból gyakran csak néhány darab készül. Ilyenkor a pozicionálás pontossága és ismételhetősége többet számít, mint a nagy munkaterület vagy a nagy teljesítmény. Az XT Laser A sorozat öt változata teljesen zárt gépházzal készül, 600 × 600 mm-től 1530 × 3050 mm-ig, 1,5 és 12 kW között. A lineáris motoros AL6060 pozicionálási pontossága ±0,01 mm/m, visszapozicionálása ±0,004 mm. A sorozat többi változatán ugyanez ±0,03 mm/m, illetve ±0,03 mm.
A precíziós és prototípusgyártás kihívásai
Szűk tűrés ismételhetően
Ha az alkatrészeknek egymásba kell illeszkedniük, a darabok közti eltérés a döntő. Az AL6060 lineáris motorral, mechanikus áttétel nélkül mozgat, visszapozicionálási pontossága ±0,004 mm.
Sok változat, kevés darab
Prototípusnál és kis sorozatnál a szerszámköltség darabra vetítve magas. A lézer a CAD-fájlból vág, szerszám nélkül, így egy módosított rajz a következő vágásnál már gyártható.
Telepítés fejlesztői környezetbe
Laboratórium vagy fejlesztőműhely mellett a lézerbiztonság kulcskérdés. Az A sorozat mind az öt változata teljesen zárt gépházzal készül, a két legkisebb 600 × 600 mm-es munkaterülettel és gránit munkaasztallal.
Prototípusból sorozat
A fejlesztésből sokszor sorozat lesz, nagyobb lemezzel. Az A1530 1530 × 3050 mm-es munkaterülettel, 12 kW-ig ugyanabban a zárt kivitelben vág, a GPX pedig csereasztallal és 3 G gyorsulással gyárt sorozatban.
Sorozatok precíziós lemezvágáshoz
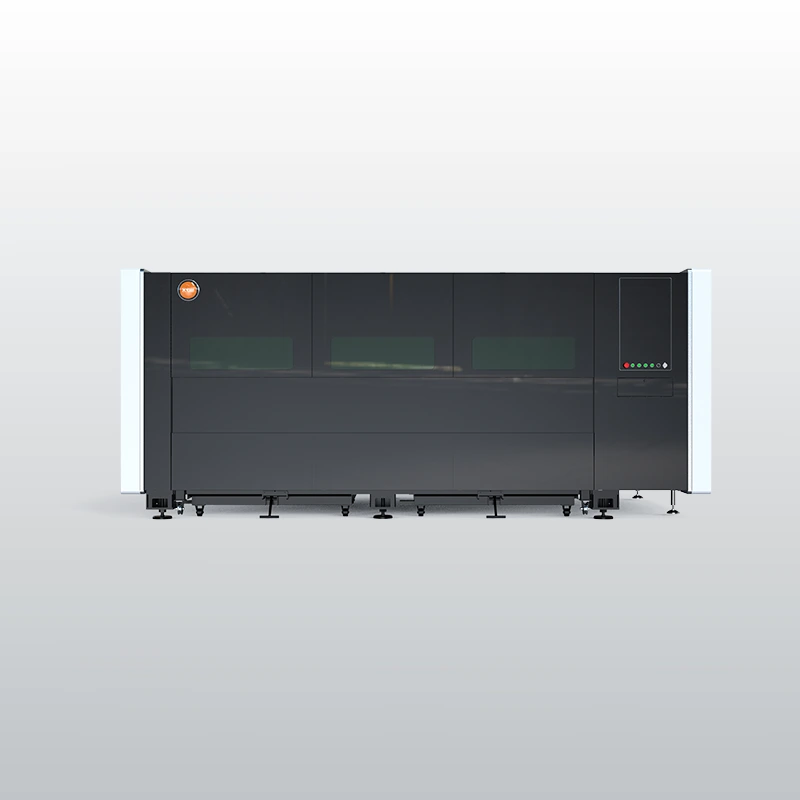
A sorozat precíziós zárt síklemez lézervágó
Teljesen zárt precíziós síklemez lézervágó: 600 × 600 mm-től 1,5 × 3 m-ig, 1,5–12 kW, lineáris motoros AL6060 változattal
1,5–12 kW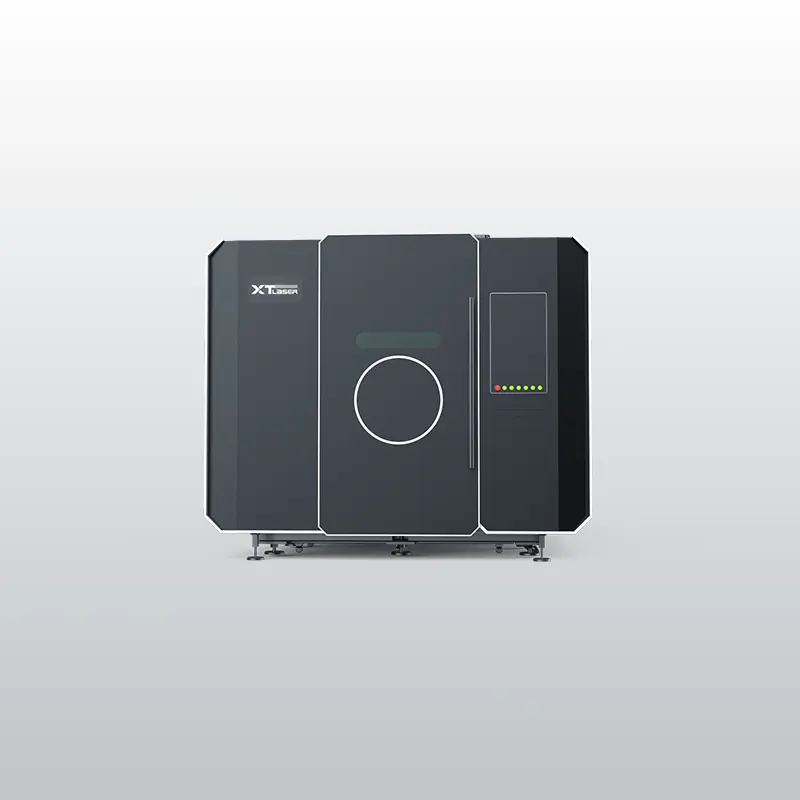
GPX sorozat nagysebességű síklemez lézervágó
Nagy dinamikájú síklemez lézervágó vékony és közepes lemezre: 3 G gyorsulás, 130 m/perc, kétállomásos csereasztal, 3–12 kW
3–12 kWPontosság és méret az A sorozat változatain
| Változat | Munkaterület | Pozicionálás | Visszapozicionálás | Teljesítmény |
|---|---|---|---|---|
| AL6060 | 600 × 600 mm | ±0,01 mm/m | ±0,004 mm | 1,5–3 kW |
| A6060 | 600 × 600 mm | ±0,03 mm/m | ±0,03 mm | 1,5–3 kW |
| A1309 | 1300 × 900 mm | ±0,03 mm/m | ±0,03 mm | 1,5–3 kW |
| A1510 | 1500 × 1000 mm | ±0,03 mm/m | ±0,03 mm | 1,5–6 kW |
| A1530 | 1530 × 3050 mm | ±0,03 mm/m | ±0,03 mm | 1,5–12 kW |
Az AL6060 lineáris motoros, az AL6060 és az A6060 gránit munkaasztallal készül. Mind az öt változat teljesen zárt gépházas. Vágási pontosság 1 mm-es rozsdamentes acélon: Φ30 mm-es kör ≤0,1 mm, □30 mm-es négyzet szomszédos oldalai ≤0,05 mm. Anyagok: szénacél, rozsdamentes acél, alumínium és réz.
Gyakori kérdések a precíziós lemezvágásról
A ±0,004 mm-es pontosság az egész A sorozatra érvényes?
Nem, csak a lineáris motoros XT-AL6060-ra. Ennek a változatnak a visszapozicionálási pontossága ±0,004 mm, a pozicionálási pontossága ±0,01 mm/m, munkaterülete 600 × 600 mm, lézerforrása 1,5–3 kW. A sorozat többi négy változata, az A6060, az A1309, az A1510 és az A1530 ±0,03 mm/m pozicionálási és ±0,03 mm visszapozicionálási pontossággal dolgozik, ami a síklemez-program többi sorozatával azonos szint. A vágott darab pontosságát ezen felül az anyag, a vastagság és a vágási paraméterek is befolyásolják, ezért szűk tűrésű alkatrésznél érdemes próbavágással ellenőrizni az eredményt. A pontossági adatok a gyártó specifikációjából származnak.
Mi a különbség az AL6060 és az A6060 között?
Mindkettő 600 × 600 mm-es munkaterületű, teljesen zárt, kis alapterületű gép gránit munkaasztallal és 1,5–3 kW-os lézerforrással. A különbség a hajtásban van. Az AL6060 lineáris motorral mozgat, mechanikus áttétel nélkül, ezért ±0,004 mm-es visszapozicionálást ér el, legnagyobb sebessége 80 m/perc. Az A6060 golyósorsós hajtású, ±0,03 mm-es visszapozicionálással és 60 m/perc sebességgel. Ha a darabok illesztési tűrése a ±0,03 mm-es szinten belül marad, az A6060 is megfelel; ha ennél szűkebb ismételhetőség kell, az AL6060 a választás. A lézerforrás teljesítménye mindkét gépen azonos, így a vágható anyagok köre sem tér el, csak az ismételhetőség és a sebesség. A választást a legszűkebb, rendszeresen előforduló tűrés dönti el.
Alkalmas-e az A sorozat prototípusgyártásra és kis sorozatra?
Igen, erre a feladatra illik a legjobban. A lézervágás a CAD-fájlból dolgozik, szerszám és készülék nélkül, így egy módosított rajz a következő vágásnál már gyártható, és az egyedi darabnak sincs szerszámköltsége. A kis munkaterületű változatok, az AL6060, az A6060 és az A1309, kis alapterületen, zárt gépházban dolgoznak, ezért fejlesztőműhely közelébe is telepíthetők. Ha a prototípusból sorozat lesz, az A1510 1500 × 1000 mm-es és az A1530 1530 × 3050 mm-es munkaterülettel ugyanabban a zárt kivitelben, nagyobb lemezre és 12 kW-ig bővíti a lehetőségeket. A nagyobb változatok a lemezbetöltést is könnyítik: az A1510 és az A1530 kihúzható kezelőkonzollal készül.
Mikor érdemes az A helyett a GPX sorozatot választani?
Akkor, ha a darabok pontossági igénye a ±0,03 mm-es ipari szinten belül van, és a hangsúly a darabszámon és a ciklusidőn van. A GPX 3 G gyorsulással és 130 m/perc sebességgel dolgozik, csereasztallal, 1530 × 3050 és 2030 × 4050 mm-es munkaterülettel, 3–12 kW-tal, szintén teljesen zárt gépházban. Sok kis kontúrból álló, vékony lemezes alkatrészeknél a nagy gyorsulás és a párhuzamos rakodás rövidíti a ciklusidőt. Az A sorozat akkor jobb, ha a legszűkebb ismételhetőség, a kis alapterület vagy a kis munkaterület a döntő szempont. Vegyes feladatoknál a két sorozat egymást is kiegészítheti.