
Kiscsövek automatizált lézervágása sorozatgyártáshoz
Φ15–90 mm-es kör-, négyzet- és téglalapszelvények sorozatvágása gyári anyagtárolóval és adagolóval, kevés kezelői beavatkozással.
Mikor éri meg automatizálni a kiscsővágást?
Ha naponta sok, hasonló kiscső-alkatrész készül, a vágás mellett az anyagkezelés viszi el a legtöbb időt: a cső befogása, igazítása és a kész darab leszedése. Az XT Laser THP sorozat erre a feladatra készült. A Φ15–90 mm-es tartományban a tokmány 200 ford./perc sebességgel forog, a gép 1 G gyorsulással mozog, az anyagtároló és az adagoló pedig gyári alapfelszereltség, nem utólagos opció. A kezelő feltölti a tárolót, a gép egymás után dolgozza fel a csöveket, a kész darabok a kiszedő asztalra kerülnek. A minimális maradék 20 mm, így kis átmérőnél is jó az anyagkihasználás.
Tipikus gondok kiscsöves sorozatgyártásban
Sok az állásidő
Kézi betöltésnél a gép minden csőcserénél megáll, a kezelő pedig a géphez van kötve. A THP beépített anyagtárolója és adagolója egymás után tölti be a csöveket, így a kezelő közben más feladatot is elláthat.
Hosszú ciklusidő kis darabokon
Rövid alkatrészeknél a gyorsítás és a forgatás adja az idő nagyobb részét, nem maga a vágás. A 200 ford./perc tokmány-fordulatszám és az 1 G gyorsulás ezt az üresjárati időt rövidíti.
Maradék és anyagveszteség
Kis átmérőnél a befogási maradék aránya a darabhoz képest magas lehet. A THP-n a minimális maradék 20 mm, a nesting pedig a darabokat szorosan egymás mellé rendezi.
Külön élelőkészítés
A hegesztendő csővégeket sokszor külön műveletben kell leélezni. A THP-n a ±45°-os fazettavágás X, Y és V típusban gyári alapfelszereltség, a vágással egy lépésben készül.
Ajánlott sorozatok kiscsövekhez
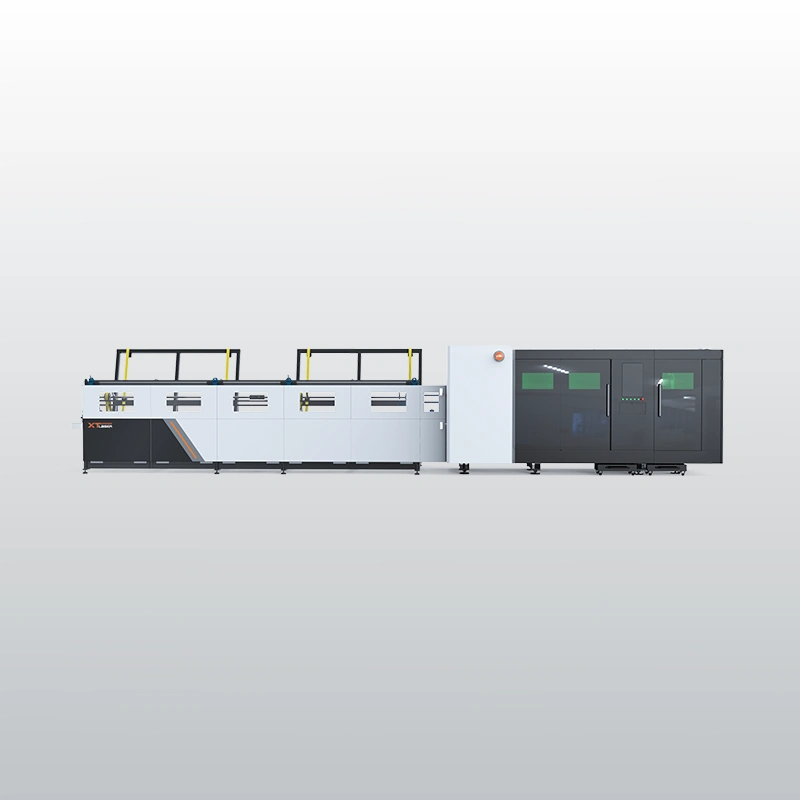
Méretek és paraméterek sorozatonként
| Sorozat | Átmérő | Csőhossz | Csőtömeg | Teljesítmény |
|---|---|---|---|---|
| THP | Φ15–90 mm | 6,5 m | legfeljebb 30 kg | 1,5–3 kW |
| TK | Φ10–240 mm | 6,5–12,5 m | 50–300 kg | 1,5–6 kW |
A THP négyzetszelvényből □15–80 mm-t fog be. Anyagok: szénacél, rozsdamentes acél, alumínium és réz. A vágható falvastagság a lézerteljesítménytől függ.
Gyakori kérdések az automatizált kiscsővágásról
Mekkora csöveket tud feldolgozni a THP sorozat?
A THP90 körszelvényből Φ15–90 mm-t, négyzetszelvényből □15–80 mm-t fog be, téglalapszelvénynél a hosszabb oldal legfeljebb 80 mm lehet. A befogható cső legfeljebb 6,5 m hosszú és 30 kg tömegű. A kész darab ajánlott legnagyobb hossza 600 mm, mert a gép rövid és közepes alkatrészek sorozatgyártására készült. Ha a gyártásban Φ90 mm fölötti csövek, hosszabb szálak vagy nehezebb profilok is előfordulnak, a TK sorozat a jobb választás, amely Φ240 mm-ig és 12,5 m csőhosszig dolgozik, két tokmánnyal. A fazettavágás kör-, négyzet- és téglalapszelvényen egyaránt elérhető.
Mennyire tud a gép felügyelet nélkül dolgozni?
A THP-n az anyagtároló, az adagoló és a kiszedő asztal gyári alapfelszereltség, és a gyártó a sorozatot felügyelet nélküli termelésre tervezte. A gyakorlatban a kezelő feltölti a tárolót a nyers csövekkel, elindítja a programot, a gép pedig egymás után befogja, levágja és kiadagolja a darabokat. Az, hogy egy feltöltés mennyi ideig tart ki, a csövek méretétől, a darabszámtól és a vágási időtől függ. Emberi feladat marad a tároló utántöltése, a kész darabok elszállítása és a minőség szúrópróbás ellenőrzése, a gép mellett állni viszont nem kell.
Milyen teljesítményű lézerforrást érdemes választani?
A THP 1,5 kW, 2 kW és 3 kW lézerforrással rendelhető, ugyanazon a gépvázon. A választást a gyártott alkatrészek anyaga és falvastagsága dönti el, nem a csőátmérő. Vékony falú szénacél és rozsdamentes acél csöveknél az alacsonyabb teljesítmény is gyors vágást ad, vastagabb falnál és alumíniumnál a nagyobb teljesítmény rövidíti a ciklusidőt és javítja a vágott él minőségét. Ha a termékpaletta vegyes, érdemes a legvastagabb, rendszeresen gyártott falhoz méretezni a forrást, mert a vékonyabb anyagokat a nagyobb teljesítményű gép is jól vágja. A pontos javaslathoz a jellemző anyagok és falvastagságok listája szükséges.
Mikor érdemes a THP helyett a TK sorozatot választani?
A THP akkor erős, ha a gyártás nagy részét ismétlődő, Φ90 mm alatti kiscső-alkatrészek adják, és a cél a lehető legtöbb kész darab a legkevesebb kezelői munkával. A TK sorozat ott jobb, ahol a csőméret szélesebb: Φ10–240 mm, 6,5, 9,2 vagy 12,5 m csőhossz és legfeljebb 300 kg csőtömeg. A TK két tokmánnyal dolgozik, és nyolc konfigurációban rendelhető, így vegyes termékpalettához, hosszú szelvényekhez és nehezebb profilokhoz is illeszthető. Ha a kiscsöves sorozat mellett rendszeresen nagyobb csövek is előfordulnak, két gép vagy egy TK lehet az észszerűbb megoldás.