
I- és H-tartók lézeres előgyártása ferde vágással, 12,5 méterig
I- és H-tartók hosszra vágása, ferde élei és csatlakozó furatai egy profilvágó lézeren, 12,5 m-es profilhosszig, acélszerkezetekhez.
Mit vált ki a profilvágó lézer az acélszerkezet-gyártásban?
Az acélszerkezetek I- és H-tartóit hagyományosan több gépen dolgozzák fel: fűrésszel hosszra vágják, lánggal vagy plazmával ferdén vágják, a csatlakozó furatokat fúrógépen készítik. A profilvágó lézer ezeket a műveleteket egy gépen, egy programból végzi. Az XT Laser HPC sorozat HPC32260 gépe 12,5 m hosszú profilt dolgoz fel, 12, 20 vagy 30 kW-os lézerforrással. A BOCHU 9200-P és a Weston kettős vezérlés a lemez- és a profilvágást kezeli, a BCW vonallézeres kontúrszkenner vágás előtt méri a profil tényleges alakját, így a nem méretpontos profil is pontosan vágható.
Hol lassul az I- és H-tartók előgyártása?
Több gép, több befogás
A fűrész, a lángvágó és a fúrógép között minden tartót újra kell mozgatni és bemérni, ez időt és pontosságot visz el. A HPC a hosszra vágást, a ferde éleket és a furatokat egy gépen, egy programból készíti.
Méretpontatlan profilok
A hengerelt profil lehet csavarodott vagy eltérhet a névleges mérettől, a rajz szerinti vágás így elcsúszhat. A HPC BCW kontúrszkennere vágás előtt felméri a profil felületét, és a vágás a tényleges alakhoz igazodik.
Hosszú, nehéz elemek
Az oszlopok és főtartók több méteres, nehéz elemek, amelyeket rövidebb gépen többször kellene áthelyezni. A HPC kettős munkaállomással, szakaszokból illesztett gépággyal 12,5 m-es profilhosszig dolgozik.
Csatlakozások kialakítása
Az illesztésekhez sarokkerekítés, öv- és gerincbevágás, ferde hegesztési él kell. A HPC vezérlésében profilvágásra készült folyamatkönyvtár van, benne sarokkerekítéssel, ferde vágással, öv- és gerincvágással, furatkerüléssel és zárócsatlakozással.
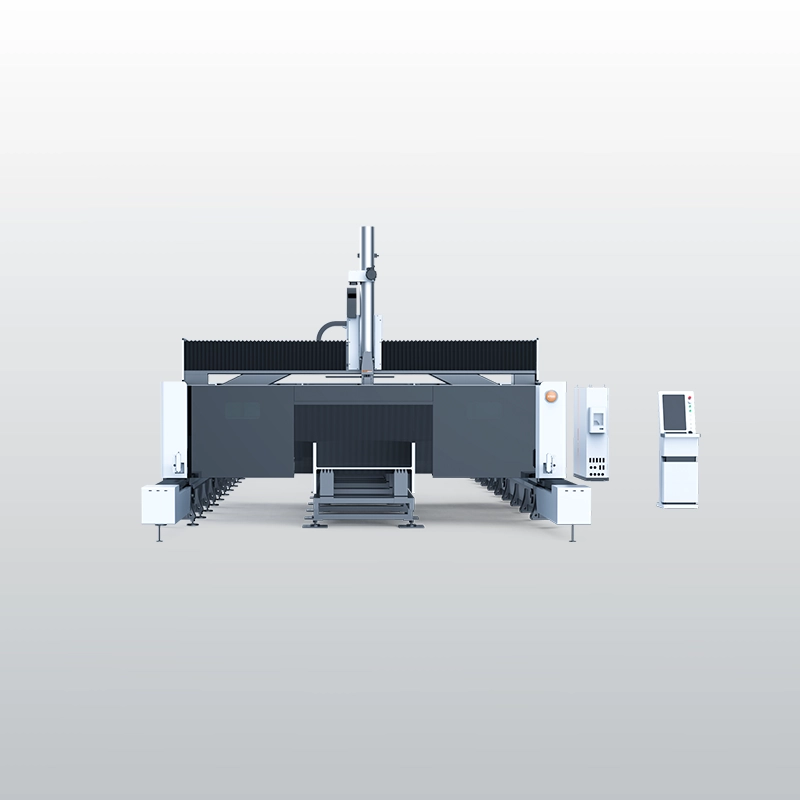
Feldolgozható profilok a HPC32260-on
| Profil | Legkisebb méret | Legnagyobb méret |
|---|---|---|
| I-tartó | 20a (200 × 100 mm) | 63c (630 × 180 mm) |
| HW széles övű H-tartó | 200 × 200 mm | 500 × 500 mm |
| HM közepes övű H-tartó | 200 × 150 mm | 600 × 300 mm |
| HN keskeny övű H-tartó | 200 × 100 mm | 1500 × 600 mm |
Profilhossz legfeljebb 12,5 m, egyenes vágáshoz legfeljebb 13000 × 3200 mm-es munkaterület, pozicionálási pontosság ±0,25 mm/m. Anyagok: szénacél és rozsdamentes acél. A vágható falvastagság a lézerteljesítménytől függ.
Gyakori kérdések a profil-előgyártásról
Milyen pontos a HPC a síklemez lézervágókhoz képest?
A HPC32260 pozicionálási pontossága ±0,25 mm/m, visszapozicionálási pontossága ±0,1 mm. Ez lazább érték, mint a W vagy a G síklemez sorozaté (±0,03 mm/m), de az acélszerkezeti tartóknál a szerelési tűrés jellemzően milliméteres nagyságrendű, így a HPC erre a feladatra méretezett. Finom lemezalkatrészekhez, például homloklemezekhez és bekötőlemezekhez, amelyeknél a furatkép pontossága döntő, síklemez lézervágó való. Sok acélszerkezet-gyártó a tartókat profilvágón, a hozzájuk tartozó lemezeket síklemez gépen vágja, így mindkét alkatrészcsoport a neki megfelelő pontossággal és sebességgel készül. A gépválasztásnál ezért a tartók és a lemezek arányát is érdemes végignézni.
Tud-e a HPC ferdén vágni a profilon?
A ferde vágás a HPC-n két vezérlésen fut. Lemezen alapfunkció a BOCHU 9200-P vezérléssel, a profilon a Weston vezérlés feltételekkel teszi lehetővé, a profiltípustól, a mérettől és a vágási helyzettől függően. A vezérlés profilvágásra készült folyamatkönyvtárat tartalmaz, benne ferde vágással, sarokkerekítéssel, öv- és gerincvágással. Mivel a feltételek a tényleges geometriától függnek, a tipikus csatlakozásokat, például a hegesztési élek szögét és helyét, a felmérés során a rajzokon közösen végignézzük, és a próbavágás előtt rögzítjük, melyik él készülhet a gépen, és melyiket célszerű más módon előkészíteni.
Kiváltja a HPC a fűrészt és a fúrógépet?
A hosszra vágást, a ferde éleket és a csatlakozó furatokat a HPC egy gépen elvégzi, így a lángvágás, a plazmavágás és a fúrás a tartók előgyártásában többnyire kiváltható. A nyersanyag előkészítése azonban külön feladat marad: a gép legfeljebb 12,5 m-es profilt fogad, ezért a hosszabb szállítási hosszakat előtte méretre kell vágni. Ahol a szalagfűrész ma a nyersanyag darabolását végzi, ott jellemzően megmarad. A gyártási útvonal átalakításához érdemes a tipikus tartók teljes műveletsorát végignézni, hogy kiderüljön, melyik lépés kerül a lézerre, és melyik marad a meglévő gépeken.
Mit kell tudni a HPC telepítéséről?
A HPC32260 gépmérete 35140 × 5420 × 3885 mm. A gépágy szakaszokból illesztett, ezért a gép részekben érkezik, és a helyszínen áll össze. A telepítés tervezésekor a gép hossza mellett a profilok be- és kirakodásához szükséges daruzás, az anyagtárolás, a padló teherbírása, az elektromos betáplálás és a segédgáz-ellátás is számít. A gyári porelszívó opcionális és korlátozott teljesítményű, ezért ipari elszívó rendszer csatlakoztatását javasoljuk. Az ajánlatot a helyszíni felmérés után véglegesítjük, mert ezek a feltételek csarnokonként eltérnek, és a gép elhelyezése a csarnok anyagáramlását is meghatározza.