
Préselt és mélyhúzott lemezalkatrészek utánvágása öttengelyes lézerrel
Préselt, mélyhúzott és térbeli lemezalkatrészek utánvágása öttengelyes lézerrel, egy befogásban, hegesztésre kész élekkel.
Miért kell 3D-s lézer a préselt alkatrészhez?
A présből kikerülő lemezalkatrészen a peremet, a furatokat és a hegesztési éleket gyakran csak alakítás után lehet pontosan kialakítani, mert az alakítás a lemez méreteit megváltoztatja. Ezek a vágási pontok térben, eltérő magasságban és szögben helyezkednek el, sík táblára készült lézervágó egy befogással nem éri el őket. Az XT Laser TF sorozat XT-TF4025 gépe öt tengellyel dolgozik: a 4000 × 2500 mm-es munkatér Z-lökete 800 mm, a vágófej a C-tengely körül ±360°-ban fordul, az A-tengely körül ±135°-ban billen. A mozgást FANUC vezérlés és FANUC szervomotorok hajtják.
Mi nehezíti a térbeli alkatrészek vágását?
Vágás több síkban
A mélyhúzott alkatrész oldalfalán és peremén a vágási pontok nem egy síkban vannak. A TF vágófeje a C- és az A-tengely mozgásával a munkadarab különböző oldalait egy programon belül éri el.
Hegesztésre kész élek
A kézi utánvágás és a lángvágás nagy hőhatással jár, az él hegesztés előtt gyakran javításra szorul. A lézeres utánvágás keskeny vágórést és kis hőhatást ad, a TF pozicionálási pontossága ±0,05 mm/m.
Befogás alkatrészenként
Térbeli alkatrésznél minden típushoz saját befogókészülék kell, amely a darabot ismételhetően tartja. Ezért a TF munkaasztal és befogókészülék nélkül érkezik, a vágófej pedig 360°-os ütközésvédelemmel dolgozik.
Telepítési igény
Egy öttengelyes lézervágó nagyobb helyet foglal, mint egy hasonló munkaterületű síklemez gép. Az XT-TF4025 zárt kivitelű, gépmérete 8000 × 5000 × 4200 mm, telepítéséhez ipari padló kell.
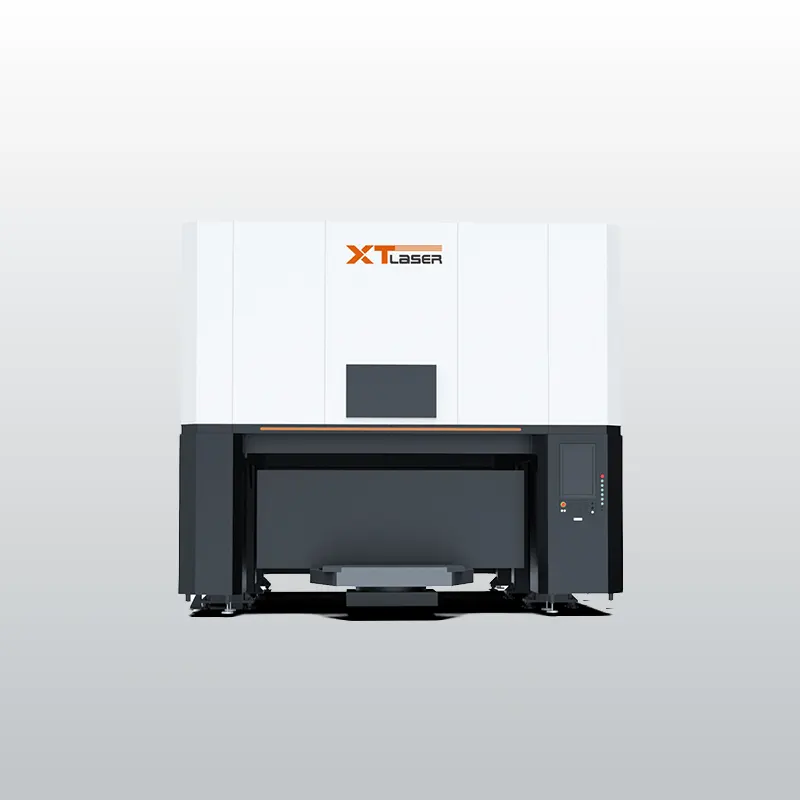
Az XT-TF4025 paraméterei
| Változat | Munkatér (X × Y) | Z-löket | C-tengely | A-tengely | Pozicionálás |
|---|---|---|---|---|---|
| XT-TF4025 | 4000 × 2500 mm | 800 mm | ±360° | ±135° | ±0,05 mm/m |
Visszapozicionálási pontosság ±0,05 mm, legnagyobb sebesség 90 m/perc (X és Y). Anyagok: szénacél, rozsdamentes acél, alumínium és réz. A vágható lemezvastagság a lézerteljesítménytől függ.
Gyakori kérdések a 3D-s utánvágásról
Mikor kell öttengelyes gép, és mikor elég a síklemez lézervágó?
Az öttengelyes gép akkor kell, ha az alkatrész már alakítva, térbeli formában kerül vágásra, és a vágási pontok eltérő magasságban és szögben vannak. Ha a munkadarab sík lemez, amelyet csak vágás után hajlítanak vagy préselnek, a síklemez lézervágó gazdaságosabb: a W és a G sorozat ±0,03 mm/m pozicionálással dolgozik. Gyakori megoldás, hogy a kiterített alakot síklemez gépen vágják, és csak a préselés után kialakítható éleket és furatokat vágják a TF-en. A felmérés során az alkatrészrajzokból megnézzük, melyik út adja a rövidebb ciklusidőt és a kisebb beruházást.
Miért FANUC vezérléssel készül a TF?
Öt tengely összehangolt mozgatásához a vezérlőnek a vágófej helyzetét és dőlésszögét egyszerre kell számolnia, miközben a fej a munkadarab felülete mentén halad. A TF-en ezt a FANUC 30I-LB Plus vezérlés és FANUC szervomotorok végzik, míg az XT Laser síklemez- és csővágó sorozatai BOCHU vezérléssel készülnek. A FANUC platform az ipari automatizálásban széles körben elterjedt, ez megkönnyítheti a gép beillesztését egy meglévő, automatizált gyártócellába és a karbantartók felkészítését. A programozás és a kezelés betanítása az üzembe helyezés része, ezt a telepítéssel együtt, a kezelők beosztásához igazítva ütemezzük.
Mit kell előkészíteni a befogáshoz?
A TF munkaasztal és befogókészülék nélkül érkezik, mert a térbeli alkatrészeket nem lehet egységes asztalon rögzíteni. Minden alkatrésztípushoz olyan készülék kell, amely a darabot ismételhetően tartja, és a vágási pontokat szabadon hagyja. A készülék megtervezéséhez az alkatrész 3D-modellje, a vágandó élek és furatok listája és a várható darabszám kell. Sorozatgyártásnál érdemes úgy tervezni, hogy a darabcsere gyors legyen, mert a befogás ideje a ciklusidő jelentős része lehet. A felmérés során ezeket az adatokat közösen összegyűjtjük, és a befogás elvét is egyeztetjük, mielőtt a készülék gyártása elindul.
Milyen helyet és környezetet igényel a gép?
Az XT-TF4025 gépmérete 8000 × 5000 × 4200 mm, tömege 6 000 kg, ezért csarnokba, ipari padlóra telepíthető. A gép zárt kivitelű, a vágás a burkolaton belül zajlik. A telepítés tervezésekor a kezelési és anyagmozgatási tér, az alkatrészek be- és kirakodása, az elektromos betáplálás és a segédgáz-ellátás is számít, mert a préselt alkatrészek gyakran nagyok és terjedelmesek. Ha a gép meglévő prés vagy gyártócella mellé kerül, az anyagáramlást is érdemes előre végiggondolni. A helyszíni felmérésen ezeket a feltételeket a csarnokban, a tervezett elhelyezés szerint közösen átnézzük.