
Kombinált lemez- és csővágás egyetlen fiber lézervágón
Síklemez és cső egyetlen gépen, közös vezérléssel és egy kezelővel: öt lemezformátum 2,5 × 6 m-ig és Φ10–240 mm-es kerek vagy szögletes cső.
Mikor elég egy gép a lemezhez és a csőhöz?
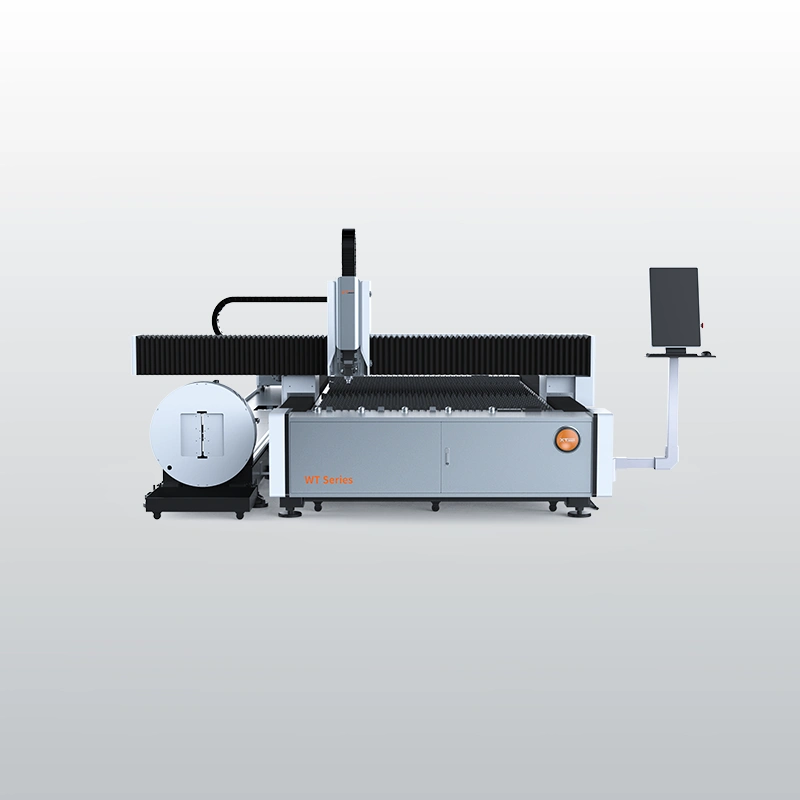
Ha a termékeiben lemez és cső is van, de egyik anyagformából sincs annyi munka, hogy külön gépet töltsön ki, a kombinált lézervágó mindkettőt egy gépen vágja. Az XT Laser WT sorozaton a síklemez-rész és a csőegység közös BOCHU 3000DE-M vezérléssel dolgozik, egy kezelővel. Öt síklemez-munkaterület közül választhat, 1530 × 3050 mm-től 2540 × 6100 mm-ig, a csőegység kerek, négyzet és téglalap szelvényt fogad Φ10–240 mm-ig, a lézerforrás 3, 6 vagy 12 kW. A két anyagforma nem vágható egyszerre: a gép vagy lemezt, vagy csövet vág, ezért a kombinált megoldás a vegyes, közepes terhelésű gyártáshoz illik.
Hol akad el a vegyes lemez- és csőgyártás?
Két gép, fél kihasználtság
Ha a lemez- és a csőmunka is csak részidős, két külön gép közül mindig az egyik áll, és mindkettő helyét, kezelését és karbantartását fenn kell tartani. A WT mindkét anyagformát egy gépen, egy vezérlővel és egy kezelővel vágja.
Nagy lemeztáblák a cső mellett
A vegyes termékek lemezalkatrészeihez gyakran nagyobb tábla kell, mint az 1,5 × 3 m-es formátum. A WT öt munkaterülettel készül, a legnagyobb 2540 × 6100 mm, a síklemez-rész 100 m/perc sebességgel és 0,8 G gyorsulással dolgozik.
Nehéz csövek befogása
Hosszú, nagy szelvényű csőnél a tokmány terhelhetősége szab határt. A WT a T160 tokmánnyal legfeljebb 160 kg-os, a T240 tokmánnyal legfeljebb 300 kg-os, 6 m hosszú csövet fogad.
Anyagveszteség a csővégen
A tokmányban maradó hagyaték minden csőszálon veszteség. A WT-n a legrövidebb hagyaték alapkivitelben 300 mm, túlfutásos rendszerrel 90 mm.
Paraméterek változatonként
| Változat | Síklemez-munkaterület | Asztalterhelés (3–6 kW) | Asztalterhelés (12 kW) |
|---|---|---|---|
| XT-W1530T | 1530 × 3050 mm | 950 kg | 1 850 kg |
| XT-W1560T | 1530 × 6100 mm | 1 850 kg | 3 600 kg |
| XT-W2040T | 2030 × 4050 mm | 1 650 kg | 3 200 kg |
| XT-W2060T | 2030 × 6100 mm | 2 450 kg | 4 900 kg |
| XT-W2560T | 2540 × 6100 mm | 3 050 kg | 6 000 kg |
Minden változaton: csőátmérő Φ10–240 mm (T240 tokmány) vagy Φ10–160 mm (T160 tokmány), legfeljebb 6 m hosszú cső és 1 m hosszú kész csőalkatrész, BOCHU 3000DE-M vezérlés, pozicionálási pontosság ±0,03 mm/m. Anyagok: szénacél, rozsdamentes acél, alumínium és réz. A vágható lemez- és falvastagság a lézerteljesítménytől függ.
Gyakori kérdések a kombinált lemez- és csővágásról
Tud a kombinált gép egyszerre lemezt és csövet vágni?
Nem. A WT-n egy vágófej dolgozik, amely vagy a síklemez-részen, vagy a csőegységen vág, a két anyagforma egymás után kerül sorra. A váltás a vezérlőből történik, a gépet nem kell átszerelni, az időt főként a munkadarab behelyezése viszi el. Emiatt a kombinált gép heti teljesítménye kisebb, mint két külön gépé együtt. Akkor jó választás, ha egyik anyagformából sincs annyi munka, hogy önálló gépet töltsön ki, és a lemez- és a csőalkatrészeket jellemzően ugyanahhoz a termékhez, egymás után gyártja. A gyártás ütemezésénél érdemes az azonos anyagformájú munkákat csoportosítani, így kevesebb a váltás.
Milyen hosszú csőalkatrészt lehet a WT-n vágni?
A WT legfeljebb 6 m hosszú nyerscsövet fogad, a kész, levágott csőalkatrész hossza legfeljebb 1 m. Ez a kombinált kivitel fő korlátja, ezért a döntés előtt érdemes átnézni a termékpaletta csőalkatrészeit. Rövid csatlakozók, merevítők, keretelemek, távtartók és konzolok jól illenek hozzá, ezekből egy nyerscsőből több darab is kivágható. Ha rendszeresen hosszabb csőalkatrész kell, például teljes hosszúságú keretoldal vagy tartóoszlop, akkor dedikált csővágó a jó választás: a TK és a TX sorozat hosszú csövekre készült. A felmérés során a jellemző alkatrészlistából megnézzük, mekkora rész esik a határ fölé.
T160 vagy T240 tokmányt érdemes választani?
A tokmány a vásárláskor választható, és a legnagyobb rendszeresen vágott csőhöz érdemes igazítani. A T160 kerek, négyzet és téglalap szelvényt 160 mm-ig fog be, legfeljebb 160 kg-os csővel, a T240 240 mm-ig és 300 kg-ig dolgozik. Könnyebb szerkezetekhez, sporteszközökhöz, kerítésekhez és kisebb gépalkatrészekhez általában a T160 elegendő, nagyobb szelvényű acélszerkezethez és oszlopelemekhez a T240 való. Vékony falú csőhöz viszont a WT tokmányrendszere nem ajánlott, mert a pneumatikus befogás a falat deformálhatja. Ha ilyen anyag is előfordul, a felméréskor a jellemző átmérőket és falvastagságokat külön egyeztetjük.
Mikor jobb két külön gép a kombinált helyett?
Akkor, ha az egyik anyagforma rendszeresen teljes műszakot kitölt, vagy ha a lemez- és a csőalkatrészeket párhuzamosan kell gyártani. Ilyenkor a kombinált gépen az egyik munka mindig vár a másikra, és ez többet visz el, mint amennyit a közös gép megtakarít. Tisztán síklemez-sorozatgyártásra a W vagy a csereasztalos G sorozat, csőre a TK vagy a TX sorozat hatékonyabb. Egy meglévő WT a bővítés után sem veszti el a szerepét: tovább dolgozhat a kisebb forgalmú anyagformán. A döntéshez a lemez- és a csőmunka arányát a felmérés során közösen végignézzük.