
Csereasztalos síklemez lézervágás többműszakos sorozatgyártáshoz
Síklemez lézervágás két cserélhető asztallal: amíg az egyik asztalon vágás folyik, a másikra új lemez kerül, 25–40 másodperces cserével.
Mit nyer a gyártás a csereasztallal?
Egyasztalos síklemez lézervágónál a gép minden lemezcserénél áll: a kész táblát le kell szedni, az új lemezt fel kell tenni. Sorozatgyártásban ez az állásidő minden táblánál ismétlődik. A csereasztalos gépen két vágóasztal dolgozik felváltva: amíg az egyik a vágótérben van, a másikról a kezelő leszedi a kész alkatrészeket, és felteszi a következő lemezt. Az XT Laser G sorozaton a két asztal pneumatikusan cserél, a csere a munkaterülettől függően 25–40 másodperc. A gépház teljesen zárt, a gyorsulás minden változaton 1,5 G, a lézerforrás 3 és 60 kW között választható, négy munkaterületben, 1530 × 3050 mm-től 2530 × 6050 mm-ig.
Hol vész el idő a lemezalkatrészek sorozatgyártásában?
Álló gép lemezcsere alatt
Egyasztalos gépen a lemez le- és felrakása alatt a lézer nem vág. A csereasztalos G-n a rakodás a vágással párhuzamosan zajlik, a gép csak a 25–40 másodperces asztalcsere idejére áll meg.
Többműszakos terhelés
Két-három műszakban minden táblánál megtakarított idő összeadódik. A G minden változaton és teljesítményen 1,5 G gyorsulással és 120 m/perc sebességgel dolgozik, a vezérlőn 27 colos érintőkijelzővel.
Biztonság forgalmas csarnokban
Nyitott gépnél a lézersugárzás, a füst és a por a csarnok felé terjedhet. A G teljesen zárt gépházzal, lézervédő betekintő ablakokkal és a vágás alatt automatikusan záródó ajtóval készül.
Nehéz vastaglemez táblák
Vastag lemeznél a tábla tömege szabja meg, mit bír el az asztal. A legnagyobb G2560 asztala 30 kW-ig 6000 kg-ot, 40–60 kW-os konfigurációban 12 000 kg-ot terhelhet.
Csereasztalos síklemez sorozatok
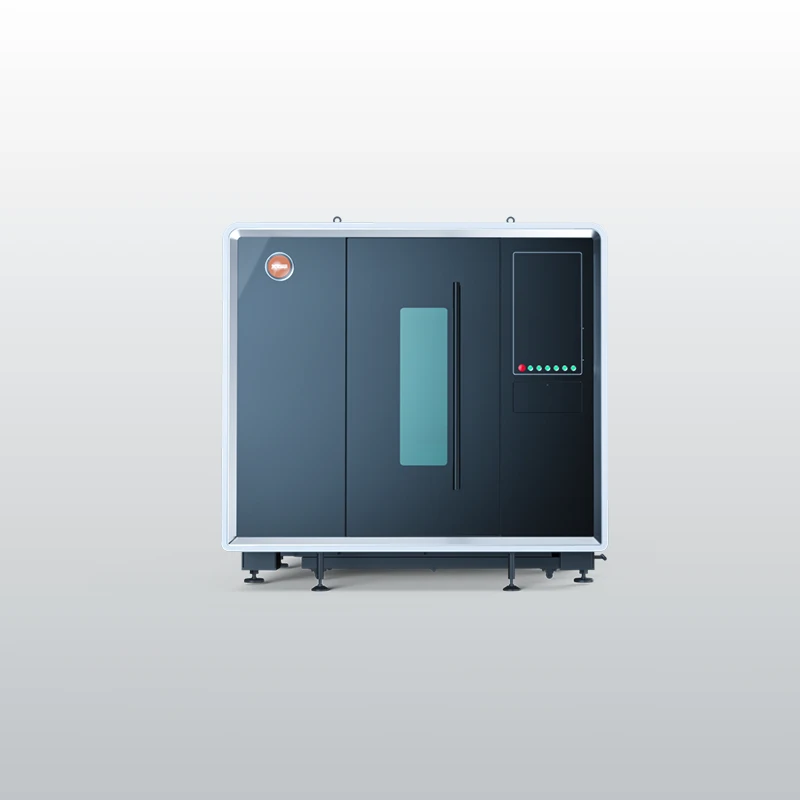
G sorozat csereasztalos síklemez lézervágó
Teljesen zárt, csereasztalos síklemez lézervágó: 25–40 másodperces asztalcsere, négy munkaterület, 3–60 kW
3–60 kW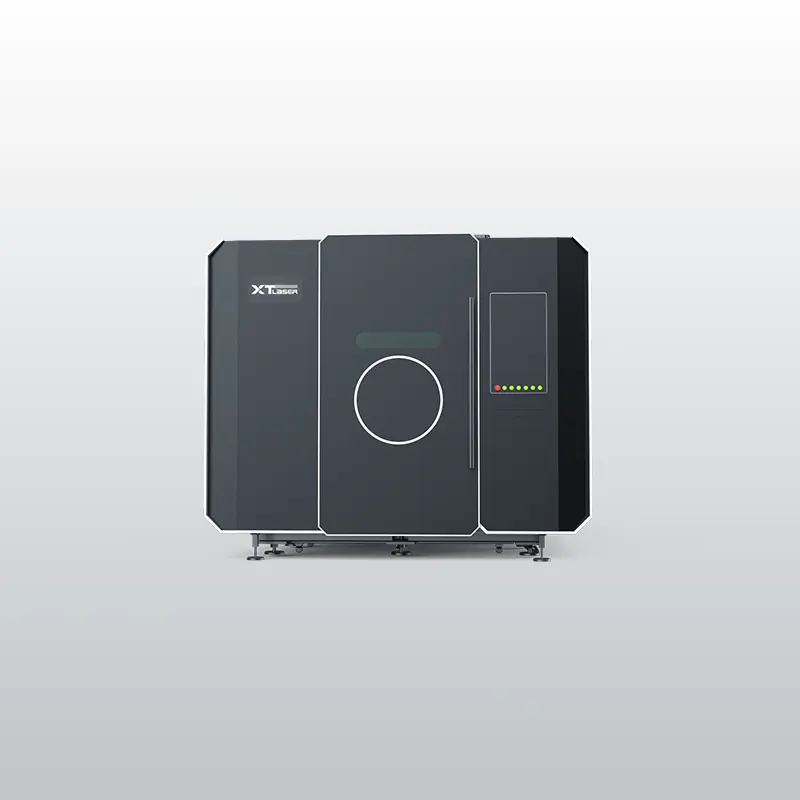
GPX sorozat nagysebességű síklemez lézervágó
Nagy dinamikájú síklemez lézervágó vékony és közepes lemezre: 3 G gyorsulás, 130 m/perc, kétállomásos csereasztal, 3–12 kW
3–12 kWCsereasztal és paraméterek sorozatonként
| Sorozat | Legkisebb munkaterület | Legnagyobb munkaterület | Asztalcsere | Gyorsulás | Teljesítmény |
|---|---|---|---|---|---|
| G | 1530 × 3050 mm | 2530 × 6050 mm | 25–40 s | 1,5 G | 3–60 kW |
| GPX | 1530 × 3050 mm | 2030 × 4050 mm | 25–30 s | 3 G | 3–12 kW |
Mindkét sorozat teljesen zárt gépházzal készül, a pozicionálási pontosság ±0,03 mm/m. Anyagok: szénacél, rozsdamentes acél, alumínium és réz. A vágható lemezvastagság a lézerteljesítménytől függ.
Gyakori kérdések a csereasztalos lemezvágásról
Mennyi ideig tart az asztalcsere a G sorozaton?
Az asztalcsere ideje a munkaterület méretétől függ: a G1530 25, a G2040 30, a G2060 és a G2560 40 másodperc alatt cserél. A csere pneumatikus, a két vágóasztal automatikusan a helyére áll, a kezelő feladata csak a rakodás. A csere ideje alatt a lézer nem vág, minden más munka, a kész alkatrészek leszedése és az új lemez felrakása, a vágással párhuzamosan zajlik. A gép kihasználtságát így főként az dönti el, hogy a rakodás elkészül-e, mire az előző tábla vágása befejeződik. Rövid vágási programoknál ezért érdemes a rakodás menetét is megtervezni.
Mikor éri meg csereasztalos gépet választani egyasztalos helyett?
Akkor, ha a gép ideje nagy részében ismétlődő alkatrészeket vág, és a lemezcsere rendszeresen megállítja a termelést. Minél rövidebb egy tábla vágási ideje, annál nagyobb arányt képvisel a le- és felrakás, és annál többet hoz a párhuzamos rakodás. Többműszakos üzemben és bérgyártásban, ahol sok rövid vágási program követi egymást, a különbség a gép kihasználtságában jelenik meg. Egyedi darabokhoz, ritka lemezcseréhez és kisebb darabszámhoz az egyasztalos W sorozat is elegendő lehet, kisebb beruházással. A döntéshez a jellemző vágási idők és a műszakszám ismerete kell, ezeket a felmérés során közösen végignézzük.
Mit jelent a teljesen zárt gépház a gyakorlatban?
A vágótér fémburkolatú fülkében van, a betekintő ablakok lézervédő kivitelűek, az ajtó a vágási ciklus alatt automatikusan zár. A lézersugárzás így nem juthat ki a csarnokba, a vágás közben keletkező füst és por pedig a fülkén belül marad, ahonnan az elszívás vezeti el. Ez különösen ott fontos, ahol a gép közelében más munkahelyek, közlekedési útvonalak vannak, vagy ahol látogatók, auditorok is megfordulnak. A zárt kivitel a G és a GPX sorozaton alapfelszereltség, a W sorozat nyitott kivitelű, ott a gép körüli tér kialakítását kell a biztonsághoz igazítani.
A G vagy a GPX sorozat a jobb választás?
Mindkettő csereasztalos és teljesen zárt, a különbség a dinamikában és a teljesítménytartományban van. A GPX 3 G gyorsulással és 130 m/perc sebességgel dolgozik, két munkaterülettel (1530 × 3050 és 2030 × 4050 mm) és 3–12 kW-tal: vékony és közepes lemezen, sok rövid kontúrnál rövidíti a ciklusidőt. A G négy munkaterületben, 2530 × 6050 mm-ig és 60 kW-ig rendelhető, 1,5 G gyorsulással, így vastagabb lemezhez és nagyobb táblákhoz is illik. Vegyes termékpalettánál a legnagyobb rendszeresen vágott tábla és a legvastagabb lemez dönti el a választást. Mindkét sorozat BOCHU vezérléssel készül, így vegyes gépparkban is ugyanaz a kezelői környezet.